
Inżynieria 10-warstwowej płytki drukowanej HDI do mikroprzelotek i wyjść BGA
Rysunek 1. 10-warstwowa płytka drukowana HDI do mikroprzelotek i wyjść BGA.
Spis treści
- Kiedy płyta 10-warstwowa faktycznie potrzebuje HDI
- Jak czytać i wybierać 1+8+1, 2+6+2 i 3+4+3
- Geometria mikroprzelotek, pady przechwytujące i przelotki w padach
- Mikroprzelotki ułożone w stos, przesunięte i pomijane
- Laminowanie sekwencyjne i przepływ procesu HDI
- Planowanie ucieczki BGA według mapy Pitch and Pin
- Materiały, impedancja i integralność sygnału
- Kwalifikacje, testy niezawodności i kontrola produkcji
- Koszt, czas realizacji, kierowcy i pakiet ofertowy
- Lista kontrolna wydania HDI przed produkcją
10-warstwowa płytka drukowana HDI nie jest definiowana wyłącznie przez dziesięć warstw miedzi lub mikroprocesor BGA. Jest to dziesięciowarstwowa płytka drukowana, która wykorzystuje jedną lub więcej technik połączeń o wysokiej gęstości – zazwyczaj mikroprzelotki wiercone laserowo, połączenia ślepe lub zakopane, przelotki w polu lutowniczym, sekwencyjny montaż, drobną geometrię przewodnika lub kombinację tych technik – w celu stworzenia kanałów połączeniowych, których konwencjonalna metalizowana konstrukcja przelotowa nie jest w stanie zapewnić na dostępnej powierzchni płytki. Dlatego solidny projekt HDI zaczyna się od problemu trasowania i niezawodności, a nie od modnego sposobu montażu.
Firma Highleap Electronics produkuje konwencjonalne i wielowarstwowe płytki HDI oraz dokonuje przeglądu kompletnej architektury połączeń przed udostępnieniem stosu. Przegląd powinien łączyć cztery decyzje, które często są rozpatrywane oddzielnie: strategię ucieczki z obudowy, liczbę poziomów budowy, materiał i konstrukcję dielektryczną oraz plan kwalifikacji. Przegląd DFM i stosu dla konkretnego projektu jest odpowiednim punktem do potwierdzenia tych decyzji. Ogólne informacje o fabryce są dostępne na stronie poświęconej produkcji płytek HDI , natomiast niniejszy artykuł koncentruje się na dziesięciowarstwowych rozwiązaniach inżynieryjnych.
Kiedy płyta 10-warstwowa faktycznie potrzebuje HDI
Technologia HDI jest uzasadniona, gdy rozwiązuje mierzalne ograniczenia dotyczące gęstości, elektryczności, mechaniki lub niezawodności. Nie powinna być dodawana wyłącznie dlatego, że produkt zawiera układ BGA o średnicy 0.5 mm, wykorzystuje szybki interfejs lub jest określany jako konstrukcja premium. Niektóre obudowy o średnicy 0.5 mm charakteryzują się bogatym układem depopulacji i można je usunąć za pomocą jednego poziomu mikroprzelotek. Inne obudowy o tym samym rastrze mają pełne pola kulowe, wiele domen mocy i wiele par szybkich i mogą wymagać dwóch poziomów narastania lub innej liczby warstw. Mapa wyprowadzeń obudowy ma co najmniej takie samo znaczenie jak nominalny rastr.
Typowe powody stosowania HDI na płytce dziesięciowarstwowej
- Ucieczka pakietu: do wewnętrznych rzędów układu BGA nie można dotrzeć za pomocą dostępnych geometrii padów przelotowych i antypadów.
- Odzyskiwanie kanału routingu: duże pola przelotowe zajmują zbyt dużo miejsca na wielu warstwach i blokują płaszczyzny zasilania lub odniesienia.
- Krótsze przejścia pionowe: ślepe mikroprzelotki mogą zmniejszyć niepotrzebną długość przelotek i indukcyjność pasożytniczą, gdy docelowa warstwa sygnałowa znajduje się blisko strony komponentu.
- Umieszczenie przelotki w podkładce: Aby zachować gęstość rozproszenia, konieczne jest wypełnienie i spłaszczenie mikrootworu bezpośrednio w obszarze komponentu.
- Kompaktowa obudowa mechaniczna: obrys płytki nie może się powiększyć, a dodatkowe warstwy trasowania stworzyłyby nieakceptowalne ograniczenia pod względem grubości, kosztów lub proporcji.
- Podzielone połączenie międzysystemowe: wybrane obszary wymagają HDI, natomiast regiony o niższej gęstości mogą pozostać konwencjonalne, co pozwala na konstrukcję częściową HDI zamiast rozwiązania wielowarstwowego.
Przypadki, w których HDI może nie być najlepszym pierwszym rozwiązaniem
Jeśli przeciążenie jest spowodowane nieprawidłową orientacją komponentów, niepotrzebnymi zmianami warstw, zbyt dużymi antypadami, nadmiernymi przepustami lub nieefektywną strategią zasilania, dodanie mikroprzelotek może ukryć problem z układem, zamiast go rozwiązać. Nieznaczne zwiększenie obrysu płytki, zmiana opcji depopulacji BGA, przeniesienie jednej grupy sygnałowej na drugą stronę lub zastosowanie konwencjonalnej płytki dwunastowarstwowej może być mniej ryzykowne niż wymuszona budowa złożonej, dziesięciowarstwowej płytki HDI. Przegląd projektu powinien porównać te alternatywy przed ustaleniem klasy wykonania.
| Obserwowane ograniczenie | Pierwsze pytanie inżynierskie | Możliwa odpowiedź |
|---|---|---|
| Wewnętrzne rzędy BGA nie mogą uciec | Czy blokada jest spowodowana geometrią terenu, a może przydziałem pól lub warstw? | Przelotka w padzie, jeden lub więcej poziomów narastania, zmienione rozmieszczenie lub inna opcja obudowy |
| Płaszczyzny odniesienia są mocno perforowane | Czy przelotki można ograniczyć do warstw, które faktycznie łączą? | Ślepe mikrootwory, zakopane otwory, zmienione przejścia warstw lub więcej warstw trasowania |
| Para o dużej prędkości ma nadmiarowy odcinek przelotowy | Czy kanał lepiej obsługiwać przez ślepe przejście, przez odwrotne wiercenie czy bez zmiany warstwy? | Wybierz przejście o najniższym ryzyku po symulacji kanału |
| Płyta osiągnęła już limit grubości | Czy dodane warstwy będą naruszać ograniczenia mechaniczne lub wynikające z proporcji? | Stosuj HDI selektywnie, zmniejszaj grubość dielektryka tylko tam, gdzie jest to bezpieczne lub zmień obudowę |
| Tylko jeden obszar urządzenia jest przeciążony | Czy cała płyta wymaga takiej samej konstrukcji? | Rozważ częściowe HDI lub lokalne rozproszenie zamiast konstrukcji dowolnej warstwy |
Jak czytać i wybierać 1+8+1, 2+6+2 i 3+4+3
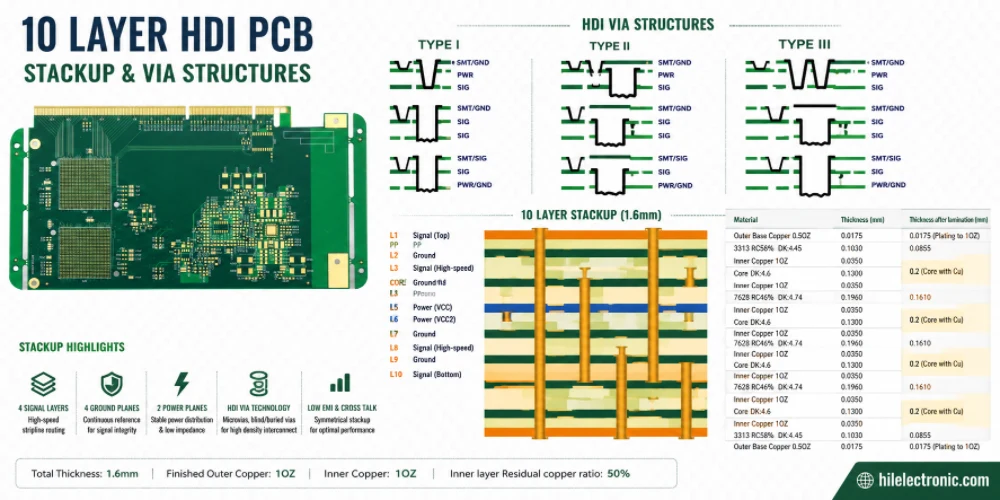
W powszechnym zapisie symetrycznym A+B+A , każde „A” oznacza liczbę warstw miedzi dodanych poza centralnym podzespołem z warstwą „B”. Liczby te sumują się do całkowitej liczby warstw miedzi. Zatem 1+8+1, 2+6+2 i 3+4+3 to konstrukcje dziesięciowarstwowe. Sam zapis nie definiuje każdego połączenia przelotowego, dokładnej liczby operacji prasowania, funkcji warstw ani tego, czy centralny podzespół zawiera zakopane przelotki. Szczegóły te powinny znaleźć się na rysunku wykonawczym i zatwierdzonym zestawieniu warstw.
| Budownictwo | Typowe mikroprzelotki warstw sąsiednich | Sekwencja głównych nacisków | Gdzie pasuje | Główne ryzyko do przeglądu |
|---|---|---|---|---|
| 1 + 8 + 1 | L1-L2 i L10-L9 | Centralny podzespół 8-warstwowy, następnie jedna zewnętrzna prasa do nakładania; może być konieczne dodatkowe laminowanie, jeśli środek zawiera zakopane otwory przelotowe | Ucieczka o średniej gęstości, płytkie przejścia po stronie komponentów, ograniczone wymagania dotyczące przelotek w podkładce | Czy jeden poziom mikroprzelotki zapewnia wystarczającą liczbę kanałów routingu dla rzeczywistej mapy pinów |
| 2 + 6 + 2 | Połączenia L1-L2, L2-L3 i lustrzane połączenia od dołu | Centralny podzespół 6-warstwowy, pierwsza prasa formująca, następnie druga prasa formująca | Gęste obudowy klasy 0.5 mm, dwupoziomowe przejścia ślepe, kontrolowane rozproszenie po obu stronach | Interfejsy typu stack-through, rejestracja kumulacyjna i interakcje z owijką miedzianą |
| 3 + 4 + 3 | Trzy sąsiadujące ze sobą poziomy zabudowy po każdej stronie | Centralny podzespół 4-warstwowy plus trzy kolejne prasy formujące | Bardzo gęsta ucieczka, w której wymagane są demonstracyjnie trzy głębokości trasowania | Wydajność, ruch wymiarowy, wielokrotne narażenie na działanie ciepła i niezawodność mikroprzelotów ułożonych warstwowo |
| Asymetryczny lub częściowy HDI | Zdefiniowane tylko tam, gdzie jest to potrzebne | Specyficzne dla projektu | Jednostronne pola komponentów o dużej gęstości lub produkty o ograniczeniach mechanicznych | Łuk, skręt i niezrównoważony rozkład miedzi/żywicy |
Nie wybieraj wyłącznie z rozstawu BGA
Decyzja o budowie układu musi zostać podjęta na podstawie przeprowadzonego badania ucieczki. Badanie to powinno co najmniej określać liczbę rzędów sygnału, które muszą opuścić obudowę, rozmieszczenie przelotek zasilania i masy, odstępy między parami, ciągłość płaszczyzny odniesienia, przewidywany kierunek rozproszenia sygnału na każdej warstwie sygnału oraz liczbę dostępnych tras między sąsiednimi padami lub polami przelotek. Płytka 2+6+2 nie jest automatycznie „lepsza” niż 1+8+1; jest uzasadniona tylko wtedy, gdy drugi poziom budowy układu zapewnia dostęp do trasowania, którego pierwszy poziom nie jest w stanie zapewnić.
Połączenie dowolnej warstwy jest osobną decyzją
HDI dowolnej warstwy zazwyczaj wykorzystuje wypełnione mikroprzelotki do łączenia kolejnych par warstw w całej strukturze. Zapewnia to maksymalną elastyczność trasowania pionowego, ale jednocześnie tworzy więcej wypełnionych interfejsów, więcej pętli procesowych i więcej możliwości rejestracji lub defektów interfejsowych. Nie należy go stosować jako domyślnego substytutu architektury ewakuacyjnej. Gdy wymagana jest dowolna warstwa, rysunek powinien określać dozwolone stosy przelotek, niedozwolone wysokości stosów, zasady pomijania przelotek oraz narzędzie do testowania niezawodności.
Geometria mikroprzelotek, pady przechwytujące i przelotki w padach
Zasady dotyczące mikroprzelotek muszą zostać uzgodnione z producentem, uwzględniając rzeczywistą grubość dielektryka, system laserowy, obróbkę folii, proces wypełniania miedzią i możliwości rejestracji. Uniwersalna zasada „przelotka 75 μm z padem 225 μm” nie jest bezpieczna dla każdego laminatu ani dla każdego poziomu nawarstwienia. Ten sam nominalny otwór lasera może powodować różne warunki wejścia, środkowej ściany i padu docelowego w przypadku zmiany systemu żywicy, rodzaju szkła lub folii miedzianej.
Parametry, które należy uwzględnić w przeglądzie projektu HDI
- Otwarcie laserowe i gotowa geometria: podaj, czy wymiarem jest otwór w dziele sztuki, nominalna średnica wejścia, gotowa średnica górna czy minimalna docelowa średnica.
- Grubość dielektryka: należy użyć grubości dielektryka prasowanego w miejscu mikroprzelotki, a nie wartości katalogowej nieprasowanego prepregu.
- Format obrazu: Producent powinien potwierdzić kwalifikowany stosunek głębokości do średnicy. Konserwatywny projekt zazwyczaj unika wykonywania przelotki głębszej niż jej efektywna średnica.
- Zdobycie lądu: określ jego wielkość na podstawie średnicy lasera, wymaganej powierzchni pierścieniowej, budżetu rejestracji i możliwości procesu obróbki tarczy.
- Antypad: określić na podstawie odstępu elektrycznego, oddziaływania pola impedancji i rejestracji produkcji; nie jest to stałe rozszerzenie płytki przechwytującej.
- Wypełnienie miedzią: zdefiniuj metodę wypełniania, dopuszczalne wgłębienie lub wypukłość, wymagania dotyczące planaryzacji oraz czy przelotka będzie obsługiwać inną mikroprzelotkę lub pole powierzchni elementu.
- Miedź powierzchniowa po wypełnieniu: sprawdź, czy platerowanie owijające i platerowanie wypełniające nie zwiększają zewnętrznej lub zewnętrznej warstwy miedzi poza oknem precyzyjnego trawienia.
Praktyczne okno startowe, a nie zasada zwolnienia
Wiele projektów HDI produkcyjnych wykorzystuje mikrootwory laserowe o średnicy około 75–125 μm z dielektrykami formowanymi metodą prasowania o średnicy około 50–100 μm. Wartości te są przydatne do wstępnych badań nad rozmieszczeniem, ale nie stanowią autoryzacji produkcyjnej. Projekt znajdujący się w pobliżu krawędzi tego okna może stać się niemożliwy do wyprodukowania po wybraniu rzeczywistej konstrukcji szkła, zawartości żywicy, miedzi docelowej i miedzi gotowej. Zatwierdzony układ warstw i odpowiedź DFM muszą mieć pierwszeństwo przed wartościami z biblioteki ogólnej.
Przelotka w padzie, przelotka wypełniona i przelotka zamknięta to terminy nieużywalne.
Przelotka umieszczona wewnątrz pola elementu zazwyczaj wymaga wypełnienia i spłaszczenia, aby lut nie spływał do otworu, a pole montażowe pozostało płaskie. W przypadku mikroprzelotki HDI, wypełnienie miedzią jest powszechnie stosowane, gdy przelotka obsługuje pole BGA lub inną mikroprzelotkę warstwową. Przelotka mechaniczna wypełniona żywicą i pokryta miedzią to inna konstrukcja, wymagająca innych procesów i niezawodności. W uwagach dotyczących produkcji należy określić typ przelotki, materiał wypełnienia, wymagania dotyczące zaślepki, dopuszczalne zagłębienie powierzchni oraz metodę kontroli.
Obiekty bezrolne lub ultramałe wymagają osobnej kwalifikacji
Projekty, które minimalizują lub eliminują konwencjonalne pola przechwytywania, wykorzystują bardzo cienkie przewodniki addytywne lub działają w geometrii przypominającej podłoże, nie powinny być prezentowane jako rutynowe rozszerzenie standardowego, subtraktywnego HDI. Wymagają one przeglądu możliwości specyficznych dla danego procesu, dedykowanych zasad projektowania, kryteriów kontroli oraz uzgodnionej ścieżki produkcji. Dziesięciowarstwowa liczba warstw nie oznacza automatycznie dostępności struktury SLP.

Rysunek 2. Mikroprzelotki i struktura budowy 10-warstwowej płytki drukowanej HDI.
Mikroprzelotki ułożone w stos, przesunięte i pomijane
Mikroprzelotki schodkowe
Mikroprzelotki schodkowe są przesunięte na kolejnych poziomach budowy i połączone krótkim segmentem przewodnika na warstwie pośredniej. Zajmują one więcej miejsca na routing niż stos pionowy, ale pozwalają uniknąć umieszczenia wszystkich interfejsów na tej samej osi i zazwyczaj upraszczają wypełnianie miedzią. Tam, gdzie geometria obudowy pozwala na przesunięcie bez zakłócania ucieczki sygnału lub ciągłości płaszczyzny, struktury schodkowe są często punktem wyjścia o niższym ryzyku.
Mikroprzelotki ułożone warstwowo
Ułożone warstwowo mikroprzelotki umieszczają kolejne wypełnione przelotki na tej samej osi. Zachowują one najmniejszy pionowy obszar połączeń i mogą być niezbędne w gęstych obudowach pełnosiatkowych. Ich niezawodność zależy od czegoś więcej niż tylko średnicy przelotki: liczy się przygotowanie pola tarczy, jakość wypełnienia miedzią, czystość interfejsu, struktura powłoki, wielokrotne naświetlanie laminacją oraz liczba poziomów ułożonych warstw. Doświadczenie branżowe wykazało ukryte uszkodzenia interfejsów w niektórych konstrukcjach ułożonych warstwowo, dlatego projekt nie powinien traktować wizualnie akceptowalnego zgładu jako jedynego dowodu niezawodności.
Pomiń mikroprzelotki
Mikroprzelotka z pominięciem przechodzi przez więcej niż jedną warstwę dielektryczną, aby dotrzeć do niesąsiadującego celu. Nie jest to po prostu głębsza wersja przelotki w sąsiedniej warstwie. Laser musi usunąć wiele struktur żywicy/szkła, zachowując integralność pola docelowego, a zwiększona głębokość może zawęzić okno kwalifikowanego procesu. Przelotki z pominięciem powinny być stosowane tylko wtedy, gdy producent zakwalifikował dokładną kombinację dielektryczną, głębokość, otwór i strukturę docelową. Rysunek powinien określać, czy przelotki z pominięciem są dozwolone; nie powinny pojawiać się one domyślnie.
Struktury hybrydowe
Płytka może wykorzystywać mikroprzelotki w większości lokalizacji, pary ułożone jeden na drugim tylko tam, gdzie wymaga tego trasowanie, ukryte przelotki mechaniczne w centralnym podzespole oraz otwory przelotowe na złącza. Taka architektura mieszana jest często bardziej ekonomiczna i solidniejsza niż wymuszanie jednego typu przelotek w całym projekcie. Wymaga jednak mapy przelotek, która wyraźnie identyfikuje warstwy początkowe i końcowe oraz zapobiega przypadkowemu ułożeniu ich w stos na niekwalifikowanych interfejsach.
| Poprzez strukturę | Korzyść z gęstości | Obciążenie procesowe | Warunek wydania |
|---|---|---|---|
| Mikroprzelotka jednopoziomowa | Tworzy płytkie rozgałęzienia i uwalnia wewnętrzne kanały prowadzenia | Najniższa złożoność HDI | Potwierdź wymagania dotyczące geometrii lasera, powierzchni i wypełnienia |
| Wielopoziomowe schodkowe | Dociera do głębszych warstw dzięki przesunięciu trasy | Większa powierzchnia warstw, ale unika się ciągłego pionowego stosu | Sprawdź przestrzeń przesunięcia i routing warstwy pośredniej |
| Ułożone wielopoziomowo | Maksymalna gęstość w miejscu przelotowym | Wypełnienie miedzią, planaryzacja i kontrola interfejsu na każdym poziomie | Kwalifikowana wysokość stosu, kupon i plan reflow/niezawodności |
| Pomiń mikroprzejście | Omija warstwę pośrednią | Wąskie okno procesu laserowego i galwanicznego | Dokładna konstrukcja musi być kwalifikowana przez producenta |
Laminowanie sekwencyjne i przepływ procesu HDI
Sekwencyjny montaż to powtarzalna pętla produkcyjna, a nie pojedyncza laminacja z następującym po niej wierceniem laserowym. Każda nowo dodana para dielektryk/miedź musi zostać zalaminowana, zarejestrowana, zobrazowana w razie potrzeby, wywiercona laserowo, oczyszczona, metalizowana, a następnie – gdy nad nią będzie umieszczony kolejny mikroprzelot – wypełniona i spłaszczona przed dodaniem kolejnego poziomu montażu.
Reprezentatywny przepływ 2+6+2
- Zbuduj sześciowarstwowy podzespół środkowy. Warstwy wewnętrzne są obrazowane, trawione i poddawane inspekcji. Jeśli środek zawiera zakopane przelotki, przed ukończeniem środka może być konieczne wiercenie, metalizacja i dodatkowa sublimacja.
- Dodaj pierwszą parę składową. Dielektryki i miedź dla L2 i L9 są laminowane w środku. Kompensacja rejestracji opiera się na pomiarze ruchu z centralnego podzespołu.
- Utwórz mikroprzelotki pierwszego poziomu. Wiercenie laserowe L2-L3 i L9-L8, a następnie czyszczenie, metalizacja i powlekanie lub wypełnianie zgodnie z architekturą następnego poziomu.
- Dodaj drugą parę elementów składowych. Na przygotowane powierzchnie nałożyć laminat L1 i L10.
- Utwórz zewnętrzne mikroprzelotki. Wiercenie laserowe L1-L2 i L10-L9. Uzupełnij poprzez wypełnienie/planaryzację tam, gdzie wymagają tego powierzchnie elementów.
- Wykonaj pozostałe otwory przelotowe lub o kontrolowanej głębokości. Wiercenie mechaniczne, usuwanie osadów i obróbka otworów przelotowych są wykonywane sekwencyjnie w celu zachowania zatwierdzonej struktury miedzi.
- Kompleksowe operacje związane z warstwą zewnętrzną, maską, wykończeniem, profilem i testowaniem.
W tym przykładzie zastosowano prasę centralną z podzespołami oraz dwie prasy formujące. Nazywanie jej płytą „dwutaktową” lub „trzytaktową” bez zdefiniowania, czy prasa centralna jest wliczana, wprowadza zamieszanie w kwestiach zakupowych i inżynieryjnych. Oferta i projektant powinni określić rzeczywistą sekwencję procesu, a nie opierać się na stenogramach.
Jakie zmiany powoduje wielokrotne laminowanie
- Ruch wymiarowy kumuluje się. Skalowanie dzieła sztuki i kompensacja wierceń muszą być dostosowane do systemu materiałowego, orientacji panelu i historii pomiarów procesu.
- Przepływ żywicy staje się bardziej ograniczony. Wypełnione właściwości miedzi, gęstość płaszczyzny i lokalna nierównowaga miedzi mogą powodować niedobór żywicy lub nierównomierną grubość dielektryka.
- Miedź powierzchniowa może się tworzyć. Wielokrotne owijanie, wypełnianie i galwanizowanie paneli może zmniejszyć zdolność wytrawiania drobnych przewodników zewnętrznych lub warstwowych.
- Historia termiczna wzrasta. Dobierając materiał, należy wziąć pod uwagę warunki, w jakich odbywa się prasowanie i montaż, jednak sama temperatura rozkładu nie decyduje o jego przydatności.
- Budżety rejestracyjne są coraz bardziej ograniczone. Najgłębszy stos opiera się na kilku niezależnie zarejestrowanych obrazach, wzorach laserowych i polach docelowych.
Pełna sekwencja procesu produkcyjnego jest opisana w przewodniku po procesie produkcji 10-warstwowej płytki PCB . Celem rysunku HDI jest ujednolicenie procesu: każda przelotka musi mieć warstwę początkową, warstwę końcową, warunek wypełnienia oraz dopuszczalną relację z przelotkami powyżej i poniżej.

Rysunek 3. Planowanie wyjścia BGA według mapy rozstawu i pinów
Planowanie ucieczki BGA według mapy Pitch and Pin
Odstęp między polami jest użytecznym parametrem ekranowania, ale sam w sobie nie pozwala przewidzieć wymaganego nagromadzenia. Ostateczna ucieczka zależy od średnicy pól lutowniczych, strategii maski lutowniczej, rozmieszczenia kulek, liczby rzędów, rozkładu zasilania/masy, wymagań dotyczących par różnicowych, dopuszczalnego zwężenia, dostępnych warstw sygnałowych oraz tego, czy trasy mogą przebiegać między polami lutowniczymi lub mikroprzelotkami.
Skok 0.8 mm
Wiele układów BGA o średnicy 0.8 mm można poprowadzić konwencjonalnymi kanałami przelotowymi typu dog-bone i mechanicznie wierconymi przelotkami, zwłaszcza gdy obudowa nie jest pełnowymiarowa. Technologia HDI może być nadal przydatna do redukcji blokowania przelotek przelotowych, zachowania płaszczyzn odniesienia lub skrócenia wybranych szybkich przejść, ale nie należy zakładać jej konieczności.
Skok 0.65 mm
Przy grubości 0.65 mm możliwe są zarówno rozwiązania konwencjonalne, jak i HDI. Architektura 1+8+1 z przelotkami w polu lutowniczym może uprościć rozprowadzanie sygnału, ale wybór zależy od tego, czy dotarcie do wewnętrznych rzędów będzie możliwe bez naruszania wymogów dotyczących pierścienia, maski lutowniczej lub kanału trasowania. Układ przelotek zasilających często decyduje o sukcesie bardziej niż liczba sygnałów.
Skok 0.5 mm
Układ BGA o pełnej siatce 0.5 mm często korzysta z mikroprzelotek w polu lutowniczym. Jeden poziom łączenia może wystarczyć dla obudowy o małej gęstości lub o skromnej liczbie wierszy; gęsta matryca może wymagać dwóch poziomów lub zmienionego przypisania warstw. Nie można zagwarantować, że każda obudowa 16-wierszowa zostanie ukryta przez 2+6+2 bez analizy mapy wyprowadzeń, klas par i rozkładu mocy.
Skok 0.4 mm
Przy rastrze 0.4 mm kluczowe znaczenie ma geometria pól przechwytujących, definicja maski lutowniczej, zwężenie w dół i planaryzacja wypełnienia miedzią. Wielopoziomowe HDI jest powszechne, ale 3+4+3 nie jest automatycznie wymagane. Niektóre obudowy można wyizolować za pomocą dwóch poziomów narastania i starannego usuwania zagęszczenia; inne wymagają dowolnej warstwy, cieńszych przewodników lub procesu podobnego do podłoża. Ścieżka produkcyjna musi zostać potwierdzona przed zamrożeniem wzoru pól i biblioteki przelotowej.
Poniżej odstępu 0.4 mm
Obudowy o grubości poniżej 0.4 mm mogą przesunąć projekt z konwencjonalnego, subtraktywnego HDI w kierunku zmodyfikowanej technologii semiaddytywnej lub przypominającej podłoże. To przejście wpływa na kształt przewodnika, grubość miedzi, inspekcję, rejestrację maski lutowniczej, format panelu i kwalifikację dostawcy. Należy traktować to jako odrębną klasę procesu, a nie reklamować jako rutynową opcję „mniejszych mikroprzelotek”.
Czego powinno dostarczyć badanie ucieczki
- rysunek wachlarzowy warstwa po warstwie dla kwadrantu o największej gęstości pakietu;
- biblioteka mikrovia i capture-land powiązana z proponowanym stackupem;
- liczba użytecznych kanałów routingu na warstwę;
- zasilanie i uziemienie poprzez przydział, w tym uderzenia anty-padowe w samoloty;
- identyfikacja płaszczyzny odniesienia dla każdej trasy dużych prędkości;
- najgłębsze wymagane połączenie bez połączenia i wszelkie nieuniknione stosy połączeń;
- lista założeń wymagających zatwierdzenia przez producenta.
Materiały, impedancja i integralność sygnału
Wybór materiału HDI to złożony proces, uwzględniający niezawodność i parametry elektryczne. Niski współczynnik strat nie oznacza automatycznie, że laminat nadaje się do sekwencyjnego nabudowywania, a wysoka temperatura rozkładu nie gwarantuje automatycznie niezawodności mikroprzelotek. Dokładna konstrukcja rdzenia i prepregów, obróbka folią miedzianą, przepływ żywicy, stabilność wymiarowa, reakcja lasera i kwalifikowana receptura prasy – to wszystko ma znaczenie.
Pytania materiałowe dla dziesięciowarstwowego układu HDI
- Czy wybrany prepreg jest dostępny w wersji szklanej i ma odpowiednią zawartość żywicy, która zapewnia wymaganą grubość dielektryka prasowanego?
- Czy wykonawca określił ruch wymiarowy poprzez proponowaną liczbę pras budujących?
- Czy system żywiczny umożliwia wiercenie laserowe i usuwanie rozmazów na określonej głębokości mikrootworów?
- Czy proces wypełniania miedzią spełnia wymagania płaskości bez tworzenia nadmiernej ilości miedzi na powierzchni?
- Czy laminat jest dopuszczony do montażu w zakładanym profilu reflow i czy jest narażony na ewentualne przeróbki?
- Czy w przypadku kanałów o dużej prędkości dostępne są dane dotyczące projektowych współczynników Dk, Df i chropowatości miedzi dla rzeczywistych konstrukcji, a nie tylko nagłówki w arkuszach danych na poziomie rodziny?
Wysokowydajne rodziny materiałów, takie jak Panasonic MEGTRON, Isola I-Tera lub Tachyon, oraz specjalistyczne materiały laminowane o niskiej stratności, zaspokajają zróżnicowane potrzeby elektryczne i procesowe. Nie należy ich deklarować jako zamiennych tylko dlatego, że ich nominalne wartości Dk lub Df wydają się zbliżone. Zamiana może zmienić impedancję, tłumienność wtrąceniową, zachowanie splotu szklanego, grubość po sprasowaniu, reakcję wiertła i ruch laminowania. Alternatywne materiały powinny być kontrolowane za pomocą zatwierdzonej listy lub pisemnej autoryzacji klienta po ponownym przeliczeniu stosu.
Kontrolowana impedancja w obszarze HDI
Cienkie przewodniki w pobliżu pól mikroprzelotowych są wrażliwe na gotową miedź, grubość dielektryka, maskę lutowniczą, lokalne otwory w płaszczyźnie i kształt wytrawionego materiału. Model impedancji powinien wykorzystywać rzeczywisty proponowany układ warstw i uwzględniać wąski segment zwężenia, gdzie ma on istotne znaczenie elektryczne. Ogólna wartość biblioteczna, taka jak „3 mil linia równa się 50 omom”, nie jest przenośna między systemami materiałowymi ani wagami miedzi.
Pakiet produkcyjny powinien określać każdą klasę impedancji według warstwy, geometrii, płaszczyzny odniesienia, wartości docelowej i tolerancji. Dostawca następnie zwraca szerokość linii produkcyjnej i konstrukcję dielektryczną do zatwierdzenia. Weryfikacja TDR powinna być zgodna z dokumentacją zamówienia i odpowiednim projektem próbki; liczba i rozmieszczenie próbek to uzgodnione wymagania, a nie automatycznie „jeden na połowę panelu” lub „jeden na ćwiartkę panelu”. Więcej szczegółów można znaleźć w przewodniku inżynierii kontroli impedancji.
Mikroprzelotki nie eliminują konieczności analizy przejść
Krótsza przelotka ślepa zazwyczaj ma mniej niewykorzystanych odcinków niż przelotka przelotowa, ale przejście nadal obejmuje pojemność padu, nieciągłość antypadu, geometrię ścieżki powrotnej i ewentualną zmianę płaszczyzny odniesienia. Kanały o dużej szybkości należy rozpatrywać jako kompletne połączenia międzysystemowe. W niektórych przypadkach przelotka przelotowa z otworami jest lepsza niż wysoki stos mikroprzelotek; w innych bardziej estetycznym rozwiązaniem jest płytka mikroprzelotka. Wybór powinien wynikać z analizy kanału i niezawodności, a nie z zasady, że HDI zawsze ma przewagę elektryczną.

Rysunek 4. Układ warstw płytki drukowanej HDI o 10 warstwach
Kwalifikacje, testy niezawodności i kontrola produkcji
Norma IPC-6016 nie powinna być określana jako obowiązujący standard akceptacji dla płyt HDI. Została ona anulowana, a odpowiednie wymagania dotyczące zgodności z HDI zostały przeniesione do obowiązujących specyfikacji produktu. W przypadku sztywnej, dziesięciowarstwowej płyty HDI, podstawową specyfikacją wydajności jest zazwyczaj IPC-6012, w wersji i klasie określonej w dokumentach zamówienia. Elastyczne i sztywno-elastyczne konstrukcje HDI są omówione w normie IPC-6013; płyty o wysokiej częstotliwości mogą powoływać się na normę IPC-6018, jeśli ma to zastosowanie. Norma IPC-A-600 zapewnia wizualną interpretację warunków akceptacji, ale nie zastępuje obowiązującej specyfikacji wydajności.
Dlaczego mikrootwory warstwowe wymagają czegoś więcej niż rutynowego mikrorozcinania
Polerowany przekrój bada bardzo mały fragment struktury przelotki i może nie ujawnić słabego interfejsu, który otwiera się dopiero po wielokrotnym lutowaniu rozpływowym lub cyklach termicznych. W przypadku produktów z wieloma poziomami ułożenia warstw, dużym narażeniem na montaż lub trudnymi warunkami eksploatacji, plan kwalifikacji powinien łączyć inspekcję strukturalną z pojazdem testowym monitorowanym elektrycznie. Dokładny przebieg próbki, kondycjonowanie wstępne, liczba cykli, temperatura i próg awarii powinny być określone w specyfikacji klienta lub uzgodnione z producentem.
Przydatne narzędzia kwalifikacji i akceptacji
- Symulacja montażu rozpływowego konwekcyjnego: stosowana do poddawania płytki lub próbki określonemu profilowi reflow przed oceną strukturalną lub elektryczną.
- Cykle termiczne indukowane prądem stałym: podgrzewa elektrycznie połączony szeregowo kupon testowy i monitoruje zmiany rezystancji w powtarzalnych cyklach.
- Szok termiczny lub cykle komorowe: stosowane, gdy specyfikacja produktu wymaga zmian środowiskowych reprezentatywnych dla warunków użytkowania.
- Analiza mikroskali: ocenia stan podkładki docelowej, jakość wypełnienia, strukturę powłoki, rejestrację, integralność dielektryczną oraz ślady rozdzielenia lub pęknięć.
- Inspekcja AOI i wiercenie laserowe: weryfikuje wady graficzne, wyrównanie docelowe i geometrię otworów na odpowiednich etapach produkcji.
- Test elektryczny: sprawdza ciągłość i izolację gotowej płytki zgodnie ze specyfikacją zakupu.
- TDR: sprawdza kupony o kontrolowanej impedancji, gdy określona jest kontrola impedancji.
Kwalifikacja, akceptacja partii i zapisy dotyczące wysyłki są różne
Kwalifikacja zdolności dostawcy może być przeprowadzana okresowo na reprezentatywnej konstrukcji. Testowanie pierwszego egzemplarza może być wymagane w przypadku wprowadzenia nowego układu warstw, materiału lub układu przelotek. Akceptacja partii produkcyjnej może odbywać się na podstawie kuponów lub próbek określonych w obowiązującej specyfikacji i dokumentacji zakupu. Rejestry dostaw to raporty faktycznie dostarczane wraz z płytami. Tych trzech poziomów nie należy łączyć w jedno stwierdzenie, że każda płyta lub każdy panel przechodzi wszystkie testy niezawodności.
| Nagraj lub przetestuj | Typowy cel | Kiedy tego wymagać |
|---|---|---|
| Certyfikat stosu i materiału | Potwierdza zatwierdzone materiały, konstrukcje i identyfikowalność partii | Materiały kontrolowane, produkty o dużej prędkości, regulowane lub kwalifikowane przez klienta |
| Raport z mikrosekcji | Dokumenty za pośrednictwem i warstwowa integralność strukturalna na reprezentatywnym kuponie | Pierwszy artykuł, zdefiniowane partie produkcyjne, wysoka niezawodność lub złożoność poprzez struktury |
| Dane dotyczące reflowu/cyklu termicznego | Ocenia stabilność połączeń międzysystemowych po zadanym naprężeniu | Mikrootwory ułożone w stos, poważne narażenie na montaż lub wymagania dotyczące niezawodności specyficzne dla produktu |
| Raport TDR | Weryfikuje impedancję kuponu względem określonych klas | Zamówienia o kontrolowanej impedancji |
| Certyfikat testu elektrycznego | Potwierdza testowanie ciągłości/izolacji gotowych płytek | Zwykle wymagane do produkcji wielowarstwowej |
Koszt, czas realizacji, kierowcy i pakiet ofertowy
Koszt HDI zależy od pętli procesowych i ryzyka wydajności, a nie od uniwersalnej dopłaty związanej z nazwą projektu. Dwie nominalnie identyczne płytki 2+6+2 mogą wyceniać się bardzo różnie, jeśli jedna z nich używa przesuniętych mikroprzelotek 100 μm na standardowym panelu, a druga wykorzystuje ułożone warstwowo przelotki w padach, ultracienkie linie, materiał niskostratny, ścisłe dopasowanie i obszerną dokumentację kwalifikacyjną.
Największe czynniki wpływające na koszty i harmonogram
- liczba etapów narastania i sublimacji zakopanej;
- liczba mikrootworów ułożonych warstwowo i schodkowo oraz maksymalna wysokość stosu;
- wypełnienie miedzią, planaryzacja i dopuszczalne obniżenie powierzchni;
- minimalna szerokość/odstęp między przewodnikami po wymaganej sekwencji galwanizacji;
- dostępność materiałów, rozmiar panelu i historia stabilności wymiarowej;
- grubość końcowa, współczynnik kształtu otworu przelotowego i technologie mieszane;
- klasy impedancji i wymagania dotyczące kuponów;
- klasa produktu, kwalifikacja pierwszego artykułu i wymagane raporty;
- rozmiar płytki, konstrukcja układu, wykorzystanie panelu i przewidywana wydajność;
- ilość, podział dostawy i czy technicznie możliwa jest przyspieszona trasa.
Ponieważ te dane wejściowe oddziałują na siebie, artykuł nie podaje stałych procentów ani gwarantowanych dni prototypowania. Przewodnik po kosztach 10-warstwowych płytek PCB wyjaśnia, jak porównywać oferty, nie myląc cen materiałów, procesu NRE, oprzyrządowania testowego i logistyki.
Pliki potrzebne do wyceny HDI na poziomie inżynieryjnym
- Dane produkcyjne Gerber X2, ODB++ lub IPC-2581;
- Dane wiercenia/trasowania NC z tabelą warstw startowych/stopowych dla każdego otworu nieprzelotowego, podziemnego i przelotowego lasera;
- rysunek wykonawczy z informacjami o grubości gotowego materiału, miedzi, wykończeniu, klasie i tolerancjach wymiarowych;
- proponowanego układu lub pozwolenia dla wykonawcy na jego zaprojektowanie;
- tabela impedancji zawierająca warstwę, geometrię, płaszczyznę odniesienia, cel i tolerancję;
- Dane BGA lub obraz rozproszony dla najgęstszych pakietów;
- ograniczenia materiałowe i polityka zastępowania;
- wymagania dotyczące wypełnienia przelotek, zaślepki i płaskości;
- wymagania kwalifikacyjne, kuponowe, kontrolne i sprawozdawcze;
- ilość, harmonogram dostaw, preferencje dotyczące paneli/układów i profil montażu, gdy niezawodność zależy od narażenia na lutowanie rozpływowe.
Prześlij 10-warstwową płytkę drukowaną HDI do DFM i wycenę
Lista kontrolna wydania HDI przed produkcją
Projekt HDI jest gotowy do wyceny tylko wtedy, gdy notacja budowy, mapa przelotek i intencja trasowania opisują tę samą konstrukcję fizyczną. Pakiet wydania powinien zawierać informacje o każdym ślepym, zakopanym i przelotowym rozstawie; określać, które mikroprzelotki są ułożone jeden na drugim, przesunięte, pomijane lub przelotki w polu; oraz określać wymagane wypełnienie, planarizację i stan zaślepki. Analiza ucieczki obudowy powinna wykazać, dlaczego każdy poziom budowy jest potrzebny, zamiast stosować odstęp między przelotkami jako jedyną zasadę decyzyjną.
- Zamroź centralny podzespół, kolejność montażu i rzeczywistą sekwencję laminowania.
- Potwierdź średnicę przelotki laserowej, grubość dielektryka, pola przechwytywania, pola docelowe i współczynnik kształtu jako jedną kwalifikowaną geometrię.
- Zidentyfikuj stosy mikroprzelotek wymagające kwalifikacji niezawodności specyficznej dla danej struktury.
- Przed opublikowaniem zmian w projekcie graficznym należy zwrócić stos produkcyjny i geometrię impedancji do zatwierdzenia.
- Zdefiniuj strukturę kuponów, częstotliwość pobierania próbek, kryteria akceptacji i dostarczane raporty w dokumentach zakupu.
- Odrębne procesy kwalifikacji dostawców, kwalifikacji pierwszego artykułu i rutynowej akceptacji partii – nie są to te same programy testowe.
Najbardziej wiarygodnym rezultatem jest zazwyczaj najmniej złożona struktura, która pozwala na oczyszczenie obudowy, zachowanie płaszczyzn odniesienia i spełnia plan kwalifikacji produktu. Dodanie kolejnego poziomu struktury może pomóc w odzyskaniu przestrzeni na ścieżki, ale wiąże się również z akumulacją rejestracji, narażeniem na działanie temperatury, operacjami wypełniania/planaryzacji i ryzykiem wydajności.

Polecamy Wiadomości

Produkcja płytek PCB TMM
Spis treści Zakres produkcji płytek PCB TMM dla RF i...

Wycena i zestawienie PCB RT duroid 6002
Ta strona zawiera zadanie wyceny i definicji stosu...

Produkcja płytek PCB filtrów TMM6
Spis treściDlaczego projektanci filtrów mikrofalowych używają...

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy dla Ciebie analizę DFM/DFA i prześlemy raport. Możesz bezpiecznie przesłać pliki za pośrednictwem naszej strony internetowej. Aby przygotować wycenę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.