
Lut 60/40 kontra 63/37: temperatury topnienia, zachowanie eutektyczne i który wybrać
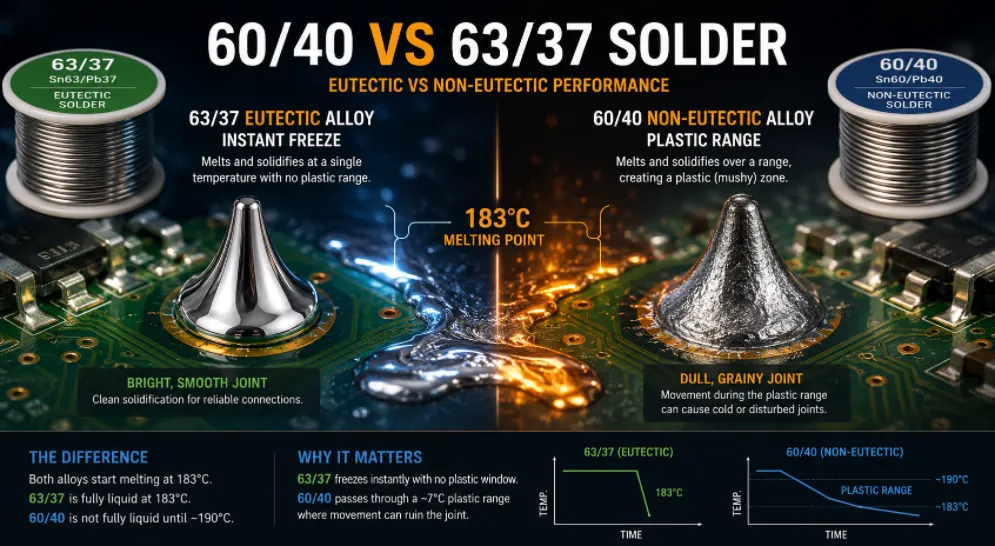
Rysunek 1. Lutowanie 60/40 i 63/37
Ostatnia aktualizacja: maj 2026 r. · Praktyczne porównanie lutowania ręcznego, przeróbek i montażu
Wybór między lutem 60/40 a 63/37 sprowadza się do jednego faktu metalurgicznego – jeden jest eutektyczny, a drugi nie – a ten fakt ma wpływ na to, jak każdy stop topi się, krzepnie i tworzy połączenia. Oba to luty cynowo-ołowiowe, które od dziesięcioleci stanowią podstawę działania elektroniki i oba nadal zasługują na swoją pozycję w 2026 roku, pomimo rosnącej popularności lutów bezołowiowych. Niniejszy poradnik wyjaśnia różnicę w prostych słowach, zestawia wartości temperatury topnienia, śledzi konsekwencje dla jakości połączenia, aż do fizycznego wyglądu wadliwego połączenia, a na koniec zawiera jasne wskazówki, kiedy sięgnąć po każdy stop i jak go określić w zamówieniu montażowym.
- Co tak naprawdę oznaczają liczby 60/40 i 63/37
- Punkt eutektyczny i dlaczego 63/37 jest wyjątkowy
- Temperatury topnienia i zakres tworzyw sztucznych obok siebie
- Jak asortyment tworzyw sztucznych tworzy zimne i zaburzone połączenia
- Wybór pomiędzy 60/40 i 63/37 w zależności od zastosowania
- RoHS, bezołowiowe i tam, gdzie nadal występuje lut ołowiowy
- Formy, przechowywanie i bezpieczne obchodzenie się z obydwoma stopami
- Określanie stopu lutowniczego w zleceniu montażu
- PYTANIA I ODPOWIEDZI
Co tak naprawdę oznaczają liczby 60/40 i 63/37
Liczby oznaczają po prostu stosunek wagowy cyny do ołowiu. Lut 60/40 to 60% cyny i 40% ołowiu. Lut 63/37 to 63% cyny i 37% ołowiu. Trzyprocentowa zmiana w zawartości cyny brzmi banalnie, ale powoduje, że jeden stop trafia dokładnie w określony punkt w układzie cynowo-ołowiowym, a drugi pozostawia tuż poza nim – a ta niewielka różnica zmienia ich właściwości topnienia w sposób wyczuwalny na stole laboratoryjnym.
Dlaczego cyna i ołów są w ogóle parowane
Cyna zapewnia zwilżanie i wiązanie; ołów obniża temperaturę topnienia i poprawia obrabialność oraz płynność. Żaden z tych metali nie lutuje dobrze elementów elektronicznych samodzielnie – cyna sama w sobie topi się wyżej i jest bardziej krucha, podczas gdy ołów sam w sobie słabo zwilża. Połączenie tych dwóch metali zdominowało lutowanie elektroniki przez pokolenia, właśnie dlatego, że jest wyrozumiałe, łatwo się rozpływa i tworzy niezawodne połączenia w umiarkowanych temperaturach, które nie powodują przypalenia sąsiednich elementów.
Dlaczego różnica 3% ma znaczenie
W większości systemów stopowych 3% zmiana składu to szum. W systemie cynowo-ołowiowym jest to różnica między położeniem stopu w punkcie eutektycznym a położeniem obok niego – i to właśnie ta różnica decyduje o tym, czy stop topi się w jednej temperaturze, czy w pewnym zakresie. Pozostała debata między tymi dwoma proporcjami to tak naprawdę debata o tym, jak każdy stop przechodzi ze stanu stałego w ciekły, a nie o tym, jakie metale są w nim obecne.
Punkt eutektyczny i dlaczego 63/37 jest wyjątkowy
Stop eutektyczny ma jeden specyficzny skład, który topi się i zamarza w jednej, ostrej temperaturze – zachowując się jak czysty metal, a nie mieszanina. W układzie cyna-ołów ten magiczny stosunek wynosi 63% cyny / 37% ołowiu. W punkcie eutektycznym 63/37 przechodzi bezpośrednio ze stanu stałego do ciekłego (i z powrotem), bez żadnego etapu pośredniego.
Co w praktyce oznacza „eutektyka”
Większość mieszanin topi się stopniowo: w miarę podgrzewania zaczynają mięknąć w jednej temperaturze i stają się całkowicie płynne dopiero w wyższej. Kompozycja eutektyczna pomija ten etap pośredni. Podgrzej ją do temperatury 63/37°C do 183°C, a będzie stała do tego momentu, a następnie całkowicie płynna; schłodź ją ponownie poniżej 183°C, a będzie płynna do tego momentu, a następnie całkowicie stała. Przemiana jest praktycznie natychmiastowa, co jest cenione przez specjalistów od nieruchomości.
Nieeutektyczny 60/40 i jego papkowaty środek
Stop 60/40 znajduje się tuż za punktem eutektycznym, więc jest nieeutektyczny . Zamiast jednej temperatury topnienia ma zakres topnienia . Podczas nagrzewania zaczyna mięknąć w jednej temperaturze i nie jest w pełni ciekły aż do osiągnięcia wyższej; po ostygnięciu powraca do tego samego zakresu. W tym zakresie stop jest częściowo stały, a częściowo ciekły – ma konsystencję pasty, półstałego „plastycznego” stanu, który jest przyczyną dziwactw stopu 60/40 i powodem, dla którego wymaga on pewniejszej ręki podczas chłodzenia.
Temperatury topnienia i zakres tworzyw sztucznych obok siebie
Oba stopy zaczynają się topić w tym samym punkcie; to, co dzieje się tuż nad nimi, rozchodzi się. Tabela sprawia, że kontrast jest konkretny.
| Właściwość | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Typ | Eutektyczny | Nieeutektyczny |
| Topi się w | 183 °C (361 °F), punkt pojedynczy | ~183–190 °C, zakres |
| Asortyment plastikowy | żaden | Okno ~7 °C |
| Zamarza | Natychmiast i czysto | Stopniowo przez zakres |
| Ryzyko zimnego połączenia | Opuść | Wyższe, jeśli zakłócone |
| Względny koszt | Nieco wyżej (więcej cyny) | Opuść |
| Typowe preferencje | Fine-pitch, SMT, profesjonaliści | Przelotowy, hobby, budżetowy |
Ten sam początek, inne zakończenie
Oba stopy zaczynają się topić w temperaturze 183°C. Różnica polega na tym, co dzieje się powyżej: stop 63/37 jest całkowicie ciekły w temperaturze 183°C, podczas gdy 60/40 nie jest w pełni ciekły do około 190°C. W praktyce żelazo o temperaturze około 300–350°C ma temperaturę znacznie wyższą od obu, więc odczucia podczas nakładania lutu są podobne — rozbieżność pojawia się w krytycznym momencie chłodzenia, a nie podczas nagrzewania złącza.
Dlaczego moment ochłodzenia jest tym, który ma znaczenie
Jakość lutowania ocenia się w ciągu sekundy lub dwóch po usunięciu lutownicy. To właśnie wtedy połączenie krzepnie i utrwala swoją wewnętrzną strukturę. Stop, który zamarza natychmiast, nie daje możliwości, aby ruch uszkodził połączenie; stop, który pozostaje w stanie półpłynnym, oferuje okno, w którym lekkie poruszenie może je uszkodzić. To cała praktyczna zaleta lutu eutektycznego w jednym zdaniu.
Jak asortyment tworzyw sztucznych tworzy zimne i zaburzone połączenia
To właśnie dlatego profesjonaliści preferują 63/37. Gdy 60/40 stygnie w zakresie plastyczności, pojawia się okno, w którym złącze wygląda na stałe, ale w środku jest nadal półpłynne. Jeśli element lub drut poruszy się w tym oknie – szturchnięcie, wibracja, drgnięcie dłonią – krzepnąca struktura krystaliczna zostanie rozerwana, zanim zdąży prawidłowo stwardnieć.
Jak wygląda uszkodzony staw
Rezultatem jest zniekształcone lub zimne złącze : matowe, ziarniste i grudkowate, a nie błyszczące i gładkie. Takie złącza mogą być słabe mechanicznie i zawodne elektrycznie, a często wymagają poprawek. Ponieważ stop 63/37 nie ma zakresu plastyczności, zamarza natychmiast po schłodzeniu poniżej 183°C, praktycznie nie pozostawiając miejsca na ruch, który mógłby uszkodzić złącze. Ta jedyna właściwość – czyste, natychmiastowe zamarzanie – jest praktyczną zaletą, która sprawia, że lut eutektyczny jest standardem w przypadku lutowania precyzyjnego i profesjonalnego lutowania ręcznego.
Dlaczego chore stawy są niebezpieczne, a nie tylko brzydkie
Matowe połączenie to nie tylko kwestia estetyki. Zaburzona struktura krystaliczna może pozostawić mikroskopijne pustki i słabe wiązanie metalurgiczne, przez co połączenie może przejść szybki test, ale później ulec uszkodzeniu pod wpływem drgań lub cykli termicznych. Sporadyczne usterki związane z zimnymi połączeniami należą do najtrudniejszych do zdiagnozowania, właśnie dlatego, że połączenie czasami działa. Zapobieganie im u źródła – za pomocą tolerancyjnego stopu i stopniowego schładzania – jest znacznie tańsze niż późniejsze ich usuwanie.
Wybaczająca strona 60/40
Asortyment tworzyw sztucznych nie jest wyłącznie wadą. Niektórzy technicy cenią go do zadań takich jak czyszczenie spoin, obróbka wyokrągleń czy rzeźbienie lutu na większych połączeniach, gdzie krótki okres przydatności do użycia faktycznie się przydaje. W przypadku niezakłóconych połączeń przelotowych, 60/40 sprawdza się doskonale i jest nieco tańszy – dlatego pozostaje rozsądnym wyborem do ogólnych prac hobbystycznych i naprawczych.
Wybór pomiędzy 60/40 i 63/37 w zależności od zastosowania
Żaden ze stopów nie jest uniwersalnie „lepszy”; każdy nadaje się do innego zadania. Dopasuj stop do zadania.
Według typu zadania
- Montaż SMT z drobnym skokiem i profesjonalne lutowanie ręczne: 63/37. Czyste, natychmiastowe zamrożenie redukuje mostki i zimne spoiny tam, gdzie precyzja ma największe znaczenie.
- Lutowanie falowe i galwanizacja: 63/37 to powszechny wybór ze względu na jego spójne, przewidywalne zachowanie w wielu stawach jednocześnie.
- Ogólne prace hobbystyczne, wiercenie otworów i naprawy: 60/40 jest całkowicie wystarczające i zazwyczaj tańsze.
- Wspólne rzeźbienie i wycieranie: Okno plastikowe 60/40 zapewnia krótki etap roboczy, który preferują niektórzy technicy.
Specjalnie dla początkujących
Oba stopi sprawdzają się podczas nauki, ale 63/37, dzięki swojej tolerancji na mróz, oznacza mniej uszkodzonych połączeń, ponieważ nie ma plastikowego okienka, które drżąca ręka mogłaby zepsuć. Wielu początkujących uważa, że stop ten pozwala na uzyskanie powtarzalnych rezultatów, dlatego jest powszechnie polecany jako pierwsza rolka lutownicza, mimo że jest nieco droższy.
Prosta reguła decyzyjna
Jeśli praca jest mała, gęsta lub musi być niezawodna, wybierz 63/37. Jeśli praca jest duża, przelotowa, niezakłócona i wrażliwa na budżet, 60/40 będzie w porządku. W razie wątpliwości, szersza tolerancja 63/37 sprawia, że jest to bezpieczniejsze rozwiązanie domyślne — niewielka premia cenowa zapewnia spójność.
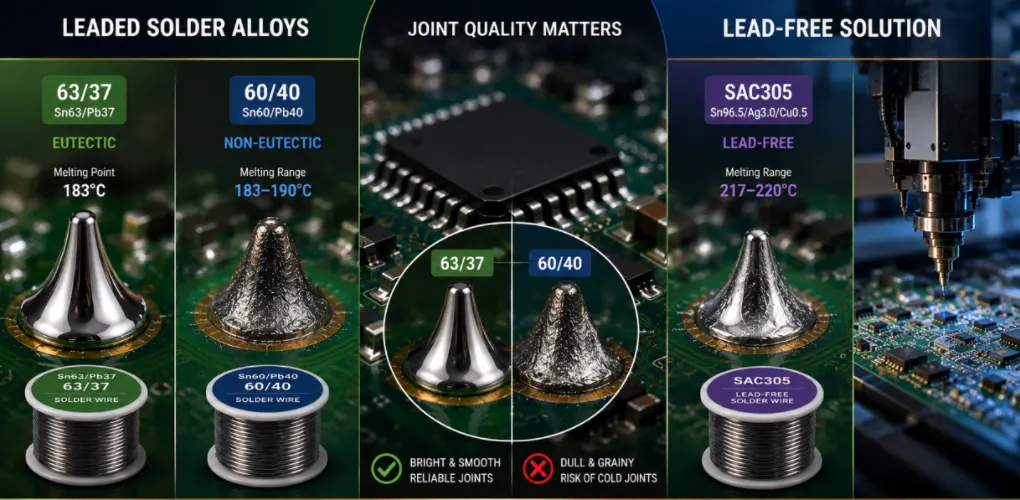
Rysunek 2. Porównanie lutów 60/40 i 63/37
RoHS, bezołowiowe i tam, gdzie nadal występuje lut ołowiowy
Zarówno 60/40, jak i 63/37 zawierają ołów, więc żaden z nich nie jest zgodny z dyrektywą RoHS. Nie mogą być stosowane w produktach komercyjnych sprzedawanych w UE i na wielu innych rynkach, gdzie obowiązują ograniczenia dotyczące substancji niebezpiecznych.
Alternatywa bezołowiowa
Aby zapewnić zgodność produkcji z normami, producenci stosują stopy bezołowiowe, najczęściej SAC305 (96.5% cyny, 3% srebra, 0.5% miedzi). SAC305 topi się w wyższej temperaturze – około 217–220°C – i zachowuje się inaczej niż lut ołowiowy: zwilża się mniej agresywnie, ma bardziej matowy wygląd nawet przy prawidłowym lutowaniu, wymaga stosowania cieplejszych lutów i ściślejszej kontroli procesu. Przejście z lutu ołowiowego na bezołowiowy to zmiana procesu, a nie tylko wymiana materiału.
Gdzie lutowanie ołowiowe jest nadal dozwolone i preferowane
Lut ołowiowy jest nadal szeroko stosowany w prototypowaniu, przeróbkach, naprawach, pracach hobbystycznych i niektórych zastosowaniach wymagających wysokiej niezawodności, takich jak lotnictwo, obronność i niektóre zastosowania medyczne, gdzie ołów jest nadal dozwolony, ponieważ jego sprawdzona niezawodność i brak ryzyka związanego z metalami ołowiowymi przeważają nad innymi obawami. Do codziennej nauki i prac laboratoryjnych, gdzie nie ma zastosowania RoHS, luty 63/37 i 60/40 pozostają doskonałymi, łatwymi w użyciu opcjami.
Mieszanie ołowiu i bezołowiu
Unikaj mieszania obu materiałów w tym samym złączu. Połączenie SAC305 z lutem ołowiowym powoduje powstanie stopu o nieprzewidywalnym zachowaniu podczas topienia i może osłabić złącze. Jeśli płytka została wykonana bezołowiowo, przerób ją ponownie, stosując lutowanie bezołowiowe; jeśli była wykonana z lutem ołowiowym, przerób ją ponownie z lutem ołowiowym. Przechowuj oddzielne lutowie i, najlepiej, oddzielne groty lutownicze do każdego z nich.
Formy, przechowywanie i bezpieczne obchodzenie się z obydwoma stopami
Zarówno 60/40, jak i 63/37 występują w tych samych formach fizycznych i oba wymagają tych samych nawyków zapewniających bezpieczeństwo podczas korzystania z ołowiu.
Dostępne formularze
Popularne rodzaje to drut z rdzeniem kalafoniowym (standard do lutowania ręcznego, z topnikiem wbudowanym w rdzeń), drut lity (do stosowania z oddzielnym topnikiem), pręt (do lutowania falowego i zanurzeniowego) oraz pasta (do drukowania szablonowego i lutowania rozpływowego). Typowe średnice drutu 0.6–0.8 mm pasują do większości płytek drukowanych; cieńszy drut nadaje się do montażu SMT o małym skoku, a grubszy drut do dużych złączy i przewodów.
Dyski
Przechowuj drut lutowniczy w chłodnym, suchym miejscu; wiele produktów stosuje się do norm materiałowych, takich jak ASTM B32, dotyczących składu. Drut zachowuje swoje właściwości przez lata. Pasta lutownicza jest inna — ma wymagania dotyczące przechowywania w lodówce i trwałości, których drut nie ma, musi być doprowadzona do temperatury pokojowej przed użyciem i ulega degradacji po otwarciu, dlatego kupuje się ją na potrzeby produkcji, a nie magazynuje.
Bezpieczeństwo
Ołów stanowi realne zagrożenie dla zdrowia. Pracuj z wentylacją, unikaj wdychania oparów topnika, nie jedz ani nie pij przy stole warsztatowym i myj ręce po kontakcie z lutem ołowiowym. Trzymaj lut od żywności w ścisłym oddzieleniu. Te środki ostrożności są proste i nie podlegają negocjacjom i dotyczą zarówno stopów 60/40, jak i 63/37 – stopy te różnią się właściwościami topliwymi, a nie toksycznością.
Określanie stopu lutowniczego w zleceniu montażu
Jeśli zlecasz montaż na zewnątrz, wybór stopu to nie tylko kwestia preferencji dotyczących stołu warsztatowego – zmienia on proces, profil termiczny i rynki, na których możesz legalnie sprzedawać. Określ to z góry.
Co powiedzieć
- Ołowiowe i bezołowiowe — jest to pierwsza i najważniejsza decyzja, którą należy podjąć, kierując się zasadami zgodności obowiązującymi na rynku docelowym.
- Konkretny stop, jeśli zawiera ołów — 63/37 do pracy o wysokiej precyzji i niezawodności, 60/40, gdy liczy się cena, a połączenia są nienaruszone.
- Wymagana dokumentacja zgodności — Deklaracje RoHS/REACH w przypadku sprzedaży na rynkach regulowanych.
Dlaczego zmienia to proces
Przewód bezołowiowy charakteryzuje się wyższą temperaturą topnienia i lepszą kontrolą niż przewód ołowiowy; nie można ich stosować zamiennie w trakcie produkcji. Poinformowanie montera o stopie i docelowych parametrach przed rozpoczęciem produkcji pozwala mu ustawić prawidłowy profil termiczny, dobrać kompatybilną pastę i upewnić się, że płytka i komponenty wytrzymają wymagane temperatury.
Od specyfikacji do zbudowanej płyty
Firma Highleap Electronics obsługuje zarówno linie montażowe z zastosowaniem ołowiu, jak i zgodne z normą RoHS linie montażowe bezołowiowe. Przed rozpoczęciem produkcji potwierdzi odpowiedni stop, profil lutowania rozpływowego i dokumentację dla Twojej płytki i docelowego rynku — zgłaszając wszelkie wątpliwości dotyczące zgodności lub temperatury podczas bezpłatnego przeglądu DFM.
PYTANIA I ODPOWIEDZI
Czy lepsza jest spoiwo 63/37 czy 60/40?
W większości prac elektronicznych 63/37 — jego eutektyczne właściwości zapewniają czyste, natychmiastowe zamarzanie, odporne na zimne połączenia, co jest szczególnie ważne przy lutowaniu drobnozwojowym i profesjonalnym. 60/40 jest tańszy i doskonale nadaje się do ogólnego hobby i prac przewlekanych.
Czy stopy 60/40 i 63/37 topią się w tej samej temperaturze?
Zaczynają się topić w tym samym punkcie, 183 °C. 63/37 jest w tym punkcie całkowicie płynny; 60/40 nie jest całkowicie płynny do około 190 °C, co daje mu zakres plastyczności, którego brakuje 63/37.
Czym jest lut eutektyczny?
Stop, którego skład topi się i zamarza w jednej, ostrej temperaturze, jak czysty metal. 63/37 to eutektyczny stop cynowo-ołowiowy; 60/40 znajduje się tuż poza punktem eutektycznym i tam nie jest.
Czy mogę stosować te spoiwa lutownicze w produktach sprzedawanych w Europie?
Nie. Oba zawierają ołów i nie spełniają wymogów RoHS. W przypadku zgodnych z normami produktów komercyjnych sprzedawanych w UE i podobnych krajach należy stosować stop bezołowiowy, taki jak SAC305.
Dlaczego mój staw 60/40 wygląda matowo i ziarnisto?
Prawdopodobnie uszkodzone połączenie – element poruszył się, gdy lut był jeszcze plastyczny. Podgrzej go ponownie z topnikiem, aż rozpłynie się w lśniący, gładki stożek, a następnie trzymaj go idealnie nieruchomo do momentu ostygnięcia.
Czy jeden stop jest mocniejszy od drugiego?
63/37 jest nieznacznie mocniejszy i bardziej spójny, ale w przypadku większości stawów różnica jest niewielka. To właśnie spójność, a nie surowa wytrzymałość, jest prawdziwym powodem, dla którego profesjonaliści go preferują.
Czy mogę mieszać 60/40 i 63/37?
Można, a rezultatem jest mieszanka niemal eutektyczna, ale nie ma powodu, aby robić to celowo. Należy jednak unikać mieszania lutu ołowiowego z bezołowiowym – taka mieszanka topi się nieprzewidywalnie i może osłabiać połączenia.

Polecamy Wiadomości

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...

Produkcja płytek PCB TMM3 dla modułów RF
Produkcja płytek PCB metodą TMM3 jest najbardziej przydatna, gdy moduł RF...

Produkcja płytek PCB TMM6
Produkcja TMM6 to strona kontroli procesu dla średniej wielkości...

Produkcja płytek PCB TMM10 do kompaktowych projektów RF
Spis treściJak TMM10 zmniejsza struktury RFTMM10 kontra...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy analizę DFM/DFA dla Ciebie i wrócimy do Ciebie z raportem. Możesz bezpiecznie przesłać swoje pliki za pośrednictwem naszej witryny. Wymagamy następujących informacji, aby przedstawić Ci wycenę:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.