
Testowanie elektryczne PCB Latająca sonda vs ICT vs FCT

Spis treści
- Testowanie elektryczne płytki PCB gołej i zmontowanej
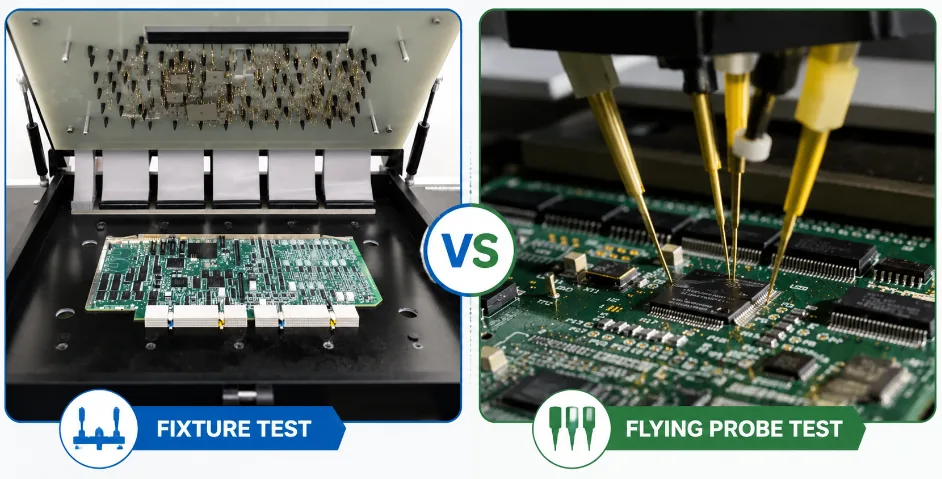
- Latająca sonda kontra osprzęt ICT: koszt, zasięg i kiedy używać każdego z nich
- Zasady projektowania punktów testowych PCB dla pełnego pokrycia
- Pokrycie testowe PCB: Jak obliczyć przed ostatecznym układem
- Testowanie impedancji, wysokiego napięcia i częstotliwości radiowej dla szybkich płytek PCB
- AOI, prześwietlenie rentgenowskie i test funkcjonalny po montażu
- Jak inżynier CAM tworzy program testów elektrycznych
- Specyfikacja testu elektrycznego PCB: Czego wymagać od producenta
Inżynierowie poszukujący rozwiązań PCB do testowania elektrycznego rzadko chcą tego samego. Niektórzy wybierają między latającą sondą a mocowaniem ICT. Inni śledzą zwarcia, przerwy w obwodzie lub błędy impedancji. Jeszcze inni potrzebują producenta, który zobowiąże się do wykonywania 100% testów elektrycznych z dokumentacją dla każdej partii. Jeszcze inni opracowują specyfikację testu i muszą dokładnie wiedzieć, jakie progi i metody określić. Jeszcze inni muszą zrozumieć rolę inżyniera CAM — ponieważ decyzje podjęte przed pierwszym uruchomieniem płytki decydują o tym, czy program testowy wykryje rzeczywiste defekty, czy też wygeneruje raporty pozytywne, które pomijają krytyczne błędy.
Uzyskaj PCB z 100% testem elektrycznym
Testowanie elektryczne płytki PCB gołej i zmontowanej
Testowanie elektryczne płytek PCB odbywa się w dwóch odrębnych etapach i pozwala wykryć różne klasy defektów — żaden etap nie zastępuje drugiego.
Test elektryczny płytki drukowanej jest przeprowadzany przed montażem komponentów. Każda sieć jest testowana pod kątem ciągłości (≤10Ω) i izolacji (≥10MΩ przy 250VDC). Wykrywa on wady produkcyjne: przerwy i zwarcia w trawieniu, błędy w pasowaniu wierteł, przerwy w otworach cylindrycznych oraz zwarcia w rozwarstwieniu warstwy wewnętrznej. Powierzchnia płytki jest w pełni dostępna, dzięki czemu pokrycie siecią sięga 95–99%.
Test elektryczny po montażu przeprowadza się po lutowaniu. Pokrycie spada, ponieważ korpusy komponentów blokują dostęp sondy do padów znajdujących się pod spodem. Na płytkach z dużą liczbą układów BGA, dostępne pokrycie zazwyczaj spada do 60–80%.
| Typ wady | Test elektryczny na płycie głównej | Zmontowane ICT | Test funkcjonalny | Co to łapie |
|---|---|---|---|---|
| Trawienie otwarte lub krótkie | ✓ | Częściowa | Częściowa | Test gołej deski |
| Poprzez powlekanie poniżej specyfikacji | ✗ | ✗ | ✗ | Tylko kontrola przekroju poprzecznego |
| Impedancja śladu poza specyfikacją | ✗ | ✗ | Częściowa | Pomiar kuponu TDR |
| Nieprawidłowa wartość komponentu | ✗ | ✓ | Częściowa | Pomiar komponentów ICT |
| Puste miejsce lutowania BGA | ✗ | Częściowa | Częściowa | Kontrola rentgenowska |
| Lut otwarty pod BGA | ✗ | Częściowa | ✓ | Test funkcjonalny lub skanowanie granic |
Co tak naprawdę gwarantuje „100% testowanie elektryczne”
Gdy producent zobowiązuje się do 100% testów elektrycznych, oznacza to, że każda goła płytka jest testowana przed wysyłką – bez pobierania próbek. Obejmuje to ciągłość i izolację we wszystkich sieciach. Nie gwarantuje to automatycznie weryfikacji impedancji ani kontroli przekroju – te wymagają wyraźnej specyfikacji.
W Highleap standardem dla każdego zamówienia jest 100% testowanie elektryczne gołych płytek, zgodnie z normą IPC-9252. Raporty z testów dla każdej partii są dostarczane wraz z płytkami. Jeśli specyfikacja zamówienia wymaga pisemnego dowodu testów, poproś o format raportu przed złożeniem zamówienia.
Latająca sonda kontra osprzęt ICT: koszt, zasięg i kiedy używać każdego z nich
| Czynnik | Latająca sonda | Osprzęt do gwoździ ICT |
|---|---|---|
| Koszt montażu/instalacji | 0–300 USD (tylko programowanie) | Proste za 100$ i więcej; skomplikowane za 1,000$ i 3,000$ i więcej |
| Koszt na deskę | $ $ 5 25- | 0.50–4.00 USD po amortyzacji |
| Czas testu na płytę | 5 – 20 minut | 15–90 sekund |
| Wolumen progu rentowności | Zawsze wyregulowane przy niskiej głośności | 300–1,000 desek zazwyczaj |
| Minimalny rozmiar pola testowego | 0.30mm | 0.80-1.00mm |
| Wymagania dotyczące siatki | żaden | 1.27 mm min., preferowane 2.54 mm |
| Dostęp do mikroprzelotki HDI | Dobrze — osiąga 0.25 mm na podkładkach lądowych | Ograniczone — piny pogo są za duże |
| Zasięg netto (pusta deska) | 95-99% | % 99 + |
| Zasięg netto (zmontowany) | 70-90% | 60–80% na płytach z dużą liczbą układów BGA |
| Elastyczność zmian projektowych | Wysoki — tylko przeprogramowanie | Niski — konieczna jest przebudowa urządzenia |
Kiedy używać każdego
- <100 płytek / prototypów: Sonda latająca zawsze. Inwestycja w osprzęt nieuzasadniona; spodziewane są zmiany.
- 100–500 desek: Latająca sonda do gołej płytki. ICT tylko wtedy, gdy układ to obsługuje, a projekt jest stabilny.
- 500–5,000 desek/rok: Oceń pod kątem zapotrzebowania na przepustowość. Oprawa za 1,000 dolarów przy 500 jednostkach = 2 dolary za płytkę — zazwyczaj warto, gdy liczy się czas cyklu.
- >5,000 desek/rok: Osprzęt ICT do pomiaru przepustowości; latająca sonda wyłącznie do siatek niedostępnych geometrycznie.
- HDI z mikrootworami: Latająca sonda lepiej radzi sobie z mikroprzelotkami. Rozwiązanie hybrydowe: ICT dla sieci głównych, latająca sonda dla sieci wyłącznie z mikroprzelotkami.
- Wysoka różnorodność / częste rewizje: Latająca sonda zapobiega przestarzałości osprzętu — nie ma potrzeby przebudowy przy wymianie płytki.
Dlaczego zasięg BGA spada poniżej 70%
Obudowy BGA, QFN i LGA znajdują się na swoich złączach lutowniczych — sondy nie mają do nich dostępu z zewnątrz. Na płytce z trzema dużymi układami BGA, 30–40% sieci może nie mieć dostępnych punktów pomiarowych po żadnej stronie płytki. Rozwiązania: dodaj przelotki testowe dla krytycznych sieci BGA podczas projektowania układu; użyj technologii JTAG (Boundary Scan) w zgodnych układach scalonych; lub zabezpiecz niedostępne podsystemy testem funkcjonalnym.
Zasady projektowania punktów testowych PCB dla pełnego pokrycia
Zakres testów jest określany podczas projektowania płytki PCB, a nie przez inżyniera testującego po jej zbudowaniu. Zasady te muszą zostać zastosowane przed zakończeniem trasowania.
Wymagania dotyczące urządzeń ICT
- Średnica pola testowego: Preferowane 1.0 mm, absolutne minimum 0.80 mm
- Prześwit do korpusu komponentu: Minimalna średnica 2.5 mm
- Odstępy między polami testowymi: Preferowane 2.54 mm; minimum 1.27 mm. Poniżej 1.27 mm wymagane są niestandardowe mocowania, co jest znacznie droższe.
- Umieszczenie jednostronne: Zmniejsza koszty montażu o 40–60% dzięki wyeliminowaniu drugiej płyty montażowej
- Cel zasięgu: Co najmniej jeden punkt testowy na sieć; jeden na węzeł sieci w celu umożliwienia izolacji błędów
Wymagania dotyczące sondy latającej
- Minimalna grubość podkładki: 0.30 mm — brak ograniczeń siatki, obie strony dostępne, podkładki mikroprzelotowe dostępne
- Żaden z typów sond nie jest w stanie dotrzeć do sieci bez padów dostępnych na powierzchni. Sieci całkowicie pod obudowami BGA wymagają dodatkowych metod, niezależnie od wyboru sondy.
Omitting accessible test points can reduce coverage or make a test strategy slower and more expensive, but the result depends on the board, available access and test method. Review coverage during DFT planning rather than assuming a fixed 50–60% ICT outcome. Test pads also consume routing area and may affect layout, fixtures and signal integrity; their cost is not universally zero.
Pokrycie testowe PCB: Jak obliczyć przed ostatecznym układem
Zasięg sieci a zasięg węzłów
Clarify what the supplier means by “100% electrical test”: identify the tested boards, connectivity/isolation requirements, accessible features, test method and excluded nets. Bare-board continuity testing and assembled-board joint/component testing have different coverage. A passing continuity threshold does not, by itself, qualify every solder joint or the board’s functional behavior.
Trzy wskaźniki, które mają znaczenie:
- Zasięg netto: % wszystkich sieci z co najmniej jednym dostępnym punktem. Cel 100% na gołej planszy.
- Pokrycie węzła: % wszystkich węzłów sieci (padów, połączeń, przelotek) badanych bezpośrednio. >80% to stan spełniony; <60% wymaga dokumentacji i działań łagodzących.
- Zakres pokrycia błędów: % wszystkich możliwych typów błędów, jakie program testowy może wykryć — liczba najbardziej znacząca i najtrudniejsza do określenia bez narzędzi symulacji testów.
Obliczanie zasięgu przed sfinalizowaniem układu
- Eksportuj pełną listę sieci z liczbą węzłów z narzędzia PCB CAD
- Oznacz każdą sieć: czy ma przynajmniej jedną dostępną podkładkę (≥1.0 mm dla mocowania, ≥0.30 mm dla sondy latającej)?
- Sieci kryte ÷ całkowita liczba sieci × 100 = szacowany zasięg netto
- Jeśli poniżej 85%: dodaj teraz przelotki testowe lub pady, przed sfinalizowaniem układu
Współczynnik ucieczki defektów według strategii testowania
| Strategia testowania | Współczynnik ucieczki defektów | Luki podstawowe |
|---|---|---|
| Brak testu | 500–3,000 ppm | Wszystko |
| Tylko test na płycie głównej | 200–800 ppm | Wady montażu, błędy impedancji, marginalne powlekanie przelotowe |
| Płyta główna + zmontowane ICT | 50–200 ppm | Otwory pod BGA, impedancja, utajone platerowanie |
| Płyta główna + ICT + test funkcjonalny | 10–50 ppm | Awarie ukryte i okresowe |
| Pełny stos + prześwietlenie + wypalanie | <10 ppm | Wymagane dla klasy 3 medycznej, lotniczej i motoryzacyjnej |
Testowanie impedancji, wysokiego napięcia i częstotliwości radiowej dla szybkich płytek PCB
Weryfikacja impedancji TDR
Standardowy test ciągłości potwierdza istnienie ścieżki – nie weryfikuje jej impedancji. Ścieżka, która jest o 3 µm węższa niż projektowana, mierzy prawidłową rezystancję przy prądzie stałym, ale może wynosić 53 Ω zamiast 50 Ω – problem z integralnością sygnału niewidoczny w standardowych testach elektrycznych PCB.
TDR (reflektometria w dziedzinie czasu) wstrzykuje szybką krawędź napięcia i mierzy odbity przebieg. Standardowa akceptacja: ±10% wartości nominalnej; w przypadku projektów o ścisłym dopasowaniu należy określić ±5%. Aby umożliwić produkcję, należy określić odcinek TDR w panelu: ścieżkę o identycznej geometrii biegnącą wzdłuż krawędzi panelu, z warstwą, płaszczyznami odniesienia, szerokością ścieżki, impedancją docelową i tolerancją zapisaną w dokumentacji produkcyjnej. Jeden odcinek na panel na specyfikację impedancji. Bez tego nie ma danych dotyczących impedancji dla konkretnej partii.
W przypadku płytek PCB o kontrolowanej impedancji — DDR5, PCIe, USB 3.x, RF — TDR nie jest opcjonalny.
Testowanie Hipot
Dielectric withstand testing applies a specified elevated voltage across the required insulation barrier for a defined duration, with defined leakage or breakdown criteria. The test voltage and sampling plan come from the applicable product standard, insulation design, rated voltages and customer requirements. They cannot be assigned universally from labels such as medical, automotive or IPC Class 3. Agree the procedure and assess possible damage to connected components before testing an assembled board.
Analiza sieci RF powyżej 1 GHz
W przypadku testowania płytek PCB RF powyżej 1 GHz, analiza sieci wektorowej (VNA) mierzy parametry S – tłumienie wtrąceniowe, tłumienie odbiciowe i izolację portów – w funkcji częstotliwości. Służy do weryfikacji pierwszego egzemplarza i próbkowania statystycznego. Wymagana dla modułów RF, obwodów antenowych i sieci filtrów powyżej 1 GHz.
AOI, prześwietlenie rentgenowskie i test funkcjonalny po montażu
AOI
Automatyczna inspekcja optyczna jest przeprowadzana po każdym procesie lutowania rozpływowego SMT przez 30–120 sekund na płytkę, obejmując 100% paneli. Wykrywa brakujące elementy, odwróconą polaryzację, uszkodzone elementy pasywne, widoczne mostki lutownicze i nieprawidłowe umiejscowienie układów BGA. Nie wykrywa ona pod obudową, zimnych połączeń, które wyglądają na prawidłowe, elementów o błędnych parametrach ani pustych przestrzeni lutowniczych wewnątrz połączeń.
X-Ray
Zdjęcia rentgenowskie połączeń lutowanych pod obudowami BGA, QFN i LGA — wykrywanie mostków wewnątrz matrycy kulek, przerw i pustych przestrzeni powyżej 25% powierzchni kulki. 100% pracy na produktach o wysokiej niezawodności i wszystkich przeróbkach BGA; pierwszy artykuł plus próbkowanie statystyczne dla standardowej produkcji.
Test funkcjonalny obwodu
Testowanie obwodów funkcjonalnych zasila płytkę i sprawdza jej faktyczne działanie. Wykrywa to, czego nie wykryją żadne testy elektryczne: płytki z prawidłowymi komponentami i czystym montażem, które nadal nie spełniają specyfikacji — nieprawidłowe oprogramowanie układowe, niedokładne czasy reakcji, błędy konstrukcyjne. Koszt oprawy niestandardowej: 5,000–50 000 USD i więcej. Uzasadnione powyżej około 1,000 sztuk rocznie, gdy koszt zwrotu w terenie przekracza koszty opracowania oprawy.
Jak inżynier CAM tworzy program testów elektrycznych
Większość inżynierów traktuje testy elektryczne PCB jako proces, który dotyczy gotowej płytki. W praktyce decyzje decydujące o jakości testów podejmowane są wcześniej – przez inżyniera CAM, przed rozpoczęciem produkcji.
Cztery rzeczy, które robi inżynier CAM przed uruchomieniem pierwszej płytki
Ekstrakcja i weryfikacja listy połączeń. Inżynier CAM wyodrębnia listę połączeń miedzianych z plików Gerber lub ODB++ i porównuje ją z listą połączeń projektu IPC-356. Rozbieżności — pady na niewłaściwej warstwie, brakujące połączenia, dodatkowe połączenia — są wykrywane przed zbudowaniem płytki. Bez pliku IPC-356 program testowy jest budowany wyłącznie na podstawie geometrii Gerber, co oznacza, że wszelkie rozbieżności między Gerberem a projektem pozostają niewykryte, dopóki płytka nie ulegnie awarii.
Mapowanie dostępności punktów testowych. Każda sieć jest mapowana na podstawie dostępnych punktów dostępu sondy. Sieci bez dostępnych punktów są formalnie oznaczane jako nietestowalne. Inżynier CAM, który po cichu pomija niedostępne sieci, generuje raport pokazujący, że 100% testowanych sieci przeszło test — podczas gdy znaczna część nigdy nie została przetestowana. To rozróżnienie stanowi różnicę między raportem pokrycia a deklaracją pokrycia.
Przypisanie progów według klasy sieci. Szyny zasilające, sieci sygnałowe, sieci izolacji wysokiego napięcia i sieci RF mają różne wymagania dotyczące ciągłości i izolacji. Inżynier CAM przypisuje progi dla każdej sieci zgodnie ze specyfikacją. Jeśli określisz tylko „IPC-9252”, zastosują standardowe wartości domyślne, które mogą nie odpowiadać rzeczywistym potrzebom Twojego projektu.
Optymalizacja ścieżki sondy latającej. Inżynier CAM programuje sekwencję sondy — grupując pobliskie punkty testowe, aby zminimalizować ruch ramienia. Niewłaściwa optymalizacja ścieżki wydłuża czas testowania płytki o 20–40% w przypadku złożonych projektów.
Jak wygląda słaba inżynieria testów CAM
- Raporty z testów wykazują 100% zaliczenie bez niesprawdzalnej liczby punktów
- Programy testowe zbudowane wyłącznie z Gerbera, bez porównywania listy połączeń projektu
- Pojedynczy próg ciągłości 10Ω stosowany do wszystkich sieci niezależnie od funkcji
- Brak weryfikacji impedancji projekty płytek PCB o dużej prędkości ponieważ nikt nie pytał
When evaluating an electrical testing PCB supplier, ask: “How do you handle nets with no accessible test point, and how is that reflected in the test report?” The answer reveals whether their CAM process produces real coverage data or coverage that only looks complete. The PCB test-point placement rules should be agreed with the test method before routing is frozen, including probe access and a suitable ground reference.
Zawsze uwzględniaj plik listy połączeń IPC-356
IPC-356 to standardowy format listy połączeń, który można eksportować z większości narzędzi PCB EDA. Zawiera on listę wszystkich sieci według nazwy, wraz z każdym polem lutowniczym i przelotką, które do niej należą. Dzięki niemu inżynierowie CAM mogą zweryfikować listę połączeń Gerber z założeniami projektowymi, przypisać progi specyficzne dla sieci według nazwy, a nie na podstawie wnioskowania geometrycznego, oraz wygenerować raport pokrycia nazwanej sieci, który projektanci mogą faktycznie odczytać. Bez niego każda sieć jest anonimową miedzią, a program testowy jest budowany wyłącznie na podstawie geometrii. Eksport trwa 30 sekund i zapobiega niejednoznacznościom powodującym błędy testowe.
Specyfikacja testu elektrycznego PCB: Czego wymagać od producenta
„100% test elektryczny zgodny z IPC-9252” to odniesienie do metodologii, a nie specyfikacja. Norma zapewnia ramy; należy zdefiniować wartości akceptowalne. Pełna specyfikacja obejmuje:
- Próg ciągłości: ≤10Ω domyślnie. Sieci elektroenergetyczne lub wysokoprądowe: ≤5Ω lub węższe. Określić według klasy sieci, a nie jedną wartość dla całej płytki.
- Próg izolacji: ≥10 MΩ przy 250 V DC (domyślnie). Wysoka impedancja analogowa: ≥500 MΩ na określonych parach sieciowych.
- Napięcie testowe: Standard 250 V DC. W przypadku podwyższonego napięcia roboczego lub wymogów izolacyjnych należy określić napięcie 500 V+.
- Weryfikacja impedancji: Geometria kuponu TDR, cel, tolerancja i raportowanie dla każdej partii. W przypadku pominięcia brak jest dowodów na impedancję dla konkretnej partii.
- Metoda i zakres badania: Latająca sonda lub osprzęt; bez siatek i uzasadnienia; minimalny dopuszczalny procent pokrycia.
- Kontrola po montażu: Zakres AOI (100% lub próbkowanie); Zakres rentgenowski; Rewizja programu ICT; kontrola pierwszego artykułu wymagania.
- Postępowanie w przypadku awarii: Wycofaj, przerób lub zaakceptuj warunkowo — z wymaganiami dotyczącymi dokumentacji dla każdego wyniku.
- Przechowywanie dokumentacji: Format raportu z testów panelowych, okres przechowywania i metoda dostępu do analizy usterek w terenie.
Trzy błędy w specyfikacji, które tworzą ukryte ryzyko jakości
- Brak wartości akceptacji: Samo sformułowanie „IPC-9252” oznacza, że producent stosuje własne domyślne ustawienia, które mogą nie odpowiadać Twojemu projektowi.
- Brak TDR na płytkach o kontrolowanej impedancji: Bez specyfikacji kuponu nie masz żadnego dowodu produkcyjnego, że impedancja mieści się w specyfikacji — masz tylko statystyki procesu wytwórcy.
- Twierdzenie o 100% pokryciu bez analizy: Niezauważone luki w pokryciu BGA prowadzą do powstawania ścieżek ucieczki defektów, które na papierze wyglądają akceptowalnie, ale w praktyce zawodzą.
Możliwości testowania elektrycznego PCB firmy Highleap
Firma Highleap Electronics standardowo obejmuje 100% testów elektrycznych przy każdym zamówieniu płytki drukowanej:
- Latająca sonda: 4 systemy, dokładność ±15 µm — 100% pokrycia netto na każdym panelu, od prototypu do produkcji
- Uniwersalne testery siatki: W przypadku zamówień o dużej objętości, powyżej 500 desek na partię
- Impedancja TDR: Tolerancja ±5%; raport przebiegu dla każdej partii dołączony do wszystkich PCB sterowane impedancją zamówienia bez dodatkowych opłat
- Hipot: Do 3,000 V DC do zastosowań medycznych i izolacji wysokiego napięcia
- AOI po montażu: 100% po każdym przejściu lutowania rozpływowego
- RTG: Weryfikacja połączeń BGA i QFN 2D i 2.5D — 100% lub próbkowanie zgodnie ze specyfikacją
- Test funkcjonalny: Opracowywanie niestandardowych rozwiązań i programów z możliwością śledzenia numerów seryjnych poszczególnych jednostek
- Dokumentacja testowa: Raporty z testów elektrycznych dla każdej partii, archiwa TDR, pakiety pierwszych artykułów — standardowe produkty, a nie dodatki

Polecamy Wiadomości
Właściwości i zastosowania materiału PCB IT-258GA3
Ilustracja układów paneli PCB z grubej miedzi.ITEQ...
Produkcja płytek PCB IT-601G dla płytek wielowarstwowych i HDI
Ilustracja gęstego układania ścieżek PCB w konstrukcji HDI.ITEQ...
Produkcja i montaż płytek PCB klawiatury mechanicznej FPGA
Rysunek 1. Zmontowana klawiatura referencyjna Clavier. To jest...
Płytki PCB IT-858G do motoryzacji, do sterowania mocą w ciężkich warunkach miedzianych
Zastosowania PCB IT-858G w elektronice samochodowej i...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy analizę DFM/DFA dla Ciebie i wrócimy do Ciebie z raportem. Możesz bezpiecznie przesłać swoje pliki za pośrednictwem naszej witryny. Wymagamy następujących informacji, aby przedstawić Ci wycenę:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.