
Proces produkcji płytek PCB FR408HR i niezawodność wielowarstwowa

Niezawodność wielowarstwowego laminatu FR408HR wynika z kompletnego procesu produkcji. Tożsamość materiału, ruch warstwy wewnętrznej, równowaga miedzi, zapotrzebowanie na żywicę, laminowanie, wiercenie, przygotowanie ścianek otworów, osadzanie miedzi, operacje o kontrolowanej głębokości, inspekcja i kontrola zmian – wszystkie te elementy są ze sobą ściśle powiązane. Wysokowydajny laminat nie jest w stanie skompensować źle zdefiniowanego ułożenia warstw ani niekontrolowanego procesu łączenia.
W tym przewodniku opisano etapy produkcji, które mają wpływ na niezawodność wielowarstwowego FR408HR, od przygotowania materiału i obróbki warstwy wewnętrznej po laminowanie, wiercenie, powlekanie, kontrolę i kontrolę powtarzalnej produkcji.
Przed udostępnieniem należy potwierdzić, czy zatwierdzony układ, wymagania dotyczące impedancji, opis materiału, struktura otworów i plan kontroli są zgodne z zamierzoną metodą produkcji.
Dlaczego FR408HR wymaga kontrolowanego przetwarzania PCB
FR408HR można przetwarzać za pomocą uznanych metod wielowarstwowych płytek PCB, ale proces musi zostać opracowany w oparciu o rzeczywistą konstrukcję. Właściwości termiczne, przepływ żywicy, historia wilgoci, ruch wymiarowy, rozkład miedzi, architektura otworów i wielokrotna ekspozycja na ciepło decydują o niezawodności gotowej płytki.
Zachowanie materiałów istotne dla produkcji
Na proces produkcyjny wpływa w mniejszym stopniu etykieta marketingowa „wysokowydajny FR-4”, a w większym konkretne zachowanie materiału. Isola opisuje FR408HR jako zgodny z procesem FR-4, ale w swoim przewodniku po obróbce stwierdza również, że zalecenia dostawców stanowią punkt wyjścia, który każdy producent musi dostosować i zweryfikować we własnym sprzęcie i konstrukcjach płytek.
System termiczny
Wysoka temperatura zeszklenia (Tg) i temperatura Td wynosząca 360°C zapewniają zapas materiału, a jednocześnie profil prasy musi osiągnąć pełne utwardzenie bez niedoboru żywicy, nadmiernego przepływu, utraty rejestracji lub uwięzienia substancji lotnych.
Przygotowanie obligacji
Przewodnik dostawcy zaleca stosowanie alternatywnej obróbki tlenkowej w przypadku konstrukcji bezołowiowych i kładzie nacisk na suszenie wewnętrznych warstw poddanych obróbce przed laminowaniem.
Zachowanie wiertnicze
Narzędzia o dużej spirali lub z podcięciem, mniejsze obciążenie wiórem niż w przypadku konwencjonalnych punktów początkowych FR-4, kontrolowana liczba uderzeń i konserwatywne ustawienia dla grubych lub ciężkich paneli miedzianych poprawiają jakość otworów.
Reakcja Desmear
System żywiczny można usunąć chemicznie lub poddać obróbce plazmowej, ale na wynik wpływają: czas, przenikanie przez otwór, stan chemiczny, grubość panelu i mieszanie.
Ruch wymiarowy
Konstrukcja, rozkład miedzi, kierunek włókien, projekt obramowania i cykl laminowania wpływają na skalowanie. Historię procesu należy oddzielić według konstrukcji, a nie sprowadzać do jednego uniwersalnego współczynnika kompensacji.
Kontrola wilgoci
Przechowywanie prepregów, suszenie rdzenia po obróbce, wypalanie gotowych płytek, gdy jest to wymagane, pakowanie zabezpieczające przed wilgocią, pochłaniacz wilgoci oraz dyscyplina ponownego zamykania chronią późniejszy margines lutowania.
Klasyfikuj kompilację przed wyborem trasy
| Typ kompilacji | Dominujące ryzyka | Podkreśl przegląd |
|---|---|---|
| Konwencjonalna płyta 6–10-warstwowa | Impedancja, równowaga miedzi, grubość, podstawowa niezawodność PTH i montaż. | Nagromadzenie produkcji, przydział płaszczyzn, gotowa miedź, kupony i panelizacja. |
| Gruba przemysłowa wielowarstwowa | Współczynnik kształtu wiertła, rozkład powłoki, otwory wciskane, odkształcenia i cykle termiczne. | Architektura otworu, zachowawcza trasa wiercenia, mikroprzekrój, dowody poszycia oraz masa cieplna zespołu. |
| Płytka sygnałowa o dużej liczbie warstw | Akumulacja rejestracji, cienkie dielektryki, cienkie linie, straty, odwierty wsteczne i gęste otwory przelotowe. | Charakterystyka wymiarowa, model impedancji/strat poprzez sterowanie szczątkowe i wydajność panelu. |
| Sekwencyjne laminowanie HDI | Wilgotność podzespołów, wielokrotne cykle prasowania, wychwytywanie mikroprzelotek, naprężenie przelotek ułożonych w stos i rejestracja. | Konstrukcja cykl po cyklu, kontrola wypieku, wypełnianie przelotowe, równoważenie miedzi i testowanie niezawodności. |
| Materiał hybrydowy wielowarstwowy | Mieszany współczynnik CTE, mieszany przepływ, zgodność wiązań, różne współczynniki Dk/Df i źródło zaopatrzenia. | Kwalifikacja interfejsu materiału, trasa laminowania, model elektryczny i kontrola zmian. |
Taka klasyfikacja pomaga uniknąć niepotrzebnej złożoności. Konwencjonalnej płytki 10-warstwowej nie należy na siłę umieszczać w układzie HDI, ponieważ oferuje ją producent, natomiast gęstej konstrukcji BGA nie należy traktować jak konwencjonalnego układu przewlekanego tylko po to, by obniżyć cenę.
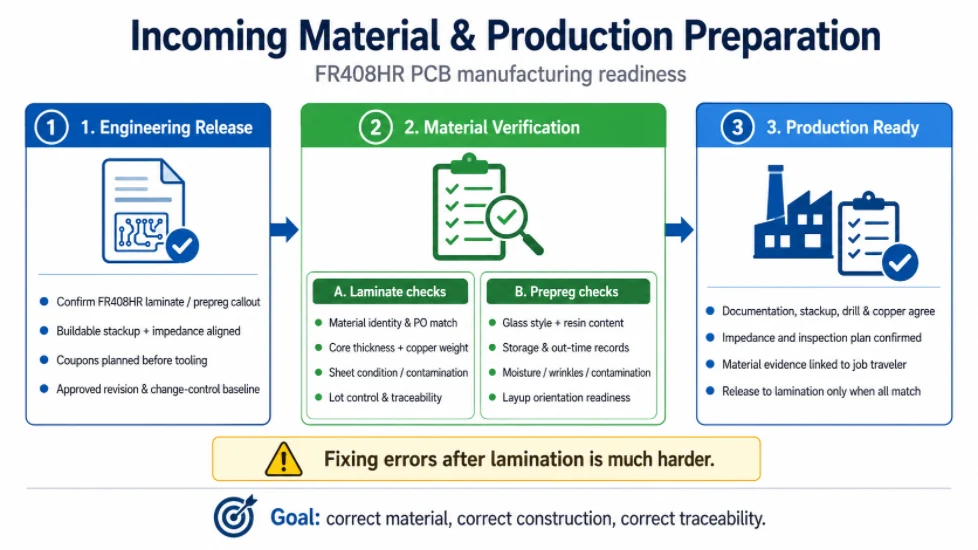
Materiały przychodzące i przygotowanie produkcji
Produkcja nie powinna się rozpocząć, dopóki nie zostaną uzgodnione: opublikowana dokumentacja, dokładna konstrukcja materiału, warunki przechowywania, identyfikacja partii, ułożenie warstw, miedź, dane dotyczące wierceń, wymagania dotyczące impedancji oraz plan kontroli. Błędy na tym etapie stają się coraz trudniejsze do skorygowania po laminowaniu.
Zwolnienie techniczne przed cięciem materiału
Proces rozpoczyna się jeszcze przed rozpoczęciem produkcji pierwszego panelu. Inżynieria procesowa (CAM) i inżynieria procesowa muszą uzgodnić dane klienta z dostępnymi konstrukcjami FR408HR oraz zatwierdzoną trasą produkcyjną w fabryce.
Rozwiąż problem z materiałem
Rysunek powinien określać laminat Isola FR408HR i prepreg lub określać zatwierdzone odpowiedniki. Udostępniona dokumentacja produkcyjna powinna również określać, czy wymóg dotyczy każdej warstwy dielektrycznej, czy dopuszczalna jest konstrukcja hybrydowa oraz czy dokumentacja materiałowa jest wymagana wraz z dostawą.
Przekształć stos projektów w konstrukcję możliwą do zbudowania
Nominalne grubości dielektryczne z narzędzia EDA nie identyfikują bezpośrednio rdzenia i prepregu, które zostaną zakupione. Producent dobiera dostępne rodzaje szkła, zawartość żywicy, gramaturę miedzi i nominalną konstrukcję, a następnie prognozuje grubość po sprasowaniu po uwzględnieniu wzoru miedzi i zapotrzebowania na żywicę. Projekty o kontrolowanej impedancji nie powinny być realizowane, dopóki nie zostaną uzgodnione dane produkcyjne z tabelą impedancji.
Określ kupony i dowody podczas planowania panelu
Próbki impedancji, próbki zgładów, próbki powlekania, próbki lutowności i struktury testowe dostosowane do potrzeb klienta zajmują miejsce na panelu. Należy je zaplanować przed obróbką. Dodanie ich po optymalizacji panelu może wpłynąć na wydajność, koszt lub dostawę.
Ustal bazę kontroli zmian
Opublikowana wersja powinna określać zatwierdzony zestaw danych technicznych, materiał, układ warstw i plan kontroli. Wszelkie późniejsze zmiany w konstrukcji, folii miedzianej, wykończeniu powierzchni lub przebiegu procesu powinny zostać ocenione w odniesieniu do tego punktu odniesienia.
FR408HR Weryfikacja, przechowywanie i śledzenie materiałów
Kontrola nad danymi wejściowymi zapobiega tworzeniu poprawnego rysunku z niewłaściwego materiału. Weryfikacja może obejmować etykietę dostawcy, rodzinę materiałów, grubość rdzenia, gramaturę miedzi, rodzaj szkła prepreg, zawartość żywicy, stan arkusza lub rolki, stan magazynowania oraz wymagania certyfikatów klienta.
Kontrole laminatu
- Potwierdź tożsamość materiału i zgodność z zamówieniem zakupu.
- Sprawdź grubość rdzenia i folii miedzianej względem wózka układającego.
- Sprawdź stan arkusza, uszkodzenia krawędzi, zanieczyszczenia, utlenianie i ślady transportu.
- Należy zachować kontrolę nad orientacją i kierunkiem włókien, gdy wymaga tego plan procesu.
- Segreguj zapasy będące własnością klienta, kontrolowane przez partie lub podlegające określonym kwalifikacjom.
Kontrole prepregu
- Potwierdź rodzaj szkła i zawartość żywicy, zamiast opierać się wyłącznie na całkowitej nominalnej grubości.
- Sprawdź zapisy dotyczące magazynowania i przestojów zgodnie z wymaganiami dostawcy i fabryki.
- Chroń prepreg przed wilgocią, zanieczyszczeniami, zagnieceniami i niekontrolowanym działaniem czynników atmosferycznych.
- Określ, czy narzędzia lub przygotowanie ciętych paneli będą miały wpływ na orientację układu.
Przyjęcie materiału powinno być udokumentowane w sposób umożliwiający jego wykorzystanie w produkcji. Certyfikat złożony w dziale zakupów nie wystarczy, jeśli operator laminowania nie może go powiązać z osobą dokonującą przeglądu.
Obrazowanie, trawienie i przygotowanie wiązań w warstwie wewnętrznej
Geometria warstwy wewnętrznej musi uwzględniać trawienie, rozkład miedzi i ruch laminowania. AOI, obróbka spoiwa i usuwanie wilgoci chronią wielowarstwową książkę przed defektami, które staną się niedostępne po prasowaniu.
Obrazowanie, trawienie i kompensacja wymiarowa
Warstwy wewnętrzne FR408HR są generalnie kompatybilne z powszechnie stosowanymi metodami obrazowania wodnego i powszechnie stosowanymi wytrawiaczami miedziowymi. Trudniejszym problemem jest zachowanie wymiarów. Cienkie rdzenie, niezrównoważone wzory miedziane, orientacja szkła, krawędzie paneli i wybrany cykl laminowania mogą powodować różnice w ruchu w kierunkach osnowy i wypełnienia.
Zacznij od historii procesu, a następnie zmierz rzeczywisty panel
Tabele wynagrodzeń dostawców mogą stanowić wstępne odniesienie, ale fabryka powinna charakteryzować ruch na własnym sprzęcie. Pomiary wstępne są szczególnie ważne, gdy konstrukcja, grubość rdzenia, wzór miedzi lub cykl prasowania są nowe. Celem jest umieszczenie wywierconych otworów i obrazów na warstwie zewnętrznej na padach warstwy wewnętrznej po laminowaniu – a nie tylko dopasowanie wymiarów grafiki przed laminowaniem.
Równowaga miedzi wpływa zarówno na trawienie, jak i późniejsze laminowanie
Duże powierzchnie płaskie, izolowane wyspy miedziane, gęste obszary sygnałowe i szerokie okna bez miedzi powodują nierównomierne zapotrzebowanie na żywicę i naprężenia. CAM może dodać kradzież, zmodyfikować granice paneli lub zalecić zmiany układu poza obwodem funkcjonalnym. Każda zmiana wpływająca na kontrolowaną impedancję, odstępy między obwodami wysokiego napięcia lub zdefiniowane przez klienta strefy ochronne powinna zostać zatwierdzona.
Wewnętrzna warstwa AOI jest pierwszą bramą ograniczającą
Automatyczna inspekcja optyczna powinna identyfikować przerwy, zwarcia, wyszczerbienia, wypukłości, problemy z luzem i wady obrazowania, zanim warstwy staną się niedostępne. Zasady naprawy powinny być określone przez odpowiednią klasę i specyfikację klienta.
Wzmocnienie wiązania i usuwanie wilgoci
Wewnętrzna powierzchnia miedzi wymaga kontrolowanej tekstury i składu chemicznego, aby zapewnić przyczepność międzywarstwową. W przypadku bezołowiowych aplikacji wielowarstwowych powszechnie stosuje się obróbkę alternatywną w postaci tlenków. Proces ten musi zapewnić jednolitą powierzchnię bez pozostawiania wilgoci, która zakłóca utwardzanie prepregu.
Suche, obrobione warstwy wewnętrzne przed układaniem
Przewodnik po obróbce Isola kładzie nacisk na suszenie po obróbce tlenkowej i określa 120 minut w temperaturze 110°C lub wyższej jako początkowe zalecenie dostawcy dla warstw, które będą eksploatowane w środowisku bezołowiowym. Fabryka musi zweryfikować obciążenie własnej suszarki, układ regałów, odstępy między panelami, równomierność temperatury, czas transferu i wilgotność. Najważniejszym rezultatem jest suchy rdzeń przed rozpoczęciem laminowania, a nie ślepa zgodność z wartością zegara.
Mokre rdzenie mogą uszkodzić utwardzanie i pogorszyć długoterminową wydajność
Wilgoć może zakłócać utwardzanie żywicy, zmniejszać efektywne właściwości zeszklenia, sprzyjać powstawaniu pustych przestrzeni lub rozwarstwianiu oraz obniżać margines podczas montażu. Warstwy należy chronić przed resorpcją zwrotną między suszeniem a laminowaniem.
Zgodność z metodą wiązania musi być kwalifikowana
Zredukowana ilość czarnego tlenku, zastąpienie tlenku i promotory adhezji nie zachowują się identycznie w przypadku każdego systemu żywic. Proces powinien zostać sklasyfikowany pod kątem wytrzymałości na odrywanie, narażenia na działanie temperatury, zachowania różowego pierścienia oraz oczekiwań klienta co do niezawodności.
Layup i laminowanie wielowarstwowe FR408HR
Laminowanie wielowarstwowe przekształca zatwierdzony układ warstw w jedną strukturę. Symetria, równowaga miedzi, zapotrzebowanie na żywicę, orientacja, czystość, obciążenie prasy, przenoszenie ciepła, ciśnienie, próżnia, utwardzanie i chłodzenie muszą być opracowane w ramach jednej kontrolowanej operacji.
Architektura, symetria i równowaga miedzi
Zanim operatorzy zbudują wielowarstwową książkę, inżynierowie muszą zrozumieć, jak opublikowany projekt będzie się zachowywał jako panel kompozytowy. Symetria, równowaga miedzi, zapotrzebowanie na żywicę i ruch wymiarowy nie są odrębnymi zagadnieniami projektowymi; decydują one o tym, czy wybrana metoda laminowania zapewni stabilne pasowanie, grubość i płaskość.
Symetria zaczyna się od dielektryka i masy miedzianej
Odbicie lustrzane funkcji warstw jest przydatne, ale ważniejsza jest konstrukcja fizyczna. Grubość rdzenia, grubość prepregu, gramatura miedzi, pokrycie miedzią, rozmieszczenie płaszczyzn i miedź powierzchniowa powinny być, w miarę możliwości, zrównoważone wokół środka płytki.
Lokalna nierównowaga miedzi może mieć większe znaczenie niż przeciętne pokrycie
Warstwa zawierająca 50% miedzi może nadal zawierać jedną połowę prawie litą i jedną prawie pustą. Podczas laminowania zapotrzebowanie na żywicę, ciśnienie lokalne i naprężenia różnią się w zależności od panelu. Podczas montażu masa termiczna różni się w zależności od produktu. Kradzież miedzi i regulacja układu powinny zatem uwzględniać rozkład, a nie tylko jego procent.
Asymetria po stronie komponentów pojawia się po wykonaniu płytki PCB
Mechanicznie wyważona płytka drukowana może się odkształcić podczas montażu, jeśli jedna strona zawiera duże układy BGA, ekrany, transformatory lub miedziane elementy zasilania, a druga nie. Projekt płytki, mocowanie panelu, profil lutowania rozpływowego i strategia mocowania mogą wymagać uwzględnienia masy zmontowanej płytki.
Ograniczenia wygięcia i skręcenia powinny być zgodne z produktem
Ogólne kryteria akceptacji mogą być niewystarczające w przypadku złączy wciskanych, układów BGA o drobnym rozstawie, systemów krawędziowych kart lub płytek umieszczonych w sztywnej obudowie. Należy podać wymaganie dotyczące płaskości na poziomie produktu, jeśli jest ono bardziej restrykcyjne niż standard domyślny.
Każdy dodatkowy interfejs miedziany stwarza kolejny problem z przepływem żywicy. Prepreg musi wypełnić doliny przewodników, poddać miedź obróbce na mokro, skonsolidować stos i utrzymać docelowy dielektryk. Ciężka miedź i gęste przejścia płaszczyznowe zwiększają to wyzwanie.
Na tym samym panelu mogą występować obszary bogate w żywicę i obszary ubogie w żywicę
Otwarte przestrzenie przyciągają większy przepływ żywicy, podczas gdy gęsta miedź może go ograniczać. Rezultatem może być lokalna zmiana grubości, przebicie szkła, puste przestrzenie lub niedobór żywicy. Producent może wybrać inne konstrukcje prepregów, dodać warstwy, dostosować równowagę miedzi lub zmienić krawędzie paneli, aby poprawić mapę przepływu.
Gruba warstwa miedzi wewnętrznej zmienia więcej niż grubość końcowa
Zwiększa topografię, trudność trawienia, zapotrzebowanie na żywicę i naprężenia lokalne. Może również zwiększyć rozpraszanie ciepła i zmienić profil montażu. Układ warstw powinien określać, czy miedź jest początkowa, czy końcowa, oraz które warstwy są obciążone dużym obciążeniem.
Duże okna bez miedzi wymagają przemyślanego traktowania
Przestrzenie ochronne złączy, strefy izolacji, anteny i otwory mechaniczne mogą tworzyć szerokie, puste przestrzenie. Niefunkcjonalna miedź nie może być dodawana bez powodu, ponieważ może to wpłynąć na impedancję, izolację, emisję lub certyfikację. Rysunek powinien wskazywać, gdzie kradzież jest dozwolona, a gdzie zabroniona.
Wraz ze wzrostem liczby warstw, rejestracja staje się problemem kumulującym się. Każdy rdzeń ma swoją grubość, orientację szkła, wzór miedzi i historię procesu. Obrazowanie, obróbka spoiw, suszenie i laminowanie wpływają na ruch.
Charakterystyka ruchu na podstawie konstrukcji
Kompensacja wynikająca z jednej grubości rdzenia i wzoru miedzi może nie być odpowiednia dla innej. Fabryka powinna przechowywać historię dotyczącą rodziny materiałów, grubości rdzenia, rodzaju warstwy, kierunku, formatu panelu i sposobu tłoczenia. Nowe konstrukcje mogą wymagać prześwietlenia rentgenowskiego lub skontrolowania panelu testowego przed pełną produkcją.
Strategia narzędziowa musi spełniać wymagania rejestracyjne
Laminowanie pinowe, bezpinowe optyczne rejestrowanie, systemy nitowe, wiercenie rentgenowskie i oprzyrządowanie oparte na tarczach – każdy z tych procesów charakteryzuje się innymi zaletami. Wybrana metoda powinna zachować wyrównanie warstw i spełniać wymagania dotyczące gotowego pierścienia.
Pierścień pierścieniowy jest wynikiem kilku tolerancji
Na wielkość padu wpływają: rozmiar padu, ruch grafiki, pasowanie warstw, położenie wiertła, błądzenie otworów, poszycie i kryteria wybicia. Zmniejszenie padu w celu uzyskania przestrzeni do frezowania może wyeliminować margines produkcyjny potrzebny do uzyskania grubej lub wielowarstwowej płytki.
Zakopane przelotki dodają kolejny stos rejestracyjny
Podzespół z zakopanymi przelotkami jest wiercony i powlekany przed laminowaniem na gotowej płytce. Kolejny montaż musi uwzględniać elementy, które zostały już przesunięte i nabrały grubości. Pady mocujące i odstępy między ścieżkami powinny uwzględniać tę kolejność.
Layup i konstrukcja książek wielowarstwowych
Layup konwertuje oddzielne wytrawione rdzenie i arkusze prepregu do zamierzonej sekwencji warstw. Ten etap jest podatny na błędy ludzkie i materiałowe, ponieważ wiele konstrukcji wygląda podobnie, ale nie są one zamienne pod względem elektrycznym ani mechanicznym.
Sprawdź kolejność, orientację i materiał w miejscu użycia
- Dopasuj każdą wewnętrzną warstwę do wózka i systemu narzędzi.
- Potwierdź konstrukcję rdzenia i prepregu pod kątem zatwierdzonego składu.
- Kontroluj kierunek przesuwania szkła, gdy wymaga tego plan procesu lub model wymiarowy.
- Stosuj czyste środki, aby zapobiec powstawaniu zanieczyszczeń, odcisków palców i ciał obcych.
- Identyfikuj folie specjalne, folie rozdzielające, płyty separacyjne i układy podkładek dociskowych.
Popyt na żywicę jest stymulowany topografią miedzi
Prepreg musi wypełniać przestrzenie wokół ścieżek i płaszczyzn, zachowując jednocześnie docelową grubość dielektryczną. Duża ilość miedzi, szerokie obszary pozbawione miedzi, zatopione struktury i nierównomierna gęstość miedzi zwiększają ryzyko niedoboru żywicy, nadmiernego jej przepływu, efektu „szkliwa” (ang. glass stop) lub lokalnych zmian grubości. Konstrukcja może wymagać zastosowania innego rodzaju prepregu lub wielu warstw, zamiast po prostu zwiększenia nominalnej grubości.
Podzespoły do laminowania sekwencyjnego wymagają dodatkowej kontroli
Te skumulowane ryzyka są ponownie omawiane w sekcji poświęconej zaawansowanym strukturom wielowarstwowym i kontroli CAF.
Ciepło, ciśnienie, przepływ żywicy i utwardzanie
Laminowanie musi zmiękczyć żywicę prepreg, umożliwić jej zwilżenie i wypełnienie miedzianej powierzchni, usunąć powietrze, skonsolidować stos i całkowicie utwardzić, nie pozostawiając pustych przestrzeni ani nie tworząc niedopuszczalnej grubości i błędów dopasowania.
Okna dostawców są punktami początkowymi, a nie uniwersalnymi punktami nastawczymi
Przewodnik po procesach Isola podaje ogólny zakres temperatur utwardzania wynoszący około 188–202°C oraz zakres czasu utwardzania wynoszący 130–160 minut w temperaturze utwardzania lub powyżej 190°C. Opisuje on również czas utwardzania w próżni, kontrolowany wzrost temperatury, przykładanie ciśnienia i wytyczne dotyczące schładzania. Producent płyt powinien opracować recepturę prasy na podstawie temperatury produktu – a nie tylko temperatury płyty – i zweryfikować profil za pomocą termopar lub ustalonej charakterystyki prasy.
Zmiana rampy cieplnej zmienia okno przepływu żywicy
Szybsze narastanie temperatury obniża minimalną lepkość i może poprawić wypełnienie, ale skraca czas dostępny dla kontrolowanego przepływu i może zwiększyć ryzyko wystąpienia efektu „szkła” lub niedoboru żywicy. Wolniejsze narastanie temperatury zapewnia szersze okno przepływu, ale może wymagać innego czasu dozowania ciśnienia. Grube panele, ciężka miedź, gęsta miedź i książki wielopanelowe nagrzewają się inaczej niż cienkie, proste konstrukcje.
Nacisk musi być wywierany we właściwym momencie
Zbyt duże ciśnienie zastosowane zbyt wcześnie może wypchnąć żywicę z panelu lub odkształcić konstrukcję. Zbyt niskie ciśnienie może spowodować puste przestrzenie, słabe wypełnienie lub słabą konsolidację. Prawidłowe ciśnienie zależy od rodzaju prasy, wspomagania próżniowego, powierzchni panelu, rozprowadzenia miedzi, przepływu prepregu, płyt uszczelniających oraz planowanej grubości gotowego produktu.
Cooldown chroni płaskość i stabilność wymiarową
Zdejmowanie lub przenoszenie gorącego panelu przed jego ostygnięciem pod odpowiednim ciśnieniem może zwiększyć odkształcenia i naprężenia szczątkowe. Kryteria chłodzenia powinny być częścią receptury, a nie skrótem produkcyjnym.
| Objaw laminacji | Możliwi współautorzy | Ścieżka przeglądu |
|---|---|---|
| Lokalne oddawanie moczu | Uwięzione powietrze, mokre rdzenie, niewystarczający przepływ, zanieczyszczenie, słaba próżnia lub szybki żel. | Suchość materiału, czystość układu, ślad próżni, profil temperatury produktu i mapa zapotrzebowania na żywicę. |
| Głód żywicy | Wysoka topografia miedzi, niewystarczająca ilość żywicy prepreg, nadmierne ciśnienie, nadmierny przepływ lub utrata krawędzi panelu. | Konstrukcja prepregu, równowaga miedzi, czas docisku, konstrukcja krawędzi i gotowe sekcje dielektryczne. |
| Grubość poza celem | Nieprawidłowy materiał, błąd modelu grubości tłoczenia, zmiana przepływu żywicy, błąd ciężaru miedzi lub obciążenie prasy. | Rejestr materiałów przychodzących, wózek do układania, dziennik prasowy, przekrój kuponów i mapa panelowa. |
| Przesunięcie rejestracji warstw | Błąd kompensacji dzieła sztuki, ruch narzędzi, asymetryczna konstrukcja, przesuw prasy lub nierównomierne nagrzewanie. | Pomiary przed i po laminowaniu, stan sworzni/narzędzi, historia kompensacji i symetria tłoczni. |
| Rozwarstwienie po narażeniu na działanie ciepła | Wilgoć, niepełne utwardzenie, zanieczyszczenie, słabe wiązanie, puste przestrzenie lub uszkodzone ścianki otworu. | Historia wilgotności, DSC/TMA lub dowody utwardzania, jeśli ma to zastosowanie, proces wiązania, przekrój i profil montażu. |

Wiercenie i przygotowanie ścian otworów
Niezawodność otworu zaczyna się przed osadzeniem miedzi. Podparcie wiertła na wejściu i wyjściu, stan narzędzia, liczba uderzeń, odprowadzanie wiórów, temperatura, współczynnik kształtu, gratowanie, usuwanie zadziorów i kondycjonowanie ścianek otworu wpływają na to, czy miedź może utworzyć ciągłe, trwałe połączenie.
Mechaniczna kontrola wiercenia
Proces wiercenia płytki PCB musi zapewnić cylindryczny otwór z kontrolowaną ilością zanieczyszczeń, bez nadmiernych pęknięć szkła, uszkodzeń żywicy, wyłamań, zadziorów i ciepła generowanego przez narzędzia. Program wiercenia powinien uwzględniać wymagania dotyczące wykończenia otworu i naddatek na powłokę galwaniczną.
Geometria narzędzia i obciążenie wiertła mają znaczenie
Przewodnik dostawcy zaleca geometrie wierteł z podcięciem i narzędzia o dużej spirali jako wstępne podejście do mniejszych otworów. Ostrzega również, że wysokie prędkości skrawania i wysokie obciążenia wiórów mogą powodować powstawanie nierównych otworów i pękanie przędzy szklanej. Producent powinien zoptymalizować prędkość obrotową wrzeciona, posuw wgłębny, wycofanie, liczbę uderzeń, wysokość stosu, materiał wejściowy, materiał podporowy oraz limity wymiany narzędzia na podstawie zmierzonej jakości otworu.
Grube deski i ciężka miedź wymagają konserwatywnych parametrów
Duża liczba warstw, gruba konstrukcja, grube przekładki miedziane, chropowate szkło i gęsty układ otworów zwiększają obciążenie cieplne i zanieczyszczeniami. Fabryka może zmniejszyć wysokość stosu, zmniejszyć obciążenie wiórami, stosować częstsze wymiany narzędzi lub wiercić trudne elementy oddzielnie.
Do wiercenia wtórnego i frezowania mogą być potrzebne inne narzędzia
Większe otwory wywiercone po platerowaniu, szczeliny, wycięcia, krawędzie i linie nacięć mogą ulec spękaniu lub pęknięciu szkła, jeśli standardowe ustawienia FR-4 zostaną użyte bez kontroli. Wspornik wejścia/wyjścia, geometria frezu, konstrukcja frezu, grubość rdzenia i głębokość nacięć powinny zostać sprawdzone w odniesieniu do rzeczywistej płytki.
Ryzyko otworów przelotowych w grubych płytach wielowarstwowych
Niezawodność dzięki zastosowaniu otworów przelotowych to jeden z głównych powodów, dla których klienci wybierają system FR-4 o wyższej wydajności. Lufa musi wytrzymać rozszerzanie w osi Z i wielokrotne narażenie na działanie temperatury, bez pęknięć w miejscu połączenia kolanka, środka lub warstwy wewnętrznej.
Proporcje obrazu muszą być obliczone na podstawie wiertła produkcyjnego
Współczynnik kształtu jest zazwyczaj powiązany z grubością płyty i średnicą wywierconego otworu, a nie tylko z samym otworem. Należy rozumieć naddatek na powłokę i kompensację wiercenia. Uzyskanie nominalnie akceptowalnego współczynnika może być trudne, gdy uwzględni się gęstość otworów, tolerancję grubości płyty, rodzaj szkła i rozkład powłoki.
Jakość otworu przed galwanizacją decyduje o podłożu galwanicznym
Szorstkich ścian, pęknięć szkła, spękań żywicy, rozmazań, zanieczyszczeń ani wewnętrznych warstw gwoździ nie da się naprawić poprzez dodanie większej ilości miedzi. Ostrożne wiercenie, kontrolowana liczba uderzeń, odpowiedni materiał wejściowy/podkładowy oraz sprawdzona skuteczność usuwania rozmazów poprawiają fundament.
Należy sprawdzić rozkład miedzi w lufie
Grubość miedzi na powierzchni nie świadczy o grubości centralnej części lufy. Reprezentatywne zgłady powinny obejmować najmniejsze lub najtrudniejsze otwory i powinny być zlokalizowane w miejscach, gdzie poszycie paneli jest najmniej korzystne.
Dowody na stres cieplny powinny odpowiadać przypadkowi użycia
Odpowiednie mogą być: lutowanie płynne, symulacja rozpływu, testowanie naprężeń połączeń międzysystemowych , szok termiczny lub cykliczne testowanie specyficzne dla klienta. Metodę badania, konstrukcję próbki, kryteria akceptacji i wymagania dotyczące raportu należy uzgodnić przed rozpoczęciem produkcji.
Ważne rozróżnienie
Opublikowane wartości termiczne laminatu opisują materiał. Kwalifikacja PTH opisuje wytwarzane połączenia międzywarstwowe w określonej konstrukcji płytki. Jedno nie może zastąpić drugiego.
Gratowanie, usuwanie zadziorów i kondycjonowanie otworów
FR408HR jest stabilny termicznie i generuje stosunkowo mało rozmazywania po prawidłowym utwardzeniu i wierceniu. Nadal wymagane jest zastosowanie metody desmear, aby usunąć zanieczyszczenia i stworzyć powierzchnię sprzyjającą bezprądowej adhezji miedzi. Jakość otworu przed metodą desmear ma duży wpływ na rezultat po jej zastosowaniu.
Środek odtłuszczający musi być zgodny z systemem żywicy
FR408HR może być bardziej odporny chemicznie niż zwykły FR-4. Agresywne systemy pęcznienia mogą uszkodzić interfejsy szkło-żywica lub obniżyć niezawodność po naprężeniu termicznym bezołowiowym. Przewodnik dostawcy odradza stosowanie chemii pęcznienia typu NMP i wskazuje, że alternatywne systemy i warunki przebywania powinny zostać zweryfikowane z dostawcą chemii.
Plazma jest przydatna w przypadku trudnych struktur
Odtłuszczanie plazmowe umożliwia kontrolowane usuwanie żywicy i jest szczególnie przydatne w przypadku grubych płyt, otworów o dużym współczynniku kształtu lub systemów żywic odpornych na działanie chemikaliów. W przypadku łączenia plazmy i nadmanganianu, proces musi unikać nadmiernego usuwania żywicy. Mieszanka gazów, moc, czas, obciążenie komory i geometria otworu – wszystkie te czynniki wpływają na wynik.
Trzypunktowe trawienie nie jest zwykłym odbarwianiem
Prawdziwe trawienie odsłania wewnętrzną warstwę miedzi z trzech stron. Samo chemiczne usuwanie smug może nie zapewnić niezawodnego efektu w przypadku FR408HR. Jeśli rysunek wymaga trawienia, a nie usuwania smug, należy wyraźnie uzgodnić przebieg procesu i sekcję akceptacji.
Przed galwanizacją sprawdź ściankę otworu
Po wierceniu i usunięciu smug można zbadać próbki testowe lub reprezentatywne próbki produkcyjne. Przegląd powinien odróżnić uszkodzenia wiertła od skuteczności usuwania smug. Gładka żywica bez zanieczyszczeń, kontrolowana ekspozycja szkła, czyste powierzchnie styku warstwy wewnętrznej i brak większych pęknięć są bardziej znaczące niż założenie, że chemia zadziałała, ponieważ timer się zakończył.
Miedziowanie i tworzenie połączeń międzysystemowych
Miedzenie bezprądowe i galwanizacja elektrolityczna muszą tworzyć ciągłą ścieżkę przewodzącą o odpowiedniej grubości, przyczepności i rozkładzie. Przelotki ślepe, przelotki zakopane, struktury przelotek w polu lutowniczym i otwory wiercone od tyłu wymagają specyficznych dla danej konstrukcji elementów sterujących, które należy zdefiniować przed udostępnieniem ścieżki galwanicznej.
Miedź bezprądowa, galwanizacja i formowanie wzorów
Po kondycjonowaniu, osadzana jest przewodząca warstwa zarodkowa, a otwory są galwanizowane do wymaganej grubości miedzi. Powłoka musi sięgać do środka otworów o dużym wydłużeniu, bez niedopuszczalnego przewarstwienia powierzchni ani tworzenia się grudek.
Proporcje powierzchni to problem powlekania, a nie tylko wiercenia
Mechanicznie czysty otwór może nadal mieć niewystarczającą dystrybucję miedzi. Grubość płytki, minimalna średnica wiertła, gęstość otworu, ruch roztworu, gęstość prądu, moc wypływu, orientacja panelu i czas galwanizacji decydują o ostatecznym kształcie beczki.
Miedź wykończona wpływa na impedancję i wydajność cienkich linii
Ślady warstwy zewnętrznej są obrazowane przed nałożeniem wzoru, więc wzrost miedzi zmienia zarówno grubość, jak i szerokość. Model impedancji powinien wykorzystywać gotową geometrię, a CAM powinien uwzględniać kompensację trawienia i nanoszenia powłoki.
Dowody z mikroskali powinny przedstawiać trudne cechy
Próbka łatwiejsza do pokrycia niż obszar produkcji o największej gęstości może budzić fałszywe zaufanie. Konstrukcja próbki, położenie panelu, rozmiar otworów i proporcje powinny być zgodne z wymaganiami akceptacji.
Przelotki ślepe, przelotki zakopane, przelotki w podkładce i wiercenie wsteczne
Zaawansowanych funkcji połączeń nie można przeglądać jako osobnych notatek rysunkowych. Każda funkcja zmienia kolejność laminowania, przebieg wiercenia, czyszczenie, galwanizację, wypełnianie, planaryzację, rejestrację, inspekcję i strategię testów elektrycznych. Przewodnik po laminowaniu PCB z przelotkami ślepymi zapewnia dodatkowy kontekst dla podzespołów zakopanych w ziemi i sekwencyjnego montażu.
Grubość dielektryka przelotowego kontroluje możliwość produkcji
Średnica przelotki laserowej, pole przechwytujące, pole docelowe, grubość dielektryka, grubość miedzi i współczynnik kształtu muszą ze sobą współgrać. Mała przelotka przez gruby dielektryk może nie zapewnić niezawodnego okna ablacji i powlekania.
Przelotki zakopane zmieniają laminację i planowanie testów
Konstrukcje podziemne powinny zostać poddane testom elektrycznym przed ostatecznym laminowaniem, o ile pozwala na to trasa. Po zaizolowaniu, defekty są trudne do wyizolowania. Testowanie i kontrola podzespołów mogą ograniczyć ryzyko przed dodaniem większej ilości materiału i rozpoczęciem obróbki.
Przejście przez pad wymaga kompletnego zdefiniowania wykończenia
W przypadku padu montażowego samo „wypełnienie” nie wystarczy. Rysunek powinien określać materiał wypełnienia, płaskość, nakładkę miedzianą, wykończenie powierzchni, akceptację pustych przestrzeni oraz ewentualne wgłębienia. Niedostateczne wypełnienie może powodować utratę lutu, puste przestrzenie, nierówne połączenia lub problemy z koplanarnością BGA.
Łańcuchy mikroprzelotek powinny być minimalizowane
Każde przejście przez mikroprzelotkę zwiększa opór, nieciągłość, zależność od rejestracji i ryzyko niezawodności. Należy stosować najkrótszą strukturę połączeń, która spełnia wymagania dotyczące routingu i ucieczki.
Płytki o dużej liczbie warstw często wykorzystują przelotki przelotowe, ponieważ są wytrzymałe i ekonomiczne. Niewykorzystana część tulei może tworzyć rezonansowy trzpień w kanałach o dużej prędkości. Wiercenie wsteczne usuwa znaczną część tej niewykorzystanej miedzi po powlekaniu.
Zdefiniuj cel elektryczny jako szczątkowy odcinek
Głębokość wiercenia wstecznego zależy od grubości płyty i położenia warstwy, ale problemem systemu jest pozostały kikut. Rysunek powinien określać stronę wiercenia, warstwę docelową, otwory, których dotyczy problem, maksymalny kikut resztkowy oraz miejsca, w których nie można wiercić.
Rejestracja i tolerancja głębokości zużywają limit
Wiertło wsteczne jest większe niż oryginalny otwór metalizowany i musi omijać pobliskie ślady i pady. Wymagany prześwit zależy od tolerancji głębokości warstw, zmienności grubości płytki, geometrii końcówki wiertła oraz dokładności maszyny.
Weryfikacja powinna być zaplanowana
Przekrój poprzeczny, pomiar głębokości, prześwietlenie rentgenowskie lub inne metody mogą potwierdzić działanie. Jeśli wymagany jest raport dla każdej partii, należy uwzględnić kupon lub próbkę w planowaniu panelu.
Cofanie się nie zawsze jest najlepszym rozwiązaniem
Ślepe przelotki, zmiana przypisania warstw, zmiana mapowania pinów złącza lub krótsze rozstawy przelotek mogą zapewnić czystszy kanał. Porównaj korzyści elektryczne, koszty produkcji i obciążenie inspekcją.
Zaawansowane struktury wielowarstwowe i kontrola CAF
Laminowanie sekwencyjne, nakładanie HDI, gęste pola przelotowe i mieszane technologie połączeń zwiększają liczbę zdarzeń termicznych i rejestracyjnych. Ryzyko CAF, odstępy, wilgotność, stan żywicy i czystość procesu muszą być analizowane wraz z układem elektrycznym i środowiskiem produktu.
Laminowanie sekwencyjne i budowa HDI
FR408HR jest opisywany jako materiał nadający się do wielokrotnych cykli laminowania, co czyni go odpowiednim do struktur z przelotkami zakopanymi i HDI. Wielokrotne cykle nadal zwiększają złożoność procesu i wydłużają historię termiczną.
Suszenie podzespołów jest bramą procesową
Przetworzone rdzenie mogą absorbować wilgoć podczas przechowywania i transportu. Przed wtórnym laminowaniem podzespół może wymagać dłuższego suszenia. Dokładny czas wypalania zależy od grubości, historii przechowywania, konstrukcji i kwalifikacji fabryki. Wysuszony panel należy chronić przed niekontrolowanym działaniem promieni słonecznych przed laminowaniem.
Każdy cykl zmienia odniesienie wymiarowe
Pierwszy cykl prasy ustala wymiary podzespołu. Wiercenie i powlekanie dodają cechy. Drugi cykl wprowadza dodatkowy ruch. Plan procesu powinien określać, które cele są używane dla każdego etapu wiercenia i obrazowania oraz w jaki sposób kontrolowany jest błąd kumulacyjny.
Ułożone mikroprzelotki wymagają dowodów niezawodności
Konstrukcje piętrowe koncentrują naprężenia i zależą od jakości wypełnienia miedzią, geometrii padów przechwytujących, dopasowania oraz zachowania termicznego całego stosu. Mikrootwory ułożone schodkowo mogą zmniejszyć naprężenia, ale zajmują dużo miejsca. Wybór powinien być oparty na gęstości i jakości, a nie na estetyce.
Nie dodawaj cykli laminowania przypadkowo
Struktura przelotowa, którą można zbudować w jednym lub dwóch cyklach, nie powinna być dzielona na więcej cykli bez wyraźnego powodu. Każdy cykl zwiększa koszty, czas realizacji, kontrolę wilgotności, ryzyko rejestracji i obciążenie związane z kwalifikacją.
CAF, odstępy i wilgotność w gęstych deskach
Ryzyko związane z przewodzącym włóknem anodowym zależy od materiału, napięcia, odstępu, wilgoci, zanieczyszczeń, interfejsów szkło-żywica, uszkodzeń powstałych podczas wiercenia oraz czasu. FR408HR jest opisywany jako odporny na działanie CAF, ale gęste pola przelotowe i wysokie różnice napięć nadal wymagają kontroli projektu i procesu.
Odstępy między przelotkami i przelotkami a płaszczyznami powinny uwzględniać tolerancję
Nominalny odstęp CAD można zmniejszyć poprzez błąd wiertła, pasowanie, powlekanie, recesję żywicy i wady lokalne. W ocenie niezawodności należy uwzględnić gotową geometrię i tolerancję produkcyjną.
Czyste ściany otworów redukują jedno ze źródeł ryzyka
Pęknięcia szkła, uszkodzenia żywicą i zanieczyszczenia mogą tworzyć ścieżki, które są bardziej podatne na wilgoć i obciążenia. Jakość wiercenia i usuwania smug wpływa zatem na niezawodność zarówno powłoki, jak i izolacji.
Czystość montażu pozostaje istotna
Pozostałości topnika i zanieczyszczenia jonowe na powierzchni mogą powodować przecieki lub powstawanie smug, nawet gdy laminat działa prawidłowo. Wybór materiału na płytkę drukowaną nie eliminuje konieczności czyszczenia i powlekania PCBA.
Obróbka warstwy zewnętrznej, maska lutownicza i wykończenie powierzchni
Obrazowanie warstwy zewnętrznej, nakładanie wzoru, trawienie, maska lutownicza, wykończenie powierzchni, profilowanie i czyszczenie dopełniają fizyczną płytkę. Każda operacja musi uwzględniać pierścień pierścieniowy, geometrię przewodnika, założenia dotyczące impedancji, lutowalność, wymagania wymiarowe i czystość.
Obrazowanie maski lutowniczej korzysta z właściwości blokowania promieniowania UV i fluorescencji laserowej FR408HR, jednak ostateczna jakość nadal zależy od przygotowania powierzchni, rodzaju maski, naświetlenia, utwardzania, rejestracji i czystości.
Wybierz wykończenie powierzchni dla montażu i produktu
ENIG, OSP, srebro immersyjne, bezołowiowe HASL, ENEPIG, twarde złoto i inne powłoki charakteryzują się różną płaskością, trwałością, łączeniem przewodów, kontaktem i lutowaniem. Materiał nie ma wpływu na wykończenie. Decydują o tym rodzaj komponentu, przechowywanie, montaż, niezawodność i kwalifikacje klienta.
Kontroluj trasowanie i nacinanie wokół materiałów o wysokim module
Geometria narzędzia frezującego, posuw, prędkość wrzeciona, podparcie płyty i grubość nacięć mogą wymagać regulacji, aby zapobiec pękaniu krawędzi. Wykończone krawędzie należy sprawdzić w przypadku, gdy produkt wymaga ścisłego dopasowania mechanicznego, odsłoniętego odstępu wysokiego napięcia lub czystego oderwania.
Czystość jest częścią niezawodności elektrycznej
Pozostałości po produkcji, zanieczyszczenia powstałe w trakcie obróbki, cząstki metalu i materiały jonowe mogą mieć wpływ na izolację i montaż. Wymagania dotyczące czystości i metody badań powinny zostać określone, gdy produkt jest pod wysokim napięciem, o wysokiej impedancji, powlekany powłoką ochronną lub używany w trudnych warunkach.
Bramy inspekcyjne i weryfikacja niezawodności
Bramki kontrolne zapobiegają temu, aby defekt w górnym biegu łańcucha dostaw pochłonął dodatkową wartość w dolnym biegu łańcucha dostaw. Plan kontroli powinien określać kontrolę, kryterium akceptacji, rejestr, upoważnienie do dysponowania oraz warunek zwolnienia dla każdej nieodwracalnej operacji.
Rejestracja i weryfikacja grubości po laminowaniu
Po prasowaniu panele należy poddać kontroli przed podjęciem dalszych, kosztownych działań. Kontrola może obejmować grubość całkowitą, grubość miejscową, płaskość, rejestrację rentgenowską, wyrównanie próbek, stan powierzchni, usunięcie wypływek oraz obecność pustych przestrzeni lub uszkodzeń krawędzi.
Frezowanie jest zazwyczaj preferowane zamiast agresywnego ścinania w celu usunięcia utwardzonego wypływu z paneli o wysokim module sprężystości, ponieważ niekontrolowane naprężenia krawędzi mogą powodować pęknięcia lub spękania. Dokładna metoda zależy od konstrukcji panelu i wyposażenia fabrycznego.
Test elektryczny, TDR, kontrola końcowa i pakowanie
Test elektryczny weryfikuje wyprodukowaną listę połączeń
Test sondy lub osprzętu powinien porównywać gotową płytkę z udostępnioną listą połączeń i ustalonymi limitami ciągłości/izolacji. Zakres testu musi uwzględniać sieci izolowane, wbudowane rezystory lub kondensatory (jeśli występują) oraz wyłączenia zdefiniowane przez klienta.
TDR weryfikuje kupon impedancji produkcyjnej
Raport TDR powinien określać zadanie, kupon, cel, tolerancję, warstwę lub strukturę, wynik pomiaru oraz metodę testowania. Waliduje kupon – a nie automatycznie każdy ślad na płytce – dlatego reprezentacja kuponu i kontrola procesu pozostają istotne.
Ostateczna kontrola wiąże trasę z rysunkiem
Kontrola może obejmować wymiary, grubość, rozmiar otworu, pierścień pierścieniowy, maskę lutowniczą, oznaczenia, wykończenie powierzchni, płaskość, czystość, kryteria estetyczne, certyfikaty i raporty dostosowane do potrzeb klienta. Wszelkie odchylenia należy sprawdzić przed wysyłką, a nie zataić w ostatecznej notatce z kontroli.
Opakowanie powinno chronić margines montażowy
Przewodnik po obróbce płyt Isola zaleca suche wykończenie płyt przed pakowaniem i opisuje worki z barierą wilgoci, karty wskaźnika wilgotności oraz pochłaniacz wilgoci jako najlepsze rozwiązania zapewniające długi okres przydatności do użycia lub montaż bez użycia ołowiu. Wymagany rodzaj opakowania powinien zostać uzgodniony z klientem i miejscem montażu. Otwarte worki należy ponownie zamknąć lub poddać obróbce zgodnie z ustalonymi zasadami dotyczącymi okresu przydatności do użycia.
Bramy kontrolne na trasie produkcyjnej
Przepływ procesu jest przydatny tylko wtedy, gdy definiuje miejsce zatrzymania pracy niezgodnej z wymaganiami. Poniższe bramki łączą każdą operację z decyzją o zwolnieniu. Dokładne pobieranie próbek, klasa, projekt kuponu, format raportu i limity akceptacji muszą zostać uzgodnione w dokumentacji klienta.
Aby uzyskać szersze ramy akceptacji, należy dokonać przeglądu kontroli jakości PCB ; plan kontroli FR408HR powinien następnie uwzględniać dowody dotyczące konkretnych materiałów i konstrukcji.
| Brama inspekcyjna | Co jest zweryfikowane | Typowe dowody | Ryzyko ograniczone przed kolejną operacją |
|---|---|---|---|
| Wydanie materiałów przychodzących | Kontrola tożsamości, grubości rdzenia, miedzi, konstrukcji prepregu, partii, stanu przechowywania i okresu przydatności do użycia FR408HR. | Rejestr odbioru, etykieta dostawcy, certyfikat lub rejestr śledzenia, jeśli jest wymagany. | Do produkcji wprowadzono niewłaściwy lub niekontrolowany materiał. |
| Uwalnianie AOI warstwy wewnętrznej | Otwory, zwarcia, szerokość linii, odstępy, cechy miedzi, cele, narzędzia i identyfikacja warstw. | Rekord AOI, rozmieszczenie defektów, dane wymiarowe pierwszego panelu. | Utajone wady obwodów zostają trwale pogrzebane. |
| Weryfikacja układu | Sekwencja rdzenia/prepregu, orientacja miedzi, kierunek włókien, przydział partii, układ folii antyadhezyjnej i izolacji. | Wózek do składowania towaru, skanowanie kodów kreskowych, niezależne podpisywanie kontrolowanych prac. | Nieprawidłowe ułożenie lub orientacja materiału staje się nieodwracalna. |
| Uwalnianie po laminowaniu | Grubość panelu, zapis utwardzania/prasowania, pasowanie, pustki, rozwarstwienie, wygięcie i skręcenie. | Wykres prasowy, mapa grubości, dane rejestracji rentgenowskiej, kontrola wizualna. | Wadliwe panele zużywają moce wiertnicze i galwaniczne. |
| Wydanie dotyczące wiercenia i przygotowywania otworów | Wielkość otworu, jego położenie, wybicie, zanieczyszczenia, usunięcie rozmazu, wytrawienie wsteczne (jeśli określono) oraz stan ścianek otworu. | Kontrola wiertła, sekcja kuponowa, zapisy kąpieli procesowej. | Wadliwe otwory w miedziowaniu bezprądowym i platerowaniu. |
| Uwalnianie powłoki | Grubość i rozkład miedzi, puste przestrzenie, przyczepność, owijka (jeśli dotyczy), jednolitość powierzchni. | Mikroskrót, pomiary kulometryczne/XRF, wykres powlekania. | Słabe połączenia między urządzeniami podczas końcowego obrazowania i wykończenia. |
| Uwalnianie AOI warstwy zewnętrznej | Końcowa geometria przewodnika, pierścień pierścieniowy, zwarcia, przerwy, nacięcia i resztkowa miedź. | Rejestr kontroli AOI oraz napraw/likwidacji. | Ukrycie usterek w obwodzie za pomocą maski lutowniczej. |
| Wyzwalanie elektryczne i impedancyjne | Wyniki ciągłości/izolacji listy połączeń i kuponu o kontrolowanej impedancji. | Wynik badania sondy/urządzenia latającego, ślad TDR i podsumowanie testu. | Płytki niezgodne z wymaganiami elektrycznymi docierające do miejsca dostawy lub montażu. |
| Ostateczne wydanie przesyłki | Wymiary, wykończenie, maska lutownicza, oznakowanie, czystość, płaskość, ilość, opakowanie i wymagana dokumentacja. | Raport z kontroli końcowej, certyfikat, zapis o opakowaniu chroniącym przed wilgocią. | Produkt niezgodny z wymaganiami lub niekompletny dowód opuszczenia fabryki. |
Powtarzalna produkcja, aplikacje i przegląd procesów
Technicznie udany pierwszy projekt nabiera wartości dopiero wtedy, gdy możliwe jest odtworzenie materiału, stosu, przebiegu procesu, planu inspekcji, zatwierdzonych odchyleń i czynników wyzwalających zmiany. Ta sekcja konsoliduje dopasowanie aplikacji, planowanie kontroli, transfer prototypu do produkcji, listy kontrolne przeglądu, powtarzające się pytania i odniesienia do źródeł.
Zastosowania, które powszechnie uzasadniają wielowarstwową konstrukcję FR408HR
Zastosowania należy wybierać na podstawie funkcji płytki, a nie kategorii marketingowej. FR408HR jest zazwyczaj odpowiedni tam, gdzie wymagane są niezawodność termiczna wielu warstw, kontrolowana impedancja i stabilna produkcja.
Płyty sterujące przełącznikami, sekcje sterujące kartami liniowymi, procesory komunikacyjne i płyty interfejsowe o kontrolowanej impedancji, przejściach złącz i powtarzalnej konstrukcji wielowarstwowej.
Komputery przemysłowe, platformy sterowania maszynami, systemy ruchu, sprzęt do akwizycji danych i trwałe sterowniki wbudowane narażone na wielokrotny montaż bez użycia ołowiu lub wymagające warunki serwisowe.
Urządzenia do przetwarzania sygnałów mieszanych, zautomatyzowany sprzęt testowy, karty akwizycyjne i płyty montażowe, w których ważna jest spójność kanału, duża liczba warstw i kontrolowana geometria połączeń.
Sprzęt nieimplantacyjny i platformy diagnostyczne wymagające kontrolowanej dokumentacji, stabilnych powtarzalnych wersji i planu akceptacji dopasowanego do obowiązujących wymagań produktowych.
Płyty sterujące i monitorujące, gdzie ważne są cykle termiczne, długa żywotność i niezawodność wielowarstwowa. CTI, odstępy między napięciami i kwalifikacje motoryzacyjne pozostają odrębnymi wymaganiami.
Materiał FR408HR może być używany do warstw cyfrowych lub sterujących, natomiast specjalistyczny materiał RF jest wykorzystywany w innych miejscach. Kompatybilność z prasami hybrydowymi, spoiwem, obróbką miedzią i pasowaniem wymaga oddzielnej analizy.
Granica zastosowania: nie należy opisywać FR408HR jako uniwersalnego podłoża radarowego lub mikrofalowego. Kanał RF może wymagać laminatu o niższych stratach lub struktury hybrydowej, nawet jeśli FR408HR nadaje się do sterowania cyfrowego.
Plan kontroli procesu produkcyjnego FR408HR
| Bramka procesowa | Kluczowy rekord | Typowe pytanie dotyczące wydania |
|---|---|---|
| Inżynieria | Zatwierdzony stos, DFM, tabela impedancji, plan kuponowy | Czy proponowana konstrukcja jest możliwa do wytworzenia i zatwierdzona? |
| Materiał przychodzący | Tożsamość materiału, partia, konstrukcja rdzenia/prepregu | Czy otrzymany materiał odpowiada podróżnemu? |
| Warstwa wewnętrzna | Rekord AOI, pomiar wymiarowy | Czy obwody i kompensacja mieszczą się w granicach dopuszczalnych norm? |
| Laminowanie | Weryfikacja układu, receptura prasy, dowód temperatury produktu | Czy właściwa książka została wyleczona w ramach kwalifikowanej metody? |
| Wiercenie/odbarwianie | Program narzędziowy, liczba trafień, próbka otworu w ścianie | Czy otwór jest czysty i nadaje się do galwanizacji? |
| Platerowanie | Zapis kąpieli/procesu, pomiar miedzi, mikrosekcja | Czy reprezentatywna lufa spełnia kryteria dotyczące miedzi i jakości? |
| koniec | Badanie elektryczne, TDR, wymiary, certyfikaty | Czy ukończona partia spełnia wymagania dotyczące udostępnionych rysunków i raportowania? |
Kontrola od prototypu do produkcji
Zamroź zatwierdzoną konstrukcję
Po zatwierdzeniu prototypu należy zarejestrować rzeczywiste konstrukcje rdzenia/prepregu, folię miedzianą, geometrię impedancji, próbkę, przebieg prasy, przebieg wiercenia i usuwania smug, wykończenie powierzchni oraz plan kontroli. Ogólny rysunek warstwowy nie wystarcza do zapewnienia powtarzalności.
Oddziel zmiany w projekcie od zmian w procesie
Projekt ECO zmienia dane produktu. Zmiana procesu może nastąpić nawet wtedy, gdy pliki Gerber pozostają bez zmian. Dostępność materiałów, rozmiar panelu, folia, skład chemiczny, oprzyrządowanie lub metoda testowania mogą ulec zmianie. Określ, które zmiany procesu wymagają powiadomienia lub ponownej kwalifikacji.
Rezerwuj materiały na potrzeby prognozowanej produkcji, gdy liczy się ciągłość
Rdzenie specjalne, prepregi lub folie miedziane mogą nie być dostępne w nieskończoność. Prognozowana wielkość produkcji i okres kwalifikacji pomagają producentowi zaplanować zapasy i zidentyfikować ryzyko przestarzałości lub zastąpienia przed kolejnym zamówieniem.
Wykorzystaj produkcję pilotażową do walidacji trasy produkcyjnej
Mała partia inżynieryjna może zostać zbudowana z dodatkowymi czynnościami, wybranymi panelami lub ręcznie. Partia pilotażowa powinna wykorzystywać zamierzone narzędzia produkcyjne, panele, inspekcje, testy, ścieżkę montażu i dokumentację, aby ryzyko związane ze skalowaniem było widoczne.
Lista kontrolna projektu wielowarstwowego i przeglądu procesów
- Wymagania dotyczące materiałów i reguła zastępowania są jasne.
- Funkcje warstw, płaszczyzny odniesienia i rozkład mocy są stabilne.
- Dostępne i zatwierdzone są konstrukcje z rdzeniem/prepregiem.
- Analizuje się masę i rozkład miedzi pod kątem symetrii i przepływu żywicy.
- Wymagania dotyczące grubości gotowego produktu oraz wygięcia/skręcenia odpowiadają wymaganiom mechanicznym.
- Współczynnik kształtu otworu przelotowego i sposób powlekania mają margines.
- Minimalizuje się liczbę ślepych/zakopanych przelotek i cykli laminowania.
- W pełni zdefiniowano oczekiwania dotyczące wypełnienia/zamknięcia przelotki i montażu.
- Określono stronę wiercenia wstecznego, cel, resztkowy kikut i obszar wykluczenia.
- Kupony impedancji i raporty TDR przedstawiają strukturę produktu.
- Mikroskrót i dowody termiczne pozwalają na identyfikację najtrudniejszych cech.
- Konstrukcje prototypowe, pilotażowe i produkcyjne podlegają kontroli poprzez rewizję.
Najczęściej zadawane pytania
Czy FR408HR może pracować na standardowej linii produkcyjnej FR-4?
Można go przetwarzać za pomocą konwencjonalnego sprzętu do produkcji płytek PCB wielowarstwowych, ale fabryka musi określić konkretny materiał, cykl prasy, kompensację ruchu, trasę wiercenia, chemię usuwania smug, powłokę galwaniczną i plan kontroli. „Standardowa linia” nie oznacza ustawień generycznych.
Dlaczego w przypadku FR408HR omawiane jest odbarwianie plazmowe?
Plazma może usprawnić przygotowanie ścianek otworów w przypadku trudnych systemów żywicowych, małych przelotek, struktur o dużym współczynniku kształtu lub struktur laminowanych sekwencyjnie. Prawidłowa metoda zależy od geometrii otworu, stanu żywicy, składu chemicznego i wymaganego trawienia wstecznego.
Czy FR408HR zapobiega pękaniu otworów przelotowych?
Nie. Niższa rozszerzalność cieplna w osi Z i dobre właściwości termiczne zapewniają margines materiałowy, ale niezawodność PTH nadal zależy od jakości wiertła, usuwania rozmazań, grubości i rozmieszczenia miedzi, współczynnika kształtu otworu, narażenia na działanie ciepła, wilgoci i konstrukcji płytki.
Czy laminowanie sekwencyjne jest automatycznie bezpieczne w przypadku FR408HR?
Nie. Każdy cykl zmienia odniesienia wymiarowe i dodaje historię termiczną. Suszenie podzespołów, dane dotyczące ruchu, struktura mikrootworów, rozkład miedzi i liczba cykli muszą być kontrolowane i walidowane.
Kiedy należy stosować wiercenie wsteczne?
Należy zastosować wiercenie wsteczne, gdy analiza kanału wykaże, że resztkowy odcinek przelotowy powoduje niedopuszczalny rezonans lub straty, a konstrukcja zapewnia wystarczającą tolerancję głębokości, margines bezpieczeństwa, margines rejestracji i metodę weryfikacji.
Które rekordy są najbardziej przydatne w przypadku powtarzalnej produkcji?
Zatwierdzona konstrukcja materiału, rewizja układu warstw, współczynniki ruchu, receptura prasy, trasa wiercenia i odtłuszczania, dowody galwanizacji, wyniki próbek/testów, zapisy kontroli i zatwierdzone odchylenia stanowią najsolidniejszą bazę produkcyjną.
Odniesienia techniczne
- Karta danych Isola FR408HR — Typowe właściwości termiczne/elektryczne, atrybuty produktu i rozpoznawanie IPC.
- Instrukcja przetwarzania Isola FR408HR — Wytyczne dostawcy dotyczące początkowego przetwarzania, suszenia, laminowania, wiercenia i innych procesów.
- IPC-6012 — Wymagania kwalifikacyjne i eksploatacyjne dla sztywnych płytek drukowanych, w tym wielowarstwowych i konstrukcji z ślepymi/zakopanymi przelotkami.
- IPC-A-600 — Wizualne przedstawienie warunków dopuszczalności płytek drukowanych.
- IPC-TM-650 — Biblioteka metod testowych; dokładna metoda i rewizja powinny zostać podane, gdy pomiar ma charakter umowny.
Rysunek klienta, zamówienie zakupu, zatwierdzona konfiguracja i określona wersja standardowa pozostają podstawowymi wymaganiami produkcyjnymi.
Poproś o przegląd procesu produkcyjnego i wielowarstwowego
Wyślij zestawienie, opis materiału, liczbę warstw, rozkład miedzi, architekturę otworów, wymagania dotyczące kontrolowanej głębokości, tabelę impedancji, grubość końcową, klasę akceptacji, wymagania dotyczące kontroli i wielkość produkcji.
Firma Highleap może dokonać przeglądu proponowanej trasy pod kątem dostępności materiałów, liczby laminacji, ryzyka rejestracji, możliwości wiercenia/galwanizacji, nawiercania wstecznego, próbek testowych i kontroli powtórnej produkcji przed rozpoczęciem obróbki.

Polecamy Wiadomości

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...

Produkcja płytek PCB TMM3 dla modułów RF
Produkcja płytek PCB metodą TMM3 jest najbardziej przydatna, gdy moduł RF...

Produkcja płytek PCB TMM6
Produkcja TMM6 to strona kontroli procesu dla średniej wielkości...

Produkcja płytek PCB TMM10 do kompaktowych projektów RF
Spis treściJak TMM10 zmniejsza struktury RFTMM10 kontra...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy dla Ciebie analizę DFM/DFA i prześlemy raport. Możesz bezpiecznie przesłać pliki za pośrednictwem naszej strony internetowej. Aby przygotować wycenę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.