
Zapobieganie wadom laminowania PCB metodą „ślepego przelotu”
Spis treści
- Laminowanie PCB z przelotkami ślepymi: proces sekwencyjny a proces jednocyklowy
- Wymagania dotyczące cyklu laminowania według typu HDI
- Przygotowanie przed laminowaniem: warstwa wewnętrzna i wymagania materiałowe
- Cykl prasy laminującej: parametry, fazy i kontrola procesu
- Obróbka międzycykliczna: kontrola, wiercenie i powlekanie między cyklami
- Typowe wady laminowania, przyczyny i zapobieganie
- Kontrolowany proces laminowania Highleap dla płytek PCB HDI
Laminowanie sekwencyjne PCB metodą „ślepego przelotu” — kluczowe fakty dotyczące procesu
- Standardowa płytka drukowana: 1 cykl laminowania (wszystkie warstwy prasowane jednocześnie)
- Typ I HDI: 2 cykle laminowania — najpierw rdzeń, a następnie zewnętrzne warstwy budulcowe
- Typ II HDI: 3 cykle laminowania — dodaje jedną warstwę laminującą na stronę
- Typ III HDI: 4–6 cykli — zakopywane poprzez obróbkę rdzenia przed zewnętrznymi nawarstwieniami
- Minimum na cykl: 8–12 godzin (czas utwardzania + schładzanie) — fizycznie nieściśliwy
- Wymóg rejestracji: ±0.075 mm między warstwami (w porównaniu ze standardową płytką PCB ±0.15 mm)
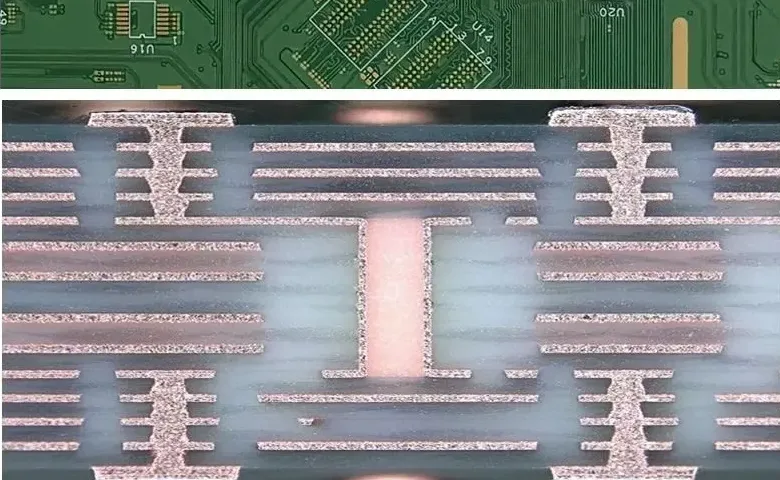
Proces laminowania PCB metodą „blind via” stanowi fundamentalną różnicę między produkcją HDI a standardową produkcją PCB. Podczas gdy standardowe płytki wykorzystują jeden cykl laminowania – wszystkie warstwy są prasowane jednocześnie, a następnie wiercone mechanicznie – płytki HDI z ślepymi przelotkami wymagają laminowania sekwencyjnego: każda warstwa jest laminowana, kontrolowana, wiercona laserowo i powlekana przed dodaniem kolejnej warstwy. Typ I HDI wymaga 2 cykli laminowania; Typ II – 3; Typ III z przelotkami zakopanymi – 4–6. Każdy cykl generuje 8–12 godzin niekompresowalnego czasu procesu, dlatego czas realizacji HDI jest 2–3 razy dłuższy niż w przypadku standardowych płytek PCB, a koszty produkcji PCB z ślepymi przelotkami zakopanymi rosną nieliniowo wraz ze złożonością. Niniejszy przewodnik obejmuje każdy etap procesu laminowania sekwencyjnego wraz z parametrami procesu i metodami zapobiegania defektom, które determinują wydajność i niezawodność.
Zapytaj o wykonanie HDI z kontrolowanym laminowaniem
1. Laminowanie PCB z przelotkami ślepymi: proces sekwencyjny a proces jednocyklowy
1.1 Dlaczego standardowa laminacja nie jest w stanie wytworzyć przelotek ślepych
W standardowej produkcji wielowarstwowych płytek PCB wszystkie warstwy są prasowane w jednym cyklu laminowania. Po laminowaniu, otwory przelotowe są wiercone mechanicznie od góry do dołu, przechodząc przez wszystkie warstwy. Jest to możliwe, ponieważ otwory przelotowe są dostępne z obu powierzchni płytki.
Przelotki ślepe, z definicji, kończą się na określonej warstwie wewnętrznej i nie przechodzą przez całą grubość płytki. Nie można ich utworzyć po laminowaniu wszystkich warstw, ponieważ:
- Wiercenie mechaniczne nie może niezawodnie zatrzymać się na dokładnej grubości dielektrycznej odpowiadającej określonej warstwie wewnętrznej bez ryzyka nadmiernego wiercenia
- Wiercenie laserowe (które pozwala na osiągnięcie kontrolowanej głębokości) nie ma wystarczającej energii, aby przeniknąć więcej niż 1–2 warstwy FR-4 prepreg w jednym przejściu
- Wewnętrzna warstwa miedzianej podkładki, na której musi wylądować przelotka ślepa, jest dostępna dopiero przed laminowaniem warstw nad nią
Laminowanie sekwencyjne rozwiązuje ten problem poprzez budowanie płytki warstwa po warstwie: laminuje się rdzeń wewnętrzny, a następnie wierci się otwory i umieszcza ślepe przelotki w pierwszej warstwie przed dodaniem kolejnej.
1.2 Budowa sekwencyjna a laminowanie pojedyncze: porównanie procesów
| Atrybut | Standardowa płytka PCB (pojedynczy cykl) | Typ I HDI (sekwencyjny, 2 cykle) | Typ III HDI (sekwencyjny, 4–6 cykli) |
|---|---|---|---|
| Poprzez typ osiągalny | Tylko przelotowe | Ślepy L1–L2, L(n-1)–Ln | Ślepa zewnętrzna + zakopana wewnętrzna |
| Minimalna średnica przelotki | 0.20 mm (mechaniczne) | 0.10 mm (laser) | 0.10 mm (laser) |
| Cykle laminowania | 1 | 2 | 4-6 |
| Czas realizacji w porównaniu ze standardem | Baseline | 1.4–1.8× | 2.0–3.0× |
| Koszt kontra standard | Baseline | 2.3–3.2× | 5.8–9.5× |
| Wymagania rejestracyjne | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 Dlaczego każdy dodatkowy cykl laminowania wiąże się z kosztami i ryzykiem
Każdy cykl laminowania dodaje:
- Koszt bezpośredni: Czas prasowania, materiał prepreg, czas kąpieli galwanicznej — około 18–45 USD/płytkę przy ilościach prototypowych
- Kumulacja błędów rejestracji: Każdy cykl wprowadza niepewność rejestracji rzędu ±0.025–0.075 mm. Po 4 cyklach skumulowana niepewność może osiągnąć ±0.10–0.15 mm — zbliżając się do specyfikacji pierścienia pierścieniowego dla HDI o wysokiej gęstości.
- Ryzyko plonu: Każdy cykl wiąże się z prawdopodobieństwem 1–3% awarii procesu (rozwarstwienia, pustki, błędu rejestracji) wymagającej złomowania danego panelu. W ciągu 4 cykli prawdopodobieństwo awarii co najmniej jednego cyklu sięga 4–12%.
- Ekspozycja termiczna: Każdy cykl laminowania poddaje wcześniej ukończone warstwy kolejnym wahaniom temperatury o 170–190°C. Materiały wrażliwe na temperaturę Tg mogą wykazywać przesunięcie Dk. Materiały na bazie PTFE wymagają szczególnie starannego zarządzania temperaturą.
Efekt kumulacyjny jest powodem, dla którego typ III HDI kosztuje 5.8–9.5 razy więcej niż standardowa cena PCB, mimo że zawiera tylko 1.5–2 razy więcej materiału — to złożoność procesu, a nie materiał, wpływa na cenę.
2. Wymagania dotyczące cyklu laminowania według typu HDI
2.1 Sekwencja laminowania HDI typu I
Typ I (1+N+1): Jedna warstwa wzmacniająca po każdej stronie rdzenia, ślepe przejścia łączące L1–L2 i L(n-1)–Ln.
Cykl 1 — Laminowanie rdzenia:
- Wejście: Obrazowane i trawione rdzenie warstwy wewnętrznej (L2 do L(n-1)), prepreg pomiędzy rdzeniami, cienkie folia miedziana na powierzchniach zewnętrznych
- Wyjście: Całkowicie laminowany rdzeń wewnętrzny z zewnętrznymi powierzchniami z litej miedzi (po zewnętrznej obróbce staną się one powierzchniami L2 i L(n-1))
- Kontrola: pomiar grubości, rejestracja znaczników rentgenowskich, wizualna kontrola rozwarstwienia
Cykl 2 — Laminowanie zewnętrzne:
- Wejście: rdzeń z cyklu 1 (z wierceniem w ciemno, odszlifowywaniem i miedzią bezprądową pomiędzy cyklami), prepreg wiercony laserowo, cienka zewnętrzna folia miedziana (zwykle folia o grubości 12–18 µm)
- Wyjście: Kompletny stos wielowarstwowy ze wszystkimi połączonymi warstwami
- Po cyklu 2: obrazowanie warstwy zewnętrznej, trawienie, maska lutownicza, wykończenie powierzchni, test
2.2 Sekwencja laminowania HDI typu II
Typ II (2+N+2): Dwie warstwy na każdej stronie, umożliwiające dwupoziomowe układanie rolet (L1–L2 i L2–L3).
Cykl 1 — Laminowanie rdzenia: Tak samo jak w cyklu 1 typu I.
Cykl 2 — Pierwsze zewnętrzne nagromadzenie:
- Na rdzeń nałożony jest laminat prepreg z możliwością wiercenia laserowego
- Po tym cyklu: Pierwsze przejście wiertnicze laserowe (ślepe przelotki od L2 do rdzenia), odtłuszczanie, miedziowanie bezprądowe, galwanizacja
- W przypadku przelotek ułożonych warstwowo: wypełnienie żywicą + planarizacja przed cyklem 3
- W przypadku przejść schodkowych: bezpośrednio do cyklu 3 bez wypełnienia
Cykl 3 — Drugie zewnętrzne nagromadzenie:
- Drugi prepreg wiercony laserowo laminowany na strukturze Cycle 2
- Po tym cyklu: Drugie przejście wiertła laserowego (ślepe przelotki z L1 do podkładki L2), odtłuszczanie, bezprądowe, galwanizacja
- Następnie rozpoczyna się przetwarzanie warstwy zewnętrznej
2.3 Typ III HDI: Rdzeń zakopany w procesie obróbki
Typ III dodaje obróbkę przelotek zakopanych przed nałożeniem warstw zewnętrznych. W przypadku 10-warstwowego typu III z przelotkami zakopanymi L4–L5:
Podcykl rdzeniowy 1 — L4–L5 pogrzebany poprzez formację:
- Rdzeń laminatu (tylko warstwy L4–L5) jest wiercony mechanicznie i powlekany w celu zakopania w beczkach
- L4 i L5 są obrazowane za pomocą ukrytych padów przelotowych i łączących je ścieżek
- Podzespół rdzenia sprawdzony i utleniony
Podcykl rdzenia 2 — pełne laminowanie rdzenia:
- Podzespół L4–L5, pozostałe rdzenie warstwy wewnętrznej i prepreg są laminowane razem
- Zakopane otwory przelotowe są teraz na stałe zamknięte wewnątrz rdzenia
Cykle narastania zewnętrznego (takie same jak w przypadku typu I lub II): stosowane na wierzchu całego rdzenia.
Każda dodatkowa para warstw przelotowych zakopanych w rdzeniu dodaje jeden kompletny cykl wiercenia mechanicznego, płyty i laminatu przed rozpoczęciem budowy zewnętrznej.
3. Przygotowanie przed laminowaniem: warstwa wewnętrzna i wymagania materiałowe
3.1 Wymagania jakościowe warstwy wewnętrznej
Wynik każdego cyklu laminowania zależy od jakości wykonania poprzedniej warstwy wewnętrznej:
Czystość powierzchni miedzianej: Wszelkie zanieczyszczenia organiczne (olej, odciski palców, pozostałości fotorezystu) na wewnętrznej powierzchni miedzi zapobiegają przyleganiu żywicy. Powierzchnie miedziane są czyszczone w wieloetapowym procesie: alkalicznym środkiem czyszczącym, mikrotrawieniem (usuwanie miedzi o grubości 1–2 µm), płukaniem kwasem, płukaniem wodą dejonizowaną. Czystość jest weryfikowana za pomocą testu odporności na pękanie wody – prawidłowo oczyszczona powierzchnia wykazuje równomierne zwilżenie; zanieczyszczenia powodują powstawanie kropelek.
Obróbka tlenkowa: Czysta miedź ma niską energię powierzchniową i słabą przyczepność do żywicy epoksydowej. Obróbka tlenkiem brązowym lub czarnym powoduje chropowatość powierzchni miedzi z 0.3–0.5 µm (w stanie wytrawionym) do 1.5–3.0 µm, co znacząco poprawia wytrzymałość na odrywanie. Nowoczesne systemy „mikrotrawienia” lub „organicznych środków wspomagających adhezję” (np. MacDermid MultiBond, Atotech Universal Etch) mogą zastąpić tlenek w niektórych systemach żywicowych, ale muszą być dostosowane do konkretnego składu chemicznego prepregu.
Dokładność rejestracji: Cele w warstwie wewnętrznej (zazwyczaj elementy miedziane w kształcie krzyża) muszą mieścić się w granicach ±0.075 mm od swoich nominalnych pozycji, aby kolejne programy wierceń mogły utrzymać pierścień pierścieniowy. Warstwy poza tą tolerancją są usuwane przed laminowaniem, a nie po nim.
3.2 Przygotowanie i składowanie prepregu
Prepreg (tkanina z włókna szklanego impregnowana częściowo utwardzoną żywicą epoksydową w fazie B) jest materiałem łączącym warstwy miedzi. Wymagania przed laminowaniem:
Kontrola wilgoci: Prepreg absorbuje wilgoć z powietrza. Zawartość wilgoci powyżej 0.2% powoduje:
- Generowanie pary wodnej podczas laminowania, powodujące powstawanie pustych przestrzeni i pęcherzy
- Obniżona temperatura zeszklenia (Tg) utwardzonego laminatu
- Rozwarstwienie na styku miedzi i żywicy podczas późniejszej obróbki cieplnej
Prepreg należy przechowywać w temperaturze poniżej 21°C i przy wilgotności względnej 50%. Panele przechowywane w niekontrolowanych warunkach dłużej niż 24 godziny należy wygrzać w temperaturze 120°C przez 2 godziny przed użyciem.
Wybór prepregów do warstw wzmacniających wierconych laserowo: Zewnętrzne prepregi wzmacniające do formowania przelotek ślepych muszą nadawać się do wiercenia laserowego, bez karbonizacji, która mogłaby zanieczyścić ścianki przelotek. Standardowy prepreg z tkaniny z włókna szklanego jest trudny do czystego wiercenia laserowego; prepregi włókninowe lub modyfikowane z tkaniny szklanej o obniżonej zawartości włókna szklanego (np. Panasonic R-1661W, prepreg Isola I-Tera MT40, specjalistyczny laminat niskostratny i specjalistyczny laminat niskostratny typu bondply) są przeznaczone do warstw wzmacniających, w których planowane jest laserowe wiercenie przelotek ślepych (patrz wiercenie laserowe do formowania mikroprzelotek ).
3.3 Wybór folii miedzianej do warstw konstrukcyjnych
Zewnętrzne warstwy nośne zazwyczaj wykorzystują cieńszą folię miedzianą (9–18 µm) niż rdzenie wewnętrzne (17–35 µm). Cieńsza folia:
- Umożliwia uzyskanie lepszej rozdzielczości obrazu (ślad/przestrzeń 2/2 mil w porównaniu z minimalną wartością 3/3 mil w przypadku grubej folii)
- Zmniejsza ilość miedzi, którą laser musi usunąć przed dotarciem do prepregu, co poprawia jakość ścianek
- Wymaga ostrożniejszego obchodzenia się, aby zapobiec marszczeniu podczas laminowania
W przypadku projektów wykorzystujących miedź LP (Low Profile) lub VLP (Very Low Profile) w celu zmniejszenia strat wtrąceniowych przy wysokich częstotliwościach, folie te są stosowane wyłącznie na zewnętrznych warstwach sygnałowych, gdzie częstotliwość sygnału uzasadnia wyższą cenę. Wewnętrzne warstwy rdzeniowe mogą być wykonane ze standardowej miedzi ED.
4. Cykl prasy laminującej: parametry, fazy i kontrola procesu
Warstwy wewnętrzne, prepreg i folia miedziana załadowane do prasy. Przed nagrzewaniem zastosowano nacisk kontaktowy (50–100 PSI), aby zapobiec przesunięciu warstw podczas nagrzewania.
Temperatura prasy wzrasta z szybkością 2–4°C/min do 175–185°C. Powolne nagrzewanie pozwala na odparowanie wilgoci i równomierny przepływ żywicy przed rozpoczęciem żelowania.
Laminowanie odbywa się przy pełnym ciśnieniu (300–400 PSI). Żywica płynie, wypełnia puste przestrzenie i tworzy wiązania sieciujące. Czas trwania zależy od składu chemicznego żywicy i nie można go skrócić.
Temperatura spada o 2–4°C/min. Szybkie chłodzenie powoduje odkształcenie spowodowane niedopasowaniem współczynnika rozszerzalności cieplnej (CTE) i utajone rozwarstwienie. Tej fazy nie można przyspieszyć.
Pomiar grubości, kontrola wizualna, kontrola rejestracji warstw za pomocą promieni rentgenowskich (wewnętrzne punkty odniesienia muszą znajdować się w odległości ±0.075 mm od celów wiercenia).
4.1 Szczegółowe fazy cyklu prasy
Faza 1 — Obciążenie i ciśnienie początkowe:
Stos jest ładowany do prasy między folie antyadhezyjne a płyty lustrzane. Przed rozpoczęciem nagrzewania przykładany jest początkowy nacisk (50–100 PSI), aby zapobiec przesunięciu warstw podczas początkowego wzrostu temperatury.
Faza 2 — Wzrost temperatury (60–90 minut):
Temperatura wzrasta od temperatury otoczenia do zadanej temperatury utwardzania (zwykle 175–185°C dla standardowego FR-4, do 195°C dla gatunków o wysokiej temperaturze zeszklenia (Tg)). Szybkość narastania jest kontrolowana w zakresie 2–4°C/minutę. Cel powolnego narastania:
- Odparowuje resztki wilgoci przed wypłynięciem żywicy
- Umożliwia osiągnięcie przez żywicę temperatury przepływu (130–150°C) równomiernie na całej powierzchni panelu przed rozpoczęciem pełnego żelowania
- Minimalizuje gradient temperatury na panelu — co jest szczególnie ważne w przypadku dużych paneli, gdzie różnica temperatur między krawędzią a środkiem może spowodować nierównomierne utwardzanie, jeśli nastąpi zbyt szybkie nagrzewanie
Faza 3 — Pełne ciśnienie i czas utwardzania (90–180 minut):
Pełne ciśnienie laminowania (300–400 PSI dla standardowego FR-4) jest stosowane, gdy żywica osiągnie temperaturę płynięcia. Żywica płynie, wypełnia szczeliny i pustki oraz rozpoczyna sieciowanie (żelowanie). Czas utwardzania trwa do momentu osiągnięcia przez żywicę pełnej temperatury Tg — mierzonej metodą różnicowej kalorymetrii skaningowej (DSC) na próbkach procesowych. Niewystarczający czas utwardzania powoduje, że płytki mają niższą temperaturę Tg, zmniejszoną wytrzymałość na odrywanie i podwyższony współczynnik rozszerzalności cieplnej (CTE) w osi Z — co powoduje problemy z niezawodnością podczas eksploatacji.
Faza 4 — Kontrolowane wyciszenie (3–5 godzin):
Po utwardzeniu temperatura prasy jest obniżana w kontrolowanym tempie 2–4°C/minutę. Tempo to jest określane na podstawie różnicy współczynnika rozszerzalności cieplnej (CTE) między warstwami miedzi (17 ppm/°C w płaszczyźnie) a laminatem (14–18 ppm/°C w płaszczyźnie, 50–70 ppm/°C w osi Z). Szybsze chłodzenie wprowadza naprężenia szczątkowe, które powodują:
- Natychmiastowe wypaczenie (widoczne wygięcie i skręcenie przekraczające IPC-6012 ±0.75% limitu)
- Naprężenia wewnętrzne, które objawiają się utajonym rozwarstwieniem pod wpływem kolejnych cykli termicznych
- Mikropęknięcia w punktach wejścia wiertła przelotowego podczas kolejnych operacji wiercenia
Faza chłodzenia jest najczęściej skracanym etapem procesu w przypadku niedrogiej produkcji HDI — i najczęstszą przyczyną odkształceń i awarii niezawodnościowych płytek produkowanych pod presją kosztów.
4.2 Prasa wielootworowa a prasa jednootworowa
Prasy wielootworowe przetwarzają jednocześnie wiele stosów paneli (zwykle 8–12 otworów), przy czym każdy otwór mieści jeden lub więcej paneli oddzielonych płytami lustrzanymi. Zwiększa to przepustowość bez zmiany czasu cyklu.
Prasy próżniowe jednootworowe stosowane są do:
- Wysoko złożona technologia HDI z asymetrycznymi stosami, w której równomierny rozkład ciśnienia ma kluczowe znaczenie
- Prepregi do cienkich warstw (poniżej 60 µm), w przypadku których do zapobiegania powstawaniu pustych przestrzeni potrzebna jest próżnia
- Materiały na bazie PTFE, w których profile temperatury i ciśnienia różnią się od FR-4, a zanieczyszczenie krzyżowe między obciążeniami prasy jest problemem
W przypadku laminatów wysokoczęstotliwościowych z wypełnieniem PTFE lub ceramicznym, linie produkcyjne muszą być dedykowane lub dokładnie czyszczone pomiędzy procesami obróbki materiału FR-4 i HF. Zanieczyszczenie krzyżowe materiałów PTFE żywicą FR-4 zmienia stałą dielektryczną i jest trudne do wykrycia bez analizy destrukcyjnej.
4.3 Kontrola i monitorowanie procesów
Laminowanie produkcyjne w fabrykach HDI o wysokiej jakości obejmuje:
Monitorowanie termopar: Wiele termopar umieszczonych w prasie w narożnikach i na środku panelu. Ślady temperatury są rejestrowane dla każdego cyklu i porównywane z zatwierdzonym profilem prasy. Każdy panel, w którym termopara wypadła poza profil, jest oznaczany w celu weryfikacji wymiarów i przekroju.
Próbki przepływu żywicy: Małe próbki testowe umieszczone na krawędziach paneli zbierają przepływ żywicy podczas laminowania. Przepływ żywicy poza dopuszczalnym zakresem (zbyt mały = pustki, zbyt duży = rozwarstwienie krawędzi) powoduje konieczność sprawdzenia zawartości wilgoci w partii prepregu i kalibracji temperatury prasy.
Pomiar grubości panelu: Grubość po laminowaniu mierzy się w co najmniej 9 punktach na panel. Odchylenia przekraczające ±10% wartości nominalnej powodują konieczność sprawdzenia nierównomiernego rozkładu nacisku lub zmienności partii prepregu.

5. Obróbka międzycykliczna: kontrola, wiercenie i powlekanie między cyklami
5.1 Kontrola po laminowaniu przed kolejnym cyklem
Każdy cykl musi przejść kontrolę, zanim praca przejdzie do następnego. Wypuszczenie wadliwego panelu do kolejnego cyklu to najkosztowniejsza wada jakościowa w produkcji HDI — wada zostaje ukryta, do podłoża z podstawową wadą stosuje się dodatkowe etapy procesu, a panel zostaje ostatecznie złomowany podczas kontroli końcowej.
Lista kontrolna przeglądów pomiędzy cyklami:
- Rejestracja warstwy rentgenowskiej: znaczniki warstwy wewnętrznej muszą być ustawione w jednej linii z celami wiercenia z dokładnością ±0.075 mm
- Kontrola wymiarów panelu: długość, szerokość i grubość zgodne ze specyfikacją
- Kontrola wizualna pod kątem pęcherzy rozwarstwienia, rozwarstwienia krawędzi i pustych przestrzeni na powierzchni
- Próbka przekroju poprzecznego (niszcząca, na próbce procesowej): sprawdzenie obecności pustek w żywicy, integralność interfejsu miedzi i żywicy, ocena wytrzymałości na odrywanie
5.2 Wiercenie laserowe po każdym cyklu budowy
Wiercenie laserowe następuje po każdym zewnętrznym laminowaniu. Kluczowe parametry procesu:
Laser CO₂ do standardowej budowy FR-4:
- Długość fali: 10.6 µm — dobrze absorbowana przez żywicę organiczną, słabo przez miedź
- Etap ablacji miedzi: krótki pierwszy impuls powoduje ablację „okna” w zewnętrznej folii miedzianej
- Ablacja dielektryczna: kolejne impulsy usuwają materiał prepreg aż do podkładki wychwytującej na warstwie wewnętrznej
- Minimalna średnica przelotki: 0.10 mm po wykończeniu (0.12 mm wywiercone przed powlekaniem)
- Maksymalny współczynnik kształtu: 1:1 (głębokość równa lub mniejsza od średnicy)
Laser UV (Nd:YAG) do cienkich warstw i PTFE:
- Długość fali: 355 nm — zimna ablacja bez zwęglania
- Stosowany do: prepregów o grubości poniżej 40 µm, elastycznych materiałów poliimidowych, folii na bazie PTFE
- Wyższy koszt na przelot (0.015–0.040 USD) w porównaniu z CO₂ (~0.008–0.025 USD/przelot, odniesienie)
- Lepsza jakość przez ścianę — mniej pozostałości, czystsza ablacja
Technika maski konforemnej: Powszechna metoda lasera CO₂, w której zewnętrzna folia miedziana jest wytrawiana z okienkami w miejscach przelotek ślepych przed wierceniem laserowym. Laser CO₂ następnie przewierca dielektryk w uprzednio otwartym okienku, bez konieczności penetracji miedzi. Zmniejsza to liczbę impulsów laserowych na przelotkę i poprawia spójność ścianek przelotek.
5.3 Desmear i miedź bezprądowa: przygotowanie ścianek przelotowych
Po wierceniu laserowym ścianki otworów zawierają pozostałości po procesie ablacji:
- Zwęglona żywica (rozmaz wiertniczy) z ablacji laserowej CO₂
- Pozostałości włókna szklanego z podłoża prepregowego
- Utleniona miedź na podkładce przechwytującej
Proces desmearu nadmanganianem:
- Środek pęczniejący: powoduje pęcznienie rozmazu wiertniczego, ułatwiając dostęp substancji chemicznych
- Trawienie nadmanganianem: utlenia i usuwa zwęgloną żywicę i smugi
- Reduktor: neutralizuje pozostałości nadmanganianu i usuwa wszelkie utlenianie z miedzianej podkładki wychwytującej
W przypadku laminatów PTFE, plazma CF₄/O₂ zastępuje nadmanganian. Plazma usuwa zwęglone pozostałości, nie naruszając matrycy PTFE. Wymagane są dedykowane komory plazmowe — zanieczyszczenie PTFE w standardowych liniach nadmanganianowych powoduje utratę przyczepności.
Po odtłuszczeniu na wszystkie powierzchnie, łącznie ze ściankami otworów przelotowych, nakładany jest katalizator palladowy, a następnie nanoszona jest bezprądowa miedź (0.5–1.5 µm), tworząc przewodzącą warstwę zarodkową do galwanizacji.
ℹ Układ schodkowy kontra układ warstwowy: wybór projektu, który decyduje o kosztach wypełnienia
Ułożone warstwowo mikroprzelotki (bezpośrednio nad sobą, na warstwach) wymagają wypełnienia żywicą i planaryzacji pomiędzy cyklami laminowania – co zwiększa koszt wypełnienia o 0.05–0.15 USD/przelotkę i planarizacji o 1.50–5.00 USD/panel. Ułożone warstwowo mikroprzelotki (przesunięcie ≥0.25 mm) całkowicie eliminują oba te etapy. W przypadku projektu z 600 przelotkami różnica w kosztach obróbki przelotek wynosi około 68 USD/płytkę (ułożenie warstwowe) w porównaniu z 10.80 USD/płytkę (ułożenie warstwowe) – są to wartości przykładowe dla projektu z 600 przelotkami; rzeczywiste koszty są różne.
5.4 Wypełnienie i planarizacja przelotek w projektach piętrowych
W przypadku projektów wykorzystujących otwory ułożone jedna na drugiej (gdzie otwór L1–L2 znajduje się bezpośrednio nad otworem L2–L3), otwór L2–L3 musi zostać wypełniony i spłaszczony przed przystąpieniem do laminowania warstwy konstrukcyjnej L1–L2:
Wypełnienie żywiczne:
- Tusz na bazie żywicy epoksydowej lub polimerowej jest wstrzykiwany do tulei przelotowej pod wpływem podciśnienia lub za pomocą rakli
- Wypełnienie musi być wykonane w 95% lub więcej, bez pustych przestrzeni — puste przestrzenie powodują odgazowywanie podczas późniejszego ponownego montażu
- Utwardzanie w temperaturze 150–175°C przez 60–90 minut
Planaryzacja:
- Wypełniona powierzchnia przelotowa może być lekko wypukła (przepełnienie) lub zagłębiona (niedopełnienie)
- Planaryzacja mechaniczna (szlifowanie taśmowe lub obrotowe) usuwa materiał, aż powierzchnia przelotki będzie równa z otaczającą ją miedzią z dokładnością ±15 µm
- Ta płaskość jest kluczowa dla późniejszego laminowania, aby uzyskać równomierny nacisk i grubość spoiny
Wpływ na koszty: Wypełnienie zwiększa koszt o 0.05–0.15 USD/przelotkę, planaryzacja zwiększa koszt o 1.50–5.00 USD/panel. W przypadku projektu z 600 przelotkami, wypełnienie i planarizacja łącznie mogą kosztować około 31.50–95.00 USD/płytkę (zakres referencyjny — rzeczywisty koszt zależy od liczby przelotek, materiału i dostawcy). Właśnie dlatego projektowanie przelotek schodkowych — które eliminuje oba etapy — ma tak znaczący wpływ na koszty. Pełne porównanie kosztów architektury przelotek można znaleźć w przewodniku po kosztach płytek PCB z przelotkami zakopanymi w ziemi .
6. Typowe wady laminowania, przyczyny i zapobieganie
⚠ Najczęstszy sposób awarii laminowania HDI
Niedostateczne utlenienie warstwy wewnętrznej jest przyczyną 40–60% uszkodzeń związanych z rozwarstwianiem. Chropowatość powierzchni miedzi poniżej 1.5 µm (miedź trawiona w stanie surowym ma 0.3–0.5 µm) zapewnia niewystarczającą wytrzymałość na odrywanie dla adhezji epoksydowej. Obróbka tlenkiem brązowym lub nowoczesnymi organicznymi środkami poprawiającymi przyczepność jest wymaganym etapem procesu, a nie opcjonalną poprawą jakości.
6.1 Rozwarstwienie
Definicja: Oddzielenie warstwy miedzi od sąsiadującego laminatu żywiczno-szklanego. Może być widoczne jako pęcherz lub bańka na powierzchni płytki lub ukryte i wykrywalne jedynie na przekroju.
Przyczyny źródłowe:
- Niewystarczające zabezpieczenie tlenkowe: wytrzymałość na odrywanie miedzi i żywicy poniżej 4 N/cm minimum
- Wilgotność prepregu powyżej 0.2%: wytwarzanie pary podczas utwardzania powoduje powstawanie pustych przestrzeni, które przekształcają się w strefy rozwarstwienia
- Niewystarczający czas utwardzania: częściowo usieciowana żywica ma zmniejszoną wytrzymałość kohezyjną
- Zanieczyszczenie powierzchni miedzianej przed laminowaniem
Zapobieganie: Kwalifikacja obróbki powierzchni miedzianej (miesięczne badanie wytrzymałości na odrywanie próbek produkcyjnych), monitorowanie wilgotności prepregu z obowiązkowym wypalaniem w przypadku materiałów niezgodnych, pobieranie próbek przekroju próbek procesowych po każdej partii laminowania.
6.2 Błędy rejestracji
Definicja: Cele wiertnicze i podkładki warstwy wewnętrznej są niewspółosiowe, co powoduje zmniejszenie lub brak pierścienia pierścieniowego na podkładkach przechwytujących.
Przyczyny źródłowe:
- Zmiana wymiarów panelu podczas laminowania: FR-4 ulega lekkiemu rozszerzeniu XY podczas utwardzania (zwykle 0.02–0.05%). Programy wiertnicze muszą uwzględniać tę przewidywalną ekspansję.
- Niestabilność wymiarowa warstwy wewnętrznej: warstwy wewnętrzne, które nie zostały wytrawione symetrycznie (różna gęstość miedzi na górze i na dole), wyginają się podczas laminowania, przesuwając elementy względem ich nominalnych pozycji
- Niewłaściwe ustawienie stosu prasy: kołki rejestrujące muszą być prawidłowo osadzone; źle osadzone kołki powodują przesunięcie warstw
Zapobieganie: Pomiar rejestracji wiercenia promieniami rentgenowskimi na każdym panelu przed wierceniem (nie na podstawie próbkowania). Kompensacja skalowania grafiki stosowana do każdej warstwy na podstawie zmierzonych charakterystyk rozszerzalności materiału. Analiza rozkładu miedzi podczas obróbki DFM warstwy wewnętrznej w celu identyfikacji asymetrycznych projektów przed produkcją.
6.3 Pustki i uwięzione powietrze
Definicja: Kieszenie powietrza lub gazu w utwardzonej żywicy, widoczne jako wtrącenia przypominające rozwarstwienie lub punktowe puste przestrzenie na przekroju poprzecznym.
Przyczyny źródłowe:
- Prepreg o niewystarczającej zawartości żywicy dla danego projektu panelu (duży stosunek powierzchni miedzi do powierzchni dielektrycznej wymaga większego przepływu żywicy)
- Niewystarczające podciśnienie w cyklach prasy wspomaganej podciśnieniem
- Zbyt szybkie początkowe narastanie uniemożliwia prawidłowy przepływ żywicy i odgazowanie przed żelowaniem
Zapobieganie: Specyfikacja zawartości żywicy dopasowana do gęstości miedzi w panelu. Laminowanie próżniowe dla projektów z gęstymi wewnętrznymi wzorami miedzi. Zweryfikowane protokoły szybkości narastania, które zapewniają całkowite odprowadzenie gazów przed zżelowaniem żywicy.
6.4 Warpage i łuk
Definicja: Odchylenie kształtu panelu przekraczające limity normy IPC-6012 (wygięcie i skręcenie ≤0.75% przekątnej panelu dla klasy HDI 3, ≤1.5% dla klasy 2).
Przyczyny źródłowe:
- Asymetryczny rozkład miedzi: jeśli górna połowa stosu zawiera znacznie więcej miedzi niż dolna połowa, różnicowy współczynnik rozszerzalności cieplnej (CTE) podczas chłodzenia powoduje wygięcie w kierunku strony zawierającej więcej miedzi
- Szybkie chłodzenie: gradient termiczny od powierzchni do rdzenia grubych paneli podczas szybkiego chłodzenia generuje momenty zginające
- Niedopasowany współczynnik CTE prepregu i rdzenia: różne materiały w układzie warstw o różnym współczynniku CTE powodują naprężenia wewnętrzne
Zapobieganie: Analiza równowagi miedzi podczas DFM — gęstość miedzi w górnej i dolnej połowie stosu powinna mieścić się w granicach ±10% w przypadku projektów symetrycznych. Kontrolowane monitorowanie szybkości chłodzenia. W przypadku projektów asymetrycznych (nieuniknionych w niektórych zastosowaniach) można dodać elementy miedzi po stronie odwrotnej w celu zrównoważenia stosu.
6.5 Zmienność grubości
Definicja: Grubość dielektryka po laminowaniu wykraczająca poza specyfikację ±10%, powodująca, że wymiary ścieżek o kontrolowanej impedancji nie osiągają swoich celów.
Przyczyny źródłowe:
- Nierównomierny przepływ żywicy: zbyt duży przepływ na krawędziach panelu (cienki środek), zbyt mały (grube krawędzie) — spowodowany niedopasowaniem zawartości żywicy w prepregu
- Nierównomierne ciśnienie prasy na dużych panelach
- Różnice w zawartości żywicy w partiach prepregu
Zapobieganie: 9-punktowe mapowanie grubości po każdym cyklu laminowania. Pomiar zawartości żywicy w przychodzącym prepregu (nie tylko Dk i Df). Weryfikacja płaskości płyty lustrzanej (płyty lustrzane, które wyginają się pod wpływem zużycia, powodują nierównomierne ciśnienie).
7. Kontrolowany proces laminowania Highleap dla płytek PCB HDI
7.1 Infrastruktura sprzętowa i procesowa
Możliwości laminowania HDI firmy Highleap obejmują:
- Prasy hydrauliczne wielootworowe wspomagane próżniowo z równomierną temperaturą na całej płycie prasy ±1°C
- Dedykowane linie prasowe do laminatów PTFE/specjalnych laminatów o niskiej stratności — brak zanieczyszczenia krzyżowego z liniami prasowymi FR-4
- Przechowywanie prepregu w kontrolowanych warunkach klimatycznych w temperaturze ≤21°C, ≤45% RH z monitorowaniem wilgotności dla każdej partii
- Rejestrowanie termopar w linii dla każdego cyklu laminowania produkcyjnego
- Pomiar rejestracji warstwy rentgenowskiej na 100% paneli (bez pobierania próbek) przed i po wierceniu laserowym
7.2 Protokół kontroli międzycyklicznej
Pomiędzy każdym cyklem laminowania Highleap przeprowadza:
- 100% kontrola rejestracji rentgenowskiej: wszystkie znaczniki warstwy wewnętrznej zmierzone, nie pobrane próbki
- Mapowanie grubości panelu w 9 punktach: każdy panel wykraczający poza ±10% jest usuwany z produkcji
- Kontrola wizualna pod kątem pęcherzy rozwarstwienia i oddzielenia krawędzi
- Przekrój próbki procesowej (jedna próbka na partię produkcyjną): pomiar wytrzymałości na odrywanie, kontrola porowatości żywicy, ocena jakości interfejsu miedź-żywica
Ta bramka międzycykliczna wychwytuje 85–90% defektów laminowania, zanim konieczne będą dodatkowe inwestycje w proces naprawy uszkodzonego panelu. Koszt wykrycia defektu podczas kontroli międzycyklicznej w porównaniu z końcowym testem elektrycznym: około 15 USD w porównaniu z 85 USD zmarnowanego kosztu procesu (dane poglądowe). Informacje na temat wpływu wydajności i liczby cykli laminowania na koszty można znaleźć w analizie kosztów PCB metodą „ślepego zakopania” . Informacje na temat czasu realizacji każdego cyklu laminowania można znaleźć w przewodniku HDI PCB.
7.3 Obsługa materiałów i śledzenie partii
Każda partia produkcyjna obejmuje pełną identyfikowalność materiałów: numer partii prepregu, partii folii miedzianej i partii rdzenia laminatu – wszystkie powiązane z rejestrem produkcyjnym i dokumentacją kontroli. W przypadku programów z kontrolowaną impedancją, wartość Dk prepregu jest mierzona na próbkach z partii przychodzącej, a zmierzona wartość jest wykorzystywana do ostatecznego obliczenia impedancji (a nie nominalna wartość z arkusza danych), co zapewnia powtarzalność wyników pomiaru TDR dla każdej partii (patrz wymagania dotyczące płytek PCB z kontrolowaną impedancją ).
7.4 Wskaźniki jakości laminowania HDI w Highleap
- Wydajność laminowania typu I HDI (panel przechodzący wszystkie kontrole międzycykliczne): średnio 97.8%
- Wydajność laminowania HDI typu II: średnio 95.2%
- Wydajność laminowania HDI typu III: średnio 91.6%
- Stopień rozwarstwienia podczas kontroli końcowej: poniżej 0.3% wysłanych paneli
- Kontrolowana wydajność pierwszego przejścia impedancji (w zakresie ±10%): 98.1% partii
- Zgodność z odkształceniami (wygięcie i skręcenie w granicach specyfikacji): 99.2% paneli HDI
Dane te są udostępniane na żądanie w celu kwalifikacji dostawców.

Polecamy Wiadomości

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...

Produkcja płytek PCB filtrów TMM6
Spis treściDlaczego projektanci filtrów mikrofalowych używają...

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...

Produkcja płytek PCB TMM3 dla modułów RF
Produkcja płytek PCB metodą TMM3 jest najbardziej przydatna, gdy moduł RF...
Jak uzyskać wycenę płytek PCB
Wykonamy dla Ciebie analizę DFM/DFA i prześlemy Ci raport.
Możesz bezpiecznie przesyłać pliki za pośrednictwem naszej strony internetowej.
Aby przedstawić Państwu ofertę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę