
Jak skrócić czas realizacji płytki PCB zakopanej w ziemi

Spis treści
- Czas realizacji dla instalacji ślepej zakopanej w płytce PCB: standardowe punkty odniesienia według typu HDI
- Dlaczego laminowanie sekwencyjne tworzy niekompresowalne poziomy czasowe
- Czas realizacji według typu HDI: harmonogramy procesów i wąskie gardła
- Dostępność materiałów: największa zmienna czasu realizacji zamówienia
- Decyzje projektowe, które skracają czas realizacji bez przyspieszania
- Jak dokładnie zaplanować harmonogramy produkcji HDI
- Przewidywalne terminy realizacji PCB z Highleap
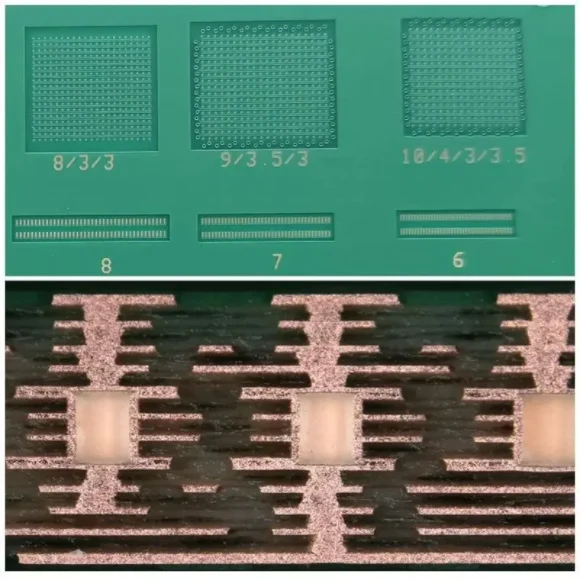
Czas realizacji PCB z zakrytymi przelotkami jest określany przez liczbę sekwencyjnych cykli laminowania w konstrukcji HDI: Typ I HDI (1+N+1) wymaga standardowo 10–14 dni roboczych; Typ II wymaga 14–18 dni roboczych; Typ III z zakrytymi przelotkami w rdzeniu wewnętrznym wymaga 18–25 dni roboczych. (patrz sekwencyjny proces laminowania w HDI ) Te harmonogramy dotyczą płytek wytwarzanych z materiałów magazynowych w doświadczonych fabrykach HDI. Każdy cykl laminowania dodaje co najmniej 24–48 godzin niekompresowalnego czasu procesu — utwardzanie w prasie (8–12 godzin), chłodzenie (3–5 godzin), kontrola między cyklami, konfiguracja wiercenia laserowego i powlekanie — którego żadna opłata za przyspieszenie nie może wyeliminować. (patrz bezpośrednie obrazowanie i wiercenie laserowe ) Zrozumienie, ile czasu zajmuje każdy etap i które elementy można skompresować, a które są fizycznie ograniczone, oddziela realistyczne harmonogramy projektów HDI od tych, które zawodzą podczas realizacji programu.
Uzyskaj wycenę czasu realizacji z gwarancją dostawy
1) Czas realizacji dla instalacji ślepej zakopanej w płytce PCB: standardowe punkty odniesienia według typu HDI
1.1 Standardowe terminy realizacji w kompetentnej fabryce HDI
| Typ HDI | Konfiguracja | Cykle laminowania | Standardowy czas realizacji | Przyspieszone minimum | Super Rush Minimum |
|---|---|---|---|---|---|
| Typ I | 1+N+1 | 2 | 10-14 dni robocze | 7 dni robocze | 5 dni (tylko typ I) |
| Typ II | 2+N+2 | 3 | 14-18 dni robocze | 10 dni robocze | Nieosiągalne |
| typ III | Zakopany rdzeń + ślepa warstwa zewnętrzna | 4-6 | 18-25 dni robocze | 14 dni robocze | Nieosiągalne |
| HDI dowolnej warstwy | Mikrootwory ułożone warstwowo na wszystkich warstwach | 5-8 | 25-35 dni robocze | 18 dni robocze | Nieosiągalne |
Podane harmonogramy zakładają: dostępność materiałów, pliki Gerber zgodne z DFM, brak opóźnień w konfiguracji narzędzi (ponowne zamówienie z zachowanym oprzyrządowaniem) oraz standardowe obciążenie kolejki produkcyjnej. Wszelkie odchylenia od tych czynników wydłużają powyższy czas.
1.2 Porównanie ze standardowym czasem realizacji PCB
Standardowa płytka PCB 10-warstwowa (bez HDI, tylko przelotki) zajmuje standardowo od 8 do 12 dni roboczych (patrz analiza kosztów 10-warstwowej płytki HDI ). Druk HDI typu I przy tej samej liczbie warstw zajmuje od 10 do 14 dni – różnica wynosi zaledwie 2–3 dni. Dodatkowy czas to inspekcja między cyklami i przygotowanie do wiercenia laserowego po laminowaniu zewnętrznej warstwy. Dla wielu programów ta różnica 2–3 dni jest akceptowalna, biorąc pod uwagę gęstość ścieżek i zalety rozmiaru płytki PCB HDI typu I.
Czas realizacji zamówienia na płytki PCB typu III HDI wynosi 18–2.2× dłużej niż standardowy czas realizacji zamówienia. Różnica polega na wielokrotnych cyklach laminowania dla obróbki przelotek zakrytych, z których każdy wymaga pełnej sekwencji utwardzania, chłodzenia, inspekcji, wiercenia i montażu płytki. Nie jest to kwestia nieefektywności fabryki, lecz fizycznego minimalnego czasu prawidłowego procesu produkcji płytek PCB typu III.
1.3 Czynniki zmienności terminowości dostaw
Dotrzymanie terminów realizacji może nastąpić z powodu:
- Niepowodzenie laminowania: Jeśli cykl laminowania spowoduje rozwarstwienie lub błąd dopasowania, panel może zostać wyrzucony, a cykl powtórzony. Wydłuża to czas pracy o 1–2 dni robocze na każdy incydent. Doświadczone fabryki z systemem kontroli procesu wykrywają problemy podczas kontroli międzycyklicznej, a nie podczas testu końcowego.
- Kontrowersje wokół kolejki wierteł laserowych: Wiertarki laserowe CO₂ i UV obsługują wiele zadań. Opóźnienia w kolejkach wynoszące od 4 do 12 godzin w okresach szczytowej produkcji są powszechne. Priorytetowe kolejkowanie zleceń ekspresowych kosztuje 25–40% dodatkowej opłaty i przesuwa zlecenie na początek kolejki laserowej.
- Niedobory materiałowe: Nawet materiały magazynowane mogą się wyczerpać w trakcie produkcji, jeśli wiele dużych zamówień jest realizowanych jednocześnie. Fabryki z systemami rezerwacji materiałów mogą zagwarantować ich dostępność w momencie składania zamówienia; inne nie.
2) Dlaczego laminowanie sekwencyjne tworzy niekompresowalne piętra czasowe
2.1 Podstawy fizyczne czasu realizacji HDI
Laminowanie sekwencyjne – gdzie każda warstwa jest laminowana, wiercona i powlekana niezależnie przed rozpoczęciem kolejnej – umożliwia tworzenie przelotek ślepych i zakopanych. To również pozwala na stworzenie minimalnego czasu realizacji, którego nie przekroczy żadna opłata za przyspieszenie.
Każdy cykl laminowania składa się z:
- Montaż stosu i załadunek prasy: 1–2 godziny. Ręczne lub automatyczne; można przeprowadzać równolegle z kontrolą w poprzednim cyklu.
- Podgrzewaj rampę prasową do temperatury utwardzania (175–185°C): 60–90 minut. Nie można przyspieszyć bez ryzyka wystąpienia gradientu termicznego, który może spowodować rozwarstwienie.
- Czas utwardzania w temperaturze: 90–180 minut. Jest to czas reakcji sieciowania żywicy. Krótszy czas utwardzania powoduje niepełne utwardzenie, co prowadzi do rozwarstwienia podczas użytkowania. Nie można ściskać.
- Kontrolowane schładzanie: 3–5 godzin w kontrolowanym tempie (2–4°C/minutę). Szybkie chłodzenie powoduje szok termiczny i odkształcenia wynikające z różnicy współczynnika rozszerzalności cieplnej (CTE) między miedzią a laminatem. Nie można przyspieszyć.
- Kontrola paneli i kontrola rejestracji rentgenowskiej: 1–2 godziny na partię.
- Konfiguracja i obróbka wiertarki laserowej: 4–8 godzin, łącznie z kalibracją optyczną i weryfikacją programu wiertniczego.
- Miedź bezprądowa i galwanizacja: 6-10 godzin.
Minimalny czas cyklu: około 18–28 godzin na cykl laminowania. W przypadku płytki typu I (2 cykle): 36–56 godzin samego cyklu, przed dodaniem standardowych etapów obróbki PCB (obrazowanie warstwy zewnętrznej, maska lutownicza, wykończenie powierzchni, testowanie).
2.2 Co to oznacza dla planowania harmonogramu
Praktyczne implikacje: płyty HDI typu III z 5 cyklami laminowania wymagają minimum 90–140 godzin samego cyklu laminowania. Dodając do tego przygotowanie przed laminowaniem (obrazowanie warstwy wewnętrznej, AOI) i obróbkę po laminowaniu (warstwy zewnętrzne, wykończenie, testowanie), całkowity minimalny czas przekracza 200 godzin – około 25 dni roboczych w fabryce pracującej w systemie 8-godzinnym. Fabryka deklarująca 10-dniowy czas realizacji dla płyt HDI typu III albo pracuje na wielu zmianach 24/7 (co jest nietypowe w przypadku złożonych płyt HDI), albo stosuje uproszczony proces, który może negatywnie wpłynąć na jakość, albo błędnie interpretuje klasyfikację typu HDI.
(zobacz wytyczne projektowania płytek drukowanych HDI )
2.3 Kroki procesu, które można i nie można skompresować
| Etap procesu | Czas standardowy | Ściśliwy? | Przyspieszony czas |
|---|---|---|---|
| Przegląd CAM i zwolnienie z pracy | 4-8 godzin | Tak — kolejka priorytetowa | 2-4 godzin |
| Obrazowanie i trawienie warstwy wewnętrznej | 8-16 godzin | Częściowo — planowanie zmian | 6-10 godzin |
| Rampa prasy laminującej do temperatury utwardzania | 60–90 minut | Nie — fizyka | 60–90 minut |
| Czas utwardzania laminacji | 90–180 minut | Nie — chemia | 90–180 minut |
| Schłodzenie (na cykl) | 3-5 godzin | Nie — ryzyko stresu cieplnego | 3-5 godzin |
| Konfiguracja i obróbka wiertarki laserowej | 6-12 godzin | Tak — priorytetowy dostęp do maszyny | 2-6 godzin |
| Galwanizacja (bezprądowa + elektrolityczna) | 10-18 godzin | Częściowo — pojemność łazienki | 6-12 godzin |
| Obrazowanie warstwy zewnętrznej i maska lutownicza | 8-16 godzin | Tak — priorytetowe planowanie | 4-8 godzin |
| Wykończenie powierzchni (ENIG) | 6-10 godzin | Częściowo | 4-8 godzin |
| Test elektryczny (latająca sonda) | 4-8 godzin | Tak — priorytetowe planowanie | 2-4 godzin |
Całkowity czas kompresji na płytce HDI typu I: 8–14 godzin. Dlatego przyspieszenie skraca czas realizacji zamówienia maksymalnie o 3–5 dni — a nie o 10 dni, niezależnie od uiszczonej opłaty.
3) Czas realizacji według typu HDI: harmonogramy procesów i wąskie gardła
3.1 Typ I HDI: punkt odniesienia dla większości programów HDI
Harmonogram procesu HDI typu I (1+N+1) ze standardowym czasem realizacji 10–14 dni:
- Dzień 0–1: Przegląd CAM, sprawdzenie DFM, zwolnienie z pracy. Pliki Gerber przejrzane, cele impedancji potwierdzone, wygenerowany program laminowania.
- Dzień 1–2: Wykonanie warstwy wewnętrznej — obrazowanie, trawienie, AOI. Laminat rdzeniowy przetworzony na gotowe wewnętrzne warstwy miedziane.
- Dzień 2–4: Pierwszy cykl laminowania — rdzeń + prepreg + zewnętrzna folia miedziana. Cykl prasowania (8–12 godzin), schładzanie (3–5 godzin), pomiar grubości i kontrola.
- Dzień 4–6: Wiercenie laserowe ślepych otworów (warstw zewnętrznych), kontrola wierceń laserowych, usuwanie rozmazu oraz bezprądowe osadzanie miedzi.
- Dzień 6–8: Galwanizacja (ślepa, poprzez miedziowanie bębnowe zgodnie ze specyfikacją), drugi cykl laminowania w celu uzyskania zewnętrznej warstwy, jeśli typ I ma oddzielną strukturę, lub bezpośrednie przetwarzanie warstwy zewnętrznej.
- Dzień 8–11: Obrazowanie warstwy zewnętrznej, trawienie, nakładanie maski lutowniczej i utwardzanie, obróbka powierzchni ENIG.
- Dzień 11–13: Test elektryczny (latająca sonda lub uchwyt), kontrola rentgenowska, końcowa kontrola optyczna, pakowanie.
- Dzień 13–14: Przygotowanie i wysyłka przesyłki.
3.2 HDI typu II: Stopień złożoności
Typ II dodaje jeden cykl laminowania na stronę (lub dwa łącznie dla symetrycznego 2+N+2). Dodatkowy cykl wstawiany jest między pierwszą warstwą przelotki ślepej a drugą:
- Po pierwszym laminowaniu i wierceniu laserowym (dni 2–6 powyżej): drugie laminowanie prepregiem i zewnętrzną laminacją miedzianą (kolejne 8–12 godzin utwardzania + 3–5 godzin chłodzenia), drugie przejście wiercenia laserowego
- Dodatek netto: 1 pełna sekwencja laminowania-wiercenia-płyty = 3–5 dodatkowych dni roboczych
- Razem: standardowo 14–18 dni roboczych
Wąskim gardłem w czasie realizacji typu II jest sekwencyjna współzależność: drugi etap wiercenia laserowego nie może się rozpocząć, dopóki pierwsza warstwa przelotki nie zostanie pokryta minimalną grubością miedzi, a druga warstwa laminowania nie zostanie w pełni utwardzona. Paralelizacja nie jest dostępna.
3.3 Typ III HDI: Cykle z wieloma zakopanymi przelotkami
Typ III dodaje przetwarzanie zakopanych przelotek w rdzeniu przed nałożeniem zewnętrznych warstw wzmacniających. Każda para zakopanych przelotek w rdzeniu wymaga:
- Wiercenie rdzeniowe (mechaniczne, do otworów przelotowych zakopanych)
- Powłoka PTH do rur podziemnych
- Wzorcowanie rdzenia (obrazowanie i trawienie wewnętrznych warstw przylegających do zakopanych otworów przelotowych)
- Kolejny cykl laminowania w celu zamknięcia zakopanych przelotek
Z 2 parami warstw przelotek zakopanych: 2 dodatkowe cykle laminowania przed rozpoczęciem nawarstwiania zewnętrznego. Łączna liczba cykli laminowania: 2 (nawarstwianie zewnętrzne) + 2 (przelotki zakopane w rdzeniu) = 4 cykle. Dla złożonego typu III z 3–4 parami warstw przelotek zakopanych: łącznie 5–6 cykli, czas realizacji 18–25 dni roboczych.
3.4 Dlaczego podany przez Ciebie czas realizacji zamówienia może być dłuższy niż podane wartości odniesienia
Istnieje kilka warunków, które mogą powodować, że rzeczywisty czas realizacji zamówienia przekroczy podane wartości odniesienia:
- Materiały niemagazynowane: Dodaje 5–15 dni na zaopatrzenie przed rozpoczęciem produkcji
- Ładowanie kolejki: Fabryka pracująca na pełnych obrotach wydłuża czas oczekiwania na prasę i wiercenie laserowe o 2–5 dni
- Zapytania inżynieryjne: Problemy z DFM w przesłanych plikach wydłużają czas wymiany dokumentów przed zwolnieniem zadania o 1–3 dni
- Ponowne laminowanie: Nieudany cykl laminowania wydłuża czas ponownego prasowania lub wycięcia panelu i ponownego uruchomienia o 1–2 dni
- Klasa 3 kontrola: Dodaje 1–2 dni na analizę przekroju poprzecznego, przegląd mikroprzekrojów i rozszerzoną test elektryczny
4) Dostępność materiałów: największa zmienna czasu realizacji zamówienia
4.1 Materiały magazynowane i niemagazynowane
Dostępność materiałów decyduje o tym, czy produkcja rozpocznie się w dniu wydania zamówienia czy 5–15 dni później:
| Materiał | STATUS | Wpływ czasu realizacji |
|---|---|---|
| Standardowy FR-4 (0.8–3.2 mm, Tg 135°C) | Zawsze zaopatrzony | Zero dodatkowych dni |
| Wysoka temperatura zeszklenia FR-4 (Tg 150–170°C, typowe grubości) | Zwykle zaopatrzony | 0–2 dni |
| Bezhalogenowy FR-4 (IEC 61249-2-21) | Często dostępne w standardowych specyfikacjach | 0–5 dni |
| Panasonic Megatron 6 (standardowe grubości) | Zaopatrzone u specjalistów | 0–3 dni (od dostawców z zapasami) |
| Megtron 6 (niestandardowa grubość lub gramatura prepregu) | Nie ma w magazynie | 7–14 dni |
| specjalistyczny laminat o niskiej stratności (standardowe grubości) | Ograniczony zapas | 3–10 dni |
| laminat o niskiej stratności na bazie PTFE | Nie ma w magazynie | 10–20 dni |
| Wyspa I-Tera MT40 | Większość fabryk nie jest zaopatrzona | 10–18 dni |
4.2 Dostawa materiałów w celu wyeliminowania czasu realizacji
W przypadku programów HDI z powtarzającymi się zamówieniami i zapotrzebowaniem na materiały specjalistyczne, materiały powierzone przez klienta to najskuteczniejsza strategia skrócenia czasu realizacji zamówień. Klient kupuje i wysyła materiały do fabryki z wyprzedzeniem. Fabryka przechowuje je na potrzeby przyszłych zamówień. Wpływ materiałów na czas realizacji zamówień: zerowy. Dodatkowa korzyść: koszt materiałów może być niższy w przypadku bezpośrednich zakupów hurtowych niż w przypadku marży fabrycznej na zakupach.
Przesyłka wymaga: umowy o odpowiedzialności za magazynowanie i ubezpieczeniu, minimalnej rocznej ilości materiałów (zwykle 10–20 paneli/rok, aby uzasadnić koszty administracyjne) oraz jasnego protokołu śledzenia materiałów (śledzenie numerów partii dla każdego cyklu produkcyjnego w celu zapewnienia powtarzalności kontrolowanej impedancji).
4.3 Protokoły substytucji materiałów
Gdy określony materiał jest niedostępny, a czas realizacji zamówienia jest krytyczny, kwalifikowane zamienniki materiałów mogą wyeliminować opóźnienie w dostawie. Zespół inżynierów fabryki powinien zaproponować zamienniki wraz z dokumentacją równoważności elektrycznej. Typowe zatwierdzone zamienniki:
- Megtron 6 → Isola I-Tera MT40 (podobne Df przy 10 GHz, inne Dk — wymaga przeliczenia impedancji)
- specjalistyczny laminat o niskiej stratności → Taconic RF-35 (podobne właściwości elektryczne, sprawdź zgodność Dk z częstotliwością)
- Zamienniki marki FR-4 o wysokiej temperaturze zeszklenia (Shengyi S1000-2M, Panasonic R-1566W, Isola 370HR — wszystkie równoważne do większości zastosowań)
Zawsze przed zatwierdzeniem sprawdź, czy zamiennik spełnia wymagania dotyczące częstotliwości, tłumienia i temperatury Tg. Zamiennik bez weryfikacji jest częstą przyczyną usterek w terenie w projektach wrażliwych na integralność sygnału.
5) Decyzje projektowe, które skracają czas realizacji bez przyspieszania
5.1 Redukcja typu HDI
Najważniejsza redukcja czasu realizacji: potwierdzenie, czy projekt rzeczywiście wymaga typu III, przed jego specyfikacją. Płyta typu III wymaga 18–25 dni; płyta typu II – 14–18 dni; płyta typu I – 10–14 dni. Oszczędności w czasie realizacji wynikające z redukcji typu III→typ II→typ I wynoszą 4–11 dni roboczych na każdy etap.
Pytanie, na które należy odpowiedzieć: czy układ BGA wymaga zakopanych przelotek w rdzeniach wewnętrznych (typ III), czy też można to osiągnąć za pomocą dwupoziomowych, zewnętrznych, ślepych przelotek (typ II) lub jednopoziomowych, zewnętrznych, ślepych przelotek (typ I)? Na to pytanie najlepiej odpowiedzieć podczas przeglądu DFM, a nie po złożeniu stosu (patrz lista kontrolna DFM dla płytek HDI ) . Usługi projektowania PCB i DFM firmy Highleap oceniają wykonalność redukcji typu HDI w przesłanych projektach.
5.2 Konwersja ze stosu na układ schodkowy
Ułożone warstwowo mikroprzelotki wymagają wypełnienia (wtrysku żywicy do wnętrza tulei przelotki) i planaryzacji (mechanicznego lub chemicznego wyrównywania powierzchni) pomiędzy cyklami laminowania. To przetwarzanie między cyklami wydłuża czas obróbki o 8–16 godzin na każdą warstwę ułożonych warstw przelotek. Przejście na mikroprzelotki ułożone warstwowo (minimalne przesunięcie 0.25 mm między przejściami warstw) całkowicie eliminuje wypełnienie i planaryzację, oszczędzając 1–2 dni robocze na cykl laminowania.
Koszt rozłożenia ścieżek: 5–8% dodatkowej powierzchni w strefie rozgałęzień BGA. W przypadku płytek z dostępną powierzchnią ścieżek w narożniku BGA, ten kompromis jest niemal zawsze opłacalny ze względu na oszczędność czasu i kosztów.
5.3 Kompletność pliku i status DFM
Najczęściej pomijanym czynnikiem czasu realizacji jest jakość pliku i czystość DFM. Zadanie, które trafia do produkcji w dniu 0, rozpoczyna laminowanie w dniu 1. Zadanie z nierozwiązanym zapytaniem DFM rozpoczyna się w dniach 3–5, po rozwiązaniu problemu inżynieryjnego. W przypadku programów z napiętym harmonogramem, przesłanie kompletnych plików DFM – z potwierdzonymi specyfikacjami przelotowymi, określonymi docelowymi wartościami impedancji i zweryfikowanym plikiem wiertniczym – całkowicie eliminuje to opóźnienie.
Zapytania DFM najczęściej odpowiedzialne za opóźnienia w wstrzymaniu zadań w Highleap: nieokreślona głębokość ślepego przelotu (nie można zaprogramować wiertła laserowego bez potwierdzonej warstwy docelowej), brak specyfikacji kontrolowanej impedancji (nie można zweryfikować stosu bez szerokości ścieżki i przypisania warstwy) oraz konflikt plików wierceń (plik wierceń przelotowych pokazuje przelotki, które w stosie warstw Gerbera są oznaczone jako ślepe). Uzupełnienie tych trzech elementów w początkowym zgłoszeniu eliminuje najczęstsze opóźnienia w zwalnianiu zadań.
5.4 Wybór klasy IPC
Kontrola klasy 3 wydłuża czas produkcji o 1–2 dni robocze w porównaniu z kontrolą klasy 2 : rozszerzona analiza przekroju poprzecznego dla pierwszych artykułów, surowsze progi akceptacji/odrzucenia AOI wymagające ręcznej ponownej kontroli oraz bardziej kompleksowy zakres testów elektrycznych. W przypadku programów, w których kontrola klasy 2 jest wystarczająca (zdecydowana większość zastosowań komercyjnych i przemysłowych), określenie klasy 2 od samego początku pozwala uniknąć dodatkowej opłaty za harmonogram. Przejście z klasy 2 do klasy 3 w trakcie realizacji zlecenia produkcyjnego zwiększa zarówno koszty, jak i czas realizacji.
6) Jak dokładnie zaplanować harmonogramy produkcji HDI
6.1 Tworzenie realistycznego bufora harmonogramu HDI
W przypadku pierwszej produkcji nowego projektu HDI należy do podanego czasu realizacji dodać następujące bufory:
- Potwierdzenie materiału: Przed uruchomieniem zegara sprawdź, czy materiał jest dostępny w magazynie lub w trakcie dostawy. Dodaj czas realizacji, jeśli materiał nie jest dostępny w magazynie.
- Recenzja pierwszego artykułu: 3–5 dni roboczych na wewnętrzną analizę techniczną pierwszego raportu z kontroli artykułu, wyników testów elektrycznych i danych przekrojowych przed dopuszczeniem do pełnej produkcji.
- Kontrola przychodząca do Twojej placówki: 1–2 dni robocze na kontrolę wymiarów, test zanieczyszczenia jonowego (jeśli wymagany) i wszelkie specyficzne dla danego zastosowania kryteria przychodzące.
Realistyczny całkowity czas od złożenia zamówienia do dostępności płytek w Twoim zespole: szacunkowy czas realizacji + 4–8 dni w przypadku programów pierwszego artykułu.
6.2 Strategia pakietowa dla zamówień cyklicznych
W przypadku powtarzających się programów HDI (zamówienia kwartalne lub miesięczne) zarządzanie czasem realizacji zamówień ulega znacznej poprawie w porównaniu do pierwszego zamówienia, ponieważ:
- Narzędzia pozostają zachowane — brak opóźnień w ponownym składaniu zamówień
- Materiał można zamówić w komis lub zamówić wcześniej, aby skrócić czas realizacji zamówienia
- Zakończono przegląd pierwszego artykułu — inspekcję można usprawnić, ograniczając ją wyłącznie do pobierania próbek IQC
- Fabryka może połączyć Twoje zamówienie z innymi pracami o podobnej specyfikacji, co czasami pozwala na lepsze planowanie czasu realizacji niż w przypadku zamówień jednorazowych
W przypadku skutecznych programów cyklicznych zamówienia powinny być składane na 6–8 tygodni przed wymaganą datą dostawy w przypadku typu I oraz na 8–10 tygodni w przypadku typu II/III, co pozwala na standardowy czas realizacji bez dodatkowej opłaty za przyspieszenie. W przypadku pilnych harmonogramów wymagających szybkiej realizacji , zapoznaj się z naszym poradnikiem dotyczącym opcji przyspieszenia i zmian projektowych, które skracają czas realizacji poniżej standardowych wartości referencyjnych.
6.3 Dokumentowanie wymagań dotyczących czasu realizacji w specyfikacji
Czas realizacji powinien być udokumentowanym elementem specyfikacji, a nie ustnym oczekiwaniem. Zamówienia zakupu dla programów HDI powinny określać: wymaganą datę ukończenia (nie tylko datę wysyłki), akceptowalny termin dostawy (±2 dni to rozsądny termin dla złożonych HDI), protokół eskalacji w celu wczesnego ostrzegania w przypadku opóźnienia produkcji oraz zasady wymiany płytek, które nie przejdą testu elektrycznego (gwarantowany termin dostawy płytek zamiennych).
Uzyskaj wycenę czasu realizacji projektu HDI
7) Przewidywalne czasy realizacji PCB z Highleap
7.1 Standardowe terminy realizacji, do których zobowiązuje się Highleap
| Typ HDI | Standardowy czas realizacji | Opcja przyspieszenia | Super Rush (tylko typ I) |
|---|---|---|---|
| Typ I z materiałami magazynowymi | 10-12 dni robocze | 7 dni roboczych (+25–40%) | 5 dni roboczych (+50–70%) |
| Typ II z materiałami magazynowymi | 14-16 dni robocze | 10 dni roboczych (+30–45%) | Niedostępne |
| Typ III z materiałami magazynowymi | 18-22 dni robocze | 14 dni roboczych (+35–55%) | Niedostępne |
| Każdy typ z materiałami specjalistycznymi niemagazynowanymi | Czas realizacji materiału + powyżej | Czas realizacji materiału + przyspieszona produkcja | Czas realizacji materiału + super rush (typ I) |
7.2 Program magazynowania materiałów
Highleap standardowo oferuje standardowy laminat FR-4, laminat FR-4 o wysokiej Tg oraz laminat FR-4 bezhalogenowy we wszystkich popularnych grubościach. Dla klientów zamawiających hurtowo laminaty Megtron 6, I-Tera MT40 lub specjalistyczne laminaty niskostratne dostępne są dedykowane programy konsygnacji materiałów. Konsygnacja materiałów całkowicie eliminuje czas realizacji zamówień i zapewnia spójność Dk między partiami w przypadku programów, w których wymagana jest powtarzalność impedancji.
7.3 Zobowiązanie do terminowej dostawy
Firma Highleap gwarantuje terminową dostawę z gwarancją wymiany: jeśli seria produkcyjna zostanie wysłana ponad 2 dni robocze po ustalonym terminie, płytki zamienne zostaną dostarczone bezpłatnie w najbliższym dostępnym terminie produkcyjnym. Gwarancja ta dotyczy zamówień standardowych i ekspresowych. Dane dotyczące terminowej realizacji programów HDI są dostępne na życzenie.
7.4 Przegląd DFM i sprawdzenie gotowości plików
Każde nowe zamówienie na Highleap HDI jest objęte bezpłatną kontrolą DFM w ciągu 24 godzin od przesłania pliku (48 godzin w przypadku złożonych modeli typu III). Kontrola identyfikuje wszystkie problemy, które mogłyby powodować zapytania inżynieryjne i wstrzymanie zleceń, zanim zamówienie zostanie umieszczone w kolejce produkcyjnej. Zlecenia przesłane z kompletnymi plikami bez błędów DFM zazwyczaj rozpoczynają laminowanie w ciągu 4 godzin od potwierdzenia zamówienia – maksymalizując wykorzystanie zadeklarowanego czasu realizacji.

Polecamy Wiadomości

Produkcja płytek PCB filtrów TMM6
Spis treściDlaczego projektanci filtrów mikrofalowych używają...

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...

Produkcja płytek PCB TMM3 dla modułów RF
Produkcja płytek PCB metodą TMM3 jest najbardziej przydatna, gdy moduł RF...
Jak uzyskać wycenę płytek PCB
Wykonamy dla Ciebie analizę DFM/DFA i prześlemy Ci raport.
Możesz bezpiecznie przesyłać pliki za pośrednictwem naszej strony internetowej.
Aby przedstawić Państwu ofertę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę