
Zredukuj koszty 10-warstwowej płytki PCB zakopanej w ślepej warstwie
Spis treści
- Co tak naprawdę wpływa na koszt 10-warstwowego HDI poza liczbą warstw
- Back-Drilling: Decyzja o kosztach integralności sygnału, unikalna dla HDI warstwy wyższej
- Architektura Power Plane i jej ukryty wpływ na koszty
- Wybór materiałów: strategia hybrydowego układania warstw dla 10 warstw
- 10-warstwowy HDI kontra 12-warstwowy standard: kiedy każda z opcji wygrywa pod względem kosztów
- Zakresy cen referencyjnych i co je powoduje
- Uzyskaj dokładną wycenę 10-warstwowego HDI od Highleap
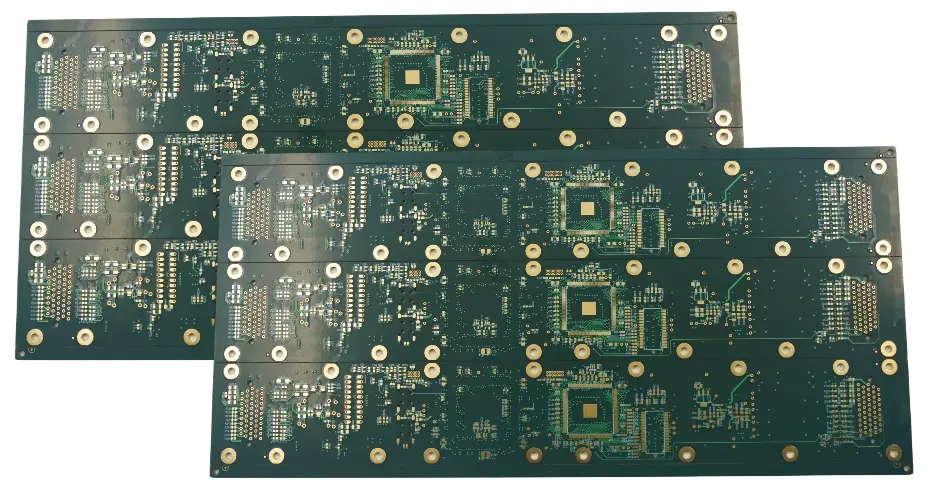
Koszt 10 -warstwowej płytki PCB z ślepymi przelotkami jest często źle rozumiany — większość dyskusji na temat cen kończy się na stwierdzeniu, że „10-warstwowa płytka kosztuje więcej niż 8-warstwowa”, bez wyjaśnienia, które konkretne decyzje projektowe faktycznie wpływają na tę różnicę. W praktyce typ przelotki zakrytej, wiercenie wsteczne dla integralności sygnału SerDes, architektura trasowania w płaszczyźnie zasilania oraz gatunek materiału rdzenia wewnętrznego to niezależne wybory, które znacząco zwiększają lub zmniejszają koszty. Projekt, który domyślnie stosuje maksymalną specyfikację we wszystkich czterech obszarach, może kosztować 2–3 razy więcej niż projekt, w którym podejmowane są te same decyzje dotyczące trasowania, ale z ukierunkowaną optymalizacją. Niniejszy przewodnik omawia każdy czynnik kosztowy, wyjaśnia kompromisy inżynieryjne i wskazuje, gdzie można uzyskać największe oszczędności — bez uszczerbku dla parametrów elektrycznych.
Uzyskaj wycenę 10-warstwowego HDI
1) Co tak naprawdę wpływa na koszt 10-warstwowego HDI poza liczbą warstw
1.1 Cztery decyzje, które wpływają na cenę
Liczba warstw jest czynnikiem kosztowym, ale nie dominującym. Cztery decyzje projektowe, które mają największy wpływ na cenę 10-warstwowego HDI – mniej więcej w kolejności wpływu:
- Ukryty w wyniku decyzji (Typ I kontra Typ III): Dodanie zakopanych przelotek do rdzenia wewnętrznego wydłuża proces laminowania o 1–3 cykle i może zwiększyć cenę prototypu o 40–100% lub więcej w porównaniu z odpowiednikiem typu I (wartość referencyjna — rzeczywisty wpływ może się różnić). Większość 10-warstwowych projektów HDI nie wymaga zakopanych przelotek. Potwierdzenie tego przed rozpoczęciem produkcji to jedyna dostępna optymalizacja kosztów pod kątem najwyższego zwrotu z inwestycji (ROI).
- Odtwarzanie wsteczne sygnałów o dużej prędkości: Back-drilling ma sens elektryczny tylko dla interfejsów SerDes powyżej około 10 Gb/s. Określenie go dla projektów PCIe Gen3 lub DDR4 zwiększa koszty produkcji bez mierzalnych korzyści w zakresie sygnału. Prawidłowa decyzja wymaga modelowania za pomocą rezonansu ślepego dla konkretnej grubości stosu — a nie stosowania back-drillingu jako domyślnego środka ostrożności.
- Gatunek materiału na wewnętrznych warstwach rdzenia: Zastosowanie laminatu o wysokiej jakości i niskiej stratności (Megtron 6, I-Tera MT40) na wszystkich 10 warstwach, gdy tylko zewnętrzne warstwy sygnałowe zawierają ścieżki wysokoczęstotliwościowe, jest najczęstszym zawyżeniem specyfikacji w 10-warstwowym HDI. Hybrydowy układ warstw – wysokiej jakości zewnętrzne warstwy konstrukcyjne, standardowy rdzeń wewnętrzny FR-4 o wysokiej temperaturze zeszklenia (Tg) – osiąga 88–92% pełnej wydajności elektrycznej klasy premium przy znacznie niższym koszcie materiału (wartość referencyjna).
- Architektura trasowania płaszczyzny zasilania: Zastosowanie zakopanych przelotek pomiędzy płaszczyznami zasilania zamiast przelotek przelotowych wymusza przejście z przetwarzania typu I na przetwarzanie typu III — nawet jeśli całe kierowanie sygnałem mogłoby zostać zrealizowane w typie I. Symetryczne rozmieszczenie płaszczyzn zasilania całkowicie eliminuje ten czynnik kosztowy.
1.2 Dlaczego koszty 10-warstwowe są niższe niż sugeruje wzrost liczby warstw
Dodanie 2 warstw wewnętrznych do 8-warstwowego projektu HDI zazwyczaj zwiększa koszt o 25–40% w przypadku ilości prototypowych – mniej niż sugerowałby liniowy model kosztu na warstwę. Powód: dominującymi czynnikami kosztowymi w HDI są liczba cykli laminowania i konfiguracja wiercenia laserowego, a żaden z nich nie zmienia się po dodaniu standardowych warstw wewnętrznych do tego samego typu HDI. Koszt krańcowy to jedynie koszt materiału i czasu naświetlania.
Bezpośrednia konsekwencja: jeśli gęstość routingu rzeczywiście wymaga większej przepustowości, przejście z 8-warstwowej płytki typu I na 10-warstwową płytki typu I jest często bardziej opłacalne niż przejście z 8-warstwowej płytki typu I na 8-warstwową płytki typu II. Więcej warstw przy tym samym typie HDI kosztuje mniej niż ta sama liczba warstw przy wyższym typie HDI. Aby porównać ceny 8-warstwowej płytki HDI według typu stosu, zapoznaj się z zestawieniem cen 8-warstwowej płytki PCB typu „blind-bury via”.
1.3 Typ I kontra Typ III: Decyzja o przejściu przez kanał w 10-warstwowym badaniu HDI
Najważniejszą decyzją pod względem kosztów w przypadku 10-warstwowego projektu HDI jest to, czy przelotki w warstwie wewnętrznej są rzeczywiście wymagane. Jest to decyzja dotycząca architektury routingu, a nie jakości — powinna być podyktowana tym, czy ścieżki sygnałowe rzeczywiście wymagają przejść między warstwami niesąsiadującymi, czego nie da się osiągnąć za pomocą przelotek przewlekanych.
| Konfiguracja | Cykle laminowania | Pochowany przez zdolność | Koszt a typ I (odniesienie) | Kiedy uzasadnione |
|---|---|---|---|---|
| Typ I (1+8+1) | 2 | Tylko ślepe L1–L2 i L9–L10 | Baseline | Raster BGA ≥0.5 mm; rdzeń wewnętrzny możliwy do wyprowadzenia przez otwór przelotowy |
| Typ II (2+6+2) | 3 | Dwa poziomy przejścia dla niewidomych osób po każdej stronie | +40–55% (odniesienie) | Rozstaw BGA 0.40–0.45 mm; duża liczba wejść/wyjść |
| Typ III (1 para zakopana) | 4 | Jedna warstwa zakopana w rdzeniu | +60–90% (odniesienie) | Przejścia w warstwie wewnętrznej nieuniknione w przypadku prowadzenia przewodów przez otwory przelotowe |
| Typ III (2+ zakopane pary) | 5-6 | Wiele zakopanych warstw w rdzeniu | +90–130% (odniesienie) | Wewnętrzne prowadzenie przewodów o dużej gęstości, odpowiadające standardowi 14–16 warstw |
Podstawa odniesienia: wielokrotności kosztów są przybliżone i różnią się w zależności od fabryki, rozmiaru płytki i specyfikacji projektu. Wszystkie dane służą wyłącznie do porównania względnego — prześlij swój plik Gerber, aby uzyskać faktyczną cenę.
Z doświadczenia firmy Highleap w zakresie DFM wynika, że około 60–70% projektów zgłoszonych jako typ III może osiągnąć swoje cele w zakresie trasowania w typie I lub typie II po przeglądzie warstw — eliminując 1–3 cykle laminowania przed rozpoczęciem produkcji.
2) Back-Drilling: Decyzja o kosztach integralności sygnału, unikalna dla HDI warstwy wyższej
2.1 Dlaczego szczątki via mają większe znaczenie przy 10 warstwach
Gdy przelotka przelotowa łączy L1 z L5 na płytce 10-warstwowej, przewód przechodzi przez L6–L10 jako niewykorzystany odcinek. Ten odcinek działa jak rezonator linii transmisyjnej, odbijając energię z częstotliwością, przy której długość odcinka wynosi ćwierć długości fali. Odcinek o średnicy 0.8 mm w FR-4 (εr ≈ 4.3) ma swój pierwszy rezonansowy punkt zerowy przy około 28 GHz.
Problem staje się poważniejszy przy 10 warstwach, ponieważ płytka jest fizycznie grubsza, wypustki są dłuższe, a częstotliwości rezonansowe są niższe — bliższe zakresowi działania nowoczesnych interfejsów dużej prędkości:
| Interfejs | Szybkość przesyłania danych | Częstotliwość podstawowa | Trzecia harmoniczna | Decyzja o wierceniu wstecznym |
|---|---|---|---|---|
| PCIe Gen3 | 8 GT / s | 4 GHz | 12 GHz | Nie jest wymagane — rezonans szczątkowy powyżej pasma sygnału |
| PCIe Gen4 | 16 GT / s | 8 GHz | 24 GHz | Oceń — zależy od długości szczątkowej; model przed zatwierdzeniem |
| PCIe Gen5 / DDR5 | 32–38 GT/s | 16-19 GHz | Do | Na krytycznych ścieżkach sygnałowych należy wykonać otwór wiertniczy lub zastosować przelotki ślepe |
| 28 Gbps PAM4 SerDes | 28 Gbps | 14 GHz | 42 GHz | W przypadku czopów >0.4 mm wymagane jest nawiercanie wsteczne |
| 56 Gb/s PAM4 (Ethernet 400G) | 56 Gbps | 28 GHz | Do | Przewierć wszystkie otwory przelotowe o średnicy >0.3 mm lub użyj otworów przelotowych ślepych |
2.2 Back-Drilling vs. Blind Via: Wybór właściwego podejścia
Istnieją dwa sposoby eliminacji rezonansu stycznikowego na 10-warstwowej płytce HDI. Właściwy wybór zależy od geometrii ścieżki sygnału:
- Podejście w ciemno: Nie tworzy się żadnego stubu, ponieważ przelotka kończy się na warstwie docelowej. Działa w przypadku przejść z warstwy zewnętrznej do wewnątrz (L1→L2, L1→L3, L9→L8 itd.). Nie można osiągnąć przejść z warstwy wewnętrznej do wewnętrznej. Najlepiej sprawdza się przy projektowaniu od podstaw — brak dodatkowych kroków procesu, a przeprojektowanie trasowania może zmniejszyć całkowitą liczbę przelotek. Zobacz ślepy i pogrzebany poprzez zasady projektowania w celu określenia ograniczeń głębokości i wymagań dotyczących pierścienia pierścieniowego.
- Podejście polegające na wierceniu wstecznym: Nadaje się do przejść między ślepymi przelotkami, gdzie nie można dotrzeć. Dodaje dodatkową operację mechanicznego wiercenia z kontrolą głębokości po głównej obróbce. Zwiększa koszt jednostkowy płytki (wartość referencyjna: około 8–22 USD przy zamówieniu 50 sztuk — różni się znacznie w zależności od liczby przelotek, tolerancji i producenta). Wymaga kalibracji głębokości i weryfikacji rentgenowskiej. Niezbędne w przypadku projektów z ograniczeniami starszej generacji i stałym rozmieszczeniem przelotek.
Na płytkach Ethernet 400G, kierowanie sygnałów o dużej prędkości za pomocą ślepych przelotek wszędzie tam, gdzie przejście następuje z przewodu zewnętrznego do wewnętrznego – i zarezerwowanie wiercenia wstecznego tylko dla autentycznych przejść z przewodu wewnętrznego do wewnętrznego – zazwyczaj zmniejsza liczbę wierconych wstecznie przelotek o 40–60% w porównaniu z prowadzeniem całkowicie przelotowym. Specyfikacje dotyczące kontroli głębokości i tolerancji resztkowych trzpieni znajdują się w przewodniku po technologii wiercenia wstecznego w płytkach PCB.
2.3 Składniki kosztów wiercenia wstecznego
Koszty wiercenia wstecznego są silnie uzależnione od wolumenu ze względu na stałe koszty konfiguracji (dane referencyjne — rzeczywiste koszty różnią się w zależności od fabryki i projektu):
- Konfiguracja panelu (kalibracja głębokości, wiercenie próbek testowych): około 35–80 USD/panel — stały element, który sprawia, że wiercenie wsteczne jest drogie przy małych ilościach
- Wiercenie per-through: około 0.012–0.028 USD/przelot za wiertło mechaniczne sterowane głębokością
- Weryfikacja głębokości za pomocą promieni rentgenowskich: około 4–9 dolarów za panel, dodatkowa inspekcja
- Mniejsza tolerancja resztkowego czopu: +/−0.05 mm w porównaniu do +/−0.1 mm zwiększa koszty konfiguracji i kalibracji
Przy 5 płytkach, amortyzacja konfiguracji panelu dominuje w kosztach wiercenia wstecznego na płytkę. Przy 500 płytkach, koszt na przelot napędza całość. W przypadku projektów o dużej prędkości, które rzeczywiście wymagają eliminacji przerw, koszt jest uzasadniony — ale symulacja sygnału przed podjęciem decyzji o wierceniu wstecznym zawsze jest warta czasu poświęconego na modelowanie.
3) Architektura płaszczyzny zasilania i jej ukryty wpływ na koszty
3.1 W jaki sposób routing mocy może wymusić przetwarzanie typu III
Często pomijany czynnik kosztowy 10-warstwowego HDI: sposób połączenia płaszczyzn zasilania i masy między warstwami. Kiedy projektanci kierują zasilanie między niesąsiadującymi warstwami wewnętrznymi za pomocą zakopanych przelotek (np. zakopana przelotka łącząca L4 z L7 w celu rozprowadzenia szyny zasilania), wymagają przetwarzania typu III — nawet jeśli całe trasowanie sygnału można zrealizować w typie I.
Alternatywą jest symetryczna architektura płaszczyzny zasilania z otworami przelotowymi, która pozwala na uzyskanie równoważnej mocy bez kary za przetwarzanie typu III:
| Warstwa | Optymalna alokacja kosztowa (typ I) | Funkcjonować | Typ przelotki dla zasilania |
|---|---|---|---|
| L1 (góra) | Sygnał (rozgałęzienie BGA) | Szybkie trasowanie | Ślepota przez L1–L2 |
| L2 | Sygnał (trasa ewakuacyjna) | Kontynuacja wybicia BGA | Do |
| L3 | Płaszczyzna GND | Odniesienie dla L1, L2, L4 | Otwór przelotowy |
| L4 | Signal | Prowadzenie wewnętrzne | Otwór przelotowy |
| L5 | Samolot siłowy | Dystrybucja VCC | Przelotka przelotowa — nie jest wymagana przelotka zakopana |
| L6 | Samolot siłowy | Dystrybucja wtórna szynowa | Przelotka przelotowa — nie jest wymagana przelotka zakopana |
| L7 | Signal | Prowadzenie wewnętrzne | Otwór przelotowy |
| L8 | Płaszczyzna GND | Odniesienie dla L7, L9, L10 | Otwór przelotowy |
| L9 | Sygnał (trasa ewakuacyjna) | Dolne wybicie BGA | Do |
| L10 (dół) | Sygnał (rozgałęzienie BGA) | Szybkie trasowanie | Ślepota przez L9–L10 |
3.2 Dlaczego prowadzenie przewodów zasilających metodą przewlekaną jest wystarczające w większości 10-warstwowych projektów HDI
Przelotki przelotowe są od 3 do 5 razy tańsze w przeliczeniu na przelotkę niż przelotki zakopane i nie wymagają dodatkowego cyklu laminowania. Pod względem dystrybucji energii są one elektrycznie równoważne przelotkom zakopanym w większości 10-warstwowych projektów HDI z trzech powodów:
- Impedancja płaszczyzny zasilania jest zdominowana przez pojemność płaszczyzny i rozmieszczenie kondensatora odsprzęgającego, a nie przez typ przelotki
- Przelotki przelotowe łączące płaszczyzny zasilania z kondensatorami odsprzęgającymi mają wystarczającą obciążalność prądową dla standardowych 10-warstwowych projektów HDI
- W przypadku płaszczyzn mocy rezonans trzpienia (który wymusza decyzje o wierceniu wstecznym dla sygnałów o dużej prędkości) nie stanowi problemu — dostarczanie mocy jest problemem niskiej częstotliwości
Wyjątkiem jest dostarczanie prądu o wysokim natężeniu w płytkach o bardzo dużej gęstości, gdzie przelotki przelotowe zajmują zbyt dużo miejsca na warstwach sygnałowych. To ograniczenie występuje zazwyczaj przy liczbie warstw powyżej 16, a nie przy 10 warstwach z symetryczną alokacją płaszczyzn.

4) Wybór materiałów: strategia hybrydowego układania warstw dla 10 warstw
4.1 Dlaczego gatunek materiału rdzenia wewnętrznego ma mniejsze znaczenie, niż zakładają inżynierowie
W 10-warstwowej płytce HDI z symetrycznym układem warstw opisanym w rozdziale 3, zewnętrzne warstwy (L1–L2 i L9–L10) zawierają najważniejsze ścieżki o wysokiej częstotliwości. Warstwy L3–L8 to płaszczyzny odniesienia lub wewnętrzne warstwy sygnałowe pracujące na niższych częstotliwościach. Tangens strat dielektrycznych (Df) ma największe znaczenie na warstwach, przez które sygnały o wysokiej częstotliwości pokonują największe odległości – czyli na warstwie zewnętrznej, a nie na rdzeniu.
Określenie Megtrona 6 (Df ~0.002 przy 10 GHz) na wszystkich 10 warstwach, gdy tylko L1–L2 przenoszą sygnały powyżej 5 GHz, oznacza istotną premię za brak mierzalnych korzyści elektrycznych na 8 z 10 warstw. Podejście zoptymalizowane pod kątem kosztów:
| typ aplikacji | Maksymalna częstotliwość sygnału | Warstwy zewnętrzne (L1–L2, L9–L10) | Rdzeń wewnętrzny (L3–L8) | Szacowany koszt w porównaniu do wszystkich FR-4 |
|---|---|---|---|---|
| Kontrola przemysłowa, brama IoT | <1 GHz | FR-4 o wysokiej temperaturze topnienia | FR-4 o wysokiej temperaturze topnienia | Poziom bazowy — nie jest wymagana żadna premia |
| Karta sieciowa serwera, układ FPGA PCIe Gen5 | 16-32 GHz | Wyspa I-Tera MT40 or Megatron 6 | FR-4 o wysokiej temperaturze topnienia | +40–65% (referencyjne, hybrydowe) |
| Samochodowy system ADAS, radar czołowy | 10-77 GHz | Megtron 6 lub specjalistyczny laminat o niskiej stratności | Kwalifikowany przez IATF FR-4 o wysokiej temperaturze topnienia | +55–80% (referencyjne, hybrydowe) |
| Radio 5G mmWave, optyczne 400G | >28 GHz | Megtron 6 lub specjalistyczny laminat o niskiej stratności (może być wymagany w całym obiekcie) | Megtron 6 jeśli sygnały wewnętrzne są również sygnałami o wysokiej częstotliwości | +80–130% (referencyjne, all-premium) |
Wszystkie szacunki kosztów stanowią dane referencyjne, umożliwiające względne porównanie. Rzeczywista cena zależy od konkretnego pliku Gerber, wymiarów i aktualnej dostępności materiałów. Prześlij swój projekt, aby otrzymać dokładną wycenę.
4.2 Chropowatość folii miedzianej: celowa optymalizacja dla projektów 5–25 GHz
W przypadku projektów w zakresie 5–25 GHz, gdzie modernizacja do laminatu premium jest nieopłacalna, zastosowanie niskoprofilowej (LP) folii miedzianej na zewnętrznych warstwach sygnałowych jest rozwiązaniem bardziej ekonomicznym niż modernizacja wszystkich warstw. Standardowa miedź galwaniczna ma chropowatość powierzchni Rz ~3.5–5 µm; miedź LP zmniejsza ją do ~1.5–2.5 µm, redukując straty wtrąceniowe o 8–15% przy 10 GHz na istotnych warstwach sygnałowych.
Miedź LP na warstwach zewnętrznych zwiększa koszt materiału warstwy zewnętrznej o około 12–18% – ułamek ceny płytki – w porównaniu z modernizacją całego stosu laminatu, która dotyczy wszystkich 10 warstw. W przypadku projektów z marginalnym budżetem łącza przy częstotliwości 10–15 GHz, miedź LP na warstwach zewnętrznych i standardowy FR-4 na rdzeniu często stanowią optymalną kombinację kosztów i wydajności. Zobacz dobór materiałów do szybkich płytek PCB , aby zapoznać się z danymi porównawczymi współczynnika Df i chropowatości miedzi w różnych klasach.
5) HDI 10-warstwowe kontra standard 12-warstwowy: kiedy każda z opcji wygrywa pod względem kosztów
5.1 Punkt zwrotny gęstości routingu
Powszechne stwierdzenie – „10-warstwowy HDI kosztuje więcej niż standardowy 12-warstwowy” – sprawdza się tylko w przypadku określonego zakresu rozstawów gniazd BGA. Bardziej użyteczne sformułowanie: 10-warstwowy HDI kosztuje więcej na płytkę, ale umożliwia redukcję gęstości trasowania i rozmiaru płytki, czego standard 12-warstwowy nie może osiągnąć bez dodawania warstw.
Crossover występuje, gdy standardowa płytka 12-warstwowa wymaga 14 lub 16 warstw, aby osiągnąć gęstość trasowania, jaką zapewnia 10-warstwowa płytka HDI typu I – w tym momencie koszt standardowej płytki przekracza koszt płytki HDI. Rozstaw BGA decyduje o miejscu, w którym znajduje się ta zwrotnica:
- Rozstaw BGA ≥0.8 mm: Standardowe, 12-warstwowe przelotki przelotowe są zazwyczaj bardziej ekonomiczne. Przelotki przelotowe typu „dog-bone” zapewniają odpowiednie rozprowadzenie sygnału bez konieczności wiercenia laserowego.
- Rozstaw BGA 0.5–0.65 mm: Granica — zależy od liczby wejść/wyjść i rozmiaru płytki. Przeprowadź oba projekty przez DFM, aby określić, który z nich osiąga cele przy mniejszej liczbie warstw.
- Rozstaw BGA 0.4–0.5 mm: Płytka 10-warstwowa typu I HDI jest zazwyczaj bardziej ekonomiczna niż standardowa płytka 14-warstwowa wymagana do uzyskania takiej samej gęstości rozszerzeń.
- Odstęp między złączami BGA <0.4 mm: Wymagane jest HDI. Trasowanie przewlekane przez otwór przelotowy (tzw. „dogbone”) nie jest możliwe przy takim rozstawie; standardowe porównanie z płytką PCB nie ma już znaczenia.
5.2 Całkowity koszt systemu a cena za płytę
W przypadku produktów, w których redukcja powierzchni płytki ma znaczenie – urządzeń mobilnych, urządzeń ubieralnych, modułów samochodowych, gdzie przestrzeń w opakowaniu jest ograniczona – porównanie cen za płytkę zaniża przewagę HDI. 10-warstwowa płytka HDI, która jest o 20% mniejsza niż standardowa 12-warstwowa, umożliwia zastosowanie mniejszej obudowy, zmniejszenie objętości montażowej i potencjalnie uzyskanie formatu produktu, którego standardowa płytka po prostu nie zmieści.
Premia cenowa za płytkę w przypadku opcji HDI może zostać w pełni zrekompensowana oszczędnościami na oprzyrządowaniu obudowy, zmniejszeniem wagi przesyłki lub zróżnicowaniem produktu, które przekłada się na wyższą cenę sprzedaży. Prawidłowym porównaniem jest całkowity koszt systemu, a nie koszt pojedynczej pozycji PCB.
5.3 Kiedy standard 12-warstwowy jest oczywistym wyborem
Standard 12-warstwowy przewyższa 10-warstwowy HDI pod względem kosztów, gdy spełnione są wszystkie poniższe warunki:
- Wszystkie komponenty mają rozstaw ≥0.8 mm, a standardowy rozstaw przewodów jest możliwy
- Rozmiar płytki nie jest ograniczony obudową produktu
- Częstotliwości sygnału są niższe niż 5 GHz (brak korzyści z mniejszej długości odgałęzienia HDI)
- Brak elementów BGA wymagających precyzyjnego wiercenia laserowego przez otwory montażowe
W przypadku spełnienia tych warunków, specyfikacja 10-warstwowego układu HDI typu I zwiększa koszty produkcji, nie poprawiając trasowania, integralności sygnału ani rozmiaru. Produkcja wielowarstwowych płytek PCB ze standardową specyfikacją otworów przelotowych to optymalne rozwiązanie pod względem kosztów.
6) Zakresy cen referencyjnych i co je powoduje
6.1 Jak odczytywać te zakresy referencyjne
Poniższe wartości stanowią przykładowe zakresy odniesienia dla standardowej płytki 100×100 mm w typowych warunkach rynkowych. Mają one pomóc inżynierom zrozumieć względny wpływ decyzji projektowych na koszty, a nie zastąpić wycenę fabryczną. Ceny płytek PCB są ustalane na podstawie konkretnego pliku Gerber, a nie opisów kategorii. Cena 10-warstwowej płytki HDI o nietypowych wymiarach, specjalnym wykończeniu lub bardzo małych wymaganiach co do ścieżek/przestrzeni może znacznie odbiegać od tych zakresów, niezależnie od kierunku.
| Konfiguracja | Cykle laminowania | ~10 szt. (referencyjne) | ~50 szt. (referencyjne) | ~500 szt. (referencyjne) | Kluczowe czynniki wpływające na wzrost cen |
|---|---|---|---|---|---|
| Typ I (1+8+1), FR-4, ENIG | 2 | ~82 118–XNUMX XNUMX dolarów | ~65 92–XNUMX XNUMX dolarów | ~38 56–XNUMX XNUMX dolarów | Rozmiar płytki, liczba przelotek, tolerancja impedancji, klasa IPC 3 |
| Typ II (2+6+2), FR-4, ENIG | 3 | ~118 175–XNUMX XNUMX dolarów | ~92 138–XNUMX XNUMX dolarów | ~56 86–XNUMX XNUMX dolarów | Ułożone przelotki, ciasne odstępy między liniami, duża powierzchnia płytki |
| Typ III (rdzeń zakopany), FR-4, ENIG | 4-6 | ~165 290–XNUMX XNUMX dolarów | ~128 225–XNUMX XNUMX dolarów | ~78 140–XNUMX XNUMX dolarów | Wielokrotnie zakopane przez pary, asymetryczne przez rozmieszczenie |
| Dodaj: wiercenie wsteczne | Do | +15–40 USD | +8–22 USD | +4–12 USD | Liczba przelotek, tolerancja resztkowa, częstotliwość próbkowania promieni rentgenowskich |
| Dodaj: hybrydowe warstwy zewnętrzne Megtron 6 | Do | +40–65% | +40–65% | +35–55% | Konkretny gatunek laminatu, dostępność prepregu, rozmiar panelu |
Przykładowe rysunki dla standardowych płytek 100×100 mm, z przesuniętymi przelotkami, IPC klasa 2. Rzeczywista cena będzie zależeć od plików projektowych i specyfikacji. Prześlij plik Gerber, aby otrzymać dokładną wycenę.
6.2 Pięć najczęstszych sposobów, w jakie inżynierowie przepłacają za 10-warstwowe HDI
Na podstawie analiz DFM projektów 10-warstwowych HDI, te nadmierne specyfikacje pojawiają się najczęściej i mają największy wpływ na koszty:
- Określanie typu III, gdy routing można zrealizować w typie I: Najczęstszy i najdroższy błąd. Nie można go potwierdzić bez przeglądu DFM, który sprawdza, czy rzeczywiście zakopane jest z konieczności – a nie na podstawie samej gęstości komponentów.
- Rozglądanie się za PCIe Gen3 lub DDR4: Niepotrzebne dla tych prędkości interfejsu na płytce 10-warstwowej, gdzie rezonans stycznika spada powyżej zakresu częstotliwości sygnału. Zwiększa koszty produkcji bez mierzalnej poprawy sygnału.
- Megtron 6 na wszystkich 10 warstwach, gdy tylko 2 zewnętrzne warstwy przenoszą sygnały o wysokiej częstotliwości: Układ hybrydowy zapewnia niemal identyczną wydajność elektryczną przy koszcie materiałów niższym o 35–55% (odniesienie).
- Struktury z przejściami ułożonymi jedna na drugiej, w których przejścia ułożone schodkowo będą wyznaczać kierunek projektu: Przelotki ułożone warstwowo wymagają wypełnienia żywicą i planaryzacji pomiędzy cyklami laminowania. Przejście na przesunięte rozmieszczenie przelotek całkowicie eliminuje ten etap procesu i obniża koszty.
- Klasa IPC 3 dla prototypowych płytek wywoływalnych: Klasa 3 dodaje wymagania dotyczące dokumentacji, przekrojów i kontroli odpowiednie do kwalifikacji produkcyjnej — a nie do walidacji pierwszego prototypu.
7) Uzyskanie dokładnej wyceny 10-warstwowego HDI od Highleap
7.1 Co wpływa na dokładność wyceny — i czego brakuje w zakresach referencyjnych
Zakresy referencyjne podane w tym artykule ułatwiają porównywanie kosztów i planowanie – nie zastępują wyceny opartej na rzeczywistym projekcie. Zmienne, które mają największy wpływ na dokładną wycenę 10-warstwowego HDI, nie są uwzględnione w opisach kategorii:
- Wymiary płyty i wykorzystanie paneli: Płyta o wymiarach 120×100 mm, mieszcząca 16 płyt na panel, kosztuje mniej niż płyta o wymiarach 82×115 mm, mieszcząca 20 płyt na panel na tej samej powierzchni. Koszt materiałów zależy od wydajności panelu, a nie tylko od jego powierzchni.
- Według podziału na typy i liczbę: Liczba przelotek ślepych, przelotek przelotowych oraz informacja, czy konfiguracje przelotek ułożonych w stos wymagają wypełnienia żywicą pomiędzy cyklami laminowania.
- Specyfikacja wiercenia wstecznego: W miejscach wymagających wiercenia wstecznego, docelowej długości resztkowej czopu i klasy tolerancji głębokości.
- Wymagania dotyczące kontrolowanej impedancji: Docelowe wartości impedancji, tolerancja (±10% w porównaniu do ±5%) oraz które konkretne warstwy zawierają ślady o kontrolowanej impedancji.
- Tabela ilościowa: Ilość pierwszego zamówienia i przewidywana roczna wielkość produkcji — roczna wielkość produkcji określa, czy do pierwszego zamówienia ma zastosowanie cena materiałów na poziomie produkcji.
7.2 Recenzja DFM bez opłat
Każda oferta na 10-warstwowy moduł Highleap HDI obejmuje analizę DFM, która szczegółowo sprawdza pięć wzorców przekroczenia specyfikacji opisanych w rozdziale 6.2. Jeśli projekt można zrealizować w Typie I zamiast Typu III lub jeśli wiercenie wsteczne nie jest konieczne dla częstotliwości sygnału, analiza DFM identyfikuje to przed produkcją, a nie po. Przegląd jest przeprowadzany w ciągu 24–48 godzin. Jeśli zmiana projektu pozwoliłaby na obniżenie kosztów, oszczędności są kwantyfikowane jako konkretna wartość, co pozwala na ocenę kompromisu przed podjęciem decyzji.
7.3 Metryki produkcji
Wskaźniki produkcyjne Highleap dla 10-warstwowych płytek HDI: wydajność typu I: 95–97%; wydajność typu II: 92–95%; wydajność typu III: 88–93%. Wszystkie 10-warstwowe płytki HDI przechodzą 100% testów elektrycznych (testy sondą w locie dla prototypów, testy montażowe dla produkcji), inspekcję rentgenowską z częstotliwością próbkowania dla typu I/II i 100% dla typu III, a także dane z próbnika TDR dla każdej dostawy płytek o kontrolowanej impedancji.
Aby zaplanować czas realizacji 10-warstwowych programów HDI, zapoznaj się z przewodnikiem „ślepe zakopanie” za pomocą PCB . Pełne ramy kosztowe HDI, obejmujące amortyzację NRE, modelowanie strat wydajności i całkowity koszt programu, znajdziesz w analizie kosztów „ślepe zakopanie” za pomocą PCB.
Prześlij swój plik Gerber, aby uzyskać dokładną wycenę 10-warstwowego HDI

Polecamy Wiadomości

Produkcja płytek PCB TMM3 dla modułów RF
Produkcja płytek PCB metodą TMM3 jest najbardziej przydatna, gdy moduł RF...

Produkcja płytek PCB TMM6
Produkcja TMM6 to strona kontroli procesu dla średniej wielkości...
Produkcja płytek PCB TMM10 do kompaktowych projektów RF
Spis treściJak TMM10 zmniejsza struktury RFTMM10 kontra...

Produkcja płytek PCB TMM10i i DFM
Produkcja płytek PCB TMM10i kładzie większy nacisk na DFM, ponieważ...
Jak uzyskać wycenę płytek PCB
Wykonamy dla Ciebie analizę DFM/DFA i prześlemy Ci raport.
Możesz bezpiecznie przesyłać pliki za pośrednictwem naszej strony internetowej.
Aby przedstawić Państwu ofertę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę