
Produkcja i montaż medycznych płytek ceramicznych

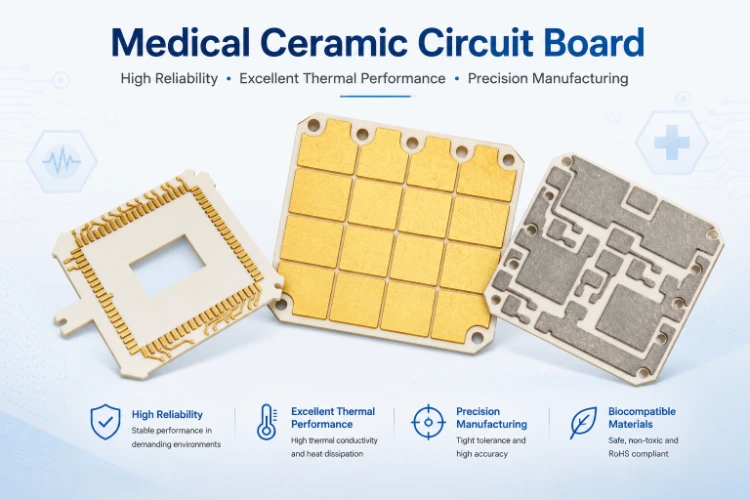
Rysunek 1. Płytka ceramiczna do zastosowań medycznych
Spis treści
- Dlaczego w urządzeniach medycznych stosuje się płytki obwodów ceramicznych
- Wymagania regulacyjne kształtujące projektowanie płytek PCB ceramicznych do zastosowań medycznych
- Wybór materiałów na ceramiczne płytki obwodów medycznych
- Przykłady projektów specyficznych dla aplikacji
- Wymagania dotyczące montażu i testowania płyt klasy medycznej
- Proces kwalifikacji i walidacji
- Usługi Highleap w zakresie medycznych płytek ceramicznych
Medyczna płytka drukowana z ceramiki musi spełniać wymagania wykraczające daleko poza standardowe specyfikacje przemysłowe. Urządzenia medyczne działają wewnątrz lub na ciele człowieka, w środowiskach sterylizacyjnych oraz w systemach diagnostycznych, gdzie dokładność pomiarów bezpośrednio wpływa na wyniki leczenia. Podłoże musi działać niezawodnie przez lata, a czasem nawet dekady, w warunkach degradacji organicznych materiałów PCB.
Podłoża ceramiczne spełniają te wymagania dzięki naturalnym właściwościom materiałowym: obojętności chemicznej, która pozwala na przetrwanie sterylizacji w autoklawie, stabilności wymiarowej, która utrzymuje kalibrację przez tysiące cykli termicznych, oraz właściwościom dielektrycznym, które umożliwiają bezdryftowe przetwarzanie sygnałów ultradźwiękowych i obrazowych o wysokiej częstotliwości. Niniejszy poradnik omawia, co sprawia, że płytki ceramiczne są niezbędne w zastosowaniach medycznych, oraz co inżynierowie i zespoły ds. zaopatrzenia muszą poprawnie określić.
1. Dlaczego w urządzeniach medycznych stosuje się płytki obwodów ceramicznych?
1.1 Właściwości istotne w zastosowaniach medycznych
| Wymaganie | Ograniczenie FR4 | Ceramic Advantage |
|---|---|---|
| Zgodność ze sterylizacją | FR4 pochłania wilgoć podczas autoklawowania (para o temperaturze 121°C); ulega degradacji w trakcie powtarzanych cykli | Prawie zerowa absorpcja wilgoci; stabilność wymiarowa w przypadku nieograniczonej liczby cykli autoklawowania |
| Biokompatybilność | Żywice organiczne mogą wyługować związki chemiczne, nie są więc z natury biokompatybilne | Tlenek glinu i AlN są obojętne, nietoksyczne i stosowane w urządzeniach wszczepialnych |
| Stabilność długoterminowa | Dryft Dk/Df wraz z wiekiem, wilgotnością i cyklami temperaturowymi | Stabilne właściwości dielektryczne przez okres eksploatacji urządzenia wynoszący ponad 20 lat |
| Zarządzania temperaturą | 0.3 W/m·K — niewystarczające dla napędów laserowych i stopni mocy ultradźwiękowej | 24–230 W/m·K w zależności od materiału — obsługuje elektronikę medyczną o dużej mocy |
| Integralność sygnału przy wysokiej częstotliwości | Straty dielektryczne znacznie wzrastają powyżej 1 GHz | Tangens strat <0.001; obsługuje obrazowanie ultradźwiękowe (1–20 MHz) i RF bez degradacji |
| Hermetyczne uszczelnienie | Nie można utworzyć hermetycznych uszczelnień | Podłoża ceramiczne można lutować do obudów z tytanu lub kovaru w przypadku urządzeń wszczepialnych |
1.2 Kategorie wyrobów medycznych wykorzystujące ceramiczne płytki PCB
- Urządzenia wszczepialne: Rozruszniki serca, implanty ślimakowe, neurostymulatory — wymagają hermetycznych podłoży ceramicznych o niezawodności na dziesiątki lat
- Diagnostyka obrazowa: Zestawy przetworników ultradźwiękowych, moduły detektorów promieni rentgenowskich, sterowniki cewek gradientowych MRI — wymagają zarządzania temperaturą i integralności sygnału, którą zapewnia ceramika
- Narzędzia chirurgiczne: Generatory elektrochirurgiczne, sterowniki skalpeli laserowych — wysokiej mocy stoliki RF, w których ceramika radzi sobie z wymaganiami termicznymi i napięciowymi
- Monitorowanie pacjenta: Precyzyjne moduły czujników do pomiaru temperatury, ciśnienia i parametrów biochemicznych — gdzie długoterminowa stabilność dielektryczna ceramiki zapewnia dokładność kalibracji
2. Wymagania regulacyjne kształtujące projektowanie płytek PCB ceramicznych do zastosowań medycznych
2.1 System Jakości
Medyczne płytki ceramiczne muszą być produkowane zgodnie z systemem zarządzania jakością certyfikowanym zgodnie z normą ISO 13485. Nie jest to opcjonalne – jest to warunek konieczny do sprzedaży wyrobów medycznych w USA (FDA), UE (CE/MDR) i większości innych regulowanych rynków.
Norma ISO 13485 wymaga:
- Udokumentowane kontrole procesu dla każdego etapu produkcji
- Pełna identyfikowalność materiałów (partia podłoża ceramicznego → partia produkcyjna → partia montażowa → gotowe urządzenie)
- Zweryfikowane procesy — oznaczają, że proces produkcyjny jest sprawdzony i zapewnia spójne, zgodne z wymaganiami wyniki, a nie jest tylko kontrolowany po fakcie
- System CAPA (działań korygujących i zapobiegawczych) dla niezgodności
- Kontrola zmian — brak zmian w procesach lub materiałach bez formalnej oceny i zatwierdzenia
2.2 Biokompatybilność
W przypadku wyrobów mających kontakt z pacjentem (zwłaszcza implantów), podłoże ceramiczne i wszystkie materiały powierzchniowe muszą zostać poddane ocenie zgodnie z normą ISO 10993 (biologiczna ocena wyrobów medycznych). Tlenek glinu jest powszechnie uznawany za biozgodny; wykończenie powierzchni i materiały lutownicze wymagają oddzielnej oceny.
2.3 Zgodność z normą IEC 60601
Medyczny sprzęt elektryczny musi spełniać normę IEC 60601-1 w zakresie bezpieczeństwa. Konstrukcja ceramicznej płytki PCB wpływa na odległości upływu i odstępy izolacyjne, rezystancję izolacji oraz napięcie wytrzymywane dielektryka – wszystkie te parametry muszą zostać zweryfikowane na etapie projektowania i potwierdzone podczas testów produkcyjnych.
Rysunek 2. Płytka ceramiczna do zastosowań medycznych
3. Wybór materiałów na ceramiczne płytki drukowane do zastosowań medycznych
- 99.6% tlenku glinu: Standard dla większości medycznych płytek ceramicznych. Wyższa czystość niż w przypadku przemysłowego tlenku glinu 96%; mniejsza porowatość powierzchni zapewnia lepszą przyczepność metalizacji i czystsze powierzchnie, co przekłada się na biokompatybilność. Stosowany w podłożach do diagnostyki obrazowej, modułach czujników oraz sterylizowalnych instrumentach wielokrotnego użytku.
- Azotek glinu (AlN): Wybierane, gdy głównym wyzwaniem jest zarządzanie ciepłem — chirurgiczne sterowniki diod laserowych, stopnie nadajników ultradźwiękowych dużej mocy i wzmacniacze mocy w systemach MRI, w których wymagana jest przewodność cieplna powyżej 170 W/m·K
- Azotek krzemu (Si₃N₄): Wybrany do implantowalnych modułów zasilania, gdzie ekstremalna niezawodność cykli termicznych (>10 000 cykli) i odporność na wstrząsy mechaniczne mają kluczowe znaczenie. Wytrzymałość na zginanie na poziomie ~800 MPa zapobiega pękaniu podłoża podczas montażu i wdrażania urządzenia.
4. Przykłady projektów specyficznych dla aplikacji
4.1 Tablica przetworników ultradźwiękowych
- Podłoże: 99.6% Al₂O₃ (grubość 0.38 mm)
- Metalizacja: Cienka warstwa (rozpylane Au) do połączeń elementów przetwornika o małej gęstości (linia/przestrzeń 50 µm)
- Kluczowy wymóg: Niska strata dielektryczna (<0.001 Df) przy częstotliwości 1–15 MHz; stabilność wymiarowa ±0.02 mm dla dokładności odstępu elementów
4.2 Stopień mocy implantowalnego neurostymulatora
- Podłoże: AlN (grubość 0.635 mm)
- Metalizacja: DBC (0.3 mm Cu) do dostarczania prądu do elektrod stymulujących
- Kluczowe wymagania: kompatybilność z uszczelnieniem hermetycznym (płaskość podłoża ≤5 µm w przypadku obudowy lutowanej na gorąco i wykonanej z tytanu); zarządzanie temperaturą w układzie pompy ładunkowej
4.3 Stopień mocy RF generatora elektrochirurgicznego
- Podłoże: Al₂O₃ 96% (grubość 1.0 mm)
- Metalizacja: Gruba warstwa (przewodniki Ag-Pd ze zintegrowanymi rezystorami grubowarstwowymi)
- Kluczowe wymagania: izolacja napięciowa >5 kV zgodnie z normą IEC 60601-1; odporność termiczna dla wyjścia RF 200–400 W przy częstotliwości 300–500 kHz
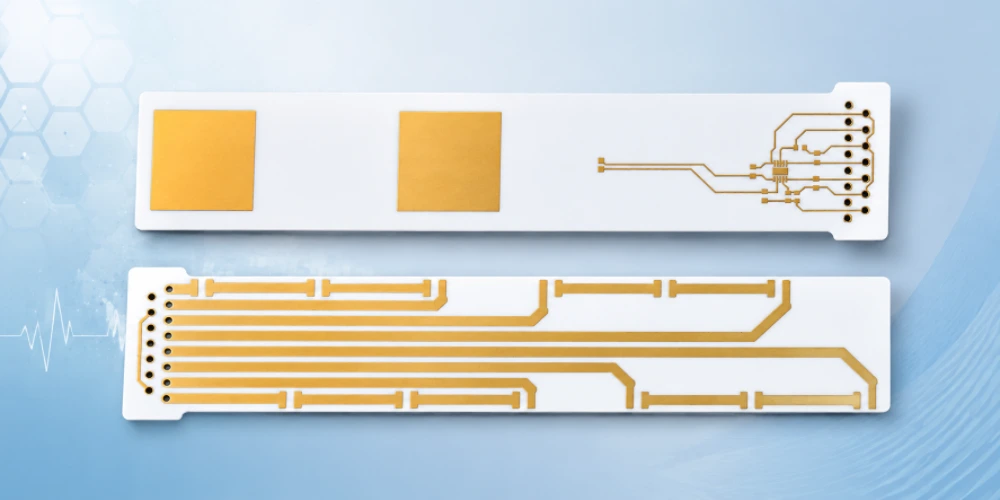
Rysunek 3. Medyczna płytka ceramiczna PCB
5. Wymagania dotyczące montażu i testowania płyt klasy medycznej
- Środowisko montażowe: Kontrolowana czystość (pomieszczenie czyste klasy ISO 7/8 lub wyższej dla urządzeń wszczepialnych); udokumentowane procesy czyszczenia pomiędzy etapami montażu
- Śledzenie komponentów: Każdy komponent można prześledzić do partii producenta; autoryzowany dystrybutor wymagane — brak komponentów rynku maklerskiego
- Walidacja procesu: Profile lutowania rozpływowego, procesy mocowania matryc i parametry łączenia przewodów muszą zostać formalnie zweryfikowane (protokół IQ/OQ/PQ) przed rozpoczęciem produkcji
- Testowanie: 100% testów elektrycznych; Kontrola rentgenowska do analizy BGA i pustych przestrzeni między elementami układu scalonego; testy funkcjonalne w symulowanych warunkach pracy
- Niezawodność: Przyspieszone testy żywotności zgodnie z normą IEC 60068 — szok termiczny, wibracje, wilgotność — z udokumentowanymi kryteriami akceptacji
6. Proces kwalifikacji i walidacji
Kwalifikacja dostawcy płytek ceramicznych do urządzeń medycznych obejmuje:
- Audyt dostawców: Ocena na miejscu zgodności z normą ISO 13485, kontroli procesów specyficznych dla ceramiki i pomieszczeń czystych
- Kwalifikacja procesu: Zbuduj partie kwalifikacyjne (zwykle 3 kolejne partie); sprawdź, czy wyniki wymiarowe, elektryczne i niezawodności spełniają specyfikację
- Walidacja projektu: Testowanie zmontowanych modułów w najgorszych możliwych warunkach pracy; potwierdzenie zgodności z normą IEC 60601, biokompatybilnością (ISO 10993) i normami specyficznymi dla danego produktu
- Pakiet dokumentacji: Pełne wsparcie DHF (plik historii projektu) — certyfikaty materiałów, raporty z walidacji procesów, zapisy kontroli, matryce identyfikowalności
Proces ten trwa zazwyczaj od 6 do 12 miesięcy. Rozpoczęcie współpracy z dostawcą, który posiada już certyfikat ISO 13485 i udokumentowane doświadczenie w produkcji płytek PCB z ceramiki medycznej, znacznie skraca ten czas.
7. Usługi Highleap w zakresie medycznych płytek ceramicznych
Firma Highleap Electronics dostarcza ceramiczne płytki drukowane do zastosowań w urządzeniach medycznych w ramach naszego systemu jakości posiadającego certyfikat ISO 13485:
- Materiały: Al₂O₃ (96%, 99.6%), AlN, Si₃N₄ — z kontrolą przychodzącą i pełną identyfikowalnością partii
- Metalizacja: DBC, gruba warstwa, cienka warstwa — wybierane na podstawie wymagań aplikacji
- Montaż: Montaż SMT, die attach, łączenie przewodów w obiektach o kontrolowanym środowisku
- Certyfikaty: ISO 9001, ISO 13485 (medycyna), IATF 16949, ISO 14001
- Dokumentacja: CoC, identyfikowalność materiałów, raporty z inspekcji, dane z testów niezawodności — sformatowane do celów regulacyjnych
- Wsparcie inżynieryjne: Przegląd DFM, symulacja termiczna i wskazówki projektowe dla zgodności z normą IEC 60601
Wspieramy firmy produkujące sprzęt medyczny już od wczesnych etapów prototypu aż po produkcję, zapewniając stabilność procesu i rygorystyczną dokumentację wymaganą przez organy regulacyjne w branży medycznej.

Polecamy Wiadomości

Wycena i zestawienie PCB RT duroid 6002
Ta strona zawiera zadanie wyceny i definicji stosu...

Produkcja płytek PCB filtrów TMM6
Spis treściDlaczego projektanci filtrów mikrofalowych używają...

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy analizę DFM/DFA dla Ciebie i wrócimy do Ciebie z raportem. Możesz bezpiecznie przesłać swoje pliki za pośrednictwem naszej witryny. Wymagamy następujących informacji, aby przedstawić Ci wycenę:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.