
Projektowanie PCB w celu ustalenia zasad produkcji i decyzji projektowych

Rysunek 1. Projekt PCB do produkcji
Spis treści
- Co tak naprawdę oznacza projektowanie PCB do produkcji — i dlaczego zaczyna się przed układem
- Decyzje dotyczące stosu i materiałów, które definiują granice produkcji
- Zasady projektowania śladu, przestrzeni i miedzi: skąd pochodzi każda liczba
- Decyzje dotyczące projektowania przelotek i wierteł: współczynnik kształtu, otwory PTH/NPTH i szczelinowe
- Rozmieszczenie komponentów i projektowanie ich powierzchni dla niezawodnego montażu
- Zasady projektowania sitodruku, które wpływają na jakość produkcji
- Decyzje dotyczące projektowania maski lutowniczej, które decydują o wydajności montażu
- Zarys płytki, panelizacja i tablica SET: projektowanie dla hali fabrycznej
- Przygotowanie pliku produkcyjnego: Przełożenie zamierzeń projektowych na instrukcje produkcyjne
Projektowanie PCB na potrzeby produkcji oznacza zaprojektowanie płytki drukowanej w taki sposób, aby proces produkcyjny mógł ją zbudować wydajnie, z wysoką wydajnością i po kosztach, które zostały podane w ofercie. Każda decyzja projektowa — masa miedzi, średnica przelotek, odstępy między ścieżkami, obrys płytki, rozmieszczenie komponentów, rozmiar czcionki, rozszerzenie maski lutowniczej, struktura pliku wierceń — bezpośrednio determinuje, co producent i firma montażowa mogą lub nie mogą zrobić, i jakim kosztem. Projekt, który ignoruje ograniczenia produkcyjne, nie tylko generuje flagę DFM podczas przeglądu oferty; zwiększa koszt jednostkowy, wydłuża czas realizacji, zmniejsza wydajność przy pierwszym przejściu, a czasami prowadzi do awarii w terenie, które przechodzą wszystkie testy fabryczne. Niniejszy przewodnik omawia najważniejsze decyzje projektowe — wraz z konkretnymi liczbami stojącymi za każdą regułą i powodem jej wprowadzenia w produkcji — dzięki czemu projektanci mogą podejmować świadome decyzje, zamiast zapamiętywać ograniczenia, których nie rozumieją.
Prześlij pliki do bezpłatnej recenzji DFM
Co tak naprawdę oznacza projektowanie PCB do produkcji — i dlaczego zaczyna się przed układem
Projektowanie PCB na potrzeby produkcji to nie lista kontrolna na końcu układu. To dyscyplina podejmowania decyzji projektowych – na każdym etapie, od schematu po przygotowanie pliku – z jasnym zrozumieniem, w jaki sposób każda decyzja ogranicza lub umożliwia proces produkcyjny. Im wcześniej rozważy się ograniczenie produkcyjne, tym tańsze jest jego uwzględnienie.
Koszt naprawy problemów DFM na różnych etapach
- Przy wyborze schematu/komponentów: Wybór układu QFN zamiast BGA o tym samym skoku, aby uniknąć wypełniania przelotek w padach, pozwala zaoszczędzić 8–15 dolarów na płytce w kosztach produkcji HDI, bez konieczności przeróbek projektowych. Zastosowanie prepregu 1080 zamiast 2116 w konstrukcji HDI pozwala zachować współczynnik kształtu przelotki ślepej poniżej 0.8:1 – różnicy między niezawodną przelotką a awarią w terenie – bez konieczności zmiany trasowania i kosztów na poziomie materiału.
- Przy układzie 50%: Uświadomienie sobie, że asymetryczny rozkład miedzi spowoduje wypaczenie płytki podczas lutowania rozpływowego, i dodanie zrównoważonego wypełnienia miedzią do lżejszych warstw zajmuje 30 minut. Odkrycie tego po zbudowaniu płytek oznacza konieczność ich złomowania.
- W ostatecznym układzie, przed Gerberem: Przeprowadzenie testu DRC sitodruku na podkładce i przeniesienie 15 oznaczników referencyjnych zajmuje godzinę. Dostarczenie tych naruszeń do producenta wydłuża czas oczekiwania o 24–48 godzin i grozi błędną interpretacją CAM.
- W przypadku produkcji seryjnej lub pierwszego artykułu: Koszt naprawy DFM, która dotarła do etapu produkcji, wynosi 500–5,000 dolarów, a termin realizacji zamówienia wynosi od 1 do 3 tygodni. Przy wolumenie produkcji, 5% odpadów z 10 000 płytek po 12 dolarów za sztukę to 6,000 dolarów w samym materiale odzyskiwalnym – przed uwzględnieniem kosztów związanych z awarią w terenie.
DFM to umiejętność projektowania, a nie reguła fabryczna
Projektant, który rozumie , dlaczego dla miedzi o gramaturze ½ uncji (½ uncji) istnieje minimalny ślad 0.10 mm (podcięcie wytrawiania zwiększa się wraz z głębokością miedzi), dlaczego współczynnik kształtu powyżej 10:1 powoduje zawodne platerowanie (substancje chemiczne nie docierają do środka tulei) lub dlaczego obrys płytki bez zdefiniowanego punktu odniesienia powoduje niejednoznaczność w procesie produkcji (błąd wymiarowy kumuluje się od elementu do elementu), może dokonywać inteligentnych kompromisów, gdy wydajność wymaga przekroczenia limitów. Projektant, który traktuje DFM jako binarną listę kontrolną zaliczony/niezaliczony, zawsze będzie optymalizował w ciemno.
Decyzje dotyczące stosu i materiałów, które definiują granice produkcji
Decyzje dotyczące układania płytek, podejmowane przed rozpoczęciem układania, decydują o tym, co jest możliwe do wytworzenia na gotowej płytce, a co nie. Po frezowaniu nie da się ich w dużej mierze zmienić bez całkowitego przekręcenia płytki.
Symetryczny układ warstw: nie do negocjacji w przypadku cienkich płyt
Symetryczny układ warstw – gdzie układ warstw i grubość dielektryka powyżej linii środkowej płytki odzwierciedlają te poniżej – zapobiega nierównomiernej rozszerzalności cieplnej podczas laminowania i lutowania rozpływowego. Gdy płytka rozszerza się i kurczy asymetrycznie, wygina się trwale. W przypadku płytek o grubości poniżej 1.0 mm, powszechnych w HDI PCB i projektach urządzeń noszonych, asymetryczne układy warstw niezawodnie powodują błędy montażu SMT z powodu odkształceń.
Decyzja projektowa: celowe przypisanie par warstw lustrzanych — jeśli L2 jest płaszczyzną miedzianą o grubości 1 uncji, L(N-1) musi być płaszczyzną miedzianą o grubości 1 uncji. Tam, gdzie prowadzenie sygnału to uniemożliwia, należy dodać kreskowane wypełnienie miedziane po jaśniejszej stronie. Nie wymaga to połączenia elektrycznego, nie kosztuje nic w procesie produkcji i wyrównuje rozszerzalność cieplną.
Dopasowanie materiału Tg do procesu montażu
- Standardowa FR4 (Tg 130–140°C): Odpowiednie dla jednostronnego montażu SMT z lutowaniem rozpływowym bezołowiowym. Marginalne dla dwustronnego montażu bezołowiowego — dwa pełne cykle lutowania rozpływowego w szczytowej temperaturze 255–260°C powodują, że płytka jest zbyt blisko temperatury zeszklenia. W przypadku montażu dwustronnego należy określić minimalną temperaturę Tg (150–160°C).
- Wysoka Tg FR4 (Temperatura otoczenia 170°C+): Wymagane do dwustronnego montażu bezołowiowego, w zastosowaniach motoryzacyjnych (w zakresie od −40°C do +125°C) oraz w zastosowaniach wymagających wysokiej temperatury. Dopłata: 10–20% w porównaniu ze standardowym FR4 — mniej niż jeden cykl obróbki.
- Laminaty odporne na CAF: W przypadku projektów z odstępami między otworami poniżej 0.20 mm w wilgotnym środowisku, standardowy FR4 może z czasem wytworzyć przewodzący wzrost włókien anodowych między sąsiednimi otworami. Należy określić gatunki odporne na CAF (Isola 370HR, Shengyi S1000-2M), gdy występują zarówno ciasne odstępy między otworami, jak i narażenie na wilgoć.
Projektowanie kompletnej specyfikacji kontrolowanej impedancji
Ślad o kontrolowanej impedancji jest tak dokładny, jak precyzja, na której się opiera. Szerokość śladu w narzędziu EDA jest obliczana na podstawie założonych parametrów dielektrycznych. Jeśli w opisie produkcyjnym podano jedynie „wymagane 50 Ω”, producent stosuje domyślny układ warstw, który może różnić się od przyjętego przez narzędzie EDA — powodując różnice w impedancji między partiami, co prowadzi do awarii integralności sygnału w terenie.
Pełna specyfikacja impedancji wymaga wszystkich pięciu elementów: numeru warstwy, szerokości ścieżki, impedancji docelowej (Ω), tolerancji (±%) oraz nazw warstw płaszczyzny odniesienia. Na przykład: „50Ω ±10% na L1, szerokość ścieżki 0.127 mm, płaszczyzna odniesienia L2”. Brak któregokolwiek elementu zmusza producenta do założenia.
Waga miedzi i jej wpływ na produkcję
Masa miedzi wpływa jednocześnie na minimalną szerokość ścieżki, jakość trawienia i impedancję:
- ½ uncji (17µm): Wymagane na warstwach HDI do wiercenia laserowego (trawienie maski konforemnej wymaga cienkiej miedzi w celu uzyskania precyzyjnych krawędzi okien); stosowane na warstwach sygnałowych o dużej gęstości, gdzie wymagane są ścieżki o szerokości 0.075–0.10 mm
- 1 uncje (35 µm): Standard dla większości warstw sygnałowych i płaskich; minimalny ślad 0.125 mm w standardowym procesie
- 2 uncje (70 µm): W przypadku warstw dystrybucji mocy przewodzących prąd stały, minimalny odcinek ścieżki 0.20 mm, przed podjęciem decyzji należy potwierdzić z producentem zdolność warstwy wewnętrznej.
- Mieszane ciężary miedzi na tej samej warstwie stwarzać problemy z trawieniem — środek trawiący usuwa jednocześnie różne głębokości, powodując przetrawienie cienkich elementów lub niedotrawienie grubych fragmentów miedzi. Projektuj z równomierną gramaturą miedzi na warstwę.
Zasady projektowania śladu, przestrzeni i miedzi: skąd pochodzi każda liczba
Minimalne wartości śladowe i przestrzenne według masy miedzi
Minimalne wartości śladu i przestrzeni wynikają z fizyki podcięcia wytrawiania: środek trawiący atakuje miedź zarówno z boku, jak i w dół, a boczne podcięcie zwiększa się wraz z głębokością miedzi. Projektant, który określa ścieżki o długości 0.10 mm na miedzi o gramaturze 2 uncji, wymaga funkcji, której proces wytrawiania nie jest w stanie niezawodnie zapewnić.
| Waga miedzi | Standardowy minimalny ślad/spacja | Zaawansowany minimalny ślad/przestrzeń | Zalecane ustawienie domyślne |
|---|---|---|---|
| ½ uncji (17 µm) | 0.10/0.10mm | 0.075/0.075mm | 0.10 mm, chyba że HDI zastosuje mocniejsze naciski |
| 1 uncje (35 µm) | 0.125/0.125mm | 0.10/0.10mm | 0.125 mm dla standardowej produkcji |
| 2 uncje (70 µm) | 0.20/0.20mm | 0.15/0.15mm | Przed rozmieszczeniem należy potwierdzić to z wykonawcą |
| 3 uncje (105 µm) | 0.25/0.25mm | 0.20/0.20mm | Przed rozmieszczeniem należy potwierdzić to z wykonawcą |
Projektuj zgodnie ze standardowymi minimami, chyba że gęstość rzeczywiście wymaga zaawansowanych tolerancji. Zaawansowane minima wymagają potwierdzenia możliwości, są droższe i zmniejszają marżę wydajności.
Kąty trasowania i pułapki kwasowe
Ścieżki prowadzone pod kątem mniejszym niż 90° tworzą zamknięte kieszenie miedziane, w których gromadzi się środek trawiący i kontynuuje rozpuszczanie miedzi po oczyszczeniu otaczających obszarów. Powstała w ten sposób cieńsza lub przerwana ścieżka może przejść test elektryczny w temperaturze pokojowej i ulec uszkodzeniu pod wpływem naprężeń termicznych. Decyzja projektowa: domyślnie prowadzić ścieżki pod kątem 45°; włączyć ograniczenia DRC dla kątów ostrych. W przypadku granic wylewek miedzianych w pobliżu połączeń ścieżek, należy sprawdzić, czy w geometrii wylewki nie tworzą się kieszenie o kątach ostrych.
Miedziane odłamki i odosobnione wyspy
Cienkie, izolowane fragmenty miedzi — wąskie sekcje wylewowe, kliny ścieżek między sąsiednimi polami, fragmenty miedzi pozostawione przez zasady dotyczące odstępów — to decyzje projektowe, które stwarzają problemy produkcyjne. Fragmenty węższe niż 0.10 mm mogą odrywać się podczas trawienia i przemieszczać się do sąsiedniej miedzi, powodując zwarcia. Izolowane wyspy miedzi powyżej 1 mm² na warstwach wewnętrznych powodują nierównomierne obciążenie wytrawiania, które zmienia szerokość ścieżek i wpływa na kontrolowaną impedancję.
Decyzja projektowa: po wygenerowaniu odlewu, uruchom DRC pływającej miedzi. Przypisz, usuń lub opisz całą miedź bez siatki. Ustaw minimalną szerokość elementu miedzianego 0.10 mm.
Łzy na połączeniach przelotowych i padowych
W miejscu, gdzie ścieżka styka się z przelotką lub padem w skrzyżowaniu T, ostry wewnętrzny narożnik jest zarówno miejscem pułapki kwasowej, jak i punktem koncentracji naprężeń mechanicznych podczas wiercenia. Łezki – stopniowe miedziane wypustki na przejściu – eliminują oba te zagrożenia i wzmacniają pierścień pierścieniowy. Włącz automatyczne wstawianie łez globalnie w narzędziu EDA przed wygenerowaniem plików wyjściowych.
Odstęp między urządzeniami wysokiego napięcia (IPC-2221)
Standardowe reguły odstępów między ścieżkami są skalibrowane dla sygnałów o niskim napięciu. Powyżej 30 V wymagania dotyczące odstępów rosną wraz z napięciem, zgodnie z normą IPC-2221 – zależność, której większość reguł DRC warstwy sygnałowej nie egzekwuje. Projekty z szynami zasilania 48 V i logiką 3.3 V często charakteryzują się niewystarczającym odstępem między domeną zasilania a domeną sygnału, ponieważ projektant stosował uniwersalne reguły dotyczące poziomu sygnału.
- Do 30 V zewnętrzny bez powłoki: minimum 0.10 mm
- 31–50 V zewnętrzny bez powłoki: 0.60 mm; wewnętrzny: 0.10 mm
- 51–100 V zewnętrzne: 1.00 mm; wewnętrzne: 0.10 mm
- 101–170 V zewnętrzne: 1.50 mm; wewnętrzne: 0.20 mm
Decyzja projektowa: zdefiniować oddzielne klasy sieci dla sieci wysokiego napięcia w narzędziu EDA z ograniczeniami odstępu odpowiednimi do napięcia.
Decyzje dotyczące projektowania przelotek i wierteł: współczynnik kształtu, otwory PTH/NPTH i szczelinowe
Poprzez współczynnik kształtu: decyzja o niezawodności podjęta na etapie projektowania
Współczynnik kształtu (grubość płytki ÷ średnica gotowego otworu) określa, czy chemia galwaniczna może równomiernie rozprowadzić miedź wewnątrz cylindra przelotki. Powyżej 10:1 chemia nie może niezawodnie dotrzeć do środka cylindra — w rezultacie powstaje cienka warstwa miedzi w jego środkowej części, która pęka po 50–200 cyklach termicznych. Przelotka przechodzi wstępny test elektryczny, ale nie przechodzi testu w terenie.
- ≤8:1: Standard — niezawodne platerowanie, brak dodatkowej opłaty
- 8–10:1: Zaawansowane — wymagane powlekanie impulsowe, ~15% premii za koszty
- 10–12:1: Wysoka jakość — znaczne koszty i dłuższy czas realizacji; przed podjęciem decyzji należy sprawdzić możliwości producenta
- >12:1: Nieosiągalne w standardowym procesie wiercenia i płytkowania; wymaga ślepe przelotki wiercone laserowo lub zmniejszenie grubości płyty
Częste, niezamierzone naruszenie: projektant zwiększa grubość płytki z 1.6 mm do 2.4 mm, aby zapewnić sztywność mechaniczną, zachowując jednocześnie przelotki sygnałowe o szerokości 0.25 mm. Współczynnik kształtu zmienia się z 6.4:1 na 9.6:1 – ze standardowego na zaawansowany – nie zdając sobie sprawy, że zmienił się profil niezawodności każdego otworu przelotowego na płytce.
Pierścień pierścieniowy: projektowanie z uwzględnieniem tolerancji wiercenia
Pierścień pierścieniowy kompensuje błąd położenia wiertła. Standardowe wiercenie CNC ma tolerancję dopasowania ±0.075 mm, co bezpośrednio zużywa pierścień pierścieniowy: pierścień o średnicy 0.10 mm z tolerancją ±0.075 mm ma w najgorszym przypadku pierścień o grubości 0.025 mm na warstwach wewnętrznych – co stanowi realne ryzyko wyłamania podczas produkcji.
- Zewnętrzna warstwa pierścieniowa: preferowana grubość 0.125 mm, minimalna grubość 0.10 mm
- Pierścień warstwy wewnętrznej: preferowany 0.10 mm, minimalny 0.075 mm
- Dodaj łezki na wszystkich połączeniach, aby wzmocnić połączenie i zapobiec jego pękaniu
PTH kontra NPTH: Zrozumienie kompensacji wiertła
Bębny PTH są pokrywane galwanicznie miedzią, która zmniejsza średnicę otworu gotowego o 0.05–0.10 mm — otwór gotowy PTH o średnicy 0.30 mm wymaga wiertła o średnicy 0.35–0.40 mm. W przypadku otworów NPTH nie jest stosowana żadna kompensacja: otwór gotowy ≈ rozmiar wiertła. W przypadku mieszania otworów PTH i NPTH w jednym pliku wiertniczym bez wyraźnych znaczników atrybutów, producent musi wnioskować o typie na podstawie geometrii. Każda błędna klasyfikacja skutkuje nieprawidłowymi rozmiarami otworów lub niezamierzonym powlekaniem.
Decyzja projektowa: zawsze generuj oddzielne pliki wierceń PTH i NPTH i uwzględniaj je w uwagach dotyczących wykonania. Jeden wiersz eliminuje wszelkie niejasności.
Otwory szczelinowe: pełna definicja w pliku wiertniczym
Otwory szczelinowe dla wyprowadzeń złączy, elementów montowanych krawędziowo i elementów mechanicznych muszą być zdefiniowane jako ścieżki trasowane w pliku wierceń (składnia Excelon G85 lub funkcja trasowana ODB++), a nie jako kształty w warstwie obrysu płytki. Jeśli tylko warstwa mechaniczna zawiera szczelinę, a plik wierceń zawiera wyłącznie otwory okrągłe, producent musi przed rozpoczęciem budowy zapytać projektanta o wymiary, stan PTH/NPTH oraz tolerancję.
Decyzja projektowa: wyraźnie zdefiniuj wszystkie gniazda w pliku wierceń i opisz każde z nich na rysunku wykonawczym, podając współrzędne początkowe i końcowe, szerokość, tolerancję wymiarową oraz oznaczenie PTH/NPTH.
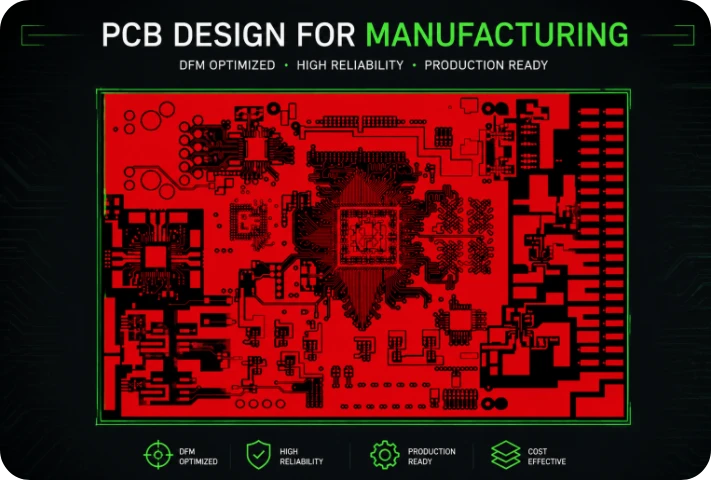
Rysunek 2. Projekt PCB do produkcji
Rozmieszczenie komponentów i projektowanie ich powierzchni dla niezawodnego montażu
Dokładność odcisku stopy to decyzja DFM
Odcisk stopy definiuje, z czym wiąże się proces montażu. Nieprawidłowy odcisk stopy – nieprawidłowe odstępy między padami, zbyt małe pady, brakujące pole montażowe – powoduje problemy z montażem, których źródłem jest wyłącznie decyzja projektowa. Zapoznaj się z normą IPC-7351, aby poznać wszystkie standardowe schematy rozmieszczenia elementów w obudowie. Projektanci, którzy budują od podstaw footprinty bez przestrzegania normy IPC-7351, często tworzą pady zbyt małe (nieodpowiednie połączenie), zbyt duże (ryzyko wystąpienia efektu tombstone w przypadku małych elementów pasywnych) lub nieprawidłowo rozmieszczone (mostki w układach scalonych o małym rozstawie).
Podkładka termiczna QFN: najczęściej błędnie zaprojektowana powierzchnia
- Powierzchnia miedzianej podkładki termicznej: 70–80% odsłoniętej podkładki opakowania. Pełna miedź (100%) zatrzymuje odgazowywanie i tworzy puste przestrzenie; poniżej 60% zapewnia niewystarczający kontakt termiczny i mechaniczny.
- Brak szprych z odciążeniem termicznym: Szprychy zwiększają opór cieplny 2–4 razy. Użyj solidnego połączenia miedzianego.
- Przelotki w podkładce termicznej: Wiertło 0.30 mm, 4–9 w siatce, określić jako przelotki zaślepione żywicą. Otwarte przelotki powodują lutowanie podczas rozpływu, co powoduje niedostateczne nagrzewanie się podkładki termicznej i uniesienie obudowy — jest to typ awarii, która przechodzi wszystkie fabryczne testy elektryczne i wizualne.
- Otwór szablonu: Szyba okienna w siatce 3x3 lub 4x4 z odstępami 0.15 mm w celu kontrolowania objętości pasty i zapobiegania wyciekaniu lutowia pod urządzeniem.
Odstępy między elementami i orientacja komponentów
- Odstęp między korpusem SMD a korpusem SMD: minimum 0.15 mm, preferowane 0.25 mm
- Korpus SMD do krawędzi płytki: minimum 2.5 mm — odstęp od szyny przenośnika produkcyjnego
- Wysoki komponent (>3 mm) do komponentu o drobnym skoku: minimum 3.0 mm w kierunku rozpływu — wysokie komponenty tworzą cień w kierunku osadzania pasty na podkładkach o drobnym skoku
- Otwór przelotowy do sąsiedniego SMD: minimum 2.5 mm w celu zapewnienia selektywnego odstępu lutowania falowego
Piece reflow mają zdefiniowany kierunek procesu. Ułożenie spolaryzowanych elementów pasywnych 0201 i 0402 z osią spolaryzowaną równolegle do kierunku reflow zmniejsza straty wydajności nagrobka. Jest to decyzja o właściwym umiejscowieniu, której podjęcie jest bezpłatne.
Zasady projektowania sitodruku, które wpływają na jakość produkcji
Rozmiar znaków i możliwość druku
Naruszenia w zakresie znaków sitodrukowych powodują nieczytelne oznaczenia, które utrudniają identyfikowalność, zgodność z przepisami i identyfikację operatora. Zasady te wynikają z ograniczeń fizycznych druku:
| Parametr | Bezpośrednie obrazowanie laserowe | Sitodruk |
|---|---|---|
| Minimalna szerokość linii | 0.10mm | 0.125mm |
| Minimalna wysokość znaku | 0.80mm | 1.0mm |
| Minimalny stosunek wysokości do szerokości linii | 5:1 | 5:1 |
Znak o wysokości 1.0 mm wymaga linii o szerokości co najmniej 0.20 mm. Linia o szerokości 0.10 mm wymaga linii o wysokości co najmniej 0.50 mm. Znaki o szerokości linii poniżej 0.08 mm nie mogą być drukowane – tusz nie wypełnia szczelin między medium drukarskim – co powoduje powstawanie nieregularnych linii, które są niewidoczne w EDA, ale przewidywalne na podstawie samej geometrii.
Decyzja projektowa: ustawić globalne wartości domyślne warstwy sitodruku EDA na minimalną wysokość znaku 1.0 mm i minimalną szerokość linii 0.15 mm. Przed wygenerowaniem wydruku należy włączyć ograniczenie DRC dla możliwości drukowania sitodruku.
Znaki na padach SMD
Narzędzia EDA umieszczają desygnatory referencyjne w środku komponentu, co w przypadku elementów pasywnych 0402 i 0201 rutynowo nakłada kreski znakowe na pola lutownicze. Atrament na powierzchni lutowniczej utrudnia zwilżanie lutowia. Jest to problem z wyjściem pliku projektowego — rozwiązaniem jest uruchomienie kontroli DRC od sitodruku do pola lutowniczego SMD jako obowiązkowego kroku przed wyjściem i przeniesienie wszystkich konfliktów przed wygenerowaniem plików Gerber.
Lustro od dołu i weryfikacja plików
Sitodruk dolnej warstwy musi być odbity lustrzanie w pliku wyjściowym Gerber. Sprawdź to w samodzielnej przeglądarce Gerber, a nie w natywnym widoku EDA. Upewnij się również, że żadne elementy sitodruku nie zostały przypadkowo umieszczone na warstwach miedzianych — ścieżki miedziane o zerowej szerokości na warstwie sitodruku tworzą pozorne elementy miedziane w pliku Gerber.
Decyzje dotyczące projektowania maski lutowniczej, które decydują o wydajności montażu
Zasady dotyczące rozmiaru otworu maski
Otwór maski lutowniczej wokół każdego pola lutowniczego określa obszar lutowania miedzi, a zapora maski zapobiega powstawaniu mostków lutowniczych. Są to decyzje projektowe mające bezpośrednie konsekwencje dla wydajności montażu:
- Standardowe rozszerzenie maski: +0.05 mm na stronę (łącznie 0.10 mm na miedzianej podkładce)
- Układ scalony o drobnym skoku, o skoku 0.40–0.50 mm: Zmniejsz do +0.025 mm po każdej stronie, aby utrzymać zaporę maski pomiędzy sąsiadującymi wkładkami
- Minimalna tama maski pomiędzy sąsiadującymi wkładkami: 0.10 mm; granica zaawansowania 0.075 mm. Poniżej 0.075 mm srebro rozwarstwia się podczas lutowania rozpływowego i powoduje powstawanie mostków lutowniczych.
- Otwór maski mniejszy niż miedziana podkładka: Maska na krawędziach padów zmniejsza powierzchnię lutowania i zatrzymuje topnik — otwory maski muszą być równe lub większe od miedzi padu
Pola SMD na miedzianej wylewce: problem weryfikacji wyników projektu
Gdy pola lutownicze elementów SMD znajdują się na obszarach wypełnionych miedzią, niektóre narzędzia EDA generują otwory pod maskę lutowniczą tylko dla pól lutowniczych zdefiniowanych jako elementy biblioteczne typu SMD – a nie dla miedzi wylewanej metodą wylewania. Te pola lutownicze są dostarczane w opakowaniu z maską lutowniczą. Montaż tworzy suche połączenia, które przechodzą testy ciągłości w temperaturze pokojowej i nie wytrzymują cykli termicznych.
Decyzja projektowa: po wygenerowaniu plików Gerber otwórz warstwę maski lutowniczej w niezależnym programie do przeglądania i sprawdź, czy każde pole lutownicze SMD ma otwór — w szczególności sprawdź pola lutownicze znajdujące się w pobliżu obszarów zalewania lub wewnątrz nich.
Leczenie maską
Bez wyraźnej specyfikacji, producent stosuje domyślne ustawienia fabryczne. Decyzja projektowa: jeden wiersz w notatkach produkcyjnych obejmuje wszystko: „Przelotki sygnałowe: zakryte z obu stron. Przelotki termiczne w padach elementów: zaślepione i zaślepione zgodnie z IPC-4761 typ VII. Przelotki testowe: odsłonięte z obu stron”.
Zarys płytki, panelizacja i tablica SET: projektowanie dla hali fabrycznej
Zarys płyty: Kompletna instrukcja produkcji
Plik Gerber z obrysem płytki to plik wejściowy maszyny — wskazuje on frezarce, gdzie ma ciąć. Aby był to kompletny opis produkcyjny, projektant musi również podać: definicję gotowej krawędzi (nie linię środkową ścieżki frezowania — szczelina o szerokości 2 mm wyfrezowana wiertłem o średnicy 2 mm ma przesunięcie o 1 mm), tolerancje wymiarowe dla każdego elementu, zdefiniowany punkt odniesienia (początek osi X0/Y0, od którego mierzone są wszystkie wymiary) oraz oznaczenie PTH/NPTH dla wszystkich wewnętrznych wycięć.
W przypadku płyt prostokątnych jest to proste. W przypadku płyt z nacięciami, wycięciami wewnętrznymi, zaokrąglonymi narożnikami lub krawędziami nieortogonalnymi, projektant musi dostarczyć rysunek techniczny wraz z rysunkiem konturowym w formacie Gerber, opisując wszystkie krytyczne wymiary wraz z tolerancjami, punktem odniesienia i specyfikacją wycięcia. Bez tego błąd wymiarowy kumuluje się w różnych elementach, a proces produkcji wymaga konsultacji z projektantem przed rozpoczęciem.
Panelizacja i tablice SET: zaprojektuj je lub strać kontrolę
Gdy płytki wymagają montażu paneli SMT, zdefiniowanie układu paneli jest obowiązkiem projektanta, a nie domyślnym zadaniem producenta. Producent optymalizuje swoją produkcję pod kątem wydajności. Projektant wie, gdzie kondensatory ceramiczne są umieszczone w pobliżu potencjalnych punktów przerwania, które komponenty montowane krawędziowo wymagają odstępu w określonych kierunkach depanowania oraz jakie są wymiary szyny przenośnika docelowej linii montażowej.
Główne zagrożenia wynikające z pozostawienia definicji panelu producentowi:
- Kondensatory ceramiczne umieszczone w odległości 5 mm od punktów pęknięć wypustek — pękanie naprężeniowe podczas demontażu powoduje awarię, która ujawnia się po kilku miesiącach od wdrożenia w terenie
- Elementy miedzi w odległości 0.50 mm od linii V — linie V osłabiają podłoże i powodują naprężenia miedzi w miejscu pęknięcia
- Nieregularne kształty płyt nie są ze sobą zagnieżdżone (naprzemiennie 0°/180°), co minimalizuje marnotrawstwo płyt
- Wymiary szyn panelowych nie są dopasowane do szerokości przenośnika linii montażowej
Decyzja projektowa: w przypadku każdej płytki wymagającej montażu paneli SMT należy dołączyć plik układu panelu lub rysunek określający pozycje i orientacje płytki, pozycje nacięć V lub ścieżek stykowych oraz to, które krawędzie zostaną poddane danej obróbce, wymiary szyny (minimum 5 mm), specyfikacje punktów odniesienia (1.0 mm miedziany okrąg, 2.0 mm otwór maski, minimum 5 mm od każdej krawędzi, 4 mm wolnej przestrzeni) oraz zdefiniowany punkt odniesienia panelu.
Odstępy między miedzią a krawędzią
- Miedź do krawędzi płytki mechanicznej: minimum 0.20 mm, preferowane 0.30 mm
- Miedź do linii V: minimum 0.50 mm
- Punkt przerwania kondensatorów ceramicznych względem wypustki: minimum 5.0 mm — określ odstęp między routerami, jeśli nie można go zachować
Przygotowanie pliku produkcyjnego: Przełożenie zamierzeń projektowych na instrukcje produkcyjne
Pakiet Gerber jako specyfikacja produkcyjna
Pakiet plików Gerber to kompletny zestaw instrukcji produkcyjnych. Każda niejasność, którą producent musi rozwiązać przed rozpoczęciem produkcji, wydłuża proces i niesie ze sobą ryzyko znalezienia rozwiązania niezgodnego z zamierzeniami projektanta. Przygotowanie pliku jest obowiązkiem projektanta, a nie zadaniem administracyjnym.
Notatki dotyczące produkcji: Określ, czego potrzebujesz
- Materiał: Pełna klasa i Tg — „Isola 370HR, Tg min. 180°C, bezhalogenowa”, a nie „High-Tg FR4” (niejednoznaczne określenia między klasami dostawców)
- Masa miedzi na warstwę: „1 uncja warstwy zewnętrznej po platerowaniu; ½ uncji warstw wewnętrznych” — nie „1 uncja miedzi”
- Wykończenie powierzchni z tolerancją: „ENIG zgodnie z IPC-4552, Ni 3–5 µm, Au 0.05–0.10 µm”. W przypadku złączy krawędziowych: „Galwanizowane twarde złoto, Au 0.75–1.25 µm na Ni 3–5 µm” — miękkie złoto ENIG ulega przetarciu po mniej niż 100 włożeniach złącza.
- Klasa IPC: Klasa 2 (standardowa) lub klasa 3 (wysoka niezawodność) — określa minimalne wymagania dotyczące miedziowania w tulejach przelotowych, wymagania dotyczące pierścieni pierścieniowych i normy kontroli
- Poprzez leczenie według typu: Jeżeli nie określono inaczej, producent stosuje jedną wartość domyślną do wszystkich typów przelotek
- Struktura pliku wiertniczego: „PTH i NPTH w osobnych plikach” — eliminuje najczęstszą niejasność w plikach wiertniczych
- Kontrolowana impedancja: Wszystkie pięć elementów — warstwa, szerokość śladu, cel, tolerancja, nazwy płaszczyzny odniesienia
Lista kontrolna przed złożeniem
- Możliwość druku sitodrukowego DRC — znaki o wysokości poniżej 1.0 mm lub szerokości linii poniżej 0.15 mm oznaczone i rozwiązane
- DRC sitodruku na płytce SMD — wszystkie nakładki rozwiązywane przed wyjściem
- Ostry kąt DRC — ograniczenie kątowe ≥90° włączone; łzy na wszystkich przelotkach i połączeniach padów
- Pływająca miedź DRC — cała miedź bez siatki przypisana, usunięta lub oznaczona jako celowa
- Odległość między sieciami DRC z włączoną kontrolą nakładania się tych samych sieci
- Zarys płytki zweryfikowany, zamknięty i kompletny — zdefiniowano dane odniesienia; gniazda w pliku wierceń; wszystkie wycięcia opisane tolerancją i PTH/NPTH
- PTH i NPTH w oddzielnych plikach wierteł — podane w notatkach produkcyjnych
- Samodzielny przeglądarka plików Gerber: potwierdzono obecność otworów w masce lutowniczej na wszystkich polach lutowniczych SMD, w tym na obszarach wypełniania
- Poprzez obróbkę maskową określoną w notatkach produkcyjnych
- W przypadku konieczności montażu paneli SMT dołączono rysunek panelizacji
- Specyfikacja impedancji ukończona — wszystkie pięć elementów obecnych
- Kompletne notatki dotyczące produkcji — materiał, gramatura miedzi na warstwę, wykończenie powierzchni, klasa IPC, obróbka przez otwór, notatka dotycząca pliku wiertniczego
Przegląd DFM i wsparcie produkcji firmy Highleap
Highleap Electronics standardowo uwzględnia przegląd DFM przy każdym zamówieniu:
- Kontrole automatyczne: Ślad/przestrzeń, pierścień pierścieniowy, kąty ostre, możliwość druku sitodrukowego, szerokość mostka maski, wiercenie do miedzi — zwrócone w ciągu 24 godzin ze współrzędnymi i ocenami ważności
- Przegląd inżynierski: Weryfikacja impedancji stosu w odniesieniu do faktycznie dostępnego prepregu, kompletności otworów szczelinowych, przeglądu danych i tolerancji obrysu płytki, wykonalności układu panelu — sprawdzanie, którego nie mogą powtórzyć narzędzia automatyczne
- Montaż DFM: Współczynnik powierzchni otworu szablonu, specyfikacja podkładki termicznej QFN, odstęp między elementami wysokiego napięcia, orientacja komponentów — sprawdzane jednocześnie z płytką DFM w przypadku zamówienia montażu
- Pisemny raport DFM: Krytyczne/główne/drobne ze szczegółowymi zaleceniami dotyczącymi poprawek i współrzędnymi Gerber
Zacznij od bezpłatnej wyceny sprawdzonej przez DFM
Dane produkcyjne, narzędzia do przeglądu i pytania dotyczące wydania
Wyeksportowane pliki muszą definiować jedną spójną wersję płytki i zespołu. Dane dotyczące warstw, informacje o wierceniu, dane dotyczące rozmieszczenia i wymagania dotyczące rysunków powinny być uzgodnione przed rozpoczęciem produkcji.
Dodatkowe pytania dotyczące zasad projektowania płytek PCB i decyzji projektowych
| Temat inżynierski | Pytanie inżynierskie |
|---|---|
| Czym są pliki PCB | Zrozumienie plików .PCB |

Polecamy Wiadomości
Produkcja płytek PCB modemów USB i PCBA dla kluczy LTE/5G i adapterów danych
Wykonanie i montaż płytki PCB modemu USB wymaga kompaktowego...
Niestandardowa płytka PCB inteligentnego kasku motocyklowego do jazdy w trybie połączonym
Inteligentny kask motocyklowy może łączyć w sobie funkcje interkomu,...
Produkcja i montaż płytek PCB do noszenia kamizelek haptycznych dla producentów OEM z wieloma strefami haptycznymi
Użytkownik noszący kamizelkę dotykową zauważa...
Produkcja i montaż płytek PCB do przenośnych rejestratorów temperatury dla producentów OEM czujników BLE
Noszony rejestrator temperatury PCB to płytka elektroniczna...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy analizę DFM/DFA dla Ciebie i wrócimy do Ciebie z raportem. Możesz bezpiecznie przesłać swoje pliki za pośrednictwem naszej witryny. Wymagamy następujących informacji, aby przedstawić Ci wycenę:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.