
Pin-liitteen piirilevykokoonpanon prosessiopas
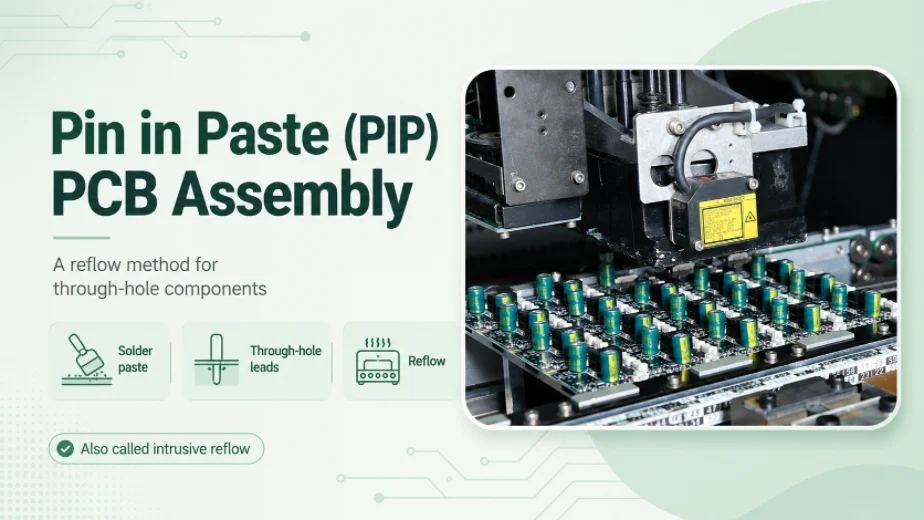
Kuva 1. nasta tahnamaisessa piirilevykokoonpanossa
Viimeksi päivitetty: toukokuu 2026 · Prosessi- ja suunnitteluopas sekateknologialevyjen uudelleensulatukseen liisterimenetelmällä
Pin in Paste (PiP) – jota kutsutaan myös nimellä paste-in-hole (PIH) , through-hole reflow tai intrusive reflow – on tapa juottaa läpireikäkomponentteja samaan reflow-uuniin, jossa juotetaan pintaliitososat. Sen sijaan, että levyn muutamalle lyijylliselle liittimelle ja liittimelle suoritettaisiin erillinen aalto- tai käsinjuotosoperaatio, kokoonpanija tulostaa juotospastaa suoraan pinnoitettuihin läpireikiin, lisää komponenttien johtimet tähän tahnaan ja juottaa kaiken yhteen. Oikein tehtynä se poistaa kokonaisen prosessivaiheen sekateknologialevyltä, mutta se toimii vain, jos reiät, sapluuna ja komponentit on suunniteltu sitä varten. Tämä opas selittää mekaniikan, pastan ja tilavuuden matematiikan, suunnittelusäännöt ja missä PiP voittaa – ja missä se häviää – aalto- ja selektiiviselle juottamiselle.
Mikä on Pin in Paste (PiP) -piirilevykokoonpano?
Nykyään useimmissa piirilevyissä käytetään pääasiassa pinta-asennuskomponentteja, mutta niissä on edelleen kourallinen läpivientireikiin (THT) meneviä osia – virtaliittimiä, piirilevyjen välisiä liitäntöjä, suuria elektrolyyttikondensaattoreita, releitä, RJ45-liittimiä, tasavirtaliittimiä – jotka vaativat piirilevyn läpi kulkevan jalan mekaanista lujuutta. Perinteisesti nämä johdinjohteet juotetaan erikseen: aaltojuottamalla, selektiivisellä juotoskoneella tai käsin. Jokainen on toinen prosessi, jolla on omat asetukset, kustannukset ja lämpöaltistus.
Pin in Paste -menetelmä taittaa toisen prosessin takaisin ensimmäiseksi. Pinnoitetut läpivientireiät täytetään juotospastalla samassa sapluunatulostusvaiheessa, jossa SMT-liitännät liimataan. Lyijytetty komponentti asetetaan siten, että sen nastat ovat pastatäytteisten sylinterien sisällä. Kun piirilevy kulkee uudelleenjuotusuunin läpi, rei'issä oleva tahna sulaa pastan rinnalla sirun osien alla ja valuu sylinterin läpi muodostaen kunnollisen pyöristyksen molemmille puolille. Yksi tulostus, yksi paikka, yksi uudelleenjuotos.
Miksi käyttää pin-menetelmää liittämisessä aaltojuotostuksen sijaan?
Motivaatio on lähes aina yhden vaiheen poistaminen. Kolmella tai neljällä läpireikäliittimellä varustetulla levyllä, joka on 95-prosenttisesti SMT-materiaalia, aaltojuotos pakottaa koko paneelin sulajuotosaallon läpi vain tusinan liitoksen tekemiseksi – ylimääräinen kone, paletti SMT-puolen peittämiseksi, ylimääräinen juoksute ja puhdistus sekä toinen lämpösykli jo kerran uudelleenjuottauille osille.
PiP:n valitseminen tarjoaa useita konkreettisia etuja:
- Yksi terminen prosessi. Levyllä on yksi uudelleensulatusprofiili uudelleensulatuksen ja aallon sijaan, mikä vähentää lämpöherkkien SMT-osien lämpörasitusta ja yksinkertaistaa lyijytöntä käsittelyä.
- Pienempi työvoimankulutus ja lattiapinta-ala. Ei erillistä aalto- tai valintakonetta linjassa, ei käsinjuotosasemaa, vähemmän piirilevyyn koskettavia käyttäjiä.
- Yhtenäiset, mitattavat nivelet. Juotosaineen määrä määräytyy sapluunan aukon mukaan, joten jokainen liitos saa toistettavan määrän pastaa käden sijaan, ilman aaltojen muodostumista tai jääpuikkoja pohjassa.
Kompromissi on, että PiP on armoton pastan määrän ja komponenttien lämmönkestävyyden suhteen. Jos näitä kahta asiaa ei ole suunniteltu, liitokset nälkiintyvät tai liitin sulaa – ja juuri tästä tässä oppaassa on kyse.
Kiinnitys liittämisessä, vaihe vaiheelta
Tyypillinen Pin in Paste -linja näyttää lähes identtiseltä normaalin SMT-linjan kanssa, mutta läpivientireikien sijoittelu on tehty ennen uudelleenjuoksutusta eikä sen jälkeen. Ainoa aidosti uusi vaihe on lisäys; ainoa vaihe, joka vaatii erityissuunnittelua, on tulostus.
- Sapluunatuloste — tahna painetaan SMT-alustoille ja puristetaan pinnoitettuihin reikiin suurennettujen (päällepainettujen) tai porrastettujen aukkojen kautta. Avainten hallinta: aukon suunnittelu ja sapluunan paksuus, jossa pastan tilavuus kasvaa tai vähenee.
- SMT-sijoittelu — poiminta- ja sijoituskone täyttää kaikki pintaliitososat normaalisti.
- THT-lisäys — lyijylliset komponentit työnnetään sisään siten, että niiden tapit osuvat pastalla täytettyihin reikiin, käsin, asetinkoneella tai asetinlaitteen avulla. Avainten hallinta: tappien on ulotuttava tahnaan tahraamatta sitä sylinterin seinämistä.
- reflow — koko kokoonpano kulkee uunin läpi; SMT- ja läpireikäliitokset muodostuvat samaan profiiliin. Avainten hallinta: Profiilin on lämmitettävä suuren lämpömassan omaavat läpireiän osat kokonaan ilman, että SMT-osat kypsennetään.
- tarkastus — AOI tarkistaa SMT-liitokset; läpireikien pyöristykset tarkistetaan silmämääräisesti tai, jos tynnyreillä on merkitystä, röntgenillä ylä-/alapään muodostumisen ja tynnyrin täytön varalta.
Juotospastan tilavuusongelma PiP:ssä (ja korjaukset)
Tässä piilee keskeinen vaikeus. Läpireiän läpi kulkeva tynnyri on suhteellisen suuri tilavuus, joka on täytettävä ja jätettävä pyöristys levyn molemmille puolille, mutta tavallinen sabluuna tulostaa vain ohuen, tasaisen kerroksen (tyypillisesti 0.10–0.15 mm paksu). Jos tyynyn kokoinen aukko leikataan, suurin osa tästä tahnasta putoaa suoraan tynnyriin. Kun juoksute palaa pois uudelleensulatuksessa, reiän täyttämiseksi ei ole läheskään tarpeeksi metallia jäljellä, ja liitos tulee ulos tyhjänä ilman pohjapyöristystä.
Kokoonpanijat kurovat umpeen tätä kuilua kolmella päätekniikalla, usein yhdistelmällä:
Toistotulostus
Sapluunan aukko on tehty suuremmaksi kuin rengasmainen alusta , joten reiän ympärille painetaan ylimääräistä pastaa. Reflow-sulatuksen aikana pasta virtaa rumpuun. Päällepainatusaukot voivat olla pyöreitä, neliömäisiä tai pisaranmuotoisia, jotka painottavat pastaa reikää kohti. Tämä on yleisin ja edullisin menetelmä, koska se muuttaa vain sapluunan ulkonäköä.
Step-up (porrastettu) sapluuna
Sapluuna paksunnetaan paikallisesti PiP-reikien ympärillä – esimerkiksi 0.12 mm:n sapluunaa porrastetaan 0.20 mm:iin vain tässä kohdassa – joten jokainen painatus kerrostaa enemmän pastaa pitäen samalla hienojakoiset SMT-alueet ohuina. Se maksaa enemmän ja vaatii huolellista porrastuksen sijoittelua, jotta lasta tiivistää silti, mutta tuottaa suuria määriä ilman ylisuurta jalanjälkeä.
Juotosaihiot
Suurimman tilavuuden omaaviin reikiin (raskaat virtaliittimet, suuret putket) painetun tahnan päälle lisätään ennen uudelleensulatusta muotoiltu kiinteä juote – esimuotti . Se sulattaa ja täydentää tahnaa täyttäen putket, joita mikään järkevä sapluuna ei pystyisi täyttämään yksinään.
Käytettiinpä kumpaa tahansa menetelmää, pastan on myös fyysisesti saavutettava runko, minkä vuoksi laserleikatut sabluunat, joissa on sileät ja hyvin kapenevat aukkoseinät, ovat tärkeitä PiP:lle: puhtaat seinämät vapauttavat paksumman kerroksen sen sijaan, että puolet siitä jäisi sabluunaan kiinni.
Juotospastan tilavuuden laskeminen tapille pastassa
PiP on yksi harvoista kokoonpanoprosesseista, joissa tilavuuslaskelma on todella tehtävä oletusarvoon luottamisen sijaan. Logiikka on yksinkertainen.
Laske ensin liitoksen tarvitsema lopullinen juotosmäärä :
Tarvittava juote = piipun tilavuus + yläreuna + pohjareuna − lyijyn tilavuus piipun sisällä
Rungon tilavuus on sylinterinä käsiteltävä pinnoitettu reikä; vähennä sen sisällä oleva lyijyn osa ja lisää pieni vara kummallekin puolelle muodostuvia pyöristyksiä varten. Tämä antaa haluamasi kiinteän juotteen tilavuuden lopussa.
Toiseksi, muunna se märän tahnan tilavuudeksi . Juotostahna on metallijauheen suspensio juoksuteessa, ja vain noin puolet sen tilavuudesta on metallia – loput on juoksutusta, joka haihtuu uudelleensulatuksessa. Nykyään käytetään siis noin kahta märän tulostetun tahnan lopullista juotostilavuutta:
Märkätahnan tilavuus ≈ 2 × tarvittava juotosmäärä (tarkka kerroin riippuu tahnan metallipitoisuudesta – tarkista datalehti)
Kolmanneksi, suunnittele aukko ja sapluunan paksuus siten, että yksi painatus levittää kyseisen märkäpastan tilavuuden. Aukon tilavuus on avoin alue kerrottuna sapluunan paksuudella, joten kompromissina on päällekkäispainatuksen koko sapluunan paksuuden kanssa. Jos tasainen aukko ei yltä kohteeseen ilman, että siitä tulee järjettömän suuri, se on merkki sapluunan suurentamisesta tai aihion lisäämisestä. Käytännön vinkki: älä koskaan anna sapluunan leikata PiP-aukkoja "tyynyn koon" mukaan – mitoita ne tilavuuslaskelman perusteella käyttäen pastan metalli-fluksisuhdetta sisäänrakennettuna.
Kiinnitä liitä-suunnittelusäännöt: reiät, johtolinjat ja ulkonevat reunat
Hyvä PiP alkaa asettelusta, ei viivasta. Muutamat säännöt varmistavat tulostettavan prosessin ja liitosten toimivuuden:
- Reiän ja johtimen välinen välys: Pinnoitetun reiän halkaisija ≈ johtimen halkaisija + 0.20–0.25 mm pyöreille johdoille (hieman enemmän neliön/suorakaiteen muotoisille johdoille). Liian tiukka johto raapii tahnaa irti seinästä; liian löysä johto raapii tahnaa ja liitos nälkiintyy.
- Rengasmainen rengas / tyyny: Käytä reilun kokoista yläpuolen alustaa, jotta päällekkäispainatuksella on mihin asettua ja se tukee suurempaa pastakerrosta ja vahvempaa pyöristystä.
- SMT-etäisyys: Pidä hienojakoiset SMT-painatusalustat erillään painatusrenkaasta, jotta painatettu tahna ei pääse tarttumaan viereiseen pataan.
- Komponenttien välimatka: Jätä rungon alle pieni rako (tai määritä osa, jossa on välikappaleita), jotta pasta voi purkaa juoksutetta ja muodostaa yläreunan; tasaisesti oleva osa vangitsee sen.
- Pohjapuolen välys: Älä pidä mitään haurasta tai korkeaa suoraan PiP-reiän alla vastakkaisella puolella – pohjafileeni tarvitsee tilaa ja alue saa täyden uudelleensulatuksen lämmön.
- Lämpötilan tasapaino: poista sylinteriin kiinnittyvien suurten kuparitasojen kuormitusta lämpöpinnoilla, tai sylinteri toimii jäähdytysripana eikä välttämättä saavuta uudelleensulamislämpötilaa.
Juuri tällaisia ongelmia DFM-tarkastus ja kokoonpanotarkastus (DFA) havaitsevat ennen työkalujen leikkaamista, kun niiden muuttaminen on ilmaista eikä vaadi uudelleenpyöritystä.
Mitä komponentteja voidaan juottaa tapilla pastassa?
Suurin yksittäinen porttitekijä on lämpö. Komponentin ja sen muovien on kestettävä täysi uudelleensulatuksen huippu – tyypillisesti noin 245–260 °C lyijyttömille SAC-seoksille. Monet tavalliset läpivientiliittimet eivät ole mitoitettuja tälle; niiden kotelot pehmenevät, painuvat alas tai sulavat. Valmistajat myyvät yleisten liittimien "uudelleensulatuksen kanssa yhteensopivia" tai "korkean lämpötilan" versioita erityisesti PiP:lle, ja ne on määriteltävä erikseen.
Hyviä ehdokkaita ovat reflow-luokitellut osat, joilla on vaatimaton lämpömassa ja hyvin etäisyydellä olevat nastat: reflow-yhteensopivina versioina myytävät nastaliittimet , koteloliittimet ja piirilevyliittimet, reflow-luokitellut läpivientireikäliittimet RJ45- ja USB-liittimet sekä uunikäyttöön tarkoitetut pienemmät virtaliittimet ja riviliittimet.
Huonoja ehdokkaita – joihin on parempi päästä käsiksi aalto-, selektiivisellä tai käsinjuottamisella – ovat liittimet ja muovit, joita ei ole mitoitettu uudelleenjuottauslämpötiloille, erittäin suuret, lämpömassaltaan suuret osat (suuret muuntajat, raskaat väylätangot), jotka eivät saavuta lämpötilaa normaalissa profiilissa, osat, jotka ovat litteitä ilman virtausaukon tuuletusreittiä, erittäin suuret sylinterit, joiden edes esimuottien on vaikea täyttää toistettavasti, sekä kaikki, mikä on lisätty uudelleenjuottamisen jälkeen mekaanisista tai testaussyistä.
Kun piirilevyssä on pari PiP-yhteensopivaa liitintä ja yksi osa, joka ei kestä uudelleenjuoksutusta, yleinen vastaus on PiP-liittää kaikki mahdollinen osa ja juottaa poikkeus valikoivasti sen sijaan, että pakottaisit kaiken yhden menetelmän läpi.
Kiinnitä Paste vs. Wave vs. Selective Solderingiin
PiP ei ole aina oikea työkalu. Se kilpailee aaltojuottamisen ja selektiivisen juottamisen kanssa, ja paras valinta riippuu siitä, kuinka monta läpireikäistä osaa on ja kestävätkö ne uudelleenjuottamisen lämpöä.
| Aspect | Kiinnitä liittämällä | Aaltojuotto | Valikoiva juottaminen |
|---|---|---|---|
| Parhaimmillaan | Muutama uudelleenvirtauskestävä THT-osa enimmäkseen SMT-levyllä | Useita THT-osia toisella puolella | Kourallinen THT-osia, jotka eivät kestä uudelleensulatusta, lähellä tiheää SMT:tä |
| Ylimääräinen prosessivaihe? | Ei — käyttää olemassa olevaa uudelleenjuoksutusta | Kyllä – erillinen kone | Kyllä – erillinen kone |
| Komponenttien lämpöaltistus | Täysi reflow-huippu — vaatii reflow-luokiteltuja osia | Paikallinen pohjalämpö | Paikallinen, pistekohtainen lämpö |
| SMT-sivusuojaus | Ei tarvita | Pohja SMT tarvitsee paletteja/maskaamista | Vähimmäismäärä |
| suoritusteho | Korkea (ei lisättyä linjavaihetta) | Korkea monille nivelille | Hitaammin, nivel niveleltä |
| Pääriski | Liian vähäinen tahna aiheutti nälkiintyneitä niveliä | Silloitus, lämpöjännitys koko piirilevyllä | Kustannukset ja sykliaika liitosta kohden |
Hyödyllinen päätössääntö: jos läpivientireikien osat ovat uudelleenjuottamisen kestäviä ja niitä on vähän, PiP on yleensä halvin ja puhtain menetelmä. Jos läpivientireikien osia on paljon, aaltojuotos on silti parempi. Jos pieni määrä osia ei kestä uudelleenjuottamista, valikoiva juottaminen käsittelee nämä poikkeukset paljastamatta muuta piirilevyä.
Kiinnitä Paste Assembly Services -sivustolle Highleapissa
Highleap Electronics on Kiinassa toimiva piirilevyjen ja piirilevyjen valmistaja Guangzhoussa, joka käyttää Pin in Paste -menetelmää osana sekateknologiaa ja avaimet käteen -kokoonpanoa . Yhteistyön arvo valmistajan kanssa, joka tekee PiP-menetelmiä säännöllisesti, on se, että tilavuuslaskenta ja sapluunasuunnittelu hoidetaan ennen piirilevyn kokoamista, eikä niitä löydetä vasta useiden epäonnistuneiden liitosten jälkeen.
- Sapluunoiden suunnittelu: päällepainatus- ja laserleikatut sabluunat, joiden koko on määritetty pastan tilavuuslaskelman perusteella, sekä juotosaihiot suurivolyymisiä tynnyreitä varten.
- DFM/DFA-palaute: reikien ja lyijyn suhteet, läpiviennit, lämpöpoisto ja komponenttien uudelleensulatuksen arvot verrattuina jalanjälkiisi.
- Uudelleenjuoksutusprofilointi: profiilit on viritetty siten, että suuren lämpömassan omaavat läpireiän osat saavuttavat lämpötilansa ilman hienojakoisen SMT:n ylikypsentämistä.
- tarkastus: AOI SMT-liitoksissa ja röntgenkuvauksessa, jossa tynnyrin täyttö on tarkistettava.
- Prosessin valinta: rehellistä ohjausta siitä, milloin PiP-, aalto- tai selektiivinen juottaminen on oikea menetelmä juuri sinun piirilevyllesi.
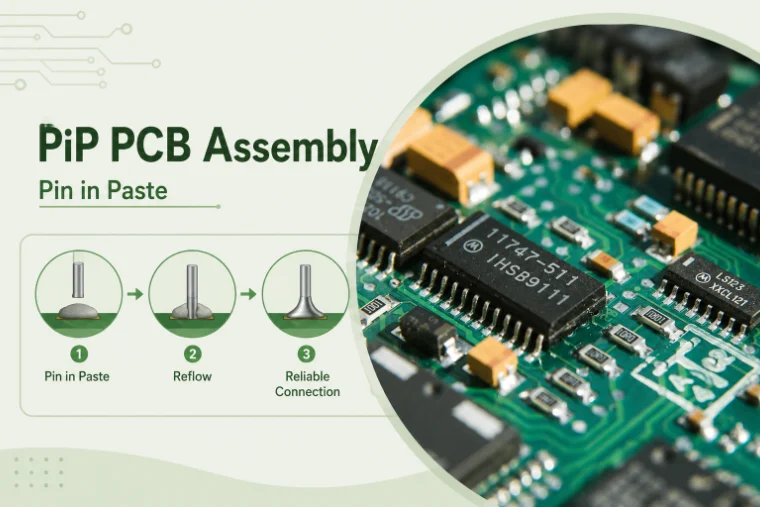
Kuva 2. nasta tahna-piirilevyn kokoonpanon yksityiskohdat
Kiinnitä liittämällä (PiP) - usein kysytyt kysymykset
Onko Pin in Paste sama kuin reflow-juotos?
Siinä käytetään reflow-juotostekniikkaa, mutta termi viittaa erityisesti läpireikien läpi juottamiseen reflow-uunissa painamalla tahnaa reikiin. Tavallinen reflow-juottaa pintaliitososia; PiP laajentaa saman uunin juotosprosessin lyijyllisiin komponentteihin, joten erillistä aalto- tai käsinjuotosvaihetta ei tarvita.
Miksi PiP-niveleni tulevat ulos tyhjäksi tai ilman pohjafileesiä?
Lähes aina ei tarpeeksi pastaa. Litteä, tyynyn kokoinen aukko ei voi täyttää tynnyriä. Korjaa se päällepainatuksella (suurempi aukkorengas reiän ympärille), nostamalla sapluunaa paikallisesti tai lisäämällä juotosaihion – ja mitoita aukko tilavuuslaskelman avulla, jossa on huomioitu, että pastan tilavuus on noin puolet metallia.
Voiko minkä tahansa läpivientiliittimen juottaa PiP:llä?
Ei. Osan on kestettävä täysi uudelleensulatuksen huippulämpötila, joka on lyijyttömän liittimen tapauksessa tyypillisesti noin 245–260 °C. Monet vakioliittimet eivät ole tähän tarkoitukseen mitoitettuja ja ne voivat muuttaa muotoaan. Käytä liittimen "uudelleensulatuksen kanssa yhteensopivaa" tai "korkean lämpötilan" versiota, jonka valmistajat valmistavat erityisesti PiP:lle.
Milloin minun pitäisi käyttää aaltojuotosta PiP:n sijaan?
Kun levyllä on useita läpireikiä tai osia, jotka eivät kestä uudelleensulatuksen lämpöä, PiP loistaa enimmäkseen SMT-levyillä, joissa on muutamia uudelleensulatuksen sietäviä lyijytettyjä osia. Läpireikien määrän kasvaessa aaltojuotos tehostuu; muutamissa lämpöherkissä poikkeuksissa selektiivinen juottaminen on yleensä ratkaisu.

suositeltava Viestejä

TMM-piirilevyjen valmistus
Sisällysluettelo TMM-piirilevyjen valmistusmahdollisuudet RF- ja...

RT duroid 6002 PCB lainaus ja pinoaminen
Tämä sivu omistaa lainaus- ja pinoamismäärittelytehtävän...

TMM6-suodattimen piirilevyjen valmistus
SisällysluetteloMiksi mikroaaltouunien suodattimien suunnittelijat käyttävät...

Taconic RF 35 vs. RO4350B piirilevy
SisällysluetteloRF-35 vs. RO4350B Hankinta ja...
Miten saada tarjous piirilevyistä
Suoritetaan DFM/DFA-analyysi puolestasi ja lähetetään sinulle raportti. Voit ladata tiedostosi turvallisesti verkkosivustomme kautta. Tarvitsemme seuraavat tiedot voidaksemme antaa sinulle tarjouksen:
-
- Gerber, ODB++ tai .pcb, sp.
- Tuoteluettelo, jos tarvitset kokoonpanoa
- Määrä
- Käännä aika
Piirilevypalveluita varten toimitathan osaluettelosi (BOM) ja mahdolliset erityiset kokoonpano-ohjeet. Tarjoamme myös DFM/DFA-analyysin suunnitelmiesi valmistettavuuden ja kokoonpanon optimoimiseksi varmistaen sujuvan tuotantoprosessin.