
Saldatura 60/40 vs 63/37: punti di fusione, comportamento eutettico e quale utilizzare
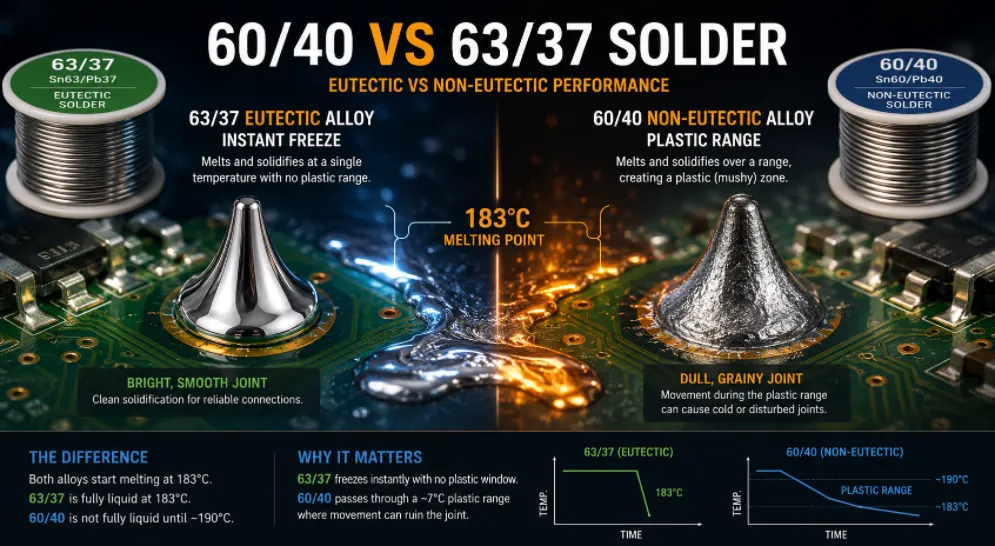
Figura 1. Saldatura 60/40 vs 63/37
Ultimo aggiornamento: maggio 2026 · Un confronto pratico per saldatura manuale, rilavorazione e assemblaggio
La scelta tra la lega di saldatura 60/40 e la 63/37 si riduce a un unico fatto metallurgico: una è eutettica e l'altra no. Questa caratteristica influenza il modo in cui ciascuna lega fonde, solidifica e forma le giunzioni. Entrambe sono leghe di stagno-piombo utilizzate da decenni nell'elettronica e, nonostante l'avvento delle leghe senza piombo, mantengono ancora oggi la loro importanza nel 2026. Questa guida spiega la differenza in termini semplici, mette a confronto i valori di fusione, illustra le conseguenze sulla qualità della giunzione, descrivendo anche l'aspetto fisico di una giunzione difettosa, e si conclude con indicazioni chiare su quando utilizzare l'una o l'altra lega e su come specificarla in un ordine di assemblaggio.
- Cosa significano realmente i numeri 60/40 e 63/37
- Il punto eutettico e perché 63/37 è speciale
- Punti di fusione e gamma di plasticità, a confronto
- Come la gamma di prodotti in plastica crea giunzioni fredde e disturbate
- Scelta tra 60/40 e 63/37 a seconda dell'applicazione
- Conforme alla direttiva RoHS, senza piombo e laddove la saldatura al piombo è ancora in uso.
- Forme, stoccaggio e manipolazione sicura di entrambe le leghe
- Specificare la lega di saldatura in un ordine di assemblaggio
- Domande frequenti
Cosa significano realmente i numeri 60/40 e 63/37
I numeri indicano semplicemente il rapporto stagno-piombo in peso. Una lega per saldatura 60/40 è composta per il 60% da stagno e per il 40% da piombo. Una lega per saldatura 63/37 è composta per il 63% da stagno e per il 37% da piombo. Una variazione del tre percento nella percentuale di stagno può sembrare insignificante, ma posiziona una lega esattamente in un punto specifico del sistema stagno-piombo, lasciando l'altra leggermente al di fuori di tale punto: questa piccola differenza modifica il loro comportamento di fusione in un modo che si può percepire al banco di lavoro.
Perché stagno e piombo vengono accoppiati?
Lo stagno garantisce la bagnabilità e l'adesione; il piombo abbassa il punto di fusione e migliora la lavorabilità e la fluidità. Nessuno dei due metalli, preso singolarmente, è adatto alla saldatura di componenti elettronici: lo stagno da solo fonde a temperature più elevate ed è più fragile, mentre il piombo da solo ha una scarsa capacità di bagnatura. Insieme, i due metalli hanno dominato la saldatura di componenti elettronici per generazioni proprio perché sono facili da lavorare, scorrono agevolmente e formano giunzioni affidabili a temperature moderate che non danneggiano i componenti circostanti.
Perché una differenza del 3% è importante
Nella maggior parte dei sistemi di leghe, una variazione di composizione del 3% è trascurabile. Nel sistema stagno-piombo, invece, rappresenta la differenza tra trovarsi sul punto eutettico e trovarsi nelle sue immediate vicinanze, e questa singola distinzione determina se la lega fonde a una determinata temperatura o in un intervallo di temperature. Il dibattito rimanente tra i due rapporti riguarda in realtà il modo in cui ciascuna lega passa dallo stato solido a quello liquido, non quali metalli siano presenti.
Il punto eutettico e perché 63/37 è speciale
Una lega eutettica ha una composizione specifica che fonde e solidifica a una singola temperatura precisa, comportandosi come un metallo puro anziché come una miscela. Nel sistema stagno-piombo, questo rapporto magico è 63% stagno / 37% piombo. Al suo punto eutettico, la lega 63/37 passa direttamente dallo stato solido a quello liquido (e viceversa) senza fasi intermedie.
Che cosa significa "eutettico" nella pratica
La maggior parte delle miscele fonde gradualmente: riscaldandole, iniziano ad ammorbidirsi a una certa temperatura e diventano completamente liquide solo a una temperatura superiore. Una composizione eutettica salta questo passaggio intermedio. Riscaldando una miscela 63/37 a 183 °C, rimane solida fino a quella temperatura, poi diventa completamente liquida; raffreddandola al di sotto dei 183 °C, rimane liquida fino a quella temperatura, poi diventa completamente solida. La transizione è praticamente istantanea, una caratteristica molto apprezzata dai professionisti del settore.
Miscela non eutettica 60/40 e la sua parte centrale pastosa
La lega 60/40 si trova appena fuori dal punto eutettico, quindi non è eutettica . Invece di una singola temperatura di fusione, presenta un intervallo di fusione . Riscaldandosi, inizia ad ammorbidirsi a una certa temperatura e non è completamente liquida fino a una temperatura superiore; raffreddandosi, ripassa attraverso lo stesso intervallo. All'interno di questo intervallo, la lega è in parte solida e in parte liquida: uno stato "plastico" pastoso e semisolido che è all'origine delle peculiarità della lega 60/40 e il motivo per cui richiede una mano ferma durante il raffreddamento.
Punti di fusione e gamma di plasticità, a confronto
Le due leghe iniziano a fondere nello stesso punto; la differenza sta in ciò che accade immediatamente al di sopra di esso. La tabella illustra chiaramente il contrasto.
| Proprietà | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Tipo | Eutettico | Non eutettico |
| Si scioglie a | 183 °C (361 °F), punto singolo | ~183–190 °C, un intervallo |
| Gamma di plastica | Nona | finestra di circa 7 °C |
| blocca | Immediatamente e in modo pulito | Gradualmente attraverso la gamma |
| Rischio di articolazioni fredde | Abbassare | Più alto se disturbato |
| Costo relativo | Leggermente più alto (più stagno) | Abbassare |
| Preferenza tipica | Pro a tono fine, SMT, | Foro passante, hobby, budget |
Stesso inizio, fine diversa
Entrambe le leghe iniziano a fondere a 183 °C. La differenza sta in ciò che accade al di sopra di questa temperatura: la 63/37 è completamente liquida a 183 °C, mentre la 60/40 non lo è completamente fino a circa 190 °C. In pratica, un saldatore impostato a circa 300-350 °C è ben al di sopra di entrambe, quindi la sensazione durante la saldatura è simile: la differenza si manifesta durante il momento critico del raffreddamento, non durante il riscaldamento del giunto.
Perché il momento del raffreddamento è quello che conta
La qualità della saldatura si decide in uno o due secondi dopo aver rimosso il saldatore. È in quel momento che la giunzione si solidifica e fissa la sua struttura interna. Una lega che si solidifica istantaneamente non lascia spazio a movimenti che potrebbero compromettere la saldatura; una lega che rimane in uno stato semiliquido offre un margine di tempo in cui una semplice spinta può rovinarla. Questo, in poche parole, riassume l'importanza pratica della saldatura eutettica.
Come la gamma di prodotti in plastica crea giunzioni fredde e disturbate
Questo è il motivo principale per cui i professionisti preferiscono la lega 63/37. Quando la lega 60/40 si raffredda attraversando il suo intervallo di plasticizzazione, esiste una finestra temporale in cui la giunzione appare solida ma è ancora semiliquida all'interno. Se il componente o il filo si muove durante questa finestra temporale (una spinta, una vibrazione, un piccolo movimento della mano), la struttura cristallina in fase di solidificazione viene interrotta prima che possa indurirsi correttamente.
Che aspetto ha un'articolazione danneggiata
Il risultato è una giunzione irregolare o fredda : opaca, granulosa e grumosa anziché brillante e liscia. Tali giunzioni possono essere meccanicamente deboli ed elettricamente inaffidabili e spesso necessitano di essere rilavorate. Poiché la lega 63/37 non ha un intervallo di plasticizzazione, si solidifica istantaneamente quando si raffredda al di sotto dei 183 °C, lasciando pochissimo margine di movimento per compromettere la giunzione. Questa singola proprietà – una solidificazione netta e istantanea – è il vantaggio pratico che rende la lega eutettica la scelta predefinita per le saldature manuali professionali a passo fine.
Perché le articolazioni danneggiate sono pericolose, non solo antiestetiche.
Una giunzione opaca non è solo un problema estetico. La struttura cristallina alterata può lasciare vuoti microscopici e un legame metallurgico scadente, per cui la giunzione potrebbe superare un test rapido ma cedere in seguito a vibrazioni o cicli termici. I guasti intermittenti riconducibili a giunzioni fredde sono tra i più difficili da diagnosticare proprio perché la connessione a volte funziona. Prevenirli alla fonte, con una lega più tollerante e un raffreddamento graduale, è molto più economico che doverli riparare in seguito.
Il lato indulgente del 60/40
La gamma di materiali plastici non è solo uno svantaggio. Alcuni tecnici la apprezzano per operazioni come la pulizia delle giunzioni, la lavorazione di raccordi o la modellatura della saldatura su connessioni più grandi, dove un breve intervallo di tempo utile per lavorare si rivela effettivamente utile. Per le giunzioni passanti non alterate, l'acciaio 60/40 funziona perfettamente e costa un po' meno, motivo per cui rimane una scelta sensata per i lavori di hobbistica e riparazione in generale.
Scelta tra 60/40 e 63/37 a seconda dell'applicazione
Nessuna delle due leghe è universalmente "migliore"; ognuna è adatta a lavori diversi. Scegli la lega più adatta al lavoro da svolgere.
Per tipologia di attività
- Montaggio SMT a passo fine e saldatura manuale professionale: 63/37. Il congelamento netto e istantaneo riduce i ponti termici e le giunzioni fredde dove la precisione è più importante.
- Saldatura a onda e placcatura: Il modello 63/37 è la scelta più comune per il suo comportamento costante e prevedibile su molteplici giunzioni contemporaneamente.
- Lavori amatoriali in generale, fori passanti e riparazioni: Il rapporto 60/40 è perfettamente adeguato e solitamente più economico.
- Modellatura e pulizia delle articolazioni: La finestra in plastica del formato 60/40 offre un breve spazio di lavoro che alcuni tecnici preferiscono.
In particolare per i principianti
Entrambe le leghe sono adatte per la fase di apprendimento, ma la maggiore tolleranza della lega 63/37 in fase di solidificazione riduce il rischio di saldature rovinate, poiché non essendoci una finestra di plastica che una mano tremante potrebbe compromettere. Molti principianti la trovano la lega più facile da usare per ottenere risultati costanti, motivo per cui è comunemente consigliata per la prima saldatura, nonostante costi leggermente di più.
Una semplice regola decisionale
Se il lavoro è di piccole dimensioni, denso o deve essere affidabile, scegli 63/37. Se il lavoro è di grandi dimensioni, a foro passante, non soggetto a modifiche e con un budget limitato, 60/40 va bene. In caso di dubbio, la maggiore tolleranza di 63/37 lo rende la scelta predefinita più sicura: il piccolo sovrapprezzo garantisce maggiore uniformità.
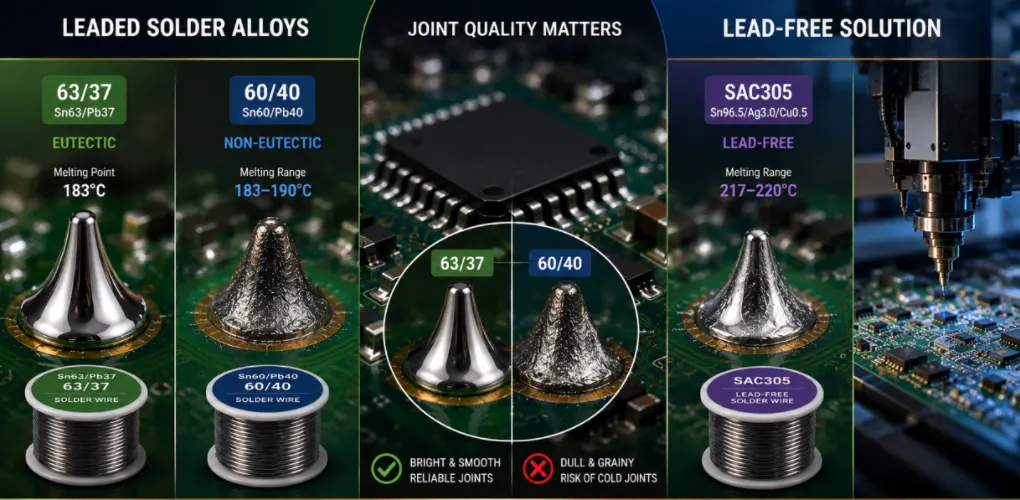
Figura 2. Confronto tra le saldature 60/40 e 63/37.
Conforme alla direttiva RoHS, senza piombo e laddove la saldatura al piombo è ancora in uso.
Sia la miscela 60/40 che la 63/37 contengono piombo, pertanto nessuna delle due è conforme alla direttiva RoHS. Non possono essere utilizzate in prodotti commerciali venduti nell'UE e in molti altri mercati che impongono restrizioni sulle sostanze pericolose.
L'alternativa senza piombo
Per una produzione conforme, i produttori utilizzano leghe senza piombo, più comunemente la SAC305 (96.5% stagno, 3% argento, 0.5% rame). La SAC305 fonde a temperature più elevate, intorno ai 217-220 °C, e si comporta in modo diverso dalla saldatura al piombo: bagna meno aggressivamente, appare più opaca anche quando è corretta e richiede saldatori più caldi e un controllo di processo più preciso. Il passaggio dalla saldatura al piombo a quella senza piombo è un cambiamento di processo, non solo una sostituzione del materiale.
Laddove la saldatura a piombo è ancora consentita e preferita
La saldatura al piombo è ancora ampiamente utilizzata per la prototipazione, la rilavorazione, la riparazione, il lavoro hobbistico e alcune applicazioni ad alta affidabilità esenti da restrizioni, come quelle aerospaziali, della difesa e in alcuni contesti medici, dove il piombo è ancora consentito perché la sua comprovata affidabilità e l'assenza di rischio di formazione di baffi di stagno compensano altre preoccupazioni. Per l'apprendimento quotidiano e il lavoro di laboratorio in cui la direttiva RoHS non si applica, le leghe 63/37 e 60/40 rimangono ottime e facili da usare.
Mescolare materiali con piombo e senza piombo
Evitate di mescolare i due tipi di saldatura sulla stessa giunzione. La combinazione di SAC305 con saldatura al piombo produce una lega con un comportamento di fusione imprevedibile e può indebolire la giunzione. Se una scheda è stata realizzata senza piombo, rilavoratela senza piombo; se è stata realizzata con piombo, rilavoratela con piombo. Utilizzate saldature separate e, idealmente, punte del saldatore separate per ciascuna.
Forme, stoccaggio e manipolazione sicura di entrambe le leghe
Sia la miscela 60/40 che la 63/37 hanno la stessa forma fisica ed entrambe richiedono le stesse abitudini per la gestione del piombo.
Moduli disponibili
Le forme più comuni sono il filo con anima di colofonia (lo standard per la saldatura manuale, con flussante incorporato nell'anima), il filo pieno (da utilizzare con flussante separato), la barra (per saldatura a onda e a immersione) e la pasta (per serigrafia e rifusione). I diametri comuni del filo, compresi tra 0.6 e 0.8 mm, sono adatti alla maggior parte delle lavorazioni su circuiti stampati; i fili più sottili sono adatti per la saldatura SMT a passo fine, mentre i fili più spessi sono adatti per giunzioni e fili di grandi dimensioni.
Archiviazione
Conservare il filo per saldatura in un luogo fresco e asciutto; molti prodotti fanno riferimento a standard di materiali come ASTM B32 per la composizione. Il filo si conserva per anni. La pasta saldante è diversa: ha requisiti di refrigerazione e durata di conservazione che il filo non ha, deve essere portata a temperatura ambiente prima dell'uso e si degrada una volta aperta, quindi viene acquistata in base alle esigenze di una produzione piuttosto che essere accumulata.
Sicurezza
Il piombo rappresenta un vero e proprio rischio per la salute. Lavorate in un ambiente ben ventilato, evitate di inalare i vapori del flussante, non mangiate né bevete al banco di lavoro e lavatevi le mani dopo aver maneggiato la lega per saldatura al piombo. Tenete la lega per saldatura e gli alimenti rigorosamente separati. Queste precauzioni sono semplici e imprescindibili, e si applicano in egual misura alle leghe 60/40 e 63/37: la differenza sta nel comportamento di fusione, non nella tossicità.
Specificare la lega di saldatura in un ordine di assemblaggio
Se esternalizzate l'assemblaggio, la scelta della lega non è solo una questione di preferenza personale, ma influenza il processo produttivo, il profilo termico e i mercati in cui potete legalmente vendere. Specificatela fin da subito.
Cosa dichiarare
- Con piombo contro senza piombo — questa è la prima e più importante decisione, dettata dalle normative di conformità del vostro mercato di riferimento.
- Lega specifica se al piombo — 63/37 per lavori di precisione e alta affidabilità, 60/40 dove il costo è un fattore determinante e i giunti non vengono modificati.
- È necessaria la documentazione di conformità. — Dichiarazioni RoHS/REACH se vendete in mercati regolamentati.
Perché cambia il processo
Una linea senza piombo utilizza un profilo di rifusione più caldo con una temperatura di picco più elevata e un controllo più preciso rispetto a una linea con piombo; le due non sono intercambiabili durante la produzione. Comunicare all'assemblatore la lega e i requisiti di conformità prima della produzione consente di impostare il profilo termico corretto, scegliere una pasta compatibile e verificare che la scheda e i componenti possano resistere alle temperature richieste.
Dalle specifiche al circuito stampato
Highleap Electronics gestisce linee di assemblaggio sia con componenti con piombo che senza piombo conformi alla direttiva RoHS e, prima dell'inizio della produzione, confermerà la lega, il profilo di rifusione e la documentazione più adatti per la vostra scheda e il mercato di destinazione, segnalando eventuali problemi di conformità o termici durante una revisione DFM gratuita.
Richiedi un preventivo per l'assemblaggio di PCB →
Domande frequenti
È meglio una lega per saldatura 63/37 o 60/40?
Per la maggior parte dei lavori di elettronica, la lega 63/37 è ideale: il suo comportamento eutettico garantisce un congelamento netto e istantaneo che resiste alle saldature fredde, aspetto particolarmente importante per le saldature a passo fine e professionali. La lega 60/40 è più economica e perfettamente adatta per lavori amatoriali e per la saldatura di componenti a foro passante.
Le leghe 60/40 e 63/37 fondono alla stessa temperatura?
Entrambi iniziano a fondere alla stessa temperatura, 183 °C. La lega 63/37 è completamente liquida a questa temperatura; la 60/40 non è completamente liquida fino a circa 190 °C, il che le conferisce un intervallo di plasticità che la 63/37 non possiede.
Che cos'è una saldatura eutettica?
Una lega la cui composizione fonde e solidifica a una singola temperatura precisa, come un metallo puro. La lega 63/37 è la lega eutettica stagno-piombo; la 60/40 si trova appena fuori dal punto eutettico e non lo è.
Posso utilizzare queste saldature in prodotti venduti in Europa?
No. Entrambi contengono piombo e non sono conformi alla direttiva RoHS. Per i prodotti commerciali conformi venduti nell'UE e in mercati simili, utilizzare una lega senza piombo come la SAC305.
Perché il mio giunto 60/40 ha un aspetto opaco e granuloso?
Probabilmente si tratta di una saldatura difettosa: il pezzo si è mosso mentre la saldatura era ancora allo stato plastico. Riscaldare nuovamente con il flussante fino a quando non si fonde in un cono liscio e lucido, quindi tenerlo perfettamente immobile mentre si raffredda.
Una lega è più resistente dell'altra?
La lega 63/37 è leggermente più resistente e uniforme, ma per la maggior parte delle articolazioni la differenza è minima. L'uniformità, non la pura forza, è il vero motivo per cui i professionisti la preferiscono.
Posso miscelare miscele 60/40 e 63/37?
È possibile, e il risultato è una miscela quasi eutettica, ma non c'è motivo di farlo deliberatamente. Evitate però di mescolare saldatura al piombo con saldatura senza piombo: questa combinazione fonde in modo imprevedibile e può indebolire le giunzioni.

Messaggi consigliati

Fabbricazione di PCB TMM
Indice dei contenuti Ambito di applicazione della fabbricazione di PCB TMM per RF e...

Preventivo e stackup PCB RT duroid 6002
Questa pagina è responsabile dell'attività di quotazione e definizione dello stackup...

Taconic RF 35 vs RO4350B PCB
Indice RF-35 vs RO4350B Approvvigionamento e...

Produzione di PCB per filtri TMM6
Indice dei contenuti Perché i progettisti di filtri a microonde utilizzano...
Come ottenere un preventivo per i PCB
Eseguiamo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per fornirti un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.