
Come progettare circuiti stampati ciechi interrati con tempi di realizzazione rapidi

Sommario
- Realizzazione rapida di circuiti stampati ciechi interrati su PCB: cosa è effettivamente possibile?
- Il limite dei tempi di laminazione: cosa si può e non si può comprimere con l'accelerazione dei processi.
- Strategie di progettazione che consentono tempi di consegna rapidi senza costi aggiuntivi per le urgenze.
- Opzioni di configurazione che riducono i tempi di elaborazione
- Costo dell'accelerazione rispetto al valore della pianificazione: il calcolo del ROI
- Quando vale la pena e quando non vale la pena
- Capacità e processi di Highleap per una rapida realizzazione
Consegna rapida di componenti ciechi interrati su PCB: verifica dei tempi di consegna
- Indice di sviluppo umano di tipo I (1+N+1): 10-12 giorni standard · 7 giorni express · 5 giorni super express (solo Tipo I)
- Indice HDI di tipo II (2+N+2): 14-16 giorni standard · 10 giorni express · Non è possibile consegnare in meno di 10 giorni
- Tipo III di HDI (sepolto + cieco): 18-22 giorni standard · 14 giorni express · Non è possibile consegnare in meno di 14 giorni
- Il piano fisico: Ogni ciclo di polimerizzazione della laminazione richiede un minimo di 8-12 ore — nessun costo aggiuntivo per la procedura accelerata, modifiche chimiche
- Ottimizzazione del design: Vias sfalsate + Tipo I ove possibile = fino a 12 giorni risparmiati senza costi di urgenza
Per ottenere tempi di consegna rapidi per la produzione di PCB con tecnologia blind buried, è fondamentale comprendere con precisione quali fasi del processo hanno limiti di tempo fisici e quali possono essere compresse tramite una pianificazione prioritaria, e quindi effettuare scelte di progettazione e specifiche che eliminino ogni ritardo comprimibile. I tempi di consegna minimi confermati sono: Tipo I HDI 7 giorni lavorativi, Tipo II 10 giorni lavorativi, Tipo III 14 giorni lavorativi, con servizio di consegna rapida completo e materiali a magazzino. Questi limiti sono determinati dalla chimica di polimerizzazione della laminazione, non dalla programmazione di fabbrica. Al di sotto di questi valori, i circuiti stampati non vengono fabbricati correttamente o non sono classificati come descritto. Entro questi limiti, scelte di progettazione intelligenti possono ridurre i tempi di consegna di 6-10 giorni rispetto a una progettazione con specifiche massime, spesso eliminando completamente la necessità di costi aggiuntivi per la consegna rapida. Vedi le opzioni di produzione rapida di PCB .
Ottieni un preventivo con tempi di consegna rapidi e garanzia di consegna.
1) Realizzazione rapida di circuiti stampati ciechi interrati su PCB: cosa è effettivamente possibile?
1.1 Tempi di consegna minimi confermati per configurazione
| Tipo HDI | Tempi di consegna standard | Expedited | Super Rush (Massimo sforzo) | Condizioni richieste per il minimo |
|---|---|---|---|---|
| Tipo I (1+N+1) | 10-12 giorni | 7 giorni | 5 giorni | FR-4 in magazzino, sfalsato vie, Classe 2, file puliti |
| Tipo II (2+N+2) | 14-16 giorni | 10 giorni | Non realizzabile | Materiali a magazzino, vie sfalsate, Classe 2 |
| Tipo III (sepolto + cieco) | 18-22 giorni | 14 giorni | Non realizzabile | Materiali a magazzino, Classe 2, semplice interrato tramite struttura |
| Tipo III (complesso, con più parti interrate) | 22-28 giorni | 16-18 giorni | Non realizzabile | N/D — minimo vincolato dal conteggio dei cicli |
1.2 Parametri di riferimento del settore e segnali di allarme
Se un fornitore propone tempi di consegna per PCB con intercapedine cieca significativamente inferiori a questi parametri di riferimento, chiedete specificamente: quanti cicli di laminazione richiede questo progetto? Una risposta valida dimostra che comprendono il vostro tipo di HDI. Una risposta vaga come "abbiamo attrezzature veloci" dovrebbe indurre a ulteriori domande.
Motivi legittimi per cui un fornitore potrebbe essere più veloce della media:
- Funzionamento 24 ore su 24, 7 giorni su 7 (fabbrica a 3 turni) — aggiunge il 50-80% di produttività rispetto a un singolo turno, può ridurre i tempi di consegna di 1-3 giorni per il Tipo I
- Dedito prototipo linee con programmi di pressatura configurati in modo permanente per impilamenti comuni: riduce i tempi di configurazione, non i tempi di polimerizzazione
- Pannelli pre-assemblati con configurazioni HDI standard parzialmente lavorate: rari, ma presenti in stabilimenti specializzati ad alto volume.
Nessuna di queste soluzioni elimina il tempo di polimerizzazione della laminazione. Riducono i tempi di attesa e di preparazione. Il tempo minimo di polimerizzazione rimane invariato.
1.3 Prossimità geografica e tempi di spedizione
Il tempo di spedizione dalla fabbrica a destinazione non è incluso nel tempo di produzione, ma è parte del tempo totale di consegna. Per i programmi urgenti:
- DHL/FedEx da Shenzhen agli Stati Uniti: 2-3 giorni lavorativi
- DHL/FedEx da Shenzhen all'Europa: 3-4 giorni lavorativi
- Trasporto aereo vs. corriere espresso: il trasporto aereo è più economico per quantitativi maggiori ma richiede tempo per lo sdoganamento (1-3 giorni).
Per una finestra di produzione di 7 giorni con consegna negli Stati Uniti: tempo totale dalla presentazione del file alla ricezione delle schede = 7 giorni di produzione + 3 giorni di spedizione = minimo 10 giorni di calendario. Pianificate di conseguenza.
2) Il limite minimo dei tempi di laminazione: cosa può e cosa non può essere compresso con l'accelerazione dei processi.
2.1 Le fasi del processo non comprimibile
Questi passaggi non possono essere abbreviati, indipendentemente dalla priorità o dal costo della procedura accelerata:
Tempo di polimerizzazione della laminazione (90-180 minuti per ciclo a 170-190 °C)
La reazione di reticolazione della resina epossidica nei preimpregnati richiede una temperatura costante per una completa polimerizzazione. Un tempo di polimerizzazione insufficiente produce pannelli con resistenza alla pelatura marginale, Tg inadeguata e un rischio latente di delaminazione in condizioni di cicli termici durante l'esercizio. Si tratta di un tempo di reazione chimica, non di una questione di programmazione.
Fase di raffreddamento (3-5 ore per ciclo)
Dopo l'apertura della pressa, il pannello deve raffreddarsi a una velocità controllata per evitare deformazioni dovute alla contrazione termica differenziale tra gli strati di rame e il laminato. Coefficiente di dilatazione termica (CTE) FR-4: 14–18 ppm/°C (sul piano), 50–70 ppm/°C (asse z). Coefficiente di dilatazione termica (CTE) del rame: 17 ppm/°C. Il raffreddamento rapido da 180°C introduce tensioni dovute alla differenza di CTE che causano sia deformazioni immediate che delaminazione a lungo termine. Il raffreddamento non può essere accelerato.
Tempo di permanenza nel bagno di galvanizzazione (6-12 ore per ciclo per riempimento in rame)
La galvanostegia è un processo determinato dalla densità di corrente. La velocità di deposizione del rame è limitata dalla legge di Faraday e dai vincoli di trasporto di massa. L'utilizzo di densità di corrente più elevate provoca una placcatura non uniforme, depositi a bassa duttilità e bruciature sulle superfici esposte. La norma IPC-6012 Classe 2 richiede uno strato di rame di almeno 20 µm: è possibile soddisfare questa specifica con densità di corrente accelerate, ma ciò richiede un controllo preciso della composizione chimica del bagno.
2.2 Elementi temporali comprimibili (dove la priorità è utile)
| Fase di processo | Tempo standard | Compresso (Priorità) | Come viene compresso |
|---|---|---|---|
| Revisione CAM e rilascio dell'incarico | 4-8 ore | 1-2 ore | Ingegnere dedicato, coda prioritaria |
| Imaging dello strato interno | 8-14 ore | 4-6 ore | Elaborazione del turno di notte |
| coda di trapano laser | 6-14 ore | 2-4 ore | Accesso prioritario alla macchina |
| Rimozione delle sbavature e rame chimico | 6-8 ore | 3-4 ore | Linea di prodotti da bagno dedicata |
| Imaging dello strato esterno | 6-10 ore | 3-5 ore | Elaborazione del turno di notte |
| Maschera per saldatura e polimerizzazione | 8-12 ore | 5-7 ore | Maschera per saldatura a LED UV (polimerizzazione più rapida) |
| ENIG finitura | 6-10 ore | 4-6 ore | Accesso prioritario ai bagni |
| Prova elettrica | 4-8 ore | 2-4 ore | Collaudatore dedicato, turno di notte |
Tempo totale comprimibile: 25-45 ore per un lavoro HDI di tipo I. È così che l'accelerazione consente di ottenere una riduzione di 3-4 giorni rispetto ai tempi di consegna standard, non eliminando fasi del processo, ma accelerando l'avanzamento del lavoro attraverso le fasi comprimibili grazie all'accesso prioritario alla coda.
2.3 Perché nessuna fabbrica può produrre HDI di tipo II in 5 giorni
Tempo minimo di calcolo per il processo HDI di tipo II (3 cicli di laminazione):
- Fabbricazione dello strato interno (compressore minimo): 8 ore
- Ciclo 1 (nucleo): 8–12 ore di stagionatura + 3–5 ore di raffreddamento = 11–17 ore
- Sepolto tramite processo (se di tipo III) o primo cieco tramite laser+lastra: 12–18 ore
- Ciclo 2 (prima fase di accumulo): 11–17 ore
- Seconda perforazione laser + piastra: 10-15 ore
- Ciclo 3 (secondo accumulo): 11–17 ore
- Elaborazione esterna + test: 18-24 ore
- Totale minimo: 71–108 ore = 9–14 giorni lavorativi da 8 ore/turno
Con una produzione continua di 24 ore (3 turni): 71-108 ore = 3-5 giorni di calendario. Ecco perché il funzionamento della fabbrica 24 ore su 24 è un vero elemento distintivo per i sistemi HDI di tipo II/III con tempi di consegna rapidi: converte i tempi di consegna in giorni lavorativi in tempi di consegna in giorni di calendario.
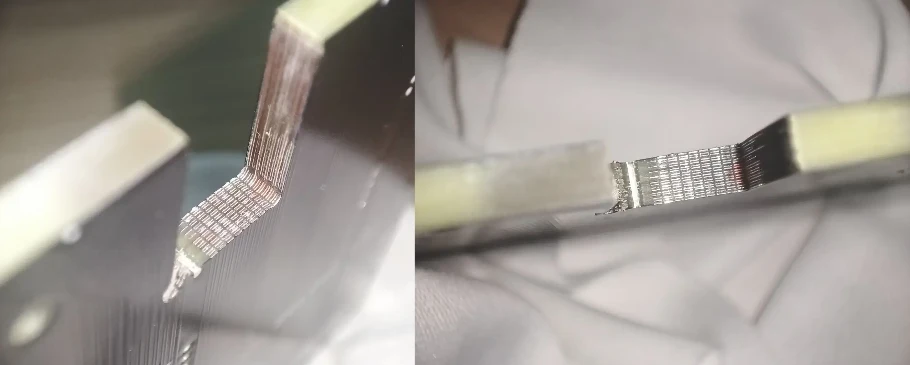
💡 La velocità senza stabilità è un problema. Una produzione di PCB con tempi di consegna rapidi e precisi richiede un rigoroso controllo del processo. Come dimostrato dalle nostre analisi strutturali, l'accelerazione dei tempi di produzione non deve mai compromettere l'allineamento degli strati interni o l'integrità del rame.
✓ Scelte di design che riducono i tempi di consegna
- Tipo I anziché Tipo III: risparmio di 8-12 giorni
- Vias sfalsate (senza riempimento): risparmio di 1-2 giorni/ciclo
- Eliminare i via-in-pad laddove il passo lo consente: risparmio di 5-8 ore
- Materiali FR-4 standard disponibili a magazzino: elimina i tempi di approvvigionamento di 5-15 giorni.
- Classe IPC 2 anziché Classe 3: risparmio di 1-2 giorni
✗ Opzioni che comportano tempi di consegna più lunghi
- Tipo III quando il tipo I è sufficiente: +8–12 giorni
- Impilamento tramite riempimento e planarizzazione: +6–10 ore/ciclo
- Materiali speciali (Megtron 6, laminato speciale a bassa perdita): approvvigionamento in 5-15 giorni
- Via-in-pad su tutti i BGA indipendentemente dal passo: +5–8 ore
- Classe IPC 3 con microsezione completa sul prototipo: +1–2 giorni
3) Progettare strategie che consentano tempi di consegna rapidi senza costi aggiuntivi per le urgenze.
3.1 Strategia 1: Confermare il tipo di HDI prima di impegnarsi
La strategia più efficace per accelerare i tempi di consegna è evitare di utilizzare il Tipo III quando il Tipo I è sufficiente. Tempo di consegna risparmiato grazie alla riduzione del tipo:
- Tipo III (18-22 giorni standard) → Tipo II (14-16 giorni): 4-6 giorni risparmiati
- Tipo II (14-16 giorni) → Tipo I (10-12 giorni): 4 giorni risparmiati
- Passaggio dal tipo III al tipo I: 8-12 giorni di risparmio senza costi aggiuntivi.
La domanda a cui rispondere per ogni componente BGA è: qual è la profondità minima dei via ciechi richiesta per il fanout? Se i via ciechi L1→L2 (territorio di Tipo I) sono sufficienti per il fanout, specificare Tipo I. Se sono necessari L1→L2 e L2→L3 (Tipo II), specificare Tipo II. Specificare Tipo III solo quando sono funzionalmente necessarie connessioni tra strati interni non adiacenti (ad esempio, L4→L6 o L5→L7).
3.2 Strategia 2: Architettura scaglionata tramite
Conversione di microvias impilate in microvias sfalsate tramite riempimento e planarizzazione dalla sequenza di processo. Impatto su ogni ciclo di laminazione:
- Iniezione di resina di riempimento: 2–3 ore per pannello → eliminato
- Planarizzazione (meccanica o chimica): 3–5 ore per pannello → eliminata
- Ispezione di verifica della planarizzazione: 1–2 ore → eliminata
Tempo totale risparmiato per ciclo di laminazione che richiede riempimento: 6-10 ore. Per una scheda di tipo II con 2 cicli di accumulo di via cieche, la conversione di entrambi in cicli sfalsati consente un risparmio di 12-20 ore = 1-2 giorni lavorativi.
Il compromesso di routing: i via sfalsati richiedono che ogni microvia si posizioni su un pad di cattura intermedio disassato di 0.25 mm rispetto al via dello strato successivo. Ciò comporta un consumo aggiuntivo del 5-8% di area di routing nella zona di fanout BGA. Su schede non soggette a limiti di densità assoluti, questo compromesso è accettabile per ogni progetto che richieda tempi di consegna rigorosi.
3.3 Strategia 3: Ottimizzazione delle dimensioni del circuito stampato per massimizzare l'efficienza del pannello.
L'utilizzo dei pannelli influisce direttamente sui tempi di lavorazione. Un pannello con 16 schede richiede all'incirca lo stesso tempo di pressatura, di taglio laser e di collaudo di un pannello con 24 schede. Se le dimensioni delle schede consentono di utilizzare 24 schede per pannello anziché 16, il tempo di lavorazione per scheda si riduce del 33% e la fabbrica può produrre lo stesso numero di pannelli per consegnare la quantità richiesta in un minor numero di giorni di produzione.
Esempio pratico: scheda da 82×110 mm = 16 schede/pannello (pannello utilizzabile da 600×500 mm). Scheda ridimensionata a 79×107 mm = 20 schede/pannello — un miglioramento del 25%. Per un ordine di 100 schede: 5 pannelli necessari contro 6.25 pannelli. Un ciclo di produzione in meno consente di risparmiare da 0.5 a 1 giorno di produzione in caso di scadenze ravvicinate.
Prima di definire il progetto definitivo del circuito stampato, soprattutto se i tempi di consegna sono ristretti, chiedete al vostro produttore quali siano le dimensioni ottimali per il formato standard del pannello.
3.4 Strategia 4: Eliminazione dei requisiti Via-in-Pad
Il via-in-pad richiede il riempimento in rame e la placcatura del cappuccio, aggiungendo:
- Iniezione di riempimento: 2-3 ore per pannello
- Placcatura e ispezione: 3-5 ore per pannello
Per i componenti BGA in cui è possibile realizzare un percorso a "osso di cane" (via con offset di 0.20-0.30 mm rispetto al bordo del pad), l'eliminazione delle via all'interno del pad consente di risparmiare 5-8 ore e 0.30-0.70 dollari/via in termini di costi. Il percorso a "osso di cane" è fattibile con un passo BGA di 0.5 mm e con le regole standard di traccia e spaziatura. Con un passo di 0.4 mm, la sua realizzazione diventa limitata. Con un passo di 0.35 mm, le via all'interno del pad sono generalmente inevitabili.
Valutate singolarmente ogni BGA presente sulla scheda. Un progetto con 4 componenti BGA con passo di 0.5 mm e uno con passo di 0.4 mm dovrebbe utilizzare la configurazione dogbone per i componenti da 0.5 mm e accettare via-in-pad solo per il componente da 0.4 mm, senza applicare la configurazione via-in-pad all'intera scheda.
3.5 Strategia 5: Via passante su segnali non critici
Non tutti i via devono essere ciechi. I segnali che collegano L1 a L4 attraverso L6 su una scheda HDI a 10 strati possono utilizzare via passanti se la risonanza dello stub non rappresenta un problema alla frequenza operativa. Via passanti:
- Vengono forati meccanicamente (più velocemente del laser per i grandi diametri)
- Non richiedono cicli di laminazione aggiuntivi
- Costo 3-5 volte inferiore rispetto alle vie cieche
Riservare i fori ciechi per il fanout BGA e il routing di uscita ad alta velocità, e instradare l'alimentazione e i segnali generici attraverso fori passanti, riduce al minimo il numero di fori ciechi, il che a sua volta riduce direttamente i tempi di foratura laser e i requisiti di riempimento.
4) Scelte di specifiche che riducono i tempi di elaborazione
4.1 Selezione della finitura superficiale per tempi di consegna rapidi
La finitura ENIG (Electroless Nickel Immersion Gold) è la finitura standard per HDI grazie alla compatibilità della sua superficie piana con i BGA a passo fine. Tempo di processo ENIG: 6-10 ore. Finiture alternative per una lavorazione più rapida:
- OSP (Preservante Organico della Saldabilità): Tempo di elaborazione: 2-3 ore — risparmio di 4-7 ore. Vedi Confronto della finitura superficiale dei PCB per una rapida rotazione Limitazioni: durata di conservazione di 6-12 mesi, non compatibile con una seconda rifusione. Adatto per l'assemblaggio nello stesso mese senza una seconda rifusione.
- Argento ad immersione: Tempo di elaborazione: 3-4 ore — risparmio di 3-6 ore. Ideale per applicazioni RF; sensibile all'ossidazione, richiede assemblaggio immediato o imballaggio con barriera all'umidità.
- HASL senza piombo: 2-3 ore. Non adatto per BGA a passo fine (planarità della superficie inadeguata). Valido per progetti senza componenti BGA.
Per prototipi con tempi di consegna rapidi, in cui l'assemblaggio avverrà entro pochi giorni dal ricevimento, OSP può ridurre i tempi di consegna totali di 4-7 ore, diminuendo al contempo i costi di 0.80-2.00 dollari per scheda.
4.2 Rilassamento controllato della tolleranza di impedenza
Specifiche standard di impedenza controllata: ±10% del valore target (ad esempio, 50Ω ±5Ω). Specifiche rigorose: ±5% (50Ω ±2.5Ω). La differenza nell'impatto sulla produzione:
- Tolleranza ±10%: la fabbrica utilizza il coupon TDR standard per la verifica dell'accumulo. L'esito (superato/non superato) è chiaro. Nessun ciclo di rilavorazione o riverifica.
- Tolleranza ±5%: richiede un controllo più rigoroso dell'accumulo, la possibile misurazione dello spessore del dielettrico su ogni lotto e una riverifica TDR se il primo campione si trova al di fuori dell'intervallo. Ciò aggiunge da 0.5 a 1 giorno sui lotti che richiedono una riverifica.
Per garantire tempi di consegna rapidi su progetti in cui una tolleranza di impedenza del ±10% è elettricamente sufficiente (la maggior parte dei progetti PCIe Gen3 e precedenti, la maggior parte dei progetti RF con un margine di 2Ω nel budget di collegamento), specificare ±10%. L'impatto elettrico è trascurabile; l'impatto sui tempi di consegna può essere significativo.
4.3 Classe IPC Tempo di elaborazione 2 vs. Classe 3
L'ispezione di classe 3 richiede 1-2 giorni lavorativi in più:
- Analisi distruttiva di sezioni trasversali su campioni rappresentativi: 4-8 ore
- Copertura estesa del test elettrico: 1-2 ore aggiuntive
- Soglie AOI più rigorose che richiedono un maggior numero di controlli manuali: 2-4 ore
- Documentazione e revisione delle microsezioni: 2-3 ore
Per le schede prototipo, il cui obiettivo principale è la messa in funzione e la validazione del progetto, è appropriata l'ispezione di Classe 2. Il passaggio alla Classe 3 per la produzione aggiunge la necessaria verifica di affidabilità senza i vincoli di tempo tipici dei prototipi.
4.4 Procedure ottimali per l'invio dei file al fine di ottenere tempi di elaborazione rapidi.
Le domande di ingegneria e i continui scambi di informazioni sui problemi di DFM (Design for Manufacturing) sono la causa più comune di ritardi nella realizzazione dei prototipi. Consultare la revisione DFM per i progetti HDI. L'invio di file completi e verificati riduce i tempi di rilascio in produzione a 1-2 ore rispetto a 1-3 giorni per i file con problemi.
La lista di controllo per l'invio rapido dei file:
- I file Gerber sono stati esaminati in un visualizzatore indipendente (Gerbv, KiCad) per confermare l'assegnazione dei livelli e la completezza.
- File di foratura verificato: tipologie di foratura classificate (cieca, interrata, passante), diametri confermati rispetto alle regole di progettazione, origine delle coordinate corrispondente all'origine Gerber
- Cieco tramite profondità specificata: “cieco L1–L2” e “cieco L9–L10” esplicitamente indicati, non dedotti dallo stackup
- Impedenza controllata: larghezza della traccia, strato, impedenza target e tolleranza accettabile specificate esplicitamente.
- Schema di stratificazione: documento completo con lo spessore del dielettrico e il peso del rame per ogni strato.
- La finitura superficiale, il peso del rame, lo spessore del circuito stampato e la classe IPC sono tutti specificati nel documento delle note di fabbricazione.
Un ordine di lavoro inviato con questa checklist completa ha una probabilità pressoché nulla di generare una richiesta di chiarimenti da parte del team di progettazione (DFM) che ritardi il rilascio in produzione. Un ordine di lavoro privo di uno qualsiasi di questi elementi genererà in genere almeno una richiesta di chiarimenti da parte del team di ingegneria, aggiungendo dalle 4 alle 24 ore prima dell'inizio del conteggio per la fabbricazione.
5) Costo dell'accelerazione rispetto al valore della pianificazione: il calcolo del ROI
5.1 Struttura delle tariffe per la procedura accelerata
| Obiettivo di tempo di consegna | Idoneo al tipo HDI | sovrapprezzo | Esempio (25 tavole, base di 1,800 dollari) |
|---|---|---|---|
| 7 giorni (dai 10 ai 12 anni standard) | Solo tipo I | +25–40% | +$450–$720 |
| 5 giorni (super urgente) | Solo tipo I | +50–70% | +$900–$1,260 |
| 10 giorni (dai 14 ai 16 anni standard) | tipo II | +30–45% | +$540–$810 |
| 14 giorni (dai 18 ai 22 anni standard) | tipo III | +35–55% | +$630–$990 |
5.2 Scenari di ritorno sull'investimento (ROI) in cui l'accelerazione dei processi ha senso
Scenario 1: Orario di assemblaggio pre-programmato
Il reparto di assemblaggio ha assegnato uno slot di produzione a partire da 10 giorni. Il tempo di consegna standard di HDI è di 12 giorni. Accelerare a 7 giorni: costo di $630. Valore del mantenimento dello slot di assemblaggio rispetto alla riprogrammazione (ritardo medio di 2-3 settimane, costo di riprenotazione del reparto di assemblaggio, impatto sulla pianificazione a valle): $2,000-$5,000+ a seconda del prodotto e del programma. ROI dell'accelerazione: chiaramente positivo.
Scenario 2: Scadenza per il lancio del prodotto
Lancio del prodotto previsto per il primo trimestre. È necessaria un'ulteriore riprogettazione della scheda. Il tempo di consegna standard è di 12 giorni, lasciando 2 giorni di margine per l'avvio del firmware. L'accelerazione a 7 giorni aggiunge 5 giorni di margine per il debug. Se il lancio slitta di un trimestre a causa di tempi di avvio insufficienti, l'impatto sul fatturato è di gran lunga superiore a 630 dollari.
Scenario 3: Consegna garantita al cliente con clausola penale
Il contratto prevede la consegna dei prototipi entro 14 giorni dalla fase di progettazione definitiva. Il preventivo di fabbricazione attuale di HDI è di 12 giorni standard + 3 giorni per l'assemblaggio. Accelerare la fabbricazione a 7 giorni permette di avere 7 giorni per l'assemblaggio e il collaudo, rispettando quindi i tempi previsti. Il costo dell'accelerazione (630 dollari) è inferiore alla penale contrattuale.
5.3 Quando accelerare la posa cieca tramite PCB NON ne vale la pena
- Quando l'utilizzo a valle (assemblaggio, collaudo) non è comunque previsto prima dei tempi di consegna standard, si paga per rimanere fermi sulle schede.
- Quando il progetto non è stato completamente verificato ed è probabile una seconda revisione, accelerare un progetto che richiederà una rielaborazione non comprime la tempistica complessiva del programma.
- Quando la pressione sui costi del programma è forte e il margine di tempo è adeguato, il tempo di consegna standard con una programmazione disciplinata è sempre la scelta migliore quando la programmazione lo consente.
- Quando il premio per la procedura accelerata sarebbe meglio speso in revisioni di progettazione che riducono il rischio di respin
6) Quando vale la pena e quando non vale la pena utilizzare la tecnologia di incapsulamento incassato tramite PCB con tempi di consegna rapidi
6.1 Analisi della pianificazione complessiva
Valutare se accelerare i tempi richiede di esaminare il percorso critico dell'intero programma di sviluppo, non solo la fase di fabbricazione del PCB. Risultati comuni:
- Accelerare la fabbricazione del PCB di 5 giorni, ma lo sviluppo del firmware richiede altri 8 giorni: la fabbricazione non è il percorso critico, l'accelerazione comporta costi aggiuntivi senza alcun vantaggio in termini di tempi.
- Accelerare la fabbricazione del PCB di 5 giorni, rimuovendola dal percorso critico e consentendo l'avvio simultaneo dell'assemblaggio: risparmio di 5 giorni sulla pianificazione complessiva
Tempi di consegna rapidi giustificano il sovrapprezzo solo quando la fabbricazione del PCB rappresenta il vincolo critico. Identificate prima il percorso critico; acceleratelo in un secondo momento.
6.2 Prototipo vs. Accelerazione della produzione
Le spese per la consegna rapida hanno un impatto proporzionalmente maggiore sulle quantità di prototipi (5-25 schede), dove il costo base dell'ordine è più basso. Per i prototipi, il supplemento per la consegna rapida (25-70%) può aggiungere dai 400 ai 1,000 dollari a un ordine di 1,200-2,000 dollari. Per la produzione (oltre 500 schede), la stessa percentuale di supplemento aggiunge dai 5,000 ai 15,000 dollari a un ordine di 15,000-30,000 dollari, un impegno decisamente più significativo.
L'implicazione è che accelerare la produzione dei prototipi è spesso facilmente giustificabile in base al valore in termini di tempistiche del programma. Accelerare la produzione in serie richiede invece un'analisi del ROI più accurata, poiché il costo assoluto è maggiore e le produzioni in serie hanno in genere tempistiche più prevedibili rispetto alla produzione dei prototipi.
7) Capacità e processi di Highleap per una rapida elaborazione
7.1 Tempi di consegna rapidi confermati
| Configurazione | Materiali disponibili a magazzino | Expedited | Super corsa |
|---|---|---|---|
| HDI di tipo I, vie sfalsate, Classe 2 | 10-12 giorni | 7 giorni | 5 giorni |
| HDI di tipo I, vie impilate, Classe 2 | 11-13 giorni | 8 giorni | 6 giorni |
| HDI di tipo II, vie sfalsate, Classe 2 | 14-16 giorni | 10 giorni | Non disponibile |
| HDI di tipo III, vie esterne sfalsate, Classe 2 | 18-22 giorni | 14 giorni | Non disponibile |
7.2 Trasparenza delle scorte e della disponibilità dei materiali
Prima di confermare i tempi di consegna, Highleap verifica la disponibilità dei materiali per la configurazione specificata. Se il materiale richiesto non è disponibile a magazzino, offriamo tre opzioni: tempi di consegna indicativi con approvvigionamento del materiale incluso, raccomandazione di un materiale alternativo disponibile a magazzino con valutazione dell'equivalenza elettrica e opzione di materiale in conto deposito, se il materiale è disponibile presso il cliente. Riceverete queste informazioni entro 4 ore dall'invio del file, prima di impegnarvi sui tempi di consegna.
7.3 Processo di revisione dei file con tempi di risposta rapidi
Per gli ordini urgenti, Highleap completa la revisione DFM entro 2 ore dall'invio del file (standard: 24 ore). La revisione si concentra sui tre elementi che più probabilmente causano ritardi: specifica della profondità della via, documentazione del target di impedenza e completezza del file di perforazione. Gli ordini che superano questa revisione vengono rilasciati immediatamente in produzione. La finestra di revisione di 2 ore fa partire il più rapidamente possibile il processo di consegna.
7.4 Accelerare la trasparenza dei prezzi
Highleap calcola i supplementi per le consegne rapide come un importo fisso in dollari, non in percentuale, per ogni preventivo di consegna rapida. Puoi vedere esattamente quanto costa la consegna più veloce e confrontarlo con il valore previsto prima di confermare. Per i programmi in cui vengono richiesti sia preventivi standard che per consegne rapide, la differenza è trasparente. Per comprendere la pianificazione dei tempi di consegna HDI standard per programmi ricorrenti, consulta la nostra guida ai tempi di consegna. Per le implicazioni di costo della selezione del tipo di HDI, consulta l'analisi dei costi di installazione a vista su PCB.
7.5 Supporto alla progettazione per un'ottimizzazione rapida dei tempi di consegna
Per i programmi in cui i tempi di consegna rappresentano un vincolo di progettazione primario, il team di ingegneri di Highleap offre una revisione preliminare incentrata sull'ottimizzazione della rapidità di esecuzione: verifica della fattibilità della riduzione del tipo HDI, attraverso opportunità di scaglionamento, e controllo della disponibilità dei materiali di accumulo, prima della finalizzazione del progetto. Questa revisione individua le opportunità di riduzione dei tempi di consegna in fase di progettazione, quando le modifiche sono gratuite, anziché durante la produzione, quando le modifiche sono impossibili.

Messaggi consigliati

Fabbricazione di PCB TMM6
La fabbricazione TMM6 è la pagina di controllo del processo per un Dk medio...

Produzione di PCB TMM10 per progetti RF compatti.
Indice dei contenutiCome TMM10 riduce le dimensioni delle strutture RFTMM10 vs...

Fabbricazione di PCB e DFM per TMM10i
La fabbricazione di PCB con TMM10i pone maggiore enfasi sul DFM (Design for Manufacturing) perché...
Produzione di PCB TMM13i
La produzione di PCB TMM13i è mirata a dispositivi RF ultracompatti...
Come ottenere un preventivo per i PCB
Eseguiamo per te l'analisi DFM/DFA e ti invieremo un report.
Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web.
Per fornirti un preventivo abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta