Come testare un circuito stampato: metodi PCB e PCBA

Un circuito stampato che ha smesso di funzionare potrebbe presentare un componente guasto, una saldatura difettosa, una pista interrotta, un cortocircuito nella linea di alimentazione o un errore logico in un sottosistema digitale. Saper testare correttamente un circuito stampato significa sapere quale strumento utilizzare in ogni fase, quali valori cercare e cosa questi valori indicano riguardo alla parte della scheda che ha smesso di funzionare. Questa guida illustra ogni fase del test di un PCB, dalla prima ispezione visiva alla verifica funzionale dell'uscita, con procedure specifiche, valori attesi e punti decisionali per ogni passaggio.
Test dei circuiti stampati - Guida rapida
- Fase 1 — Ispezione visiva: Bruciature, crepe, piazzole sollevate, ponti di saldatura, condensatori gonfi: non servono strumenti, rileva il 30-40% dei guasti.
- Fase 2 — Verifica della linea di alimentazione: Misurazione della tensione CC con multimetro rispetto alle specifiche di progetto; verificare prima di alimentare schede sconosciute.
- Fase 3 — Test di continuità: Modalità continuità del multimetro; verifica l'integrità delle tracce, controlla i circuiti aperti sospetti e le saldature.
- Fase 4 — Test a livello di componente: Resistenza, tensione diretta del diodo, ESR del condensatore: identificare i singoli componenti guasti, sia all'interno che all'esterno del circuito.
- Fase 5 — Test di integrità del segnale: Oscilloscopio; verificare i segnali di clock, le forme d'onda del bus di comunicazione e l'ondulazione dell'alimentazione.
- Fase 6 — Test funzionali: Applicare gli input, verificare gli output; confermare che la scheda svolga la funzione prevista dall'inizio alla fine.
Hai bisogno di un circuito stampato (PCB) da realizzare e testare? Richiedi un preventivo →
Questa pagina è il centro di controllo generale per i test. Per verifiche a basso volume o senza dispositivi di fissaggio, utilizzare il test con sonde volanti ; per le schede assemblate, collegare il piano di test al test funzionale della scheda a circuito stampato (PCBA) ; per la continuità e l'isolamento della scheda nuda, utilizzare il test elettrico della scheda a circuito stampato (PCB).
Sommario
- Strumenti necessari per il collaudo dei circuiti stampati
- Fase 1: Ispezione visiva — Cosa cercare e dove
- Fase 2: Test della linea di alimentazione con un multimetro
- Fase 3: Test di continuità - Individuazione di circuiti aperti e giunzioni difettose
- Fase 4: Test a livello di componente (resistenze, condensatori, diodi, transistor)
- Fase 5: Test dell'oscilloscopio per la verifica dell'integrità del segnale.
- Fase 6: Test funzionali e verifica dell'output
- Le modalità di guasto più comuni dei circuiti stampati e come identificarle
- Come le fabbriche professionali di PCB testano i circuiti stampati
- Domande frequenti
Strumenti necessari per il collaudo dei circuiti stampati
Le diverse fasi del collaudo dei circuiti stampati richiedono strumenti differenti. La scelta dello strumento più adatto per ogni fase non è una questione di preferenza: ogni strumento misura qualcosa di diverso e nessuno strumento singolo è in grado di coprire tutte le modalità di guasto.
Multimetro digitale (DMM)
Lo strumento di partenza essenziale per il collaudo dei circuiti stampati. Un buon multimetro digitale (DMM) misura tensione CC e CA, corrente CC e CA, resistenza, continuità (con segnale acustico), tensione diretta dei diodi e, spesso, capacità e frequenza. Per il collaudo dei PCB, le specifiche minime richieste sono: precisione della tensione CC pari o superiore allo 0.5%; modalità di continuità con segnale acustico entro 200 ms (i multimetri con tempi di risposta lenti non rilevano i guasti intermittenti); e un ingresso di corrente protetto ad almeno 200 mA con un ingresso separato protetto da fusibile per le misurazioni in ampere. La misurazione del vero valore efficace (RMS) è importante quando si misurano segnali CA su alimentatori switching, dove la forma d'onda non è sinusoidale.
Oscilloscopi
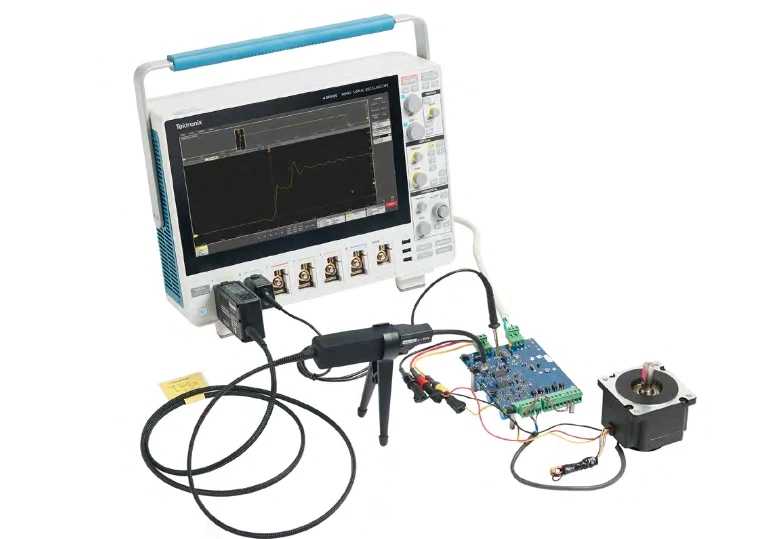
Un oscilloscopio visualizza la tensione in funzione del tempo, il che lo rende lo strumento ideale per qualsiasi test in cui la forma d'onda, la temporizzazione o la frequenza siano importanti. Per il collaudo di circuiti stampati, un oscilloscopio digitale a due canali con una larghezza di banda di almeno 100 MHz è sufficiente per la maggior parte dei test di elettronica embedded e alimentatori. La larghezza di banda deve essere almeno 5 volte superiore alla frequenza massima del segnale che si prevede di acquisire con precisione. Per i bus di comunicazione digitali (SPI, I2C, UART, CAN), un oscilloscopio a 4 canali con decodifica del protocollo è significativamente più utile di un modello a 2 canali. Un oscilloscopio da 20 MHz è adeguato solo per l'ondulazione dell'alimentazione e i segnali a bassa frequenza: non visualizzerà correttamente le oscillazioni e gli overshoot sui fronti digitali rapidi.
Misuratore LCR o tester di componenti
Un misuratore LCR (induttanza-capacità-resistenza) dedicato misura i valori dei componenti con maggiore precisione rispetto a un multimetro, in particolare per i condensatori, dove la ESR (resistenza serie equivalente) è spesso più utile a fini diagnostici rispetto al valore di capacità. Un'elevata ESR è la modalità di guasto più comune nei condensatori elettrolitici e non viene rilevata dalla sola misurazione della capacità.
Alimentatore CC con limitazione di corrente
Quando si testa per la prima volta una scheda riparata o sospetta, alimentarla con un alimentatore da banco a corrente limitata anziché con l'alimentatore di produzione consente di impostare un limite di corrente leggermente superiore alla corrente di riposo prevista. In caso di cortocircuito, l'alimentatore limiterà e visualizzerà la corrente di guasto, impedendo che il cortocircuito surriscaldi i componenti.
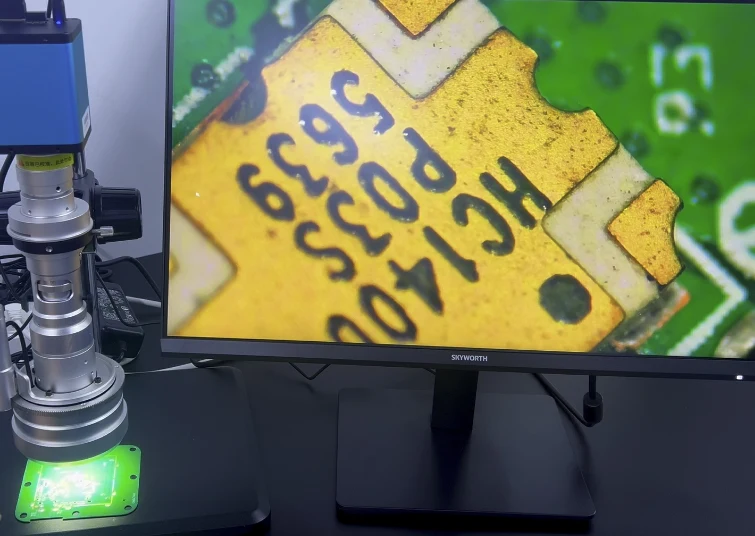
Microscopio di ispezione o microscopio digitale
Le saldature SMD a passo fine, i componenti passivi 0402 e di dimensioni inferiori, e l'ispezione delle sfere di saldatura BGA richiedono un ingrandimento che una lente d'ingrandimento manuale non può fornire in modo affidabile. Un microscopio digitale con visualizzazione su schermo consente di effettuare le ispezioni mantenendo entrambe le mani libere.
Strumenti supplementari
Analizzatore logico: cattura e decodifica simultaneamente segnali digitali su più canali, risultando molto più utile di un oscilloscopio per il debug di comunicazioni SPI, I2C, UART, USB o CAN, dove è necessario leggere il contenuto effettivo dei dati. Generatore di funzioni: applica segnali di test a nodi specifici, consentendo di caratterizzare la risposta del filtro, il guadagno dell'amplificatore o l'integrità del percorso del segnale. Termocamera o accessorio per smartphone per la termografia: identifica i componenti surriscaldati che non presentano ancora danni visibili.
Fase 1: Ispezione visiva — Cosa cercare e dove
L'ispezione visiva è la fase di test più rapida ed economica e permette di individuare una percentuale sorprendente di guasti alle schede a circuito stampato: i dati del settore suggeriscono che il 30-40% dei guasti alle schede ha una causa visibile. La tecnica non richiede strumenti, ma solo una buona illuminazione, un ingrandimento e un approccio sistematico.
Zone bruciate o carbonizzate
Una decolorazione marrone o nera sulla superficie del PCB intorno a un componente indica che tale componente ha dissipato più calore di quanto previsto. Ciò di solito significa che si tratta di una resistenza sovraccarica, di un transistor di potenza o di un MOSFET in cortocircuito, oppure di un regolatore di tensione guasto. Annotate la posizione esatta e consultate lo schema elettrico per identificare la funzione del componente e la causa del sovraccarico. Non date per scontato che il componente bruciato sia la causa principale: potrebbe essersi guastato a sua volta a causa del guasto di un altro componente, che ha generato una corrente eccessiva.
Condensatori gonfi o che perdono
I condensatori elettrolitici si guastano a causa dell'accumulo di gas al loro interno, che provoca la deformazione o il rigonfiamento della parte superiore del contenitore. Nei casi più gravi, la guarnizione di sfiato superiore si rompe e l'elettrolita fuoriesce sulla superficie del circuito stampato. Un condensatore gonfio è sicuramente guasto e deve essere sostituito. Controllare anche i condensatori vicini: il guasto di un condensatore in una sezione di un alimentatore spesso indica un problema sistemico (sovratensione, ondulazione eccessiva o tensione nominale del condensatore errata) che interessa tutti i condensatori in quella sezione.
Ponti di saldatura
Un ponte di saldatura è una piccola goccia di stagno che collega due piazzole o terminali adiacenti che non dovrebbero essere collegati elettricamente. I ponti sui circuiti integrati a passo fine (pacchetti QFP o QFN con passo di 0.5 mm) sono troppo piccoli per essere visti senza ingrandimento. I ponti di saldatura causano cortocircuiti tra i pin: i sintomi risultanti dipendono interamente dai pin interessati dal ponte. Un ponte tra pin di segnale adiacenti può causare malfunzionamenti intermittenti; un ponte tra un pin di alimentazione e un pin di massa farà saltare il fusibile dell'alimentatore o distruggerà immediatamente il circuito integrato.
Giunti di saldatura a freddo
Una saldatura fredda si forma quando la lega saldante si solidifica prima di aver bagnato completamente sia il terminale del componente che il pad. Le saldature fredde appaiono opache e granulose anziché lisce e lucide; spesso presentano un aspetto concavo o screpolato invece del menisco liscio di una buona saldatura. Le saldature fredde hanno un'elevata resistenza che può essere intermittente: la saldatura supera il test di continuità quando è fredda, ma si interrompe quando viene riscaldata dall'autoriscaldamento del componente durante il funzionamento. Al microscopio, è possibile osservare la caratteristica texture granulosa e la forma irregolare.
Pastiglie sollevate e tracce rotte
Danni fisici dovuti a manipolazione errata, rilavorazioni o stress termico possono sollevare un pad dal substrato del PCB, interrompendo la connessione con la traccia sottostante. I pad sollevati appaiono come pad leggermente rialzati o separati dalla superficie della scheda, spesso con la traccia ancora attaccata al pad anziché alla scheda. Le tracce interrotte sono meno comuni, ma si verificano nei punti di stress vicino ai bordi della scheda, vicino a componenti grandi e pesanti che creano leva o in aree esposte a flessioni ripetute. Utilizzare una lente d'ingrandimento per verificare visivamente la continuità della traccia prima di effettuare test elettrici.
Componenti incrinati
I condensatori e le resistenze ceramiche possono incrinarsi a causa di shock termici, sollecitazioni meccaniche o manipolazione errata. Un condensatore ceramico incrinato può apparire visivamente identico a uno integro, ma a volte una linea di frattura è visibile con una lente d'ingrandimento. La modalità di guasto è circuito aperto o circuito aperto intermittente. Controllare i corpi dei componenti nei punti di flessione del circuito stampato e in prossimità di qualsiasi area che mostri segni di sollecitazioni meccaniche.
Fase 2: Test della linea di alimentazione con un multimetro
La verifica delle linee di alimentazione conferma che la scheda riceve la corretta tensione di ingresso e distribuisce le corrette tensioni regolate a ciascuna sezione del circuito. I guasti alle linee di alimentazione rappresentano una percentuale elevata dei guasti totali delle schede a circuito stampato, poiché influiscono su ogni componente alimentato dalla linea guasta.
Procedura: misurazione delle linee di alimentazione CC
Impostare il multimetro sulla modalità di misurazione della tensione continua (CC), con la portata impostata su un valore superiore alla tensione prevista. Posizionare il puntale nero su un punto di massa noto e funzionante: il pin di massa di un connettore, il terminale negativo di un condensatore elettrolitico o il conduttore di massa in rame esposto, se accessibile. Posizionare il puntale rosso su ciascun punto di prova di alimentazione, in sequenza.
Letture previste: la tensione misurata dovrebbe essere entro ±5% della tensione nominale per la maggior parte degli alimentatori per circuiti logici digitali (3.3 V, 5 V, 12 V). I circuiti analogici di precisione potrebbero richiedere una regolazione di ±1–2%. Una lettura di 0 V su una linea che dovrebbe essere attiva indica che l'alimentatore non fornisce tensione, che il regolatore lineare o il convertitore DC-DC su quella linea sono guasti, oppure che è presente un cortocircuito che porta la linea a massa. Una lettura significativamente inferiore al valore nominale (ad esempio, 3.1 V su una linea a 5 V) suggerisce un guasto dovuto ad un'elevata resistenza, un regolatore sovraccarico o un regolatore che entra in modalità di limitazione di corrente a causa di un carico eccessivo.
Verifica della presenza di cortocircuiti nell'alimentazione prima dell'accensione.
Prima di alimentare una scheda sconosciuta o sospetta, misurare la resistenza tra ciascun polo di alimentazione e la massa con la scheda spenta. Sulla maggior parte dei circuiti stampati, si osserverà una resistenza finita (tipicamente da 10 kΩ a diversi MΩ) tra l'alimentazione e la massa a causa delle resistenze di pull-down e dell'impedenza di ingresso dei circuiti integrati. Una lettura inferiore a circa 100 Ω tra un polo di alimentazione e la massa indica un cortocircuito che dovrebbe essere indagato prima di alimentare la scheda. Eccezioni: le schede con elevata capacità di massa inizialmente mostreranno una lettura prossima allo zero, che poi aumenterà man mano che il condensatore si carica a causa della corrente di prova del multimetro: questo è normale.
Test del regolatore di tensione
I regolatori di tensione lineari (regolatori LDO) hanno tre terminali: ingresso, uscita e massa/regolazione. Con l'alimentazione applicata, misurare la tensione di ingresso (che dovrebbe essere superiore alla tensione di dropout del regolatore), quindi misurare la tensione di uscita (che dovrebbe corrispondere alla tensione di uscita nominale del regolatore). Un regolatore che mostra un ingresso corretto ma un'uscita errata è guasto o collegato in modo errato. Un regolatore che mostra un'uscita corretta a vuoto ma un'uscita errata sotto carico è sottodimensionato rispetto alla richiesta di corrente o si sta spegnendo termicamente.
Misurazione dell'onda
Gli alimentatori switching e i convertitori DC-DC producono un'ondulazione della tensione di uscita, ovvero una piccola variazione CA sovrapposta alla tensione CC di uscita. Un'ondulazione eccessiva indica un condensatore di uscita difettoso, un induttore fuori specifica o un problema nel circuito di retroazione. Per misurare l'ondulazione, impostare il multimetro sulla modalità di misurazione della tensione CA mentre l'alimentatore è in funzione; l'ondulazione dovrebbe in genere essere inferiore all'1% della tensione di uscita nominale. Per una misurazione più precisa dell'ondulazione, utilizzare un oscilloscopio impostato sull'accoppiamento CA con la base dei tempi impostata per acquisire diversi cicli di commutazione.
Fase 3: Test di continuità - Individuazione di circuiti aperti e giunzioni difettose
Il test di continuità verifica l'esistenza di un percorso conduttivo tra due punti che dovrebbero essere collegati. La modalità di continuità del multimetro fa passare una piccola corrente di prova attraverso il circuito ed emette un segnale acustico se la resistenza è inferiore a una soglia (in genere 30-100 Ω a seconda dello strumento). Il test di continuità è il metodo corretto per controllare sospette saldature interrotte, piste danneggiate, fusibili bruciati e contatti dei connettori.
Verifica della continuità del giunto di saldatura
Posizionare una sonda sul terminale del componente e l'altra sulla pista collegata a quel pad (non sul pad stesso). Se la saldatura è buona, si sentirà immediatamente un segnale acustico. Se la saldatura è interrotta, non si sentirà alcun segnale acustico, anche se il terminale del componente potrebbe sembrare appoggiato sul pad. Per i componenti a foro passante, testare il terminale del componente sul lato superiore e la pista corrispondente sul lato inferiore: una saldatura interrotta non mostrerà continuità tra di essi, anche con il componente fisicamente inserito.
Tracciare tracce interrotte
Se un nodo risulta aperto quando dovrebbe essere connesso, tracciare sistematicamente la connessione utilizzando lo schema. Iniziare da un'estremità della traccia sospetta e verificare la continuità fino ai punti di test intermedi, spostandosi verso l'altra estremità. Il punto in cui la continuità si interrompe individua l'interruzione. Le tracce sotto il circuito stampato possono interrompersi in modo invisibile nei punti di flessione del circuito; se l'interruzione viene confermata elettricamente ma non è visibile, flettere delicatamente il circuito stampato tenendo i puntali su entrambi i lati del punto sospetto: un'interruzione intermittente apparirà e scomparirà con la flessione del circuito stampato.
Verifica della presenza di cortocircuiti involontari
Il test di continuità identifica anche i cortocircuiti, ovvero le connessioni tra punti che dovrebbero essere isolati. Per i pin adiacenti su un circuito integrato, impostare il multimetro in modalità resistenza anziché in modalità continuità (il segnale acustico di continuità potrebbe attivarsi per percorsi con una resistenza di poche centinaia di ohm che non sono veri e propri cortocircuiti). Per i pad di alimentazione e di massa adiacenti sui connettori, qualsiasi resistenza inferiore a pochi kiloohm richiede un'indagine.
Test di connettori e fusibili
I connettori sono punti critici che spesso si guastano a causa di cicli di accoppiamento ripetuti, contaminazione o pin piegati. Testare ciascun pin del connettore rispetto al corrispondente pad del PCB in modalità continuità. Per quanto riguarda i fusibili, un fusibile funzionante presenta una resistenza prossima allo zero (segnale acustico di continuità); un fusibile bruciato presenta un circuito aperto. Testare i fusibili in circuito con l'alimentazione scollegata per evitare percorsi paralleli che potrebbero falsare la lettura.
Fase 4: Test a livello di componente (resistenze, condensatori, diodi, transistor)
Il test a livello di componente identifica quale componente specifico ha smesso di funzionare. La maggior parte dei componenti può essere testata in circuito con l'alimentazione scollegata, sebbene i percorsi paralleli nel circuito possano influenzare le misurazioni. In caso di dubbio, dissaldare un'estremità del componente per isolarlo dal circuito prima di effettuare la misurazione.
Resistenze
Impostare il multimetro in modalità resistenza. Con l'alimentazione scollegata dalla scheda, misurare la resistenza ai capi del resistore. Un resistore funzionante ha una lettura entro ±5% del suo valore nominale (per componenti standard con tolleranza del 5%) o ±1% per componenti di precisione. Una lettura significativamente superiore al valore nominale indica un circuito aperto parziale: la resistenza interna è aumentata, un fenomeno comune nei resistori a filo avvolto ad alta potenza dopo un sovraccarico. Una lettura pari a zero indica un cortocircuito. Una lettura pari a infinito (circuito aperto) indica un guasto completo dell'elemento resistivo, solitamente dovuto a surriscaldamento.
Attenzione: le misurazioni della resistenza in circuito sono influenzate dai percorsi paralleli attraverso altri componenti. Se la lettura sembra errata, controllare lo schema elettrico per verificare la presenza di componenti in parallelo prima di concludere che la resistenza sia difettosa.
Condensatori
Una semplice misurazione della capacità con un multimetro spesso non è sufficiente per diagnosticare un guasto a un condensatore. I condensatori si guastano principalmente a causa di un aumento della ESR (resistenza equivalente in serie) piuttosto che per una perdita di capacità. Un condensatore con una ESR 10 volte superiore al suo valore normale misurerà ancora una capacità vicina al suo valore nominale, ma non filtrerà efficacemente le ondulazioni, causando sintomi che sembrano essere dovuti a un problema di alimentazione.
Per testare l'ESR: utilizzare un misuratore di ESR dedicato o un misuratore LCR con capacità di misurazione dell'ESR. Scaricare completamente il condensatore prima della misurazione. Per i condensatori elettrolitici a foro passante, i valori di ESR inferiori a 0.5 Ω sono generalmente accettabili; valori superiori a 1-2 Ω indicano un condensatore difettoso. Per la misurazione con un multimetro in assenza di un misuratore di ESR: caricare brevemente il condensatore dall'alimentatore, quindi passare alla modalità resistenza e osservare la lettura: un condensatore funzionante mostrerà una lettura elevata ma finita che aumenta lentamente man mano che il condensatore si scarica nel misuratore; un condensatore in cortocircuito mostrerà una lettura prossima allo zero; un condensatore aperto mostrerà immediatamente una lettura infinita.
Diodi e diodi Schottky
Impostare il multimetro sulla modalità di test dei diodi. Posizionare la sonda rossa sull'anodo e la sonda nera sul catodo. Un diodo al silicio funzionante presenta una tensione diretta di 0.5-0.7 V. Un diodo Schottky presenta una tensione di 0.2-0.4 V. Una lettura pari a zero indica un cortocircuito (il diodo è guasto, un problema comune in caso di stress da tensione inversa). Una lettura di OL (sovraccarico) in entrambe le direzioni indica un diodo aperto. Per il test dei diodi in circuito, tenere presente che i componenti in parallelo possono influenzare la lettura: una lettura della tensione diretta significativamente inferiore al valore previsto può indicare un percorso parallelo a bassa resistenza anziché un diodo guasto.
Transistor (BJT)
Un transistor bipolare può essere testato come due diodi in serie. Per un transistor NPN: collegando la sonda rossa alla base e quella nera all'emettitore si dovrebbe ottenere una tensione diretta di circa 0.6-0.7 V; collegando la sonda rossa alla base e quella nera al collettore si dovrebbe ottenere una tensione diretta di circa 0.6-0.7 V. Tutte le altre combinazioni dovrebbero indicare circuito aperto (OL). Una lettura pari a zero in qualsiasi combinazione indica un cortocircuito tra le giunzioni. Per i transistor PNP, invertire la polarità delle sonde. Un transistor che risulta funzionante singolarmente ma non funziona correttamente nel circuito potrebbe presentare un guadagno degradato (hFE) anziché un guasto alla giunzione: utilizzare la presa di test hFE di un multimetro o di un tester per componenti per verificare il guadagno.
MOSFET
I MOSFET sono più difficili da testare in circuito perché la capacità gate-drain può immagazzinare una carica che influenza la misurazione. A circuito spento, cortocircuitare il gate con il source per scaricare l'eventuale carica accumulata. Quindi misurare la resistenza drain-source: dovrebbe essere molto elevata (megaohm) per un FET a canale N con VGS = 0. Applicare una piccola tensione (tipicamente 5 V) gate-source da un alimentatore da banco, quindi ricontrollare la resistenza drain-source: dovrebbe diminuire drasticamente. Un MOSFET che mostra una bassa resistenza drain-source con il gate cortocircuitato con il source presenta un cortocircuito. Un MOSFET che non si accende con VGS applicato ha il gate aperto o una tensione di soglia degradata.
Fase 5: Test dell'oscilloscopio per la verifica dell'integrità del segnale.
Per testare qualsiasi circuito stampato che coinvolga segnali variabili nel tempo, come segnali di clock, bus dati digitali, uscite PWM, segnali di sensori analogici e forme d'onda di commutazione dell'alimentatore, è necessario un oscilloscopio. Le letture di tensione CC o CA di un multimetro non possono rivelare la forma del segnale, la temporizzazione, il rumore o il contenuto del protocollo.
Ondulazione e rumore dell'alimentazione elettrica
Collegare la sonda dell'oscilloscopio a una linea di alimentazione con accoppiamento CA abilitato. Impostare la scala verticale a 50-100 mV/divisione. Impostare la base dei tempi in modo da acquisire diversi cicli di commutazione dell'alimentatore (per una frequenza di commutazione di 100 kHz, impostare circa 2-5 µs/divisione). Un buon alimentatore dovrebbe mostrare un'ondulazione inferiore all'1% della tensione nominale per i circuiti digitali; inferiore allo 0.1% per i circuiti analogici di precisione. Un'ondulazione eccessiva che aumenta con correnti di carico più elevate indica un condensatore di uscita difettoso. Picchi di rumore ad alta frequenza non correlati alla frequenza di commutazione possono indicare un disaccoppiamento insufficiente o un problema di layout.
Verifica del segnale di clock
Gli oscillatori a cristallo e i circuiti integrati di clock generano il riferimento temporale per tutti i circuiti digitali sincroni. Impostare l'oscilloscopio in modo che si attivi sul segnale di clock. Un clock funzionante dovrebbe mostrare un'onda quadra pulita (o un'onda sinusoidale per l'uscita dell'oscillatore a cristallo prima del buffer) con tempi di salita e discesa appropriati alla frequenza del segnale. Segnale di clock mancante: il cristallo è guasto, il circuito dell'oscillatore presenta un guasto a un componente o la capacità di carico non rientra nelle specifiche. Clock distorto: può indicare una capacità di carico errata, un cristallo difettoso o un carico eccessivo da parte dei circuiti pilotati. Verificare la frequenza del clock confrontandola con il codice del componente (cristallo o oscillatore) riportato sul componente stesso.
Test del bus di comunicazione digitale
Per i bus SPI, I2C, UART, CAN e simili, l'oscilloscopio verifica la presenza dei segnali e i loro livelli di tensione corretti. Utilizzare la funzione di decodifica del protocollo, se disponibile: questa visualizza i dati decodificati insieme alla forma d'onda, consentendo di verificare non solo la presenza dei segnali, ma anche la corretta trasmissione dei dati. Controlli chiave per ogni tipo di bus:
SPI: verificare che il segnale di selezione del chip passi a livello basso durante le transazioni, che il clock sia presente e alla frequenza corretta, che MOSI e MISO si invertano durante il trasferimento dati. I2C: verificare la condizione di avvio (SDA in discesa mentre SCL è alto), il byte di indirizzo corretto, i bit ACK. UART: verificare la velocità di trasmissione (contare i bit al secondo), la struttura del frame 8N1 o altra, lo stato di inattività alto corretto. CAN: verificare la segnalazione differenziale su CANH/CANL, gli stati dominante/recessivo, la struttura del frame.
Test del segnale analogico
Per gli ingressi dei sensori e le fasi di elaborazione analogica, l'oscilloscopio verifica l'ampiezza del segnale, la frequenza e l'assenza di rumore che potrebbe compromettere la conversione analogico-digitale. Le misurazioni chiave includono: verificare che il segnale copra l'intervallo previsto senza distorsioni; controllare il rumore di fondo (variazione casuale del segnale quando l'ingresso dovrebbe essere costante); identificare eventuali interferenze periodiche alla frequenza di commutazione dell'alimentatore che si accoppiano al percorso analogico.
Fase 6: Test funzionali e verifica dell'output
I test funzionali confermano che la scheda svolge correttamente la sua funzione prevista, non solo che i singoli componenti rientrino nelle specifiche, ma anche che il sistema integrato produca output corretti per input noti. Questa è la fase finale dei test e l'unica in grado di rivelare guasti a livello di sistema che i test a livello di componente non riescono a individuare.
Definizione delle specifiche del test
Prima di iniziare i test funzionali, è necessario sapere cosa dovrebbe fare la scheda: quali ingressi accetta, quali uscite produce, qual è l'aspetto corretto dell'uscita per ogni stato di ingresso e quali sono i requisiti di temporizzazione. Per le schede con uno schema elettrico, queste informazioni provengono dalla descrizione funzionale. Per le schede senza documentazione, è necessario ricostruire la funzione a partire dallo schema elettrico e dai datasheet dei componenti prima di poter effettuare test funzionali significativi.
Stimolo in ingresso e misurazione in uscita
Applicare ciascuna condizione di ingresso che la scheda è progettata per gestire e verificare l'uscita corrispondente. Per le schede di controllo digitali: applicare i segnali di ingresso definiti e verificare che le uscite commutino correttamente e entro i tempi specificati. Per le schede di elaborazione analogica: applicare un ingresso calibrato da un generatore di funzioni e misurare l'uscita con l'oscilloscopio per verificare il guadagno, la risposta in frequenza e le prestazioni di rumore. Per le schede di alimentazione: applicare la tensione di ingresso e il carico nominali, quindi verificare la regolazione della tensione di uscita sull'intera gamma di carico, dal vuoto alla corrente nominale massima.
Test delle condizioni al contorno
Eseguire i test ai limiti dell'intervallo operativo specificato, non solo in condizioni nominali. Una scheda che funziona correttamente a una temperatura ambiente di 25 °C potrebbe non funzionare a una temperatura operativa di 70 °C o al limite inferiore del suo intervallo di tensione di alimentazione. I test ai limiti sono particolarmente importanti per le schede che rientrano dall'assistenza sul campo con problemi intermittenti che non si riproducono a temperatura ambiente.
Test funzionale automatizzato (a letto di chiodi)
Per i test di produzione in serie, la misurazione manuale viene sostituita da un dispositivo a letto di chiodi: un dispositivo personalizzato con perni a molla che entrano in contatto simultaneamente con i punti di test sulla superficie del circuito stampato. Un programma di test applica quindi degli stimoli e verifica automaticamente le risposte, controllando ogni punto di test previsto dalle specifiche in pochi secondi. Questo approccio è quello utilizzato dalle fabbriche di assemblaggio di circuiti stampati professionali per i test di produzione; garantisce una copertura completa e una documentazione ufficiale di superamento/fallimento per ogni circuito stampato della serie di produzione.
Le modalità di guasto più comuni dei circuiti stampati e come identificarle
Comprendere le modalità di guasto più frequenti delle schede a circuito stampato aiuta a stabilire le priorità dei test da eseguire per primi. Le diverse modalità di guasto producono sintomi diversi e indirizzare i test in base al sintomo osservato consente di risparmiare molto tempo nella diagnosi.
Come le fabbriche professionali di PCB testano i circuiti stampati
Comprendere come le fabbriche professionali di assemblaggio di PCB testano le schede fornisce il contesto per gli standard di collaudo che i componenti elettronici di produzione devono soddisfare e spiega la documentazione di collaudo che è opportuno richiedere quando si acquistano PCB da fornitori commerciali.
Ispezione ottica automatizzata (AOI)
I sistemi AOI acquisiscono immagini ad alta risoluzione delle schede assemblate e le confrontano con un'immagine di riferimento generata dai dati CAD. Il sistema segnala le differenze: componenti posizionati in modo errato, componenti sbagliati, componenti mancanti, ponti di saldatura, terminali sollevati e saldatura insufficiente. I moderni sistemi AOI ispezionano il posizionamento dei componenti in 2D e la geometria delle giunzioni di saldatura in 3D utilizzando luce strutturata o misurazione dell'altezza laser. L'ispezione AOI viene eseguita immediatamente dopo la rifusione della saldatura e rileva i difetti di posizionamento e di saldatura in una fase in cui la rilavorazione è semplice ed economica.
Test in-circuit (TIC)
Il test ICT utilizza un dispositivo di test a letto di chiodi per sondare elettricamente ogni nodo accessibile sulla scheda simultaneamente. Il programma di test verifica che ogni componente sia presente, nella posizione corretta e entro la tolleranza specificata. L'ICT può misurare resistenza, capacità, induttanza, tensione di giunzione del diodo e guadagno del transistor per singoli componenti mentre rimangono in circuito. Rileva omissioni di componenti, valori errati, polarità invertite e alcuni difetti di saldatura, ma richiede dispositivi di test e programmi di test dedicati che devono essere sviluppati per ogni progetto di scheda.
Prova della sonda volante
I tester a sonde volanti utilizzano sonde controllate da robot che si muovono sulla superficie del circuito stampato, stabilendo un contatto elettrico con ciascun punto di test in sequenza. Non richiedono un dispositivo di fissaggio personalizzato: il percorso della sonda viene programmato a partire dalla netlist del circuito stampato. Il test a sonde volanti è lo standard per prototipi e produzioni a basso e medio volume, dove il costo di un dispositivo di fissaggio non è giustificato. Verifica la continuità e la presenza di cortocircuiti sulla netlist del circuito stampato, sebbene sia più lento del test ICT.
Ispezione a raggi X.
L'ispezione a raggi X è necessaria per i package BGA (Ball Grid Array) e altri componenti in cui le saldature sono nascoste sotto il corpo del componente e non possono essere raggiunte da alcuna sonda di superficie. L'imaging a raggi X rivela le dimensioni, la forma e la posizione delle sfere di saldatura; identifica i vuoti nella saldatura; e rileva i ponti tra sfere adiacenti. La radiografia 3D (tomografia computerizzata) fornisce viste in sezione trasversale attraverso il circuito stampato, consentendo l'ispezione di vie interrate e connessioni degli strati interni.
Test funzionale
Dopo i test a livello di assemblaggio, le schede vengono sottoposte a test funzionali dei circuiti che ne verificano il corretto funzionamento end-to-end. La scheda viene alimentata dalla sua fonte di alimentazione di produzione e un programma di test verifica tutte le funzioni di I/O, le interfacce di comunicazione e le modalità operative definite nelle specifiche del prodotto. Il test funzionale rileva guasti a livello di sistema che i test a livello di componente non individuano, come bug del firmware, errori di margine di temporizzazione e problemi di integrazione tra i sottosistemi. Presso Highleap Electronics, il test funzionale è offerto come parte del nostro servizio completo di assemblaggio di schede (PCBA) , utilizzando le specifiche di test e il firmware forniti dal cliente.
Capacità di test dei PCB di Highleap Electronics
Il nostro stabilimento di produzione e assemblaggio di circuiti stampati applica un controllo qualità a più fasi a ogni ciclo di produzione:
- Ispezione ottica automatizzata al 100% (AOI) post-rifusione su tutte le schede assemblate
- Test elettrico con sonda volante per la verifica della continuità e dell'isolamento della scheda nuda.
- Ispezione a raggi X 3D per giunzioni di saldatura nascoste BGA e QFN
- Verifica dell'impedenza controllata con misurazione TDR: i risultati sono inclusi nella documentazione.
- Test funzionali dei circuiti secondo le specifiche di test e il firmware forniti dal cliente.
- Ispezione IPC-A-610 di Classe 2 e Classe 3 secondo le specifiche del cliente.
Domande frequenti
Come si testa un circuito stampato con un multimetro?
Il test di un circuito stampato con un multimetro segue una sequenza: (1) Con la scheda spenta, verificare la resistenza tra ciascun polo di alimentazione e la massa: valori inferiori a 100 Ω suggeriscono un cortocircuito. (2) Applicare l'alimentazione e misurare la tensione CC su ciascun polo di alimentazione: confrontare con le specifiche di progetto (in genere 3.3 V, 5 V o 12 V ±5%). (3) Utilizzare la modalità di continuità per verificare eventuali piste interrotte o saldature difettose: un segnale acustico indica che la connessione è integra. (4) In modalità diodo, testare i singoli diodi e le giunzioni dei transistor. (5) In modalità resistenza, con l'alimentazione spenta, controllare i singoli resistori rispetto ai valori indicati. Un multimetro gestisce le fasi 1-4 di un test completo del circuito stampato; è inoltre necessario un oscilloscopio per il test di integrità del segnale.
Qual è il primo passo per testare un circuito stampato?
Il primo passo è sempre l'ispezione visiva, prima di collegare qualsiasi strumento o alimentare il circuito. Esaminate la scheda con una buona illuminazione e un ingrandimento per individuare: aree bruciate o scolorite, condensatori gonfi o che perdono liquido, ponti di saldatura tra pin adiacenti, saldature fredde o opache, piazzole dei componenti sollevate e piste o componenti incrinati. L'ispezione visiva non richiede strumenti e permette di identificare una percentuale significativa di guasti senza il rischio di alimentare una scheda in cortocircuito.
Come si verifica la presenza di cortocircuiti in un circuito stampato?
Per verificare la presenza di cortocircuiti: impostare il multimetro in modalità resistenza o continuità con la scheda completamente spenta. Misurare la resistenza tra ciascun rail di alimentazione e la massa. Una lettura inferiore a 100 Ω indica un probabile cortocircuito. Per individuare il componente in cortocircuito, alimentare la scheda con un alimentatore da banco a corrente limitata impostato a poche centinaia di milliampere: il componente in cortocircuito si riscalderà leggermente a causa della corrente di guasto; utilizzare una termocamera o toccare leggermente per identificare quale componente si sta riscaldando. In alternativa, scollegare sistematicamente sezioni della scheda (rimuovendo circuiti integrati, connettori o tagliando/sollevando le piste) fino a quando il cortocircuito non scompare, identificando la sottosezione che contiene il guasto.
Che aspetto ha un circuito stampato difettoso?
I segni visibili di un circuito stampato difettoso includono: segni di bruciatura marroni o neri sulla superficie della scheda vicino ai componenti, soprattutto in prossimità dei componenti di alimentazione; condensatori con la parte superiore bombata o rigonfia anziché piatta; depositi cristallini bianchi o marroni sulla superficie (segno di perdita di elettrolita); corrosione verdastra sulle piste o sui pad di rame (infiltrazioni di umidità); corpi dei componenti incrinati visibili al microscopio; saldature opache e granulose anziché lisce e lucide; spazi tra i terminali dei componenti e i pad che indicano pad sollevati o saldatura insufficiente. Non tutti i guasti sono visibili: una scheda può sembrare perfetta e presentare comunque un circuito integrato guasto, una pista interna difettosa su una scheda multistrato o un lieve errore di temporizzazione.
È possibile testare un circuito stampato senza alimentarlo?
Sì, e per le schede sconosciute o sospette, si consiglia di eseguire dei test prima di alimentarle. Con la scheda spenta, è possibile effettuare: un'ispezione visiva, misurazioni della resistenza tra le linee di alimentazione e la massa (per rilevare cortocircuiti), test di continuità delle piste e delle connessioni e misurazioni a livello di componente (valori delle resistenze, tensione diretta dei diodi, comportamento di carica/scarica dei condensatori). Questi test individuano le modalità di guasto che causerebbero danni immediati all'accensione: cortocircuiti sulle linee di alimentazione, fusibili bruciati, connessioni aperte a componenti critici di avvio. Solo dopo aver superato questi test è opportuno alimentare la scheda, idealmente tramite un alimentatore a corrente limitata.
Come si verifica la continuità di un circuito stampato?
Impostare il multimetro in modalità continuità (generalmente indicata da un simbolo di diodo o da un'icona a forma di altoparlante). Toccare un'estremità della connessione da testare con un puntale e l'altra estremità con l'altro. Un segnale acustico indica continuità: la connessione presenta una resistenza inferiore alla soglia del multimetro, in genere compresa tra 30 e 100 Ω. L'assenza di segnale acustico indica un circuito aperto. Per testare specificamente la continuità di una saldatura: posizionare il puntale del componente su un lato della saldatura e la pista sull'altro lato. Per testare le piste: posizionare il puntale a entrambe le estremità della pista. Se si prevede un valore di resistenza specifico (ad esempio, per una resistenza), utilizzare la modalità resistenza anziché la modalità continuità per una misurazione più precisa.
Qual è la differenza tra test ICT e test funzionali per PCB?
Il test in-circuit (ICT) utilizza un dispositivo a letto di aghi per misurare i valori dei singoli componenti e verificare le connessioni della netlist mentre la scheda è spenta o parzialmente alimentata. Rileva componenti errati o mancanti, difetti di saldatura e connessioni aperte/in cortocircuito. Il test funzionale applica alimentazione e stimoli alla scheda e verifica il funzionamento end-to-end: conferma che la scheda svolga la funzione per cui è stata progettata, non solo che tutti i componenti siano presenti. L'ICT rileva i difetti di fabbricazione; il test funzionale rileva errori di progettazione, problemi del firmware e guasti di integrazione che i controlli dei singoli componenti non possono rilevare. Entrambi sono generalmente richiesti per l'assemblaggio di PCB di livello produttivo.

Articoli Correlati
Test di saldabilità dei PCB nella produzione di componenti elettronici
Il test di saldabilità dei PCB è un aspetto fondamentale della produzione di PCB che garantisce giunzioni di saldatura resistenti e affidabili, essenziali per fornire prodotti durevoli e ad alte prestazioni.
Test di resistenza al distacco nella produzione di PCB
Il test di resistenza al distacco è un metodo di controllo qualità fondamentale utilizzato per valutare la forza di adesione tra strati, in particolare nei PCB multistrato e flessibili.
Test elettronici su circuiti stampati e assemblaggio PCB
Se un PCB non viene testato accuratamente, problemi come cortocircuiti, circuiti aperti, problemi di integrità del segnale e posizionamento errato dei componenti possono portare a costosi malfunzionamenti o richiami.
Richiedi un preventivo veloce
Scopri come la nostra esperienza può aiutarti con il progetto PCBA.