
Realizzazione di schede IT-602G HDI per SSD e moduli di memoria
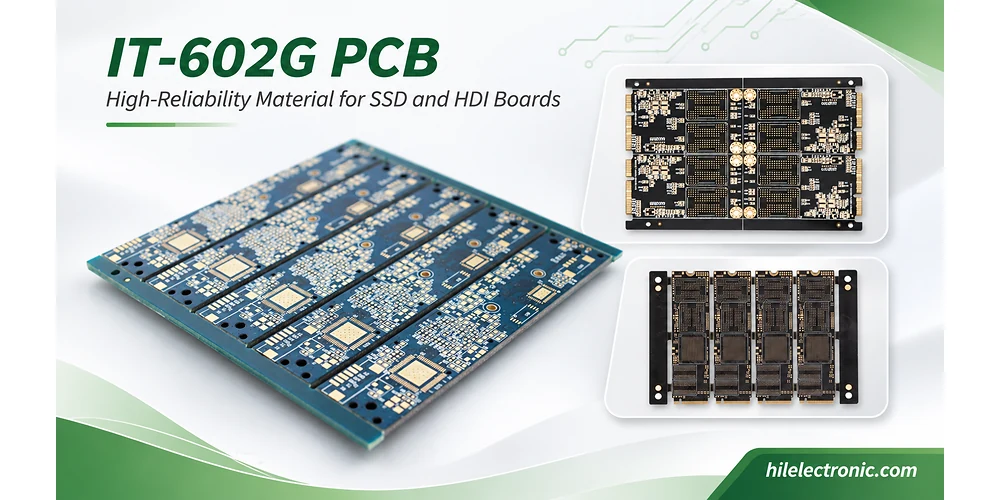
Esempi di PCB IT-602G per applicazioni HDI, SSD e moduli di memoria.
Un PCB IT-602G viene generalmente preso in considerazione quando un progetto HDI o di un modulo di memoria richiede un laminato ad alta Tg privo di alogeni, con basse perdite dielettriche ed espansione controllata sull'asse Z. Queste proprietà sono rilevanti per la laminazione sequenziale e le interconnessioni a passo fine, ma non eliminano la necessità di validare la geometria dei microvia, lo spessore del dielettrico, il bilanciamento del rame e la registrazione degli strati. Highleap Electronics produce e assembla schede con specifiche IT-602G; il processo produttivo viene valutato in base alla configurazione dello stack-up, ai dati di foratura e al pacchetto di assemblaggio rilasciati.
ITEQ elenca IT-602G per HDI, moduli di memoria/SSD, server ed elettronica per telecomunicazioni. Il fornitore riporta una Tg di 210 °C tramite TMA e un Dk a 10 GHz vicino a 3.5 con Df vicino a 0.006, a seconda del contenuto di resina del campione. Queste caratteristiche del materiale supportano il progetto; l'affidabilità del circuito stampato finito dipende anche dalla geometria del dielettrico, tramite placcatura, registrazione e processo di assemblaggio.
Proprietà dei materiali IT-602G in uno stack-up di PCB HDI e ad alta velocità
Il principale punto di forza dell'IT-602G è la combinazione di bassa espansione sull'asse Z e utili prestazioni dielettriche, non semplicemente la sua elevata Tg. La scheda tecnica attuale di ITEQ riporta una Tg di 210 °C tramite TMA e di 230 °C tramite DMA, insieme a un'espansione cumulativa sull'asse Z dell'1.1% da 50 °C a 260 °C. Questi sono valori ottenuti da test sui materiali. Lo stress su un via metallizzato dipende anche dallo spessore del circuito stampato, dal diametro del foro, dallo spessore del rame del foro e dal numero di cicli ad alta temperatura.
| Parametro pubblicato dal fornitore | Valore tipico IT-602G | Perché è importante durante la produzione di PCB |
|---|---|---|
| Tg, TMA / DMA | 210°C/230°C | Il metodo deve essere accompagnato da un confronto Tg; le due letture non sono intercambiabili. |
| Espansione sull'asse Z, 50–260 °C | 1.1% | Rilevante per la sollecitazione sui cilindri con foro passante placcato e sulle interconnessioni interrate |
| CTE X/Y, 40–125 °C | 9 / 9 ppm/°C | Aiuta a pianificare la registrazione attorno a elementi ravvicinati e grandi array BGA |
| Dk a 10 GHz, campioni di resina al 55% / 70% | 3.85 / 3.47 | La costruzione effettiva del dielettrico pressato modifica i calcoli di impedenza. |
| Df a 10 GHz, campioni di resina al 55% / 70% | 0.0060 / 0.0061 | La perdita deve essere modellata utilizzando il campione appropriato e l'intero canale |
| Temperatura di decomposizione, perdita di massa del 5% | 415 ° C | Un parametro di stabilità termica, non una temperatura di esercizio continuo ammissibile. |
Il grado è elencato con le designazioni IT-602GTC per laminati rivestiti in rame e IT-602GBS per preimpregnati. Le scelte relative al tipo di vetro e al volume di resina che definiscono il dielettrico pressato sono importanti quanto la scelta del nucleo: il tipo di rinforzo e la frazione di resina modificano la spaziatura del dielettrico, la disponibilità di resina accanto al rame inciso e le proprietà elettriche effettive. La costruzione approvata dovrebbe quindi essere adattata a uno spessore finale target piuttosto che copiata da una tabella di materiali generica.
L'IT-602G non è un sostituto automatico per ogni laminato a bassa perdita. Le sue proprietà dielettriche possono essere adatte a un canale corto o medio, mentre un collegamento più lungo e veloce potrebbe richiedere una costruzione a perdite inferiori. Tale scelta rientra nel budget complessivo dell'interconnessione, che comprende la lamina di rame, i via, i connettori e il packaging.
Produzione di PCB IT-602G per moduli HDI e di memoria
Un produttore di PCB IT-602G necessita di qualcosa di più della semplice denominazione del grado su un disegno di fabbricazione. I tipi di nucleo e prepreg richiesti, gli spessori dielettrici disponibili, la sequenza di laminazione e la geometria dei fori sottili determinano se la costruzione multistrato specificata è realizzabile. Un PCB per un modulo di memoria o un controller SSD può avere interconnessioni corte, ma richiedere comunque un instradamento di fuga BGA preciso, piani di riferimento ravvicinati e via affidabili anche dopo diversi cicli termici.
Per un OEM che passa dalla fase concettuale alla fase di rilascio ingegneristico, il pacchetto di fabbricazione richiede una stratificazione controllata, una tabella di foratura che distingua i via meccanici e quelli laser, i requisiti di impedenza e i dati relativi all'ingombro del package. Questi input consentono al produttore di convalidare la costruzione HDI, l'architettura dei via e la strategia di uscita BGA. L'esatto set di file dipende dalla sequenza di assemblaggio e deve essere finalizzato prima del rilascio in produzione.
Perché la bassa espansione sull'asse Z è importante nelle interconnessioni HDI a passo fine
Il movimento sul piano non è la stessa cosa della registrazione dello strato finito
Il fornitore indica un coefficiente di dilatazione termica (CTE) X/Y di 9/9 ppm/°C tra 40°C e 125°C. A titolo di esempio , una distanza di 100 mm soggetta a una variazione di temperatura di 100°C subirebbe una variazione di circa 100 × 9 × 10⁻⁶ × 100 = 0.09 mm se si applicasse quel semplice modello a CTE costante. Questo non rappresenta l'errore di registro residuo di un PCB raffreddato: contribuiscono anche la compensazione del disegno, il movimento dell'umidità, l'orientamento del vetro, gli utensili, il ritiro da polimerizzazione e la storia della pressa. Ciò dimostra perché un budget limitato per i pad di acquisizione necessita di dati di registro di fabbricazione, e non solo di un basso valore di CTE.
Con un modulo di memoria ad alta densità, la precisione dell'allineamento dei via dipende da diverse fasi indipendenti. Gli strati interni devono essere allineati prima della pressatura, è necessario tenere conto del movimento del pannello, le coordinate di foratura devono fare riferimento al pannello compensato e le caratteristiche in rame devono mantenere un anello anulare adeguato dopo tutte le fasi di assemblaggio. La formazione dei microvia laser e le successive operazioni di assemblaggio richiedono pertanto controlli di registrazione e ispezione separati, anziché un'unica tolleranza complessiva.
In un foro passante placcato convenzionale, il cilindro di rame e il dielettrico circostante si espandono in modo diverso durante la saldatura e l'esercizio. Il laminato ricco di resina tende a spostarsi attraverso lo spessore del circuito stampato; il rame del cilindro limita tale movimento. Sollecitazioni ripetute possono innescare fatica in corrispondenza della curva del foro, nelle giunzioni tra gli strati interni o nelle sezioni di placcatura più deboli. Una bassa espansione riduce una delle cause di stress, ma non può compensare lo spessore ridotto del rame, la presenza di residui di resina o una finitura scadente della parete del foro.
Gli effetti diventano più complessi nei layout HDI. Vias ciechi, vias interrati e strati di assemblaggio sequenziali aggiungono interfacce che devono rimanere allineate anche dopo ripetute fasi di pressatura e imaging. Le definizioni delle coppie di strati per una struttura HDI producibile dovrebbero esplicitare la sequenza di laminazione anziché nasconderla nel conteggio totale degli strati.
Il budget di registrazione deve essere definito in base alle tolleranze di registrazione nelle successive fasi di laminazione , poiché ogni ciclo di pressatura, foratura e imaging può introdurre variazioni dimensionali.
Rischi di interconnessione meccanica e di registrazione
- Geometria del collegamento tra via e pad: I pad di acquisizione più piccoli lasciano meno tolleranza per lo spostamento cumulativo dell'immagine, l'allineamento del trapano laser e le variazioni di placcatura. Le posizioni critiche dei microvia devono essere valutate rispetto all'effettiva sequenza degli strati.
- Microvie impilate: L'integrità dell'interfaccia è influenzata dal modo in cui i microfori vengono riempiti, sigillati e placcati, non solo dalla temperatura di transizione vetrosa (Tg) del laminato. Le strutture sfalsate possono offrire un profilo di rischio diverso a seconda della densità di instradamento.
- Instradamento di uscita BGA: a riempito e sigillato tramite struttura sotto i pad BGA a passo fine può accorciare un percorso di fuga denso, ma i requisiti di riempimento, di copertura in rame e di planarizzazione devono essere definiti nel disegno di fabbricazione.
- Distribuzione vetro/resina: Le tracce sottili che attraversano diverse regioni di tessitura possono subire variazioni locali del coefficiente di diffusione effettivo (Dk); l'effetto tessitura del vetro del PCB è un problema di layout elettrico oltre che di costruzione del laminato.
Geometria puramente illustrativa: una scheda da 1.6 mm con un foro passante finito da 0.20 mm ha un rapporto di spessore del foro finito di 8:1. Il diametro della punta e i requisiti di placcatura devono comunque essere scelti separatamente e l'esempio non stabilisce il rapporto di aspetto consentito da Highleap. L'ispezione delle pareti del foro e la tolleranza di spessore effettiva determinano se la struttura è producibile.
Affidabilità di BGA e microvia a passo fine in una scheda HDI IT-602G.
Un pattern di fuga BGA a passo fine può richiedere un via-in-pad o un piccolo pad di cattura collegato a un microvia interrato o sfalsato. Queste caratteristiche introducono rischi indipendenti: variazione della profondità di foratura laser, preparazione incompleta del pad di destinazione, vuoti nella metallizzazione del microvia e disallineamento tra gli strati laminati in sequenza. Un materiale con bassa espansione volumetrica sull'asse Z non elimina un difetto di interfaccia creato durante la fabbricazione.
Il diametro di foratura selezionato, le dimensioni del pad di cattura e la disposizione impilata o sfalsata dei fori devono seguire le regole di progettazione per il diametro dei microvia, il pad di cattura e i via sfalsati, piuttosto che un'etichetta HDI generica.
Il piano di qualificazione deve identificare la geometria di interconnessione più debole e le prove richieste: sovrapposizione finale dei pad di cattura, sezioni trasversali appropriate, continuità elettrica ed eventuali test di stress termico o ciclici definiti dal cliente. Un'affermazione generica secondo cui il materiale è adatto per HDI non stabilisce l'affidabilità di una particolare configurazione di via impilate.
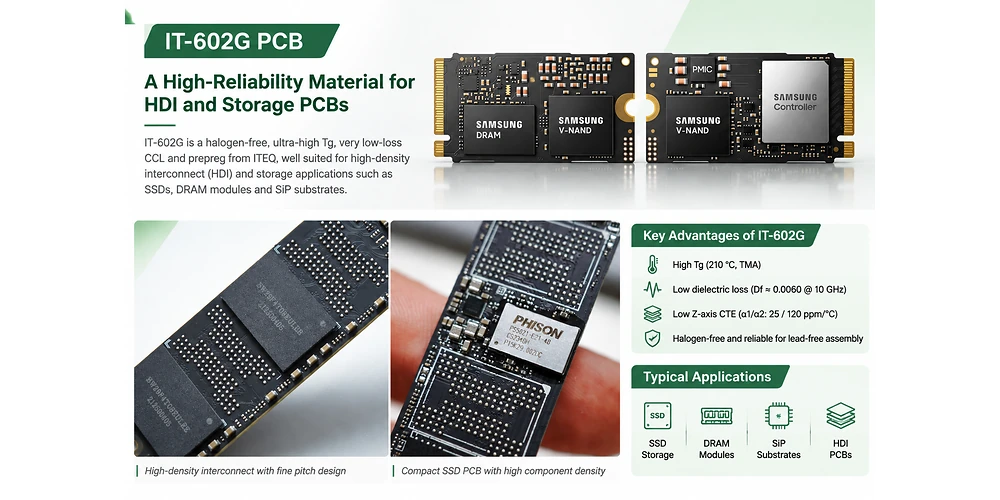
Panoramica delle applicazioni di storage e HDI IT-602G; i valori costruttivi vengono confrontati con i dati del fornitore e con la configurazione effettiva.
Pianificazione della stratificazione e della laminazione HDI a impedenza controllata IT-602G
L'IT-602G viene spesso descritto con un valore di Dk prossimo a 3.5 a 10 GHz, ma questo dato è incompleto senza una base di riferimento per il contenuto di resina: i dati dei fornitori distinguono 3.85 per un campione con il 55% di resina da 3.47 per un campione con il 70%. La misurazione della geometria finale della traccia rispetto a una tolleranza di impedenza specificata deve quindi utilizzare lo spessore effettivo del dielettrico pressato, la larghezza finale della traccia e il profilo di incisione.
La revisione dello stack-up dovrebbe stabilire tre dimensioni collegate
- Elettrica: gli obiettivi di impedenza e perdita di inserzione previsti, la gamma di frequenza rilevante del segnale e la corretta base delle proprietà del materiale.
- Fisico: Spessore del dielettrico pressato, copertura di rame inciso, peso del rame finito, profilo del foglio e tolleranza di larghezza della traccia ottenibile.
- Processo: come ogni ciclo di laminazione modifica lo spessore, la registrazione, il movimento del materiale e la posizione delle caratteristiche incorporate.
In pratica, la scelta tra un dielettrico nominale di 0.10 mm e uno di 0.13 mm non può essere effettuata basandosi unicamente sul parametro Dk. Questa scelta modifica la geometria della traccia necessaria per ottenere l'impedenza target e la quantità di resina disponibile per riempire le aree di rame adiacenti. La relazione tra la densità del pattern di rame e il contenuto di resina del preimpregnato richiede un'esplicita verifica ingegneristica prima dell'avvio del ciclo di stampaggio.
La tangente di perdita dielettrica rappresenta solo una parte della perdita di inserzione. La perdita del conduttore aumenta con la frequenza e dipende dalla tessitura superficiale del rame; transizioni e discontinuità aggiungono ulteriori perdite. Se un canale non rispetta il budget, la sostituzione del laminato senza prima separare i contributi del conduttore, del via e del connettore può aumentare i costi senza risolvere la causa principale.
FABBRICAZIONE E ASSEMBLAGGIO DI PCB
Stai progettando un PCB per un controller IT-602G HDI o un modulo di memoria?
Highleap può discutere la configurazione HDI, le interconnessioni a passo fine e l'ambito di assemblaggio del PCB per il vostro progetto IT-602G.
Richiedere un preventivo iniziale è semplice. Non è necessario un pacchetto Gerber completo o una distinta base (BOM) per iniziare. È sufficiente una breve descrizione del circuito stampato HDI e la quantità approssimativa; i dettagli relativi agli strati e alla foratura potranno essere forniti in seguito, una volta disponibili, per un preventivo definitivo.
Sequenza di fabbricazione e priorità di ispezione per le schede IT-602G
Cosa dovrebbe rivelare un coupon rappresentativo sull'affidabilità HDI
Un campione di prova utile viene realizzato appositamente per rivelare l'interconnessione a più alto rischio del progetto, e non semplicemente un foro conveniente in un'ampia area di rame. Se il circuito stampato di produzione contiene vie cieche su piazzole di cattura sottili o una transizione a strati, il campione di prova potrebbe dover riprodurre lo spessore del rame, l'interfaccia dielettrica e la storia termica di tale elemento. La sezione trasversale può rivelare una separazione alla base di una microvia, una copertura di rame incompleta o una crepa attraverso un'interfaccia metallizzata. Il test di continuità elettrica è utile, ma una crepa latente potrebbe non essere evidente fino a quando non viene applicata una sollecitazione adeguata.
Per le strutture sovrapposte o sfalsate, le prove di interfaccia dei microvia dopo stress termico devono essere correlate all'architettura effettiva dei via e ai criteri di accettazione del cliente.
Quando un circuito stampato include cicli di laminazione ripetuti, la sequenza di costruzione deve registrare anche il momento in cui un'interconnessione già placcata viene sottoposta a un ulteriore ciclo di pressatura. La resina può rimanere dimensionalmente stabile mentre l'interfaccia in rame accumula sollecitazioni. Per questo motivo, le caratteristiche del materiale e la qualificazione del processo devono essere documentate separatamente.
La produzione HDI a più fasi crea rischi di processo che una tabella Dk del circuito stampato finito non può mostrare. Il percorso di processo dovrebbe specificare quali strati interni vengono visualizzati e ispezionati prima della laminazione, quando vengono forati e metallizzati i fori ciechi/interrati e come verrà verificato l'allineamento prima della successiva fase di assemblaggio. Il numero di cicli deriva dall'architettura dei fori, non da una dichiarazione generica sull'idoneità del materiale per l'HDI.
| Stage | Meccanismo di produzione | Prove che vale la pena conservare |
|---|---|---|
| Preparazione dello strato interno | Distribuzione del rame e variazione della profondità delle caratteristiche incise richiesta di resina | Grafica a strati approvata e costruzione della stampa |
| Laminazione e registro | Il flusso della resina e il movimento termico modificano lo spessore e l'allineamento del dielettrico. | Risultati relativi a sezione trasversale, spessore e registrazione ottenuti mediante pressatura. |
| Perforazione / rimozione del materiale di scarto | Il danneggiamento delle pareti del foro o la presenza di residui compromettono l'adesione affidabile del rame. | Ispezione della parete di perforazione e prove da microsezioni |
| Metallizzazione / ramatura | Le sezioni sottili del cilindro o i difetti dell'interfaccia concentrano la deformazione ciclica | Spessore della placcatura e misurazioni della microsezione |
| Verifica elettrica finale | La deriva dimensionale modifica l'impedenza anche quando il grado del laminato è corretto | Coupon di impedenza concordati e test di continuità/isolamento |
Quando i fori sottili attraversano i confini tra resina e vetro, la preparazione delle pareti del foro prima della metallizzazione in rame è essenziale. Pareti del foro pulite e un'efficace rimozione delle sbavature favoriscono una metallizzazione uniforme; le microsezioni rappresentative possono distinguere le carenze locali della placcatura da crepe o separazioni dovute al substrato.
La qualificazione deve fare riferimento al disegno del cliente applicabile e ai criteri di accettazione IPC richiesti. La conformità del materiale a una scheda di base non è la stessa cosa della qualificazione del circuito stampato finito secondo IPC-6012 o dell'accettabilità visiva secondo IPC-A-600. Laddove il ciclo termico sia importante, il campione di prova deve rappresentare l'architettura effettiva dei via e le interfacce critiche dei materiali.
Assemblaggio PCB di SSD e moduli di memoria con IT-602G
Evitare di perdere il vantaggio a livello di scheda durante il trasferimento dell'assemblaggio.
Il disegno di fabbricazione e il disegno di assemblaggio devono fare riferimento alla stessa revisione e allo stesso stack-up. Se l'ingegneria di assemblaggio modifica l'impronta di un BGA o l'apertura della maschera di saldatura per migliorare il rilascio della pasta, tale modifica può influire sulla geometria di cattura dei via, sul bilanciamento del rame o sulla strategia di instradamento su uno strato HDI sottile. Viceversa, la modifica del riempimento di un via o della finitura superficiale dopo la convalida di un programma SMT può alterare la formazione del giunto di saldatura. La revisione della produzione dovrebbe identificare queste modifiche interdisciplinari prima del rilascio dei disegni di produzione.
Una prima fase di assemblaggio dovrebbe distinguere i difetti di circuito aperto/cortocircuito a livello di scheda, i difetti delle saldature e i guasti funzionali. Le prove necessarie per ciascuno sono diverse: test elettrici e microsezioni per la scheda nuda; imaging e ispezione dell'assemblaggio per le saldature; e test funzionali specifici del prodotto per il modulo completo. Nessuno di questi metodi sostituisce gli altri.
Anche una scheda nuda ad alta densità deve resistere al profilo di saldatura selezionato. Per i moduli di memoria, le schede SSD e i package a passo fine, la finitura superficiale, la geometria di fuga BGA, l'allineamento della maschera di saldatura e la deformazione della scheda interagiscono durante l'assemblaggio. I requisiti di saldatura e ispezione BGA per le schede di interconnessione ad alta densità dovrebbero essere rivisti durante la fase finale di assemblaggio dello stack-up, non dopo l'acquisto dei laminati.
Un via elettricamente integro può danneggiarsi durante un'eccessiva rilavorazione localizzata; un circuito stampato piatto e nudo può deformarsi se popolato in modo asimmetrico. La gestione dell'umidità, la progettazione dello stencil, il posizionamento dei componenti, i limiti di rifusione e il metodo di ispezione appropriato devono essere allineati alla distinta base effettiva e alla costruzione del circuito stampato. Laddove siano presenti giunzioni nascoste, l'ispezione deve essere in grado di distinguere le cavità o i ponti di saldatura da un difetto sottostante del circuito stampato nudo.
Durante la fase di revisione ingegneristica dettagliata, Highleap può valutare la disponibilità del materiale IT-602G, la struttura dello stack-up, i requisiti di foratura e placcatura, i test del PCB concordati e l'ambito di assemblaggio richiesto. I dati Gerber o ODB++, le informazioni sulla foratura, lo stack-up e i dettagli di assemblaggio vengono esaminati in base alla complessità della scheda e alle fasi di produzione coinvolte.
Cosa dovrebbe includere un preventivo per l'assemblaggio di un PCB per controller SSD?
Prima che un PCB controller SSD o un assemblaggio di moduli di memoria entri in produzione, è necessario verificare la distinta base (BOM) e le revisioni dei componenti, il passo BGA, i dati di posizionamento, il disegno di assemblaggio, i requisiti delle giunzioni di saldatura, la copertura dei test e la finitura approvata del circuito stampato. Questi sono dettagli di pianificazione della produzione, non prerequisiti per una richiesta iniziale. Se il riempimento dei via, le aperture della maschera di saldatura o le dimensioni dei pad sono ancora in fase di definizione, possono essere risolte durante il passaggio di consegne all'ingegneria prima dell'inizio della programmazione SMT. Highleap può valutare il circuito stampato e l'assemblaggio assemblato come un unico ambito PCB/PCBA coordinato.
L'autore
Shirley Leung
Responsabile di prodotto PCB/PCBA e tecnico commerciale
Shirley vanta 5 anni di esperienza pratica nei servizi di fabbricazione e assemblaggio di PCB. Le sue competenze includono schede multistrato complesse, strutture HDI, fornitura di componenti chiavi in mano, assemblaggio SMT, collaudo e integrazione completa di sistemi.
In qualità di consulente tecnico e specialista delle vendite, supporta i clienti con consulenza DFM, ottimizzazione dei costi e pianificazione della produzione, aiutando i progetti a passare in modo efficiente dalla progettazione alla produzione di massa con qualità costante e consegne puntuali.

Messaggi consigliati
Produzione di PCB in Arlon 45NK a basso coefficiente di dilatazione termica (CTE) in Cina.
Illustrazione della produzione di PCB. Confermare le specifiche...
Servizi di produzione di PCB per Arlon 85HP in Cina
Illustrazione della produzione di PCB. Confermare le specifiche...
Produzione di PCB con Arlon 86HP HDI
Illustrazione della produzione di PCB. Confermare le specifiche...
KB-6169GT Fabbricazione e assemblaggio di PCB ad alta Tg
HIGHLEAP ELECTRONICS / KB-6169GT / HIGH-Tg PCB BUILDSHave...
Come ottenere un preventivo per i PCB
Eseguiamo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per fornirti un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Oltre alla produzione di PCB, offriamo una gamma completa di servizi elettronici, tra cui progettazione di PCB, PCBA e soluzioni chiavi in mano. Che abbiate bisogno di supporto per la prototipazione, la verifica del progetto, l'approvvigionamento dei componenti o la produzione in serie, forniamo supporto completo per garantire il successo del vostro progetto.
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.