
Sfide nella fabbricazione di PCB con nucleo metallico e come risolverle

Introduzione
I circuiti stampati con nucleo metallico (MCPCB) sono diventati indispensabili nell'illuminazione a LED ad alta potenza, nell'elettronica automobilistica e nei sistemi di conversione di potenza grazie alle loro superiori capacità di gestione termica. Tuttavia, le sfide di produzione degli MCPCB presentano notevoli complessità che differenziano questo processo dalla fabbricazione standard in FR4.
La differenza fondamentale risiede nel legame dei circuiti in rame ai substrati metallici, in genere alluminio o rame, attraverso strati dielettrici specializzati, creando particolari difficoltà termiche, meccaniche e di lavorazione. Queste sfide derivano da discrepanze nelle proprietà dei materiali, rigorosi requisiti di planarità e dagli ambienti termici impegnativi che queste schede devono sopportare.
Questo articolo esamina i principali ostacoli incontrati durante la fabbricazione di PCB con nucleo metallico e presenta soluzioni ingegneristiche pratiche che garantiscono qualità e prestazioni costanti.
Disallineamento della dilatazione termica: una sfida critica nella produzione di MCPCB
Comprendere la sfida
Una delle principali sfide nella produzione di MCPCB è la gestione della discordanza di dilatazione termica tra la base in alluminio, il foglio di rame e lo strato dielettrico. I loro diversi coefficienti di dilatazione termica (CTE) – circa 23 ppm/°C per l'alluminio, 17 ppm/°C per il rame e 30-80 ppm/°C per i dielettrici – generano stress interno durante il riscaldamento e il raffreddamento.
Durante la laminazione a temperature superiori a 150 °C, queste differenze di CTE causano delaminazione, cricche dielettriche o deformazione della scheda. Il riscaldamento rapido o gli strati metallici spessi intensificano le sollecitazioni, mentre i ripetuti cicli termici indeboliscono gradualmente l'adesione interstrato, causando problemi di affidabilità a lungo termine.
Soluzioni pratiche
-
Dielettrici con coefficiente di dilatazione termica (CTE) corrispondente – Scegliete materiali dielettrici con valori di CTE compresi tra rame e alluminio. I dielettrici con riempimento ceramico offrono un'espansione bilanciata e un'elevata conduttività termica (≥2 W/m·K).
-
Profilo di laminazione controllato : utilizzare una rampa di temperatura di 2–3 °C/min con un tempo di permanenza adeguato per il rilassamento delle tensioni prima del raffreddamento.
-
Rapporto di spessore bilanciato : mantenere il rapporto tra lo spessore del rame e quello della base metallica tra 1:10 e 1:15 per distribuire uniformemente le sollecitazioni.
-
Progettazione simmetrica del circuito : mantenere una distribuzione bilanciata del rame per ridurre al minimo la deformazione durante i cicli termici.
Queste strategie combinate riducono efficacemente i guasti correlati al CTE e migliorano l'affidabilità dell'MCPCB.
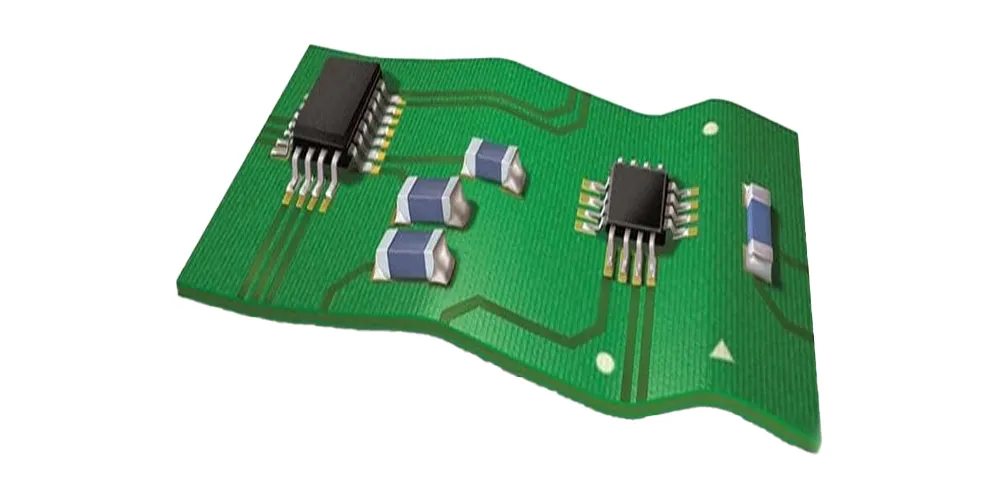
Deformazione del PCB
Controllo della deformazione nelle sfide di produzione MCPCB
Il problema della deformazione
Il controllo della deformazione è un'altra sfida critica nella produzione di MCPCB, soprattutto nelle schede di dimensioni superiori a 200 mm. Anche una deviazione di 0.5 mm può influire sulla precisione di posizionamento SMT e creare intercapedini d'aria che riducono il trasferimento termico ai dissipatori.
La causa principale sono i design asimmetrici con distribuzione non uniforme del rame tra gli strati. Quando un lato è dotato di circuiti densi e l'altro rimane scoperto, il ritiro differenziale durante il raffreddamento porta alla deformazione. Una pressione di laminazione non uniforme o un'ammortizzazione insufficiente nelle presse a vuoto aumentano ulteriormente lo stress residuo, con conseguente deformazione dopo il raffreddamento.
Soluzioni efficaci
- Progettazione di stackup simmetrico – Utilizzare una distribuzione bilanciata del rame su entrambi i lati dello strato dielettrico per equalizzare le forze di contrazione durante la lavorazione termica.
- Compensazione dei modelli di rame – Per layout asimmetrici, aggiungere aree in rame non funzionali o una rete sul lato opposto per mantenere l'equilibrio strutturale.
- Pressione di laminazione controllata – Mantenere la pressione intorno a 15–25 kg/cm² e velocità di raffreddamento inferiori a 3 °C/min per evitare il blocco da stress.
- Ricottura post-laminazione – Applicare la ricottura di distensione a temperature 20–30 °C inferiori al punto di transizione vetrosa del dielettrico per migliorare la stabilità della planarità.
- Appiattimento assistito da fissaggio – Utilizzare dispositivi meccanici durante la polimerizzazione finale per ottenere una planarità entro 0.3 mm per 100 mm di lunghezza della tavola.
Queste misure riducono al minimo la deformazione e garantiscono la stabilità meccanica durante l'intero processo di produzione dell'MCPCB.
Laminazione e integrità dielettrica nella produzione di MCPCB
Sfide delle crepe dielettriche
Difetti di laminazione e cricche dielettriche rappresentano importanti sfide nella produzione di MCPCB, in quanto incidono sia sull'affidabilità dell'isolamento che sull'efficienza del trasferimento di calore. Le cricche spesso si originano in prossimità dei bordi della scheda o dei fori passanti, creando potenziali percorsi per guasti elettrici.
Anche piccole aree di delaminazione creano intercapedini d'aria con una resistenza termica fino a 100 volte superiore a quella delle regioni saldate, causando punti caldi localizzati che accelerano il guasto dei componenti. Le cause più comuni includono uno scarso flusso di resina, materiali con bassa temperatura di transizione vetrosa (Tg) o umidità intrappolata nello strato dielettrico.
Approcci preventivi
- Dielettrici ad alta Tg – Utilizzare materiali con Tg superiore a 150 °C per mantenere la stabilità dimensionale e resistere a ripetuti cicli termici.
- Pressione di laminazione ottimizzata – Iniziare con una pressione bassa per favorire il flusso della resina, quindi aumentare gradualmente fino alla massima pressione di adesione per un'adesione uniforme.
- Precottura per la rimozione dell'umidità – Cuocere i fogli dielettrici a 120 °C per 2–4 ore prima della laminazione per eliminare l’umidità assorbita.
- Laminazione assistita dal vuoto – Utilizzare sistemi a vuoto per rimuovere l'aria e le sostanze volatili intrappolate, garantendo un legame senza vuoti e prestazioni termiche costanti.
Queste misure preventive migliorano l'affidabilità dielettrica e garantiscono prestazioni termiche stabili nella produzione di PCB con nucleo metallico.
Sfide di perforazione e instradamento nella produzione MCPCB
Difficoltà di lavorazione meccanica
La durezza e l'elevata conduttività termica dei substrati metallici creano sfide specifiche nella produzione di MCPCB durante le fasi di foratura e fresatura. Le basi in alluminio con valori di durezza Brinell compresi tra 40 e 80 HB usurano rapidamente le punte da trapano in metallo duro standard, con conseguente formazione di fori sovradimensionati, pareti ruvide e scarsa adesione della placcatura.
Le bave o i trucioli metallici generati durante la lavorazione possono causare cortocircuiti o interferire con il posizionamento dei componenti. Poiché l'alluminio e il rame dissipano efficacemente il calore , la zona di taglio rimane dura mentre la punta del trapano si riscalda per attrito, accelerando l'usura dell'utensile e le imprecisioni dimensionali.
Soluzioni di perforazione ottimizzate
- Utensili da trapano specializzati – Utilizzare punte in diamante policristallino (PCD) o in metallo duro rivestito per prolungare la durata dell'utensile di 10–20 volte rispetto alle punte standard.
- Parametri di perforazione ottimizzati – Operare a 40,000–60,000 giri/min con velocità di avanzamento di 50–100 mm/min per bilanciare precisione e controllo dell'usura.
- Materiali di supporto adeguati – Applicare fenolico o alluminio pannelli di ingresso e di backup per un ingresso e un'uscita più puliti dai fori.
- Cicli di foratura a punta – Utilizzare la foratura intermittente per eliminare i trucioli e ridurre l'accumulo di calore.
- Routing di precisione – Scegliere frese a compressione con geometria delle scanalature adatta per ridurre al minimo strappi e sbavature sui bordi.
Queste strategie di lavorazione migliorano la qualità dei fori, prolungano la durata degli utensili e garantiscono la precisione dimensionale nella fabbricazione di PCB con anima in metallo.

Sfide del trattamento superficiale nella produzione di MCPCB
Problemi di ossidazione e contaminazione
Le superfici dei nuclei metallici si ossidano rapidamente se esposte all'aria, soprattutto a temperature di lavorazione elevate. L'alluminio forma strati di ossido che ostacolano la bagnatura della saldatura, mentre il rame sviluppa ossidi rameosi e rameici che degradano il contatto elettrico e la resistenza dell'adesione. Queste sfide nella produzione di MCPCB richiedono una protezione immediata delle superfici per preservare l'affidabilità dell'assemblaggio.
Strategie di protezione
- Finitura superficiale tempestiva – Applicare rivestimenti protettivi subito dopo la fabbricazione per prevenire l’ossidazione durante la manipolazione e lo stoccaggio.
- ENIG Fine – Utilizzare oro per immersione in nichel chimico per un'eccellente saldabilità e una lunga durata di conservazione superiore a 12 mesi.
- Rivestimento OSP – Scegli i conservanti organici per la saldabilità come opzione conveniente per una protezione a breve termine.
- Controllo della pulizia – Risciacquare con acqua deionizzata per rimuovere i residui ionici che possono accelerare la corrosione.
- Imballaggio a prova di umidità – Conservare le schede in imballaggi sottovuoto con essiccanti per proteggerle dall’ossidazione.
L'implementazione di una rapida finitura post-fabbricazione e di adeguate pratiche di confezionamento garantiscono una saldabilità stabile e un'affidabilità a lungo termine nella produzione di PCB con nucleo metallico.
Controllo di qualità e test nelle sfide di produzione MCPCB
Complessità dell'ispezione
L'ispezione di qualità MCPCB richiede metodi di prova specializzati che vanno oltre la valutazione standard dei PCB. I test di resistenza termica devono valutare accuratamente il trasferimento di calore dallo strato del circuito alla base metallica in condizioni termiche controllate.
Il test di rottura dielettrica conferma la resistenza dell'isolamento a tensioni superiori ai livelli operativi, mentre l'ispezione della planarità richiede una precisione al micron per garantire un corretto contatto termico. Questi fattori rendono la verifica della qualità una delle principali sfide nella produzione di MCPCB.
Soluzioni di test complete
Un efficace controllo di qualità MCPCB prevede molteplici processi di verifica complementari:
- Test di resistenza termica – Convalidare la conduttività termica utilizzando sensori calibrati, mantenendo valori in genere inferiori a 1 °C/W per progetti standard.
- Test ad alto potenziale – Applicare 2500–3000 V CA per garantire l’integrità dielettrica e l’affidabilità dell’isolamento.
- Imaging termico a infrarossi – Rileva i punti caldi che indicano uno scarso trasferimento termico o anomalie nascoste nei circuiti.
- Ispezione AOI basata su laser – Misurare la planarità della superficie con elevata precisione per individuare eventuali deformazioni prima dell’assemblaggio.
L'implementazione del controllo statistico di processo con campionamento regolare mantiene la stabilità della produzione e garantisce prestazioni costanti in tutte le fasi di produzione MCPCB.
Conclusione
Superare le sfide produttive degli MCPCB, dalle discrepanze di dilatazione termica al controllo della deformazione, dalla precisione di foratura alla protezione superficiale, richiede un approccio ingegneristico olistico. Il successo dipende dall'allineamento della selezione dei materiali, dell'ottimizzazione dei processi e del controllo qualità per garantire prestazioni termiche stabili e affidabilità a lungo termine nelle applicazioni ad alta potenza.
Perché scegliere Highleap Electronics
- Ingegneria dei materiali avanzata – Selezioni personalizzate di alluminio, rame e dielettrico per prestazioni termiche e meccaniche bilanciate.
- Controllo di precisione del processo – Parametri di laminazione, foratura e fresatura ottimizzati per una planarità e una precisione dimensionale superiori.
- Garanzia di qualità completa – Test interni di resistenza termica, dielettrici e planarità per verificare ogni lotto di produzione.
- Competenza applicativa – Prestazioni comprovate nei settori dell'illuminazione a LED, dei sistemi automobilistici e della conversione di potenza.
Collabora con Highleap Electronics per accedere a soluzioni di produzione MCPCB ottimizzate, progettate per garantire prestazioni, affidabilità e scalabilità. Contatta oggi stesso il nostro team tecnico per discutere le esigenze del tuo progetto ad alta potenza.

Messaggi consigliati

Produttore cinese di PCB HDI a 14 strati per schede microvia personalizzate
HIGHLEAP ELECTRONICS / MICROVIAS / SEQUENZIALE...

Produttore di PCB a 14 strati in Cina
PCB multistrato rigido personalizzato Highleap Electronics...

Assemblaggio di PCB a 14 strati e produzione di PCB in un unico punto.
FABBRICAZIONE DI PCB + PCBAHighleap Electronics fornisce 14...

Struttura a 14 strati per PCB, ideale per la produzione multistrato ad alta velocità.
REVISIONE DI INGEGNERIA E STRUTTURA Un PCB con una struttura a 14 strati è...
Come ottenere un preventivo per i PCB
Eseguiamo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per fornirti un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Oltre alla produzione di PCB, offriamo una gamma completa di servizi elettronici, tra cui progettazione di PCB, PCBA e soluzioni chiavi in mano. Che abbiate bisogno di supporto per la prototipazione, la verifica del progetto, l'approvvigionamento dei componenti o la produzione in serie, forniamo supporto completo per garantire il successo del vostro progetto.
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.