
Processo di produzione dei PCB: dalla progettazione e ingegneria CAM alla fabbricazione e all'assemblaggio.
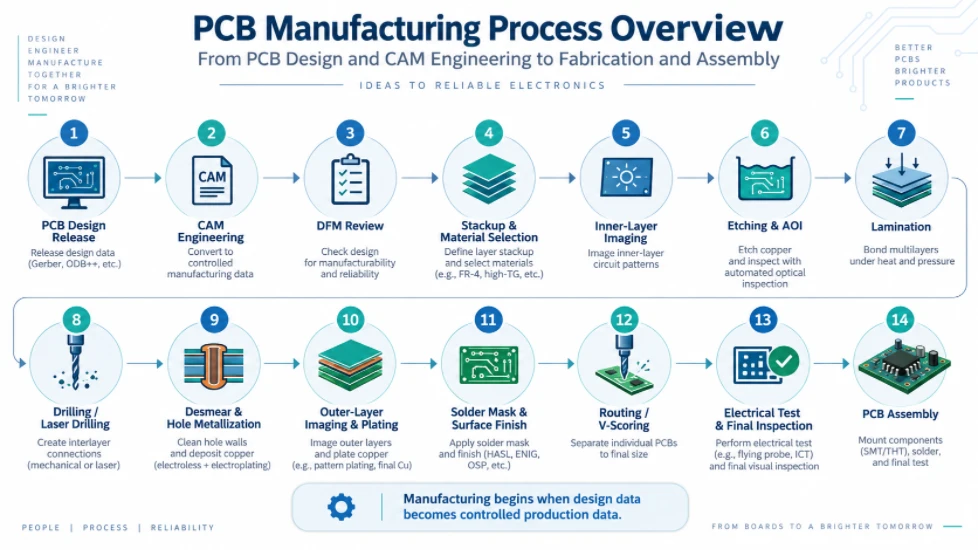
Figura 1. Panoramica del processo di produzione dei PCB
The PCB manufacturing process does not begin when a copper-clad panel reaches an imaging line. In a professional PCB factory, manufacturing begins when a designer’s data is converted into controlled production data. That conversion is the responsibility of CAM engineering. The PCB production equipment and process stages help relate each fabrication operation to the manufacturing flow rather than judging capability from a finished board alone.
Un progettista di PCB definisce le specifiche elettriche, i vincoli meccanici, gli obiettivi di impilamento e le interfacce dei componenti. Un ingegnere CAM converte tali specifiche in disegni producibili, programmi di foratura e fresatura, dati del pannello, riferimenti per l'ispezione, campioni di impedenza e istruzioni di processo. Questi output vengono quindi rilasciati attraverso il sistema ERP o il sistema di istruzioni di produzione della fabbrica, in modo che ogni reparto di produzione lavori sulla base di un'unica definizione controllata.
Questa guida illustra l'intero processo di produzione di PCB, dal passaggio di consegne ingegneristiche alla preparazione dei materiali, alla lavorazione degli strati interni, alla laminazione, alla foratura, alla placcatura, all'imaging degli strati esterni, alla maschera di saldatura, alla finitura superficiale, alla profilatura, ai test elettrici e all'ispezione finale. Spiega inoltre cosa i progettisti di PCB dovrebbero sapere sul CAM affinché le loro schede superino la fase di revisione ingegneristica con meno dubbi, meno compromessi e un percorso più stabile verso la produzione.
Cosa comprende esattamente il processo di produzione dei PCB?
Il processo di produzione dei circuiti stampati (PCB) consiste nella conversione controllata dei dati di progettazione in un circuito stampato fisico che soddisfi i requisiti elettrici, dimensionali, dei materiali e di affidabilità. Comprende molto più della semplice incisione e stampaggio. Un processo pronto per la produzione ha normalmente quattro livelli ingegneristici interconnessi:
| Livello di ingegneria | Responsabilità principale | Uscita tipica |
|---|---|---|
| Progettazione PCB | Definisce la connettività del circuito, il percorso, il posizionamento, le interfacce meccaniche, gli obiettivi di sovrapposizione e i vincoli di progettazione. | Dati Gerber/ODB++/IPC-2581, file di foratura NC, disegno di fabbricazione, stackup, netlist e note di progettazione. |
| Ingegneria CAM e DFM | Verifica la fattibilità produttiva, risolve le ambiguità dei dati, applica le compensazioni di processo approvate e crea dati pronti per la produzione. | Disegni di produzione, programmi di foratura/fresatura, dati del pannello, riferimenti AOI, dati di prova, coupon e domande di ingegneria quando necessario. |
| Ingegneria di produzione / ERP-MI | Definisce il percorso del processo, i materiali, le attrezzature, le istruzioni speciali, le ispezioni e i punti di controllo di accettazione. | Foglio di istruzioni o MI, sequenza del centro di lavoro, richieste di materiali, note sui processi speciali e requisiti di ispezione. |
| Fabbricazione e verifica | Si occupa dell'assemblaggio, della finitura e del collaudo fisico del circuito stampato (PCB). | Schede nude pronte per la spedizione o per l'assemblaggio su PCB. |
Questa distinzione è importante perché molte descrizioni di come vengono realizzati i PCB begin with “printing the inner layer.” In an industrial PCB factory, the panel should not reach that step until CAM has established what each layer means, whether the design is manufacturable, which production method applies and which compensated data set each work center must use. The PCB fabrication process guide distinguishes a home-made prototype from the controlled industrial steps needed for a reproducible board.
Processo di produzione dei PCB in sintesi
Rilascio del progetto PCB → acquisizione dati → normalizzazione CAM → revisione DFM e capacità → domande di ingegneria se necessario → revisione dello stackup e dell'impedenza → compensazione CAM → pannellizzazione e attrezzatura → definizione del processo ERP/MI → preparazione del materiale → imaging dello strato interno → incisione dello strato interno → AOI dello strato interno → stratificazione e laminazione → foratura / foratura laser → desmear e metallizzazione dei fori → imaging dello strato esterno → placcatura e incisione del rame → AOI dello strato esterno → maschera di saldatura → legenda → finitura superficiale → profilatura / fresatura / V-scoring → test elettrico e controllo dimensionale → ispezione finale e confezionamento → assemblaggio PCB opzionale.
Il percorso esatto varia in base al numero di strati, alla struttura, al peso del rame, al sistema di materiali, alla finitura superficiale e a specifici requisiti meccanici. Un circuito stampato FR-4 a due strati può evitare diverse operazioni di multistrato, mentre un circuito stampato HDI può ripetere più volte i cicli di laminazione e foratura laser.
Perché l'ingegneria CAM rappresenta il ponte tra la progettazione e la produzione di circuiti stampati.
La progettazione CAD di circuiti stampati (PCB) descrive le caratteristiche elettriche e meccaniche che il prodotto deve soddisfare. Le apparecchiature di produzione richiedono un livello di informazioni diverso: geometria compensata dei conduttori, definizioni degli utensili di foratura, coordinate del pannello, polarità del processo, dati di imaging, campioni, caratteristiche degli utensili, percorsi di instradamento, informazioni di incisione, riferimenti di ispezione e note specifiche del processo. L'ingegneria CAM si occupa di creare questo livello di traduzione.
For this reason, CAM should not be treated as a last-minute “Gerber check.” A competent CAM review asks whether the design can survive the complete production route. For example, a via may be legal in the CAD design rules but still have insufficient annular-ring margin after drilling tolerance and registration allowance are considered. A trace may meet nominal width in the design but require etch compensation based on copper weight and the selected imaging/etching process. A mechanically valid slot may require a different process because it is plated, irregular, controlled-depth or located at the board edge.
L'ingegnere CAM deve tutelare l'intento elettrico del progettista durante la conversione delle dimensioni nominali di progetto in dimensioni di produzione. Per questo motivo, una buona fabbrica distingue la compensazione di processo dalla modifica di progetto . La compensazione di produzione ha lo scopo di raggiungere le dimensioni finali richieste dal cliente dopo le fasi di incisione, placcatura, laminazione o lavorazione meccanica. Una modifica che influisca sulla connettività, sulle dimensioni finali dei fori, sulla geometria a impedenza controllata, sulla definizione del contorno o su un altro requisito funzionale deve essere trattata come una questione ingegneristica, non come una riprogettazione silenziosa.
Fase 1: Pacchetto dati di produzione e intenti di progettazione
La qualità del processo di produzione dei PCB è fortemente influenzata dalla qualità del pacchetto di rilascio. Il CAM può correggere i problemi di formattazione, ma non può intuire con certezza l'intento progettuale mancante. Il pacchetto di rilascio migliore contiene sia dati leggibili dalla macchina sia una definizione di fabbricazione concisa.
| Dati o requisiti | Perché CAM ne ha bisogno | Ambiguità comuni da evitare |
|---|---|---|
| Strati di rame, maschera di saldatura e legenda | Definisce l'immagine di costruzione desiderata per ogni lato e strato interno. | Nomi dei livelli poco chiari, informazioni sulla polarità mancanti, livelli duplicati o obsoleti. |
| Lime da trapano NC e tavola di foratura | Separa i requisiti di foratura PTH, NPTH, microvia e foratura speciale e mappa i fori finiti sugli utensili di produzione. | Utilizzare lo stesso simbolo per fori placcati e non placcati oppure mescolare diametri finiti e diametri degli utensili. |
| Contorno della tavola e livello del percorso | Definisce le dimensioni finali, i ritagli interni, le fessure e le caratteristiche del profilo. | Contorni duplicati su più livelli, contorni aperti, dimensioni contrastanti o geometria della fessura poco chiara. |
| Disegno di fabbricazione | Comunica spessore, tolleranza, finitura, rame, note meccaniche e processi speciali. | Note in conflitto con i dati Gerber/di foratura o note generiche copiate che non si applicano alla scheda. |
| Accumulo di strati PCB | Definisce i pesi del rame, la costruzione dielettrica, lo spessore finale e l'architettura a impedenza controllata. | Dimensioni nominali del dielettrico, senza specificare se il produttore possa ottimizzare i materiali. |
| Tabella di impedenza controllata | Collega ciascun target di impedenza al livello, alla geometria della traccia, al piano di riferimento e alla tolleranza. | Specificare un obiettivo senza però identificare le reti o la geometria pertinenti. |
| Netlist IPC o dati di progettazione intelligente | Consente il confronto della connettività e riduce la possibilità che un'ambiguità grafica si trasformi in un errore elettrico. | Netlist generata da una diversa revisione del progetto. |
| Finitura superficiale e finiture ottiche | Determina il percorso del processo e influisce sulla saldabilità, la planarità, l'usura dei contatti e la compatibilità di assemblaggio. | Citare ENIG a livello globale e al contempo aspettarsi che si sfruttino le risorse disponibili senza definire aree specifiche. |
| Requisiti meccanici speciali | Consente al CAM di definire svasature, alesature, fresature a profondità controllata, nervature, bordature o elementi di fissaggio a pressione. | Viene fornita solo la forma del disegno, senza diametro finale, profondità/spessore residuo e tolleranza. |
Il formato Gerber rimane comune, mentre ODB++ e IPC-2581 possono veicolare informazioni più strutturate quando sono supportati sia dal progettista che dal produttore. Indipendentemente dal formato, il controllo delle revisioni è fondamentale. I dati relativi a rame, foratura, disegno, stackup e netlist devono descrivere tutti la stessa revisione.
Fase 2: Normalizzazione dei dati CAM e revisione DFM
2.1 Normalizzazione dei dati: ricostruzione di una definizione affidabile della scheda
Il primo compito del CAM è quello di garantire la coerenza interna dei dati. Unità di misura, coordinate, origine, ordine degli strati, stato di simmetria, polarità, definizioni di apertura, formati di foratura e geometria del profilo vengono verificati prima di iniziare qualsiasi modifica di produzione. Il tecnico CAM identifica inoltre i dati inutilizzati, gli strati duplicati e le feature che potrebbero essere state esportate in modo diverso da sistemi CAD differenti.
È qui che un pacchetto di rilascio intelligente fa risparmiare tempo. Minore è l'ambiguità che l'ingegnere CAM deve interpretare, minore è il rischio di sprecare tempo di progettazione per distinguere una funzionalità intenzionale da un artefatto di esportazione.
2.2 Verifica della connettività e delle relazioni tra i livelli
Il sistema CAM confronta il progetto tra i vari strati di rame, i dati di foratura e, quando disponibili, la netlist del cliente. L'obiettivo non è solo individuare interruzioni o cortocircuiti evidenti, ma anche verificare le relazioni tra i pad e i fori, le strutture dei via, la connettività dei piani, gli anti-pad, gli scarichi termici e la relazione prevista tra il rame e le caratteristiche meccaniche.
2.3 Revisione della larghezza della linea, della spaziatura e del peso del rame
La larghezza e la spaziatura minime dei conduttori non possono essere valutate indipendentemente dallo spessore del rame e dal processo di lavorazione. Con l'aumentare del peso del rame, la fase di incisione diventa più difficile e l'incisione laterale ha un impatto maggiore sulla geometria finale. Il CAM, pertanto, valuta la larghezza/spaziatura minima della linea insieme allo spessore del rame di base, al rame finito e alla condizione dell'elemento, se isolato o immerso in un campo di rame denso.
I progettisti dovrebbero evitare di considerare i limiti di capacità produttiva dei PCB come un valore universale applicabile a ogni spessore di rame e a ogni strato. Un progetto più realizzabile sfrutta le normali capacità produttive per la configurazione selezionata e riserva le geometrie estreme solo laddove la densità del circuito lo renda necessario.
2.4 Anello anulare, tolleranza di foratura e distanza tra il foro e il rame
Il foro placcato finito non ha le stesse dimensioni del foro di produzione. La fabbrica deve tenere conto della deposizione di rame sulla parete del foro, delle tolleranze di foratura e delle variazioni di processo. Il CAM valuta quindi la geometria del pad e dell'anello anulare dopo aver applicato le tolleranze di foratura e di registro di produzione.
Lo stesso principio si applica alla distanza tra il foro e il conduttore. Una misurazione CAD effettuata a partire dal foro nominale finito potrebbe non rappresentare il rischio di produzione. Il CAM verifica il foro di produzione, la sua compensazione e il rame che deve rimanere dopo la foratura, la placcatura e l'allineamento. Ciò è particolarmente importante per i progetti multistrato densi, i fori a pressione e i progetti prossimi alla capacità minima di produzione dell'anello anulare.
2.5 PTH, NPTH, scanalature e fori irregolari
Plated through holes and fori non placcati should be unambiguous in the design package. CAM may use different drilling stages, compensation rules or process sequences for PTH and NPTH features. Plated slots and irregular plated openings require additional review because their manufacturability depends on geometry, tool access, plating route, annular ring and adjacent copper.
Le caratteristiche speciali, come fori dentellati, bordi placcati e semifori placcati, devono essere identificate esplicitamente. Influenzano la disposizione e la profilatura del pannello perché l'elemento deve rimanere meccanicamente supportato fino alla fase di produzione corretta.
2.6 Producibilità delle maschere di saldatura
Il CAM esegue controlli DFM della maschera di saldatura rispetto alla geometria del pad, alla larghezza della barriera, alla tolleranza di registro, al trattamento dei via e ai requisiti di assemblaggio. Un'apertura della maschera di saldatura che appare accettabile in CAD può diventare problematica quando due aperture adiacenti si uniscono, quando una barriera di maschera stretta non può essere mantenuta in modo affidabile o quando un via viene inavvertitamente esposto in un'area saldabile.
I progettisti dovrebbero specificare il trattamento previsto per i fori passanti laddove rilevante: aperti, a tenda, sigillati, riempiti con resina e ricoperti, o con un'altra struttura controllata. Il CAM non dovrebbe dedurre un trattamento dei fori passanti ad alta affidabilità solo dalla presenza o meno di un'apertura nello strato di maschera di saldatura.
2.7 Revisione della legenda e della marcatura dei componenti
La leggibilità del testo serigrafato viene verificata, così come l'eventuale presenza di collisioni con i pad esposti, i punti di test, i contatti dorati e altre aree in cui l'inchiostro non è consentito. Il sistema CAM può ritagliare le scritte non critiche dai pad in base a una regola di produzione concordata, ma la marcatura critica per l'assemblaggio deve essere progettata con uno spazio adeguato, anziché affidarsi al ritaglio automatico.
2.8 Spazio libero per il bordo della scheda, la scanalatura a V e la fresatura
I componenti, il rame, i fori passanti e le parti metallizzate in prossimità del bordo del circuito stampato devono essere valutati in base al metodo di depanelizzazione previsto. La scanalatura a V, la fresatura delle linguette, i fori stampati e la fresatura CNC creano condizioni meccaniche differenti. Il software CAM deve inoltre sapere se il bordo del circuito stampato è destinato a essere privo di dielettrico, metallizzato, dentellato o parte di un sistema di connettori/contatti.
2.9 Dita dorate e finiture superficiali miste
I contatti in oro duro selettivi non sono semplicemente "un'altra finitura superficiale del PCB ". Possono richiedere connessioni di placcatura dedicate e una sequenza di processo specifica prima che tali connessioni temporanee vengano rimosse durante la profilatura. Quando un progetto combina contatti in oro con ENIG, OSP, stagno a immersione, argento a immersione o HASL sul resto del circuito stampato, il CAM deve definire correttamente le aree selettive e l'ordine di produzione.
Se il prodotto non consente connessioni di placcatura temporanee, tale limitazione deve essere comunicata tempestivamente poiché può modificare il processo raccomandato. Lo stesso vale per i requisiti di smusso, le tolleranze sulla lunghezza dei contatti e qualsiasi geometria "a contatto lungo/corto".
2.10 Bilancio del rame e rame residuo
Gli ingegneri CAM esaminano anche la quantità di rame che rimane su ogni strato e come il rame è distribuito sul pannello. Un parametro ingegneristico utile è il rapporto di rame residuo:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Questo è importante perché la laminazione è un processo di flusso di resina. Densità di rame molto diverse su strati adiacenti possono modificare il fabbisogno di resina, lo spessore locale del dielettrico e l'equilibrio meccanico. I circuiti stampati con spessori di rame amplificano questo effetto. Un progetto con ampie regioni prive di rame adiacenti a zone con un elevato contenuto di rame potrebbe richiedere modifiche alla stratificazione, strategie di bilanciamento del rame o controlli di processo aggiuntivi.
Per il progettista di PCB, la lezione è semplice: il bilanciamento del rame non è solo una questione estetica. Influisce sulla producibilità, sul controllo dello spessore del circuito stampato, sul rischio di deformazione e, in alcune configurazioni, sul comportamento dielettrico attorno alle strutture di impedenza.
2.11 Impedenza controllata e materiali ad alta frequenza
L'impedenza controllata deve essere valutata come un sistema di stratificazione piuttosto che come un valore di larghezza della traccia. La progettazione CAM e l'ingegneria di processo considerano lo spessore del dielettrico, lo spessore del rame, la geometria del conduttore finito, la relazione del piano di riferimento e il sistema di materiali effettivo. Per i progetti RF e a microonde che utilizzano materiali come Rogers , Taconic, Arlon o altri laminati a bassa perdita, la lavorazione specifica del materiale può anche influenzare la foratura, la preparazione della superficie, la laminazione e il comportamento dimensionale.
La versione di progetto più sicura fornisce l'impedenza target, la tolleranza e la geometria elettrica, consentendo al fabbricante di proporre una stratificazione controllata laddove appropriato. La geometria di produzione finale dovrebbe quindi essere confermata prima della fabbricazione, anziché presumere che la larghezza nominale della traccia CAD rimarrà invariata.
Fase 3: Compensazione CAM, pannellizzazione e dati di produzione
Una volta risolti i problemi di DFM (Design for Manufacturing), il CAM (Computer-Assisted Manufacturing) converte i dati di progettazione nominali in dati di produzione. Queste modifiche rappresentano controlli di processo mirati, non cambiamenti arbitrari al circuito.
3.1 Compensazione dell'incisione e dell'imaging
Durante la fase di incisione, il rame viene rimosso sia lateralmente che verticalmente. A seconda del peso del rame e del processo, l'ingegnere CAM può compensare le caratteristiche del conduttore in modo che le dimensioni finali della traccia e del pad risultino conformi ai valori desiderati dopo la fase di imaging, placcatura e incisione. La strategia di compensazione può differire tra gli strati interni ed esterni, poiché i relativi processi di lavorazione sono differenti.
3.2 Compensazione della foratura e della placcatura
Per le caratteristiche PTH, la punta di produzione viene selezionata in modo che il foro finito soddisfi i requisiti del cliente dopo la metallizzazione delle pareti del foro. Le caratteristiche NPTH vengono gestite separatamente perché non sono destinate a ricevere lo stesso strato di rame. Il CAM raggruppa inoltre in modo efficiente gli utensili di foratura, proteggendo al contempo tolleranze speciali e caratteristiche di accoppiamento controllato.
3.3 Ottimizzazione della maschera di saldatura e della legenda
Le aperture di produzione vengono adattate al processo di mascheratura per saldatura e alla capacità di allineamento. Il CAM verifica la presenza di barriere minime, le relazioni tra maschera e pad, il rame esposto e le aperture indesiderate. La legenda può essere ritagliata dalle superfici saldabili secondo le regole approvate, mentre i contrassegni critici devono rimanere esattamente dove richiesto dal disegno.
3.4 Panelizzazione
Il singolo PCB del cliente viene normalmente prodotto all'interno di un pannello di lavoro più grande. Il sistema CAM seleziona l'orientamento, il numero di elementi, la spaziatura, le guide, i fori di lavorazione, i punti di riferimento, i coupon, il metodo di separazione e la strategia di instradamento in base all'efficienza di fabbricazione e alle esigenze di assemblaggio a valle. La pannellizzazione può influenzare l'utilizzo del materiale, la distribuzione della placcatura, la rigidità del circuito stampato, la fattibilità del V-score e la gestione automatizzata.
Quando il cliente fornisce un array di assemblaggio, il CAM deve preservare l'intento di assemblaggio e verificare che l'array sia compatibile anche con la fabbricazione. Quando la fabbrica realizza il pannello, i requisiti di assemblaggio devono comunque essere presi in considerazione se le schede passeranno direttamente alla produzione SMT.
3.5 Buoni sconto, strumenti e caratteristiche non relative al prodotto
Il pannello di lavoro può includere campioni di impedenza, target di allineamento, campioni di prova, elementi di controllo del processo e attrezzature. Questi elementi si trovano all'esterno del circuito finito, ma fanno parte del controllo di produzione. Il loro posizionamento deve essere progettato in modo da rappresentare le condizioni di produzione rilevanti senza interferire con il prodotto o con la depannellatura.
3.6 Cosa CAM non dovrebbe modificare silenziosamente
Il reparto CAM non dovrebbe utilizzare la convenienza produttiva come pretesto per modificare il progetto elettrico del cliente. Modifiche alle dimensioni finali dei fori, al profilo del circuito stampato, alla geometria dell'impedenza al di fuori di un modello di compensazione concordato, alla connettività, alle distanze tra i componenti in rame che alterano le prestazioni o alle caratteristiche meccaniche funzionali dovrebbero indurre a una richiesta di chiarimenti da parte del team tecnico. Un percorso di approvazione controllato è parte integrante di un processo di produzione di PCB affidabile.
Fase 4: Ingegneria dello stack e rilascio del processo ERP/MI
Una volta che i dati CAM sono producibili, la fabbrica deve definire come verrà effettivamente realizzata la scheda. È in questa fase che la progettazione dello stack-up , la selezione dei materiali e il processo di produzione diventano istruzioni di fabbricazione formali.
4.1 Lo spessore finale della scheda è il risultato di una sovrapposizione
Lo spessore finale non è semplicemente la somma dei valori del nucleo e del preimpregnato indicati nel catalogo. La progettazione deve considerare la distribuzione del rame, il flusso della resina, lo spessore del rame e il contributo allo spessore dei rivestimenti e delle finiture, ove pertinenti. Un modello concettuale utile è il seguente:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Per i circuiti stampati multistrato, lo spessore dielettrico effettivo dopo la pressatura dipende dal sistema di preimpregnati e dal pattern di rame circostante. Questo è un altro motivo per cui il rapporto di rame residuo è importante durante la revisione dello stackup.
4.2 Struttura a strati e materiali speciali
FR-4 standard, FR-4 ad alta Tg, laminati a bassa perdita, materiali RF a base di PTFE, materiali con anima metallica e costruzioni rigido-flessibili non condividono un'unica ricetta di laminazione universale. La progettazione CAM e l'ingegneria di processo devono adattare i requisiti prestazionali del cliente a un materiale e a un processo collaudati. Le costruzioni ibride ad alta frequenza meritano particolare attenzione perché materiali diversi possono presentare comportamenti differenti in termini di flusso, dimensioni e preparazione della superficie.
4.3 Il sistema di gestione ERP/MI converte le decisioni CAM in istruzioni di fabbrica.
Il responsabile del sistema ERP o MI della fabbrica deve definire il set di materiali, i requisiti relativi al rame, il metodo di imaging, la sequenza di laminazione, i programmi di foratura, il percorso di placcatura, i requisiti per la maschera di saldatura e la legenda, la finitura superficiale, le istruzioni di fresatura/incisione a V, le operazioni meccaniche speciali, i punti di ispezione e i requisiti per i test elettrici.
Le operazioni speciali devono essere esplicite. Ad esempio, una scanalatura o una svasatura a profondità controllata devono avere l'identificativo del programma pertinente e il diametro/geometria richiesti, oltre alla profondità o allo spessore rimanente e alla tolleranza. Un processo di placcatura selettiva dell'oro deve specificare la finitura selettiva e la sequenza di instradamento richieste. La realizzazione di un via cieco/interrato deve definire quale ciclo di laminazione crea ciascuna struttura di via.
È proprio in questo punto, dal punto di vista pratico, che l'ingegneria CAM diventa la ricetta di produzione. Se la distinta di produzione è vaga, gli operatori a valle sono costretti a interpretarne le intenzioni in modo indipendente. Un buon processo elimina tale ambiguità prima che il lotto venga rilasciato.
Fase 5: Processo di fabbricazione del PCB passo dopo passo
Dopo l'approvazione CAM e il rilascio MI, inizia la fabbricazione fisica. La seguente sequenza descrive un comune processo di fabbricazione sottrattiva multistrato di PCB. Il percorso esatto varia a seconda del progetto.
Fase 1: Preparazione del materiale e taglio del pannello
I nuclei rivestiti in rame, la lamina di rame e i preimpregnati vengono selezionati in base alla stratificazione approvata. L'identità del materiale, il peso del rame, lo spessore e la tracciabilità del lotto vengono verificati prima del taglio dei pannelli nelle dimensioni di lavoro. I laminati ad alta frequenza e speciali possono richiedere controlli specifici per lo stoccaggio, la movimentazione o la preparazione della superficie.
Fase 2: Imaging dello strato interno
Il disegno CAM dello strato interno viene trasferito al fotoresist utilizzando l'imaging diretto laser o un altro metodo di imaging approvato. I riferimenti di registro integrati nei dati CAM aiutano a controllare l'allineamento degli strati. L'obiettivo è creare un pattern di resist che protegga il rame che deve rimanere dopo l'incisione.
Fase 3: Incisione dello strato interno e rimozione del resist
Il rame non protetto viene rimosso chimicamente, creando il modello del conduttore interno. Il resist viene quindi rimosso e il pannello viene pulito. I parametri di incisione sono controllati in modo che la geometria finale del conduttore corrisponda al target CAM compensato, anziché semplicemente alle dimensioni nominali CAD originali.
Passaggio 4: AOI dello strato interno
L'ispezione ottica automatizzata confronta lo strato inciso con il riferimento CAM. Interruzioni, cortocircuiti, intaccature, sporgenze e altri difetti del conduttore possono essere rilevati prima della laminazione, quando lo strato è ancora accessibile. Questo controllo impedisce che un difetto noto dello strato interno venga permanentemente sepolto all'interno di un circuito stampato multistrato.
Fase 5: Trattamento di adesione, stratificazione e registrazione degli strati
I nuclei interni vengono preparati per l'incollaggio e sovrapposti con preimpregnati e fogli di rame secondo la sequenza approvata. L'orientamento e l'ordine degli strati sono controllati con cura. Per i circuiti stampati multistrato, la fase di stratificazione è quella in cui la sovrapposizione elettrica si trasforma in una struttura fisica.
Passaggio 6: laminazione
La pila viene pressata mediante un ciclo controllato di calore e pressione. La resina preimpregnata fluisce, riempie gli spazi attorno al rame e polimerizza, unendo gli strati. I parametri della pressa devono essere compatibili con il sistema di materiali e la struttura. La densità del rame, lo spessore del dielettrico e la geometria del rame pesante influenzano il flusso della resina e il comportamento dello spessore finale.
Fase 7: Verifica della registrazione e perforazione
Dopo la laminazione, la registrazione può essere verificata mediante raggi X o altri metodi di allineamento prima della foratura meccanica. La foratura CNC crea fori PTH, fori per componenti e fori per utensili secondo il programma di foratura compensato. La foratura laser viene utilizzata per i microfori nelle costruzioni HDI. Programmi speciali possono essere utilizzati per svasature, alesature e caratteristiche a profondità controllata.
Fase 8: Rimozione delle striature e preparazione delle pareti del foro
La foratura meccanica espone il dielettrico e può lasciare residui di resina sulle interfacce interne in rame. La rimozione dei residui e il condizionamento del foro preparano la parete del foro in modo che la successiva metallizzazione possa formare una connessione elettrica affidabile con gli strati interni di rame.
Fase 9: Rame chimico e metallizzazione dei fori passanti
Sulla parete non conduttiva del foro viene depositato un sottile strato di rame conduttivo, creando il substrato per la successiva deposizione elettrolitica di rame. Questo passaggio trasforma un foro praticato in una struttura in grado di connettere elettricamente gli strati dopo la placcatura.
Fase 10: Imaging dello strato esterno
Il pattern compensato dello strato esterno viene impresso sul pannello. A seconda del processo produttivo scelto, la fabbrica può utilizzare la placcatura a pattern o un'altra sequenza qualificata. La polarità CAM e la selezione del processo devono corrispondere al metodo di placcatura e incisione previsto.
Fase 11: Placcatura in rame e incisione dello strato esterno
Il rame viene aggiunto dove necessario per soddisfare i requisiti di conduttore e di parete del foro. Il sistema temporaneo di protezione/metallo protettivo viene quindi lavorato in modo che il rame di base indesiderato possa essere inciso. Il risultato è il modello di conduttore esterno finito.
Passaggio 12: AOI dello strato esterno
Il rame esterno finito viene ispezionato rispetto al riferimento CAM. I disegni a linee sottili, i breakout BGA densi e le transizioni in rame spesso richiedono un'imaging e un'incisione particolarmente stabili, poiché i difetti in questa fase influiscono direttamente sulla connettività finale.
Fase 13: Applicazione della maschera di saldatura, esposizione e polimerizzazione
Viene applicata una maschera di saldatura liquida fotosensibile, creata a partire dai dati CAM della maschera di saldatura, sviluppata e polimerizzata. La maschera protegge il rame dall'ossidazione e controlla le aree in cui è consentita la saldatura durante l'assemblaggio. La registrazione CAM e la progettazione delle aperture sono importanti in prossimità di piazzole a passo fine, via e zone di contatto dei componenti ravvicinate.
Passaggio 14: Legenda / serigrafia
I codici di riferimento, i simboli di polarità, i loghi, i codici data e altre marcature approvate sono stampati o riprodotti digitalmente. La legenda deve rimanere leggibile senza contaminare le superfici saldabili o di contatto.
Fase 15: Finitura superficiale
Il rame esposto riceve la finitura specificata. Le opzioni più comuni includono ENIG, ENEPIG, OSP, HASL senza piombo, argento per immersione, stagno per immersione e oro duro selettivo. La finitura corretta dipende dal processo di assemblaggio, dal passo dei componenti, dai requisiti di contatto, dalle aspettative di stoccaggio, dalle prestazioni RF e dal costo.
Le finiture miste richiedono una sequenza ben definita. Ad esempio, i contatti dorati possono utilizzare una placcatura in oro duro selettiva, mentre il resto del circuito stampato riceve un'altra finitura saldabile. CAM e MI devono separare chiaramente queste aree.
Fase 16: Profilatura, fresatura, scanalatura a V e lavorazioni meccaniche speciali
La fresatura CNC, la scanalatura a V o la punzonatura separano la geometria del prodotto dal pannello di produzione. Scanalature, elementi di spigolo, smussi, dentellature e operazioni a profondità controllata vengono completate secondo i dati meccanici e il percorso di processo. La sequenza è importante quando un elemento deve rimanere supportato durante la placcatura o un'altra operazione precedente.
Fase 17: Test elettrici e verifica dell'impedenza
Il collaudo elettrico dei PCB verifica la continuità e l'isolamento rispetto alla netlist approvata o ai dati di test. I campioni a impedenza controllata vengono misurati quando necessario. Lo scopo è confermare che il processo di fabbricazione fisica abbia preservato la rete elettrica definita dal progetto.
Fase 18: Ispezione dimensionale, visiva e di qualità finale
L'ispezione finale verifica le dimensioni principali, i fori, il profilo, le marcature, la maschera di saldatura, la finitura, la lavorazione e altri requisiti specifici del cliente. Ulteriori ispezioni o microsezioni possono essere utilizzate per la convalida del processo, la qualificazione o per requisiti di elevata affidabilità.
Fase 19: Pulizia, confezionamento e rilascio
Le schede approvate vengono pulite, protette da manipolazioni e danni ambientali, etichettate per la tracciabilità e imballate secondo le finiture e i requisiti del cliente. A questo punto il processo di produzione di PCB su scheda nuda è completo.
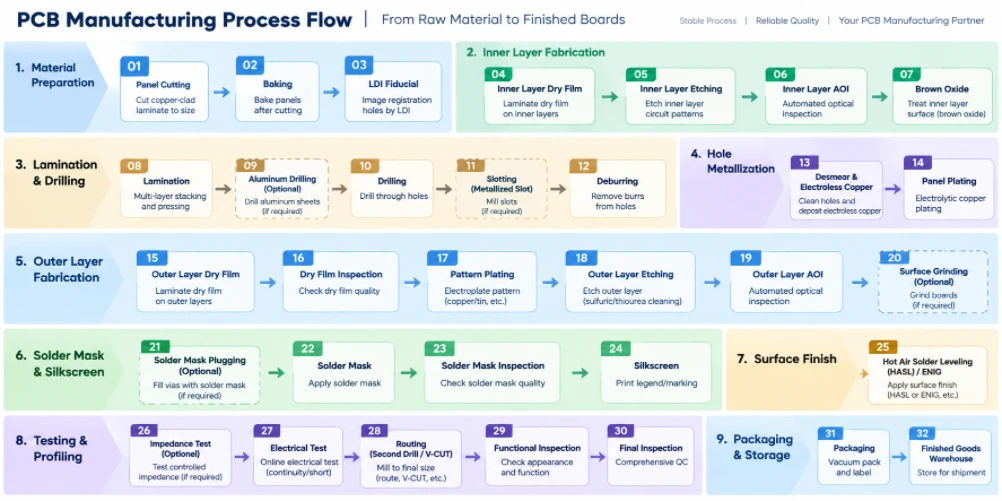
Figura 2. Diagramma di flusso del processo di produzione di PCB.
Filiali speciali del processo di produzione di PCB
Il flusso di base descritto sopra rappresenta una struttura di riferimento. Le schede più avanzate aggiungono cicli di processo o controlli speciali che devono essere risolti durante la fase CAM, anziché essere scoperti in officina.
HDI e laminazione sequenziale
La produzione di PCB HDI può utilizzare microvias ciechi, vias interrati, microvias impilati o sfalsati e strutture via-in-pad. Questi progetti possono richiedere cicli ripetuti di creazione di sub-schede, laminazione, foratura laser, metallizzazione e imaging. L'ingegnere CAM deve mappare ogni via alla corretta fase di laminazione e garantire che lo stackup possa essere fisicamente prodotto nella sequenza prevista. La capacità di produzione di PCB HDI di Highleap è pensata per progetti che richiedono questo tipo di struttura di interconnessione controllata.
Produzione di PCB in rame pesante
La produzione di PCB con rame pesante modifica i processi di incisione, placcatura, riempimento con resina e laminazione dei conduttori. Le grandi differenze di densità del rame sono più difficili da pressare in modo uniforme e, con l'aumentare dello spessore del rame, diventa più complicato mantenere spaziature precise. I progettisti dovrebbero quindi discutere congiuntamente i requisiti attuali, il peso del rame e la geometria minima, anziché selezionarli separatamente.
Produzione di PCB RF e ad alta frequenza
La produzione di PCB ad alta frequenza spesso utilizza materiali speciali come Rogers, Taconic, Arlon o altri, talvolta in configurazioni ibride con FR-4. È necessario considerare la foratura, la preparazione della superficie e la laminazione specifiche per ciascun materiale, e la geometria dell'impedenza deve essere definita in base alla configurazione di produzione effettiva. Per questo motivo, è opportuno effettuare una revisione CAM/DFM prima di finalizzare completamente il layout RF ad alta densità.
Produzione di PCB rigido-flessibili
La fabbricazione di PCB rigido-flessibili prevede l'aggiunta di materiale flessibile, strato di copertura, incollaggio selettivo e zone di transizione meccanica. L'ingegnere CAM deve verificare i confini tra la parte rigida e quella flessibile, le regioni di curvatura, la geometria del rame, le aperture dello strato di copertura, i requisiti dei rinforzi e la sequenza di instradamento. Queste caratteristiche modificano sia la definizione degli strati che il flusso di produzione meccanica.
Caratteristiche di profondità controllata, svasatura e alesatura
Le caratteristiche speciali a profondità controllata devono essere definite mediante geometria finale, posizione, tolleranza e un requisito di profondità inequivocabile. Un disegno che mostri solo un simbolo grafico non è sufficiente per una programmazione CNC affidabile. Qualora il cliente specifichi lo spessore del materiale rimanente anziché la profondità di taglio, la nota di produzione deve indicarlo esplicitamente in modo che il CAM e la lavorazione utilizzino lo stesso riferimento.
Fessure metallizzate, dentellature e bordi placcati
Queste caratteristiche combinano la galvanizzazione con la profilatura meccanica finale. Il CAM deve decidere quando forare o fresare la caratteristica, come rimane fissa durante la galvanizzazione e come viene esposto il bordo finito. La loro posizione può anche influenzare la pannellatura e la progettazione a sgancio rapido.
Cosa dovrebbero sapere i progettisti di PCB per rendere la progettazione CAM più veloce e sicura
Il progettista non deve necessariamente diventare un operatore CAM. Tuttavia, comprendere le decisioni di produzione che il CAM deve prendere aiuta il progettista a creare dati che arrivino in produzione con un minor numero di domande ingegneristiche.
| Decisione di progettazione del PCB | Cosa deve valutare l'ingegnere CAM | Migliori pratiche di progettazione/rilascio |
|---|---|---|
| Traccia e spazio minimi | Peso del rame, comportamento all'incisione, caratteristiche isolate rispetto a quelle dense e capacità del processo di fabbrica. | Utilizzare, ove possibile, le normali capacità di processo; riservare la geometria minima alle aree realmente dense. |
| Tramite cuscinetto e anello anulare | Foratura di produzione, sovrametallo di placcatura, tolleranza di foratura e allineamento degli strati. | Progettare tenendo conto del margine di produzione, soprattutto per gli strati interni e i fori con elevato rapporto d'aspetto. |
| Distanza tra il foro e il rame | Dimensioni effettive della punta di foratura e tolleranza di posizionamento, non solo il foro nominale finito. | Misura gli spazi liberi utilizzando ipotesi di produzione realistiche e segnala i fori a pressione o critici. |
| PTH e NPTH | Diversi sistemi di compensazione e instradamento del processo. | Separali chiaramente nei dati di perforazione e nelle note di fabbricazione. |
| Fessure e fori irregolari | Stato di placcatura/non placcatura, fattibilità dell'utensile, anello anulare e sequenza del processo. | Dimensionare la larghezza e la lunghezza finali della fessura e specificare se deve essere placcata. |
| Dighe di maschera di saldatura e trattamento delle vie | Tolleranza di registrazione, larghezza della diga producibile e se le vie sono aperte, chiuse, tappate o riempite. | Specificare direttamente la via funzionale del trattamento; non fare affidamento su aperture Gerber accidentali. |
| Serigrafia sui tamponi | Esclusione dell'inchiostro e ritaglio automatico. | Tenere le serigrafie critiche per l'assemblaggio lontane da rame esposto e piazzole saldabili. |
| Punteggio V / percorso | Distanza tra rame e bordo, spazio libero tra i componenti, spessore della scheda, orientamento del taglio e stabilità dell'array. | Definire il metodo di separazione dei pannelli previsto e proteggere i componenti fragili/pesanti in prossimità delle linee di rottura. |
| Dita d'oro | Finitura selettiva, collegamento della placcatura, smusso e sequenza di processo. | Definire l'area di placcatura in oro duro, la geometria delle dita e lo smusso; comunicare le restrizioni relative ai collegamenti di placcatura temporanei. |
| Impedenza controllata | Sistema dielettrico effettivo, rame finito, compensazione delle tracce e piano di riferimento. | Fornire valori target/tolleranze e identificare le reti; consentire l'ottimizzazione dello stackup ove possibile. |
| Rame pesante | Fattore di incisione, spaziatura, riempimento con resina e bilanciamento del rame. | Aumentare il margine geometrico ed evitare grandi differenze incontrollate di densità del rame. |
| Materiale ad alta frequenza | Disponibilità dei materiali, spessore, foratura, incollaggio e comportamento dimensionale. | Bloccare la famiglia/specifica esatta del materiale solo quando elettricamente necessario; in caso contrario, consentire l'utilizzo di materiali equivalenti approvati previo accordo. |
| Lavorazione a profondità controllata | Geometria dell'utensile, superficie di riferimento, profondità/spessore residuo e tolleranza. | Fornire un disegno completo con tutte le quote e una definizione univoca e inequivocabile della profondità. |
| Spessore della tavola | Dielettrico pressato, struttura in rame, rivestimenti e tolleranza di accumulo. | Indicare lo spessore finale e la tolleranza; lasciare che il fabbricante progetti la costruzione di dettaglio per soddisfare tali requisiti. |
| Distribuzione del rame | Rapporto di rame residuo, fabbisogno di resina, bilanciamento dello spessore e rischio di deformazione. | Utilizzare rame bilanciato laddove la funzione del circuito lo consenta e valutare tempestivamente le combinazioni con bassissimo contenuto di rame e alto contenuto di rame. |
Perché la progettazione "a norma" può creare problemi di produzione
Un sistema CAD per PCB rappresenta in genere il risultato finale desiderato. La fabbrica deve produrre il circuito stampato in funzione del risultato finale attraverso processi che aggiungono e rimuovono materiale. La placcatura dei fori riduce il diametro del foro. L'incisione rimuove il rame lateralmente. La laminazione modifica lo spessore del dielettrico. I trattamenti superficiali e la maschera di saldatura aggiungono strati fisici. La compensazione CAM serve a ovviare a questi effetti.
Il rapporto più produttivo tra progettista e CAM si basa quindi sui requisiti finali più un margine di processo . Il progettista dovrebbe definire chiaramente cosa deve essere vero nella scheda finita; l'ingegnere CAM dovrebbe definire i dati di produzione compensati necessari per ottenerlo.
Domande tipiche sull'ingegneria CAM e le loro cause
Le questioni ingegneristiche non sono necessariamente indice di un progetto difettoso. Rappresentano piuttosto il meccanismo formale per impedire che dati ambigui si trasformino in decisioni di produzione irreversibili. Tra le cause più comuni si annoverano: discrepanza tra disegno e dati Gerber, definizione poco chiara di PTH/NPTH, dimensioni del foro finito in conflitto con le dimensioni del pad, spazio insufficiente tra rame e foro o tra rame e bordo, un valore di impedenza target non corrispondente alla configurazione fornita, una fessura metallizzata non definita, conflitti di finitura superficiale, revisioni di progetto miste o una caratteristica meccanica priva di informazioni su profondità/tolleranza.
I team di progettazione possono ridurre i tempi di risposta rispondendo alle domande utilizzando le stesse unità di misura e gli stessi riferimenti di coordinate impiegati nel pacchetto di fabbricazione e restituendo un'unica revisione approvata e consolidata anziché una sequenza di patch di file non correlate.
Output CAM che azionano la fabbrica di PCB
Dopo l'approvazione, il CAM genera molto più di un semplice file Gerber per la produzione. Un set completo di dati di produzione può includere file di imaging degli strati interni ed esterni, programmi di foratura compensati, programmi di instradamento, dati V-score, array di pannelli, dati di maschera di saldatura e legenda, dati di riferimento AOI, netlist di test elettrici, campioni di impedenza, target di registrazione degli strati, caratteristiche degli utensili e file specifici del processo per operazioni speciali.
Il sistema di gestione dei file ERP/MI collega questi file a una sequenza. Lo stesso progetto di PCB può richiedere un percorso diverso a seconda che utilizzi fori passanti standard, via cieche/interrate, via-in-pad riempite di resina, doratura selettiva, placcatura dei bordi, fresatura a profondità controllata o materiali speciali. Ecco perché il CAM e la pianificazione del processo devono essere integrati nel processo di produzione del PCB, non esterni.
Dal PCB finito all'assemblaggio del PCB.
La fabbricazione dei PCB produce il circuito stampato nudo. L'assemblaggio dei PCB inizia dopo che il circuito stampato nudo ha superato l'ispezione finale. Quando fabbricazione e assemblaggio sono coordinati, le decisioni CAM possono anche supportare l'efficienza del processo SMT tenendo conto delle guide del pannello, dei punti di riferimento, dei fori per gli utensili, della sporgenza dei componenti e della depanelizzazione.
Un tipico processo di assemblaggio di PCB include l'ispezione in entrata, la stampa della pasta saldante, l'SPI (Student Preservation Interaction) ove necessario, il pick-and-place, la saldatura a rifusione, l'AOI (Automatic Optical Inspection), l'ispezione a raggi X per giunzioni nascoste come BGA/QFN, l'inserimento di componenti a foro passante e la saldatura a onda/selettiva/manuale a seconda dei casi, la pulizia, la programmazione e il collaudo funzionale. Un programma di assemblaggio di PCB "chiavi in mano" può anche integrare l'approvvigionamento dei componenti e l'assemblaggio del prodotto finale.
Mantenere la connettività tra l'ingegneria di fabbricazione e quella di assemblaggio è particolarmente utile per i connettori via-in-pad, BGA a passo fine, press-fit, finiture selettive, connettori di bordo e progetti di pannelli che devono passare attraverso apparecchiature SMT automatizzate.
Lista di controllo per la produzione di PCB prima del rilascio, destinata ai progettisti di PCB.
- Verificare che ogni file di produzione appartenga alla stessa revisione del progetto.
- Tracciare un contorno chiaro della tavola, senza sovrapposizioni o sovrapposizioni.
- Identificare in modo univoco PTH, NPTH, slot, microvias, vie cieche e vie interrate.
- Indicare le dimensioni finali dei fori e le tolleranze per i fori critici.
- Verificare l'anello anulare utilizzando tolleranze di foratura e registrazione realistiche.
- Verificare le distanze tra il foro e il rame e tra il rame e il bordo, non solo i valori predefiniti del DRC CAD.
- Adattare il numero minimo di linee/spazi al peso del rame e alla tecnologia del circuito stampato selezionati.
- Definire lo spessore e la tolleranza del pannello finito.
- Fornire un elenco delle modifiche apportate o autorizzare il produttore a proporne uno.
- Identificare le reti a impedenza controllata, i valori target e le tolleranze.
- Stato in base al trattamento: aperto, a tenda, otturato, riempito/sigillato con resina o altro.
- Tenere la serigrafia lontana dai pad saldabili e dalle superfici di contatto.
- Definire la finitura superficiale, comprese le aree selettive con finitura in oro duro o con finitura mista.
- Scanalature dimensionate, merlatura, placcatura dei bordi e caratteristiche speciali dei bordi.
- Definizione completa di svasature, alesature e fresatura a profondità controllata.
- Esaminare il bilancio del rame nei progetti multistrato e ad alto contenuto di rame.
- Definire i requisiti relativi a V-score, routing, tabulazioni o array forniti dal cliente.
- Fornire la netlist/i dati intelligenti, ove disponibili, per la verifica della connettività.
- Rimuovere dal pacchetto di rilascio i layer meccanici obsoleti, le mappe di perforazione e le vecchie note di revisione.
- Risolvere i quesiti di ingegneria CAM prima del rilascio dei dati di produzione.
Come cambia il processo di produzione dei PCB in base al tipo di scheda
| Tipo di scheda | Differenza chiave nel processo | CAM/focus sulla progettazione |
|---|---|---|
| PCB a doppia faccia | Nessuna stratificazione multistrato dei nuclei di segnale interni; la metallizzazione a foro passante collega i due lati in rame. | Definizione di PTH/NPTH, imaging dello strato esterno, colorazione e profilo. |
| PCB multistrato | Aggiunge funzionalità di imaging/AOI per gli strati interni, stratificazione, laminazione e controllo della registrazione interna. | Sovrapposizione, bilanciamento del rame, anello anulare e spazio tra il foro e lo strato interno. |
| PCB HDI | Aggiunge la formazione di microfori laser e spesso cicli di laminazione sequenziali. | Struttura dei via mediante ciclo di laminazione, trattamento via-in-pad, linee/spazi sottili e registrazione. |
| PCB in rame pesante | Richiede processi di incisione, placcatura e controllo del flusso della resina più rigorosi. | Rapporto tra linea/spazio, peso del rame, densità del rame e riempimento della laminazione. |
| PCB RF/microonde | Utilizza sistemi di materiali a bassa perdita o ibridi con una sensibilità elettrica più elevata. | Definizione del materiale, impedenza controllata, profilo del rame e uniformità dello strato sovrapposto. |
| PCB rigido-flessibile | Combina sistemi di materiali rigidi e flessibili con incollaggio selettivo e regioni di transizione meccanica. | Confine rigido/flessibile, strato di copertura, zona di piegatura, rinforzi, percorso e sequenza di laminazione. |
Dove la qualità è parte integrante della produzione di PCB
La garanzia di qualità dei PCB non si limita a un singolo controllo finale, ma si estende a una catena di prevenzione e verifica. Il CAM DFM impedisce che geometrie incompatibili entrino in produzione. L'ispezione ottica automatizzata (AOI) dello strato interno impedisce che i conduttori difettosi vengano interrati. Il controllo di registro protegge l'allineamento tra strato e foro. Il controllo della placcatura protegge l'integrità delle pareti dei fori. L'AOI dello strato esterno individua i difetti dei conduttori prima della maschera di saldatura. Il test elettrico verifica la rete finale. L'ispezione dimensionale e visiva finale conferma che il circuito stampato soddisfa anche i requisiti meccanici e di lavorazione.
Ecco perché un processo di produzione di PCB tecnicamente valido è progettato attorno a punti di controllo. Ogni ispezione dovrebbe individuare il tipo di difetto che può ancora essere corretto o contenuto in quella fase, invece di affidarsi all'ispettore finale per rilevare tutto dopo che il costo della scheda è già stato sostenuto.
Come Highleap affronta l'ingegneria di produzione dei PCB
Highleap Electronics offre servizi di fabbricazione di PCB , dalla prototipazione alla produzione, inclusi circuiti stampati multistrato, HDI, a impedenza controllata, con rame pesante, ad alta frequenza e altre configurazioni avanzate. Le informazioni pubblicate sulle capacità di Highleap includono schede rigide fino a 60 strati e capacità HDI a linee sottili fino a 2/2 mil per progetti qualificati; la producibilità effettiva dipende dal peso del rame, dalla stratificazione, dalla distribuzione delle caratteristiche e dalla revisione DFM (Design for Manufacturing).
Per gli ingegneri che valutano un progetto, il punto di partenza più utile non è solo una tabella delle capacità minime. Inviate il pacchetto di progettazione completo in modo che il team CAM possa valutare il progetto come un sistema: struttura degli strati, linee/spazi, fori, anelli anulari, distanze tra foro e rame, bordo del circuito stampato, maschera di saldatura, finitura superficiale, impedenza, caratteristiche meccaniche e pannellizzazione.
Per i progetti che vanno oltre la semplice scheda nuda, Highleap può trasferire i dati di produzione rilasciati all'assemblaggio del PCB o a un programma di assemblaggio PCB chiavi in mano , mantenendo la fabbricazione, l'approvvigionamento dei componenti, l'assemblaggio e i requisiti di collaudo all'interno di un unico flusso di lavoro ingegneristico.
Domande frequenti sul processo di produzione dei PCB
Come vengono realizzati i PCB?
I PCB industriali vengono realizzati convertendo i dati di progettazione del PCB in dati di produzione CAM, preparando i materiali rivestiti di rame, incidendo e modellando gli strati conduttori, laminando le strutture multistrato, forando e metallizzando i fori, formando gli strati esterni, applicando la maschera di saldatura e la finitura superficiale, profilando la scheda, testandola elettricamente e completando l'ispezione finale. Le schede più avanzate possono includere foratura laser, laminazione sequenziale, riempimento dei fori passanti, placcatura selettiva o operazioni meccaniche speciali.
Che cos'è il CAM nella produzione di PCB?
Il CAM, o progettazione di produzione assistita da computer, è la fase che converte i dati di progettazione dei PCB forniti dal cliente in dati pronti per la produzione. Gli ingegneri CAM eseguono verifiche DFM (Design for Manufacturing), normalizzano i dati relativi a strati e forature, applicano le compensazioni di produzione approvate, creano pannelli e attrezzature, generano i file macchina e supportano il processo ERP/MI utilizzato dalla fabbrica.
Il CAM è la stessa cosa della progettazione di PCB?
No. La progettazione del PCB definisce il circuito e lo scopo del prodotto. L'ingegneria CAM prepara tale progetto per uno specifico processo di produzione. Il CAM deve preservare il progetto funzionale tenendo conto dei requisiti di imaging, incisione, foratura, placcatura, laminazione, maschera di saldatura, profilatura e collaudo.
Perché un progetto può superare i controlli DRC CAD ma fallire i controlli DFM per PCB?
Il controllo DRC CAD verifica le regole configurate dal progettista. Il controllo DFM di fabbrica verifica il progetto rispetto alle effettive condizioni di produzione, come il peso del rame, la compensazione della foratura, la tolleranza di registro, la struttura della laminazione, la capacità della maschera di saldatura, il percorso di placcatura, la pannellizzazione e i processi speciali. Una regola CAD può quindi essere elettricamente valida ma incompleta dal punto di vista della produzione.
Perché un produttore di PCB modifica la larghezza delle tracce o il diametro dei fori in CAM?
I produttori possono applicare una compensazione controllata affinché il circuito stampato finito soddisfi le dimensioni richieste dopo l'incisione e la placcatura. Ad esempio, la grafica dello strato esterno può richiedere una compensazione dell'incisione, mentre il foro di produzione per un foro placcato può differire dal foro finito poiché in seguito verrà depositato del rame sulla parete del foro. Le modifiche funzionali che esulano dalla compensazione di produzione concordata devono essere confermate con il cliente.
Quali file devo inviare per la produzione del PCB?
Un pacchetto di rilascio completo include in genere dati relativi al rame, alla maschera di saldatura e alla legenda; file di foratura NC; contorno del circuito stampato; disegno di fabbricazione; stratificazione; spessore finale; requisiti di rame; finitura superficiale; requisiti di impedenza controllata; note meccaniche speciali; e una netlist o un set di dati intelligenti, ove disponibile. Tutti i file devono rappresentare la stessa revisione.
Quali sono le domande più frequenti nell'ingegneria CAM?
Tra le cause più comuni si annoverano revisioni contrastanti, stato PTH/NPTH poco chiaro, spazio insufficiente tra anello anulare o foro e rame, fessure non definite o caratteristiche a profondità controllata, conflitti di finitura superficiale, requisiti di accumulo/impedenza poco chiari, rame troppo vicino al bordo fresato e note di fabbricazione che non concordano con i dati di progettazione effettivi.
L'assemblaggio dei PCB rientra nel processo di produzione dei PCB?
In termini rigorosi, la fabbricazione del PCB produce la scheda nuda, mentre l'assemblaggio del PCB vi monta i componenti. In un flusso di lavoro di produzione elettronica chiavi in mano, queste due fasi sono consecutive e si susseguono in un'unica catena produttiva. Coordinarle fin dalle prime fasi contribuisce a ottimizzare la pannellizzazione, i punti di riferimento, il trattamento dei via, la finitura superficiale e la depannellatura per l'assemblaggio SMT e a foro passante.
Invia il progetto prima che la fabbrica costruisca la scheda
Il processo di produzione di PCB più veloce non è quello con il minor numero di fasi, bensì quello che elimina ogni incertezza prima dell'inizio della produzione. Inviate a Highleap i dati del vostro PCB, la stratificazione, i requisiti di foratura e le note di fabbricazione per una revisione CAM/DFM. Il nostro team di ingegneri è in grado di identificare i problemi di producibilità, confermare il percorso del processo e collegare direttamente la fabbricazione del circuito stampato nudo all'assemblaggio del PCB, se necessario.
L'autore
Sabrina
Specialista in ingegneria di circuiti stampati presso Highleap Electronics
Sabrina vanta oltre 18 anni di esperienza nel settore dei PCB, con una solida esperienza nell'ingegneria CAM e nella revisione dei file PCB. Supporta progetti PCB dalla prototipazione alla produzione in serie, concentrandosi sulla producibilità e sull'affidabilità del processo.
Il suo lavoro aiuta i team di ingegneria a ridurre i rischi di produzione e a ottenere risultati di produzione di PCB stabili e di alta qualità.

Messaggi consigliati
Che cos'è una saldatura a giunto freddo e come puoi prevenirla?
[pac_divi_table_of_contents title="In questo articolo"...
Demistificazione della saldatura BGA: suggerimenti e migliori pratiche
[pac_divi_table_of_contents title="In questo articolo"...

Selezione del materiale PTFE giusto per il tuo PCB
[pac_divi_table_of_contents title="In questo articolo"...

20 ingegneri di circuiti analogici dovrebbero padroneggiare
[pac_divi_table_of_contents title="In questo articolo"...
Come ottenere un preventivo per i PCB
Eseguiamo per te l'analisi DFM/DFA e ti invieremo un report.
Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web.
Per fornirti un preventivo abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Oltre alla produzione di PCB, offriamo una gamma completa di servizi elettronici, tra cui progettazione di PCB, PCBA (Printed Circuit Board Assembly) e soluzioni chiavi in mano. Che tu abbia bisogno di aiuto con la prototipazione, la verifica del progetto, l'approvvigionamento dei componenti o la produzione di massa, forniamo supporto end-to-end per garantire il successo del tuo progetto. Per i servizi PCBA, fornisci la tua BOM (Bill of Materials) e qualsiasi istruzione di assemblaggio specifica. Offriamo anche analisi DFM/DFA per ottimizzare i tuoi progetti per la producibilità e l'assemblaggio, garantendo un processo di produzione regolare.