
Tipologie di macchine per la saldatura di circuiti stampati: apparecchiature a rifusione, a onda e selettive.
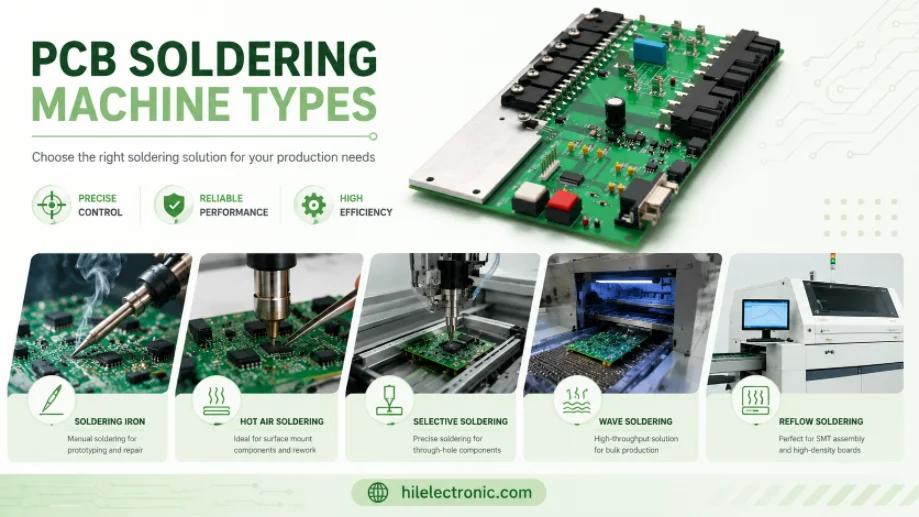
Figura 1. Immagine dei tipi di saldatrici per PCB per la revisione della produzione e dell'assemblaggio di PCB di Highleap Electronics.
Una macchina per la saldatura di PCB è l'apparecchiatura di produzione utilizzata per unire i componenti in un assemblaggio su larga scala, solitamente un forno a rifusione per SMT, un sistema di saldatura a onda per componenti a foro passante o una macchina per la saldatura selettiva per schede a tecnologia mista. Ogni macchina risolve un diverso problema di produzione, quindi la scelta giusta dipende dal mix di schede, dalla produttività, dalla sensibilità termica e dal rischio di difetti. Questa guida confronta i principali tipi di macchine per la saldatura di PCB, spiega quando ciascun processo è appropriato e mostra come Highleap Electronics li applica all'assemblaggio SMT e a foro passante.
1. Quali sono i principali tipi di saldatrici?
Le tre principali macchine per la saldatura in produzione sono i forni a rifusione (per componenti a montaggio superficiale), le macchine per la saldatura a onda (per componenti a foro passante) e le macchine per la saldatura selettiva (per componenti a foro passante su schede che ospitano anche componenti a montaggio superficiale). Ognuna eroga la saldatura fusa in modo diverso, motivo per cui il tipo di componenti presenti sulla scheda, più di ogni altra cosa, determina quale macchina verrà utilizzata.
| Confezionatrici Verticali VFFS | saldature | Come funziona |
|---|---|---|
| Forno di riflusso | Montaggio superficiale (SMT) | Fonde la pasta saldante preapplicata con un profilo ad aria calda |
| Saldatura ad onda | Foro passante (THT) | Passa la scheda sopra un'onda di saldatura fusa |
| Saldatura selettiva | Foro passante su schede miste | Salda giunzioni specifiche con un ugello mirato |
Le schede moderne sono per lo più a montaggio superficiale, quindi la saldatura a rifusione è la tecnica più comune, con l'aggiunta della saldatura a onda o selettiva in presenza di connettori a foro passante, condensatori di grandi dimensioni o componenti meccanici. I compromessi tra i metodi di saldatura a foro passante vengono ulteriormente approfonditi in questo confronto tra saldatura a rifusione e saldatura a onda.
2. Saldatura a rifusione: come vengono saldate le schede SMT
La saldatura a rifusione salda i circuiti stampati a montaggio superficiale depositando la pasta saldante sui pad, posizionando i componenti e facendo passare il circuito stampato attraverso un forno a rifusione il cui profilo di temperatura controllato fonde la pasta in modo che ogni giunzione si formi simultaneamente. È il processo dominante nell'elettronica moderna perché quasi tutti i componenti attuali sono a montaggio superficiale e permette di saldare un intero circuito stampato in un'unica passata ripetibile.
La qualità della saldatura a rifusione dipende dal profilo termico: preriscaldamento, mantenimento, picco al di sopra del punto di fusione della lega, quindi raffreddamento controllato. Il forno a rifusione mantiene questa temperatura uniformemente su più zone riscaldate, in modo che componenti grandi e piccoli raggiungano la temperatura corretta senza surriscaldarsi. Questo riscaldamento uniforme e controllato su entrambi i lati è esattamente ciò che una piastra riscaldante da banco non può eguagliare, ed è il motivo per cui la saldatura a rifusione in produzione garantisce giunzioni uniformi su migliaia di schede. Dopo la rifusione, l'ispezione ottica automatizzata (AOI) e i raggi X confermano la qualità delle giunzioni, comprese quelle nascoste sotto i BGA.
3. Saldatura a onda vs. saldatura selettiva per fori passanti
Utilizzate la saldatura a onda quando un circuito stampato presenta numerose giunzioni a foro passante da saldare contemporaneamente, e la saldatura selettiva quando solo poche componenti a foro passante si trovano tra componenti a montaggio superficiale che non devono essere spostate. Entrambe le tecniche saldano i terminali a foro passante, ma applicano lo stagno in modo molto diverso, e questa differenza determina quale sia la più adatta al vostro circuito stampato.
La saldatura a onda fa passare l'intera superficie inferiore del circuito stampato attraverso un'onda stazionaria di stagno fuso, saldando ogni giunzione passante esposta in un'unica passata: è veloce ed efficiente quando ci sono molte connessioni passanti. La saldatura selettiva, invece, direziona un piccolo ugello di saldatura preciso verso le singole giunzioni, che è l'approccio giusto quando un circuito stampato è composto principalmente da componenti a montaggio superficiale con solo poche parti passanti che la saldatura a onda esporrebbe a calore eccessivo o causerebbe cortocircuiti. In pratica, un circuito stampato con un'elevata densità di componenti SMT e pochi connettori è un classico caso di saldatura selettiva, mentre un circuito stampato con file di pin passanti è più adatto alla saldatura a onda.
4. Saldatura a macchina vs saldatura manuale: quando usare l'una o l'altra
Per una qualità ripetibile e per volumi di produzione significativi, la saldatura a macchina è la soluzione ideale, mentre la saldatura manuale è consigliata solo per prototipi, rilavorazioni, riparazioni e per poche giunzioni complesse. La differenza sta nella coerenza e nella scalabilità: una macchina applica un processo controllato e documentato a ogni giunzione in modo identico, mentre la saldatura manuale dipende dall'abilità dell'operatore e non può garantire la stessa ripetibilità su un gran numero di schede.
La saldatura manuale conserva un ruolo legittimo: per la realizzazione di un prototipo, la riparazione di una giunzione difettosa, il fissaggio di un componente non adatto ai processi automatizzati e le operazioni di saldatura di base su PCB che ogni ingegnere dovrebbe conoscere. Tuttavia, per la produzione, la saldatura automatizzata è superiore in termini di resa, velocità e tracciabilità, ed è l'unico metodo pratico per gestire in modo affidabile componenti a passo fine e BGA. Affidarsi alla saldatura manuale oltre la fase di prototipo è il punto in cui qualità e produttività ne risentono, una lezione che si ripete in generale in ambito di producibilità : i metodi di laboratorio non sono scalabili.

Figura 2. I dettagli di produzione per i diversi tipi di macchine per la saldatura di PCB devono essere verificati prima del preventivo e della produzione.
5. Difetti di saldatura in base al processo e come prevenirli
Ogni saldatrice presenta difetti caratteristici: la saldatura a rifusione tende a produrre strutture a "tombstoning", ponti di saldatura e vuoti; la saldatura a onda produce ponti, stalattiti e riempimento incompleto dei fori; e la saldatura selettiva può lasciare un riempimento insufficiente o problemi legati al tempo di permanenza. Sapere quale difetto appartiene a quale processo è ciò che permette a un produttore di ottimizzare la macchina anziché limitarsi a inseguire i sintomi, e spiega perché la selezione del processo e il controllo dei parametri siano così importanti.
| Processo | Difetto tipico | Prevenzione |
|---|---|---|
| reflow | Lapidi, ponti, vuoti | Design bilanciato del tampone, volume di pasta corretto, profilo ottimizzato |
| Wave | Ponti, stalattiti di ghiaccio, riempimento scadente delle buche | Preriscaldamento corretto, velocità del nastro trasportatore e barriere di maschera di saldatura |
| Selettivo | Riempimento insufficiente, problemi di permanenza | Selezione dell'ugello, tempo di permanenza e angolo di approccio |
| Qualsiasi processo | Giunti freddi/opachi | Temperatura adeguata, superfici pulite, flusso fresco |
Il filo conduttore è che la maggior parte dei difetti sono prevenibili attraverso la progettazione dei pad e dei footprint, unitamente a parametri di macchina corretti, e non per sfortuna. Il fenomeno del "tombstoning" nella saldatura a rifusione, ad esempio, deriva da un riscaldamento non uniforme o da pad non bilanciati che sollevano un piccolo chip, mentre i "wave bridge" sono spesso riconducibili a un layout che ignora la direzione di avanzamento della scheda sull'onda. Questo è il motivo per cui un layout rivisto per il processo di saldatura previsto produce risultati di gran lunga migliori rispetto a uno scartato a caso: la stessa logica che sta alla base di qualsiasi analisi preliminare dei problemi di producibilità più comuni . Dopo la saldatura, le giunzioni che determinano l'affidabilità vengono confermate tramite ispezione ottica automatizzata (AOI) e, per le giunzioni nascoste, tramite raggi X, anziché essere date per scontate, il che rappresenta il fondamento di un'affidabile ispezione di qualità dei PCB.
6. Come Highleap salda le tue schede su larga scala
Highleap salda i circuiti stampati con la macchina più adatta al lavoro: rifusione profilata per i componenti a montaggio superficiale e saldatura a onda o selettiva per i componenti a foro passante, il tutto all'interno di un unico flusso di assemblaggio, supportato da ispezione ottica automatizzata (AOI) e a raggi X. Attraverso l'assemblaggio SMT dei PCB , i componenti a montaggio superficiale vengono posizionati e rifusi secondo un profilo controllato, mentre i componenti a foro passante vengono gestiti tramite saldatura a onda o selettiva a seconda della composizione del circuito stampato.
Poiché la saldatrice è solo una parte del processo, Highleap offre un servizio di assemblaggio chiavi in mano che comprende anche l'approvvigionamento, l'ispezione e il collaudo dei componenti, in modo che la scheda arrivi saldata, verificata e pronta all'uso. Una verifica preliminare di fattibilità conferma che il layout sia adatto ai processi di saldatura previsti prima dell'avvio della produzione. Quando richiedete un preventivo, specificate se la scheda è interamente SMT o a tecnologia mista, il contenuto di fori passanti e il volume di produzione, in modo da poter applicare il processo di saldatura più appropriato.
7. Domande frequenti sulla saldatrice
A quale temperatura va impostato un saldatore?
Per la maggior parte dei lavori di elettronica, il saldatore viene impostato a una temperatura compresa tra 315 e 370 °C (600 e 700 °F), più alta per le leghe senza piombo rispetto a quelle con piombo e per le giunzioni con massa termica maggiore. Una temperatura troppo bassa produce giunzioni fredde; una temperatura troppo alta danneggia i pad e i componenti.
Che cos'è una macchina per saldatura robotizzata o automatica?
Si tratta di un sistema programmabile che sposta una punta di saldatura o un laser su ogni giunto e alimenta automaticamente il filo di stagno, automatizzando la saldatura punto a punto di giunti passanti e connettori. Colma il divario tra la saldatura manuale e le macchine a onda intera o selettiva.
Le macchine saldanti funzionano con la lega saldante senza piombo?
Sì, i forni a rifusione, le macchine a onda e selettive utilizzano tutti processi senza piombo, impiegando temperature più elevate e profili adatti alle leghe senza piombo. La produzione conforme alla direttiva RoHS viene eseguita senza piombo di serie sulle stesse apparecchiature, se configurate correttamente.
Qual è la differenza tra saldatura manuale e saldatura a macchina in ambito produttivo?
La saldatura a macchina applica un processo controllato e documentato a ogni giunzione in modo identico, garantendo una resa costante su larga scala e adatta alla lavorazione di componenti a passo fine e BGA; la saldatura manuale, invece, dipende dall'abilità dell'operatore ed è indicata per prototipi, rilavorazioni e componenti di forma irregolare.
Come vengono saldati i circuiti stampati nella produzione di massa?
I componenti a montaggio superficiale vengono saldati a rifusione dopo la stampa e il posizionamento della pasta saldante; successivamente, i componenti a foro passante vengono aggiunti tramite saldatura a onda o selettiva. L'ispezione automatizzata (AOI e raggi X) verifica le giunzioni, garantendo così un flusso di lavoro rapido e ripetibile.
È possibile che una singola macchina esegua sia la saldatura SMT che quella a foro passante?
Nessuna singola macchina esegue entrambe le operazioni (la saldatura a rifusione gestisce i componenti a montaggio superficiale, mentre la saldatura a onda o selettiva gestisce i componenti a foro passante), ma una linea di produzione le combina in sequenza, in modo che una scheda con tecnologie miste venga saldata completamente in un unico flusso.

Messaggi consigliati

Taconic RF 35 vs RO4350B PCB
Indice RF-35 vs RO4350B Approvvigionamento e...

Produzione di PCB per filtri TMM4
La produzione del PCB del filtro TMM4 è controllata da...

Produzione di PCB TMM3 per moduli RF
La produzione di PCB con TMM3 è particolarmente utile quando il modulo RF...

Fabbricazione di PCB TMM6
La fabbricazione TMM6 è la pagina di controllo del processo per un Dk medio...
Come ottenere un preventivo per i PCB
Eseguiremo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per poterti fornire un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.