
Pin per PCB a pressione o saldati: opzioni per header, connettori e fori passanti
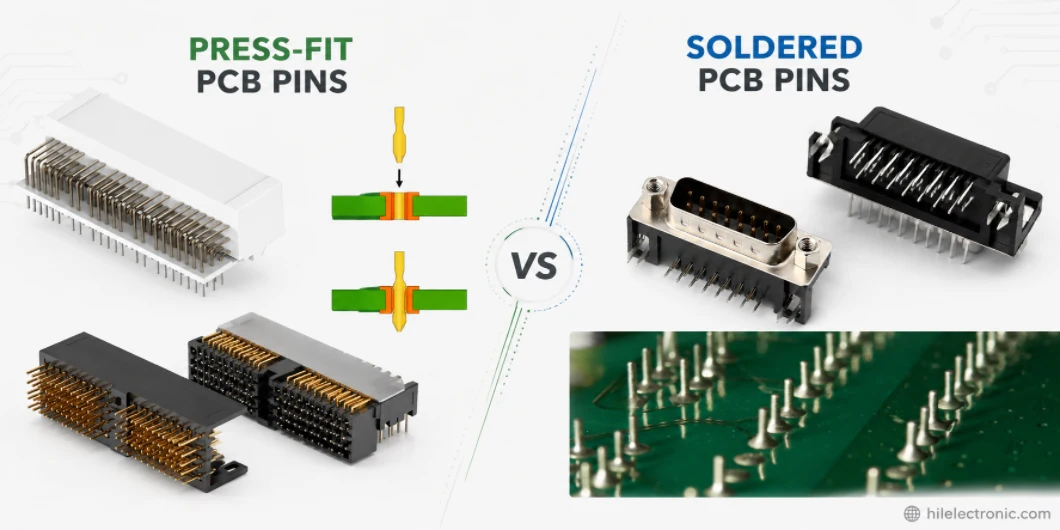
Figura 1. Immagine di pin PCB a pressione rispetto a pin saldati per la revisione della produzione di PCB.
La scelta tra pin per PCB a pressione e pin saldati influisce su molto più della semplice comodità di assemblaggio: modifica la tenuta del connettore, la facilità di manutenzione, i requisiti di placcatura e il profilo di rischio del prodotto finito. I connettori e i terminali di alimentazione utilizzano ancora ampiamente la saldatura a foro passante, ma la tecnologia a pressione può eliminare lo stress termico e velocizzare l'installazione quando il progetto lo consente. Questa guida confronta i pin per PCB a pressione e quelli saldati, illustra i casi in cui la saldatura e la dissaldatura manuali sono ancora necessarie e mostra come Highleap Electronics gestisce i pin dei connettori in modo affidabile su scala produttiva.
1. Cosa sono i pin di saldatura per PCB?
I pin di saldatura per PCB sono i perni, i conduttori o i terminali metallici – spesso presenti su connettori e header – che attraversano i fori di una scheda e vengono saldati a piazzole metallizzate per realizzare una solida connessione elettrica e meccanica. A differenza dei terminali a montaggio superficiale, che si trovano sulla superficie, questi pin attraversano la scheda, creando una giunzione robusta che resiste alle sollecitazioni meccaniche, motivo per cui vengono spesso utilizzati in connettori e header.
Si tratta di tecnologia a foro passante: il pin si trova in un foro passante metallizzato e la saldatura riempie il cilindro per fissare il pin al rame su entrambi i lati. La resistenza meccanica è il motivo principale per cui i pin a foro passante sono ancora utilizzati in connettori, terminali di alimentazione e qualsiasi componente che venga inserito, estratto o sottoposto a sollecitazioni, anche in un design altrimenti a montaggio superficiale. Comprendere il contesto più ampio della tecnologia a foro passante rende molto più chiare le fasi di saldatura e dissaldatura descritte di seguito.
2. Come saldare i pin di intestazione a un PCB
Per saldare i pin del connettore, inserire il connettore nei fori, fissare un pin terminale per mantenerlo in posizione, quindi riscaldare insieme il pad e il pin e far scorrere la saldatura attorno al pin, riempiendo il foro e formando una giunzione liscia a forma di cono. Il trucco sta nel riscaldare la giunzione, non la saldatura, in modo che si bagni correttamente. Il metodo:
- Inserire e fissare un perno. Posiziona il connettore, quindi salda un singolo pin terminale tenendo il connettore dritto e allineato; ricontrolla l'allineamento prima di procedere con il resto.
- Riscaldare il giunto. Appoggia il saldatore sia sul pad che sul pin per un istante, in modo che entrambi siano caldi; questo permette alla saldatura di bagnare entrambe le superfici.
- Applica la saldatura al giunto. Applicare la saldatura al pad riscaldato e al perno (non direttamente sulla punta del saldatore) in modo che fluisca attorno al perno e riempia il foro placcato.
- Punta a un cono pulito. Una buona saldatura è lucida e concava, bagnando il perno e il liquido che fuoriesce sul tampone; rimuovere il saldatore e lasciarlo raffreddare indisturbato.
Utilizzate il flussante per facilitare la bagnatura e un saldatore a temperatura controllata per evitare il surriscaldamento del pad. Questo tipo di lavoro manuale va bene per prototipi e rilavorazioni (è la tecnica fondamentale per saldare e dissaldare i pin di intestazione che ogni ingegnere dovrebbe conoscere), ma per la produzione in serie, la saldatura a macchina è più veloce e uniforme.
3. Come dissaldare i pin senza danneggiare la scheda
Per dissaldare i pin, fondere la giunzione e rimuovere la saldatura fusa con un aspiratore di stagno o una treccia dissaldante, liberando ciascun pin. Per i connettori a più pin, utilizzare una pistola dissaldante o aggiungere stagno fresco per distribuire il calore in modo che tutti i pin si stacchino contemporaneamente. I componenti a più pin sono il caso più difficile perché ogni pin deve essere fuso contemporaneamente per poter estrarre il componente senza strappare i pad. I metodi:
- Spilli singoli: Riscaldare il giunto e rimuovere la saldatura con un aspiratore di stagno a molla o una treccia dissaldante, quindi il pin si solleva e si libera.
- Connettori multipin: Una pistola dissaldante con punta cava riscaldata fonde e aspira ogni giunzione, che è il modo più pulito per rimuovere un connettore.
- Senza pistola: Aggiungere nuova saldatura per collegare più pin può distribuire il calore in modo che rimangano fusi insieme mentre si allenta il componente, oppure si può tagliare il corpo in plastica e rimuovere i pin uno alla volta.
- Proteggi i cuscinetti: Non forzare mai un pin mentre la saldatura è solida: sollevare o estrarre pin freddi è ciò che danneggia i pad di rame e rovina il circuito stampato.
Il rischio ricorrente è il danneggiamento dei cuscinetti dovuto all'impazienza o al calore eccessivo, che porta al sollevamento dei cuscinetti stessi, trasformando una semplice rilavorazione in una riparazione. Nei fori metallizzati, il corpo del saldatore aggiunge resistenza, ma i cuscinetti superficiali rimangono comunque vulnerabili, quindi una tecnica precisa è più importante della forza.
4. Perni saldati o perni a pressione: quali utilizzare?
I pin saldati sono uniti tramite saldatura per garantire la massima compatibilità e ridurre al minimo i costi di produzione, mentre i pin a pressione vengono pressati in fori metallizzati per formare una connessione senza saldatura. La connessione a pressione è adatta a connettori con un elevato numero di pin, circuiti stampati molto spessi e applicazioni ad alta affidabilità che richiedono di evitare l'affaticamento delle saldature. Entrambi i tipi di connessione realizzano un foro passante, ma in modi diversi:
- Perni saldati Si basano su una saldatura, funzionano con processi standard e sono la soluzione predefinita per la maggior parte dei connettori e delle intestazioni.
- Perni a pressione Presentano una sezione flessibile che si deforma nel foro placcato per una connessione a tenuta di gas senza saldatura, ideale per connettori e backplane di grandi dimensioni dove saldare centinaia di pin è impraticabile o dove l'affidabilità della saldatura in presenza di vibrazioni è un fattore critico.
Il montaggio a pressione richiede una precisa dimensionatura e placcatura dei fori, nonché un design dei pin adeguato, quindi si tratta di una decisione di processo da prendere insieme al produttore. Entrambi i tipi di connettore fanno parte del quadro più ampio dei connettori per PCB , e la scelta tra saldato e non saldato rispecchia il più ampio compromesso tra montaggio superficiale e montaggio a foro passante : resistenza e facilità di manutenzione da un lato, e semplicità di processo dall'altro.
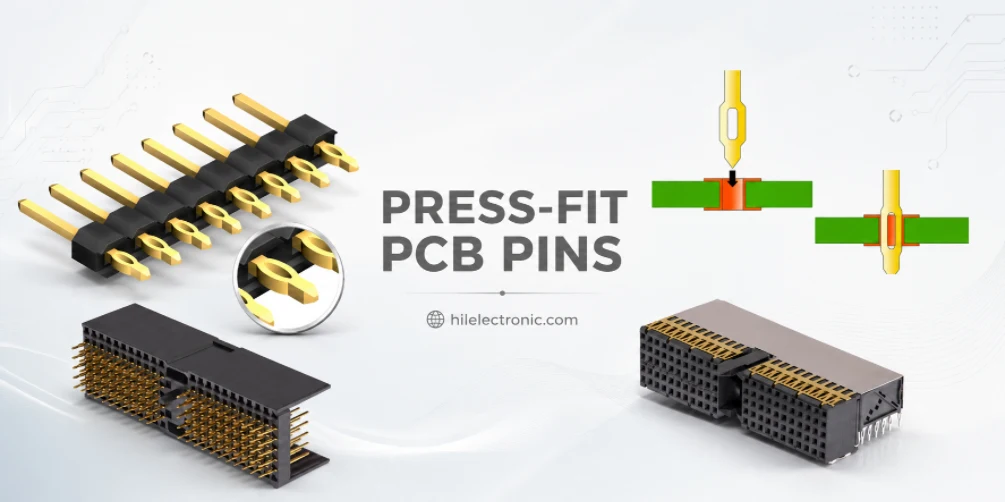
Figura 2. I dettagli di produzione per i pin del PCB a pressione rispetto a quelli saldati devono essere verificati prima del preventivo e della produzione.
5. Difetti comuni dei pin di saldatura e come prevenirli
I difetti più comuni dei pin di saldatura sono i ponticelli tra i pin, le saldature fredde, il riempimento insufficiente del foro e i pad sollevati, e ognuno di essi ha una causa e una soluzione ben precise. Conoscerli trasforma la rilavorazione in prevenzione:
| Difetto | Causare | Prevenzione |
|---|---|---|
| Ponte a saldare | Troppa saldatura, passo dei pin troppo stretto | Meno stagno, meno flussante, eliminare l'eccesso con uno stoppino |
| Giunto freddo | Giunto non abbastanza caldo; aspetto opaco e screpolato | Scaldare insieme il cuscinetto e lo spillo, temperatura del ferro adeguata |
| Riempimento insufficiente | Troppa poca saldatura o troppo poco calore nel cilindro | Riscalda il foro, inserisci abbastanza stagno per riempirlo |
| Tampone sollevato | Forzare un perno freddo o surriscaldarlo | Sciogliere completamente la saldatura prima di procedere; evitare il calore eccessivo. |
Il filo conduttore è il controllo del calore e del volume di saldatura. Nella produzione in serie, queste giunzioni vengono realizzate mediante saldatura a onda o saldatura selettiva, che applicano calore e saldatura uniformi a ogni pin, che vengono poi ispezionati: un processo molto più ripetibile rispetto alla saldatura manuale di file di pin. I modelli di difetto in questi processi sono ben noti, come si può vedere in questa analisi dei difetti della saldatura a onda.
6. Come Highleap salda i pin a foro passante su larga scala
Highleap salda i pin a foro passante in grandi quantità con saldatura a onda o selettiva, e li pressa dove necessario in base al progetto, all'interno di un unico flusso di assemblaggio, in modo che connettori e header abbiano giunzioni uniformi e ispezionate anziché lavorazioni manuali variabili. Il processo viene adattato al circuito stampato: saldatura a onda per numerose giunzioni a foro passante, saldatura selettiva quando un circuito stampato prevalentemente a montaggio superficiale presenta solo poche parti a foro passante che non devono interferire con i componenti vicini.
Poiché i pin passanti sono solitamente connettori soggetti a sollecitazioni meccaniche, la qualità delle giunzioni e l'integrità dei pad sono fondamentali. Per questo motivo, l'assemblaggio viene ispezionato e, ove necessario, i fori e la placcatura vengono specificati per garantire l'affidabilità del montaggio a pressione. Highleap offre questo servizio completo di assemblaggio di PCB con pin passanti e montaggio superficiale, in un'unica soluzione chiavi in mano . Quando richiedete un preventivo, specificate i connettori e i pin header, il numero di pin passanti, se necessitate di saldatura o montaggio a pressione e lo spessore del circuito stampato, in modo da poter applicare il processo più appropriato.
7. Domande frequenti sui pin di saldatura per PCB
Quale temperatura devo usare per saldare i pin del connettore?
Un saldatore a temperatura controllata di circa 315-370 °C è adatto alla maggior parte dei pin di intestazione, con temperature più elevate per la saldatura senza piombo rispetto a quella con piombo. L'obiettivo è riscaldare rapidamente il pad e il pin in modo che la saldatura si bagni senza indugiare troppo a lungo da sollevare il pad.
Come si rimuove un connettore da un circuito stampato senza utilizzare una pistola dissaldante?
Aggiungete dello stagno fresco su diversi pin in modo che rimangano fusi insieme mentre estraete delicatamente il connettore, oppure tagliate il corpo in plastica e dissaldate i pin singolarmente. Non estraete mai un pin mentre lo stagno è solido, perché ciò solleva i pad.
Perché i pin del mio connettore continuano a creare un ponte?
Solitamente si usa troppo stagno su un passo dei pin ristretto. Usa meno stagno, aggiungi del flussante in modo che scorra sui pad anziché tra i pin e rimuovi eventuali ponti dissaldanti con una treccia dissaldante.
È possibile riutilizzare i pin del connettore dopo la dissaldatura?
Spesso sì, se vengono rimossi correttamente senza piegarli o surriscaldarli, anche se il distanziale in plastica potrebbe danneggiarsi a causa del calore. Per lavori in cui l'affidabilità è fondamentale, l'utilizzo di collettori nuovi è la scelta più sicura.
Che cos'è un perno a pressione e necessita di saldatura?
Un pin a pressione ha una sezione flessibile che viene pressata in un foro metallizzato per formare una connessione a tenuta di gas senza saldatura: non necessita di saldatura. Viene utilizzato per connettori con un elevato numero di pin e in applicazioni che richiedono alta affidabilità o su circuiti stampati spessi.
I pin di saldatura necessitano di flussante?
Sì, il flussante rimuove l'ossido in modo che la saldatura bagni correttamente il pin e il pad. Il filo di stagno contiene già del flussante al suo interno, ma aggiungerne altro durante la saldatura o la dissaldatura dei pin migliora il flusso e facilita notevolmente la realizzazione di giunzioni pulite.

Messaggi consigliati

Preventivo e stackup PCB RT duroid 6002
Questa pagina è responsabile dell'attività di quotazione e definizione dello stackup...

Produzione di PCB per filtri TMM6
Indice dei contenuti Perché i progettisti di filtri a microonde utilizzano...

Taconic RF 35 vs RO4350B PCB
Indice RF-35 vs RO4350B Approvvigionamento e...

Produzione di PCB per filtri TMM4
La produzione del PCB del filtro TMM4 è controllata da...
Come ottenere un preventivo per i PCB
Eseguiremo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per poterti fornire un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.