
Guida al processo di assemblaggio di circuiti stampati
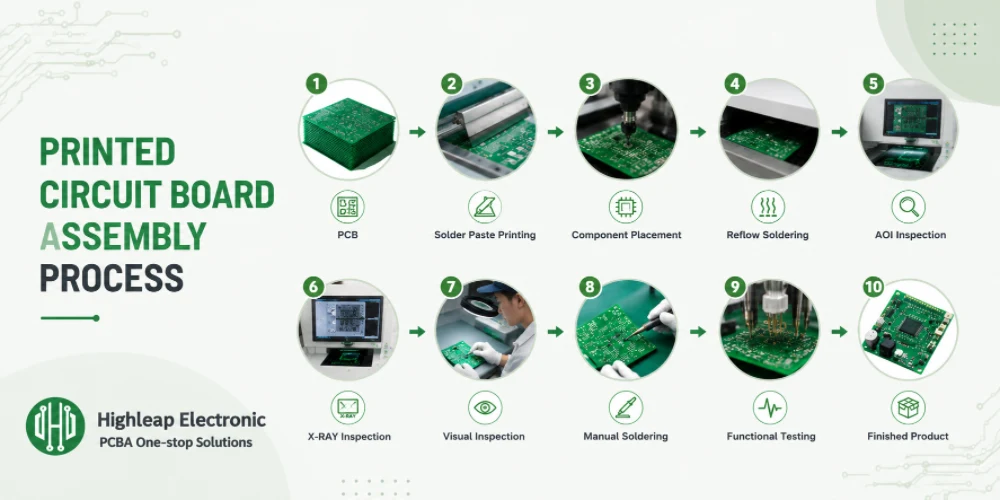
Figura 1. Processo di assemblaggio del circuito stampato
Ultimo aggiornamento: maggio 2026 · Una guida completa su come vengono assemblati e verificati i PCB
Il processo di assemblaggio dei circuiti stampati (PCBA) è la sequenza che trasforma una scheda nuda e una serie di componenti in un assemblaggio elettronico finito e testato. L'assemblaggio moderno è per lo più a montaggio superficiale (SMT): la pasta saldante viene stampata sulla scheda, i componenti vengono posizionati da una macchina e l'intera scheda viene saldata a rifusione in un forno. I componenti a foro passante vengono aggiunti separatamente, quindi la scheda viene ispezionata, testata e confezionata. Questa guida illustra ogni fase in ordine, spiega le apparecchiature e i controlli in ciascuna fase e mostra le differenze tra SMT e componenti a foro passante.
Prima del processo di assemblaggio del PCB: file, distinta base e stencil
L'assemblaggio inizia prima ancora di applicare la saldatura. L'assemblatore necessita di tre set di dati che devono essere coerenti tra loro: la distinta base (ogni componente, il suo valore e il codice del produttore), il file di posizionamento/pick-and-place (posizione XY, rotazione e lato di ogni componente) e un disegno di assemblaggio (polarità, pin uno, punti di riferimento e qualsiasi nota di non compatibilità). Un controllo DFM/DFA conferma che le impronte, la spaziatura e i giochi dei bordi siano corretti. Dallo strato di pasta saldante viene prodotto uno stencil tagliato al laser in modo che la pasta possa essere depositata solo dove necessario.
Il processo di assemblaggio SMT, passo dopo passo
1. Stampa della pasta saldante
La scheda nuda viene fissata sotto lo stencil e una spatola spalma la pasta saldante – una miscela di minuscole sfere di saldatura e flussante – attraverso le aperture dello stencil sui pad. Le dimensioni delle aperture, lo spessore dello stencil e la pressione della spatola controllano insieme la quantità di pasta che si deposita su ciascun pad, che è il fattore determinante per la qualità della saldatura a valle.
2. Ispezione della pasta saldante (SPI)
Molte linee di produzione integrano il sistema SPI automatizzato per misurare il volume, l'altezza e la registrazione della pasta saldante su ogni pad prima dell'installazione dei componenti. Individuare un'apertura ostruita o una sbavatura in questa fase è molto più economico che scoprire il difetto risultante dopo la rifusione.
3. Pick-and-place
Le macchine di posizionamento ad alta velocità prelevano i componenti da bobine, vassoi e tubi e li depositano sulla pasta umida in corrispondenza delle coordinate presenti nel file del centroide. I sistemi di visione verificano l'orientamento di ciascun componente durante il posizionamento. Una singola macchina può posizionare decine di migliaia di componenti all'ora.
4. Saldatura a rifusione
Il circuito stampato assemblato passa attraverso un forno a rifusione seguendo un profilo termico controllato suddiviso in quattro zone: preriscaldamento (riscaldamento graduale del circuito), mantenimento (uniformazione della temperatura e attivazione del flussante), rifusione (la temperatura massima fonde la saldatura, bagnando i pad e formando le giunzioni) e raffreddamento (solidificazione delle giunzioni). È fondamentale impostare correttamente questo profilo, adattandolo alla pasta saldante e alla massa termica del circuito stampato, per ottenere giunzioni solide e brillanti, ma anche giunzioni fredde, vuoti e componenti danneggiati.
5. Secondo lato (se fronte-retro)
Se entrambe le facce presentano componenti SMT, la scheda viene capovolta e la sequenza di stampa-posizionamento-rifusione si ripete per il secondo lato, con i componenti più pesanti o più resistenti al calore generalmente programmati per sopravvivere al secondo passaggio.
Assemblaggio di componenti a foro passante (THT)
I connettori, i grandi condensatori elettrolitici e altri componenti a foro passante (THT) vengono inseriti nei fori metallizzati dopo il montaggio SMT. Esistono tre metodi comuni per saldarli:
- Saldatura ad onda: La scheda passa sopra un'onda di saldatura fusa che riempie i fori: un metodo efficiente per saldare contemporaneamente molti giunti passanti.
- Saldatura selettiva: Un piccolo ugello salda giunzioni specifiche, ideale quando solo pochi componenti a foro passante si trovano tra componenti SMT sensibili.
- Pin-in-paste (rifusione intrusiva): La pasta viene stampata nei fori e i componenti a foro passante vengono rifusi insieme al montaggio SMT, eliminando una fase di saldatura separata sulle schede miste.
- Saldatura a mano: per prototipi, componenti di forma irregolare e bassi volumi di produzione.
Metodi di ispezione e collaudo per l'assemblaggio di PCB
La verifica avviene a livelli, in base al rischio presente sulla lavagna:
| Metodo | Cosa controlla |
|---|---|
| Aoi (ottica automatizzata) | Presenza, allineamento, polarità e difetti di saldatura visibili |
| Raggi X (AXI) | Giunzioni nascoste sotto BGA e QFN; vuoti; ponticelli invisibili |
| ICT (test in circuito) | Valori dei componenti, circuiti aperti/cortocircuiti tramite punti di prova o un letto di chiodi |
| FCT (test funzionale) | La scheda si comporta come dovrebbe il prodotto quando alimentata e utilizzata |
Un flusso di lavoro tipico prevede l'ispezione ottica automatizzata (AOI) dopo la rifusione, la radiografia in presenza di componenti con array di area e l'ispezione con liquidi penetranti (ICT) e/o la tomografia a coerenza ottica (FCT) prima che la scheda lasci la fabbrica. L'ispezione del primo articolo convalida la prima produzione di un lotto.
Fasi di pulizia, rivestimento e assemblaggio finale
- Pulizia: Se è stato utilizzato un flussante idrosolubile o attivato, la scheda viene lavata e asciugata; i residui no-clean possono essere lasciati o rimossi a seconda delle necessità.
- Programmazione: Il firmware viene caricato nei microcontrollori e nella memoria, prima dell'assemblaggio o successivamente in-circuit.
- Rivestimento conforme: Una pellicola protettiva viene applicata laddove il prodotto è esposto a umidità, polvere o vibrazioni.
- Ispezione finale e imballaggio: Un ultimo controllo visivo e funzionale, quindi imballaggio antistatico, etichettatura e integrazione con l'eventuale sistema di confezionamento.
Difetti comuni nell'assemblaggio di circuiti stampati e relative cause
La maggior parte dei difetti delle schede PCBA è riconducibile al volume della pasta saldante, al profilo di rifusione o al design del footprint. Conoscere la causa è ciò che permette a una linea di produzione di prevenire il difetto anziché scartare semplicemente la scheda.
| Difetto | Causa tipica | Prevenzione |
|---|---|---|
| lapidazione (la parte del chip rimane in posizione verticale) | Riscaldamento non uniforme dei cuscinetti o distribuzione non omogenea della pasta sui due cuscinetti. | Bilanciare le dimensioni/la temperatura dei cuscinetti; regolare la zona di assorbimento; aperture uguali |
| Ponti di saldatura (cortocircuiti tra i perni) | Troppa pasta o aperture troppo grandi per un passo fine | Ridurre le dimensioni dell'apertura; controllare lo stencil; verificare con SPI |
| giunto freddo/opaco | Temperatura di rifusione di picco troppo bassa o tempo troppo breve | Profilo conforme alle specifiche della pasta; verificare le zone del forno |
| vuoti (gas intrappolato nel giunto) | Degassamento del flusso, scarsa bagnabilità, grandi cuscinetti termici | Design del cuscinetto/apertura ventilato; rampa di profilo; verifica tramite raggi X |
| Saldatura insufficiente | Poca pasta, fori ostruiti o di dimensioni insufficienti | Aumentare l'apertura; pulire lo stencil; controllare la pressione della spatola |
| Spostamento/inclinazione dei componenti | Errore di posizionamento o fluttuazione durante il riflusso | Verificare la precisione del posizionamento; i cuscinetti devono essere simmetrici; il volume di pasta deve essere corretto. |
| Palline di saldatura / perline | Schizzi di pasta, umidità o rampa troppo rapida | Regolare la rampa; controllare la conservazione della pasta; pulire lo stencil |
Il profilo di saldatura a rifusione spiegato
Il forno a rifusione è il cuore del processo SMT e il suo profilo termico a quattro zone è alla base di tutte le fasi descritte in precedenza. Ogni zona ha una funzione specifica e l'intero profilo deve corrispondere alle specifiche della pasta saldante e alla massa termica del circuito stampato.
| Zona | Ciò che fa | Se è sbagliato |
|---|---|---|
| Preriscaldare | Aumenta gradualmente la potenza della scheda a una velocità controllata. | Troppo veloce → schizzi, sfere di saldatura, shock termico |
| Bagnare | Uniforma la temperatura, attiva il flusso | Troppo corto → riscaldamento irregolare, effetto "lapide" |
| Rifusione (picco) | Scioglie la lega saldante in modo che bagni i pad e formi i giunti | Troppo basso → giunti freddi; troppo alto → parti danneggiate |
| Raffreddamento | Solidifica le giunzioni in una struttura a grana fine | Troppo lento → giunti deboli e grossolani |
Assemblaggio SMT vs. assemblaggio a foro passante
| Aspetto | SMT | Foro passante |
|---|---|---|
| Montaggio | In superficie, entrambi i lati | Guinzagli attraverso i fori |
| Densità | Alto, miniaturizzato | Abbassare |
| Resistenza meccanica | Buono per piccole parti | Il più resistente: ideale per i connettori. |
| Processo | Stampa, posiziona, ridisponi | Inserisci, onda/selettivo/PiP |
Oggigiorno la maggior parte dei circuiti stampati utilizza tecnologie miste : SMT per la maggior parte dei componenti e foro passante per i connettori e le parti soggette a forti sollecitazioni.
Opzioni di progettazione del PCB per un assemblaggio più semplice (DFA)
- Fornire dati completi e concordanti relativi alla distinta base, al baricentro e ai disegni di assieme.
- Contrassegnare in modo inequivocabile la polarità, il pin uno, i punti di riferimento e le parti non compatibili.
- Bilanciare il rame e aggiungere un sistema di scarico termico in modo che i pezzi si riscaldino uniformemente durante la rifusione.
- Mantenere uno spazio adeguato e un margine di sicurezza sufficiente per il posizionamento e per qualsiasi fissaggio ondulato/selettivo.
- Progettare l'accesso per i test — tramite piazzole o un connettore — se è previsto un test ICT o FCT.
Servizi di assemblaggio di PCB presso Highleap
Highleap Electronics (fondata nel 2002) esegue assemblaggi SMT e a foro passante con le fasi di ispezione e collaudo sopra descritte integrate nel flusso di lavoro, dalle quantità di prototipi ai volumi di produzione:
- Assemblaggio PCB and PCBA chiavi in mano che copre l'intero processo, dall'approvvigionamento dei materiali fino ai pannelli finiti.
- Capacità SMT con passo fine e posizionamento BGA.
- Verifica a più livelli: AOI, raggi X, test funzionali, ispezione completae Ispezione del Primo Articolo - Esame del Primo Articolo.
- Revisione DFA In questo modo i problemi di assemblaggio vengono individuati prima che la linea di produzione inizi.
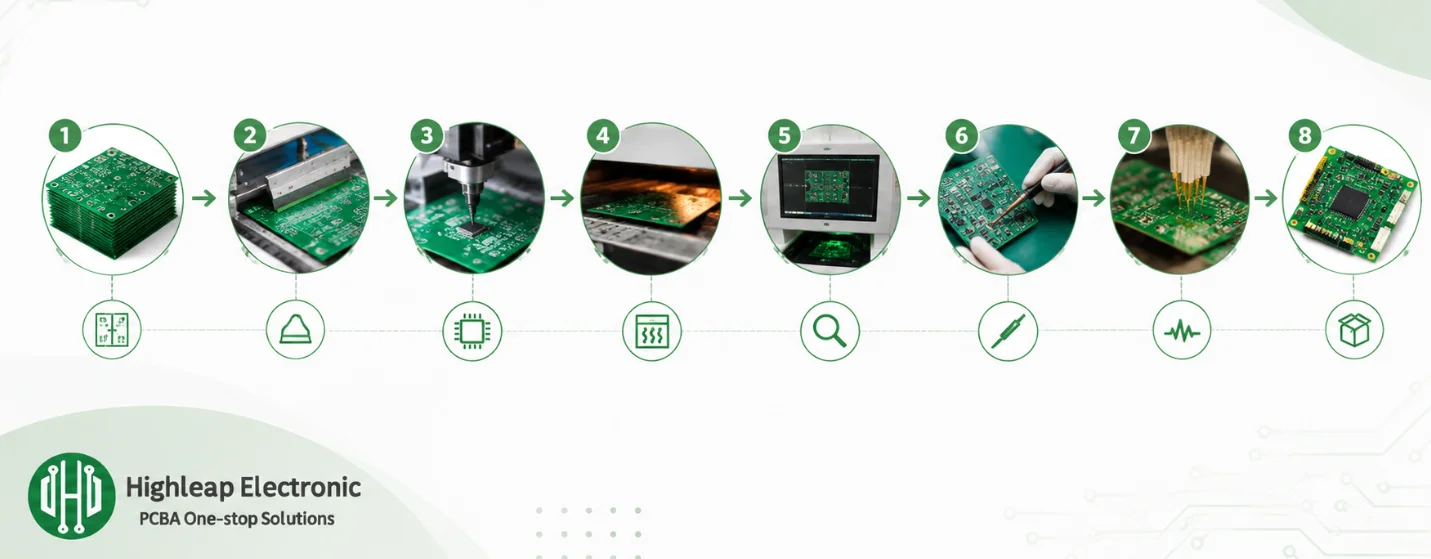
Figura 2. Dettagli del processo di assemblaggio del circuito stampato.
Domande frequenti sul processo di assemblaggio dei PCB
Quali sono le fasi principali dell'assemblaggio di un PCB?
Stampa della pasta saldante, ispezione della pasta, prelievo e posizionamento, rifusione, ispezione ottica, saldatura a foro passante, test elettrici e funzionali, pulizia/rivestimento e ispezione finale e confezionamento.
Qual è la differenza tra fabbricazione di PCB e assemblaggio di PCB?
La fase di fabbricazione produce la scheda nuda; la fase di assemblaggio prevede l'installazione dei componenti su tale scheda per creare un PCBA funzionante. Si tratta di processi separati, spesso in fasi distinte della catena di fornitura.
Cos'è la saldatura a riflusso?
Il processo di fusione della pasta saldante in un forno a temperatura controllata per formare i giunti tra i componenti SMT e i pad. Il profilo termico a quattro zone (preriscaldamento, mantenimento, rifusione, raffreddamento) è adattato alla pasta e al circuito stampato.
Perché utilizzare l'ispezione a raggi X?
Poiché le giunzioni BGA e QFN sono nascoste sotto il package e non possono essere viste otticamente, i raggi X rivelano vuoti, ponti e giunzioni mancanti al di sotto di tali componenti.
È possibile che componenti SMT e a foro passante siano presenti sulla stessa scheda?
Sì, la maggior parte dei circuiti stampati utilizza tecnologie miste. Prima viene eseguita la saldatura SMT, poi vengono aggiunti i componenti a foro passante tramite saldatura a onda, selettiva o con pasta saldante.
Devo eseguire dei test funzionali su ogni ordine?
Non sempre. I prototipi possono basarsi su AOI e un controllo visivo, mentre le versioni di produzione solitamente includono ICT e/o FCT. È necessario adattare la profondità dei test ai requisiti di affidabilità del prodotto.

Messaggi consigliati

Produzione di PCB per filtri TMM4
La produzione del PCB del filtro TMM4 è controllata da...

Produzione di PCB TMM3 per moduli RF
La produzione di PCB con TMM3 è particolarmente utile quando il modulo RF...

Fabbricazione di PCB TMM6
La fabbricazione TMM6 è la pagina di controllo del processo per un Dk medio...

Produzione di PCB TMM10 per progetti RF compatti.
Indice dei contenutiCome TMM10 riduce le dimensioni delle strutture RFTMM10 vs...
Come ottenere un preventivo per i PCB
Eseguiamo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per fornirti un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.