
Come ridurre i costi dei PCB nel 2026
Il contesto del 2026 ha cambiato il significato di "ridurre i costi dei PCB". Con le importazioni coreane di CCL in aumento del 74.5% su base annua (Korea Customs Service), Mitsui Kinzoku che ha aumentato il prezzo del foglio di rame del 12% e Mitsubishi Gas Chemical quello del foglio rivestito in resina del 30%, Nittobo che ha aumentato il tessuto di vetro T del 20-30% nell'aprile 2026, Kingboard che ha emesso quattro aumenti di prezzo per il CCL solo nel 2026 e il CCL M7+ con sistemi di quote, il vecchio manuale di riduzione dei costi basato su "chiedere uno sconto del 5% e ridurre i tempi di consegna" non funziona più. Ciò che funziona nel 2026 è il dimensionamento corretto dei materiali in fase di progettazione, stackup ibridi che riducono il consumo di materiali premium, l'ottimizzazione DFM che porta la resa dall'88% al 97% e una strategia di approvvigionamento basata sulla garanzia di allocazione piuttosto che sulla ricerca del preventivo più basso.
Questa guida illustra nel dettaglio ciascuna delle sette leve, indicando i risparmi effettivi che ognuna di esse offre e le specifiche decisioni di progettazione che ne sono alla base. Il contesto di mercato è trattato nell'analisi dell'aumento dei prezzi dei PCB , l'economia dei materiali nella guida ai costi delle materie prime per PCB , i dettagli sull'offerta nell'analisi delle carenze di materiali per PCB e il contesto della domanda di intelligenza artificiale nell'analisi della domanda di PCB per server AI.
1. Perché l'80% del costo dei PCB viene definito in fase di progettazione?
Il fattore più importante nella riduzione dei costi dei PCB è quello che la maggior parte dei team di approvvigionamento sottovaluta: fino all'80% del costo totale di produzione di un prodotto viene definito durante la fase di progettazione . Quando i file Gerber vengono consegnati al produttore, il numero di strati, il grado CCL, il peso del rame, l'architettura dei via, il formato del pannello e la finitura superficiale sono già stati determinati. Il posizionamento dei componenti, l'accesso per i test e la pannellizzazione hanno già deciso se la scheda raggiungerà una resa del 98% al primo tentativo o si fermerà all'88%.
Questo aspetto è particolarmente rilevante nel 2026 perché i nuovi fattori che incidono sui costi – grado CCL, profilo della lamina di rame, scelta del tessuto di vetro – sono tutti elementi che vengono decisi in fase di progettazione, non variabili di negoziazione con il fornitore. Un team acquisti non può negoziare il prezzo del Panasonic Megtron 6 al livello dell'FR-4. Tuttavia, un team di progettazione che specifica il Megtron 6 per i quattro strati critici del segnale e l'FR-4 ad alta Tg per i restanti 8-10 strati ottiene le prestazioni in termini di rapporto perdite/prezzo di una configurazione con Megtron 6 a un costo significativamente inferiore, senza alcuna negoziazione con il fornitore.
Dove risiede effettivamente il ritorno in termini di riduzione dei costi: una revisione DFM sistematica applicata nella fase di consegna del progetto identifica regolarmente un risparmio del 10-15% sul costo totale di proprietà , con effetti combinati che superano il 30% quando si applicano la pannellizzazione, la standardizzazione della distinta base e il dimensionamento ottimale dei materiali , secondo i dati di produzione di massa del settore. Si tratta di riduzioni di costi reali, non di compromessi sulla qualità: derivano dall'eliminazione delle specifiche eccessive, non dal risparmio a scapito della qualità.
Quali fattori influenzano i costi di produzione dei PCB nel 2026?
Gli stessi fattori determinanti di prima, ma con pesi molto diversi. Nel 2024, il materiale rappresentava il 30-50% del costo del circuito stampato; nel 2026, per i circuiti stampati avanzati, questa percentuale è salita al 45-60%, a causa del forte aumento dei prezzi di lamina di rame, resina e fibra di vetro. Il numero di strati e la complessità dei via rimangono fattori determinanti, ora amplificati dal costo dei materiali di consumo per la foratura, 5-8 volte superiore, sui circuiti stampati ad alto numero di strati di classe Rubin. Il rischio di resa è aumentato perché ogni pannello ora ha un valore di materiale maggiore che mai. La leva di riduzione dei costi più efficace nel 2026 dipenderà dal fattore determinante che prevarrà sul singolo circuito stampato.
2. Leva 1: Dimensionamento corretto del materiale (interrompere la specifica di M7 quando M6 è adatto)
Il principale fattore di riduzione dei costi nel 2026 è l'adeguamento del grado CCL ai requisiti elettrici effettivi, non al valore predefinito conservativo. Un audit DFM (Design for Manufacturability) su un progetto consolidato nel 2026 rileva regolarmente quanto segue:
- M7 CCL specificava dove M6 avrebbe soddisfatto il budget delle perdite. Il costo dell'M7 è circa 6-9 volte superiore a quello dell'FR-4, rispetto al costo 3-5 volte superiore dell'M6; pertanto, le specifiche sovradimensionate comportano un aumento dei costi dei materiali senza un effettivo miglioramento delle prestazioni sui canali al di sotto di circa 112 Gbps.
- Lamina HVLP specificata dove LP o anche ED standard porterebbero il canale. La tecnologia HVLP è 2-3 volte più efficiente della lamina ED standard. Al di sotto dei 10 GHz, la differenza di rugosità non influisce significativamente sul canale; tra 10 e 25 GHz, la differenza dipende dalla lunghezza della traccia e dal dielettrico.
- Finitura ENIG o ENEPIG specificata laddove OSP soddisfi i requisiti di saldatura e corrosione. Le finiture a base d'oro aggiungono dal 15% al 30% al costo dei circuiti stampati destinati a un utilizzo normale in ambienti interni per dispositivi elettronici; e con l'oro a oltre 4,000 dollari l'oncia fino al 2026, questa sovra-specificazione risulta ora sostanzialmente più costosa rispetto al 2024.
- Laminato ad alta Tg (Tg 170+) specificato laddove è sufficiente un FR-4 con Tg 140. Aumenta del 20-40% il costo dei materiali senza apportare benefici termici su schede che non sono mai sottoposte a sollecitazioni di assemblaggio senza piombo superiori alle tolleranze standard.
L'approccio corretto consiste nell'identificare cosa effettivamente limita ogni strato e ogni superficie, e quindi specificare il grado minimo che soddisfa tale vincolo. Per le schede digitali, la questione determinante è solitamente il budget di perdite sul canale a velocità più elevata; per le schede di potenza, sono la densità di corrente e le prestazioni termiche; per i controllori industriali, sono la temperatura di esercizio e la classe di affidabilità.
| Se il tuo canale è… | È richiesto il grado CCL. | Profilo del foglio richiesto | Sovra-specificazione comune |
|---|---|---|---|
| Inferiore a 5 Gbps | FR-4 standard / FR-4 ad alta Tg | ED o RTF standard | Valore Tg elevato specificato solo per il margine termico. |
| 5-10 Gbps | FR-4 o M4 ad alta Tg con perdita media | RTF o LP | M6 specificato per precauzione. |
| 10-25 Gbps | M4/M6 | LP / VLP | M7 specificava quando sarebbe stato necessario M6. |
| 25-56 Gbps | M6/M7 | VLP / HVLP | HVLP4 specifica dove funziona HVLP. |
| 56-112 Gbps | M7 | HVLP / HVLP4 | M8 specificato: solitamente non ancora necessario. |
| 224 Gbps+ | Vetro Q M8/M9 | HVLP4 / HVLP5 | Non sono ammesse specifiche sovradimensionate: questa è la frontiera. |
Quanto si può risparmiare nel 2026 grazie alla razionalizzazione dei materiali?
Sostanziale. Ridurre la qualità di un circuito stampato da M7 a M6 consente un risparmio del 30-40% sui costi di CCL ; passare da HVLP a LP foil permette un risparmio del 30-50% sulla componente foil; passare da ENIG a OSP consente un risparmio del 15-30% sui costi di finitura superficiale (e il risparmio sarà maggiore nel 2026 perché l'oro è aumentato del 56% su base annua). Complessivamente, su un tipico circuito stampato industriale ad alta velocità a 12 strati, l'ottimizzazione delle specifiche del materiale riduce di norma il costo del circuito stampato nudo del 15-25% senza alcun impatto sulle prestazioni , presupponendo che il budget delle perdite sia stato analizzato correttamente.
3. Leva 2: Stackup ibrido — CCL premium solo dove conta
Per le schede in cui uno o due canali necessitano effettivamente delle prestazioni M7, ma il resto del progetto non le richiede, la struttura ibrida rappresenta la soluzione di riduzione dei costi più efficace nel 2026. Il principio è semplice: applicare il costoso materiale a bassa perdita solo agli strati che trasportano segnali ad alta velocità e utilizzare un nucleo FR-4 a media perdita o ad alta Tg, di qualità adeguata, sugli strati rimanenti di alimentazione, massa e segnali a bassa velocità.
Non si tratta di un progetto di compromesso, bensì di un'ottimizzazione strutturale dei costi che preserva il budget di perdita sugli strati che ne hanno bisogno, riducendo drasticamente il consumo di materiali di alta qualità. Per un circuito stampato a 14 strati con 4 strati di segnale ad alta velocità, una configurazione ibrida che utilizza M6 su questi 4 strati e FR-4 ad alta Tg sui restanti 10 riduce il volume dei materiali CCL di alta qualità di circa il 70%, mantenendo i canali critici per la perdita sul materiale appropriato.
Esempio di produzione: una scheda di rete ad alta velocità a 12 strati era stata originariamente progettata interamente con tecnologia Panasonic Megtron 6 e microvias impilate su due cicli di laminazione sequenziali. Una revisione DFM ha proposto una configurazione ibrida utilizzando Megtron 6 solo sui quattro strati di segnale ad alta velocità, un nucleo FR-4 ad alta Tg qualificato sui restanti otto strati e microvias sfalsate per eliminare un ciclo di laminazione completo. La scheda ha soddisfatto i target di perdita e impedenza previsti dallo standard IPC-6012, riducendo al contempo il consumo di CCL di alta qualità di circa il 67% ed eliminando un ciclo di laminazione completo. Effetto netto per scheda: riduzione dei costi di circa il 22% senza compromettere le prestazioni elettriche.
Le configurazioni ibride offrono un ulteriore vantaggio nel contesto di approvvigionamento del 2026: riducono la dipendenza da un singolo tipo di CCL (Laser Control Liner) soggetto a scarsità. Se la configurazione ibrida utilizza Panasonic Megtron 6 per gli strati critici e FR-4 ad alta Tg per i restanti, una crisi di allocazione del Megtron 6 interesserà solo i quattro strati critici, e l'alternativa qualificata (ad esempio, TUC Tachyon-100G, EMC EM-528, Iteq IT-988GSE) dovrà garantire prestazioni equivalenti solo per tali strati, non per l'intera configurazione. Questo rappresenta una protezione strutturale contro il sistema di quote che i produttori di CCL adotteranno nel 2026.
Quando l'accumulo di risorse ibride non consente di risparmiare denaro?
Due casi. Il primo, quando tutti (o quasi tutti) gli strati trasportano segnali ad alta velocità, ad esempio una scheda di calcolo Rubin VR200 in cui l'intera struttura è necessariamente M8. Non c'è possibilità di "ridurre" la qualità. Il secondo, quando il team di progettazione e il produttore non hanno pre-qualificato insieme i materiali dissimili; la combinazione di famiglie CCL introduce una discrepanza nel coefficiente di dilatazione termica (CTE) e un comportamento di laminazione che richiede test controllati. Il risparmio è reale solo quando la struttura ibrida è qualificata, non solo specificata.
4. Leva 3: Disciplina nel conteggio degli strati e la regola del 20-30% per strato
Ogni coppia di strati aggiuntiva in un PCB aumenta i costi di produzione di circa il 20-30% , poiché ogni strato aggiunge un nucleo CCL, un prepreg, un ciclo di laminazione, foratura, placcatura e rischio di allineamento. La curva dei costi non è lineare: passare da 8 a 16 strati di solito più che raddoppia i costi di produzione , non si limita ad aggiungere materiale. Ridurre il numero di strati laddove il routing, l'alimentazione e l'integrità del segnale lo consentano è una delle leve di costo più efficaci a disposizione.
Ma "ridurre il numero di strati" non è un risparmio gratuito: una riduzione che impone tracce troppo strette per la produzione in linea/spazio, riferimenti troppo distanti dai segnali o un'impedenza incontrollata compromette la resa e le prestazioni, con costi che possono superare i risparmi. L'approccio corretto consiste nel valutare il numero di strati in base alle regole di progettazione IPC-2221 e al budget di impedenza per ciascun dominio di velocità nel progetto. In alcuni progetti ad alta densità, la costruzione HDI può ottenere lo stesso instradamento con un numero inferiore di strati, ma l'HDI aggiunge i propri costi di processo (foratura laser, placcatura dei microvia), quindi il compromesso deve essere calcolato, non dato per scontato.
- Assegnazione del piano di riferimento per la revisione contabile. A volte un progetto a "12 strati" presenta coppie di piani non necessarie che potrebbero essere consolidate, riducendo il numero di strati a 10 senza compromettere i percorsi di ritorno del segnale.
- Valutare la configurazione a piano di alimentazione diviso rispetto a quella a strato separato. Un piano diviso su un singolo strato di alimentazione spesso svolge la stessa funzione di due piani dedicati, con un numero inferiore di strati.
- Confronto tra il compromesso tra HDI e numero di strati passanti. Una struttura HDI a 10 strati con microvias può costare più di una struttura equivalente a 12 strati con fori passanti. Confronta prezzi di fabbricazione per entrambe le opzioni di scheda prima di impegnarsi.
- Eseguire il controllo delle regole di progettazione prima di confermare. Una riduzione dello strato che produce linee/spazi di 3 mil al di sotto della capacità standard di 4 mil del produttore potrebbe comportare un passaggio all'esposizione LDI e a una lavorazione più lenta, annullando il risparmio.
Ridurre il numero di strati comporta sempre una riduzione dei costi?
Solo quando il routing, l'alimentazione e l'impedenza possono ancora essere gestiti con un numero inferiore di strati. Una riduzione che spinge il progetto al di sotto della capacità standard di linee/spazi del produttore, impone un'impedenza incontrollata o rimuove la separazione del piano di riferimento necessaria ai segnali può compromettere la resa, imporre processi più costosi (LDI contro foto, laminazione sequenziale contro laminazione singola) o compromettere le prestazioni elettriche, ognuno dei quali ha un costo superiore alla coppia di strati risparmiata.
5. Leva 4: Ottimizzazione DFM per portare la resa dall'88% al 97%
L'ottimizzazione DFM (design for manufacturability) rappresenta la leva di costo con il più alto ritorno sull'investimento per i circuiti stampati complessi nel 2026, poiché un difetto su un pannello di alto valore comporta lo scarto di materiale che ora costa significativamente di più rispetto al 2024. Secondo i dati documentati relativi a casi di produzione di massa, l'applicazione sistematica del DFM può aumentare la resa produttiva dall'88% al 97% , il che, per un circuito stampato a 16 strati su Megtron 6, si traduce in una riduzione di circa il 10% del costo effettivo per circuito stampato, derivante dalla sola resa produttiva.
In pratica, il DFM (Design for Manufacturability) sposta il processo decisionale a sinistra, nell'ambiente di progettazione, dove le modifiche non comportano costi, e impedisce che i difetti raggiungano una saldatura. Gli elementi specifici che si riveleranno più vantaggiosi nel 2026:
- Misurazione degli anelli anulari. I pad troppo piccoli per la tolleranza di foratura-pad producono fori passanti aperti su una frazione di ogni pannello, direttamente visibili come perdita di resa sulle schede di alto valore.
- Linea/spazio producibile. I progetti realizzati con il processo minimo del produttore presentano problemi di resa che i progetti realizzati con il processo standard non hanno. Passare da una linea/spazio di 3 mil a uno di 4 mil, laddove il percorso lo consente, può fare la differenza tra una resa al primo passaggio dell'85% e del 98%.
- Distribuzione simmetrica del rame. Le sovrapposizioni asimmetriche – con uno strato di rame spesso da un lato e uno sottile dall'altro – producono deformazioni post-rifusione che si manifestano come difetti di saldatura durante l'assemblaggio. Una costruzione simmetrica, anche a parità di peso totale di rame, elimina una modalità di guasto cronica.
- Laminazione bilanciata. La distribuzione asimmetrica del preimpregnato provoca una deformazione lungo l'asse Z che danneggia i pannelli durante la lavorazione degli strati interni. La costruzione simmetrica del preimpregnato previene questo problema.
- Sensibile tramite selezione. Microvias impilati su più cicli di laminazione sequenziali rispetto ai pannelli di scarto necessari, per un valore di migliaia di dollari. Microvias sfalsati su un ciclo di laminazione in meno riducono sia i costi che gli scarti.
- Rimozione delle tolleranze sovradimensionate. In produzione, con un processo standard, è possibile ottenere una tolleranza di impedenza del ±10%; una tolleranza del ±5% richiede un controllo più rigoroso e tempi di lavorazione più lunghi. Specificare una tolleranza del ±5% laddove una tolleranza del ±10% è elettricamente accettabile comporta costi aggiuntivi senza apportare alcun vantaggio funzionale.
Esempio di produzione: un recente progetto di alimentatore prevedeva uno strato esterno da 3 once e strati interni da 1 oncia. La sovrapposizione asimmetrica causava una deformazione cronica della saldatura a onda. Sostituendo il singolo strato da 3 once con due strati da 1.5 once disposti simmetricamente, la deformazione è stata completamente eliminata, migliorando la resa di assemblaggio del 3.2% senza alcun aumento dei costi dei materiali e riducendo le rilavorazioni dovute ai difetti di saldatura, che costavano più del guadagno di resa stesso.
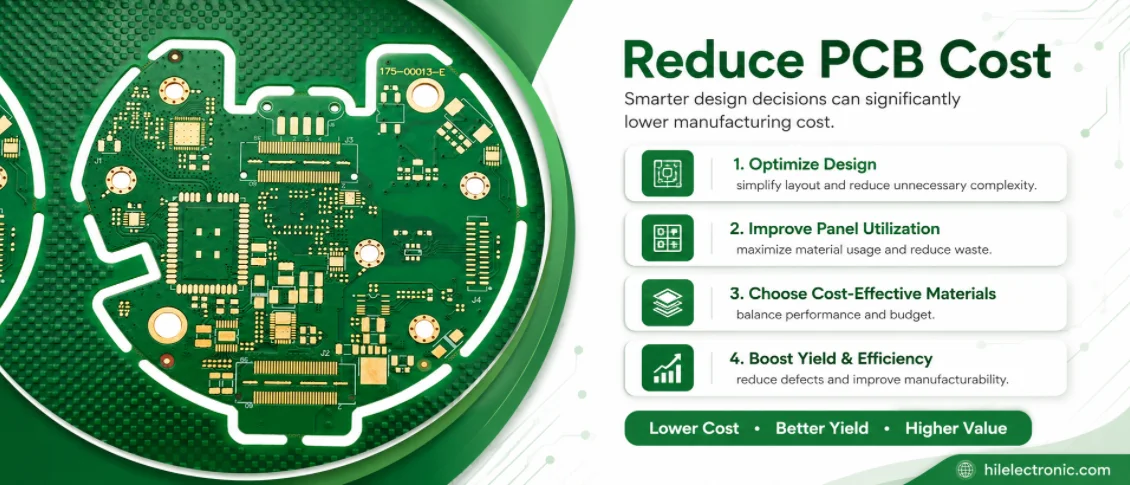
6. Leva 5: Disciplina del peso del rame e del profilo della lamina
Con l'aumento del 12% dei prezzi del foglio di rame MicroThin da parte di Mitsui Kinzoku e del 30% per il foglio rivestito in resina da parte di Mitsubishi Gas Chemical, effettivo da aprile 2026, la scelta del peso del rame e del profilo del foglio è diventata una leva di costo più significativa che in qualsiasi altro anno recente. Due mosse in particolare sono di fondamentale importanza:
Dimensionare correttamente lo spessore del rame in base alla corrente effettiva. Le specifiche standard di 2 once di rame esterno per schede digitali generiche sono comuni, ma raramente necessarie. 1 oncia di rame è sufficiente per la maggior parte delle applicazioni a bassa potenza e ha circa la metà del costo del materiale. Specificare 2 once solo quando la densità di corrente lo richiede effettivamente e considerare 3 once solo per strati di potenza ad alta corrente. Ogni oncia di rame raddoppia approssimativamente il peso del foglio e aumenta i tempi di placcatura, quindi l'impatto sui costi è diretto.
Adattare il profilo della lamina ai requisiti effettivi del canale. La lamina HVLP costa circa 2-3 volte di più rispetto alla lamina ED standard e migliora la perdita di inserzione del 5-8% al di sopra dei 10 GHz. Per i canali al di sotto dei 10 Gbps, dove la differenza di perdita non è rilevante, specificare HVLP comporta un costo diretto senza alcun beneficio. Il profilo corretto per ciascun dominio di velocità è indicato nella Leva 1 qui sopra.
| Scelta del rame | Utilizzare quando | Sovra-specificazione comune |
|---|---|---|
| 1 once / 35 μm | Digitale generale, livelli di segnale, bassa potenza. | Dove 0.5 once interne sarebbero sufficienti per i segnali. |
| 2 once / 70 μm | Aerei di potenza che trasportano correnti significative. | Specificato come predefinito anziché in base alla corrente effettiva. |
| 3 once+ / rame pesante | Applicazioni di potenza ad alta corrente, termiche. | Come singolo strato spesso in cui 2 strati simmetrici riducono la deformazione. |
| Foglio ED standard | Multistrato FR-4, inferiore a 10 Gbps. | - |
| lamina LP/VLP | Canali digitali da 10-25 Gbps. | Dove lo standard ED è sufficiente dal punto di vista elettrico. |
| lamina HVLP | Canali da 25 Gbps+, RF ad alta frequenza. | Per strati di segnale a bassa velocità in configurazioni miste. |
7. Leva 6: Utilizzo del panel e tassa occulta per ogni pannello
I PCB vengono fabbricati su pannelli di produzione standard e il costo di ciascun pannello è ripartito tra le schede che contiene. Quando le dimensioni delle schede si adattano in modo efficiente, è possibile alloggiare più schede per pannello e il costo dei materiali e del processo per scheda diminuisce. Quando le dimensioni non sono ottimali, in genere perché il progetto è stato dimensionato per l'involucro senza considerare i formati standard dei pannelli, l'area del pannello viene sprecata e il costo per scheda aumenta, anche se il circuito rimane invariato.
Le dimensioni standard dei pannelli di produzione variano a seconda del produttore, ma comunemente includono 18"×24", 21"×24" e i loro equivalenti metrici. Una modifica di pochi millimetri nel profilo della scheda può talvolta comportare una riduzione del numero di schede per pannello, passando da 8 a 10, con un conseguente calo del costo per scheda di circa il 20%, senza alcuna modifica al circuito. Questo è uno dei metodi più semplici per ridurre i costi e uno dei più spesso trascurati.
- Ottieni un feedback sull'adattamento dei pannelli nella fase di blocco del progetto. Prima di procedere con la marcatura, richiedete al produttore uno studio di pannellizzazione. La modifica necessaria per ottimizzare l'adattamento è solitamente di pochi millimetri, non richiede una riprogettazione completa.
- Standardizzare le dimensioni degli array in tutta la famiglia di prodotti. Se più schede di una famiglia di prodotti condividono le stesse dimensioni dell'array, il produttore può realizzarle su formati di pannello comuni con configurazione condivisa, riducendo il costo per prodotto.
- Allineare il formato di consegna dell'array con l'assemblaggio. La forma dell'array di schede nude deve corrispondere al sistema di fissaggio pick-and-place SMT. Una mancata corrispondenza impone fasi di depanelizzazione che comportano costi aggiuntivi per entrambe le parti.
- Utilizzare V-score o il routing tramite tabulazione intenzionalmente. La fresatura a V è economica e adatta a tavole con bordi dritti; la fresatura a linguetta è più costosa ma necessaria per i profili irregolari. Scegli in base alla geometria della tavola, non in base alle impostazioni predefinite.
È possibile ridurre davvero il prezzo regolando le dimensioni della scheda?
Sì, spesso del 10-20% per scheda senza alcuna modifica al circuito. Le schede vengono fabbricate su pannelli standard il cui costo è ripartito tra le schede che contengono. Modificando il contorno in modo che si adatti meglio a un pannello standard, è possibile alloggiare più schede per pannello e si riduce direttamente il prezzo per scheda. La modifica richiesta è solitamente di pochi millimetri sul contorno della scheda, non una riprogettazione del circuito. Questo aspetto viene esaminato in qualsiasi verifica DFM (Design for Manufacturing) competente.
8. Leva 7: Strategia di fornitura e allocazione
Il piano di approvvigionamento per il 2026 si è spostato dall'ottimizzazione del prezzo unitario principale all'ottenimento dell'assegnazione di quote CCL . In un mercato a quote, il cliente che ha prenotato la fornitura riceve il pannello in tempo, mentre il cliente che insegue il preventivo più basso a volte non riceve affatto il pannello. Le leve dal lato del fornitore nel 2026:
- Previsioni a rotazione da 12 a 26 settimane. I produttori di CCL riservano le quote in base agli impegni di previsione. La previsione a 4-8 settimane che ha funzionato nel 2024 non è più sufficiente per assicurarsi materiale di qualità specifica. Una previsione credibile a 26 settimane, invece, lo è.
- Due tecnici qualificati per ogni tipo di pannello. Il punto è la ridondanza nell'allocazione, non il potere contrattuale.
- Qualificato secondo grado CCL per tipo di scheda. Panasonic Megtron 6 con TUC Tachyon-100G come alternativa; M7 con equivalente EMC EM-528. Quando uno è in assegnazione, viene spedito l'altro.
- Prezzi indicizzati. Sostituite i preventivi a prezzo fisso con una formula di adeguamento trasparente basata su lamina di rame e classificazione CCL. Questo converte la volatilità mensile in una fascia gestibile ed elimina gli attriti di negoziazione che possono compromettere le tempistiche del progetto.
- Consolidamento dei volumi con fornitori affidabili. Un produttore che lavora più schede di un singolo OEM ha la possibilità di riservare collettivamente una maggiore allocazione CCL rispetto allo stesso OEM suddiviso tra diversi produttori.
- Formato di consegna allineato con l'assemblaggio del PCB. Il costo totale di proprietà include l'assemblaggio, non solo la fabbricazione del circuito stampato nudo. Un formato di array compatibile con la linea SMT elimina una fase di depanelizzazione e riduce i difetti legati alla manipolazione.
Esempio di approvvigionamento: un OEM industriale nordamericano che produceva diverse schede multistrato ricorrenti si è trovato ad affrontare preventivi in aumento e tempi di consegna variabili fino al primo trimestre del 2026. Il team acquisti ha consolidato i volumi con due produttori qualificati, ha qualificato un secondo grado CCL per la scheda Megtron 6, molto richiesta, si è impegnato a fornire previsioni a 26 settimane per entrambi i produttori, ha standardizzato gli array di pannelli su tre prodotti e ha bloccato una clausola di rinegoziazione trimestrale basata su indici. Il risultato: una fascia di prezzo stabile entro ±8% su due trimestri, tempi di consegna stabilizzati a 8-10 settimane, nessuna scheda ha perso la finestra di assemblaggio nel 2026, mentre gli OEM concorrenti che acquistavano spot hanno registrato oscillazioni di 14 settimane.
9. Cosa NON tagliare: i risparmi che costano più di quanto facciano
Alcune apparenti misure di riduzione dei costi non rappresentano un risparmio reale. Trasferiscono il rischio all'assemblaggio e all'utilizzo sul campo, dove i guasti sono molto più costosi del costo della scheda nuda che avrebbero "risparmiato". L'elenco seguente riassume le misure da evitare:
- Sostituzione silenziosa dei materiali. Un fornitore che offre CCL "equivalente" senza documentazione di qualificazione sta trasferendo il rischio. Qualsiasi sostituzione di materiale deve essere un'alternativa qualificata e documentata che soddisfi i requisiti di Dk, Df, Tg, termici e di affidabilità, e non un grado sostituito silenziosamente.
- Test elettrici omessi. Saltare il test di impedenza, il test con sonda volante o l'AOI per ridurre il costo per scheda non rappresenta un risparmio quando il costo dei difetti sul campo è da 10 a 100 volte superiore al costo del test.
- Classe di accettazione IPC rilassata. Il passaggio dalla Classe 3 alla Classe 2 di IPC per ridurre i costi è legittimo solo quando l'applicazione può effettivamente tollerare la Classe 2; non si tratta di una decisione di appalto.
- Saltata la prima ispezione del materiale su una nuova costruzione. Il primo articolo individua i problemi sistemici – distribuzione del rame, allineamento, spessore della placcatura – che causano lo scarto di numerosi pannelli.
- Declassamento del profilo del foglio senza ricalcolo del budget di perdita. Il passaggio da HVLP a lamina LP consente di risparmiare sui costi solo se il canale è in grado di tollerare le perdite aggiuntive indotte dalla rugosità. Senza una nuova simulazione, il risparmio potrebbe tradursi in un canale danneggiato.
- Riduzione del numero di strati senza ricontrollo DRC. Una riduzione che spinge la linea/spazio al di sotto del processo standard del produttore comporta la necessità di una lavorazione più lenta e costosa, oppure una resa inferiore.
La regola che distingue una legittima riduzione dei costi da un compromesso sulla qualità è semplice: una riduzione responsabile dei costi deriva dall'eliminazione delle specifiche eccessive, non dall'eliminazione di funzionalità necessarie . Dimensionare correttamente il materiale in base alle effettive esigenze del canale significa eliminare le specifiche eccessive. Saltare il test di impedenza su una scheda a impedenza controllata significa eliminare una funzionalità necessaria. Il primo caso rappresenta un risparmio; il secondo una responsabilità differita.
10. Domande frequenti sulla riduzione dei costi dei PCB
Di quanto si possono ridurre i costi dei PCB nel 2026 senza compromettere la qualità?
L'applicazione sistematica del DFM (Design for Manufacturability) e l'ottimizzazione in fase di progettazione consentono di ottenere regolarmente un risparmio sul costo totale di proprietà (TCO) del 10-15% , che, combinato con la pannellizzazione, il dimensionamento ottimale dei materiali e la standardizzazione della distinta base (BOM), può superare il 30% , secondo i dati di produzione di massa del settore. Il risparmio deriva dall'eliminazione delle specifiche eccessive (grado CCL, profilo del foglio, peso del rame, tolleranze) e dal miglioramento della resa produttiva dall'88% al 97% grazie al DFM, non da una riduzione della qualità.
Qual è la leva di costo più importante su un consiglio di amministrazione complesso nel 2026?
Per i circuiti stampati multistrato ad alta velocità, la leva più importante è il dimensionamento corretto dei materiali : abbinare il grado di CCL e il profilo del foglio ai requisiti effettivi del canale, anziché utilizzare le impostazioni predefinite più conservative. Specificare M7 dove M6 consente un risparmio del 30-40% sui costi del CCL; specificare HVLP dove LP consente un risparmio del 30-50% sui costi del foglio. A seguire, una stratificazione ibrida (CCL di alta qualità solo sugli strati critici), quindi DFM per massimizzare la resa.
Perché l'80% del costo di un PCB viene definito già in fase di progettazione?
Poiché il numero di strati, il grado CCL, il peso del rame, l'architettura dei via, il formato del pannello, la finitura superficiale e le tolleranze sono tutte decisioni prese in fase di progettazione, quando i file Gerber vengono rilasciati al produttore, la distinta base è già definita e il processo produttivo è vincolato. Una negoziazione in fase di approvvigionamento può comportare variazioni del 3-5%; un dimensionamento corretto in fase di progettazione può comportare variazioni del 20-30%.
L'utilizzo di una configurazione ibrida consente davvero di risparmiare denaro?
Sì, quando solo alcuni strati necessitano di materiale a bassa perdita. L'applicazione del costoso CCL solo ai 4-6 strati di segnale critici e dell'FR-4 ad alta Tg sui restanti strati di alimentazione e di massa può ridurre il volume di CCL di alta qualità del 60-70%, con un risparmio di circa il 20-25% sul costo per scheda. Nel 2026, le configurazioni ibride riducono anche la dipendenza da un singolo tipo di CCL, spesso difficile da reperire, fornendo una protezione strutturale contro i problemi di allocazione.
Ridurre il numero di strati comporterà sempre una riduzione del costo del PCB?
No. La riduzione del numero di strati consente di risparmiare denaro solo se il routing, l'alimentazione e l'impedenza soddisfano ancora i requisiti di progettazione con il numero inferiore di strati. Una riduzione che impone un numero di linee/spazi inferiore a quello standard del produttore, elimina i piani di riferimento necessari o crea un'impedenza incontrollata può comportare lo spostamento del progetto verso processi più lenti e costosi o compromettere la resa, con un costo superiore a quello della coppia di strati risparmiata.

Messaggi consigliati

Produzione di PCB per filtri TMM4
La produzione del PCB del filtro TMM4 è controllata da...

Produzione di PCB TMM3 per moduli RF
La produzione di PCB con TMM3 è particolarmente utile quando il modulo RF...

Fabbricazione di PCB TMM6
La fabbricazione TMM6 è la pagina di controllo del processo per un Dk medio...
Produzione di PCB TMM10 per progetti RF compatti.
Indice dei contenutiCome TMM10 riduce le dimensioni delle strutture RFTMM10 vs...
Come ottenere un preventivo per i PCB
Eseguiremo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per poterti fornire un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.