
Saldatura a foro passante: migliori pratiche e controllo dei difetti
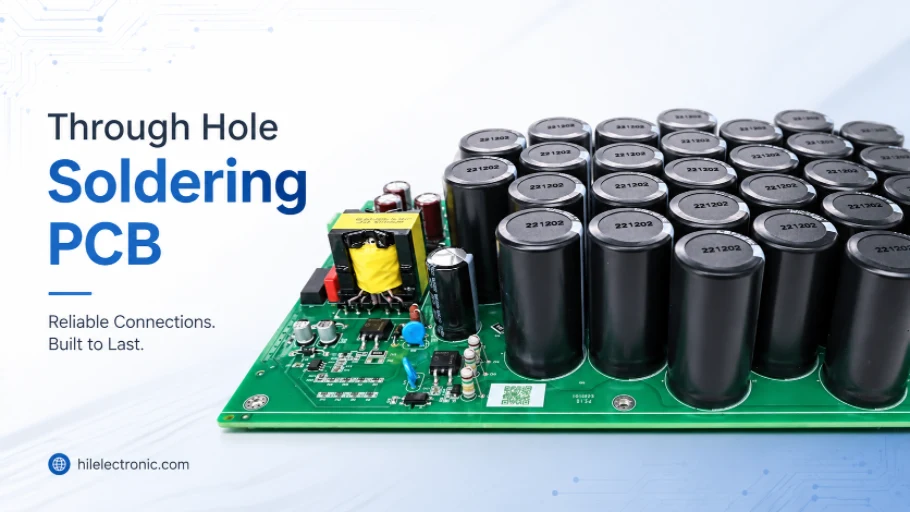
Figura 1. La saldatura a foro passante viene utilizzata per connettori, terminali, interruttori e altri componenti che necessitano di resistenza meccanica.
La saldatura a foro passante è il processo di fissaggio dei componenti con terminali a filo in fori metallizzati su un circuito stampato e di saldatura sul lato opposto. Produce giunzioni robuste e meccanicamente resistenti, motivo per cui rimane lo standard per connettori, componenti di grandi dimensioni e parti soggette a sollecitazioni meccaniche.
- La saldatura a foro passante (THT) unisce componenti con terminali attraverso fori metallizzati, creando giunzioni robuste e durevoli.
- È la soluzione preferita per connettori, trasformatori e componenti soggetti a sollecitazioni meccaniche o termiche.
- La saldatura manuale, a onda e selettiva si adattano ciascuna a volumi e layout di circuiti stampati differenti.
- I fori stretti o in ombra, come quelli vicino a un grande circuito integrato, richiedono calore e tecnica aggiuntivi.
Sommario
- Che cos'è la saldatura a foro passante?
- Saldatura a foro passante vs. saldatura a montaggio superficiale
- Saldatura manuale di componenti a foro passante, passo dopo passo
- Saldare fori piccoli o ravvicinati
- Saldatura a onda vs. saldatura selettiva
- Difetti comuni nella saldatura a foro passante e relative soluzioni
- Assemblaggio a foro passante presso un produttore
- Strumenti e materiali per la saldatura a foro passante
- Domande frequenti
Che cos'è la saldatura a foro passante?
Nella tecnologia a foro passante, i terminali di un componente attraversano fori metallizzati che collegano gli strati del circuito stampato. La saldatura viene applicata in modo che fluisca attraverso il foro e bagni sia il terminale che la metallizzazione, formando una giunzione meccanicamente ed elettricamente solida. Poiché il terminale è ancorato attraverso il circuito stampato, la giunzione resiste alla trazione e alle vibrazioni molto meglio di un pad a montaggio superficiale.
Caratteristiche principali della saldatura a foro passante
- Resistenza meccanica: I cavi ancorati alla scheda resistono a sollecitazioni e vibrazioni.
- Fori passanti placcati: La placcatura del barile contiene la saldatura e collega gli strati.
- Filetto di saldatura: Una buona giunzione forma un raccordo liscio e concavo sul lato della saldatura.
- Adatto alla rielaborazione: Le giunture più grandi sono più facili da ispezionare e riparare a mano.
- Parti soggette a forti sollecitazioni: Ideale per connettori, prese e componenti di alimentazione.
Questa durabilità è il motivo per cui i componenti a foro passante persistono anche nel mondo del montaggio superficiale. Molte schede combinano entrambe le tecnologie e il nostro servizio di assemblaggio a tecnologia mista gestisce la parte a foro passante insieme al montaggio SMT in un unico flusso.
Saldatura a foro passante vs. saldatura a montaggio superficiale
I componenti a foro passante e a montaggio superficiale sono complementari, non in competizione. Sapere dove si adattano spiega perché la maggior parte delle schede moderne li utilizza entrambi.
Differenze chiave
- Montaggio: I terminali THT passano attraverso dei fori; i componenti SMT poggiano su piazzole di superficie.
- Forza: Le giunzioni THT sono più resistenti; le giunzioni SMT sono più piccole e leggere.
- Densità: La tecnologia SMT consente una densità di componenti molto più elevata.
- Automazione: SMT è completamente automatizzato; THT spesso richiede passaggi più manuali o selettivi.
- Migliore utilizzo: THT per componenti sottoposti a sollecitazioni, SMT per circuiti compatti e ad alto volume.
| Aspetto | Foro passante | Montaggio superficiale |
|---|---|---|
| Forza articolare | Molto alto | Moderato |
| Densità | Abbassare | Alto |
| Automazione | Onda/selettiva/manuale | Completamente automatizzato |
| Parti tipiche | Connettori, alimentazione | circuiti integrati, componenti passivi |
Un consiglio di amministrazione ben pianificato utilizza ogni tecnologia laddove eccelle, mantenendo così un equilibrio tra costi e affidabilità.
Saldatura manuale di componenti a foro passante, passo dopo passo
La saldatura manuale è il metodo più accessibile e la base per comprendere tutto il resto. La tecnica è semplice ma precisa.
Passaggi fondamentali per una canna pulita
- Inserire e posizionare: Inserire completamente il piombo nel foro e posizionare il pezzo in piano.
- Riscaldare entrambe le superfici: Appoggiare il ferro da stiro sulla piastra e sul cavo contemporaneamente.
- Alimentare il giunto con la saldatura: Applicare la saldatura al punto di giunzione riscaldato, non alla punta del saldatore.
- Lascia che scorra: Lasciare che la saldatura penetri nel foro e formi un cordone di saldatura.
- Togliere dal fuoco e lasciare raffreddare: Togli lo stagno, poi il saldatore, e tieni fermo il giunto mentre si solidifica.
- Tagliare il piombo: Tagliare il tessuto in eccesso appena sopra la giunzione.
Una buona giunzione è lucida, liscia e concava. Giunzioni opache, irregolari o appuntite segnalano un problema da risolvere. Questi principi fondamentali si applicano poi ai metodi di produzione, ma tutto inizia con il controllo del calore e dei tempi su una singola giunzione.
Saldare fori piccoli o ravvicinati
Alcune delle giunzioni più difficili sono quelle realizzate in piccoli fori situati in zone d'ombra, come ad esempio dietro un grande microcontrollore o sotto il corpo di un connettore. Richiedono una tecnica più precisa.
Tattiche chiave per le buche difficili
- Utilizza una punta fine: Una punta piccola, pulita, conica o ricurva raggiunge i cuscinetti più difficili da raggiungere.
- Aggiungere il flusso: Il flussante liquido o in gel facilita la fusione della saldatura all'interno di condotti stretti.
- Aumentare brevemente il calore: Un'area termicamente densa vicino a un grande circuito integrato necessita di più energia, applicata rapidamente.
- Proseguire dal lato accessibile: riscaldare e alimentare dal lato aperto.
- Utilizzare stagno più fluido: Un diametro più piccolo è più facile da controllare in spazi ristretti.
- Pre-stagnare se necessario: Stagnare prima il piombo può essere utile quando l'accesso è difficoltoso.
In questi punti, il rischio è quello di una saldatura fredda dovuta a un calore insufficiente o di danni collaterali causati da una permanenza prolungata su un componente adiacente sensibile. Trovare il giusto equilibrio tra i due aspetti richiede abilità, ed è uno dei motivi per cui si ricorre alla saldatura selettiva nelle schede di produzione. Una scheda con numerosi fori passanti posizionati in modo scomodo è anche un buon candidato per una revisione della progettazione orientata alla produzione , che migliori l'accessibilità prima dell'assemblaggio.
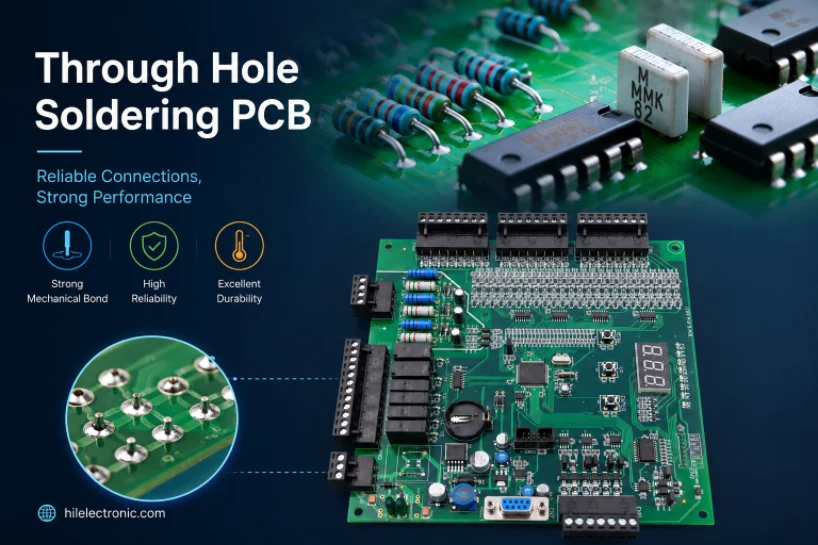
Figura 2. Le giunzioni di saldatura a foro passante devono essere controllate per verificare la presenza di umidità, riempimento del cilindro, ponti di saldatura, eccesso di stagno e danni dovuti al calore.
Saldatura a onda vs. saldatura selettiva
Per la produzione in grandi volumi, la saldatura manuale è impraticabile. La saldatura a onda e la saldatura selettiva automatizzano le giunzioni a foro passante in modi diversi.
Principali differenze tra i metodi
- Saldatura ad onda: L'intera scheda passa sopra un'onda di stagno fuso.
- Saldatura selettiva: Un ugello salda solo giunzioni specifiche, preservando i componenti SMT circostanti.
- Throughput: La velocità di propagazione dell'onda è maggiore per le schede con un'elevata densità di componenti a foro passante.
- Precisione: La funzione selettiva protegge i componenti sensibili o vicini.
- mascheramento: L'onda spesso necessita di mascheramento; il trattamento selettivo si concentra direttamente sulle articolazioni.
| Metodo | Ideale per | Scambio |
|---|---|---|
| Saldatura manuale | Prototipi, rielaborazione | Lento, dipendente dall'operatore |
| Saldatura ad onda | Alta densità THT, volume | Necessita di mascheramento, meno selettivo |
| Saldatura selettiva | Schede miste, parti sensibili | Più lento dell'onda per tavola |
Pianifica con noi il tuo assemblaggio a foro passante
La scelta tra saldatura a onda o selettiva dipende dalla combinazione di componenti a foro passante e a montaggio superficiale e dalla disposizione circostante. La nostra linea di assemblaggio seleziona il metodo più adatto a ciascuna scheda.
Difetti comuni nella saldatura a foro passante e relative soluzioni
Le giunzioni passanti si rompono in modi riconoscibili. Conoscere i segnali rende più rapide l'ispezione e la riparazione.
Principali difetti e rimedi
- Articolazione fredda: Opaca e granulosa a causa di un calore insufficiente; eseguire una nuova fusione con la temperatura adeguata.
- Riempimento insufficiente: La saldatura non è penetrata nel cilindro; aggiungere calore e flussante, quindi riempire nuovamente.
- Ponte di saldatura: L'eccesso di stagno provoca un cortocircuito tra i pad adiacenti; rimuoverlo con una treccia o un ferro da stiro.
- Base rialzata: Il surriscaldamento ha lacerato il pad; riparare la pista e risaldare con cura.
- Vuoti: gas intrappolato nella giunzione; controllare il flusso e il profilo di riscaldamento.
La maggior parte dei difetti è riconducibile a temperature troppo basse, troppo alte o applicate per un tempo errato. Una tecnica coerente e un buon flusso di saldatura prevengono la maggior parte di questi problemi. Per applicazioni industriali ad alta affidabilità, i difetti vengono valutati in base a una classe IPC definita, che supportiamo su schede come le nostre schede di controllo industriale.
Assemblaggio a foro passante presso un produttore
Quando una scheda passa alla fase di produzione, l'assemblaggio dei componenti a foro passante diventa un processo controllato con fasi documentate e ispezioni.
Elementi chiave della produzione THT
- Selezione del processo: mano, onda o scelta selettiva per adattarsi alla tavola.
- Attrezzature e pallet: Gli strumenti tengono ferme le schede e le maschere nelle aree sensibili.
- Controllo del profilo: La temperatura di saldatura e il tempo di permanenza vengono impostati e monitorati.
- Ispezione: I controlli visivi e AOI confermano la qualità e la consistenza del filetto.
- Documentazione: I risultati vengono registrati per garantire la tracciabilità e la coerenza.
Questo rigore è ciò che rende la saldatura a foro passante in serie affidabile e non dipendente dall'operatore. Per progetti complessi come quelli di elettronica di potenza o schede robotiche , la saldatura a foro passante controllata è essenziale. Il team del nostro stabilimento può consigliare l'approccio più adatto e i nostri servizi di produzione completi coprono sia la fabbricazione che l'assemblaggio.
Strumenti e materiali per la saldatura a foro passante
Una buona saldatura a foro passante inizia con l'attrezzatura giusta. Un saldatore a temperatura controllata, la lega saldante e il flussante corretti, e alcuni strumenti per la pulizia fanno la differenza tra giunzioni brillanti e durature e frustranti rilavorazioni.
Strumenti e materiali essenziali
- Saldatore: Un ferro da stiro a temperatura controllata con punta pulita e stagnata.
- Saldare: Filo con o senza piombo, di dimensioni adatte al giunto.
- Flusso: Migliora la bagnabilità e favorisce il flusso della saldatura nel foro.
- Strumenti per dissaldare: treccia e una pompa per rimuovere o riparare i giunti.
- Ausili di supporto: mani di supporto o una morsa per stabilizzare la tavola.
- Consigli per la cura: Un detergente e stagnante per ottone prolunga la durata della punta.
| Chiavetta | Missione | Consiglio |
|---|---|---|
| Ferro termico | Scioglie la saldatura in modo pulito | Impostato per adattarsi alla lega |
| Flusso | Aiuta a bagnare | Pulire i residui in seguito |
| Stoppino per saldatura | Rimuove la saldatura in eccesso | Da utilizzare con flusso aggiunto |
| Aiutando le mani | Tiene il lavoro | Impedisce alle articolazioni di muoversi |
Per i circuiti stampati multistrato con fori passanti metallizzati, la qualità della giunzione dipende anche dal circuito stampato stesso, che è progettato per gestire le esigenze termiche all'interno della nostra struttura rigida multistrato.
Domande frequenti
Perché utilizzare il montaggio a foro passante anziché quello a montaggio superficiale?
I componenti a foro passante offrono giunzioni meccaniche molto più robuste, quindi sono preferibili per connettori, trasformatori e qualsiasi componente soggetto a sollecitazioni fisiche o termiche. I componenti a montaggio superficiale sono migliori in termini di densità e automazione, motivo per cui molte schede utilizzano entrambi i tipi di componenti.
Come faccio a saldare un foro difficile da raggiungere dietro un chip di grandi dimensioni?
Utilizzate una punta fine, aggiungete del flussante e applicate un calore leggermente maggiore per un breve periodo, poiché la zona assorbe rapidamente il calore. Procedete dal lato più accessibile, utilizzate uno strato di stagno più sottile ed evitate di soffermarvi a lungo vicino alla parte adiacente più sensibile.
Che aspetto ha una buona giunzione passante?
Lucido, liscio e concavo, con la saldatura che è fluita attraverso il cilindro formando un raccordo pulito sul lato della saldatura. Giunzioni opache, grumose o appuntite indicano giunzioni fredde o una bagnatura insufficiente che dovrebbero essere rifuse.
Qual è la differenza tra saldatura a onda e saldatura selettiva?
La saldatura a onda fa passare l'intera scheda sopra la saldatura fusa ed è veloce per schede con un'alta densità di componenti a foro passante. La saldatura selettiva, invece, si concentra solo su giunzioni specifiche tramite un ugello, proteggendo i componenti a montaggio superficiale vicini su schede miste.
Quali sono le cause di una saldatura fredda?
Calore insufficiente, quindi la saldatura non si è fusa completamente e non ha bagnato le superfici. La soluzione è rifondere la giunzione alla temperatura corretta, spesso con l'aggiunta di flussante, fino a formare un cordone liscio e lucido.
È possibile che componenti a foro passante e a montaggio superficiale siano presenti sulla stessa scheda?
Sì, ed è una pratica molto comune. Queste schede vengono assemblate prima con la tecnologia SMT, poi i componenti a foro passante vengono aggiunti manualmente, tramite saldatura a onda o selettiva, a seconda del layout e del volume di produzione.
La saldatura a foro passante è ancora utilizzata nell'elettronica moderna?
Assolutamente sì. Sebbene il montaggio superficiale sia predominante in termini di numero di componenti, il montaggio a foro passante rimane lo standard per connettori, componenti di potenza e qualsiasi parte che necessiti di una giunzione robusta e resistente alle sollecitazioni, quindi la maggior parte dei prodotti lo include ancora.

Messaggi consigliati

Preventivo e stackup PCB RT duroid 6002
Questa pagina è responsabile dell'attività di quotazione e definizione dello stackup...

Produzione di PCB per filtri TMM6
Indice dei contenuti Perché i progettisti di filtri a microonde utilizzano...

Taconic RF 35 vs RO4350B PCB
Indice RF-35 vs RO4350B Approvvigionamento e...

Produzione di PCB per filtri TMM4
La produzione del PCB del filtro TMM4 è controllata da...
Come ottenere un preventivo per i PCB
Eseguiamo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per fornirti un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.