
Progettazione e produzione di PCB per docking station Thunderbolt ad alta velocità.
Sommario
- Architettura del PCB del dock Thunderbolt e tunneling del protocollo
- Thunderbolt, USB4 e USB-C: correlati ma non intercambiabili.
- Perdita di inserzione, perdita di ritorno e budget del canale ad alta velocità
- Transizioni di layer, strutture via, retimer e redriver laddove necessario
- Alimentazione USB-C, conversione di potenza e densità termica
- Ispezione dell'assemblaggio BGA/a passo fine e dei giunti nascosti
- Validazione funzionale ad alta velocità e interoperabilità
- NPI, controllo dei componenti e trasferimento della produzione
- Selezione di un partner per la produzione di PCB per dock Thunderbolt
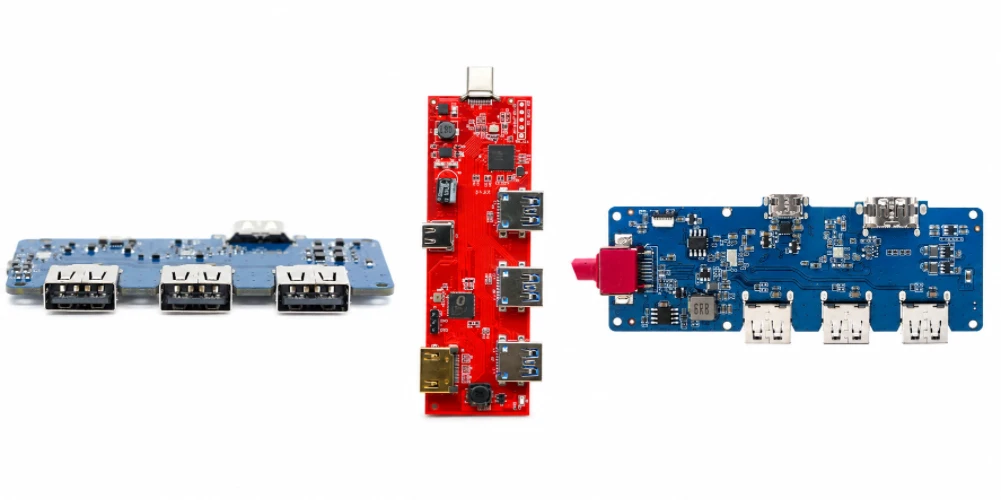
Una scheda PCB per dock Thunderbolt non è semplicemente un hub USB-C con un'etichetta che ne indica la velocità. I dock di classe Thunderbolt utilizzano una rete ad alta velocità per gestire diversi tipi di protocollo e l'architettura USB4 supporta simultaneamente protocolli di dati e di visualizzazione. Ciò comporta requisiti più stringenti in termini di integrità del segnale, controller, alimentazione e validazione rispetto a un hub USB convenzionale.
Le funzionalità esatte dipendono dalla generazione di Thunderbolt, dal target di interoperabilità USB4, dall'implementazione del controller, dalla configurazione delle porte e dall'ambito di certificazione. In alcuni canali potrebbero essere necessari retimer, redriver, materiali speciali a bassa perdita e un particolare numero di strati, ma nessuno di questi requisiti dovrebbe essere presentato come universale.
Highleap Electronics è in grado di supportare schede dock ad alta velocità progettate dai clienti attraverso la produzione di PCB ad alta velocità, l'assemblaggio fine-pitch/BGA, l'ispezione mirata e la convalida funzionale definita dal cliente.
1. Architettura PCB del dock Thunderbolt e tunneling del protocollo
Le architetture Thunderbolt e USB4 possono trasportare diversi tipi di protocollo su un collegamento ad alta velocità condiviso. La documentazione USB-IF descrive esplicitamente il tunneling di USB3, DisplayPort e PCIe in USB4. Un controller dock o un router termina tale interfaccia ed espone le funzioni a valle in base alla progettazione del prodotto.
Il docking di classe Thunderbolt/USB4 si basa su una struttura a instradamento piuttosto che su un semplice albero di hub. Il collegamento a monte può trasportare diversi tipi di protocollo e allocare la larghezza di banda in modo dinamico, mentre i controller o le porte a valle espongono funzioni USB, display e derivate da PCIe in base al progetto. Ciò rende la topologia del controller, il firmware e la configurazione delle porte parte integrante dell'architettura elettrica, e non solo software aggiunto dopo l'assemblaggio del PCB.
Domini architetturali ad alta velocità
| Domini | Ruolo in tribunale | Implicazioni per la produzione |
|---|---|---|
| Collegamento Thunderbolt/USB4 | Trasporta il traffico instradato/incapsulato tramite USB-C | Controllo estremamente preciso dei canali e dei connettori. |
| Tunneling/percorso DisplayPort | I trasporti mostrano il traffico verso le uscite o i porti a valle | Perdita, mappatura delle corsie, convalida dell'interoperabilità. |
| Tunneling/percorso PCIe | Consente le funzioni downstream basate su PCIe laddove implementate | Topologia del controller e validazione ad alta velocità. |
| Funzioni di tunneling/hub USB3 | Fornisce periferiche USB convenzionali | Mappatura hub/controller e test di compatibilità con le versioni precedenti. |
| Consegna di potenza | Negozia l'alimentazione tramite USB-C laddove previsto | Firmware PD, percorso di alimentazione e test di carico. |
Il pacchetto di produzione dovrebbe quindi includere un diagramma a blocchi che identifichi la generazione Thunderbolt o la capacità USB4 di destinazione, i ruoli delle porte upstream/downstream, le funzioni di tunneling e gli eventuali dispositivi hub/bridge separati. Ciò previene un grave errore di approvvigionamento: presumere che due dock con lo stesso numero di connettori possano utilizzare gli stessi vincoli del PCB. I loro budget di canale, i requisiti del controller e gli obiettivi di conformità potrebbero essere fondamentalmente diversi.
Le docking station di classe Thunderbolt si differenziano dai tradizionali hub USB perché la loro interfaccia ad alta velocità può gestire diversi tipi di protocollo ed esporre complesse funzioni a valle. La documentazione USB4 descrive il tunneling del traffico USB3, DisplayPort e PCIe; le piattaforme Thunderbolt si basano su concetti ad alta velocità correlati, con requisiti specifici per ogni generazione. Un'implementazione di docking station può utilizzare uno o più router/controller, switch, retimer o dispositivi bridge a seconda della topologia, pertanto non esiste un singolo schema a blocchi universale per PCB Thunderbolt.
Ai fini della produzione, l'architettura deve essere rappresentata in un diagramma a blocchi che identifichi ogni hop ad alta velocità, connettore, endpoint di protocollo e dominio di alimentazione. Tale documento guida la revisione dei canali, la configurazione del controller e i test funzionali. Impedisce inoltre che un assemblatore tratti tutte le porte Type-C come equivalenti: una potrebbe essere la porta host upstream, un'altra una porta Thunderbolt/USB4 downstream e altre ancora potrebbero implementare ruoli diversi per la trasmissione dati o la ricarica.
2. Thunderbolt, USB4 e USB-C: correlati ma non intercambiabili
USB-C definisce il sistema di connettori/cavi; USB4 definisce un'architettura USB ad alta velocità; Thunderbolt è una tecnologia/marchio Intel con requisiti specifici di generazione. Possono interagire in modi definiti, ma la sola presenza di una presa USB-C non identifica una docking station Thunderbolt.
USB-C descrive il sistema di connettori; USB4 definisce un'architettura USB ad alta velocità; Thunderbolt è una tecnologia Intel certificata con requisiti specifici per ogni generazione. Le informazioni attuali di Intel mostrano differenze sostanziali nelle capacità tra Thunderbolt 4 e Thunderbolt 5, mentre USB-IF continua a sviluppare le specifiche USB4 e gli strumenti di conformità. Pertanto, un articolo di produzione dovrebbe definire in modo definitivo la generazione e la revisione delle specifiche di destinazione per il progetto, anziché impostare una velocità o un valore di ricarica come universale.
Le informazioni attuali sulla piattaforma Thunderbolt di Intel mostrano anche che le funzionalità si evolvono con ogni generazione. Per la produzione di contenuti, l'approccio più sicuro è quello di specificare la generazione di destinazione e i requisiti di conformità del cliente, piuttosto che pubblicare un'unica dichiarazione permanente su larghezza di banda, display o ricarica per ogni dock Thunderbolt.
Disciplina specificata
Non bisogna dedurre la certificazione Thunderbolt da un controller compatibile con USB4, né le prestazioni USB4/Thunderbolt dalla forma del connettore. Gli obiettivi di certificazione e interoperabilità devono essere inclusi nelle specifiche di progetto.
Questa distinzione riguarda anche etichette, cavi e apparecchiature di test. Un cavo Type-C adeguato per una determinata modalità potrebbe non supportare le prestazioni Thunderbolt/USB4 più elevate previste, e un prodotto compatibile con USB4 non è automaticamente certificato Thunderbolt. I test funzionali in fabbrica possono dimostrare le modalità operative definite dal cliente; la certificazione formale e l'utilizzo del logo rimangono regolati dai requisiti del programma pertinente.
USB-C, USB4 e Thunderbolt sono correlati ma descrivono livelli diversi del prodotto. USB Type-C definisce l'interfaccia del connettore/cavo; USB4 definisce un'architettura USB che condivide dinamicamente un collegamento ad alta velocità tra protocolli dati/video; Thunderbolt è una tecnologia/marchio Intel con una propria generazione e un proprio ecosistema di certificazione. Pertanto, la presenza di un connettore Type-C non implica la compatibilità con USB4 o Thunderbolt.
Questa distinzione ha conseguenze dirette sulla produzione. Il silicio del controller, la configurazione del firmware/NVM, la compatibilità dei cavi, il supporto host e l'instradamento delle porte devono corrispondere al set di funzionalità target. Le etichette di marketing dovrebbero derivare dalle funzionalità validate del prodotto, non dall'aspetto del connettore. Durante la fase di introduzione di nuovi prodotti (NPI), le configurazioni di test dovrebbero identificare le combinazioni esatte di host, cavo e dispositivo utilizzate, in modo che i risultati di compatibilità possano essere riprodotti in seguito.
Disciplina specificata
Definisci in modo definitivo la generazione Thunderbolt/USB4 di destinazione, la configurazione del controller e il set di cavi di riferimento prima del trasferimento in produzione. Una vaga descrizione come "dock USB-C compatibile con Thunderbolt" non è sufficiente per controllare la produzione o i test.
3. Perdita di inserzione, perdita di ritorno e budget del canale ad alta velocità
Alle velocità di trasmissione dati di classe Thunderbolt/USB4, l'intero percorso si comporta come un canale: il breakout del trasmettitore, le tracce del PCB, i via, i dispositivi di protezione ESD, i connettori e il cavo contribuiscono tutti a perdite e riflessioni . L'impedenza controllata è necessaria, ma non sufficiente da sola.
A queste velocità di trasmissione dati, il PCB rappresenta una parte di un canale end-to-end che include breakout del package, tracce, via, dispositivi di protezione, connettori e cavi. La perdita di inserzione descrive l'energia persa attraverso il canale, mentre la perdita di ritorno riflette le discontinuità di impedenza; entrambe sono importanti perché il semplice raggiungimento di un'impedenza differenziale nominale non garantisce un margine di sicurezza sufficiente al ricevitore. Il modello di canale o le regole di progettazione del cliente dovrebbero specificare la quantità di energia che la porzione di circuito stampato può assorbire.
La fabbricazione deve preservare lo spessore del dielettrico, la geometria del rame e le caratteristiche superficiali ipotizzate dal modello del canale. Il piano di produzione può coordinare la selezione del materiale per PCB ad alta velocità e i requisiti di controllo dell'impedenza in base agli obiettivi di stack-up e di perdita rilasciati.
- Specificare la famiglia di materiali e i vincoli Dk/Df quando il progetto lo richiede.
- Trattare i punti di ingresso dei connettori e i campi via come transizioni modellate, non come impronte isolate.
- Controllare la foratura posteriore, le vie cieche o altre caratteristiche delle vie solo dove il layout/canale lo richiede.
- Evitare la sostituzione di componenti ESD o di modo comune non approvati sulle corsie critiche.
La scelta dei materiali deve essere in linea con il budget disponibile. La perdita dielettrica, la rugosità del rame, la geometria delle tracce e lo spessore degli strati influenzano l'attenuazione, ma un laminato a bassa perdita non è automaticamente necessario per ogni percorso. Il produttore dovrebbe confrontare la geometria di stack-up realizzabile con i valori target di perdita/impedenza stabiliti, documentare qualsiasi proposta di materiale equivalente ed evitare sostituzioni che modifichino le proprietà elettriche senza approvazione. Ciò fornisce all'ufficio acquisti una motivazione valida per l'utilizzo di materiali di qualità superiore quando effettivamente necessari.
A queste velocità di trasmissione dati, le tracce del PCB rappresentano solo una parte del budget di canale. Il breakout del package, le transizioni via, i dispositivi di protezione, i connettori e i cavi contribuiscono tutti alla perdita di inserzione e alle riflessioni. L'impedenza controllata mantiene una variabile entro i limiti, ma non può compensare perdite eccessive o discontinuità altrove. Il team di progettazione dovrebbe definire i vincoli relativi al materiale/stratificazione e al canale; il produttore di circuiti stampati dovrebbe riprodurli con una geometria dielettrica e del rame controllata.
La sostituzione dei materiali deve essere gestita con attenzione poiché le perdite dielettriche e la rugosità possono influire sul margine di sicurezza. Se il progetto è stato validato su una specifica famiglia di materiali o classe elettrica, è opportuno modellare o approvare un materiale alternativo anziché selezionarlo solo in base al valore nominale di Dk. Campioni di impedenza, campioni di perdita o altre strutture di prova possono essere inclusi quando il programma lo richiede. Il test funzionale di produzione verifica quindi il comportamento del sistema, mentre la conformità formale o la caratterizzazione rimangono un ambito di progettazione separato.
Highleap Electronics • Produzione e assemblaggio di PCB
Revisione della produzione di PCB per dock ad alta velocità
Inviare i requisiti relativi a stack-up, routing, retimer, alimentazione e validazione per la revisione tecnica.
Richiedi un preventivo per una docking station Thunderbolt → Discuti la scheda PCBA per docking station ad alta velocità →
✓ Analisi DFM e DFA ✓ Dalla prototipazione alla produzione in serie ✓ Realizzazione e assemblaggio di PCB
4. Transizioni di layer, strutture via, retimer e redriver laddove necessario
Le docking station ad alta velocità possono richiedere un instradamento complesso tra i controller e i molteplici connettori Type-C o per display. Le transizioni via introducono discontinuità ed effetti di stub, pertanto la strategia di stack-up e di uscita dovrebbe essere valutata congiuntamente.
Le transizioni via possono introdurre discontinuità capacitive/induttive e stub via inutilizzati, motivo per cui i dock ad alta velocità e ad alta densità possono utilizzare antipad ottimizzati, vie cieche, backdrilling o altre strutture. La scelta corretta dipende dalla transizione tra gli strati, dalla lunghezza della traccia, dallo stack-up e dal margine di canale rimanente. I processi via avanzati dovrebbero essere giustificati da simulazioni o regole di progettazione, non aggiunti come caratteristiche di marketing.
In alcune architetture, i retimer o i redriver possono estendere il margine del canale, ma il loro utilizzo dipende dalla topologia elettrica, dalla lunghezza delle tracce, dal numero di connettori e dalle capacità del controller. Dovrebbero essere considerati elementi di progettazione con dipendenze dal firmware/configurazione, non componenti generici che ogni dock Thunderbolt deve necessariamente includere.
Analogamente, l'HDI o il backdrilling possono essere giustificati in un'implementazione ad alta velocità e ad alta densità, mentre un altro progetto valido può soddisfare il budget di canale senza di essi.
Retimer e redriver sono analogamente condizionali. Un retimer può recuperare un segnale terminandolo e ritrasmettendolo, mentre un redriver generalmente fornisce un condizionamento analogico; il comportamento del dispositivo e la compatibilità del protocollo differiscono. Il loro posizionamento, i clock di riferimento, l'integrità dell'alimentazione e il firmware/configurazione diventano parte della topologia validata. Se il progetto originale non li richiede, inserirne uno "per sicurezza" non è un miglioramento della produzione, bensì una riprogettazione.
Le transizioni tra gli strati sono spesso inevitabili tra i BGA del controller e i connettori Type-C multipli. Gli stub dei via, la geometria antipad e le transizioni del piano di riferimento possono creare discontinuità, quindi la strategia di gestione delle discontinuità dovrebbe essere valutata insieme allo stack-up. La foratura posteriore, i via ciechi o altre tecniche possono essere utilizzate quando l'analisi del canale lo giustifica; nessuna di queste dovrebbe essere considerata obbligatoria per ogni dock Thunderbolt.
Anche i retimer e i redriver dipendono dalla topologia. Un retimer può recuperare/ritrasmettere un segnale e può estendere la portata in un'architettura, mentre un redriver fornisce condizionamento analogico; il dispositivo corretto e il suo posizionamento dipendono dalla progettazione della piattaforma. Questi componenti non sono sostituti generici per un routing inefficiente. I loro requisiti di alimentazione, termici, di configurazione e del firmware devono essere inclusi nella distinta base e nel piano di test, e le sostituzioni richiedono una validazione ingegneristica.
5. Alimentazione USB-C, conversione di potenza e densità termica
Le docking station Thunderbolt spesso combinano controller ad alta velocità con una conversione di potenza sostanziale e molteplici porte attive. La tecnologia USB Power Delivery può negoziare l'alimentazione tra host e dispositivi a valle, laddove implementata, mentre la docking station può anche utilizzare un adattatore esterno per alimentare le proprie linee interne.
Una docking station Thunderbolt può gestire una potenza considerevole, oltre a controller ad alta velocità, porte multiple e funzioni di rete/display. La tecnologia USB Power Delivery può negoziare l'alimentazione dall'host o dal dispositivo a valle, e spesso un adattatore esterno fornisce l'energia interna necessaria alla docking station. Il diagramma di alimentazione dovrebbe definire i carichi simultanei, le protezioni, la sequenza e i limiti termici, in modo che il PCB non venga valutato in base a una somma irrealistica della capacità nominale di ciascuna porta.
L'alimentazione del controller, i regolatori e i percorsi ad alta corrente possono generare una densità di calore significativa. Il PCB deve preservare i fori termici, la distribuzione del rame e la spaziatura dei componenti definiti dal progetto, e il sistema contenitore/dissipatore di calore deve essere validato separatamente a livello di prodotto.
La revisione della produzione può affrontare le implicazioni relative alla gestione termica e all'assemblaggio dei PCB senza imporre un unico valore di potenza standard per tutte le docking station Thunderbolt.
La conversione di potenza crea anche interazioni elettromagnetiche e termiche con le linee ad alta velocità. I nodi di commutazione, gli induttori e i regolatori di tensione devono rispettare la strategia di separazione e di percorso di ritorno del layout; le colate di rame e i via termici devono rimanere come rilasciati. La produzione può verificare gli stati di potenza negoziati e i casi di carico selezionati, mentre la certificazione completa della temperatura dell'involucro e della carica richiede una convalida separata a livello di sistema.
Proteggi il canale convalidato
Prima del rilascio in produzione, definire in modo definitivo la generazione Thunderbolt/USB4 di destinazione, la configurazione, la distinta base ad alta velocità, il firmware e il set di cavi/host di riferimento. Le modifiche a questi elementi devono essere considerate come eventi di ingegneria controllati, non come semplici sostituzioni di componenti.
I controller ad alta velocità possono dissipare una quantità significativa di energia anche prima di considerare la ricarica dell'host e i carichi a valle. Molte docking station Thunderbolt utilizzano un adattatore esterno e possono implementare USB PD per le porte host o a valle, ma i contratti esatti variano a seconda del prodotto. Il circuito stampato di alimentazione può includere diversi regolatori e interruttori ad alta corrente, creando zone termiche concentrate in prossimità di circuiti sensibili all'integrità del segnale.
La produzione dovrebbe preservare i piani di rame, gli array di via e i modelli di pad esposti in quelle zone ed evitare modifiche non approvate al rame che alterino la diffusione del calore o i riferimenti ad alta velocità. I test termici NPI dovrebbero utilizzare un carico di lavoro simultaneo rappresentativo (traffico ad alta velocità, attività del display e ricarica, ove applicabile) perché i test a riposo possono sottostimare la temperatura. Il cliente dovrebbe definire i limiti operativi; la fabbrica può utilizzare audit a campione o misurazioni mirate per rilevare le variazioni termiche legate al processo.
Recensione ad alta velocità e potenza
Se la docking station combina più porte Type-C attive e la ricarica dell'host, è necessario inviare le ipotesi di stack-up/canale insieme al budget di potenza. Highleap può esaminare le interazioni di fabbricazione e assemblaggio prima che venga commissionato il primo lotto di controller di alto valore.
6. Ispezione dell'assemblaggio BGA/a passo fine e dei giunti nascosti
I controller Thunderbolt/USB4 e i dispositivi complementari possono utilizzare package a passo fine o con terminazione inferiore. Il margine di assemblaggio è influenzato dalla progettazione dello stencil , dalla planarità del circuito stampato, dal controllo della pasta saldante, dal posizionamento e dal profilo di rifusione , soprattutto su schede con ampie regioni di alimentazione in rame e instradamento ad alta velocità ad alta densità.
I controller dock ad alta velocità possono utilizzare package BGA di grandi dimensioni o altri package con terminazione inferiore e instradamento di uscita denso. Le finestre di processo di assemblaggio dipendono dalla deposizione della pasta, dalla deformazione del circuito stampato, dalla massa termica e dal profilo di rifusione. Quando un circuito stampato ospita anche connettori Type-C, DisplayPort/HDMI o di alimentazione di grandi dimensioni, potrebbero essere necessari utensili di supporto e operazioni secondarie per evitare che la massa dei connettori comprometta il processo di saldatura a passo fine.
Il processo produttivo può integrare l'assemblaggio di PCB BGA con l'ispezione AOI e a raggi X laddove è necessaria la verifica di giunzioni nascoste. I criteri di ispezione dovrebbero essere legati al package effettivo e al piano di accettazione da parte del cliente, piuttosto che basarsi sull'affermazione generica che i raggi X da soli dimostrino la qualità di una docking station ad alta velocità.
I raggi X sono utili per l'ispezione di giunzioni nascoste selezionate, ma i criteri di ispezione devono essere specifici per il package e per il rischio. Vuoti, circuiti aperti, ponti e difetti di tipo "testa nel cuscino" presentano caratteristiche diverse e un BGA visivamente accettabile non garantisce comunque la funzionalità del protocollo. Un percorso di qualità robusto combina la verifica del primo articolo, l'ispezione ottica automatizzata (AOI), i raggi X mirati, le regole di rilavorazione controllate e i test funzionali ad alta velocità.
Il controllo della deformazione merita particolare attenzione in presenza di BGA di grandi dimensioni per i controller, poiché una scheda ad alta velocità può combinare strutture dielettriche sottili con spessori di rame per connettori e alimentazione. Il supporto del pannello, il bilanciamento del rame e la profilatura di rifusione devono essere esaminati congiuntamente. Se è consentita la rilavorazione su un controller critico, la procedura di approvazione dovrebbe includere radiografie post-rilavorazione e validazione funzionale, anziché una semplice accettazione della saldatura.
I controller e i componenti correlati presentano spesso giunzioni nascoste molto dense, pertanto il volume della pasta saldante, il supporto della scheda e il profilo di rifusione richiedono un rigoroso controllo del processo. Le ampie superfici di rame e le masse di connettori possono creare differenze termiche locali sulla scheda. La profilatura del primo campione e l'ispezione a raggi X dovrebbero concentrarsi sui componenti effettivamente ad alto rischio, piuttosto che applicare una procedura di ispezione generica.
Anche i BGA di alto valore giustificano regole di rilavorazione esplicite. Cicli ripetuti di aria calda possono danneggiare i pad, deformare il circuito stampato o creare problemi di affidabilità latenti, soprattutto su strutture dense ad alta velocità. L'ispezione ottica automatizzata (AOI) dovrebbe gestire i componenti visibili e i difetti relativi ai connettori, mentre i raggi X supportano la valutazione delle giunzioni nascoste. Nessuno dei due sostituisce la validazione elettrica/funzionale. La tracciabilità al lotto del componente, alla revisione dello stencil/programma e al profilo di rifusione è preziosa quando in seguito si presentano problemi intermittenti ad alta velocità.
7. Validazione funzionale ad alta velocità e interoperabilità
L'ispezione elettrica non dimostra il funzionamento del protocollo. Un piano di validazione per una docking station Thunderbolt dovrebbe includere il collegamento host di destinazione, i dispositivi Thunderbolt/USB4 o USB a valle, i percorsi di visualizzazione, le funzioni derivate da PCIe (ove presenti), il comportamento di Power Delivery e le modalità di retrocompatibilità richieste.
La validazione funzionale dovrebbe coinvolgere l'intera architettura, non solo i singoli connettori. A seconda del progetto, ciò può includere la creazione di collegamenti Thunderbolt/USB4, il tunneling USB3, il tunneling DisplayPort, le funzioni downstream derivate da PCIe, le periferiche USB convenzionali, l'alimentazione e le modalità retrocompatibili. Le aree separate di conformità USB4 dello standard USB-IF illustrano perché i test logici/di protocollo sono distinti dalla semplice continuità elettrica.
USB-IF mantiene test di conformità separati per le funzioni logiche e di tunneling di USB4, a dimostrazione del perché la convalida del protocollo sia ben più di un semplice controllo di continuità. Per la produzione, il cliente deve definire il sottoinsieme di test, dispositivi, cavi, host e criteri di superamento/fallimento a livello di fabbrica.
La produzione può eseguire test funzionali definiti dal cliente, mentre la certificazione formale rimane un programma separato, gestito dagli enti di normazione competenti e dal proprietario del prodotto.
I test di produzione devono comunque essere pratici. Il cliente dovrebbe definire un sottoinsieme ripetibile con host, cavi, display, dispositivi di archiviazione/rete e criteri di superamento/fallimento approvati; NPI può eseguire una matrice di interoperabilità più ampia. È necessario controllare le risorse di test di riferimento e le versioni del firmware, poiché la modifica di un cavo o del firmware dell'host può alterare i risultati anche se la scheda PCBA rimane invariata.
Una docking station Thunderbolt necessita di una matrice di test che copra l'intera infrastruttura implementata, non solo l'enumerazione delle porte USB. A seconda del progetto, questa matrice può includere la creazione di collegamenti a monte, i dispositivi Thunderbolt/USB4 a valle, le funzioni USB, i percorsi di visualizzazione, gli endpoint derivati da PCIe come i controller Ethernet/di archiviazione e il comportamento dei dispositivi Power Delivery (PD). Non tutte le docking station espongono tutti questi endpoint, pertanto la matrice deve essere specifica per l'architettura.
I test di interoperabilità sono sensibili a host, cavi, sistemi operativi e firmware dei dispositivi. Il dispositivo di produzione dovrebbe utilizzare un sottoinsieme controllato in grado di rilevare difetti di assemblaggio/configurazione; i test di compatibilità e certificazione più ampi sono di competenza dell'ingegneria di prodotto. È importante acquisire la modalità di collegamento negoziata e il dominio di errore laddove gli strumenti lo consentano. Questo aiuta a distinguere un connettore o un canale difettoso da un problema di firmware/configurazione e genera dati di rendimento molto più utili di una semplice spia di superamento/fallimento del test.
8. Introduzione di nuovi prodotti (NPI), controllo dei componenti e trasferimento della produzione
La disponibilità di controller ad alta velocità, il firmware, la configurazione della EEPROM, i componenti di protezione e i connettori possono essere strettamente correlati alla validazione. La sostituzione di un componente "simile" può modificare la perdita di inserzione, il comportamento del protocollo o lo stato di certificazione.
La fase NPI (New Product Introduction) serve a consolidare il canale elettrico e la configurazione. Stack-up, materiale, struttura dei via, MPN (Manufacturer Number Number) di controller e dispositivi di protezione, firmware, dati EEPROM/configurazione e cavi/set di test devono essere registrati come un'unica baseline validata. Qualsiasi modifica successiva a componenti o processi di fabbricazione che interessi il canale deve essere soggetta a un percorso di revisione esplicito, anziché essere trattata come una semplice sostituzione di acquisto.
Durante la fase NPI, bloccare i codici MPN approvati, il firmware/configurazione , la revisione del PCB, lo stack-up e il set di cavi di test prima della produzione ripetuta. L'ambito di approvvigionamento può includere l'approvvigionamento di componenti in base ad alternative approvate dal cliente e la tenuta dei registri di produzione per i lotti successivi.
Lezione di produzione
Per un bacino di carenaggio ad alta velocità, la configurazione approvata e la distinta base (BOM) fanno parte del canale elettrico validato. Trattarle come dettagli di acquisto intercambiabili crea un rischio di riqualificazione evitabile.
Questo aspetto è particolarmente importante per la gestione del ciclo di vita. Un dispositivo ESD, un connettore o un retimer fuori produzione possono richiedere una nuova validazione anche quando un sostituto conforme alla scheda tecnica sembra essere la soluzione ideale. L'ufficio acquisti deve quindi essere a conoscenza di quali elementi della distinta base sono elettricamente critici e per quali esistono alternative approvate. L'ambito di produzione può supportare l'approvvigionamento controllato e la tracciabilità dei lotti, ma il responsabile del progetto deve approvare le modifiche che possono influire sulla conformità o sull'interoperabilità.
Il processo NPI dovrebbe bloccare più della sola revisione del PCB. Il firmware del controller/NVM, la configurazione del retimer, il firmware PD, il contenuto della EEPROM, i dispositivi di protezione approvati, i connettori e i cavi di riferimento possono tutti influenzare il comportamento. Una build ripetuta utilizzando gli stessi file Gerber ma file di configurazione diversi non rappresenta la stessa release hardware dal punto di vista funzionale. Il checksum della configurazione o la registrazione della versione possono prevenire questo tipo di variazione nascosta.
La pianificazione del ciclo di vita dei componenti è importante anche perché i controller ad alta velocità e le parti di interfaccia specializzate possono avere un numero limitato di alternative. Per ogni componente critico, è necessario definire se la sostituzione richieda simulazione, convalida al banco, nuovi test di conformità o solo l'approvazione dell'ufficio acquisti. Questa classificazione preliminare accelera la risposta alle carenze, evitando che un problema di approvvigionamento si trasformi in un esperimento elettrico incontrollato durante la produzione di massa.
9. Scelta di un partner per la produzione di PCB per dock Thunderbolt
Un fornitore di PCB per dock Thunderbolt dovrebbe essere in grado di tradurre i requisiti del canale in una fabbricazione controllata, assemblare package di controller ad alta densità, gestire la meccanica del connettore USB-C ed eseguire una matrice di test ad alta velocità concordata. Chiedete come vengono gestiti l'impedenza, il controllo dei lotti di materiale, le strutture dei via, i raggi X, le rilavorazioni e la tracciabilità della configurazione.
Conclusione
La sfida principale nella produzione di dock Thunderbolt è la validazione di un canale ad alta velocità e di un'architettura multiprotocollo. Un contenuto accurato dovrebbe trattare il tunneling del protocollo, la perdita di canale, il controllo del controller/configurazione e l'interoperabilità, senza considerare una topologia, un materiale, una strategia di retimer o un numero di strati come universali.
La qualificazione dei fornitori dovrebbe valutare la disciplina dei processi ad alta velocità. Chiedere come il produttore controlla la costruzione dielettrica e l'impedenza, come vengono ispezionate le strutture via, come vengono approvate le sostituzioni dei materiali e come l'assemblatore gestisce i raggi X BGA, la programmazione del controller e l'allineamento del connettore Type-C. Il fornitore dovrebbe inoltre essere in grado di spiegare la differenza tra test funzionali di produzione e test formali di conformità Thunderbolt/USB4.
Per ottenere un preventivo, è necessario fornire l'architettura/diagramma a blocchi, la generazione Thunderbolt/USB4 di destinazione, i requisiti di stack-up/canale, la matrice delle porte, il budget di potenza, la distinta base/elenco dei componenti, i file di configurazione e le aspettative di test. Highleap potrà quindi definire l'ambito di produzione, l'assemblaggio dei componenti di alto valore, l'ispezione e la validazione definita dal cliente in base al progetto effettivo. Per un PCB Thunderbolt Dock , questo livello di definizione è essenziale perché "dock USB-C ad alta velocità" non è una specifica di produzione adeguata.
Punto di conversione RFQ
Inviare il diagramma a blocchi ad alta velocità e lo stack-up rilasciato insieme alla distinta base/pacchetto di configurazione. Highleap può esaminare i rischi di fabbricazione relativi al canale, l'assemblaggio BGA, la meccanica del Type-C e una matrice di test di produzione pratica prima dell'NPI.

Messaggi consigliati

Preventivo e stackup PCB RT duroid 6002
Questa pagina è responsabile dell'attività di quotazione e definizione dello stackup...

Produzione di PCB per filtri TMM6
Indice dei contenuti Perché i progettisti di filtri a microonde utilizzano...

Taconic RF 35 vs RO4350B PCB
Indice RF-35 vs RO4350B Approvvigionamento e...

Produzione di PCB per filtri TMM4
La produzione del PCB del filtro TMM4 è controllata da...
Come ottenere un preventivo per i PCB
Eseguiremo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per poterti fornire un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.