
Kostenbepalende factoren voor materialen, HDI en testen bij 10-laags printplaten
Figuur 1. Kostenbepalende factoren voor 10-laags printplaten met betrekking tot materiaal-HDI en testen.
Inhoudsopgave
- Waarom een universele prijs per plank misleidend is
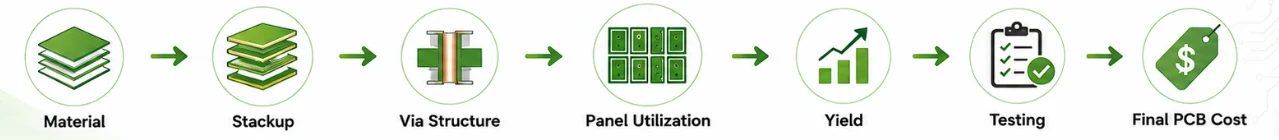
- Een praktisch kostenmodel voor tienlaagse printplaten
- Rigide, rigide-flexibele en flexibele kostenstructuren
- Kostenbepalende factoren voor materiaal, koper en oppervlakteafwerking
- Hoe de opbouw van HDI en de via-architectuur de kosten beïnvloeden
- Paneelbenutting, procesopbrengst en printplaatgrootte
- Impedantie, productklasse, testen en documentatie
- Prototype, productiehoeveelheid, NRE en herhaalbestellingen
- Kostenbesparing zonder risico voor de betrouwbaarheid te creëren
- Hoe vergelijk je twee offertes voor een 10-laags printplaat?
- Offertepakket en commerciële grenzen
- Offertebeheer en revisiecontrole
- Hoe technische wijzigingen de kostenbasislijn beïnvloeden
De kosten van een tienlaagse printplaat worden niet alleen bepaald door het aantal lagen. Een compacte printplaat met gestapelde microvia's in pads, ultradunne geleiders en gecontroleerd materiaal met lage verliezen kan duurder zijn dan een veel grotere, conventionele tienlaagse printplaat. Omgekeerd kan een goed gepaneliseerd ontwerp voor grote volumes op basis van een beproefde stackup een lagere eenheidsprijs hebben dan een klein prototype waarvan de opzet-, engineering- en testkosten over slechts enkele exemplaren zijn verdeeld.
Voor budgettering is de meest nuttige vraag niet "Wat kost een printplaat met tien lagen?", maar "Welke elementen van dit ontwerp verbruiken materiaal, voegen procescycli toe, verminderen de paneelopbrengst of verhogen de hoeveelheid verificatie?". Dit artikel beantwoordt die vraag en vervangt vaste prijstabellen door een kostenmodel dat geldig blijft wanneer de beschikbaarheid van koper, goud en laminaten, de arbeidskosten en de transportkosten veranderen.
Highleap Electronics beoordeelt de prijs nadat het fabricagepakket is gecontroleerd op produceerbaarheid. Het technische overzicht van de 10-laags printplaat beschrijft de constructie en de keuzemogelijkheden voor de opbouw, terwijl de DFM-beoordeling de kenmerken identificeert die de prijs kunnen beïnvloeden voordat een definitieve offerte wordt uitgebracht.
Waarom een universele prijs per plank misleidend is
Een gepubliceerde prijs zonder volledige basisspecificatie creëert een schijn van nauwkeurigheid. Zelfs wanneer de afmetingen en hoeveelheid van de printplaat worden vermeld, kan de offerte aanzienlijk variëren afhankelijk van de afwerking van het koper, het aantal gaten, de kleinste boordiameter, de materiaalsoort, de paneelconfiguratie, de impedantieklassen, de oppervlakteafwerking, de productklasse en de documentatie. Een nominaal voorbeeld als "100 mm x 100 mm, tien lagen, ENIG" laat nog steeds te veel variabelen onopgelost om een aankoopprijs te kunnen weergeven.
Specificaties verborgen in een simpele prijs.
- Is de constructie conventioneel met doorlopende gaten, blinde/ingegraven via's of sequentiële HDI?
- Is de uiteindelijke dikte 1.0 mm, 1.6 mm, 2.4 mm of een andere waarde?
- Zijn de binnenste lagen 0.5 oz en de buitenste lagen 1 oz, of is er zwaarder koper nodig?
- Is de printplaat gemaakt van FR-4 met een hoge Tg-waarde, een digitaal laminaat met lage verliezen, een RF-hybride of polyimide?
- Wat zijn de minimale lijn-/afstandsvereisten, boordiameter en ringvormige eisen?
- Hoeveel impedantieklassen bestaan er, en welke toleranties en rapportagevereisten gelden hiervoor?
- Welke productspecificatie en -klasse bepalen de acceptatie?
- Vereist de bestelling coupons, microsecties, eerste-artikeltesten of traceerbaarheid op lange termijn?
- Is de prijs voor individuele printplaten, een gerouteerde array of een paneel?
- Zijn gereedschapskosten, vrachtkosten, invoerrechten, bankkosten en montagekosten inbegrepen?
Wanneer twee leveranciers verschillende prijzen noemen, is de eerste stap te controleren of ze deze variabelen op dezelfde manier hebben geïnterpreteerd. Een lagere prijs kan eerder wijzen op een ander materiaal, ruimere toleranties, een weggelaten test, een andere paneelindeling of voorlopige aannames dan op een efficiëntere fabriek.
Een praktisch kostenmodel voor tienlaagse printplaten
Een nuttig conceptueel model is:
Eenheidsprijs ~ materiaal- en proceskosten per productiepaneel / verwachte goede printplaten per paneel + toegewezen engineering/gereedschap + vereiste testen/documentatie + verpakking en logistiek.
Elke factor is van belang. De kosten van het paneel stijgen door dure laminaten, koper, sequentiële laminering, laserboren, speciale afwerkingen en lange productieprocessen. Het verwachte aantal goede printplaten daalt wanneer de printplaat groot is, slecht in het paneel past, gebruikmaakt van randverslindende coupons of een smal productievenster heeft. Engineering en gereedschapsproductie domineren de prototypefase, maar worden minder zichtbaar bij massaproductie. Testen, documentatie en logistiek zijn afhankelijk van het klantprogramma en de leveringsvoorwaarden.
Vier kosten categorieën
| Kosten categorie | Voorbeelden | Hoe de eenheidsprijs tot stand komt |
|---|---|---|
| Variabele paneelkosten | Laminaat, koper, chemie, perstijd, boorslagen, lasertijd, galvaniseren, masker en afwerking | Uitbetaling voor elk geproduceerd paneel, inclusief panelen of onderdelen die defect raken. |
| Opbrengstkosten | Afval afkomstig van registratie-, ets-, galvaniseer-, cosmetische of elektrische defecten. | Minder verkoopbare platen moeten de kosten van al het verwerkte materiaal dekken. |
| Vaste of semi-vaste kosten | CAM, DFM, artwork, boorprogramma's, testopstelling, speciaal gereedschap en eerste artikel | Toegewezen aan de bestelde hoeveelheid of apart in rekening gebracht. |
| Commerciële en uitvoeringskosten | Verpakking, documentatie, vracht, verzekering, douaneafhandeling, betalingsvoorwaarden | Dit hangt af van de Incoterm, de bestemming, de omvang van de zending en de betalingsafspraak. |
Waarom interacties met functies belangrijk zijn
Kostenfactoren zijn niet zomaar optelbaar. Dik koper maakt fijnlijnetsen lastiger. Het vullen van via's kan het kopergehalte aan het oppervlak verhogen en de lijn-/ruimtemarge verder verkleinen. Een materiaal met lage verliezen is mogelijk alleen beschikbaar in bepaalde constructies, waardoor een aanpassing van de stackup noodzakelijk is. Een strakke impedantietolerantie kan de acceptabele ets- en diëlektrische variatie verminderen, waardoor het risico op uitval toeneemt. Een grote printplaat versterkt al deze effecten, omdat er minder componenten op een paneel passen en één defect component een groter bewerkt oppervlak vertegenwoordigt.
Rigide, rigide-flexibele en flexibele kostenstructuren
Stijve tienlaagse platen
Een conventionele, stijve stapel is het referentiegeval omdat de materiaalverwerking, laminering en profilering ervan algemeen gangbaar zijn. De kosten stijgen wanneer de printplaat blinde/verzonken via's, sequentiële opbouw, boren met een hoge aspectverhouding, dik koper, gecontroleerde materialen met lage verliezen, back-boring, randbeplating of speciale betrouwbaarheidsverificatie vereist. "Stijf" beschrijft de mechanische constructie, niet de complexiteit van het productieproces.
Stijf-flexibele tienlaagse platen
De kosten van een rigide-flexibele printplaat kunnen niet worden weergegeven door één enkele vermenigvuldigingsfactor ten opzichte van een rigide printplaat. De prijs hangt af van de verdeling van de tien koperlagen tussen rigide en flexibele zones, het aantal flexibele zones, het gebruik van lijmloos versus zelfklevend materiaal, openingen in de afdeklaag, verstevigingen, gecontroleerde impedantie van de flexlaag, bindeigenschappen, buiggeometrie en de manier waarop de panelen in elkaar passen. Materiaalverlies is vaak hoger omdat onregelmatige flexuiteinden en overgangszones een paneel niet efficiënt bedekken.
Aanvullende procescontroles kunnen onder meer omvatten:
- afzonderlijke flex-core beeldvorming en coverlay verwerking;
- laagvloeiende hechtmaterialen en harsstroomregeling bij stijf-flexibele overgangen;
- selectieve verwijdering of bescherming van flexibele zones;
- Speciaal gereedschap om dimensionale bewegingen te controleren;
- versteviging, hechting en uitharding van de lijm;
- Buig- of dynamische flexibiliteitskwalificatie indien vereist door de productspecificatie.
Volledig flexibele tienlaagse platen
Een flexibele printplaat met tien lagen is een specialistische constructie. De eisen voor statische vervorming en dynamische buiging verschillen. Een ontwerp dat herhaaldelijk moet buigen, vereist mogelijk gewalst en gegloeid koper, een beperkte koperdikte, verspringende geleiders, een nauwkeurige planning van de neutrale as en strikte regels voor het buigoppervlak. De kosten worden bepaald door de gekwalificeerde flexibele constructie en de vereiste levensduur, en niet simpelweg door het vervangen van FR-4 door polyimide.
Vergelijk geen offertes voor starre, starre-flexibele en flexibele vloeren op basis van hetzelfde tarief per oppervlakte-eenheid.
Vergelijkingen op basis van oppervlakte negeren verschillen in paneelgebruik, materiaalverwerking, afdeklaag, hechting en betrouwbaarheidseisen. De juiste vergelijking wordt gemaakt op basis van functioneel gelijkwaardige, reeds goedgekeurde ontwerpen en identieke acceptatiecriteria.
Kostenbepalende factoren voor materiaal, koper en oppervlakteafwerking
Laminaatfamilie
Materiaalkosten omvatten meer dan alleen de prijs per vel. De fabriek heeft mogelijk minimale afnamehoeveelheden, speciale prepreg-constructies, gecontroleerde opslag, specifieke perscycli of een langere levertijd nodig. Een hybride stapel, waarbij een materiaal met lage verliezen alleen rond kritische signaallagen wordt aangebracht, kan het materiaalverbruik verminderen, maar introduceert ook gemengde materiaalverbindingen en dimensionaal gedrag dat gekwalificeerd moet worden.
Het materiaal moet worden gekozen op basis van de kanaal-, thermische, mechanische en procesvereisten. Standaard of hoog-Tg FR-4 is niet automatisch beperkt tot één datasnelheid, en een verliesarme familie is niet automatisch vereist voor een specifieke PCIe- of SerDes-generatie. Kanaallengte, stijgtijd, koperruwheid, connectorverlies, via-overgangen en ontvanger-egalisatie bepalen of het verliesbudget kan worden gehaald.
Waarom ogenschijnlijk vergelijkbare materialen verschillende prijzen opleveren
- Beschikbare maten voor lakens en prepreg;
- De benodigde glassoorten en harsgehaltes voor de opbouw;
- koperfoliebehandeling en de kosten daarvan;
- Minimale bestelhoeveelheid of toewijzingsvoorwaarden van de leverancier;
- Kwalificatiestatus van de fabrikant en historische opbrengst;
- vereiste materiaalcertificaten en lotnummercontrole;
- afval dat ontstaat door hybride lay-up of paneeloriëntatie.
Panasonic MEGTRON, Isola I-Tera of Tachyon en speciale verliesarme laminaatproducten mogen niet als vrij uitwisselbare kostenposten worden beschouwd. Een goedgekeurd alternatief kan de geperste dikte, impedantie, insertieverlies en fabricagecompensatie beïnvloeden. De materiaalgids voor PCB-laminaten legt de selectiefactoren uit.
Koper gewicht
Zwaarder koper verhoogt de grondstofkosten en verandert het proces. Het vereist meer etscompensatie, meer hars om rond structuren op te vullen, grotere tussenruimte voor dezelfde opbrengst en mogelijk een langere galvaniseertijd. Gemengde kopergewichten kunnen efficiënt zijn wanneer vermogenslagen een hogere stroomcapaciteit nodig hebben dan signaallagen, maar de stapel moet wel in balans blijven en produceerbaar zijn.
Oppervlak
De kosten van de afwerking zijn afhankelijk van het te behandelen oppervlak, de chemische samenstelling, de procesbeheersing, de vereiste dikte, selectieve plating en inspectie. ENIG, ENEPIG, immersiezilver, immersietin, OSP, HASL en hardgoud dienen verschillende functies bij de assemblage of het contact. Een afwerking mag niet worden gekozen op basis van een algemene percentageverhoging. Selectieve hardgoudlaag op bijvoorbeeld de randen van contactvingers brengt extra maskeer- en platingbewerkingen met zich mee, zelfs als het geplateerde oppervlak klein is.
De schommelingen op de goudmarkt beïnvloeden goudhoudende afwerkingen, maar de afwerkingskosten zijn niet rechtstreeks evenredig met de spotprijs alleen. Badonderhoud, nikkel- of palladiumlagen, procesrendement, minimale afnamehoeveelheden en het geplateerde oppervlak spelen ook een rol.
Hoe de opbouw van HDI en de via-architectuur de kosten beïnvloeden
De kosten van HDI worden bepaald door herhaalde procescycli en de opbrengstgevoeligheid van fijne structuren. De notatie 1+8+1, 2+6+2 of 3+4+3 is een nuttig uitgangspunt, maar geeft geen informatie over sublaminatie van begraven via's, stapelhoogte, koperdekking, skip-via's, oppervlaktekoper of het percentage van het paneel dat wordt ingenomen door dichte structuren.
Kostenimpact van architectuur
| HDI-functie | Directe proceskosten | Opbrengst of technisch effect |
|---|---|---|
| Eén opbouwlaag per zijde | Extra persen, laserboren en metallisatie | Introduceert registratie- en vulvereisten voor microvia's, maar blijft de minst complexe HDI-route. |
| Tweede of derde opbouwniveau | Herhaalt lamineer-, laser- en galvaniseerbewerkingen. | Accumuleert dimensionale beweging, thermische geschiedenis en registratierisico. |
| Gestapelde microvia's | Vereist kopervulling en vlakmaking op tussenliggende niveaus. | Voegt zorgen toe over betrouwbaarheid en kwalificatie van de interface. |
| Verspringende microvias | Vereist nog steeds meerdere opbouwoperaties. | Verbruikt meer routeringsruimte, maar kan de behoefte aan uitgelijnde stapels verminderen. |
| Via-in-pad | Vullen, egaliseren en een nauwkeurigere oppervlakte-inspectie | De vlakheid van het montageoppervlak wordt onderdeel van de acceptatie van de kale printplaat. |
| Interconnectie op elke laag | Gevulde microvias en herhaalde bewerkingen over vele lagenparen. | Hoogste procesinteractie en kwalificatiebelasting |
Het aantal lasergaatjes is niet de enige drijvende kracht.
De lasertijd neemt toe met het aantal gaten, maar persbewerkingen, vul- en platingtijd, chemische controle en opbrengst kunnen doorslaggevend zijn. Een lichte vermindering van het aantal microvia's heeft mogelijk weinig effect als hetzelfde aantal opbouwlagen behouden blijft. Het elimineren van een volledige opbouwlaag kan een grotere besparing opleveren, mits de herziene ontluchting elektrisch en mechanisch nog steeds deugdelijk is.
Gedeeltelijke HDI kan kosteneffectief zijn.
Wanneer een component met een hoge dichtheid microvia-uitgangen nodig heeft, maar de rest van de printplaat niet, kan een gelokaliseerde of lagergelegen HDI-architectuur onnodige gestapelde structuren voorkomen. De besparing moet worden afgewogen tegen het daadwerkelijke paneelproductieproces; de fabriek verwerkt nog steeds het hele paneel via de opbouwsequentie, dus "slechts een klein HDI-gebied" elimineert de pers- en galvaniseerprocessen niet.
Voor informatie over de juiste opbouw en de betrouwbaarheid van de microvia's, raadpleeg de technische handleiding voor 10-laags HDI-printplaten.

Paneelbenutting, procesopbrengst en printplaatgrootte
Paneelgebruik
De verkoopbare printplaat beslaat slechts een deel van het productiepaneel. Rails, gereedschapsgaten, coupons, het verwijderen van de platinglaag, randspeling en tussenruimtes voor de routing van de printplaten nemen ruimte in beslag. Een printplaat die ogenschijnlijk zes keer over de breedte van een plaat past, past er na aftrek van procesmarges en couponvereisten mogelijk slechts vier keer op. Rotatie kan het aantal stuks verbeteren, maar kan conflicteren met de glasrichting, gecontroleerde impedantie, flexibele oriëntatie of paneelvereisten van de klant.
Een eenvoudige oppervlakteberekening is daarom ontoereikend. De CAM-paneelindeling moet het volgende rapporteren:
- geselecteerde productiepaneelgrootte;
- printplaten of arrays per paneel;
- Toewijzing van spoor- en couponbedragen;
- routerings- of scoremethode;
- materiaaloriëntatiebeperkingen;
- of het paneel revisies of artikelnummers kan combineren;
- Verwachte bruikbare onderdelen na het productieproces.
Goede kwaliteit printplaten per paneel verwacht.
Het aantal paneelposities is niet hetzelfde als het aantal verkoopbare printplaten. Een proces met acht posities en een verwachte opbrengst van 90% levert gemiddeld 7.2 goede printplaten op, niet acht. Grote printplaten versterken dit effect, omdat een enkele defecte positie een groter deel van de paneelkosten opslokt.
De opbrengstvoorspelling is gebaseerd op de procesgeschiedenis, de featuredichtheid, het printplaatoppervlak en de smalste productievensters. Het mag niet worden gepresenteerd als een gegarandeerd publiek percentage voor elk product met tien lagen.
Ontwerpkenmerken die de paneelopbrengst verlagen
- grote bordomtrek of onregelmatige vorm;
- zeer nauwkeurige boor-koper- en laagregistratie;
- fijne lijnen op dik afgewerkt koper;
- meerdere gestapelde microvia-niveaus;
- grote constructies met lage doorstroming of stijf-flexibele constructies;
- Randbewerking, holtes of complexe dieptefrezen;
- strenge cosmetische eisen op een groot oppervlak;
- strakke buiging/draaiing op een onevenwichtige stapel;
- veel impedantieklassen in de buurt van proceslimieten.
De afmetingen van de printplaat hebben invloed op meer dan alleen het materiaal.
Een grotere printplaat gebruikt meer laminaat, maar verhoogt ook het risico op problemen met beeldvorming, uitlijning, boren en hantering. Het kan een grotere testopstelling, een langere freesroute en speciale verpakking vereisen. De kosten per vierkante centimeter kunnen daarom bij grotere afmetingen eerder stijgen dan dalen.
Impedantie, productklasse, testen en documentatie
Gecontroleerde impedantie
Impedantiecontrole brengt extra engineering-, test- en meetwerkzaamheden met zich mee. De kosten hangen af van het aantal klassen, de toleranties, de laagstructuren, de materiaalcontrole en of het ontwerp zich dicht bij de proceslimieten van de fabriek bevindt. Een strakkere tolerantie kan de acceptabele lijnbreedte, diëlektrische en kopervariatie verminderen, wat mogelijk de opbrengst verlaagt.
Er is geen algemene regel die voorschrijft dat een benoemde interface een tolerantie van +/-5% of +/-3% vereist. De tolerantie moet worden bepaald op basis van signaalintegriteitsanalyse en systeemmarge. Het specificeren van +/-10% waar nodig is verstandig; het aanscherpen van de tolerantie zonder dat dit per kanaal verschilt, brengt extra kosten met zich mee, maar leidt niet automatisch tot een beter eindproduct.
Prestatieklasse
IPC Klasse 2 en Klasse 3 zijn geen simpele cosmetische kwaliteitsverschillen. De gekozen klasse verandert de acceptatie-eisen en kan van invloed zijn op de bemonstering, structurele criteria en procesbeheersing. Een algemene uitspraak als "Klasse 3 voegt 20-40% toe" is echter niet betrouwbaar. De toename hangt af van de ontwerpmarge, de capaciteit van de leverancier, de testen en de documentatie. Een printplaat die al ruim binnen de Klasse 3-eisen is ontworpen, zal mogelijk een kleinere aanpassing nodig hebben dan een ontwerp dat net binnen de marge valt en herzieningen van de stackup, land of plating vereist.
Kwalificatie en acceptatie van de partij
Microsecties van het eerste artikel, reflow-simulatie, thermische cycli met stroominductie, milieutests of klantspecifieke coupons brengen extra testkosten met zich mee en kunnen paneeloppervlakte in beslag nemen. Ze verlengen ook het vrijgaveproces, omdat de resultaten mogelijk vóór verzending vereist zijn. Het verzoek moet de methode, het bemonsteringsplan en de acceptatiecriteria specificeren. Algemene formuleringen zoals "IST 1,000 cycli" zijn niet voldoende en mogen niet als automatisch inbegrepen worden beschouwd.
Documentatie
Certificaten, materiaaltraceerbaarheid, TDR-grafieken, afwerkingsgegevens, microsecties, serialisatie en langdurige archivering vereisen expertise op het gebied van engineering en kwaliteitscontrole. De kosten zijn vaak bescheiden in verhouding tot de printplaat, maar ze zijn niet nul, vooral niet wanneer klantformulieren, portaaluploads of vertaalde documenten nodig zijn. De documentatie dient tegelijk met de fabricage te worden geoffreerd.
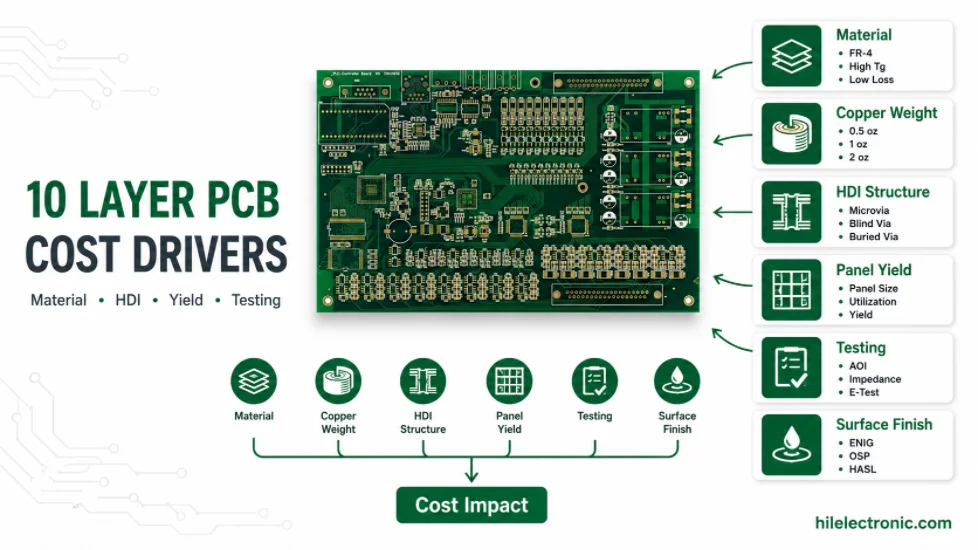
Figuur 2. Kostenoverzicht van een 10-laags printplaat voor fabricage en inspectie.
Prototype, productiehoeveelheid, NRE en herhaalbestellingen
Waarom prototypes hoge eenheidskosten hebben
CAM-voorbereiding, DFM, stackup-engineering, boorprogramma's, paneelconfiguratie, testmonsters en machine-instellingen zijn nodig, ongeacht of de bestelling vijf of vijfhonderd printplaten bevat. Prototypepanelen kunnen ook afzonderlijk worden geproduceerd in plaats van volgens een stabiel, herhalend productieschema. Het verdelen van deze vaste en semi-vaste kosten over een kleine hoeveelheid resulteert in een hoge eenheidsprijs.
Waarom de prijscurve uiteindelijk afvlakt
Naarmate de hoeveelheid toeneemt, neemt de insteltijd per printplaat af, maar de materiaal- en proceskosten blijven gelijk. Zodra de order efficiënt is gepaneliseerd en de benutting van de apparatuur stabiel is, hangen verdere volumeverminderingen af van de materiaalinkoop, het procesrendement, automatisering en commerciële afspraken. De bewering dat de prijs altijd met een vast percentage daalt tussen een hoeveelheid van vijf en duizend stuks is niet geloofwaardig voor alle ontwerpen.
Gereedschap en NRE
NRE (New Research Engineering) kan onder andere bestaan uit CAM (Computer-Assisted Manufacturing), impedantie-engineering, speciale boor- of freesmallen, elektrische testapparatuur, lasergereedschap, klantspecifieke coupons en eerste-artikelkwalificatie. Sommige leveranciers nemen deze kosten op in de eenheidsprijs; anderen vermelden ze apart. Geen van beide methoden is inherent goedkoper. Vergelijk de totale kosten inclusief transport en het herhaalbestelbeleid.
Herhaalbestellingen
Bij een herhaalbestelling kunnen goedgekeurde gegevens en bepaalde gereedschappen opnieuw worden gebruikt, maar alleen als de revisie, het materiaal, het paneel, de acceptatie-eisen en de staat van de gereedschappen geldig blijven. Testopstellingen slijten, materiaalsamenstellingen raken niet meer beschikbaar en normen of klantvereisten veranderen. De formulering "Geen NRE voor elke herhaalbestelling binnen twaalf maanden" mag niet worden opgenomen, tenzij dit daadwerkelijk een commercieel beleid is in de offerte.
Raamovereenkomsten en geplande leveringen
Een raamovereenkomst kan de inkoop van materialen en de productieplanning ondersteunen en tegelijkertijd gefaseerde leveringen mogelijk maken. Het commerciële voordeel hangt af van de annuleringsvoorwaarden, de houdbaarheid van de materialen, de stabiliteit van de prognoses en de verantwoordelijkheid voor de opslag. Het is niet hetzelfde als het bestellen van de volledige hoeveelheid met onmiddellijke levering.

Kostenbesparing zonder risico voor de betrouwbaarheid te creëren
Hoogwaardige ontwerpwijzigingen
- Verwijder een onnodige ophoping. Voltooi de BGA-ontsnappingsstudie en gebruik de meest eenvoudige architectuur die daadwerkelijk werkt.
- Gebruik, waar de ruimte het toelaat, verspringende microvias. Vermijd gestapelde interfaces die geen routeringsvoordeel bieden.
- Vergroot de ontginningsgebieden en de ruimte voor het ontruimen van begroeide gebieden buiten dichtbevolkte zones. Pas niet de kleinste geometrische vormen over het hele bord toe.
- Zorg ervoor dat afgewerkt koper geschikt is voor het beoogde gebruik. Gebruik zwaarder koper alleen op lagen of in gebieden waar dat nodig is.
- Selecteer materiaal binnen het budget van het kanaal. Gebruik constructies met minimale verliezen waar dit de prestaties beïnvloedt, en niet als een door een merk bepaalde algemene specificatie.
- Optimaliseer de printplaatcontouren voor het productiepaneel. Kleine dimensionale wijzigingen kunnen het aantal onderdelen per paneel verbeteren, maar mechanische en behuizingseisen blijven doorslaggevend.
- Gebruik realistische impedantietoleranties. Vermijd het om elke klasse tot het meest veeleisende niveau te beperken.
- Scheid de kwalificatie van de reguliere verzendgegevens. Voer niet op elke batch dure betrouwbaarheidstests uit, tenzij het product dit vereist.
- Standaardiseer de productstapels voor alle productfamilies. Het hergebruiken van een beproefde constructie kan de variatie in engineering en materiaalgebruik verminderen.
- Bevries de data voordat je met de tools aan de slag gaat. Late wijzigingen kunnen panelen, reglementen en kwalificatiewerkzaamheden ongeldig maken.
Valse besparingen die je moet vermijden
- het accepteren van een niet-goedgekeurd laminaatvervangend materiaal uitsluitend om de materiaalkosten te verlagen;
- het in beslag genomen land onder het registratiebudget brengen;
- Door een hogere microvia-aspectverhouding te gebruiken om een perscyclus zonder kwalificatie te elimineren;
- het verwijderen van testcoupons die nodig zijn om de impedantie of structuur te verifiëren;
- overschakelen van gevulde via's in het pad naar open via's onder BGA-gebieden;
- het kiezen van een afwerking die niet geschikt is voor montage of opslag;
- Het gebruik van klasse 2 wanneer de productspecificatie of het gereguleerde programma klasse 3 vereist;
- Het combineren van uiteenlopende ontwerpen op één paneel zonder de opbrengst, traceerbaarheid en leveringsrisico's te beoordelen.
Het delen van een paneel is niet automatisch gratis.
Het combineren van meerdere ontwerpen kan in sommige prototypesituaties materiaalverspilling verminderen, maar verschillende opbouwlagen, koperdiktes, boorgaten, afwerkingen of leveringshoeveelheden belemmeren het delen ervan. Gemengde panelen kunnen elektrische testen, traceerbaarheid en opbrengstberekening bemoeilijken. Het CAM-team moet bevestigen of de onderdelen daadwerkelijk binnen één proces worden vervaardigd en of de besparing opweegt tegen de extra administratieve lasten.

Hoe vergelijk je twee offertes voor een 10-laags printplaat?
Stel de technische specificaties vast voordat u de eenheidsprijzen vergelijkt. Vraag elke leverancier om dezelfde gegevens schriftelijk te bevestigen.
| Vergelijkingsveld | Wat moet overeenkomen? | Veelvoorkomend verborgen verschil |
|---|---|---|
| Materiaal | Fabrikant, familie, constructie of goedgekeurde equivalent regel | Eén citaat gaat uit van een algemeen equivalent. |
| Opstapelen | Laagvolgorde, diëlektricum, koper en uiteindelijke dikte | Verschillende kern-/prepregconstructies of koper |
| Via architectuur | Start-/stoplagen, vullen, stapelen, achterboren en verborgen via's | Gestapeld door vulling of sublaminatie weggelaten |
| Impedantie | Doelstellingen, tolerantie, kortingsbonnen en rapportage | De prijs is inclusief berekening, maar exclusief TDR-rapport. |
| Aanvaarding | IPC-specificatie, revisie, klasse en afwijkingen | Klasse of aanvulling niet inbegrepen |
| Rapporten | Nauwkeurige gegevens over de geleverde gegevens en de testfrequentie | Kwalificatiegegevens weergegeven alsof het lotgegevens betreft. |
| Hoeveelheidsbasis | Goede stukken, aantal stuks, overschot en leveringssplitsing | De prijs is per array, niet per printplaat. |
| Commerciële reikwijdte | Gereedschap, vracht, invoerrechten, belastingen, verzekering en Incoterm | Lage prijs af fabriek in vergelijking met de leveringsprijs. |
| Doorlooptijd | Startpunt, materiaalstatus, goedkeuringstijd en verzendmethode | Kalenderdagen vergeleken met werkdagen of alleen productiedagen |
Vraag naar aannames en uitsluitingen.
Een professionele offerte moet vermelden wat er gebeurt als de DFM-review de lijnbreedte, het diëlektrische materiaal, het materiaal of de via-architectuur wijzigt. Een voorlopige prijsopgave is gepast wanneer de brongegevens onvolledig zijn, maar dit moet wel duidelijk worden aangegeven. Een offerte die geen aannames vermeldt, kan weliswaar solide lijken, maar laat de belangrijkste technische beslissingen onbeantwoord.
Offertepakket en commerciële grenzen
Technische gegevens voor vaste prijsbepaling
- complete fabricagegegevens en boor-/freesbestanden;
- fabricagetekening en afgewerkte afmetingen;
- stapelen of toestemming om er een voor te stellen;
- materiaal- en vervangingsvereisten;
- afgewerkt koper en minimale lijn-/ruimteafstand;
- via een tabel met begin-/eindlagen, vul- en afdekvereisten;
- tabel met gecontroleerde impedantie;
- oppervlakteafwerking en selectieve galvanisatie;
- bepalende productspecificatie, revisie en classificatie;
- vereiste kwalificatie, coupons, rapporten en traceerbaarheid;
- hoeveelheid, leveringsassortiment, jaarlijkse vraag en leveringsschema.
Commerciële gebieden die expliciet vermeld moeten worden
- valuta en geldigheidsperiode van de koers;
- of gereedschap en NRE inbegrepen of apart zijn;
- Incoterm en genoemde plaats;
- Verantwoordelijkheid voor vracht, verzekering, invoerrechten en belastingen;
- betaalmethode en kredietvoorwaarden;
- Leveringsstartpunt - ontvangst van gegevens, DFM-goedkeuring, ontvangst van materialen of vrijgave van inkooporder;
- annulerings- en wijzigingskosten;
- gereedschap voor herhaalbestellingen en beleid voor gegevensbewaring;
- toegestane over- of tekortkoming van de levering;
- Garantie- en non-conformiteitsprocedure.
Betalingsvoorwaarden, vrachtprijzen en kredietlimieten zijn klant- en orderspecifiek. Ze mogen niet als vaste kosten worden opgenomen in een artikel over technische kosten, tenzij ze onderdeel uitmaken van het actuele, gepubliceerde bedrijfsbeleid. Evenzo moeten leveringsclaims de productietijd scheiden van de internationale transporttijd en de douaneafhandeling.
Vraag een gedetailleerde offerte aan voor een 10-laags printplaat.
Offertebeheer en revisiecontrole
Een kostenvergelijking blijft alleen geldig zolang de technische basislijn ongewijzigd blijft. Revisiebeheer moet daarom de offerte, DFM-reactie, goedgekeurde opbouw, fabricagetekening, paneel- of leveringsconfiguratie en herziening van het kwaliteitsplan met elkaar verbinden. Wanneer een leverancier een andere laminaatconstructie, geleidergeometrie, via-vulling, couponplan of paneeloriëntatie voorstelt, moet het commerciële effect samen met het elektrische effect en de betrouwbaarheid worden beoordeeld.
- Leg de voorlopige aannames vast die bij de offerte zijn opgenomen en sluit deze af voordat de aankoop wordt vrijgegeven.
- De terugkerende eenheidsprijs is los te koppelen van de kosten voor CAM, gereedschap, testopstelling, minimale materiaalkosten, kwalificatie en vracht.
- Geef aan of de prijsbepaling gebaseerd is op het aantal bestelde stuks, de verwachte opbrengst, de toegestane overproductie of een vaste leveringshoeveelheid.
- Definieer de geldigheidsduur van de offerte, de valuta, de Incoterm, de fiscale/douanebehandeling en de voorwaarden die een herprijzing activeren.
- Controleer bij herhaalbestellingen of de gereedschappen, testprogramma's, bewaarde coupons en goedgekeurde materialen nog steeds geldig zijn.
- Vergelijk leveranciers op basis van hetzelfde afgewerkte koper, materiaalbeleid, acceptatieklasse, monsterplan en rapportagepakket.
Kostenbesparing is het veiligst wanneer onnodige procescomplexiteit wordt weggenomen in plaats van verificatie. Betere paneelindeling, minder impedantieklassen, kortere boorgatenlijsten, een eenvoudigere via-architectuur en een goedgekeurd, op voorraad zijnd materiaal kunnen de prijs verlagen zonder de vereiste prestaties te verzwakken.
Hoe technische wijzigingen de kostenbasislijn beïnvloeden
Prijsveranderingen zijn het gemakkelijkst te begrijpen wanneer elke ontwerpwijziging wordt gekoppeld aan de procesresource die deze verbruikt. Een wijziging in de printplaatgrootte heeft invloed op de paneelindeling en het materiaaloppervlak; een wijziging in de koperlaag heeft invloed op het etsen, galvaniseren en lamineren; een wijziging in de via kan een complete boor-, vul- of sequentiële lamineercyclus toevoegen. Door alle wijzigingen als een percentageverhoging te behandelen, wordt verhuld waarom de ene wijziging slechts een klein effect heeft, terwijl een andere de prijsopgave volledig verandert.
| Ontwerpwijziging | Primair kostenmechanisme | Vragen die beantwoord moeten worden voordat de wijziging wordt geaccepteerd |
|---|---|---|
| Grotere omtrek of leveringsarray | Minder printplaten per productiepaneel, meer materiaal en mogelijk een andere paneeloriëntatie. | Overschrijdt het nieuwe formaat een bepaalde drempel voor paneelbenutting? Zijn rails, coupons en gereedschapsmarges inbegrepen? |
| Zwaarder afgewerkt koper | Langere galvaniseertijd, bredere etscompensatie, verminderde mogelijkheden voor fijne lijnen en een grotere behoefte aan harsvulling. | Is dik koper op elke laag nodig, of alleen op bepaalde stroomvoerende onderdelen? Kan een inleglaag of externe geleider de stroomgeleiding efficiënter regelen? |
| Strakkere lijn/ruimte | Een smaller procesvenster, extra inspectie en een lagere verwachte opbrengst. | Is de fijne geometrie lokaal of paneelbreed? Kan de plaatsing, de waaierindeling of het aantal lagen het knelpunt wegnemen? |
| Achterwaarts boren of gaten met gecontroleerde diepte | Extra programma's, boortijd, diepteverificatie en mogelijk afval als de registratiemarge klein is. | Welke netwerken vereisen daadwerkelijk het verwijderen van stubs? Is blind-via routing of een andere laagtoewijzing minder risicovol? |
| Gestapelde microvia's | Kopervulling, planarizatie, herhaalde opbouw en kwalificatie van het gestapelde grensvlak. | Kan de stapel gefaseerd worden opgebouwd? Rechtvaardigt de pakketontsnapping elk opbouwniveau? |
| Vervanging van materialen met laag verlies of RF-materiaal | Materiaalprijs, minimale afnamehoeveelheid, paneelformaat, speciale bewerkingen en herkwalificatie. | Is het elektrische model bijgewerkt? Is het vervangende materiaal goedgekeurd voor de exacte kern/prepreg- en koperconstructie? |
| Aanvullende rapporten of kortingsbonnen | Panelvastgoed, destructieve monsters, testarbeid en technische beoordeling. | Is het bewijsmateriaal vereist voor elke partij, alleen voor het eerste artikel of periodieke kwalificatie? |
Bij een herziening van de offerte moet de gewijzigde technische aanname worden vermeld in plaats van alleen een nieuw totaalbedrag. Dit zorgt voor een bruikbare kostenhistorie en helpt het ontwerpteam te bepalen of een functionaliteit nodig is, kan worden aangepast aan de lokale omstandigheden of kan worden uitgesteld tot de kwalificatiefase.
Kostenramingen die het waard zijn om te bewaren
Inkoopteams kunnen toekomstige vergelijkingen verbeteren door gestandaardiseerde gegevens van elke toegekende opdracht te bewaren: afmetingen van het productiepaneel, aantal printplaten per paneel, materiaalsoort en constructie, procescycli, aantal boor- en laserinslagen, impedantieklassen, testoppervlakte, testmethode, geleverde opbrengsthoeveelheid, eenmalige kosten en vrachtkosten. Deze gegevens onthullen niet de vertrouwelijke proceskosten van de leverancier, maar laten wel zien welke ontwerpvariabelen tussen revisies zijn gewijzigd.
Bij herhaalbestellingen moet ook rekening worden gehouden met de goedgekeurde revisie en de materiaalstatus. Een bestelling met hetzelfde artikelnummer kan nog steeds een herberekening vereisen als het laminaat verouderd is, de koperfolie verandert, een testopstelling opnieuw moet worden opgebouwd of de hoeveelheid niet langer aansluit op het vorige paneelplan. Omgekeerd mag een stabiel ontwerp met herbruikbare gereedschappen en goedgekeurde alternatieve materialen niet worden vergeleken met een offerte voor een eerste prototype alsof de instelkosten identiek zijn.
Risicoreserve en rendementsleren
Vroege offertes voor een nieuwbouwproject kunnen onzekerheden bevatten die niet als aparte post op de factuur zichtbaar zijn. De leverancier heeft mogelijk slechts beperkte productiegeschiedenis voor de combinatie van paneelgrootte, gestapelde microvias, koper, afwerking en tolerantie. Nadat er stabiele productiegegevens beschikbaar zijn, kan hetzelfde onderdeel soms met een lagere risicoreserve worden geprijsd. Het omgekeerde is ook waar: een prototype dat eenmaal succesvol is, bewijst niet dat het productieproces herhaalbaar is. Bij een kostenanalyse moet rekening worden gehouden met de productiegeschiedenis van verschillende batches, niet met één enkel succesvol paneel.
Vraag bij de overdracht van een ontwerp of de offerte uitgaat van een reeds bestaande procesgeschiedenis of van een nieuwe kwalificatieproductie. Een nieuwe leverancier heeft mogelijk extra proefstukken, eerste-prototype panelen of een conservatieve paneeldichtheid nodig totdat de registratie, galvanisatie en testresultaten op elkaar zijn afgestemd. Deze kosten zijn gerechtvaardigd wanneer ze worden vermeld en dienen, waar mogelijk, gescheiden te worden van de terugkerende productiekosten.

aanbevolen berichten

TMM4 filter printplaatproductie
De productie van de TMM4-filterprintplaat wordt gecontroleerd door...

TMM3 printplaatproductie voor RF-modules
TMM3 PCB-productie is vooral nuttig wanneer de RF-module...

TMM6 PCB-fabricage
TMM6-fabricage is de pagina voor procescontrole voor een mid-Dk...
TMM10 printplaatproductie voor compacte RF-ontwerpen
InhoudsopgaveHoe TMM10 RF-structuren verkleintTMM10 versus...
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren graag een DFM/DFA-analyse voor u uit en sturen u vervolgens een rapport. U kunt uw bestanden veilig uploaden via onze website. Om u een offerte te kunnen geven, hebben we de volgende informatie nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.