
Soldeerpasta voor SMT-assemblage: typen, opslag en printfouten
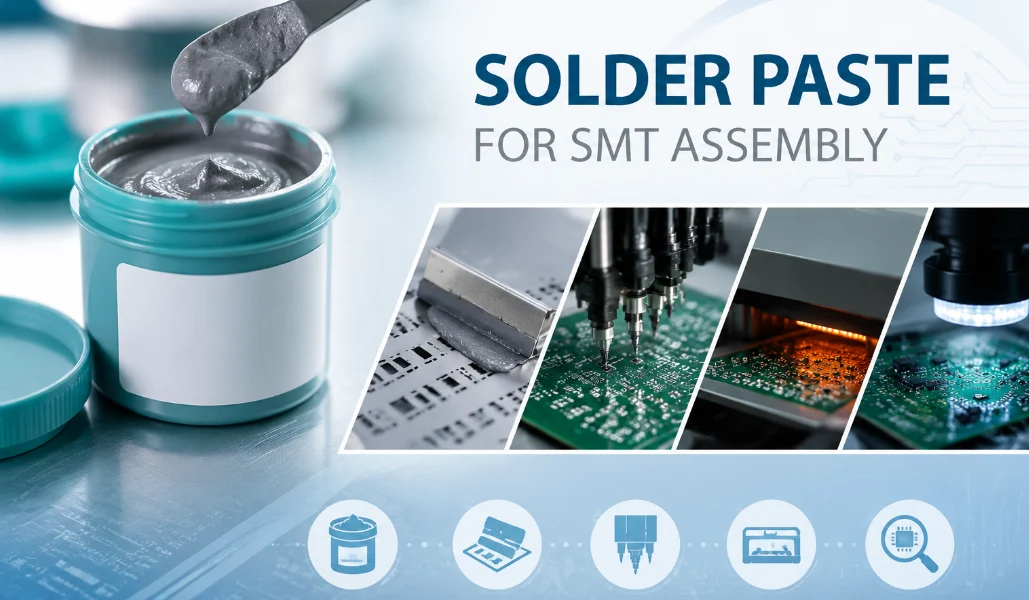
Figuur 1. De keuze van de soldeerpasta beïnvloedt de printkwaliteit van SMT-systemen, het reflow-rendement en de betrouwbaarheid van de soldeerverbinding op lange termijn.
Soldeerpasta is het grijze materiaal dat oppervlaktemontage mogelijk maakt, maar de productieresultaten zijn afhankelijk van de juiste legering, fluxsamenstelling, opslagcontrole en stencilprinttechniek. Deze handleiding legt uit hoe soldeerpasta de SMT-opbrengst beïnvloedt, wat de verschillen zijn tussen loodvrije en loodhoudende varianten, hoe je het correct bewaart en welke defecten operators moeten voorkomen vóór het reflowproces.
1. Waaruit bestaat soldeerpasta?
Soldeerpasta bestaat uit twee ingrediënten: microscopisch kleine soldeerlegeringspoeders en een vloeimiddel dat het tot een pasta bindt. Het poeder vormt de verbindingen tijdens het reflow-proces, terwijl het vloeimiddel de oxide van het metaal verwijdert, ervoor zorgt dat het gesmolten soldeer de pads goed bevochtigt en de onderdelen tijdelijk op hun plaats houdt voordat ze worden verhit. Qua gewicht bestaat de pasta voornamelijk uit poeder; qua volume vormt het vloeimiddel een aanzienlijk deel, vandaar dat een geprinte laag zichtbaar krimpt zodra het vloeimiddel in de oven is verbrand.
Het poeder wordt ingedeeld op basis van de deeltjesgrootte, aangeduid met een "Type"-nummer: Type 3 is geschikt voor algemene assemblage, terwijl Type 4, Type 5 en fijner nodig zijn voor kleine onderdelen met een zeer kleine pitch, waar de pasta door kleine stencilopeningen moet worden geperst. Fijner poeder is duurder en gevoeliger voor hantering, daarom wordt de kwaliteit afgestemd op het kleinste onderdeel op de printplaat. Als het verschil tussen pasta en soldeerflux onduidelijk is, maakt deze vergelijking van soldeerpasta versus soldeerflux het duidelijk.
2. Loodvrije versus loodhoudende soldeerpasta (SAC305 versus Sn63/Pb37)
Loodvrije soldeerpasta (doorgaans SAC305) smelt bij ongeveer 217-227 °C, terwijl loodhoudende pasta (Sn63/Pb37) bij een lagere temperatuur smelt, rond de 183 °C, en gemakkelijker vloeit. De keuze wordt meestal bepaald door de regelgeving: producten die op RoHS-markten worden verkocht, moeten loodvrij gesoldeerd worden, tenzij ze in aanmerking komen voor een uitzondering, terwijl loodhoudende pasta in sommige gespecialiseerde en oudere toepassingen nog steeds gebruikt kan worden.
| Loodhoudend (Sn63/Pb37) | Loodvrij (SAC305) | |
|---|---|---|
| Smeltpunt | ~ 183 ° C | ~217-227°C |
| Bevochtiging / gebruiksgemak | Vloeit soepel, vergevingsgezind | Minder vergevingsgezind, strakker profiel |
| Compliant | Beperkt onder RoHS | RoHS-conformiteit |
| Gezamenlijke verschijning | Shiny | Doffer, korreliger |
Het hogere smeltpunt van loodvrij soldeer betekent meer thermische belasting voor de componenten en een strakker reflow-profiel, waardoor procesbeheersing belangrijker is. Voor de meeste commerciële producten is loodvrij tegenwoordig de standaard en de juiste aanname, tenzij er een specifieke reden is om dit niet te doen.
3. No-clean, wateroplosbare of harsflux: welke te kiezen?
Kies voor de meeste assemblages no-clean flux, wateroplosbare flux wanneer maximale bevochtiging nodig is en de printplaat wordt gereinigd, en harsflux voor handsoldeerwerk en reparaties. No-clean flux laat een kleine, onschadelijke rest achter die normaal gesproken niet hoeft te worden afgewassen en is de standaard in veel moderne productieomgevingen. Wateroplosbare flux zorgt voor een uitstekende bevochtiging, maar laat een corrosieve rest achter die volledig moet worden afgewassen. Rosinflux (RMA) is de klassieke chemische samenstelling – verkrijgbaar in loodhoudende en loodvrije varianten – en de resten ervan worden meestal gereinigd voor een nette afwerking.
De juiste flux hangt af van hoe de printplaat wordt gereinigd, hoe gevoelig het circuit is voor residu en de vereiste betrouwbaarheidsklasse. Bij twijfel is 'no-clean' over het algemeen de veiligste keuze, met reiniging als dat nodig is vanwege de esthetische aspecten of hoge betrouwbaarheid.
4. Hoe soldeerpasta te gebruiken met een stencil en reflow-solderen.
Om soldeerpasta te gebruiken, breng je deze met behulp van een stencil aan op de soldeerpunten, plaats je de componenten in de natte pasta en verhit je vervolgens de hele printplaat in een reflow-oven zodat alle verbindingen tegelijk uitharden – eerst aanbrengen en plaatsen, dan pas verhitten. Dit is het tegenovergestelde van draadsolderen, waarbij je elke verbinding afzonderlijk verhit. In de productie verloopt deze volgorde op een gecoördineerde SMT- assemblagelijn:
- Sjabloondruk. Een lasergesneden stalen SMT-sjabloon Het sjabloon wordt op de printplaat geplaatst en een rakel drukt soldeerpasta door openingen op elk soldeerpunt. De grootte van de openingen en de dikte van het sjabloon bepalen het soldeervolume – een van de belangrijkste variabelen – dat nauwkeurig wordt geregeld. sjabloon opening ontwerp.
- Plaatsing. Een pick-and-place machine plaatst elk onderdeel op de met pasta bedekte pads; de kleverige pasta houdt ze vast tot het reflow-proces.
- Opnieuw plaatsen. De printplaat doorloopt een gecontroleerd profiel: voorverwarmen, op temperatuur houden, een piek boven het smeltpunt van de legering, en vervolgens afkoelen. Een correct reflow soldeerprofiel Hierdoor wordt de flux geactiveerd en trekt de oppervlaktespanning elk onderdeel in de juiste positie.
- Inspectie. AOI controleert de verbindingen en de plaatsing na het reflow-proces, en röntgeninspecteert verborgen verbindingen onder BGA's.
Voor prototypes gebruiken makers een handmatig sjabloon met een verwarmingsplaat of heteluchtstation; de principes zijn identiek, alleen op kleinere schaal. De meest voorkomende beginnersfout is te veel pasta, wat bruggetjes veroorzaakt. Streef daarom naar een dunne, gelijkmatige laag die overeenkomt met het oppervlak van de pad.
De controle van het stencilprintproces is een van de eerste productiecontroles voor een betrouwbare SMT-assemblage.
5. Hoe soldeerpasta te bewaren en de houdbaarheid ervan
Bewaar soldeerpasta luchtdicht verpakt in de koelkast bij ongeveer 2-10 °C. De houdbaarheid is daar doorgaans 6-12 maanden; bij kamertemperatuur is ongeopende pasta slechts enkele weken houdbaar. Laat een afgesloten pot voor het openen op kamertemperatuur komen (vaak 4-6 uur), zodat condensatie de pasta niet verontreinigt en spatten of luchtbellen veroorzaakt.
Nog een paar regels om het in goede conditie te houden: respecteer de open en ongebruikte tijd, aangezien de aangebrachte soldeerpasta een beperkte verwerkingstijd heeft op het stencil voordat deze uitdroogt; vries de pasta nooit opnieuw in; meng nooit oude met nieuwe; en gooi verlopen pasta weg in plaats van risico's te nemen. Soldeerpasta is een bederfelijk materiaal en onjuist gebruik is een verborgen oorzaak van defecten, dus behandel het als het verbruiksartikel dat het is.
6. Defecten in de soldeerpasta: overbrugging, verzakking en holtes
De meeste defecten in soldeerpasta – zoals kortsluiting, tombstoning, holtes, onvoldoende soldeer en soldeerbolletjes – zijn terug te voeren op de hoeveelheid pasta, de uitlijning of het reflow-profiel. Door de oorzaak te kennen, kunt u herstelwerkzaamheden voorkomen in plaats van ze achteraf op te lossen.
| Defect | Typische oorzaak | Voorkomen |
|---|---|---|
| Overbrugging (korte broek) | Te veel pasta of te grote openingen. | Verklein de opening; controleer de sjabloon- en printdruk. |
| Grafstenen | Ongelijkmatige pasta of verhitting waardoor een chip rechtop komt te staan. | Breng de balanceerpad en -pasta aan beide uiteinden aan; stem het profiel af. |
| Vernietiging | Ingesloten fluxgassen, vocht of een slecht profiel | Correcte behandeling; geoptimaliseerd profiel; röntgenfoto ter verificatie |
| Onvoldoende soldeer | Te weinig pasta, verstopte openingen, uitgedroogde pasta | Controleer of het sjabloon schoon is en de lijm vers is. |
| Soldeerbolletjes / spatten | Vocht in de pasta of te snelle voorverwarming | Verwarm de pasta in de afgesloten verpakking voor gebruik; vertraag de opwarmtijd. |
De rode draad is procesbeheersing. Inzicht in het bredere patroon van veelvoorkomende SMT-assemblagefouten helpt bij het ontwerpen van printplaten die goed printen, en met name het zogenaamde 'tombstoning'-fenomeen heeft een bekende reeks oorzaken en oplossingen die het bestuderen waard zijn.
7. Soldeerpasta in de productie van SMT-assemblage
Afgezien van een handvol prototypes – en zeker voor fijne pitch- of BGA-toepassingen – kan soldeerpasta het beste worden beheerd als een gecontroleerd proces. Op een professionele productielijn wordt het stencil ontworpen op basis van de padgeometrie en de fijnste pitch van uw printplaat, wordt de pasta gekozen op basis van uw RoHS- en betrouwbaarheidseisen, en wordt het profiel ingesteld voor de gekozen legering, ondersteund door pasta-inspectie, AOI en röntgenonderzoek voor verborgen verbindingen.
Veel defecten die met soldeerpasta te maken hebben, zijn eigenlijk ontwerpproblemen – de afmetingen, afstand en oriëntatie van de pads maken een goede print lastig – dus een voorafgaande controle op de maakbaarheid geeft het stencil en profiel de beste kans op schone verbindingen vanaf de eerste keer. Highleap voert dit volledige proces uit, van SMT PCB-assemblage tot, waar nodig, gespecialiseerde BGA-assemblage met röntgenverificatie. Wanneer u een offerte voor assemblage aanvraagt, geef dan aan of het product loodvrij moet zijn, of er reinigingsvereisten zijn en wat de kleinste component of pitch op de printplaat is.
Vraag een offerte aan voor SMT-assemblage
8. Veelgestelde vragen over soldeerpasta
Waaruit bestaat soldeerpasta?
Een suspensie van fijn soldeerlegeringspoeder in een vloeimiddel. Het poeder vormt de verbindingen tijdens het reflow-proces; het vloeimiddel reinigt het metaal, bevordert de bevochtiging en houdt de onderdelen op hun plaats.
Wat is het verschil tussen loodvrije en loodhoudende soldeerpasta?
Loodvrije pasta (SAC305) smelt bij ongeveer 217-227 °C en voldoet aan de RoHS-richtlijn; loodhoudende pasta (Sn63/Pb37) smelt bij een lagere temperatuur van ongeveer 183 °C, vloeit gemakkelijker, maar is onder de RoHS-richtlijn aan beperkingen onderworpen.
Hoe gebruik je soldeerpasta?
Druk het patroon af op de pads (gebruik een stencil voor het beste resultaat), plaats de componenten in de natte pasta en verhit vervolgens de hele printplaat in een reflow-oven zodat alle verbindingen tegelijk uitharden. Eerst aanbrengen en plaatsen, daarna verhitten.
Moet soldeerpasta gekoeld bewaard worden en wat is de houdbaarheid ervan?
Ja, bewaar het luchtdicht afgesloten bij ongeveer 2-10 °C. De houdbaarheid is dan doorgaans 6-12 maanden. Laat het, terwijl het nog gesloten is, op kamertemperatuur komen voordat u het opent om condensvorming te voorkomen.
Waarom overbruggen mijn SMD-componenten elkaar?
Meestal wordt er te veel pasta gebruikt of zijn de openingen in het sjabloon te groot, soms met een verkeerde uitlijning. Het verkleinen van de openingen, het controleren van het sjabloon en het nakijken van de printdruk lossen het probleem meestal op.
Kan Highleap fine-pitch en BGA-assemblage aan?
Ja. Highleap gebruikt hoogwaardige pasta's, sjablonen die ontworpen zijn voor een kleine spoed, gecontroleerde reflow-profielen en röntgeninspectie van verborgen verbindingen, met een voorafgaande beoordeling van de maakbaarheid.

aanbevolen berichten
Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...

TMM4 filter printplaatproductie
De productie van de TMM4-filterprintplaat wordt gecontroleerd door...

TMM3 printplaatproductie voor RF-modules
TMM3 PCB-productie is vooral nuttig wanneer de RF-module...

TMM6 PCB-fabricage
TMM6-fabricage is de pagina voor procescontrole voor een mid-Dk...
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren graag een DFM/DFA-analyse voor u uit en sturen u vervolgens een rapport. U kunt uw bestanden veilig uploaden via onze website. Om u een offerte te kunnen geven, hebben we de volgende informatie nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.