
EVT, DVT i PVT dla montażu PCB i walidacji produktu
Spis treści
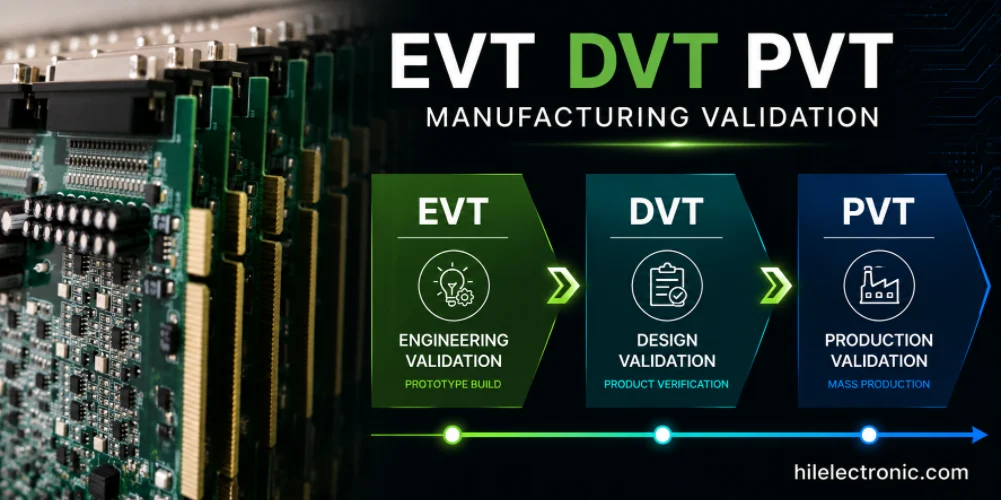
EVT, DVT i PVT — Testy Walidacji Inżynieryjnej, Testy Walidacji Projektu i Testy Walidacji Produkcji — to trzy najczęściej stosowane przez programy bramek etapowych między prototypem a produkcją masową. Każdy etap odpowiada na inne pytanie, generuje inne dowody produkcyjne i wymaga pracy linii montażowej PCB w innym trybie. W tym artykule omówiono, co jest walidowane w każdym projekcie, różnice w warunkach montażu oraz sposób, w jaki Highleap Electronics dostosowuje proces zaopatrzenia, montażu powierzchniowego (SMT), testów i dokumentacji do danego etapu, zamiast traktować każdy projekt w ten sam sposób.
1. EVT, DVT i PVT jako etapy produkcyjne
Te trzy etapy istnieją, ponieważ „od prototypu do produkcji” nie jest jednym krokiem. Każdy etap zawęża określoną klasę ryzyka:
- Test walidacji inżynierskiej (EVT) Potwierdza, że architektura inżynieryjna działa. Płyta uruchamia się, oprogramowanie układowe się uruchamia, kluczowe interfejsy komunikują się, a podstawowe założenia projektowe są poprawne.
- Test walidacji projektu (DVT) potwierdza, że wypuszczony na rynek projekt produktu spełnia wszystkie wymagania — elektryczne, mechaniczne, termiczne, regulacyjne i dotyczące niezawodności — w warunkach zbliżonych do produkcji seryjnej.
- Test walidacyjny produkcji (PVT) potwierdza, że sam system produkcyjny — linia, zaopatrzenie, narzędzia, testy, dokumentacja — jest w stanie powtarzalnie dostarczać sprawdzony projekt.
Firmy różnie nazywają te etapy. Niektóre dodają EP (prototyp inżynieryjny), MP (produkcję masową) lub bramki pośrednie. Liczba etapów, liczba próbek i przeglądy bramek zależą od procesu rozwoju produktu u klienta, a nie od uniwersalnej reguły. Highleap przeprowadza każdy etap zgodnie z własną definicją klienta i nie narzuca sztywnego szablonu.
2. Budowy EVT: sprawdzanie architektury inżynierskiej
EVT to najwcześniejszy formalny etap budowy po montażu na płytkach stykowych i wstępnych prototypach. Projekt wciąż się rozwija. Wykaz materiałów może zawierać części zastępcze. Ponowne prace, niebieskie przewody i ścieżki cięcia na płytkach EVT to norma — w ten sposób zespół projektowy rozwiązuje ostatnie kwestie architektoniczne przed oddaniem projektu do użytku.
Z punktu widzenia produkcji montaż płytek PCB EVT charakteryzuje się:
- Duża częstotliwość zmian w projekcie. Można tworzyć wiele wersji jedna po drugiej. Kontrola plików musi akceptować zmiany wersji, jednocześnie zapobiegając dotarciu niewłaściwej wersji do wiersza.
- Dopuszczalne poprawki inżynieryjne. Oczekuje się, że po montażu zostaną wprowadzone ręczne modyfikacje (przewody połączeniowe, zmiany wciskania rezystorów, poprawki związane z przecięciem i zamocowaniem), które należy uwzględnić w dokumentacji przeróbek, a nie ukrywać.
- Niepełna dojrzałość zestawienia materiałów (BOM). Niektóre komponenty mogą być nadal generyczne lub preferowane, a nie finalne MPN. Highleap sygnalizuje to, zamiast po cichu zastępować.
- Ograniczony zakres testu. Skupiamy się na uruchamianiu, rozruchu i interfejsach podstawowych. Pełne testy funkcjonalne zazwyczaj nie są jeszcze zdefiniowane. Zobacz prototyp PCB obsługa otaczającego przepływu pracy.
- Małe ilości. Wystarczająca liczba jednostek, aby zapewnić zespołowi projektowemu tablice debugowania i niewielki margines na uszkodzone jednostki. Statystyki objętości nie są celem EVT.
- Proces jest reprezentatywny, ale nie ostateczny. Stosowany jest standardowy proces SMT, ale konstrukcja szablonu, profil rozpływowy i konstrukcja osprzętu mogą nie być jeszcze zoptymalizowane.
Co EVT może tolerować: tymczasowe zamienniki części o długim wyprowadzeniu, ręczne przeróbki, wypełnianie DNP w linii z modyfikacjami powykonawczymi oraz prostą inspekcję wizualną zamiast pełnego stosu inspekcyjnego. Czego EVT nie powinno zlecać DVT: błędów w rozmieszczeniu elementów, które wpływają na rozmieszczenie, oczywistych naruszeń DFM i nierozwiązanych zakłóceń mechanicznych — ponieważ przeniesienie ich do DVT oznacza kolejny cykl budowy.
Highleap wymaga tego samego pakietu plików podstawowych dla EVT, co na późniejszych etapach, ale oczekuje i toleruje zmiany w wersjach. Informacje zwrotne dotyczące jakości pliku, dokładności rozmieszczenia elementów i ryzyka związanego z układem są przesyłane podczas EVT, aby zespół projektowy mógł działać przed wydaniem DVT.
3. Kompilacje DVT: weryfikacja wydanego projektu produktu
DVT to moment, w którym projekt przestaje być płynny. Struktura PCB, zestawienie materiałów i oprogramowanie układowe są bliskie finalnej wersji seryjnej. Zespół mechaniczny, złącza i interfejsy są w stanie, w jakim będą wysyłane. Konstrukcje DVT są zazwyczaj pierwszymi jednostkami, które mogą zostać wysłane do laboratoriów zgodności, testów niezawodności, klientów w warunkach próbnych i do przeglądu regulacyjnego.
Do cech produkcyjnych DVT zalicza się:
- Konfiguracja PCB zbliżona do produkcyjnej. Ten sam producent, układ warstw, kontrolowana impedancja i wykończenie powierzchni planowane dla dużej objętości — patrz podstawowe informacje Produkcja PCB podejście.
- Zamrożone kluczowe komponenty. Kluczowe podzespoły (procesor główny, stopień mocy, złącza, moduł RF) pochodzą z zatwierdzonych źródeł i mają numer MPN, do którego są przeznaczone.
- Walidacja mechaniczna i interfejsu. Płytki pasują do przeznaczonych obudów, złącza są ze sobą połączone, a okablowanie zostało sprawdzone.
- Oprogramowanie sprzętowe wkrótce zostanie wydane. W urządzeniach DVT zastosowano oprogramowanie sprzętowe z pełnym zestawem funkcji, dlatego testy funkcjonalne i interoperacyjności mają duże znaczenie.
- Przygotowanie do zgodności i niezawodności. Próbki pobierane są pod kątem zgodności elektromagnetycznej (EMC), bezpieczeństwa, wpływu na środowisko, wstrząsów mechanicznych i cykli termicznych — pobieranie próbek powinno być zaplanowane w ramach ilości DVT, a nie podejmowane później.
- Rozszerzono zakres testów. Pokrycie AOI i promieni rentgenowskich jest zgodne z zamierzoną objętością. Skrypty testów funkcjonalnych są kompletne lub prawie kompletne. Zdefiniowano strategię ICT lub sondy latającej.
Praktyczna lista kontrolna dotycząca zakrzepicy żył głębokich obejmuje:
- Rewizja PCB przy zamierzonej rewizji objętości
- BOM w stanie zamrożonym z zatwierdzoną listą alternatyw
- Dopasowanie mechaniczne sprawdzono w rzeczywistej obudowie
- Oprogramowanie układowe w wersji DVT
- Urządzenia testowe — ICT, FCT i programowanie — dostępne lub w wersji finalnej
- Niezawodność liczby próbek wyodrębnionych z przebiegu DVT
- Zidentyfikowano i zarezerwowano liczbę próbek zgodności
DVT to ostatni praktyczny etap, w którym można wykryć problem projektowy, zanim stanie się kosztowny. Wszystko, co zostanie wykryte w DVT, jest poprawką do projektu; ten sam problem wykryty w PVT to problem produkcyjny plus poprawka do projektu.
4. Kompilacje PVT: Walidacja systemu produkcyjnego
Na pierwszy rzut oka PVT wygląda jak mała seria produkcyjna, ale cel jest inny. PVT nie jest „większą DVT”. To próba systemu produkcji seryjnej – linii produkcyjnej, materiałów, narzędzi, personelu, dokumentacji i testów – w oparciu o projekt, który został już zatwierdzony w DVT.
Co PVT faktycznie potwierdza:
- Konfiguracja linii produkcyjnej. Ta sama linia SMT, podajniki, piec rozpływowy i stanowiska kontrolne, które będą obsługiwać dużą ilość podzespołów, obsługują również technologię PVT.
- Opublikowano instrukcje robocze. Procedury pisemne, które operatorzy będą masowo przestrzegać, są ćwiczone w PVT — obejmują one sekwencje THT, kroki lutowania ręcznego, powlekanie ochronne i pakowanie.
- Szablony i oprzyrządowanie produkcyjne. Ostateczna wersja szablonu, osprzęt ICT, osprzęt do testów funkcjonalnych i platforma programistyczna są już gotowe. Narzędzia klasy prototypowej zostały wycofane.
- Sourcing produkcji. Części pochodzą od dostawców AVL w ramach planu zamówień hurtowych, z rzeczywistym minimalnym zamówieniem i terminem realizacji. Wcześniej używane zamienniki są eliminowane.
- Programy testów produkcyjnych. ICT, FCT i skrypty programistyczne są uruchamiane w wersji finalnej. Zasięg jest mierzony, a nie zakładany.
- Opakowanie w stanie, w jakim zostało dostarczone. Kartony, etykiety i opakowania zabezpieczające przed wysyłką stosuje się dokładnie tak, jak będą używane przy wysyłce masowej.
- Czas cyklu i takt. Prędkość liniowa jest mierzona w stosunku do docelowej częstotliwości. Wąskie gardła są identyfikowane przed nachyleniem.
- Szkolenie i instrukcje dla operatorów. Operatorzy wykonują PVT zgodnie z instrukcjami dotyczącymi ilości pracy. Luki w szkoleniu lub dokumentacji ujawniają się tutaj, a nie na etapie rozruchu.
- Śledzenie i serializacja. Numery seryjne są nadawane i rejestrowane w ramach systemu śledzenia wolumenu.
- Wydajność i wykrywanie defektów. Mierzona jest wydajność pierwszego przejścia (FPY). Przed autoryzacją wolumenu generowany jest i zamykany defekt Pareto.
PVT powinno być przeprowadzane w ilości, która generuje miarodajne dane dotyczące wydajności, ale to nie liczba definiuje PVT – decyduje walidacja systemu produkcyjnego. Wersja o tej samej wielkości, przepuszczona przez prototypową komórkę z użyciem narzędzi miękkich, to duża DVT, a nie PVT.
5. EVT vs DVT vs PVT: Produkty dostarczane i kryteria wyjścia
Widok z boku pomaga ustalić, co powinien osiągnąć każdy etap i kiedy brama jest naprawdę zamknięta.
| STAGE | Głowny cel | Typowy stan budowy | Wymagany wynik | Decyzja o wyjściu |
|---|---|---|---|---|
| EVT | Udowodnij architekturę inżynierską | Projekt płynny, dopuszczalne poprawki, możliwe tymczasowe alternatywy | Działające jednostki debugowania, lista zmian projektu, opinie DFM | Architektura potwierdzona; przejście do wydania DVT |
| DVT | Zweryfikuj wydany projekt pod kątem zgodności z wymaganiami | Płytka PCB bliska produkcji, zamrożone kluczowe części, oprogramowanie układowe z pełną funkcjonalnością | Próbki zgodności, próbki niezawodności, raport dopasowania mechanicznego, rozszerzony zakres testów | Projekt zgodny ze specyfikacją; gotowy do prób w systemie produkcyjnym |
| PVT | Zweryfikuj system produkcyjny | Linia objętości, ostateczne narzędzia, pozyskiwanie objętości, wydane instrukcje robocze | Dane dotyczące wydajności, zapis czasu cyklu, defekt Pareto, zapisy identyfikowalności, próba pakowania | System produkcyjny gotowy do wdrożenia produkcji masowej |
Gdzie powinny zostać zamknięte różne kwestie:
- Problemy projektowe powinien zostać zamknięty w EVT lub DVT. Wszelkie zmiany projektowe, które przetrwają w PVT, uruchamiają kosztowną pętlę przeróbek.
- Problemy związane z procesem produkcyjnym może pojawić się w ZŻG, ale musi zostać zamknięty do końca PVT.
- Problemy z łańcuchem dostaw — dostępność MPN, minimalne zamówienie, czas realizacji — powinny zostać ujawnione przez DVT i zablokowane przed PVT, aby planowanie zwiększania zamówień było realistyczne.
- Problemy testowe — problemy z osprzętem, wskaźniki fałszywych zgłoszeń, luki w pokryciu — powinny zostać rozwiązane podczas DVT i potwierdzone podczas PVT.
Liczbę próbek ustala się dla każdego projektu na podstawie potrzeb statystycznych, zużycia testów niszczących i wymogów zgodności. Firma Highleap nie publikuje stałej liczby, która miałaby zastosowanie do każdego produktu.
6. Zaplanuj budowę EVT, DVT lub PVT z Highleap
Firma Highleap Electronics realizuje procesy EVT, DVT i PVT w ramach tego samego zintegrowanego procesu, który jest stosowany w produkcji seryjnej, dostosowując poziom kontroli plików, rygorystyczne procedury zaopatrzenia i zakres testów do danego etapu. Ponieważ usługi produkcyjne , zaopatrzenie , montaż, programowanie i testy znajdują się w jednym procesie produkcyjnym, informacje zwrotne z jednego etapu są przekazywane bezpośrednio do kolejnego, bez konieczności przekazywania ich do dostawcy. Highleap jest partnerem produkcyjnym w tym procesie, a nie organem ds. zgodności lub certyfikacji — testy regulacyjne przeprowadzane są przez akredytowane laboratoria zewnętrzne na próbkach wytworzonych w procesach DVT i PVT.
Aby określić zakres budowy etapu, należy podać:
- Aktualny etap (EVT, DVT, PVT) i własna definicja tego etapu przez klienta
- Dojrzałość projektu — czy schemat i układ są nadal w trakcie realizacji, czy też zostały opublikowane
- Aktualna rewizja PCB i wszelkie oczekujące zmiany
- Status BOM — części zastępcze, polityka alternatywna i zamrożone elementy
- Oczekiwana ilość kompilacji oraz sposób liczenia próbek walidacyjnych i destrukcyjnych
- Cele walidacji — próbki zgodności, próbki niezawodności, jednostki testowe w terenie
- Wymagania testowe — ICT, sonda latająca, FCT, programowanie, skanowanie granic
- Data docelowej wielkości produkcji i szacowane roczne zapotrzebowanie
- Czy wymagane jest pełne zamówienie pod klucz, czy też obowiązuje częściowa dostawa
- Złota próbka lub próbka z poprzedniej wersji, jeśli jest dostępna w celach informacyjnych

Polecamy Wiadomości

Wycena i zestawienie PCB RT duroid 6002
Ta strona zawiera zadanie wyceny i definicji stosu...

Produkcja płytek PCB filtrów TMM6
Spis treściDlaczego projektanci filtrów mikrofalowych używają...

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy dla Ciebie analizę DFM/DFA i prześlemy raport. Możesz bezpiecznie przesłać pliki za pośrednictwem naszej strony internetowej. Aby przygotować wycenę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.