
Projektowanie i produkcja płytki PCB stacji dokującej Thunderbolt Dock do szybkiego dokowania
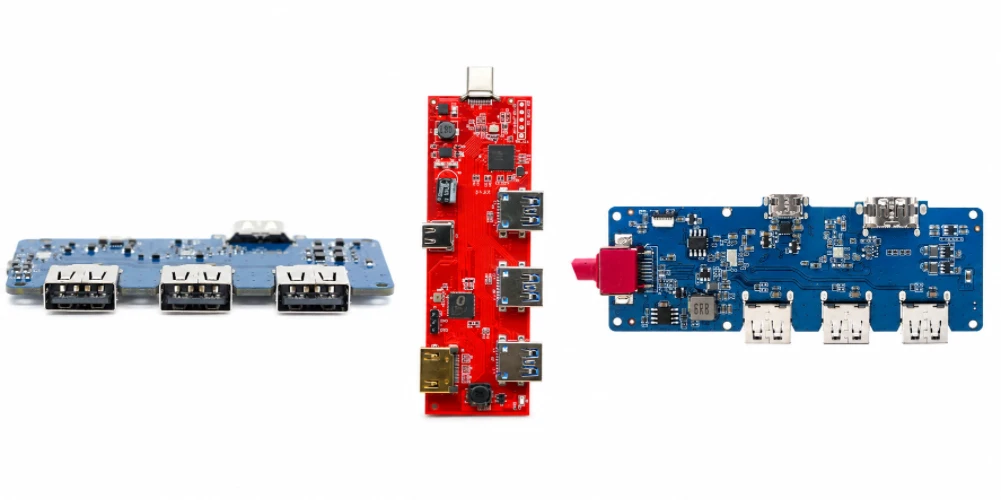
Spis treści
- Architektura PCB stacji dokującej Thunderbolt i tunelowanie protokołów
- Thunderbolt, USB4 i USB-C: powiązane, ale niezamienne
- Straty wtrąceniowe, straty odbiciowe i budżet kanału dużej prędkości
- Przejścia warstw, struktury przelotowe, retimery i redrivery, jeśli są wymagane
- Dostarczanie zasilania przez USB-C, konwersja mocy i gęstość cieplna
- Montaż BGA/Fine-Pitch i kontrola ukrytych złączy
- Szybka walidacja funkcjonalna i interoperacyjność
- NPI, kontrola komponentów i transfer produkcji
- Wybór partnera do produkcji płytek PCB stacji dokującej Thunderbolt
Płytka PCB Thunderbolt Dock to nie tylko koncentrator USB-C z etykietą o wyższej prędkości. Stacje dokujące klasy Thunderbolt wykorzystują szybką, routowaną strukturę do przesyłania wielu typów protokołów, a architektura USB4 obsługuje również jednoczesne protokoły danych i wyświetlania. To stawia surowsze wymagania dotyczące integralności sygnału, kontrolera, zasilania i walidacji niż konwencjonalny koncentrator USB.
Dokładne możliwości zależą od generacji Thunderbolt, docelowej interoperacyjności USB4, implementacji kontrolera, konfiguracji portu i zakresu certyfikacji. W niektórych kanałach mogą być wymagane retimery, redrivery, specjalne materiały o niskiej stratności oraz określona liczba warstw, ale żaden z nich nie powinien być prezentowany jako uniwersalny.
Firma Highleap Electronics jest w stanie obsługiwać zaprojektowane przez klienta szybkie płyty dokujące, oferując szybką produkcję płytek PCB, montaż układów drobnopunktowych/BGA, ukierunkowaną kontrolę oraz zdefiniowaną przez klienta walidację funkcjonalną.
1. Architektura płytki drukowanej Thunderbolt Dock i tunelowanie protokołów
Architektury klasy Thunderbolt i USB4 umożliwiają przesyłanie wielu typów protokołów przez współdzielone łącze o dużej szybkości. Dokumentacja USB-IF wyraźnie opisuje tunelowanie USB3, DisplayPort i PCIe w USB4. Kontroler stacji dokującej lub router kończy działanie tej struktury i udostępnia funkcje downstream zgodnie z konstrukcją produktu.
Dokowanie klasy Thunderbolt/USB4 to struktura routingu, a nie proste drzewo koncentratorów. Łącze nadrzędne może przesyłać wiele typów protokołów i dynamicznie przydzielać przepustowość, podczas gdy kontrolery lub porty nadrzędne udostępniają funkcje USB, wyświetlacza i PCIe zgodnie z projektem. Dzięki temu topologia kontrolera, oprogramowanie układowe i konfiguracja portów są częścią architektury elektrycznej, a nie tylko oprogramowaniem dodawanym po montażu płytki PCB.
Domeny architektury o dużej prędkości
| Domena | Rola na ławie oskarżonych | Implikacje produkcyjne |
|---|---|---|
| Łącze Thunderbolt/USB4 | Przenosi ruch trasowany/tunelowany przez USB-C | Bardzo ścisła kontrola kanałów i złączy. |
| Tunelowanie/ścieżka DisplayPort | Transportuje ruch wyświetlacza do wyjść lub portów downstream | Straty, mapowanie pasów, walidacja interoperacyjności. |
| Tunelowanie/ścieżka PCIe | Umożliwia funkcje downstream oparte na PCIe, tam gdzie są zaimplementowane | Topologia kontrolera i szybka walidacja. |
| Funkcje tunelowania/koncentratora USB3 | Zapewnia konwencjonalne urządzenia peryferyjne USB | Mapowanie koncentratora/kontrolera i testy zgodności wstecznej. |
| Dostawa energii | Negocjuje moc przez USB-C, tam gdzie jest to przewidziane | Oprogramowanie układowe PD, ścieżka zasilania i testy obciążenia. |
Pakiet produkcyjny powinien zatem zawierać schemat blokowy identyfikujący docelową generację Thunderbolt lub możliwości USB4, role portów upstream/downstream, funkcje tunelowania oraz wszelkie oddzielne urządzenia hub/bridge. Zapobiega to poważnym błędom w doborze źródeł: założeniu, że dwie stacje dokujące z tą samą liczbą złączy mogą korzystać z tych samych ograniczeń PCB. Ich budżety kanałów, wymagania dotyczące kontrolerów i cele zgodności mogą się zasadniczo różnić.
Stacja dokująca klasy Thunderbolt różni się od konwencjonalnego koncentratora USB, ponieważ szybka struktura może obsługiwać wiele typów protokołów i udostępniać złożone funkcje downstream. Dokumentacja USB4 opisuje tunelowanie ruchu USB3, DisplayPort i PCIe; platformy Thunderbolt bazują na pokrewnych koncepcjach szybkiej transmisji danych, z uwzględnieniem wymagań specyficznych dla danej generacji. Implementacja stacji dokującej może wykorzystywać jeden lub więcej routerów/kontrolerów, przełączników, retimerów lub urządzeń mostkowych, w zależności od topologii, dlatego nie ma jednego uniwersalnego schematu blokowego PCB Thunderbolt.
Na potrzeby produkcji architektura powinna być ujęta w diagramie blokowym, który identyfikuje każdy szybki skok, złącze, punkt końcowy protokołu i domenę zasilania. Dokument ten zawiera wskazówki dotyczące przeglądu kanałów, konfiguracji kontrolera i testów funkcjonalnych. Zapobiega on również traktowaniu przez asemblera każdego portu typu C jako równoważnego: jeden może być portem hosta nadrzędnego, inny portem Thunderbolt/USB4 odbiorczym, a pozostałe mogą implementować różne funkcje przesyłania danych lub ładowania.
2. Thunderbolt, USB4 i USB-C: Powiązane, ale niezamienne
USB-C definiuje system złącza/kabla; USB4 definiuje architekturę USB o wysokiej prędkości; Thunderbolt to technologia/marka firmy Intel z wymaganiami specyficznymi dla danej generacji. Mogą one ze sobą współdziałać w określony sposób, ale samo gniazdo USB-C nie identyfikuje stacji dokującej Thunderbolt.
USB-C opisuje system złączy; USB4 definiuje architekturę USB o wysokiej prędkości; Thunderbolt to certyfikowana technologia firmy Intel z wymaganiami specyficznymi dla danej generacji. Aktualne informacje firmy Intel wskazują na istotne różnice w możliwościach między Thunderbolt 4 a Thunderbolt 5, podczas gdy USB-IF stale rozwija specyfikacje USB4 i narzędzia zgodności. Artykuł dotyczący produkcji powinien zatem zamrozić docelową generację i rewizję specyfikacji dla projektu, zamiast na stałe kodować jedną prędkość lub wartość ładowania jako uniwersalną.
Aktualne informacje firmy Intel dotyczące platformy Thunderbolt pokazują również, że możliwości ewoluują wraz z generacją. W przypadku treści produkcyjnych, bezpiecznym podejściem jest określenie docelowej generacji i wymagań klienta dotyczących zgodności, zamiast publikowania jednego stałego zestawienia przepustowości, wyświetlacza lub ładowania dla każdej stacji dokującej Thunderbolt.
Specyfikacja dyscypliny
Nie należy wnioskować o certyfikacji Thunderbolt na podstawie kontrolera obsługującego USB4 ani wnioskować o wydajności USB4/Thunderbolt na podstawie kształtu złącza. Cele dotyczące certyfikacji i interoperacyjności powinny zostać określone w specyfikacji projektu.
To rozróżnienie dotyczy również etykiet, kabli i sprzętu testowego. Kabel typu C odpowiedni dla jednego trybu może nie obsługiwać najwyższego docelowego zachowania Thunderbolt/USB4, a konstrukcja obsługująca USB4 nie jest automatycznie produktem certyfikowanym dla Thunderbolt. Fabryczne testy funkcjonalne mogą potwierdzić tryby pracy zdefiniowane przez klienta; formalna certyfikacja i używanie logo pozostają regulowane przez odpowiednie wymagania programu.
USB-C, USB4 i Thunderbolt są ze sobą powiązane, ale opisują różne warstwy produktu. USB typu C definiuje interfejs złącza/kabla; USB4 definiuje architekturę USB, która dynamicznie współdzieli szybkie łącze między protokołami danych/wyświetlania; Thunderbolt to technologia/marka firmy Intel z własnym ekosystemem generacji i certyfikacji. Dlatego obecność gniazda typu C nie oznacza, że USB4 lub Thunderbolt są kompatybilne.
To rozróżnienie ma bezpośrednie konsekwencje produkcyjne. Układ scalony kontrolera, konfiguracja oprogramowania układowego/NVM, możliwości okablowania, obsługa hosta i routing portów muszą być zgodne z docelowym zestawem funkcji. Etykiety marketingowe powinny opierać się na zweryfikowanych możliwościach produktu, a nie na wyglądzie złącza. Podczas NPI konfiguracje testowe powinny identyfikować dokładne kombinacje hosta, kabla i urządzenia, aby wyniki testów zgodności można było później odtworzyć.
Specyfikacja dyscypliny
Zamroź docelową generację Thunderbolt/USB4, konfigurację kontrolera i zestaw kabli referencyjnych przed przeniesieniem do produkcji. Niejasny opis „stacji dokującej USB-C kompatybilnej z Thunderbolt” nie wystarczy do kontroli produkcji ani testów.
3. Straty wtrąceniowe, straty odbiciowe i budżet kanału o dużej szybkości
Przy prędkościach transmisji danych klasy Thunderbolt/USB4 cała trasa zachowuje się jak kanał: wyprowadzenia nadajnika, ścieżki PCB, przelotki, urządzenia zabezpieczające przed ESD, złącza i kabel – wszystkie one przyczyniają się do strat i odbić . Kontrolowana impedancja jest konieczna, ale sama w sobie niewystarczająca.
Przy tych prędkościach transmisji danych płytka PCB stanowi część kanału typu end-to-end, który obejmuje wyprowadzenia sygnału w obudowie, ścieżki, przelotki, elementy zabezpieczające, złącza i kabel. Tłumienność wtrąceniowa opisuje energię traconą w kanale, natomiast tłumienność odbiciowa odzwierciedla nieciągłości impedancji; oba te parametry mają znaczenie, ponieważ samo osiągnięcie nominalnej impedancji różnicowej nie gwarantuje wystarczającego marginesu odbioru w odbiorniku. Model kanału lub zasady projektowania klienta powinny określać, jaki pobór mocy ma dana część płytki.
Produkcja powinna zachować grubość dielektryka, geometrię miedzi i charakterystykę powierzchni założoną przez model kanału. Plan produkcji umożliwia koordynację doboru materiałów PCB o dużej prędkości oraz wymagań dotyczących kontroli impedancji na podstawie opublikowanych celów dotyczących stosu i strat.
- Określ rodzinę materiałów i ograniczenia Dk/Df, jeśli projekt tego wymaga.
- Traktuj uruchomienia łączników i pola przelotowe jako modelowane przejścia, a nie izolowane odciski.
- Kontroluj odwiert, ślepe przejścia lub inne funkcje przejść tylko wtedy, gdy wymaga tego układ/kanał.
- Unikaj niezatwierdzonych zamienników podzespołów ESD lub podzespołów trybu wspólnego na newralgicznych odcinkach.
Wybór materiałów powinien uwzględniać ten budżet. Straty dielektryczne, chropowatość miedzi, geometria ścieżek i grubość warstwy wpływają na tłumienie, ale laminat o niskiej stratności nie jest automatycznie konieczny dla każdej trasy. Producent powinien porównać możliwą do uzyskania geometrię stosu z podanymi docelowymi stratami/impedancją, udokumentować wszelkie propozycje dotyczące ekwiwalentów materiałowych i unikać zamienników, które zmieniają właściwości elektryczne bez uzyskania zgody. Daje to zamawiającemu uzasadniony powód, aby wybrać materiał wysokiej jakości, gdy jest on faktycznie potrzebny.
Przy tych prędkościach transmisji, ścieżki PCB stanowią tylko część budżetu kanału. Rozbicie obudowy, przejścia przelotowe, urządzenia zabezpieczające, złącza i kable przyczyniają się do strat wtrąceniowych i odbić. Kontrolowana impedancja utrzymuje jedną zmienną w określonych granicach, ale nie jest w stanie skompensować nadmiernych strat ani nieciągłości w innych miejscach. Zespół projektowy powinien zdefiniować ograniczenia dotyczące materiału/układu warstw i kanału; producent płytek powinien je odtworzyć z kontrolowaną geometrią dielektryka i miedzi.
Należy ostrożnie podchodzić do zamiany materiałów, ponieważ straty dielektryczne i chropowatość mogą wpływać na margines bezpieczeństwa. Jeśli projekt został zweryfikowany dla określonej rodziny materiałów lub klasy elektrycznej, należy zamodelować lub zatwierdzić alternatywę, a nie wybierać jej wyłącznie na podstawie nominalnego współczynnika Dk. Można uwzględnić kupony impedancji, kupony strat lub inne struktury testowe, jeśli program tego wymaga. Następnie test funkcjonalny produkcji weryfikuje zachowanie systemu, podczas gdy formalna zgodność lub charakterystyka pozostają odrębnym zakresem inżynierskim.
Highleap Electronics • Produkcja PCB i PCBA
Przegląd produkcji płytek PCB do stacji dokującej o dużej prędkości
Wyślij wymagania dotyczące stosu, routingu, ponownego uruchamiania, zasilania i walidacji do oceny inżynierskiej.
Poproś o wycenę stacji dokującej Thunderbolt → Omów płytkę PCBA stacji dokującej High-Speed →
✓ Przegląd DFM i DFA ✓ Prototyp do powtórzenia produkcji ✓ Produkcja i montaż PCB
4. Przejścia warstw, struktury przelotowe, retimery i redrivery, jeśli są wymagane
Szybkie stacje dokujące mogą wymagać złożonego routingu między kontrolerami a wieloma złączami typu C lub złączami wyświetlacza. Przejścia między interfejsami wprowadzają nieciągłość i efekty stub, dlatego strategia stack-up i escape powinna być analizowana łącznie.
Przejścia przelotowe mogą powodować nieciągłość pojemnościową/indukcyjną oraz nieużywane spadki przelotowe, dlatego gęste stacje dokujące o dużej prędkości mogą wykorzystywać zoptymalizowane antypady, ślepe przelotki, wiercenie wsteczne lub inne struktury. Prawidłowy wybór zależy od przejścia warstw, długości ścieżki, stosu i pozostałego marginesu kanału. Zaawansowane procesy związane z przelotkami powinny być uzasadnione symulacją lub zasadami projektowania, a nie dodawane jako elementy marketingowe.
Retimery lub redrivery mogą zwiększyć margines kanału w niektórych architekturach, ale ich użycie zależy od topologii elektrycznej, długości ścieżek, liczby złączy i możliwości kontrolera. Powinny być traktowane jako elementy projektu z zależnościami od oprogramowania układowego/konfiguracji, a nie jako uniwersalne części, które musi zawierać każda stacja dokująca Thunderbolt.
Podobnie, HDI lub backdrilling mogą być uzasadnione w gęstym wdrożeniu o dużej prędkości, podczas gdy inny prawidłowy projekt może spełnić swój budżet kanału bez nich.
Retimery i redrivery są podobnie warunkowe. Retimer może odzyskać sygnał poprzez jego zakończenie i retransmisję, podczas gdy redriver zazwyczaj zapewnia analogowe kondycjonowanie; zachowanie urządzenia i kompatybilność protokołów różnią się. Ich rozmieszczenie, zegary referencyjne, integralność zasilania oraz oprogramowanie sprzętowe/konfiguracja stają się częścią sprawdzonej topologii. Jeśli oryginalny projekt ich nie wymaga, wstawienie jednego „ze względów bezpieczeństwa” nie jest ulepszeniem produkcyjnym, lecz przeprojektowaniem.
Przejścia warstw są często nieuniknione między układami BGA kontrolera a wieloma złączami typu C. Przejścia przelotek, geometria antypadów i przejścia w płaszczyźnie odniesienia mogą powodować nieciągłości, dlatego strategię wyjścia należy przeanalizować w ramach stack-upu. Można stosować wiercenie wsteczne, przelotki ślepe lub inne techniki, gdy uzasadnia to analiza kanału; żadna z nich nie powinna być uznawana za obowiązkową dla każdej stacji dokującej Thunderbolt.
Retimery i redrivery są również zależne od topologii. Retimer może odzyskać/retransmitować sygnał i zwiększyć zasięg w architekturze, podczas gdy redriver zapewnia analogowe kondycjonowanie; prawidłowe urządzenie i jego rozmieszczenie zależą od projektu platformy. Komponenty te nie zastępują generycznego rozwiązania dla wadliwego routingu. Ich wymagania dotyczące zasilania, temperatury, konfiguracji i oprogramowania sprzętowego muszą być uwzględnione w zestawieniu materiałów i planie testów, a wymiana wymaga walidacji inżynierskiej.
5. Dostarczanie zasilania przez USB-C, konwersja mocy i gęstość cieplna
Stacje dokujące Thunderbolt często łączą w sobie szybkie kontrolery z wydajną konwersją mocy i wieloma aktywnymi portami. Technologia USB Power Delivery może negocjować zasilanie hosta i urządzenia pobierającego, jeśli jest wdrożona, a stacja dokująca może również korzystać z zewnętrznego adaptera do zasilania wewnętrznych szyn.
Stacja dokująca Thunderbolt może przesyłać znaczną moc, obsługując kontrolery o dużej prędkości, wiele portów oraz funkcje wyświetlania/sieciowe. Technologia USB Power Delivery może negocjować zasilanie hosta lub urządzenia pobierającego, a zewnętrzny adapter często zapewnia wewnętrzny budżet stacji dokującej. Drzewo zasilania powinno definiować jednoczesne założenia dotyczące obciążenia, ochrony, sekwencjonowania i limitów termicznych, aby płytka PCB nie była oceniana pod kątem nierealistycznej sumy głównych możliwości każdego portu.
Zasilanie kontrolera, regulatory i ścieżki wysokoprądowe mogą generować znaczną gęstość ciepła. Płytka PCB musi zachować otwory termiczne, rozprowadzenie miedzi i odstępy między komponentami określone w projekcie, a obudowa/system rozpraszania ciepła muszą zostać oddzielnie zweryfikowane na poziomie produktu.
Kontrola produkcji może pomóc w rozwiązaniu problemów związanych z zarządzaniem temperaturą płytek PCB i ich montażem, bez konieczności określania jednego standardowego poziomu mocy dla wszystkich stacji dokujących Thunderbolt.
Konwersja mocy powoduje również interakcje elektromagnetyczne i termiczne z liniami szybkiego przesyłu. Węzły przełączające, cewki indukcyjne i regulatory temperatury powinny uwzględniać strategię separacji i ścieżki powrotnej układu; miedziane wylewki i przelotki termiczne muszą pozostać w stanie, w jakim zostały wydane. Produkcja umożliwia weryfikację wynegocjowanych stanów zasilania i wybranych przypadków obciążenia, natomiast pełna certyfikacja temperatury obudowy i ładowania wymaga oddzielnej walidacji na poziomie systemu.
Chroń zweryfikowany kanał
Przed wprowadzeniem do produkcji należy zablokować docelową generację Thunderbolt/USB4, stos, BOM o dużej prędkości, oprogramowanie sprzętowe oraz zestaw kabli/hostów. Zmiany w tych elementach należy traktować jako kontrolowane zdarzenia inżynieryjne, a nie zwykłe zamienniki zakupowe.
Szybkie kontrolery mogą rozpraszać znaczną moc, nawet zanim uwzględni się ładowanie hosta i obciążenia downstream. Wiele stacji dokujących Thunderbolt korzysta z zewnętrznego adaptera i może implementować USB PD dla hosta lub portów downstream, ale dokładne warunki różnią się w zależności od produktu. Drzewo zasilania PCB może obejmować kilka regulatorów i przełączników wysokoprądowych, tworząc skoncentrowane strefy termiczne obok obwodów wrażliwych na integralność sygnału.
Produkcja powinna zachować płaszczyzny miedziane, poprzez zastosowanie układów i odsłoniętych pól stykowych w tych strefach, a także unikać niezatwierdzonych zmian w miedzi, które wpływają na rozpraszanie ciepła lub szybkie punkty odniesienia. Testy termiczne NPI powinny uwzględniać reprezentatywne, jednoczesne obciążenie – ruch o dużej prędkości, aktywność wyświetlacza i ładowanie, tam gdzie ma to zastosowanie – ponieważ testy w stanie spoczynku mogą zaniżać temperaturę. Klient powinien określić limity operacyjne; fabryka może wykorzystać audyty próbne lub pomiary ukierunkowane w celu wykrycia zmian temperatury związanych z procesem.
Recenzja dużej prędkości i mocy
Jeśli stacja dokująca łączy wiele aktywnych portów typu C i funkcję ładowania hosta, należy przesłać założenia dotyczące stosu/kanału wraz z budżetem mocy. Firma Highleap może dokonać przeglądu interakcji związanych z produkcją i montażem przed zatwierdzeniem pierwszej partii kontrolerów o wysokiej wartości.
6. Montaż BGA/Fine-Pitch i kontrola ukrytych złączy
Kontrolery Thunderbolt/USB4 i urządzenia towarzyszące mogą być używane w obudowach o drobnym rozstawie lub z zaciskami u dołu. Margines montażowy zależy od projektu szablonu , płaskości płytki, kontroli pasty, jej rozmieszczenia i profilu lutowania rozpływowego — szczególnie na płytkach z dużymi miedzianymi obszarami zasilania i gęstym, szybkim routingiem.
Szybkie kontrolery dokujące mogą wykorzystywać duże obudowy BGA lub inne obudowy z zaciskami od dołu i gęstym routingiem. Okna montażowe zależą od nałożenia pasty, odkształceń płytki, masy termicznej i profilu lutowania rozpływowego. Jeśli płytka zawiera również duże złącza Type-C, DisplayPort/HDMI lub zasilania, może być konieczne zastosowanie narzędzi pomocniczych i dodatkowych operacji, aby zapobiec wpływowi masy złącza na proces precyzyjnego montażu.
Linia produkcyjna może integrować montaż PCB BGA z AOI i kontrolą rentgenowską, gdzie ukryte połączenia wymagają weryfikacji. Kryteria kontroli powinny być powiązane z rzeczywistym opakowaniem i planem akceptacji klienta, a nie z ogólnym twierdzeniem, że samo prześwietlenie rentgenowskie dowodzi, że stacja dokująca o dużej prędkości jest dobra.
Badanie rentgenowskie jest cenne w przypadku wybranych, ukrytych połączeń, ale kryteria kontroli muszą być dostosowane do konkretnego opakowania i ryzyka. Pustki, przerwy, mostki i wady typu „głowa w poduszce” mają różne sygnatury, a wizualnie akceptowalny układ BGA nadal nie potwierdza funkcjonalności protokołu. Solidna metoda kontroli jakości łączy weryfikację pierwszego artykułu, AOI, ukierunkowane prześwietlenie rentgenowskie, kontrolowane zasady przeróbek i szybkie testy funkcjonalne.
Kontrola odkształceń wymaga szczególnej uwagi w przypadku dużych układów BGA, ponieważ płytka o dużej szybkości może łączyć cienkie struktury dielektryczne z ciężkim złączem i miedzią zasilającą. Wsparcie panelu, równowaga miedzi i profilowanie lutowania rozpływowego powinny być analizowane łącznie. Jeśli przeróbki są dozwolone w krytycznym układzie sterowania, ścieżka zatwierdzenia powinna obejmować prześwietlenie rentgenowskie i walidację funkcjonalną po przeróbce, a nie akceptację samego lutowania.
Obudowy kontrolerów i elementów towarzyszących często mają gęste, ukryte połączenia, dlatego objętość pasty lutowniczej, podparcie płytki i profil lutowania rozpływowego wymagają ścisłej kontroli procesu. Duże warstwy miedzi i masy złączy mogą powodować lokalne różnice temperatur na całej płytce. Profilowanie i prześwietlanie przedprodukcyjne powinny koncentrować się na rzeczywistych obudowach wysokiego ryzyka, a nie na stosowaniu ogólnej procedury kontroli.
Wysokiej wartości układy BGA również uzasadniają stosowanie ścisłych zasad dotyczących przeróbek. Wielokrotne cykle z gorącym powietrzem mogą uszkodzić pady, odkształcić płytkę lub spowodować ukryte problemy z niezawodnością, szczególnie w przypadku gęstych struktur o dużej prędkości. AOI powinno uwzględniać widoczne komponenty i wady związane ze złączami, natomiast rentgenowskie wspomagają ocenę ukrytych połączeń. Żadne z nich nie zastępuje walidacji elektrycznej/funkcjonalnej. Możliwość śledzenia do partii komponentów, rewizji szablonu/programu i profilu reflow jest cenna, gdy sporadyczne problemy z dużą prędkością pojawią się później.
7. Szybka walidacja funkcjonalna i interoperacyjność
Kontrola elektryczna nie potwierdza działania protokołu. Plan walidacji stacji dokującej Thunderbolt powinien obejmować docelowe łącze hosta, urządzenia Thunderbolt/USB4 lub USB, ścieżki wyświetlania, funkcje wyprowadzone z PCIe (jeśli są obecne), sposób działania funkcji Power Delivery oraz wymagane tryby zgodności wstecznej.
Walidacja funkcjonalna powinna obejmować architekturę, a nie tylko poszczególne złącza. W zależności od projektu, może to obejmować nawiązanie połączenia Thunderbolt/USB4, tunelowanie USB3, tunelowanie DisplayPort, funkcje downstream oparte na PCIe, konwencjonalne urządzenia peryferyjne USB, dostarczanie zasilania (Power Delivery) oraz tryby wstecznej kompatybilności. Oddzielne obszary zgodności USB4 w USB-IF pokazują, dlaczego testowanie logiczne/protokołów różni się od prostego testowania ciągłości elektrycznej.
USB-IF przeprowadza oddzielne testy zgodności dla funkcji logicznych i tunelowania USB4, co pokazuje, dlaczego walidacja protokołu to coś więcej niż tylko prosta kontrola ciągłości. Na potrzeby produkcji klient powinien zdefiniować na poziomie fabryki podzbiór testów, osprzętu, kabli, hostów oraz kryteriów zaliczenia/niezaliczenia.
W dziale produkcji można wykonywać testy funkcjonalne zdefiniowane przez klienta, natomiast formalna certyfikacja pozostaje odrębnym programem, regulowanym przez odpowiednie organy normalizacyjne i właściciela produktu.
Testy produkcyjne nadal muszą mieć charakter praktyczny. Klient powinien zdefiniować powtarzalny podzbiór z zatwierdzonymi hostami, kablami, wyświetlaczami, urządzeniami pamięci masowej/sieciowymi oraz kryteriami zaliczenia/niezaliczenia; NPI może korzystać z szerszej macierzy interoperacyjności. Należy kontrolować zasoby testowe i wersje oprogramowania sprzętowego, ponieważ zmiana oprogramowania sprzętowego kabla lub hosta może zmienić wyniki, nawet jeśli płytka PCBA pozostaje niezmieniona.
Stacja dokująca Thunderbolt potrzebuje macierzy testowej obejmującej zaimplementowaną infrastrukturę, a nie tylko enumerację USB. W zależności od projektu, może to obejmować nawiązywanie połączenia upstream, urządzenia Thunderbolt/USB4 downstream, funkcje USB, ścieżki wyświetlania, punkty końcowe PCIe, takie jak kontrolery Ethernet/pamięci masowej, oraz zachowanie PD. Nie każda stacja dokująca udostępnia wszystkie te punkty końcowe, dlatego macierz powinna być specyficzna dla architektury.
Testowanie interoperacyjności jest wrażliwe na hosty, kable, systemy operacyjne i oprogramowanie sprzętowe urządzeń. Sprzęt produkcyjny powinien wykorzystywać kontrolowany podzbiór, który wychwytuje błędy montażu/konfiguracji; szersze testy zgodności i certyfikacji należą do inżynierii produktu. Wychwytuj tryb negocjowanego łącza i domenę awarii, jeśli pozwalają na to narzędzia. Pomaga to odróżnić wadliwe złącze lub kanał od problemu z oprogramowaniem sprzętowym/konfiguracją i generuje znacznie bardziej przydatne dane o wydajności niż prosta lampka „pass/fail”.
8. NPI, kontrola komponentów i transfer produkcji
Dostępność kontrolera dużej prędkości, oprogramowanie układowe, konfiguracja pamięci EEPROM, elementy zabezpieczające i złącza mogą być ściśle powiązane z walidacją. Zastąpienie „podobnego” komponentu może zmienić tłumienie wtrąceniowe, zachowanie protokołu lub status certyfikacji.
NPI to etap, na którym kanał elektryczny i konfiguracja są ze sobą połączone. Układ, materiał, struktura przelotek, kontroler i urządzenia zabezpieczające, numery MPN, oprogramowanie sprzętowe, dane EEPROM/konfiguracyjne oraz zestaw kabli/testów powinny być rejestrowane jako jedna, zweryfikowana linia bazowa. Wszelkie późniejsze zmiany w komponentach lub produkcji, które wpływają na kanał, powinny mieć wyraźną ścieżkę weryfikacji, a nie być traktowane jako rutynowa wymiana zakupowa.
Podczas NPI, zablokuj zatwierdzone numery MPN, oprogramowanie układowe/konfigurację , rewizję PCB, stack-up i zestaw kabli testowych przed powtórną produkcją. Zakres zaopatrzenia może obejmować zaopatrzenie w komponenty w ramach zatwierdzonych przez klienta zamienników oraz prowadzenie dokumentacji produkcyjnej dla kolejnych partii.
Lekcja produkcji
W przypadku doku szybkiego składowania, zatwierdzone zestawienie komponentów i zestawienie materiałów stanowią część zatwierdzonego kanału elektrycznego. Traktowanie ich jako wymiennych szczegółów zakupowych stwarza ryzyko konieczności ponownej kwalifikacji, którego można uniknąć.
Jest to szczególnie ważne w zarządzaniu cyklem życia. Wycofane z produkcji urządzenie ESD, złącze lub retimer może wymusić ponowną walidację, nawet gdy zbliża się termin wymiany w karcie katalogowej. Dział zaopatrzenia powinien zatem wiedzieć, które elementy BOM są krytyczne pod względem elektrycznym, a które posiadają zatwierdzone zamienniki. Zakres produkcji może uwzględniać kontrolowane zaopatrzenie i identyfikowalność partii, ale właściciel projektu powinien zatwierdzić zmiany, które mogą wpłynąć na zgodność lub interoperacyjność.
NPI powinien być bardziej zamrożony niż wersja PCB. Oprogramowanie układowe kontrolera/NVM, konfiguracja retimera, oprogramowanie układowe PD, zawartość pamięci EEPROM, zatwierdzone urządzenia zabezpieczające, złącza i kable referencyjne – wszystkie te elementy mogą wpływać na działanie urządzenia. Powtórna kompilacja z użyciem tych samych plików Gerber, ale innych plików konfiguracyjnych, nie jest tą samą wersją sprzętową z funkcjonalnego punktu widzenia. Suma kontrolna konfiguracji lub rejestrowanie wersji może zapobiec tego typu ukrytym odchyleniom.
Planowanie cyklu życia komponentów jest również istotne, ponieważ szybkie sterowniki i specjalistyczne elementy interfejsu mogą mieć ograniczoną liczbę zamienników. Dla każdej krytycznej części należy określić, czy zamiennik wymaga symulacji, walidacji laboratoryjnej, ponownego testu zgodności, czy jedynie zatwierdzenia zamówienia. Taka wstępna klasyfikacja przyspiesza reakcję na niedobory, nie przekształcając problemu z dostawami w niekontrolowany eksperyment elektryczny podczas produkcji masowej.
9. Wybór partnera do produkcji płytek PCB stacji dokującej Thunderbolt
Dostawca płytek PCB Thunderbolt Dock powinien być w stanie przełożyć wymagania dotyczące kanałów na kontrolowaną produkcję, montować gęste pakiety kontrolerów, zarządzać mechaniką złącza USB-C i wykonywać uzgodnioną macierz testów o dużej szybkości. Zapytaj, jak obsługiwane są impedancja, kontrola partii materiałów, struktury przelotowe, prześwietlenia rentgenowskie, poprawki i śledzenie konfiguracji.
Wniosek
Kluczowym wyzwaniem w produkcji stacji dokującej Thunderbolt jest zweryfikowany kanał o dużej szybkości i architektura wieloprotokołowa. Dokładna treść powinna uwzględniać tunelowanie protokołów, utratę sygnału w kanale, sterowanie kontrolerem/konfiguracją i interoperacyjność – bez traktowania jednej topologii, materiału, strategii retimerów czy liczby warstw jako uniwersalnych.
Kwalifikacja dostawcy powinna obejmować sprawdzenie dyscypliny procesów o dużej prędkości. Zapytaj, jak producent kontroluje konstrukcję dielektryczną i impedancję, jak sprawdzane są struktury przelotek, jak zatwierdzane są zamienniki materiałów oraz jak monter zarządza promieniowaniem rentgenowskim BGA, programowaniem kontrolera i ustawianiem złącza typu C. Dostawca powinien również być w stanie wyjaśnić różnicę między testem funkcjonalnym produkcji a formalnym testem zgodności ze standardem Thunderbolt/USB4.
Aby uzyskać wycenę, prosimy o dostarczenie architektury/schematu blokowego, docelowej generacji Thunderbolt/USB4, wymagań dotyczących stosu/kanałów, macierzy portów, budżetu mocy, zestawienia materiałów (BOM)/CPL, plików konfiguracyjnych oraz oczekiwań testowych. Highleap może następnie określić zakres produkcji, montażu wartościowych komponentów, inspekcji i walidacji zdefiniowanej przez klienta w oparciu o rzeczywisty projekt. W przypadku płytki PCB Thunderbolt Dock ten poziom definicji jest niezbędny, ponieważ „szybka stacja dokująca USB-C” nie jest odpowiednią specyfikacją produkcyjną.
Punkt konwersji RFQ
Prześlij schemat blokowy modułu High-Speed i udostępniony stos wraz z pakietem BOM/konfiguracyjnym. Highleap może przeanalizować ryzyko produkcyjne związane z kanałami, montaż BGA, mechanikę typu C oraz praktyczną matrycę testów produkcyjnych przed NPI.

Polecamy Wiadomości

Wycena i zestawienie PCB RT duroid 6002
Ta strona zawiera zadanie wyceny i definicji stosu...

Produkcja płytek PCB filtrów TMM6
Spis treściDlaczego projektanci filtrów mikrofalowych używają...

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy dla Ciebie analizę DFM/DFA i prześlemy raport. Możesz bezpiecznie przesłać pliki za pośrednictwem naszej strony internetowej. Aby przygotować wycenę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.