
Projektowanie i produkcja płytki PCB do stacji dokującej USB do rozbudowy opartej na koncentratorze
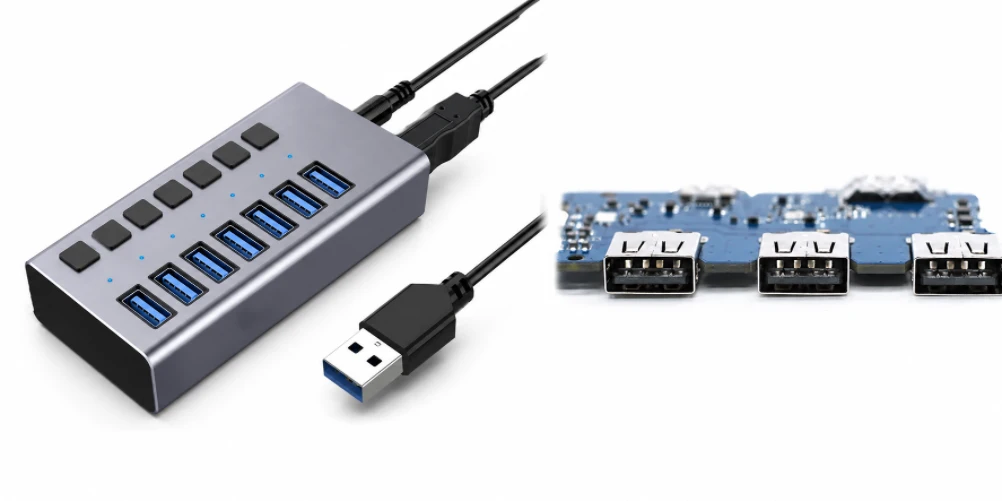
Spis treści
- Hub USB, stacja dokująca USB i wielofunkcyjna stacja dokująca USB-C: najpierw zdefiniuj produkt
- Architektura USB upstream i integracja kontrolera koncentratora
- Konfiguracja USB-C, tryb alternatywny DisplayPort i dostarczanie zasilania, jeśli ma to zastosowanie
- Szybkie różnicowe trasowanie i ochrona ESD
- Zasilanie portu downstream, ścieżki PD i projektowanie termiczne
- Montaż i produkcja płytek PCB do stacji dokujących USB
- Montaż SMT i testowanie funkcjonalne port po porcie
- Zapytanie ofertowe OEM i przegląd dostawcy w zakresie produkcji PCB stacji dokującej USB
Płytkę drukowaną stacji dokującej USB należy objaśnić od podstaw, zaczynając od architektury USB. W najprostszym ujęciu rozszerza ona jedno połączenie USB typu upstream na wiele portów USB typu downstream . Bardziej wydajne stacje dokujące USB-C mogą obsługiwać tryb DisplayPort Alt Mode, Power Delivery, Ethernet, czytniki kart lub dźwięk za pośrednictwem dodatkowych kontrolerów.
To zupełnie co innego niż traktowanie każdej stacji dokującej USB jako pełnoprawnej stacji dokującej do laptopa. Konstrukcje z USB-A i USB-C upstream oferują różne możliwości, a nawet stacja dokująca USB-C nie obsługuje automatycznie wideo, ładowania hosta ani wielu wyświetlaczy.
Firma Highleap Electronics oferuje wsparcie w zakresie produkcji płyt dokujących opartych na USB, obejmującą produkcję PCB koncentratorów USB , szybką produkcję, montaż, zaopatrzenie i testowanie interfejsu zdefiniowanego przez klienta.
1. Koncentrator USB, stacja dokująca USB i stacja dokująca wielofunkcyjna USB-C: Najpierw zdefiniuj produkt
Koncentrator USB przede wszystkim rozszerza liczbę portów danych USB. Stacja dokująca USB zazwyczaj dodaje inne przydatne interfejsy do architektury koncentratora. Wielofunkcyjna stacja dokująca USB-C może dodatkowo korzystać z funkcji Type-C, takich jak DisplayPort Alt Mode lub Power Delivery, jeśli jej kontrolery i host nadrzędny je obsługują.
Hub USB po prostu rozszerza jedno połączenie USB do wielu portów USB; stacja dokująca USB zazwyczaj dodaje inne funkcje, takie jak Ethernet, wyjścia wyświetlacza lub czytniki kart; wielofunkcyjna stacja dokująca USB-C może również obsługiwać tryby Alt i Power Delivery. Kategorie te nakładają się na siebie na rynku, dlatego artykuł o PCB musi zdefiniować docelową architekturę przed omówieniem produkcji. W przeciwnym razie istnieje ryzyko przypisania funkcji wyświetlania lub ładowania do produktów, które obsługują tylko transmisję danych przez USB.
Granica typu produktu
| Typ | Funkcja podstawowa | Opcjonalne dodatki |
|---|---|---|
| rozdzielacz USB | Przesyłanie danych przez USB do wielu portów USB pobierania danych | Zarządzanie energią na poziomie portu. |
| Stacja dokująca USB | Rozszerzenie USB i funkcje nie-USB | Ethernet, audio, czytnik kart, konwersja wyświetlacza. |
| Wielofunkcyjna stacja dokująca USB-C | Złącze typu C upstream z możliwością rozbudowy przez USB | Tryb DP Alt, PD, dodatkowe porty typu C, w zależności od projektu. |
| Stacja dokująca Thunderbolt/USB4 | Protokół tunelowania szybkiej struktury | Sprzedawane oddzielnie; nie jest tożsame ze standardową stacją dokującą USB. |
Dla fabryki ta definicja staje się mapą portów i schematem blokowym. Identyfikuje interfejs nadrzędny, warstwy koncentratorów, porty podrzędne, opcjonalne mosty i role zasilania. Informacje te napędzają programowanie kontrolera, wypełnianie zestawienia materiałowego (BOM) i testy funkcjonalne. Dobrze skonstruowane zapytanie ofertowe (RFQ) powinno zatem zawierać je wraz z plikami Gerber i BOM, zamiast oczekiwać, że asembler zrekonstruuje funkcjonalność na podstawie footprintów złącza.
Hub USB przede wszystkim rozszerza porty USB; stacja dokująca USB zazwyczaj dodaje funkcje niezwiązane z USB, takie jak wyświetlacz czy Ethernet; wielofunkcyjna stacja dokująca USB-C może również negocjować zasilanie lub korzystać z trybów alternatywnych. Te oznaczenia są często mieszane w marketingu, dlatego produkcja powinna rozpocząć się od definicji funkcjonalnej, a nie nazwy produktu. Interfejs upstream, porty downstream i role zasilania określają kontrolery, routing i plan testów.
Najbardziej praktycznym dokumentem jest schemat blokowy wraz z macierzą portów. Określa on, które interfejsy przechodzą przez kontroler koncentratora, które funkcje korzystają z oddzielnych urządzeń mostkowych oraz które porty typu C pełnią rolę źródła, odbiornika lub pełnią podwójną rolę, tam gdzie jest to zaimplementowane. Dzięki temu język linków wewnętrznych/SEO nie staje się stwierdzeniem technicznym: artykuł może omawiać opcjonalny tryb DP Alt Mode lub PD, nie sugerując jednocześnie, że każda stacja dokująca USB je zawiera.
2. Architektura USB upstream i integracja kontrolera koncentratora
Interfejs nadrzędny i kontroler koncentratora definiują dostępną ścieżkę danych USB. Sygnalizacja USB 2.0 i USB 3.x ma różne wymagania dotyczące routingu i testów, a produkt może obsługiwać więcej niż jedną generację w celu zapewnienia wstecznej kompatybilności.
Ścieżka USB upstream określa możliwości transmisji danych, które reszta koncentratora może współdzielić. Wybór kontrolera koncentratora, kwarc/taktowanie, konfiguracja pamięci EEPROM lub oprogramowania układowego, sekwencja resetowania i mapowanie portów downstream – wszystkie te elementy muszą być zgodne z opracowaną konstrukcją. Ścieżki USB 2.0 i SuperSpeed mogą współistnieć, ale mają bardzo różne wymagania dotyczące routingu, dlatego nie należy ich traktować jako jednego, ogólnego „sygnału USB”.
Numer katalogowy kontrolera (MPN), taktowanie referencyjne, konfiguracja EEPROM/oprogramowania sprzętowego i mapowanie portów downstream powinny być kontrolowane w zależności od wersji. Zastępczy kontroler koncentratora nie jest decyzją o zakupie, jeśli zmienia oprogramowanie sprzętowe, przydział torów, zachowanie zasilania lub kompatybilność sterowników.
Produkcja musi również uwzględniać rezystory paskowe kontrolera koncentratora, pamięć konfiguracji i zatwierdzone elementy zegara, ponieważ drobne zmiany w zestawieniu komponentów (BOM) mogą wpłynąć na enumerację lub zachowanie portów. Podczas produkcji pierwszego egzemplarza należy zweryfikować tożsamość urządzenia i mapowanie portów przed pełną produkcją. Pozwala to na wykrycie błędów konfiguracji wcześniej niż w fazie testów końcowych, w której płytka może enumerować, ale ujawniać nieprawidłową liczbę lub typ portów.
Topologia koncentratora wpływa również na współdzielenie pasma i działanie portu. Kaskadowe etapy koncentratora, wewnętrzne urządzenia mostowe i translatory transakcji mogą tworzyć zależności niewidoczne z samej liczby złączy. Fabryka nie musi przeprojektowywać tej topologii, ale powinna zweryfikować, czy załadowana jest prawidłowa populacja kontrolerów i konfiguracja dla zwolnionej mapy portów przed testowaniem końcowym.
Ścieżka USB upstream określa przepustowość i topologię dostępną dla reszty stacji dokującej. Kontroler koncentratora dystrybuuje ruch USB do portów downstream i może łączyć się z funkcjami Ethernet, audio lub czytnika kart przez USB. Taktowanie kontrolera, szyny referencyjne, pamięć EEPROM/konfiguracja i szybkie wyprowadzenie sygnału są zatem kluczowymi elementami produkcyjnymi. Nieprawidłowy obraz konfiguracji lub element oscylatora mogą powodować awarie, nawet przy idealnym lutowaniu.
Trasowanie powinno zachowywać geometrię par różnicowych, płaszczyzny odniesienia i sposób uruchamiania złącza zdefiniowane w projekcie. Plan testów powinien weryfikować zamierzoną generację USB za pomocą odpowiednich hostów i urządzeń, a nie tylko sprawdzać, czy mysz o niskiej prędkości wylicza wartości. Jeśli produkt obsługuje wiele funkcji downstream o dużej przepustowości, testowanie NPI przy jednoczesnym ruchu może ujawnić interakcje zasilania lub temperatury, których nie wykrywa test pojedynczego portu.
Punkt kontrolny architektury
W zapytaniu ofertowym (RFQ) należy określić generację USB upstream i wymienić funkcje downstream współdzielące hub. Pozwoli to firmie Highleap na sprawdzenie konfiguracji kontrolera, routingu zależnego od przepustowości i realistycznego zestawu testowego.
3. Konfiguracja USB-C, tryb alternatywny DisplayPort i dostarczanie zasilania, jeśli ma to zastosowanie
W przypadku produktów USB-C płytka PCB może obejmować sterowanie typu C/CC lub PD , multipleksowanie orientacji i routing szybkich linii. Tryb DisplayPort Alt Mode przekształca szybkie linie typu C na DisplayPort, jeśli jest obsługiwany; USB PD negocjuje zasilanie niezależnie.
Gniazdo USB-C może obsługiwać tylko podstawowe dane USB lub znacznie bogatszą kombinację funkcji. Funkcje DisplayPort Alt Mode, USB Power Delivery i szybsze USB/USB4 zależą od możliwości kontrolera i konstrukcji systemu. Dlatego artykuł powinien używać języka warunkowego i wymagać definicji roli portu w projekcie, zamiast prezentować te funkcje jako nieodłączne dla USB-C.
Ponieważ te funkcje są opcjonalne, pakiet produkcyjny powinien określać, czy port upstream obsługuje wyłącznie transmisję danych, obsługuje tryb Alt, akceptuje lub dostarcza zasilanie PD oraz które porty downstream typu C pełnią jaką rolę. Same etykiety portów nie stanowią wystarczającej definicji produkcji.
Nie przesadzaj z USB-C
Złącze USB-C może znajdować się w stacji dokującej, która nie obsługuje ładowania hosta ani wideo. Publikuj i testuj tylko funkcje zaimplementowane przez architekturę produktu.
W przypadku zastosowania trybu Alt Mode lub PD, płytka PCB może zawierać sterowanie CC/PD, multipleksowanie torów, kondycjonowanie sygnału oraz zabezpieczone ścieżki wysokoprądowe. Oprogramowanie sprzętowe i zatwierdzone komponenty torów sygnałowych stają się częścią zweryfikowanej konfiguracji. Testy fabryczne powinny weryfikować tryby negocjowane określone przez klienta, natomiast testy zgodności/certyfikacji pozostają niezależne od rutynowych kontroli funkcjonalnych PCBA.
USB typu C nakłada dodatkowe wymagania dotyczące konfiguracji i zarządzania energią, wykraczające poza odwracalne złącze. Piny CC określają sposób podłączenia/orientacji, natomiast USB Power Delivery i tryby alternatywne wymagają odpowiednich kontrolerów i obsługi protokołu po wdrożeniu. Gniazdo USB typu C w stacji dokującej może zatem służyć wyłącznie do przesyłania danych, ładowania, wyświetlania lub być wielofunkcyjne, w zależności od konstrukcji.
Produkcja powinna kontrolować uziemienie obudowy złącza typu C, szybkie wyprowadzenie linii, liczbę komponentów CC/PD, ochronę VBUS oraz wszelkie urządzenia multipleksujące/mostkujące linie. Testy produkcyjne powinny uwzględniać jasno określone oczekiwania dotyczące funkcji dla każdego portu. Jeśli jeden port downstream typu C nie obsługuje sygnału wideo, nie jest to wadą; jeśli inny jest przeznaczony do negocjowania mocy, zachowanie PD należy sprawdzić za pomocą zdefiniowanego sprzętu. Pozwala to uniknąć nadmiernego testowania lub zgłaszania nieobsługiwanych funkcji.
Highleap Electronics • Produkcja PCB i PCBA
Przegląd produkcji PCBA stacji dokującej USB
Udostępnij wymagania dotyczące koncentratora, zasilania, złącza i portu do kontrolowanej budowy stacji dokującej.
Poproś o wycenę stacji dokującej USB → Omów PCBA stacji dokującej USB →
✓ Przegląd DFM i DFA ✓ Prototyp do powtórzenia produkcji ✓ Produkcja i montaż PCB
4. Szybkie różnicowe trasowanie i ochrona ESD
Linie USB SuperSpeed są wrażliwe na impedancję, nieciągłości i jakość ścieżki powrotnej . Na kanał wpływają złącza, urządzenia ESD, komponenty w trybie wspólnym (jeśli są używane), przelotki i przejścia między warstwami.
Routing SuperSpeed USB jest wrażliwy na nieciągłości impedancji, oporniki i pojemność pasożytniczą pochodzącą z elementów zabezpieczających. Wyjście złącza, układ ESD, dławik sygnału wspólnego (jeśli jest stosowany), wyprowadzenie sygnału przez pole i kontroler – wszystkie te czynniki wpływają na kanał. Producent powinien działać w oparciu o wymagania dotyczące zwolnionego stosu i sieci kontrolowanej, a nie traktować impedancji jako ostatecznego pomiaru opartego wyłącznie na kuponie.
Zakład produkujący płytki drukowane może produkować płytki o kontrolowanej impedancji i weryfikować wymagania dotyczące szybkich płytek PCB w odniesieniu do stosu danych klienta. Zabezpieczenie ESD powinno być umieszczone i zmontowane zgodnie z zatwierdzonym projektem; dodanie nadmiernej pojemności poprzez niezatwierdzoną zamiennik może wpłynąć na marginesy prędkości.
- Zachowaj geometrię par różniczkowych i płaszczyzny odniesienia.
- Zminimalizuj nieplanowane szczątki i zbędne przejścia między warstwami.
- Zadbaj o to, aby zabezpieczenia i złącza były przymocowane do odpowiednich części.
- Zdefiniuj impedancję i wszelkie wymagania dotyczące kuponów/testów w notatkach produkcyjnych.
Ochrona przed wyładowaniami elektrostatycznymi (ESD) stanowi również ryzyko w procesie zaopatrzenia. Wymiana urządzenia zabezpieczającego na takie o znacząco innej pojemności lub geometrii obudowy może zmniejszyć margines bezpieczeństwa dla dużych prędkości, nawet jeśli jego odporność na przepięcia wydaje się odpowiednia. Dlatego zastąpienie ścieżki sygnałowej powinno wymagać zgody inżyniera. To właśnie ten rodzaj szczegółowości sprawia, że artykuł jest przydatny w procesie zaopatrzenia, a nie jedynie wymienia „ochronę przed wyładowaniami elektrostatycznymi” jako cechę.
Określ możliwości USB przed ustaleniem ceny
Przed złożeniem oferty prosimy o podanie generacji USB upstream, typów portów downstream, modelu magistrali/zasilania własnego oraz wszelkich funkcji Alt Mode lub PD. Ten jeden arkusz architektury zapobiega zarówno nadmiernej inżynierii, jak i brakowi pokrycia testowego.
Przy prędkościach SuperSpeed ścieżka elektryczna obejmuje wyprowadzenie sterownika, ścieżki PCB, przelotki, elementy ESD, złącze i kabel. Czysty układ może stracić na marginesie, jeśli alternatywne urządzenie zabezpieczające ma wyższą pojemność pasożytniczą lub jeśli produkcja zmienia układ warstw. Zatwierdzone części i kontrolowana impedancja powinny być zatem zarządzane razem, a nie oddzielnie w kwestii zakupu i PCB.
Zabezpieczenie ESD wymaga krótkiej ścieżki do docelowego uziemienia odniesienia/obudowy, bez tworzenia nadmiernego odgałęzienia w sygnale o dużej szybkości. Dokładne umiejscowienie jest decyzją projektową, ale montaż powinien je zachować i uniknąć przeróbek, które powodują dodanie długich zworek. Jeśli klient wymaga pomiarów zgodności elektrycznej, należy je zdefiniować oddzielnie od standardowych testów funkcjonalnych produkcji; pozytywny wynik transferu danych jest przydatnym testem, ale nie jest tym samym, co formalna certyfikacja zgodności USB.
5. Zasilanie portu downstream, ścieżki PD i projekt termiczny
Nawet koncentrator USB skoncentrowany na danych dystrybuuje zasilanie do urządzeń downstream. Bardziej wydajne stacje dokujące mogą być wyposażone w porty USB-C o większej mocy lub funkcję ładowania hosta. Dzięki temu wydajność prądowa złącza, przełączniki zasilania , zabezpieczenia i temperatura regulatora stają się centralnymi zagadnieniami PCB.
Moc portu downstream musi być rozdysponowana na całą stację dokującą. Konstrukcje zasilane z magistrali są ograniczone możliwościami połączenia upstream; stacje dokujące z własnym zasilaniem mogą mieć większą dostępną moc, ale nadal wymagają ograniczenia prądu, zabezpieczeń i zarządzania temperaturą dla każdej grupy portów. Porty downstream typu C mogą również mieć własne deklarowane zachowanie prądu lub PD, w zależności od konstrukcji.
Zapotrzebowanie na moc powinno być wyrażone jako budżet na port i system. Zakład produkujący płytki drukowane i monterzy mogą zachować ścieżki miedziane i właściwości termiczne, a testy funkcjonalne weryfikują limity prądowe lub zachowanie wyładowań niezupełnych (PD) zgodnie z limitami klienta.
Analiza termiczna powinna być powiązana z dostępnym budżetem mocy i scenariuszem obciążenia, a nie uniwersalnym stwierdzeniem dotyczącym mocy znamionowej stacji dokującej USB.
Produkcja płytek PCB powinna uwzględniać warstwy wysokoprądowe, miedź złączy i właściwości termiczne, a testy funkcjonalne uwzględniają zdefiniowane przez klienta przypadki obciążenia. Dane dotyczące przepływu danych przez port nie dowodzą poprawności ścieżki zasilania, a kontrola napięcia bez obciążenia nie dowodzi współdzielenia prądu przez wiele urządzeń. Zdefiniowanie reprezentatywnych kombinacji obciążeń dla NPI daje inżynierom znacznie silniejsze dowody przed wprowadzeniem produktu na rynek.
Zasilanie portu downstream może stanowić istotną część stacji dokującej USB, nawet bez ładowania laptopa o dużej mocy. Wiele portów może pobierać prąd jednocześnie, dlatego przełączniki obciążenia, ograniczniki prądu, złącza i rozdzielnice miedziane muszą być dobrane pod kątem projektu i odtworzone przez producenta. Test sprawdzający tylko magistralę VBUS bez obciążenia może nie wykryć spadków napięcia ani problemów termicznych pod rzeczywistym obciążeniem peryferyjnym.
W przypadku stosowania PD, negocjowane tryby napięcia/prądu oraz kierunek mocy powinny być jasno udokumentowane. Płytka PCB może mieć kilka domen mocy o różnych wymaganiach dotyczących ochrony i wykrywania. Podczas NPI należy zmierzyć reprezentatywne obciążone porty i zidentyfikować komponenty, które dominują w wzroście temperatury. Informacje te mogą być pomocne w testach audytu próbek w produkcji, bez konieczności poddawania każdego urządzenia długiemu wygrzewaniu termicznemu.
Punkt konwersji mocy/testu
Jeśli stacja dokująca USB zasila kilka urządzeń downstream lub negocjuje PD, należy uwzględnić w zapytaniu ofertowym założenia dotyczące prądu i mocy dla każdego portu. Firma Highleap może dokonać przeglądu ścieżek miedzianych i przeprowadzić test obciążeniowy, który odzwierciedla docelowy kod SKU.
6. Montaż i produkcja płytek PCB dla stacji dokujących USB
Prawidłowa liczba warstw zależy od liczby linii SuperSpeed, opcjonalnych interfejsów wyświetlacza/sieci, dystrybucji zasilania i powierzchni płytki. Mały hub USB może być znacznie prostszy w obsłudze niż wielofunkcyjna stacja dokująca USB-C, mimo że oba wykorzystują słowo kluczowe „stacja dokująca USB”.
Liczba warstw dokujących USB zależy od szybkości portu, gęstości kontrolera oraz opcjonalnych funkcji wyświetlania/sieci. Prosty hub może być stosunkowo skromny; wielofunkcyjna stacja dokująca może wymagać większej liczby płaszczyzn odniesienia i warstw routingu. Układ stosu powinien utrzymywać pary SuperSpeed blisko ciągłych odniesień, zapewniać konwersję mocy o odpowiedniej mocy i unikać tworzenia podziałów płaszczyzn pod wrażliwymi ścieżkami.
Stosuj wielowarstwowość, przelotki i złożoność materiałową wyłącznie w celu spełnienia wymagań dotyczących integralności i gęstości sygnału. Zakres produkcji może obsługiwać produkcję wielowarstwowych płytek PCB, jeśli wymaga tego projekt.
Przegląd produkcji powinien również uwzględniać gęstość krawędzi złączy i płaskość mechaniczną. Duże złącza USB-A, Type-C, HDMI lub Ethernet mogą powodować naprężenia wzdłuż krawędzi płytki, a nierówna miedź lub cienkie konstrukcje mogą wpływać na współpłaszczyznowość. Panelizacja, narzędzia i strategia depanelowania powinny zostać uzgodnione przed NPI, aby problemy z ustawieniem złączy nie zostały wykryte dopiero podczas montażu obudowy.
W uwagach dotyczących produkcji należy określić, które pary różnicowe wymagają kontrolowanej impedancji, które przelotki lub łączniki są ograniczone oraz czy faktycznie określono limit strat materiałowych. Zapobiega to przebudowie niedrogiej płytki huba, jak w przypadku Thunderbolt, a jednocześnie zapewnia wielofunkcyjnej stacji dokującej USB sterowanie, którego naprawdę potrzebuje, aby ścieżki SuperSpeed i wyświetlacz.
Konstrukcja płyty dokującej USB powinna być oparta na szybkim routingu i gęstości złączy. Konwencjonalny układ wielowarstwowy może być wystarczający; gęsty kontroler lub kompaktowa obudowa mogą uzasadniać zastosowanie ślepych przelotek lub HDI. Rysunek techniczny powinien określać wszelkie siatki o kontrolowanej impedancji, wymagania dotyczące grubości gotowego produktu oraz krytyczne mechanicznie szczeliny lub krawędzie wokół złączy.
Równowaga miedzi ma znaczenie, ponieważ płyty dokujące mogą zawierać duże wylewki mocy obok rzadkich obszarów o dużej prędkości. Nierównomierne rozłożenie miedzi może przyczyniać się do wygięcia/skręcenia lub odchyleń powłoki, co z kolei wpływa na ustawienie złączy i montaż o małej gęstości. Konstrukcja panelu powinna chronić wystające złącza i zapewniać odpowiednie wsparcie podczas montażu powierzchniowego (SMT). Te szczegóły produkcyjne często mają większy wpływ na wydajność niż samo zwiększenie liczby warstw.
7. Montaż SMT i testowanie funkcjonalne port po porcie
Montaż obejmuje koncentratory/kontrolery, urządzenia zasilające, komponenty ESD i złącza obciążane mechanicznie. Kontrola pierwszego elementu powinna potwierdzić typ złącza, jego orientację, liczbę opcji i zaprogramowaną konfigurację przed kontynuacją produkcji.
Kontrola procesu montażu powinna odzwierciedlać kombinację kontrolerów hub/bridge o małym rozstawie, małych elementów ESD, urządzeń zasilających i dużych złączy. Weryfikacja pierwszego elementu jest szczególnie przydatna w przypadku płytek wieloportowych, ponieważ podobne złącza lub powtarzające się układy ESD mogą być nieprawidłowo obciążone w wielu pozycjach. Lutowanie wtórne lub operacje ręczne powinny być wyraźnie oznaczone w sterowniku, a nie pozostawione interpretacji operatora.
Plan testów stacji dokującej USB powinien uwzględniać każdy zamontowany port. Przetestuj komunikację USB 2.0/3.x, jeśli ma to zastosowanie, a następnie osobno zweryfikuj opcjonalne funkcje Ethernet, wyświetlacza, czytnika kart, audio lub PD. Dział produkcji może przeprowadzić testy funkcjonalne na podstawie procedur i urządzeń zdefiniowanych przez klienta.
Rozróżnienie testowe
Port dostarczający napięcie 5 V niekoniecznie przesyła dane USB, a port USB-C, który enumeruje dane, niekoniecznie przesyła wideo lub żądany profil PD. Przetestuj każdą funkcję osobno.
Test na końcu linii powinien obejmować udostępnioną mapę portów: numerację upstream, każdy port USB downstream, opcjonalne interfejsy Ethernet/wyświetlacz/karta oraz funkcje zasilania. Jeśli płytka PCB obsługuje wiele kodów SKU, oprogramowanie testowe powinno odczytać lub otrzymać prawidłowy wariant, aby celowo puste porty nie powodowały fałszywych błędów. Prześledzone wyniki pomagają również określić, czy problem w terenie dotyczy konkretnego interfejsu, czy całej partii.
Zestaw montażowy obejmuje układ scalony koncentratora/kontrolera, przełączniki/regulatory mocy, układy ESD, oscylatory, elementy pasywne i kilka typów złączy. Wstępna kontrola podzespołu powinna zweryfikować komponenty konfiguracji kontrolera i numery części złączy, ponieważ podobne obudowy mogą obsługiwać różne role elektryczne. AOI i prześwietlenie rentgenowskie sprawdzają jakość lutowania, a kontrola dopasowania mechanicznego potwierdza położenie złącza.
Test port po porcie powinien obejmować łącze upstream i każdą zapełnioną funkcję downstream. Solidne urządzenie może wykorzystywać urządzenia pętli zwrotnej lub znane urządzenia peryferyjne do transmisji danych przez USB oraz oddzielne testy funkcji Ethernet/wyświetlacza, jeśli są zamontowane. Rejestruj awarie według portu i trybu, aby można było ustalić przyczynę w zespole złączy, przełączaniu zasilania, konfiguracji lub działaniu kanału o dużej przepustowości, a nie w ogólnym przypadku „awarii dokowania”.
8. Zapytanie ofertowe OEM i przegląd dostawcy w zakresie produkcji płytki PCB do stacji dokującej USB
Zapytanie ofertowe na płytkę PCB stacji dokującej USB powinno określać złącze/typ, generacje USB, mapę portów downstream, role typu C, wymagania dotyczące trybu Alt/PD, opcjonalne kontrolery, układ stosu i macierz testową. Zapobiega to ukryciu rzeczywistej złożoności stacji w ogólnikowej wycenie.
Wniosek
Inżynieria stacji dokującej USB zaczyna się od architektury koncentratora USB/danych. Dodatkowe funkcje wyświetlacza, sieci i ładowania powinny być dodawane tylko wtedy, gdy obsługuje je konkretny zestaw kontrolerów, zachowując przy tym odrębność tej strony od treści dotyczących zarówno ogólnych stacji dokujących, jak i stacji dokujących Thunderbolt.
W przypadku zaopatrzenia, kontrolery interfejsu, urządzenia USB-C/PD, elementy zabezpieczające i złącza powinny mieć kontrolowane zamienniki, ponieważ zmiany mogą wpłynąć na oprogramowanie sprzętowe, utratę danych przy dużej prędkości lub dopasowanie mechaniczne. Pasywne zamienniki mogą być szersze dopiero po sprawdzeniu odpowiednich parametrów elektrycznych. Programy długoterminowe korzystają z możliwości zablokowania oprogramowania/konfiguracji kontrolera i zawartości pamięci EEPROM do wersji sprzętowej.
Kompletne zapytanie ofertowe (RFQ) powinno zawierać informacje o trybie USB upstream, macierzy portów downstream, rolach zasilania, danych stack-up/impedancji, BOM/CPL, oprogramowaniu sprzętowym/konfiguracji oraz wymaganiach dotyczących testów funkcjonalnych. Highleap może następnie wycenić produkcję, montaż i testowanie interfejsu, nie zakładając braku funkcji wyświetlacza, Ethernetu ani PD. W przypadku płytki PCB do stacji dokującej USB , definicja oparta na protokole i portach jest kluczem zarówno do dokładności technicznej, jak i przejrzystości komercyjnej.
Punkt konwersji RFQ
Prześlij schemat blokowy i macierz cech dla każdego portu wraz z plikami produkcyjnymi. Highleap może je wykorzystać do identyfikacji zależności w zakresie prędkości, mocy i testów oraz przesłać dokładniejszą wycenę PCBA stacji dokującej USB.

Polecamy Wiadomości

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...

Produkcja płytek PCB TMM6
Produkcja TMM6 to strona kontroli procesu dla średniej wielkości...

Produkcja płytek PCB TMM3 dla modułów RF
Produkcja płytek PCB metodą TMM3 jest najbardziej przydatna, gdy moduł RF...

Produkcja płytek PCB TMM10 do kompaktowych projektów RF
Spis treściJak TMM10 zmniejsza struktury RFTMM10 kontra...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy dla Ciebie analizę DFM/DFA i prześlemy raport. Możesz bezpiecznie przesłać pliki za pośrednictwem naszej strony internetowej. Aby przygotować wycenę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.