
การเพิ่มประสิทธิภาพการออกแบบและการลดต้นทุนสำหรับรูเจาะ PCB ด้วยเลเซอร์
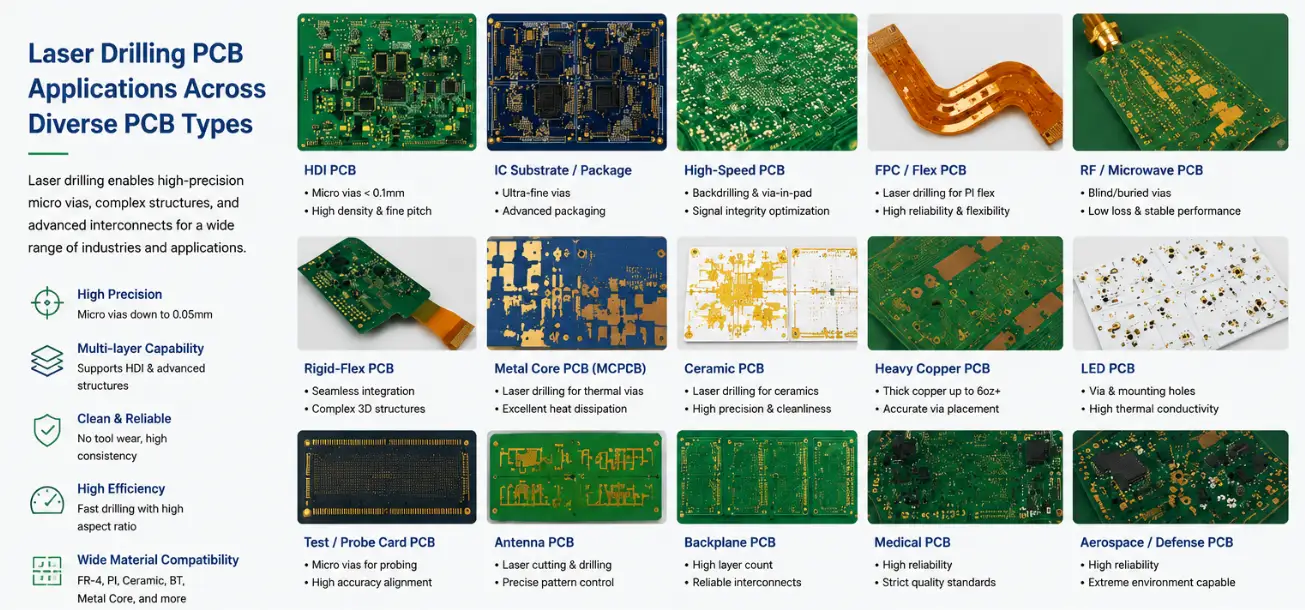
รูปที่ 1.การเจาะแผ่นวงจรพิมพ์ด้วยเลเซอร์
สารบัญ
- เมื่อใดที่การออกแบบ PCB ของคุณจำเป็นต้องใช้การเจาะด้วยเลเซอร์?
- กฎการออกแบบของ Microvia: ตัวเลขที่แน่นอนที่ควบคุมต้นทุนและผลผลิต
- อัตราส่วนภาพ: ข้อผิดพลาดที่แพงที่สุดในการออกแบบ HDI
- กฎ Via-in-Pad และข้อผิดพลาดในการประกอบที่ไม่มีใครเตือนคุณ
- เลเซอร์ CO₂ กับเลเซอร์ UV: ระบบของคุณต้องการเลเซอร์แบบไหน?
- วิศวกร CAM ประมวลผลไฟล์การเจาะด้วยเลเซอร์ของคุณอย่างไร และอะไรคือสิ่งที่ช่วยพวกเขา
- ปัจจัยที่มีผลต่อต้นทุนการเจาะด้วยเลเซอร์: อะไรบ้างที่ทำให้ราคาเสนอของ HDI สูงขึ้นหรือลดลง
- 8 ข้อผิดพลาดด้านการออกแบบที่มักถูกตรวจพบในการตรวจสอบ DFM (Design for Manufacturing)
การเจาะรูไมโครเวียบนแผงวงจรพิมพ์ด้วยเลเซอร์ไม่ใช่การอัปเกรดการผลิตที่คุณเลือกเพื่อความหรูหรา แต่เป็นวิธีการแก้ปัญหาเฉพาะด้านสำหรับปัญหาการเดินสายเฉพาะ และการเลือกใช้โดยไม่เข้าใจกฎการออกแบบที่เกี่ยวข้องจะนำไปสู่ราคาที่สูงกว่าที่คาดไว้ถึง 40% สัญญาณเตือน DFM ที่ทำให้การสร้างต้นแบบล่าช้า และความล้มเหลวในภาคสนามที่สืบย้อนไปถึงรูไมโครเวียที่ซ้อนกันซึ่งผ่านการทดสอบจากโรงงานทุกอย่างแล้ว คู่มือนี้เขียนขึ้นสำหรับนักออกแบบแผงวงจรพิมพ์และวิศวกรฮาร์ดแวร์ที่รู้จักไมโครเวียอยู่แล้วและต้องการกฎการออกแบบที่นำไปใช้ได้จริง ตัวแปรด้านต้นทุน ความเป็นจริงของเวิร์กโฟลว์ CAM และโหมดความล้มเหลว ไม่ใช่คู่มือเบื้องต้นเกี่ยวกับฟิสิกส์ของเลเซอร์
1) เมื่อใดที่การออกแบบ PCB ของคุณจำเป็นต้องใช้การเจาะด้วยเลเซอร์?
1.1 ปัญหาการกำหนดเส้นทางสามประการที่การเจาะด้วยเลเซอร์ช่วยแก้ไข
ก่อนที่จะเริ่มสร้าง HDI โปรดตรวจสอบว่าการออกแบบของคุณมีปัญหาข้อใดในสามข้อนี้:
ปัญหาที่ 1 — การเดินสายสัญญาณสำหรับ BGA ถูกจำกัดทางเรขาคณิตโดยรูทะลุ BGA ที่มีระยะห่างระหว่างรู 0.50 มม. จะมีระยะห่างระหว่างจุดศูนย์กลาง 0.50 มม. รูทะลุแบบกลไกต้องการเส้นผ่านศูนย์กลางแผ่นรอง 0.60 มม. (รูเจาะ 0.30 มม. + วงแหวน 0.15 มม. ในแต่ละด้าน) ซึ่งใหญ่กว่าระยะห่างระหว่างรู — คุณไม่สามารถติดตั้งรูทะลุในแต่ละแถวของ BGA ได้ ไมโครเวียขนาด 0.15 มม. ที่มีแผ่นรองขนาด 0.30 มม. ช่วยแก้ปัญหานี้ได้ ที่ระยะห่างระหว่างรู 0.40 มม. แม้แต่ 0.15 มม. ก็ยังคับแคบ และจำเป็นต้องใช้ขนาด 0.10 มม.
ปัญหาที่ 2 — ความสมบูรณ์ของสัญญาณที่ ความถี่สูงกว่า 5–10 GHz จำเป็นต้องใช้ vias ที่ปราศจากส่วนยื่น การเจาะรู ทะลุด้วยกลไกที่ส่งสัญญาณจาก L1 ไปยัง L4 บนแผงวงจร 16 ชั้น จะเหลือส่วนยื่นทองแดงที่ไม่ได้ใช้งาน (L5–L16) ซึ่งจะเกิดการสั่นพ้องที่ความถี่สูง การเจาะรูจากด้านหลังจะกำจัดส่วนยื่นส่วนใหญ่ แต่ความยาวของส่วนยื่นที่เหลืออยู่ยังคงสร้างการสะท้อนที่ความถี่สูงกว่า 10 GHz vias แบบเจาะด้วยเลเซอร์จะไม่มีส่วนยื่นเลยโดยธรรมชาติ สำหรับเลน SerDes, DDR5 หรือ RF ที่ความถี่สูงกว่า 5 GHz บนแผงวงจรหลายชั้น vias แบบเจาะทะลุอาจเป็นข้อกำหนดด้านความสมบูรณ์ของสัญญาณ ไม่ใช่ทางเลือกด้านความหนาแน่น
ปัญหาที่ 3 — พื้นที่บนแผงวงจรต้องลดลง แต่ประสิทธิภาพไม่สามารถลดลงได้แผงวงจรที่มีความหนาแน่นสูงบางครั้งสามารถเดินสายได้อย่างเรียบร้อยบนแผงวงจรหลายชั้นมาตรฐาน แต่ต้องการพื้นที่มากกว่าที่ตัวกล่องอนุญาตถึง 20% การสร้างแผงวงจร HDI ด้วยความหนาแน่นของไมโครเวียในแผ่นรองสามารถชดเชยพื้นที่ส่วนนั้นได้ แผงวงจร HDI มีราคาสูงกว่าต่อตารางนิ้ว แต่ต้นทุนโดยรวมอาจลดลงหากการลดพื้นที่นั้นมากพอ
| เงื่อนไขการออกแบบ | ต้องการการเจาะด้วยเลเซอร์ใช่ไหม? | หลักการและเหตุผล |
|---|---|---|
| ระยะห่างของ BGA ≤ 0.50 มม. | มี (ใบกำกับภาษีเต็มรูปแบบ) | การเชื่อมต่อแบบ Dog-bone ผ่านการกระจายตัวทางเรขาคณิตล้มเหลวที่ขนาด 0.50 มม. หรือต่ำกว่า |
| ระยะห่างระหว่างขา BGA 0.65 มม. พื้นที่บนแผงวงจรไม่จำกัด | ไม่ | การต่อสายแบบกลไกมาตรฐานผ่านช่องต่อแบบ Fanout นั้นใช้งานได้และประหยัดกว่า |
| ความถี่สัญญาณ > 10 GHz บนชั้นหลายชั้น | มี (ใบกำกับภาษีเต็มรูปแบบ) | ขั้วต่อแบบทะลุรูทำให้ความสมบูรณ์ของสัญญาณลดลงที่ความถี่สูงกว่า 5 GHz |
| ความหนาของแผ่นไม้โดยรวม < 0.8 มม. | มี (ใบกำกับภาษีเต็มรูปแบบ) | สว่านกลไม่สามารถควบคุมความลึกในการเจาะแบบตันได้ที่ความหนาระดับนี้ |
| 0.65 มม. BGA, แผงวงจรขนาดเล็ก, การเดินสายสัญญาณหนาแน่น | ประเมินค่า | ควรทดสอบการกำหนดเส้นทางก่อน — การประเมิน HDI อาจไม่เหมาะสม |
1.2 เมื่อการเจาะด้วยเลเซอร์ไม่ใช่ทางเลือกที่เหมาะสม
- เฉพาะต้นแบบหรือจำนวนไม่เกิน 50 ชิ้น: ระยะเวลานำส่ง HDI คือ 8–14 วัน เทียบกับ 5–7 วันสำหรับแผ่นวงจรพิมพ์หลายชั้นแบบมาตรฐาน สำหรับการตรวจสอบการทำงาน การผลิตแบบมาตรฐานจะช่วยให้คุณทำได้เร็วกว่า
- แผงวงจรที่เดินสายได้อย่างเรียบร้อยด้วยรูทะลุ: วงจร BGA ขนาด 0.50 มม. 64 ลูก ที่ไม่มีข้อจำกัดเรื่องพื้นที่บนแผงวงจร มักจะสามารถทำได้โดยใช้ vias รูปทรงกระดูกสุนัขและโครงสร้างมาตรฐาน 6 ชั้น ซึ่งมีต้นทุนเพียงครึ่งหนึ่งของโครงสร้าง HDI
- การออกแบบที่ความหนาแน่นที่เพิ่มขึ้นไม่คุ้มค่ากับต้นทุนที่สูงขึ้น: การออกแบบ HDI บางแบบเพิ่มต้นทุนแผ่นวงจรเปล่าขึ้น 50–80% เพื่อแลกกับประโยชน์ด้านการเดินสายที่สามารถทำได้โดยการเพิ่มเลเยอร์มาตรฐานสองชั้นแทน
2) กฎการออกแบบของ Microvia: ตัวเลขที่แน่นอนที่ควบคุมต้นทุนและผลผลิต
2.1 เส้นผ่านศูนย์กลางของรูเจาะ — ค่าเริ่มต้นจะใหญ่กว่า เว้นแต่ว่าระยะห่างของรูเจาะจะกำหนดเป็นอย่างอื่น
นักออกแบบส่วนใหญ่มักใช้ไมโครเวียขนาด 0.10 มม. เป็นค่าเริ่มต้น เนื่องจากแบบอ้างอิง HDI แสดงขนาด 0.10 มม. ซึ่งเป็นความเข้าใจผิด — 0.10 มม. เป็นขนาดขั้นต่ำที่กำหนดโดยข้อจำกัดของระยะห่างระหว่างขา ไม่ใช่ค่าเริ่มต้น การใช้ไมโครเวียขนาด 0.10 มม. ในจุดที่ขนาด 0.15 มม. สามารถใช้งานได้ จะทำให้เสียค่าใช้จ่ายในการเจาะเพิ่มขึ้น (ประมาณ 1.6 เท่าของค่าใช้จ่ายในการเจาะรูสำหรับไมโครเวียขนาด 0.15 มม.) โดยไม่ได้รับประโยชน์ด้านการเดินสายใดๆ
หลักเกณฑ์การเลือกขนาดเส้นผ่านศูนย์กลาง:
- 0.10mm: เฉพาะในกรณีที่ระยะห่างระหว่างขา BGA ≤ 0.40 มม. บังคับ หรือในกรณีที่พื้นที่ของชั้นภายในมีจำกัดอย่างมาก
- 0.125mm: เป็นจุดกึ่งกลางที่ใช้งานได้จริงสำหรับระยะห่างระหว่างเกลียว 0.40–0.45 มม. ในกรณีที่ระยะห่างเอื้ออำนวย
- 0.15mm: ค่าเริ่มต้นสำหรับการกำหนดเส้นทาง HDI อื่นๆ ทั้งหมด — ให้ผลผลิตที่ดีกว่า ต้นทุนการเจาะต่ำกว่า และการชุบทองแดงง่ายกว่า
2.2 ขนาดพื้นที่สำหรับวางที่ดิน — ตัวเลขที่มักผิดพลาดที่สุด
พื้นที่รองรับรอบรูเจาะแบบปิดต้องรองรับข้อผิดพลาดสองแหล่ง ได้แก่ ความแม่นยำของตำแหน่งเลเซอร์ (±25 µm) และการลงทะเบียนการเคลือบ (±50–70 µm ขึ้นอยู่กับจำนวนรอบการสร้าง) ซึ่งข้อผิดพลาดเหล่านี้จะสะสมกันในกรณีที่เลวร้ายที่สุด
| เส้นผ่านศูนย์กลางผ่าน | แผ่นรองที่ดินขั้นต่ำสุด | แนะนำโดยฝ่ายผลิต | วงแหวนวงแหวนขั้นต่ำ |
|---|---|---|---|
| 0.10mm | 0.22mm | 0.28mm | 0.05mm |
| 0.125mm | 0.25mm | 0.30mm | 0.063mm |
| 0.15mm | 0.28mm | 0.35mm | 0.065mm |
การกำหนดขนาดแผ่นรองให้เล็กที่สุดเท่าที่จะเป็นไปได้ จะทำให้การออกแบบนั้นไม่ยอมรับความคลาดเคลื่อนใดๆ แผ่นรองที่แนะนำสำหรับการผลิตจะเพิ่มระยะเผื่อ 0.06–0.07 มม. ซึ่งสามารถทนต่อความแปรผันตามปกติของกระบวนการผลิตได้ พื้นที่ทองแดงที่เพิ่มขึ้นนี้ไม่มีค่าใช้จ่ายเพิ่มเติมในการผลิต
2.3 น้ำหนักของแผ่นฟอยล์ทองแดงบนชั้นการสร้าง
ชั้นสร้างโครงสร้าง HDI ต้องใช้แผ่นฟอยล์ทองแดงขนาด ½ ออนซ์ (17 ไมโครเมตร) ไม่ใช่ 1 ออนซ์ สำหรับการเจาะด้วย CO₂ จะต้องทำการกัดด้วยสารเคมีเพื่อสร้างหน้าต่างทองแดง (หน้ากากปรับรูปทรง) ก่อนการเจาะด้วยเลเซอร์ หากใช้ทองแดงขนาด 1 ออนซ์ การกัดเซาะจะทำให้ขนาดเส้นผ่านศูนย์กลางรูเจาะขั้นต่ำลดลงจาก 0.10 มม. เหลือ 0.12–0.13 มม. แต่หากใช้ทองแดงขนาด ½ ออนซ์ จะสามารถเจาะได้ขนาด 0.10 มม. อย่างน่าเชื่อถือ ระบุ “ใช้ทองแดงขนาด ½ ออนซ์ในทุกชั้นสร้างโครงสร้าง HDI” ในหมายเหตุการผลิตของคุณ นักออกแบบหลายคนคัดลอกโครงสร้างที่ไม่ใช่ HDI ซึ่งระบุว่าใช้ทองแดงขนาด 1 ออนซ์ตลอดทั้งชั้น และไม่ตระหนักถึงผลกระทบที่เกิดขึ้น
3) อัตราส่วนภาพ: ข้อผิดพลาดที่แพงที่สุดในการออกแบบ HDI
3.1 เหตุใดอัตราส่วนภาพจึงมีผลต่อความน่าเชื่อถือ ไม่ใช่แค่ผลผลิต
อัตราส่วนความกว้างต่อเส้นผ่านศูนย์กลางของไมโครเวีย = ความหนาของฉนวน ÷ เส้นผ่านศูนย์กลางของเวีย เมื่ออัตราส่วนนี้สูงกว่า 0.8:1 เคมีของการชุบทองแดงจะเข้าถึงก้นเวียได้ยากขึ้น ผลที่ได้คือทองแดงบางลงบริเวณส่วนโค้งของเวีย ซึ่งเป็นจุดที่ความเครียดจากความร้อนกระจุกตัวอยู่ระหว่างการเปลี่ยนแปลงอุณหภูมิ ลักษณะความเสียหายไม่ใช่การขาดทันที แต่เป็นเวียที่ผ่านการทดสอบจากโรงงาน ผ่านการตรวจสอบก่อนนำเข้า และเกิดความเสียหายหลังจากผ่านการเปลี่ยนแปลงอุณหภูมิ 200-400 รอบในภาคสนาม
3.2 ต้นทุนและความน่าเชื่อถือตามอัตราส่วนภาพ
| ผ่านทาง Dia. | อิเล็กทริก | อัตราส่วน | ต้นทุนการเจาะ (โดยประมาณ) | ผลผลิตรอบแรก | อายุการใช้งานตามวัฏจักรความร้อน |
|---|---|---|---|---|---|
| 0.15mm | 75μm | 0.50:1 ✓ | 1.0 × | % 99 + | > 1,000 รอบ |
| 0.10mm | 75μm | 0.75:1 ✓ | 1.6 × | % 97-98 | 800–1,000 รอบ |
| 0.10mm | 100μm | 1.0:1 ⚠ | 2.8 × | % 93-95 | 400–600 รอบ |
| 0.10mm | 110μm | 1.1:1 ✗ | 3.5 × | % 88-92 | 200–400 รอบ |
วิธีที่นักออกแบบสร้างอัตราส่วนภาพที่ไม่ถูกต้องโดยไม่ได้ตั้งใจ:การคัดลอกโครงสร้างที่ฉนวนไดอิเล็กทริกมีความหนา 75 ไมโครเมตร แต่ผู้ผลิตกลับใช้พรีเพรกที่หนากว่าเล็กน้อย — 100 ไมโครเมตรแทนที่จะเป็น 75 ไมโครเมตร ใช้รูเชื่อมต่อขนาด 0.10 มิลลิเมตรเท่ากัน: อัตราส่วนภาพเปลี่ยนจาก 0.75:1 เป็น 1.0:1 ควรระบุความหนาของฉนวนไดอิเล็กทริกหลังการอบเสมอ (เช่น “พรีเพรก 1080 อบ 60 ไมโครเมตร ±5 ไมโครเมตร”) ไม่ใช่แค่หมายเลขรุ่นของพรีเพรกเท่านั้น
3.3 วิธีแก้ไข: เลือกพรีเพรกที่เหมาะสม
- แผ่นพรีเพรก 1080 ที่มีปริมาณเรซิน 65–70%: แข็งตัวจนมีความหนา 55–65 ไมโครเมตร — เหมาะสำหรับรูขนาด 0.10 มิลลิเมตร (อัตราส่วนความกว้างต่อความหนา 0.55–0.65:1)
- แผ่นพรีเพรก 1080 ที่มีเรซิน 55%: บ่มจนได้ความหนา 70–80 µm — ยอมรับได้สำหรับ 0.10 มม. (0.70–0.80:1)
- 2116 การตั้งครรภ์ก่อนกำหนด: บ่มให้ได้ความหนา 110–130 ไมโครเมตร — ห้ามใช้เป็นฉนวนกั้นเพียงอย่างเดียวสำหรับรูขนาด 0.10 มม.
การละเมิดอัตราส่วนภาพในงานออกแบบเพื่อการผลิต (DFM) ส่วนใหญ่เกิดจากนักออกแบบระบุใช้พรีเพรก 2116 ในขั้นตอนการสร้างชิ้นงาน เนื่องจากเป็นค่าเริ่มต้นในเครื่องมือสร้างชิ้นงานของพวกเขา การเปลี่ยนไปใช้พรีเพรก 1080 มีต้นทุนเท่ากันและแก้ไขปัญหาได้อย่างสมบูรณ์
4) กฎ Via-in-Pad และข้อผิดพลาดในการประกอบที่ไม่มีใครเตือนคุณ
4.1 เมื่อจำเป็นต้องใช้ Via-in-Pad และเมื่อไม่จำเป็นต้องใช้
Via-in-pad คือการวางไมโครเวียไว้ภายในแผ่นรอง (land pad) ของ BGA หรือ QFN โดยตรงแทนที่จะวางไว้ข้างๆ จำเป็นต้องใช้เมื่อระยะห่างระหว่างขาของ BGA น้อยกว่าหรือเท่ากับ 0.40 มม. และไม่มีช่องทางการเดินสายระหว่างแผ่นรองสำหรับทางออกทั่วไป อย่างไรก็ตาม ไม่จำเป็นต้องใช้กับบอร์ด HDI ทุกบอร์ดเสมอไป BGA ที่มีระยะห่าง 0.50 มม. จำนวนมากใช้ vias แบบปิด (blind vias) ที่วางอยู่ระหว่างแผ่นรอง ไม่ใช่ภายในแผ่นรอง Via-in-pad เพิ่มต้นทุนเนื่องจากการเติมทองแดงและการปรับพื้นผิว อย่าระบุตัวเลือกนี้โดยไม่ตรวจสอบให้แน่ใจว่าการเดินสายจำเป็นต้องใช้จริงๆ
4.2 เหตุใด Via-in-Pad ที่ไม่ได้เติมเต็มจึงทำให้ผลผลิตในการประกอบลดลง
รูเชื่อมต่อแบบเปิด (via-in-pad) ทำให้ตะกั่วบัดกรีไหลเข้าไปในรูระหว่างกระบวนการรีโฟลว์ ตะกั่วบัดกรีจะไม่ไหลกลับ แต่จะซึมไปตามผนังรูและคงอยู่ภายใน ส่งผลให้ข้อต่อ BGA ขาดตะกั่วบัดกรี: มีตะกั่วบัดกรีเหลือเพียงพอสำหรับการเชื่อมต่อที่อุณหภูมิห้อง แต่มีความแข็งแรงทางกลไม่เพียงพอที่จะทนต่อการสั่นสะเทือนหรือการเปลี่ยนแปลงอุณหภูมิ โหมดความล้มเหลวนี้ผ่านการทดสอบทางไฟฟ้าและรังสีเอ็กซ์ที่อุณหภูมิห้องอย่างสม่ำเสมอ และจะปรากฏขึ้นเฉพาะในสินค้าที่ส่งคืนจากลูกค้าหรือในการทดสอบอายุการใช้งานแบบเร่งด่วนเท่านั้น
4.3 ข้อกำหนดการบรรจุทองแดง — สิ่งที่ต้องระบุไว้ในบันทึกการผลิตของคุณ
ระบุรายละเอียดทั้งสี่รายการนี้อย่างชัดเจน มิเช่นนั้นผู้ผลิตจะใช้ค่าเริ่มต้นซึ่งอาจไม่ถูกต้อง:
- ตำแหน่ง Via-in-pad: ระบุโดยใช้รหัสอ้างอิง ชื่อเน็ตเวิร์ก หรือคำอธิบายประกอบในแบบร่างการผลิต — ไม่ใช่ “via ทั้งหมดใต้ BGA” (คลุมเครือเกินไป)
- วิธีการเติม: “การเติมด้วยทองแดงชุบไฟฟ้า” — ไม่ใช่ “การเติมผ่าน” (อาจหมายถึงการเติมด้วยเรซิน ซึ่งไม่เพียงพอสำหรับระยะห่างฟันเฟืองละเอียด)
- การปรับระนาบ: “พื้นผิวเรียบด้วยกระบวนการ CMP ส่วนที่ยื่นออกมาเหนือทองแดงโดยรอบไม่เกิน 15 ไมโครเมตร” สำหรับระยะห่าง 0.40 มิลลิเมตร; ไม่เกิน 25 ไมโครเมตร เป็นที่ยอมรับได้สำหรับระยะห่าง 0.50 มิลลิเมตร
- ข้อกำหนดที่ว่างเปล่า: “พื้นที่หน้าตัดช่องว่าง ≤10% ตามมาตรฐาน IPC-6012D” — ควรขอค่า ≤8% สำหรับการใช้งานใดๆ ที่ต้องการความทนทานต่อความร้อนมากกว่า 500 รอบ
4.4 รูเปิดของสเตนซิลต้องลดขนาดลง ณ ตำแหน่ง Via-in-Pad
ส่วนที่ยื่นออกมาเนื่องจากการเติมตะกั่วบัดกรี (แม้จะมีขนาด ≤15µm) จะกินปริมาตรของตะกั่วบัดกรี ดังนั้น ช่องเปิดของแผ่นสเตนซิลสำหรับวางตะกั่วบัดกรีที่จุดเชื่อมต่อ BGA แบบ via-in-pad ควรมีขนาด 80–90% ของพื้นที่แผ่นเชื่อมต่อตามกำหนด เพื่อชดเชยส่วนที่ขาดหายไป วิศวกรประกอบของคุณจำเป็นต้องมีรายการตำแหน่ง via-in-pad เพื่อออกแบบช่องเปิดของแผ่นสเตนซิลให้ถูกต้อง ข้อมูลนี้ไม่ได้ส่งต่อจากบันทึกการผลิต PCB ไปยังทีมประกอบโดยอัตโนมัติ
5) เลเซอร์ CO₂ กับเลเซอร์ UV: คุณต้องการเลเซอร์ชนิดใดสำหรับชุดอุปกรณ์ของคุณ
5.1 การพึ่งพาวัสดุ
เลเซอร์ CO₂ (อินฟราเรด 10.6 µm) จะกัดกร่อนเรซินไดอิเล็กทริก แต่จะสะท้อนจากทองแดง ทำให้ต้องใช้แผ่นทองแดงที่สลักลายไว้ล่วงหน้า (หน้ากากคอนฟอร์มอล) ก่อนที่จะเจาะไดอิเล็กทริกด้านล่าง ส่วนเลเซอร์ UV (355 nm) จะกัดกร่อนทองแดงโดยตรงและเจาะทั้งทองแดงและไดอิเล็กทริกได้ในขั้นตอนเดียว
| วัสดุอิเล็กทริก | เลเซอร์ที่จำเป็น | เส้นผ่านศูนย์กลางขั้นต่ำ | ความเร็ว | ต้นทุนเทียบกับค่าพื้นฐานของ CO₂ |
|---|---|---|---|---|
| FR4 มาตรฐาน, FR4 ค่า Tg สูง, FR4 ปราศจากฮาโลเจน | CO₂ (มาตรฐาน) | 0.10mm | 400–600 ผ่าน/นาที | 1.0 × |
| ชั้นโพลีอิไมด์แบบยืดหยุ่นในวัสดุแข็ง-ยืดหยุ่น | ควรใช้รังสียูวี แต่สามารถใช้คาร์บอนไดออกไซด์ได้ | 0.075 มม. (UV) | 200–400 ผ่าน/นาที | 1.15–1.25× |
| ลามิเนตชนิดพิเศษที่มีการสูญเสียต่ำ PTFE-เซรามิก | ต้องใช้รังสียูวี | 0.075mm | 200–350 ผ่าน/นาที | 1.20–1.35× |
| แกนแก้ว, วัสดุรองรับเซรามิก | ต้องใช้รังสี UV ระดับพิโควินาที | 0.025mm | 50–150 ผ่าน/นาที | 2.5–4.0× |
ข้อควรพิจารณาในการออกแบบ:หากโครงสร้าง PCB ความถี่สูง ของคุณ ใช้ลามิเนตชนิดพิเศษที่มีการสูญเสียต่ำหรือลามิเนตที่ใช้ PTFE ในชั้นการสร้าง ให้แน่ใจว่าผู้ผลิตของคุณมีเครื่องเลเซอร์ UV ก่อนที่จะสรุปโครงสร้างขั้นสุดท้าย ผู้ผลิตที่มีเพียงเครื่องเลเซอร์ CO₂ อาจปฏิเสธคำสั่งซื้อหรือเปลี่ยนไปใช้ฉนวนไดอิเล็กทริกชนิดอื่นแทน
5.2 แผงโซลาร์เซลล์แบบไฮบริด CO₂ + UV
บางแบบมีการผสมผสานชั้นใน FR4 มาตรฐานเข้ากับแผ่นลามิเนตพิเศษที่มีการสูญเสียต่ำ หรือแผ่นวัสดุความถี่สูงสำหรับส่วน RF หากฉนวนไดอิเล็กทริก HDI ในบริเวณ RF ไม่ใช่ FR4 ผู้ผลิตจะต้องใช้สูตรการเจาะเฉพาะโซน: ใช้ UV ในบริเวณแผ่นลามิเนตพิเศษที่มีการสูญเสียต่ำ และใช้ CO₂ ในบริเวณอื่น ซึ่งสามารถทำได้ แต่ต้องระบุขอบเขตโซนอย่างชัดเจนในแบบร่างการผลิต การระบุแบบคลุมเครือ เช่น “แผ่นลามิเนตพิเศษที่มีการสูญเสียต่ำในบริเวณ RF” จะทำให้วิศวกร CAM ต้องคาดเดา และพวกเขาจะใช้การตั้งค่าแบบอนุรักษ์นิยมซึ่งไม่เหมาะสมสำหรับทั้งสองโซน
6) วิศวกร CAM ประมวลผลไฟล์การเจาะด้วยเลเซอร์ของคุณอย่างไร และอะไรคือสิ่งที่ช่วยพวกเขา
6.1 สี่สิ่งที่ CAM Engineering ทำกับไฟล์ HDI ของคุณ
การเข้าใจขั้นตอนการทำงานของ CAM จะช่วยให้คุณเตรียมไฟล์ที่พร้อมสำหรับการผลิตได้ทันที แทนที่จะต้องรอการตรวจสอบนาน 24-48 ชั่วโมง:
ขั้นตอนที่ 1 — การตรวจสอบการเรียงซ้อนของวัสดุ วิศวกร CAM จะตรวจสอบว่าความหนาของฉนวนที่ระบุไว้ทำให้ได้ค่าอิมพีแดนซ์ที่ถูกต้อง และรองรับอัตราส่วนความกว้างต่อความสูงของรูเชื่อมต่อในแบบร่างหรือไม่ หากคุณระบุวัสดุพรีเพรกโดยใช้หมายเลขรุ่นเท่านั้น (ไม่ใช่ความหนาหลังการอบ) วิศวกร CAM จะใช้ค่าเริ่มต้นจากโรงงานสำหรับรุ่นนั้น ซึ่งอาจแตกต่างจากสิ่งที่เครื่องมือ EDA ของคุณใช้ในการคำนวณอิมพีแดนซ์
ขั้นตอนที่ 2 — การแยกคู่ของรูเชื่อมต่อแบบมองไม่เห็น (Blind via)โปรแกรมเจาะด้วยเลเซอร์ถูกสร้างขึ้นโดยการแยกรูปทรงของรูเชื่อมต่อที่ปรากฏบนชั้นหนึ่งแต่ไม่ปรากฏบนชั้นตรงข้าม หากการออกแบบของคุณมีรูเชื่อมต่อแบบมองไม่เห็นที่เชื่อมต่อชั้นที่ไม่ติดกัน (ข้อผิดพลาดในการออกแบบ HDI ที่พบบ่อยที่สุด) นี่คือจุดที่จะตรวจพบข้อผิดพลาด — หลังจากที่คุณรอใบเสนอราคามาหนึ่งวันแล้ว
ขั้นตอนที่ 3 — แผนที่ชดเชยการลงทะเบียนความหนาแน่นของทองแดงที่ไม่สม่ำเสมอในชั้นภายในทำให้แผงขยายตัวไม่สม่ำเสมอในระหว่างการเคลือบ ส่งผลให้ตำแหน่งของทองแดงจริงคลาดเคลื่อนจากพิกัด CAD โปรแกรม CAM จะคำนวณแผนที่การบิดเบี้ยวทั่วทั้งแผงและปรับตำแหน่งการเจาะด้วยเลเซอร์ล่วงหน้าเพื่อชดเชย ชั้นภายในที่มีการกระจายตัวของทองแดงไม่สม่ำเสมอมาก (80% ตรงกลาง 20% ขอบ) ทำให้แบบจำลองนี้มีความแม่นยำน้อยลง ส่งผลให้ข้อผิดพลาดของตำแหน่งเพิ่มขึ้น
ขั้นตอนที่ 4 — การสร้างหน้าต่างมาสก์แบบคอนฟอร์มอลสำหรับการเจาะด้วย CO₂ นั้น CAM จะสร้างหน้าต่างกัดทองแดงรอบๆ ตำแหน่งของรูเจาะแบบปิดแต่ละจุด โดยเส้นผ่านศูนย์กลางของหน้าต่างจะเท่ากับเส้นผ่านศูนย์กลางของรูเจาะ + 50–75 µm ในแต่ละด้าน หากการออกแบบแผ่นรองชั้นนอกของคุณไม่ได้เหลือทองแดงไว้รอบๆ หน้าต่างเหล่านี้มากพอ CAM จะแจ้งเตือนว่ารูปทรงไม่สมบูรณ์แบบ
6.2 สิ่งที่ควรใส่ไว้ในไฟล์ของคุณเพื่อหลีกเลี่ยงการส่งไปมาหลายรอบ
- ความหนาของฉนวนไดอิเล็กทริกที่ผ่านการอบแล้วต่อชั้น ไม่ใช่แค่แบบพรีเพรก: “แผ่นพรีเพรก 1080 อบหนา 60µm ±5µm” — ไม่ใช่ “1080” วิธีนี้จะช่วยล็อกอัตราส่วนด้านและคำนวณค่าความต้านทานได้พร้อมกัน
- การปิดบังข้อมูลผ่านคู่เลเยอร์ที่ระบุไว้อย่างชัดเจน: ระบุ “รูเชื่อมต่อแบบปิด (Blind vias) ระหว่างชั้นที่ 1 และชั้นที่ 2 (ทั้งสองด้าน)” ในหมายเหตุการผลิต วิศวกร CAM พบเห็นคู่ชั้นที่ระบุไม่ถูกต้องมามากพอแล้ว การระบุอย่างชัดเจนจึงช่วยหลีกเลี่ยงคำขอตรวจสอบเพิ่มเติมได้
- ระบุตำแหน่งจุดเชื่อมต่อผ่านแผ่นรอง: แสดงรายการโดยใช้รหัสอ้างอิง ชื่อเครือข่าย หรือไฟล์ PDF ที่มีการทำเครื่องหมายไว้ หากไม่มีข้อมูลเหล่านี้ CAM จะใช้วิธีการเติมแบบมาตรฐาน ซึ่งอาจเป็นการอุดด้วยเรซิน ไม่ใช่การอุดด้วยทองแดง
- หมายเหตุสมดุลทองแดงสำหรับชั้นบางๆ: หากชั้นใดชั้นหนึ่งมีความหนาแน่นต่ำโดยเจตนา (เช่น ทองแดง 30% ด้วยเหตุผลด้านความต้านทาน) โปรดระบุอย่างชัดเจน เพื่อที่วิศวกร CAM จะได้ไม่มองว่าเป็นข้อผิดพลาดในการออกแบบ
6.3 อะไรเป็นสาเหตุหลักที่ทำให้การตรวจสอบล่าช้า
- ไฟล์เจาะรูแบบปิดไม่สามารถแยกแยะได้ว่ารูเจาะแต่ละรูสิ้นสุดที่ชั้นใด — โปรแกรม CAM ต้องสร้างภาพขึ้นใหม่จากรูปทรงเรขาคณิตที่ซ้อนทับกัน
- Stack-up ระบุพรีเพรกตามสไตล์เท่านั้น ผู้ผลิตต้องตรวจสอบว่ามีแบบใดในสต็อกและตรงตามอัตราส่วนหรือไม่
- Via-in-pad และ vias แบบปิดมาตรฐานไม่มีความแตกต่างกัน — ผู้ผลิตไม่สามารถกำหนดข้อกำหนดของกระบวนการเติมได้
- ข้อมูลจำเพาะด้านอิมพีแดนซ์อ้างอิงถึงชั้นระนาบที่ไม่มีอยู่จริงในโครงสร้างที่ส่งมา
สิ่งเหล่านี้ไม่จำเป็นต้องเปลี่ยนแปลงการออกแบบใดๆ แต่ต้องใช้เอกสารประกอบซึ่งใช้เวลาเพียง 30 นาที และช่วยประหยัดเวลาได้ถึง 48 ชั่วโมง
7) ปัจจัยที่ส่งผลต่อต้นทุนการเจาะด้วยเลเซอร์: อะไรบ้างที่ทำให้ราคาเสนอของ HDI สูงขึ้นหรือลดลง
7.1 ปัจจัยห้าประการที่มีผลต่อราคา
ตัวแปรที่ 1 — จำนวนรูเจาะ (Via count)เวลาการทำงานของเครื่องเลเซอร์เป็นคอขวดของ HDI การเจาะรูแบบปิด 6,000 รูต่อแผงใช้เวลานานกว่าการเจาะรู 2,000 รูถึง 3 เท่า การปรับปรุงการออกแบบ — การใช้รูทะลุแบบฝังเพื่อแทนที่รูเจาะแบบปิดที่เรียงซ้อนกัน และการใช้รูเจาะร่วมกันระหว่างคู่สัญญาณที่อยู่ติดกัน — ช่วยลดจำนวนรูเจาะและต้นทุนได้โดยตรง
ตัวแปรที่ 2 — เส้นผ่านศูนย์กลางของรูเจาะและจำนวนครั้งในการยิงเลเซอร์ รูเจาะขนาด 0.10 มม. ต้องการการยิงเลเซอร์ 6-10 ครั้ง (รูปแบบการเจาะแบบ Trepanning) รูเจาะขนาด 0.15 มม. ต้องการ 3-5 ครั้ง บนแผงวงจรที่มีรูเจาะ 3,000 รู การเปลี่ยนรูเจาะที่ไม่ต้องการขนาด 0.10 มม. เป็นขนาด 0.15 มม. จะช่วยประหยัดเวลาการทำงานของเครื่องเลเซอร์ได้ประมาณ 30-40% เป็นการลดต้นทุนที่วัดผลได้จริง
ตัวแปรที่ 3 — จำนวนรอบการเคลือบแต่ละรอบจะเพิ่มเวลา 2-3 วัน และค่าใช้จ่ายตามสัดส่วน ประเภทที่ 1 (2 รอบ) → ประเภทที่ 2 (3 รอบ) → ประเภทที่ 3 (4 รอบขึ้นไป) แต่ละประเภทจะเพิ่มค่าใช้จ่ายประมาณ 25-35% ต่อรอบที่เพิ่มขึ้น
ตัวแปรที่ 4 — ความต้องการการเติมทองแดงการชุบทองแดงด้วยไฟฟ้าสำหรับ vias ที่ซ้อนกันจะเพิ่มเวลา 18–30 ชั่วโมงต่อรอบการเติม หาก vias แบบสลับ (ระยะห่างแนวนอน ≥0.20 มม. ระหว่างคู่ที่อยู่ติดกัน) เหมาะสมกับการเดินสายของคุณ การลดความต้องการการเติมจะช่วยประหยัดค่าใช้จ่าย HDI ต่อชั้นได้ 20–35%
ตัวแปรที่ 5 — ประเภทของเลเซอร์ เลเซอร์ CO₂ มีต้นทุนมาตรฐาน เลเซอร์ UV (จำเป็นสำหรับวัสดุฉนวนที่ไม่ใช่ FR4) จะเพิ่มต้นทุน 15–25% ควรเผื่องบประมาณสำหรับส่วนนี้หากโครงสร้างของคุณใช้ลามิเนตชนิดพิเศษที่มีการสูญเสียต่ำหรือลามิเนตที่ใช้ PTFE ในชั้นโครงสร้าง
7.2 ดัชนีต้นทุนตามประเภทการก่อสร้าง
| ประเภทการสร้าง | รอบการเคลือบ | ต้นทุนเทียบกับมาตรฐาน MLB | ระยะเวลาดำเนินการโดยทั่วไป |
|---|---|---|---|
| ระบบมัลติเลเยอร์มาตรฐาน (ไม่มี HDI) | 1 | 1.0 × | 5–7 วัน |
| เวียแบบ Type I (1+N+1) เรียงสลับกัน | 2 | 1.5–1.8× | 8–11 วัน |
| ประเภท I + เติมทองแดงผ่านแผ่นรอง | 2 | 1.8–2.2× | 9–12 วัน |
| แบบที่ 2 (2+N+2) แบบสลับฟันปลา | 3 | 2.0–2.5× | 11–14 วัน |
| รูเติมทองแดงแบบเรียงซ้อน ชนิดที่ 2 | 3 | 2.5–3.2× | 13–16 วัน |
| ประเภท III / HDI แบบหลายชั้น | 4+ | 3.5–5.0× | 14–21 วัน |
8) ข้อผิดพลาดด้านการออกแบบ 8 ประการที่มักถูกตรวจพบในขั้นตอนการตรวจสอบ DFM
ปัญหาเหล่านี้มักพบได้บ่อยในการตรวจสอบ HDI DFM (การออกแบบเพื่อการผลิตของ HDI) ปัญหาทั้งหมดสามารถแก้ไขได้ก่อนการผลิต โดยไม่มีปัญหาใดที่ต้องเปลี่ยนเส้นทางใหม่ทั้งหมด
- ปิดกั้นโดยการเชื่อมต่อชั้นที่ไม่ติดกัน การสร้างรูเจาะแบบปิดจาก L1 ไปยัง L3 ในการออกแบบประเภท I นั้นไม่สามารถทำได้จริง เนื่องจากเลเซอร์จะหยุดที่ทองแดงแผ่นแรกที่มันพบ (L2) วิธีแก้ไข: สร้างรูเจาะแบบปิดสองรูเรียงกันโดยใช้การจัดเรียงแบบสลับหรือซ้อนกัน
- อัตราส่วนภาพสูงกว่า 0.8:1 เนื่องจากกระบวนการผลิตพรีเพรกผิดพลาด โดยทั่วไปเกิดจากการระบุใช้พรีเพรก 2116 (อบให้มีความหนา 110–130 µm) ร่วมกับรูเจาะขนาด 0.10 มม. วิธีแก้ไข: เปลี่ยนไปใช้พรีเพรกแบบ 1080 ที่มีความหนาหลังอบ 60–70 µm
- ทองแดง 1 ออนซ์ บนชั้นสร้าง HDI ลดคุณภาพของหน้าต่างมาสก์แบบคอนฟอร์มอลและเพิ่มเส้นผ่านศูนย์กลางรูเจาะขั้นต่ำที่มีประสิทธิภาพเป็น 0.12–0.13 มม. วิธีแก้ไข: ระบุทองแดง ½ ออนซ์ (17 µm) ในชั้นสร้างขึ้นในหมายเหตุการผลิต
- พื้นที่สำหรับวางที่ดินมีขนาดขั้นต่ำที่สุดเท่าที่จะเป็นไปได้ โดยไม่มีส่วนเผื่อใดๆ การเปลี่ยนแปลงการลงทะเบียนใดๆ ก็ตามจะทำให้เกิดข้อผิดพลาด วิธีแก้ไข: ใช้ค่าที่แนะนำสำหรับการใช้งานจริงในส่วนที่ 2.2
- ไม่พบการระบุ Via-in-pad ในหมายเหตุการผลิต ผู้ผลิตใช้เรซินมาตรฐานอุดรูเจาะแบบปิดทั้งหมด แต่ตำแหน่งรูเจาะบนแผ่นโลหะใช้กรรมวิธีที่ไม่ถูกต้อง วิธีแก้ไข: ระบุตำแหน่งรูเจาะบนแผ่นโลหะอย่างชัดเจน พร้อมระบุการเติมทองแดงและการปรับระดับพื้นผิวด้วยเครื่องขัดเงา (CMP)
- ใช้ vias ซ้อนกันทั้งที่ควรใช้แบบสลับตำแหน่ง เพิ่มต้นทุนการเติมทองแดงและการประมวลผลที่ใช้เวลานานกว่า 30 ชั่วโมงโดยไม่จำเป็น วิธีแก้ไข: ตรวจสอบว่าสามารถเว้นระยะห่างแนวนอน 0.20 มม. ระหว่างคู่ของ vias ได้หรือไม่ — ถ้าได้ ให้เปลี่ยนไปใช้แบบสลับฟันปลา
- ความหนาของฉนวนไม่ได้ระบุไว้ มีเฉพาะแบบพรีเพรกเท่านั้น ผู้ผลิตใช้สินค้าในสต็อกปัจจุบัน ซึ่งอาจแตกต่างจาก 75 ไมโครเมตรที่เครื่องมือ EDA ของคุณกำหนดไว้ วิธีแก้ไข: ระบุความหนาของฉนวนไดอิเล็กทริกที่ผ่านการอบแล้วต่อชั้น พร้อมระบุค่าความคลาดเคลื่อน
- ความไม่สมดุลของความหนาแน่นของทองแดงทำให้เกิดความเสี่ยงต่อการคลาดเคลื่อนในการลงทะเบียน ชั้นภายในที่มีทองแดงน้อยกว่า 25% ในครึ่งด้านหนึ่ง จะทำให้การขยายตัวของแผงไม่สม่ำเสมอและเกิดข้อผิดพลาดในการจัดตำแหน่งสะสมขึ้นตลอดรอบการเคลือบ วิธีแก้ไข: เพิ่มเส้นทองแดงแบบแรเงาลงในบริเวณที่มีทองแดงน้อย — ไม่จำเป็นต้องเชื่อมต่อกับโครงข่ายใดๆ
8.1 โครงสร้างพื้นฐานการเจาะด้วยเลเซอร์ของ Highleap
Highleap Electronicsมีศักยภาพในการผลิต HDI อย่างครบวงจร:
- เลเซอร์ CO₂: 6 ระบบ, ความหนาขั้นต่ำ 0.10 มม., อัตราการไหล 400–600 รูต่อนาที, กระบวนการสร้างหน้ากากแบบคอนฟอร์มอลสำหรับ FR4 และวัสดุเคลือบที่เข้ากันได้กับ FR4 ทั้งหมด
- เลเซอร์ UV: 2 ระบบ, ความหนาขั้นต่ำ 0.075 มม., การกัดกร่อนด้วยทองแดงโดยตรง — วัสดุเคลือบพิเศษที่มีการสูญเสียต่ำ, PTFE, เข้ากันได้กับโพลีอิไมด์
- เติมทองแดง: การชุบทองแดงด้วยไฟฟ้าพร้อมการขัดเงาแบบ CMP โดยมีส่วนยื่นไม่เกิน 15 ไมโครเมตร และปริมาณช่องว่างไม่เกิน 8% (เกินกว่ามาตรฐาน IPC-6012D Class 3 ที่ ≤10%)
- ประเภทการสร้าง: ประเภท I ถึงประเภท III, HDI แบบหลายชั้นได้สูงสุด 4 ชั้นต่อหน้า, HDI แบบไฮบริดแข็ง-ยืดหยุ่น
- บทวิจารณ์ DFM: ใบเสนอราคาทุกฉบับจาก HDI จะรวมถึงการตรวจสอบอัตราส่วนภาพ การตรวจสอบคู่ชั้น และการตรวจสอบรายละเอียดการอุดร่องทองแดงภายใน 24 ชั่วโมง พร้อมคำแนะนำในการแก้ไขที่เฉพาะเจาะจง ไม่ใช่การแจ้งปฏิเสธ
เกี่ยวกับผู้เขียน
ชาร์ลส์ แอล
วิศวกร PCB CAM และฝ่ายผลิต ที่ Highleap Electronics
ชาร์ลส์มีประสบการณ์มากกว่า 10 ปีในด้านวิศวกรรม PCB CAM และการผลิตอุปกรณ์อิเล็กทรอนิกส์ โดยมีความเชี่ยวชาญในการตรวจสอบไฟล์ PCB การวิเคราะห์ DFM และการเตรียมการผลิตสำหรับแผงวงจรหลายชั้น HDI RF และแผงวงจรความเร็วสูง เขาเชี่ยวชาญใน Genesis, InCAM และ CAM350 ทำให้มั่นใจได้ว่าข้อมูลถูกต้อง กระบวนการมีเสถียรภาพ และผลผลิตสูง
ที่ Highleap Electronics เขาให้ความสำคัญกับการเพิ่มประสิทธิภาพกระบวนการและการประเมินความเป็นไปได้ในการผลิต เพื่อช่วยให้ลูกค้าลดความเสี่ยง ลดระยะเวลานำส่ง และบรรลุผลลัพธ์การผลิตที่เชื่อถือได้

แนะนำโพสต์
คุณสมบัติและการใช้งานของวัสดุ PCB IT-258GA3
ภาพประกอบแสดงเค้าโครงแผงวงจรพิมพ์ (PCB) ที่ทำจากทองแดงหนา ITEQ...
IT-601G การผลิตแผงวงจรพิมพ์ (PCB) สำหรับแผงวงจรหลายชั้นและแผงวงจร HDI
ภาพประกอบแสดงการเดินสายวงจร PCB ที่หนาแน่นสำหรับโครงสร้าง HDI ITEQ...
การผลิตและการประกอบแผงวงจรพิมพ์ (PCB) สำหรับคีย์บอร์ดเชิงกล FPGA
รูปที่ 1. แป้นพิมพ์อ้างอิง Clavier ที่ประกอบเสร็จแล้ว นี่คือ...
แผงวงจรพิมพ์ (PCB) สำหรับยานยนต์ IT-858G สำหรับการควบคุมพลังงานทองแดงปริมาณมาก
การใช้งานแผงวงจรพิมพ์ IT-858G ในอุปกรณ์อิเล็กทรอนิกส์ยานยนต์และ...
วิธีการรับใบเสนอราคาสำหรับ PCB
ให้เราวิเคราะห์ DFM/DFA ให้คุณและจะติดต่อกลับพร้อมรายงานผล คุณสามารถอัปโหลดไฟล์ได้อย่างปลอดภัยผ่านเว็บไซต์ของเรา เราต้องการข้อมูลต่อไปนี้เพื่อเสนอราคาให้กับคุณ:
-
- Gerber, ODB++ หรือ .pcb เฉพาะ
- รายการ BOM หากคุณต้องการประกอบ
- จำนวน
- เวลาเปิด
นอกจากการผลิต PCB แล้ว เรายังให้บริการอิเล็กทรอนิกส์ครบวงจร เช่น การออกแบบ PCB, PCBA และโซลูชันแบบครบวงจร ไม่ว่าคุณจะต้องการความช่วยเหลือในการสร้างต้นแบบ การตรวจสอบการออกแบบ การจัดหาส่วนประกอบ หรือการผลิตจำนวนมาก เราก็ให้การสนับสนุนครบวงจรเพื่อให้แน่ใจว่าโครงการของคุณจะประสบความสำเร็จ
สำหรับบริการ PCBA โปรดระบุ BOM (รายการวัสดุ) และคำแนะนำการประกอบเฉพาะของคุณ นอกจากนี้ เรายังเสนอบริการวิเคราะห์ DFM/DFA เพื่อเพิ่มประสิทธิภาพการออกแบบของคุณสำหรับการผลิตและการประกอบ เพื่อให้แน่ใจว่ากระบวนการผลิตจะราบรื่น