
60/40 vs. 63/37 juote: sulamispisteet, eutektinen käyttäytyminen ja kumpaa käyttää
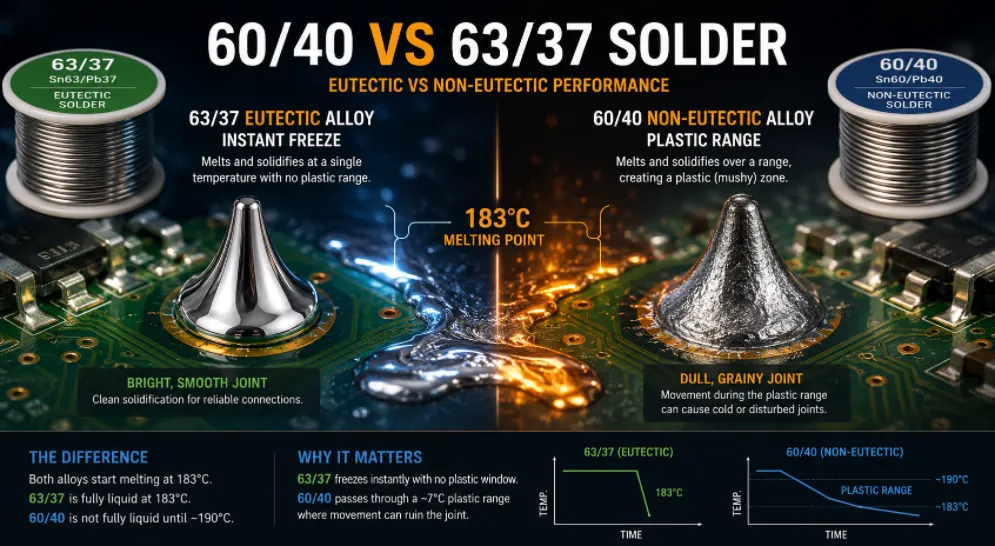
Kuva 1. 60/40 vs. 63/37 juote
Päivitetty viimeksi: toukokuu 2026 · Käytännön vertailu käsin juottamiseen, uudelleen työstämiseen ja kokoonpanoon
Valinta 60/40- ja 63/37-juotteiden välillä riippuu yhdestä metallurgisesta tosiasiasta – toinen on eutektinen ja toinen ei – ja tämä tosiasia heijastuu siihen, miten kumpikin seos sulaa, jäätyy ja muodostaa liitoksia. Molemmat ovat tina-lyijyjuotteita, jotka ovat ankkuroineet elektroniikan toimintaa vuosikymmeniä, ja molemmat ansaitsevat edelleen paikkansa vuonna 2026 lyijyttömän juotteen yleistymisestä huolimatta. Tämä opas selittää eron selkeästi, antaa sulamisluvut rinnakkain, jäljittää liitoksen laadun seuraukset siihen, miltä huono liitos fyysisesti näyttää, ja lopuksi antaa selkeät ohjeet siitä, milloin tarttua kuhunkin seokseen ja miten se määritetään kokoonpanotilausta varten.
- Mitä luvut 60/40 ja 63/37 todellisuudessa tarkoittavat
- Eutektinen piste ja miksi 63/37 on erityinen
- Sulamispisteet ja muovialue rinnakkain
- Miten muoviliesi luo kylmiä ja häiriintyneitä liitoksia
- Valitsemalla koon 60/40 ja 63/37 sovelluksen mukaan
- RoHS, lyijytön ja missä lyijyllistä juotetta vielä esiintyy
- Molempien seosten muodot, varastointi ja turvallinen käsittely
- Juotosseoksen määrittäminen kokoonpanotilauksessa
- Usein kysyttyjä kysymyksiä
Mitä luvut 60/40 ja 63/37 todellisuudessa tarkoittavat
Luvut ovat yksinkertaisesti tinan ja lyijyn suhdetta painoprosentteina. 60/40-juoteessa on 60 % tinaa ja 40 % lyijyä. 63/37-juoteessa on 63 % tinaa ja 37 % lyijyä. Kolmen prosentin muutos tinan määrässä kuulostaa triviaaliselta, mutta se asettaa yhden seoksen täsmälleen tiettyyn pisteeseen tina-lyijy-järjestelmässä ja jättää toisen juuri sen ulkopuolelle – ja tämä pieni ero muuttaa niiden sulamiskäyttäytymistä tavalla, jonka voi tuntea työpöydällä.
Miksi tina ja lyijy yhdistetään ylipäätään
Tina tarjoaa kostutuksen ja sidoksen; lyijy alentaa sulamispistettä ja parantaa työstettävyyttä ja virtausta. Kumpikaan metalli yksinään ei juota elektroniikkaa hyvin – tina yksinään sulaa korkeammalle ja on hauraampaa, kun taas lyijy yksinään kostuttaa huonosti. Yhdessä nämä metallit hallitsivat elektroniikan juottamista sukupolvien ajan juuri siksi, että ne ovat anteeksiantavia, virtaavat helposti ja muodostavat luotettavia liitoksia kohtuullisissa lämpötiloissa, jotka eivät kuumenna lähellä olevia komponentteja.
Miksi 3 prosentin ero on tärkeä
Useimmissa seosjärjestelmissä 3 %:n koostumuksen muutos on kohinaa. Tina-lyijy-järjestelmässä se on ero eutektisella pisteellä ja sen vieressä olevan seoksen välillä – ja tämä yksittäinen ero määrää, sulaako seos yhdessä lämpötilassa vai tietyllä alueella. Jäljelle jäävä keskustelu näiden kahden suhteen välillä on itse asiassa keskustelu siitä, miten kukin seos siirtyy kiinteän ja nestemäisen olomuodon välillä, ei siitä, mitä metalleja on läsnä.
Eutektinen piste ja miksi 63/37 on erityinen
Eutektisella seoksella on yksi tietty koostumus, joka sulaa ja jäätyy yhdessä, jyrkässä lämpötilassa – se käyttäytyy kuin puhdas metalli eikä seos. Tina-lyijy-järjestelmässä tämä maaginen suhde on 63 % tinaa / 37 % lyijyä. Eutektisessa pisteessään 63/37 muuttuu suoraan kiinteästä olomuodosta nesteeseen (ja takaisin) ilman välivaiheita.
Mitä "eutektinen" tarkoittaa käytännössä
Useimmat seokset sulavat vähitellen: kuumennettaessa ne alkavat pehmentyä yhdessä lämpötilassa ja muuttuvat täysin nestemäisiksi vasta korkeammassa. Eutektinen koostumus ohittaa tämän välitilan. Jos se kuumennetaan 63/37 °C:sta 183 °C:seen, se on kiinteää siihen asti, sitten täysin nestemäistä; jos se jäähdytetään takaisin alle 183 °C:seen, se on nestemäistä siihen asti, sitten täysin kiinteää. Muutos tapahtuu käytännössä välittömästi, mikä on kiinteistöalan ammattilaisten palkinto.
Ei-eutektinen 60/40 ja sen pehmeä keskusta
60/40 sijaitsee aivan eutektisen pisteen ulkopuolella, joten se on ei-eutektinen . Yhden sulamislämpötilan sijaan sillä on sulamisalue . Lämmetessään se alkaa pehmentyä yhdessä lämpötilassa eikä ole täysin nestemäinen ennen korkeampaa lämpötilaa; jäähtyessään se kulkee takaisin saman alueen läpi. Tämän alueen sisällä seos on osittain kiinteä ja osittain nestemäinen – tahmainen, puolikiinteä "muovinen" tila, joka on 60/40:n omituisuuksien perimmäinen ja syy siihen, miksi se vaatii vakaampaa ohjausta jäähdytyksen aikana.
Sulamispisteet ja muovialue rinnakkain
Nämä kaksi seosta alkavat sulaa samasta pisteestä; ne eroavat toisistaan siinä, mitä juuri sen yläpuolella tapahtuu. Pöytä tekee kontrastista konkreettisen.
| Omaisuus | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Tyyppi | Eutektinen | Ei-eutektinen |
| Sulaa klo | 183 °C (361 °F), yksi piste | ~183–190 °C, vaihteluväli |
| Muovivalikoima | Ei eristetty | ~7 °C:n ikkuna |
| jäätyy | Välittömästi ja siististi | Vähitellen alueen läpi |
| Kylmänivelten riski | Laske | Korkeampi, jos häiriintynyt |
| Suhteellinen hinta | Hieman korkeampi (enemmän tinaa) | Laske |
| Tyypillinen mieltymys | Hienojakoinen, SMT, ammattilaiset | Läpireikäinen, harrastus, budjetti |
Sama alku, eri loppu
Molemmat seokset alkavat sulaa 183 °C:ssa. Ero on siinä, mitä sen yläpuolella tapahtuu: 63/37 on täysin nestemäistä 183 °C:ssa, kun taas 60/40 ei ole täysin nestemäistä ennen kuin noin 190 °C:ssa. Käytännössä noin 300–350 °C:seen kovetettu rauta on selvästi molempien yläpuolella, joten juotteen levityksen tuntuma on samanlainen – ero näkyy kriittisen jäähdytyshetken aikana, ei liitoksen lämmittämisen aikana.
Miksi jäähtymishetki on se, jolla on merkitystä
Juotoslaatu ratkeaa sekunnin tai kahden kuluessa raudan poistamisesta. Tällöin liitos jähmettyy ja lukittuu sisäiseen rakenteeseensa. Välittömästi jähmettynyt seos ei anna liikkeelle mahdollisuutta pilata liitosta; puolijuoksevassa tilassa oleva seos tarjoaa ikkunan, jossa pieni tönäisy voi pilata sen. Tässä on eutektisen juotoksen koko käytännön selitys yhdessä lauseessa.
Miten muoviliesi luo kylmiä ja häiriintyneitä liitoksia
Tämä on keskeinen syy siihen, miksi ammattilaiset suosivat 63/37-teräslankaa. Kun 60/40-teräslanka jäähtyy plastisen olomuodon läpi, siinä on ikkuna, jossa liitos näyttää kiinteältä, mutta on sisältä edelleen puolijuokseva. Jos komponentti tai lanka liikkuu kyseisen ikkunan aikana – tönäisy, tärinä, käden nykäisy – jähmettynyt kiderakenne rikkoutuu ennen kuin se ehtii kovettua kunnolla.
Miltä häiriintynyt nivel näyttää
Tuloksena on häiriintynyt tai kylmä liitos : tylsä, rakeinen ja paakkuinen pikemminkin kuin kirkas ja sileä. Tällaiset liitokset voivat olla mekaanisesti heikkoja ja sähköisesti epäluotettavia, ja ne vaativat usein uudelleentyöstöä. Koska 63/37:llä ei ole plastista aluetta, se jäätyy heti jäähtyessään alle 183 °C:n lämpötilaan, jolloin liikkuminen ei juurikaan voi pilata liitosta. Tämä yksittäinen ominaisuus – puhdas, välitön jäätyminen – on käytännön etu, joka tekee eutektisesta juotteesta ensisijaisen juotteen hienojakoiseen ja ammattimaiseen käsinjuottamiseen.
Miksi nivelrikko on vaarallinen, ei vain ruma
Tylsä liitos ei ole pelkästään kosmeettinen haitta. Rikkoutunut kiderakenne voi jättää mikroskooppisia tyhjiä kohtia ja huonon metallurgisen liitoksen, joten liitos voi läpäistä nopean testin, mutta pettää myöhemmin tärinän tai lämpövaihteluiden vaikutuksesta. Kylmiin liitoksiin jäljitetyt ajoittaiset viat ovat turhauttavimpia diagnosoida juuri siksi, että liitos toimii joskus. Niiden estäminen lähteellä – anteeksiantavalla seoksella ja tasaisella jäähdytyksellä – on paljon halvempaa kuin niiden jahtaaminen myöhemmin.
60/40:n anteeksiantava puoli
Muovivalikoima ei ole pelkkä taakka. Jotkut teknikot arvostavat sitä esimerkiksi liitosten pyyhkimisessä, viisteiden työstämisessä tai juotosten muotoilussa suuremmissa liitoksissa, joissa lyhyt työstöaika todella auttaa. Häiriöimättömille läpireikäliitoksille 60/40 toimii täydellisesti ja maksaa hieman vähemmän – minkä vuoksi se on edelleen järkevä oletusarvo yleisiin harrastus- ja korjaustöihin.
Valitsemalla koon 60/40 ja 63/37 sovelluksen mukaan
Kumpikaan seos ei ole yleisesti ottaen "parempi"; jokainen sopii eri työhön. Sovita seos työhön.
Tehtävätyypin mukaan
- Hienojyrsintä SMT:ssä ja ammattimainen käsinjuotos: 63/37. Puhdas, pikapakastus vähentää saumojen muodostumista ja kylmiä liitoksia siellä, missä tarkkuus on tärkeintä.
- Aaltojuotos ja pinnoitus: 63/37 on yleinen valinta sen johdonmukaisen ja ennustettavan käyttäytymisen ansiosta useissa nivelissä samanaikaisesti.
- Yleinen harrastustyö, läpireikien poraus ja korjaukset: 60/40 on täysin riittävä ja yleensä halvempi.
- Saumojen muotoilu ja pyyhkiminen: 60/40-tuumainen muovi-ikkuna tarjoaa lyhyen käyttökelpoisen vaiheen, jota jotkut teknikot suosivat.
Erityisesti aloittelijoille
Kumpikin seos toimii opettelussa, mutta 63/37:n anteeksiantava jäätymisominaisuus tarkoittaa vähemmän pilaantuneita liitoksia, koska siinä ei ole muovi-ikkunaa, jota tärisevä käsi voisi pilata. Monet aloittelijat pitävät sitä seoksena helpompana seoksena saada tasaisia tuloksia, minkä vuoksi sitä suositellaan yleisesti ensimmäiseksi juoterullaksi, vaikka se maksaakin hieman enemmän.
Yksinkertainen päätössääntö
Jos työ on pieni, tiheä tai sen on oltava luotettava, valitse 63/37. Jos työ on suuri, läpireikiin tarkoitettu, häiriötön ja budjettitietoinen, 60/40 on riittävä. Epävarmoissa tapauksissa 63/37:n laajempi toleranssi tekee siitä turvallisemman oletusarvon – pieni hintapreemio ostaa tasaisuutta.
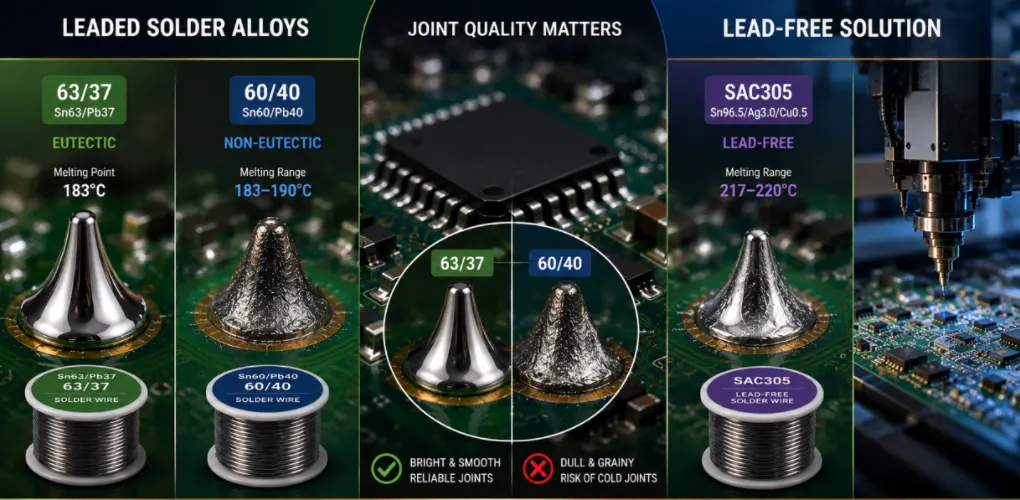
Kuva 2. 60/40- ja 63/37-juotteiden vertailu
RoHS, lyijytön ja missä lyijyllistä juotetta vielä esiintyy
Sekä 60/40 että 63/37 sisältävät lyijyä, joten kumpikaan ei ole RoHS-yhteensopiva. Niitä ei voida käyttää kaupallisissa tuotteissa, joita myydään EU:hun ja monille muille markkinoille, jotka edellyttävät vaarallisten aineiden rajoittamista.
Lyijytön vaihtoehto
Vaatimustenmukaisen tuotannon varmistamiseksi valmistajat käyttävät lyijyttömiä seoksia, yleisimmin SAC305:tä (96.5 % tinaa, 3 % hopeaa, 0.5 % kuparia). SAC305 sulaa korkeammassa lämpötilassa – noin 217–220 °C – ja käyttäytyy eri tavalla kuin lyijyllinen juote: se kostuu vähemmän aggressiivisesti, näyttää himmeämmältä jopa oikein käytettynä ja vaatii kuumempia silitysrautoja ja tiukempaa prosessinohjausta. Vaihtaminen lyijyllisestä lyijyttömään on prosessinmuutos, ei vain materiaalinvaihto.
Missä lyijyjuotos on edelleen sallittua ja suositeltavampaa
Lyijypitoista juotetta käytetään edelleen laajalti prototyyppien valmistuksessa, uudelleentyöstössä, korjauksessa, harrastustyössä ja tietyissä poikkeusluonteisissa erittäin luotettavissa sovelluksissa – ilmailu- ja avaruustekniikassa, puolustuksessa ja joissakin lääketieteellisissä yhteyksissä – joissa lyijy on edelleen sallittua, koska sen todistettu luotettavuus ja tinajäykkyyden riskin puuttuminen painavat enemmän kuin muut huolenaiheet. Jokapäiväiseen oppimiseen ja pöytätyöhön, jossa RoHS-direktiiviä ei sovelleta, 63/37 ja 60/40 ovat edelleen erinomaisia ja helppokäyttöisiä valintoja.
Lyijyllisten ja lyijyttömien kaasujen sekoittaminen
Vältä näiden kahden sekoittamista samassa liitoksessa. SAC305:n ja lyijypitoisen juotteen yhdistäminen tuottaa seoksen, jonka sulamiskäyttäytyminen on arvaamatonta ja joka voi heikentää liitosta. Jos piirilevy on valmistettu lyijyttömänä, työstä se uudelleen lyijyttömänä; jos se on valmistettu lyijyllä, työstä se uudelleen lyijyllisenä. Pidä erilliset juotteet ja mieluiten erilliset rautapäät molemmille.
Molempien seosten muodot, varastointi ja turvallinen käsittely
Sekä 60/40 että 63/37 ovat samassa fyysisessä muodossa ja molemmat vaativat samoja lyijyä säästäviä tapoja.
Saatavilla lomakkeita
Yleisimmät muodot ovat hartsiydinlanka (käsinjuottamisen standardi, jossa juoksute on sisäänrakennettu ytimeen), umpilanka (käytettäväksi erillisen juoksukkeen kanssa), tankolanka (aalto- ja upotusjuotostukseen) ja tahnalanka (sapluunapainatukseen ja uudelleenjuottamiseen). Yleisimmät 0.6–0.8 mm:n langan halkaisijat sopivat useimpiin piirilevytöihin; hienompi lanka sopii hienojakoiseen SMT-levyyn, paksumpi lanka suuriin liitoksiin ja johtoihin.
varastointi
Säilytä juotoslankaa viileässä ja kuivassa paikassa; monet tuotteet viittaavat koostumuksen osalta materiaalistandardeihin, kuten ASTM B32:een. Lanka säilyy vuosia. Juotospasta on erilainen – sillä on jäähdytys- ja säilyvyysaikavaatimuksia, joita langalla ei ole, se on lämmitettävä huoneenlämpöön ennen käyttöä ja hajoaa avattuaan, joten sitä ostetaan tuotantoerää varten eikä varastoida.
Turvallisuus
Lyijy on todellinen terveysriski. Työskentele tuuletuksen kanssa, vältä hengittämästä juoksutushöyryjä, älä syö tai juo työpöydällä ja pese kätesi lyijypitoisen juotteen käsittelyn jälkeen. Pidä juote ja ruoka tiukasti erillään. Nämä varotoimet ovat yksinkertaisia ja ehdottomia, ja ne koskevat yhtä lailla 60/40- ja 63/37-seoksia – seokset eroavat toisistaan sulamiskäyttäytymisensä, eivät myrkyllisyytensä suhteen.
Juotosseoksen määrittäminen kokoonpanotilauksessa
Jos ulkoistat kokoonpanon, seosvalinta ei ole vain laboratoriopreferenssi – se muuttaa prosessia, lämpötilaprofiilia ja markkinoita, joille voit laillisesti myydä. Määrittele se etukäteen.
Mitä ilmoittaa
- Lyijyllinen vs. lyijytön — tämä on ensimmäinen ja merkittävin päätös, johon vaikuttavat kohdemarkkinoidesi vaatimustenmukaisuussäännöt.
- Erityinen seos, jos lyijyä — 63/37 hienojakoisille ja luotettaville töille, 60/40, kun kustannuksilla on merkitystä ja liitokset pysyvät ennallaan.
- Vaatimustenmukaisuusdokumentaatio tarvitaan — RoHS/REACH-ilmoitukset, jos myyt säännellyille markkinoille.
Miksi se muuttaa prosessia
Lyijyttömällä linjalla käytetään kuumempaa uudelleensulatusprofiilia, jossa on korkeampi huippulämpötila ja tarkempi hallinta kuin lyijyllisellä linjalla; nämä kaksi eivät ole keskenään vaihdettavissa keskenään. Kun kokoonpanijalle kerrotaan seos ja vaatimustenmukaisuustavoite ennen tuotantoa, he voivat asettaa oikean lämpötilaprofiilin, valita yhteensopivan pastan ja varmistaa, että piirilevy ja komponentit kestävät vaaditut lämpötilat.
Spesifikaatiosta valmiiksi piirilevyksi
Highleap Electronics käyttää sekä lyijyllisiä että RoHS-yhteensopivia lyijyttömiä kokoonpanolinjoja ja varmistaa oikean seoksen, uudelleensulatusprofiilin ja dokumentaation piirilevyllesi ja kohdemarkkinoillesi ennen tuotannon aloittamista – ilmoittaen mahdollisista vaatimustenmukaisuuteen tai lämpöön liittyvistä huolenaiheista maksuttoman DFM-tarkastuksen aikana.
Pyydä tarjous piirilevykokoonpanosta →
Usein kysyttyjä kysymyksiä
Onko 63/37 vai 60/40 juote parempi?
Useimpiin elektroniikkatöihin sopii 63/37 – sen eutektinen ominaisuus antaa puhtaan ja välittömän jäätymispisteen, joka kestää kylmiä liitoksia, mikä on erityisen tärkeää hienojakoisessa ja ammattimaisessa juottamisessa. 60/40 on halvempi ja sopii täydellisesti yleisiin harrastetöihin ja läpireikien juottamiseen.
Sulavatko 60/40 ja 63/37 samassa lämpötilassa?
Ne alkavat sulaa samassa pisteessä, 183 °C:ssa. Yhdistelmä 63/37 on siellä täysin nestemäistä; yhdiste 60/40 ei ole täysin nestemäistä noin 190 °C:seen asti, mikä antaa sille plastisen alueen, jota yhdisteeltä 63/37 puuttuu.
Mikä on eutektinen juote?
Sellainen, jonka koostumus sulaa ja jäätyy yhdessä terävässä lämpötilassa, kuten puhdas metalli. 63/37 on eutektinen tina-lyijy-seos; 60/40 on aivan eutektisen pisteen ulkopuolella eikä ole.
Voinko käyttää näitä juotoksia Euroopassa myytävissä tuotteissa?
Ei. Molemmat sisältävät lyijyä ja eivät täytä RoHS-direktiivin vaatimuksia. Käytä lyijytöntä seosta, kuten SAC305:tä, EU:hun ja vastaaville markkinoille myytävissä vaatimustenmukaisissa kaupallisissa tuotteissa.
Miksi 60/40-liitokseni näyttää tylsältä ja rakeiselta?
Todennäköisesti vioittunut liitos – osa liikkui juotteen ollessa vielä plastisessa tilassa. Kuumenna sitä juoksutteen kanssa, kunnes se muodostaa kiiltävän, sileän kartion, ja pidä sitä sitten täysin paikallaan jäähtymisen ajan.
Onko toinen seos vahvempi kuin toinen?
63/37 on aavistuksen vahvempi ja tasaisempi, mutta useimmissa nivelissä ero on pieni. Tasaisuus, ei raaka lujuus, on todellinen syy, miksi ammattilaiset suosivat sitä.
Voinko sekoittaa 60/40 ja 63/37?
Voit tehdä niin, ja tuloksena on lähes eutektinen seos, mutta ei ole juurikaan syytä tehdä niin tarkoituksella. Vältä kuitenkin lyijyllisen juotteen sekoittamista lyijyttömään juotteeseen – tämä yhdistelmä sulaa arvaamattomasti ja voi heikentää liitoksia.

suositeltava Viestejä

TMM-piirilevyjen valmistus
Sisällysluettelo TMM-piirilevyjen valmistusmahdollisuudet RF- ja...

RT duroid 6002 PCB lainaus ja pinoaminen
Tämä sivu omistaa lainaus- ja pinoamismäärittelytehtävän...

TMM6-suodattimen piirilevyjen valmistus
SisällysluetteloMiksi mikroaaltouunien suodattimien suunnittelijat käyttävät...

Taconic RF 35 vs. RO4350B piirilevy
SisällysluetteloRF-35 vs. RO4350B Hankinta ja...
Miten saada tarjous piirilevyistä
Suoritetaan DFM/DFA-analyysi puolestasi ja lähetetään sinulle raportti. Voit ladata tiedostosi turvallisesti verkkosivustomme kautta. Tarvitsemme seuraavat tiedot voidaksemme antaa sinulle tarjouksen:
-
- Gerber, ODB++ tai .pcb, sp.
- Tuoteluettelo, jos tarvitset kokoonpanoa
- Määrä
- Käännä aika
Piirilevypalveluita varten toimitathan osaluettelosi (BOM) ja mahdolliset erityiset kokoonpano-ohjeet. Tarjoamme myös DFM/DFA-analyysin suunnitelmiesi valmistettavuuden ja kokoonpanon optimoimiseksi varmistaen sujuvan tuotantoprosessin.