
EVT, DVT ja PVT piirilevyjen kokoonpanoon ja tuotevalidointiin
Sisällysluettelo
- EVT, DVT ja PVT valmistusvaiheen portteina
- EVT Builds: Teknisen arkkitehtuurin testaaminen
- DVT-koonnukset: Julkaistun tuotesuunnittelun validointi
- PVT-koonnukset: Tuotantojärjestelmän validointi
- EVT vs. DVT vs. PVT: Toimitettavat tulokset ja lopetuskriteerit
- Suunnittele EVT-, DVT- tai PVT-rakennus Highleapilla
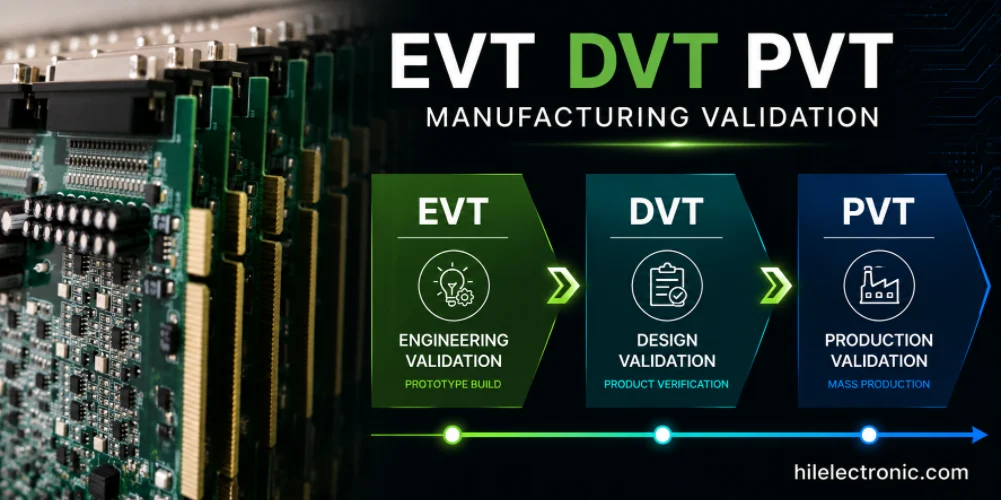
EVT, DVT ja PVT – Engineering Validation Test, Design Validation Test ja Production Validation Test – ovat kolme yleisintä vaiheporttien laitteisto-ohjelmaa, joita käytetään prototyypin ja massatuotannon välillä. Jokainen vaihe vastaa eri kysymykseen, tuottaa erilaisia valmistustodisteita ja vaatii piirilevykokoonpanolinjan ajamista eri tilassa. Tässä artikkelissa käsitellään, mitä kukin kokoonpano validoi, miten kokoonpano-olosuhteet eroavat toisistaan ja miten Highleap Electronics mukauttaa hankinnan, SMT:n, testauksen ja dokumentaation vaiheen mukaan sen sijaan, että jokaista kokoonpanoa käsiteltäisiin samalla tavalla.
1. EVT, DVT ja PVT valmistusvaiheen portteina
Kolme vaihetta on olemassa, koska "prototyypistä tuotantoon" ei ole yksi askel. Jokainen vaihe rajaa tiettyä riskiluokkaa:
- Tekninen validointitesti (EVT) vahvistaa, että suunnitteluarkkitehtuuri toimii. Levy käynnistyy, laiteohjelmisto käynnistyy, tärkeimmät liitännät kommunikoivat keskenään ja perussuunnitteluoletukset ovat oikein.
- Suunnittelun validointitesti (DVT) vahvistaa, että julkaistun tuotteen suunnittelu täyttää kaikki vaatimukset – sähköiset, mekaaniset, lämpöön liittyvät, sääntelyyn liittyvät ja luotettavuuteen liittyvät – lähellä massatuotantoa olevissa olosuhteissa.
- Tuotannon validointitesti (PVT) vahvistaa, että itse tuotantojärjestelmä – linja, hankinta, työkalut, testaus, dokumentaatio – pystyy toimittamaan validoidun suunnittelun toistettavasti.
Yritykset nimeävät nämä vaiheet eri tavoin. Jotkut lisäävät EP:n (tekninen prototyyppi), MP:n (massatuotanto) tai välivaiheet. Vaiheiden lukumäärä, näytemäärät ja vaiheiden tarkistukset riippuvat asiakkaan tuotekehitysprosessista, eivätkä yleismaailmallisesta säännöstä. Highleap suorittaa jokaisen vaiheen asiakkaan omaa määritelmää vasten eikä aseta kiinteää mallia.
2. EVT-rakennukset: Teknisen arkkitehtuurin testaaminen
EVT on varhaisin virallinen rakennusvaihe koekytkentäkaavioiden ja alustavien prototyyppien jälkeen. Suunnittelu on edelleen käynnissä. Osaluettelossa voi olla varaosamerkkejä. Uudelleentyöstö, siniset johdot ja leikkausjäljet EVT-levyillä ovat normaaleja – näin suunnittelutiimi ratkaisee viimeiset arkkitehtoniset kysymykset ennen julkaistuun suunnitelmaan sitoutumista.
Valmistuksen näkökulmasta EVT-piirilevykokoonpanolle on ominaista:
- Korkea suunnittelumuutosten määrä. Useita versioita voidaan rakentaa nopeasti peräkkäin. Tiedostonhallinnan on hyväksyttävä versioiden vaihtuvuus ja samalla estettävä väärän version pääsy riville.
- Hyväksyttävä tekninen uudelleentyöstö. Kokoamisen jälkeiset manuaaliset muutokset (hyppyjohdot, vastusten täytteiden vaihdot, katkaisu- ja kiristyskorjaukset) ovat odotettavissa ja ne tulee kirjata uudelleentyöstötietoihin, eikä niitä saa piilottaa.
- Epätäydellinen osaluettelon kypsyys. Jotkin komponentit saattavat edelleen olla yleisiä tai suositeltuja lopullisen MPN:n sijaan. Highleap merkitsee tämän sen sijaan, että korvaisi ne hiljaa.
- Rajallinen testausalue. Keskitytään käynnistykseen, käynnistykseen ja ensisijaisiin rajapintoihin. Täydellistä toiminnallista testausta ei yleensä ole vielä määritelty. Katso prototyyppinen piirilevy käsittely ympäröivälle työnkululle.
- Pieniä määriä. Tarpeeksi yksiköitä, jotta suunnittelutiimillä on mahdollisuus debuggauskorttien käyttöön ja pieni liikkumavara vaurioituneiden yksiköiden varalta. Määrätilastot eivät ole EVT:n tavoite.
- Prosessi on edustava, mutta ei lopullinen. Käytetään standardia SMT:tä, mutta sapluunan suunnittelua, reflow-profiilia ja kiinnittimen suunnittelua ei ehkä ole vielä optimoitu.
Mitä EVT sietää: tilapäisiä vaihtoehtoja pitkän toimitusajan osille, käsin tehtyjä korjauksia, DNP:n täyttämistä linjassa jälkikäteen tehtävillä muutoksilla ja yksinkertaista visuaalista tarkastusta täyden tarkastuspinon sijaan. Mitä EVT:n ei tulisi lykätä DVT:n käsittelyä: sijoitteluun vaikuttavia jalanjälkivirheitä, ilmeisiä DFM-rikkomuksia ja ratkaisemattomia mekaanisia häiriöitä – koska näiden siirtäminen DVT:hen maksaa toisen valmistussyklin.
Highleap vaatii EVT:lle saman ydintiedostopaketin kuin myöhemmillekin vaiheille, mutta odottaa ja sietää revisiomuutoksia. Palautetta tiedoston laadusta, jalanjäljen tarkkuudesta ja asettelun riskistä palautetaan EVT:n aikana, jotta suunnittelutiimi voi toimia ennen DVT:n julkaisua.
3. DVT-koonnukset: Julkaistun tuotesuunnittelun validointi
DVT-kokeessa suunnittelu lakkaa olemasta sujuvaa. Piirilevyn rakenne, osaluettelo ja laiteohjelmisto ovat lähellä lopullista volyymiversiota. Mekaaninen kokoonpano, liittimet ja liitännät ovat toimituskunnossa. DVT-koekappaleet ovat yleensä ensimmäisiä yksiköitä, jotka voidaan lähettää vaatimustenmukaisuuslaboratorioihin, luotettavuustestaukseen, kenttäkoeasiakkaille ja sääntelyviranomaisten tarkastuksiin.
DVT:n valmistusominaisuuksiin kuuluvat:
- Piirilevyn lähes tuotantokokoonpano. Sama valmistaja, pinoaminen, kontrolloitu impedanssi ja pinnan viimeistely suunniteltu volyymille – katso taustalla oleva Piirilevyjen valmistus lähestyä.
- Jäädytetyt avainkomponentit. Kriittiset osat (pääprosessori, tehoaste, liittimet, RF-etuosa) tulevat hyväksytyistä lähteistä niille tarkoitetulla MPN-numerolla.
- Mekaaninen ja rajapintojen validointi. Levyt sopivat tarkoitettuihin koteloihin, liittimet ovat linjassa ja kaapelien reititys on tarkistettu.
- Laiteohjelmiston julkaisu lähellä. Täydellinen laiteohjelmisto toimii DVT-laitteissa, joten toiminnalliset testit ja yhteentoimivuustestit ovat merkityksellisiä.
- Vaatimustenmukaisuuden ja luotettavuuden valmistelu. Näytteitä otetaan sähkömagneettisen yhteensopivuuden, turvallisuuden, ympäristön, mekaanisen iskun ja lämpövaihtelun varalta – nämä näytteenotot tulisi suunnitella syvän verenvuodon mittausmäärään, eikä niitä tulisi päättää jälkikäteen.
- Testikattavuutta laajennettiin. AOI- ja röntgenkuvauskattavuus vastaavat määräaietta. Toiminnalliset testiskriptit ovat valmiita tai lähes valmiita. ICT- tai lentävän luotaimen strategia on määritelty.
Käytännöllinen DVT-tarkistuslista kattaa:
- Piirilevyn tarkistus aiotulla tilavuustarkistuksella
- Osaluettelo jäädytetyssä tilassa, ja hyväksytyt vaihtoehdot on lueteltu
- Mekaaninen sovitus tarkastettu varsinaisessa kotelossa
- Laiteohjelmisto suunnitellussa DVT-julkaisuversiossa
- Testikiinnikkeet — ICT, FCT ja ohjelmointi — saatavilla tai lopullisessa kokoonpanossa
- Syvien verisuonten tromboosin ajoituksesta erotettu luotettavuusnäytemäärä
- Vaatimustenmukaisuusnäytemäärä tunnistettu ja varattu
Syvän tarkkuuden mittaus (DVT) on viimeinen käytännön vaihe suunnitteluongelmien havaitsemiseksi ennen kuin niistä tulee kalliita. Kaikki DVT:ssä havaittu ongelma on suunnittelumuutos; sama PVT:ssä havaittu ongelma on tuotanto-ongelma ja suunnittelumuutos.
4. PVT-koonnukset: Tuotantojärjestelmän validointi
PVT näyttää pinnalta pieneltä tuotantoerältä, mutta tarkoitus on erilainen. PVT ei ole "suurempi DVT". Se on massatuotantojärjestelmän – linja, materiaalit, työkalut, henkilöstö, dokumentointi ja testaus – harjoitus DVT:ssä jo validoitua suunnittelua vasten.
Mitä PVT itse asiassa vahvistaa:
- Tuotantolinjan kokoonpano. Sama SMT-linja, syöttölaitteet, reflow-uuni ja tarkastusasemat, jotka käyttävät volyymimenetelmää, käyttävät myös PVT-menetelmää.
- Työohjeet julkaistu. Kirjalliset menettelyt, joita käyttäjien on noudatettava volyymituotannossa, toteutetaan PVT:ssä – mukaan lukien THT-sekvenssit, käsinjuotosvaiheet, konformaalinen pinnoitus ja pakkaus.
- Tuotantomallit ja -kiinnikkeet. Viimeinen sapluunan tarkistus, ICT-kiinnitys, toiminnallinen testauskiinnitys ja ohjelmointialusta ovat paikoillaan. Prototyyppitason työkalut on poistettu käytöstä.
- Tuotannon hankinta. Osat tulevat AVL:n lähteistä volyymihankintasuunnitelman mukaisesti, todellisilla vähimmäistilausmäärillä ja toimitusajoilla. Aiemmin käytetyt korvaavat tuotteet poistuvat.
- Tuotantotestausohjelmat. ICT-, FCT- ja ohjelmointikomentosarjat suoritetaan lopullisessa versiossa. Kattavuus on mitattu, ei oletettu.
- Pakkaus toimituksen yhteydessä. Pakkauksia, etikettejä ja muita kuljetuskelpoisia pakkauksia käytetään täsmälleen sellaisina kuin ne lähetetään suurina määrinä.
- Sykliaika ja tahti Linjanopeus mitataan tavoitevolyymin poljinnopeuden suhteen. Pullonkaulat tunnistetaan ennen ramppia.
- Käyttäjän koulutus ja ohjeet. Operaattorit suorittavat PVT:tä määrätyöohjeiden mukaisesti. Koulutuksen tai dokumentaation aukot tulevat esiin tässä vaiheessa eivätkä rampin aikana.
- Jäljitettävyys ja serialisointi. Sarjanumerot annetaan ja tallennetaan tilavuuden jäljitettävyysjärjestelmän mukaisesti.
- Saanto ja virheiden havaitseminen. Ensimmäisen kierroksen tuotto (FPY) mitataan. Virhepareto luodaan ja suljetaan ennen volyymin valtuutusta.
PVT-koe tulisi suorittaa määrällä, joka tuottaa merkityksellistä saantodataa, mutta lukumäärä ei määritä PVT:tä – vaan tuotantojärjestelmän validointi. Saman kokoinen prototyyppisolun läpi ajettu kappale pehmeillä työkaluilla on suuri DVT, ei PVT.
5. EVT vs. DVT vs. PVT: Tuotokset ja lopetuskriteerit
Vierekkäinen näkymä auttaa selventämään, mitä kunkin vaiheen tulisi tuottaa ja milloin portti on todella suljettu.
| Vaihe | Päätavoite | Tyypillinen rakennuskunto | Vaadittu tuloste | Poistumispäätös |
|---|---|---|---|---|
| EVT | Todista tekninen arkkitehtuuri | Nestemäinen suunnittelu, uudelleentyöstö hyväksytään, tilapäiset vaihtoehdot mahdollisia | Toimivat virheenkorjausyksiköt, suunnittelumuutosluettelo, DFM-palaute | Arkkitehtuuri vahvistettu; siirtyminen DVT-julkaisuun |
| DVT | Vahvista julkaistun suunnitelman vaatimusten mukaisesti | Lähes tuotantovaiheen piirilevy, jäädytetyt avainosat, täydellinen laiteohjelmisto | Vaatimustenmukaisuusnäytteet, luotettavuusnäytteet, mekaaninen sovitusraportti, laajennettu testikattavuus | Suunnittelu vastaa spesifikaatioita; valmis tuotantojärjestelmän harjoituksiin |
| PVT | Tuotantojärjestelmän validointi | Volyymilinja, lopulliset työkalut, volyymin hankinta, julkaistut työohjeet | Tuottotiedot, syklin kestoaikarekisteri, virheiden Pareto-laskenta, jäljitettävyysrekisterit, pakkauskoe | Tuotantojärjestelmä valmis siirtymään massatuotantoon |
Missä eri ongelmien tulisi päättyä:
- Suunnitteluongelmat pitäisi sulkeutua EVT:ssä tai DVT:ssä. Mikä tahansa suunnitteluun liittyvä, joka säilyy PVT:ssä, laukaisee kalliin uudelleentyökierteen.
- Valmistusprosessiin liittyvät ongelmat voi ilmetä syvässä laskimotukoksessa, mutta sen on sulkeuduttava syvän laskimotukoksen loppuun mennessä.
- Toimitusketjun kysymykset — MPN-saatavuus, MOQ-määrä, toimitusaika — DVT:n tulisi tuoda esiin ja lukita ennen PVT:tä, jotta rampin suunnittelu on realistista.
- Testausongelmat — ottelutilanteisiin liittyvät ongelmat, virheellisten kuulumisten määrät, kattavuusvajeet — tulisi ratkaista syvän trombosytomiatutkimuksen aikana ja vahvistaa posteriorisessa trombosytomiatutkimuksessa.
Näytemäärät asetetaan projektikohtaisesti tilastollisen tarpeen, rikkovien testien kulutuksen ja vaatimustenmukaisuusvaatimusten perusteella – Highleap ei julkaise kiinteää lukumäärää, joka koskee kaikkia tuotteita.
6. Suunnittele EVT-, DVT- tai PVT-rakennus Highleapilla
Highleap Electronics suorittaa EVT-, DVT- ja PVT-koonnukset saman integroidun työnkulun kautta, jota käytetään volyymituotannossa, säätäen tiedoston hallinnan tasoa, hankinnan tarkkuutta ja testauksen kattavuutta vaiheen mukaan. Koska valmistuspalvelut , hankinta , kokoonpano, ohjelmointi ja testaus sijaitsevat samassa valmistusreitissä, palaute yhdestä vaiheesta siirtyy suoraan seuraavaan ilman toimittajan luovutusta. Highleap on tässä prosessissa valmistuskumppani, ei vaatimustenmukaisuus- tai sertifiointiviranomainen – akkreditoidut kolmannen osapuolen laboratoriot suorittavat sääntelytestauksen DVT- ja PVT-kokeissa tuotetuille näytteille.
Vaiheen koonnin laajuuden määrittämiseksi anna seuraavat tiedot:
- Nykyinen vaihe (EVT, DVT, PVT) ja asiakkaan oma määritelmä kyseisestä vaiheesta
- Suunnittelun kypsyysaste – onko kaavio ja asettelu edelleen liikkeellä vai julkaistu
- Nykyinen piirilevyversio ja mahdolliset vireillä olevat muutokset
- Tuoteluettelon tila — varaosaluettelo, vaihtoehtoiset käytännöt ja jäädytetyt nimikkeet
- Odotettu rakennusmäärä ja miten validointi- ja tuhoavat näytteet lasketaan
- Validointitavoitteet — vaatimustenmukaisuusnäytteet, luotettavuusnäytteet, kenttäkoeyksiköt
- Testausvaatimukset — ICT, lentävä luotain, FCT, ohjelmointi, rajapinnan skannaus
- Tavoitetuotantopäivämäärä ja arvioitu vuosittainen kysyntä
- Tarvitaanko täydellistä avaimet käteen -hankintaa vai osatoimitusta
- Kultainen näyte tai aiemman version näyte, jos saatavilla referenssinäyte

suositeltava Viestejä

RT duroid 6002 PCB lainaus ja pinoaminen
Tämä sivu omistaa lainaus- ja pinoamismäärittelytehtävän...

TMM6-suodattimen piirilevyjen valmistus
SisällysluetteloMiksi mikroaaltouunien suodattimien suunnittelijat käyttävät...

Taconic RF 35 vs. RO4350B piirilevy
SisällysluetteloRF-35 vs. RO4350B Hankinta ja...

TMM4-suodattimen piirilevyjen valmistus
TMM4-suodattimen piirilevyjen valmistusta ohjaa...
Miten saada tarjous piirilevyistä
Suoritetaan DFM/DFA-analyysi puolestasi ja lähetetään sinulle raportti. Voit ladata tiedostosi turvallisesti verkkosivustomme kautta. Tarvitsemme seuraavat tiedot voidaksemme antaa sinulle tarjouksen:
-
- Gerber, ODB++ tai .pcb, sp.
- Tuoteluettelo, jos tarvitset kokoonpanoa
- Määrä
- Käännä aika
Piirilevypalveluita varten toimitathan osaluettelosi (BOM) ja mahdolliset erityiset kokoonpano-ohjeet. Tarjoamme myös DFM/DFA-analyysin suunnitelmiesi valmistettavuuden ja kokoonpanon optimoimiseksi varmistaen sujuvan tuotantoprosessin.