
IT-170GT Fabbricazione di PCB per schede multistrato
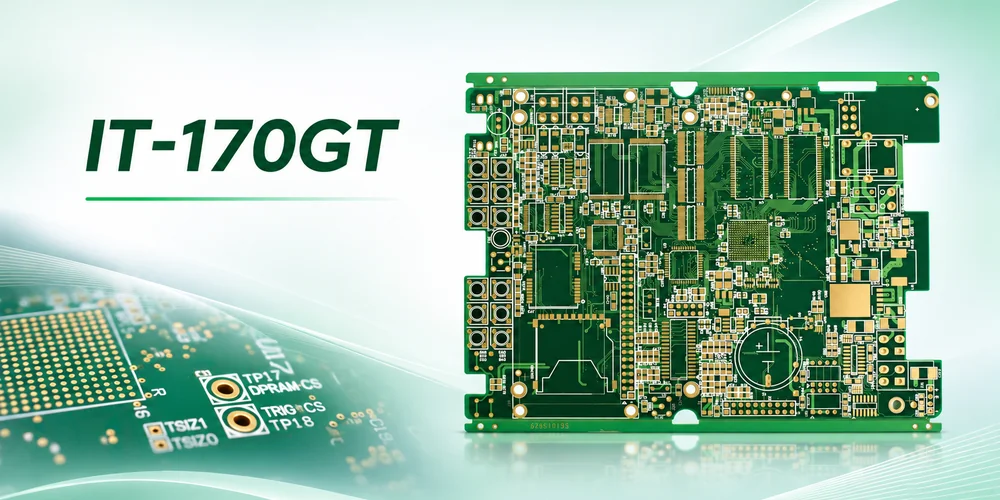
Illustrazione di un circuito stampato multistrato con fori metallizzati.
ITEQ IT-170GT è un sistema di laminato e preimpregnato ad alta temperatura di transizione vetrosa (Tg) privo di alogeni per PCB multistrato rigidi. La scheda tecnica attuale riporta una temperatura di transizione vetrosa di 185 °C, determinata tramite DSC, e una temperatura operativa massima di 150 °C per spessori di laminato di almeno 0.63 mm. Per una scheda spessa con fori per connettori metallizzati, il materiale rappresenta solo un elemento determinante per l'affidabilità. La geometria dei fori, il legame tra gli strati interni e il nucleo di rame devono comunque resistere alle condizioni di assemblaggio e di esercizio.
Leggere i valori termici come input di progettazione separati
La qualificazione termica si basa su tre quesiti distinti: come si espande il materiale con il riscaldamento, quale classificazione si applica alla specifica costruzione e come si comporta la scheda prodotta e assemblata nel corso del suo effettivo ciclo termico. Ciascuno di questi quesiti richiede prove diverse.
| Articolo della scheda tecnica | Risultato riportato | Come si usa |
|---|---|---|
| Tg (DSC) | 185 ° C | Identifica la transizione vetrosa secondo il metodo indicato. Non corrisponde alla classificazione per uso continuo. |
| Temperatura massima di esercizio | 150 °C con spessore del laminato ≥0.63 mm | Leggere la voce UL 746 relativa allo spessore richiesto. Non dedurlo dallo spessore complessivo del circuito stampato né estenderlo a un prodotto assemblato. |
| Espansione dell'asse Z da 50 a 260 °C | 2.2% con un contenuto di resina del 58%; 1.7% con un contenuto di resina del 48%. | Confronta l'espansione delle strutture laminate testate nell'intervallo specificato. |
| Td e tempo di delaminazione | Td 380 °C con una perdita di massa del 5%; T260 e T288 ciascuno >60 min | Test di laboratorio specifici. Non si tratta di limiti di riflusso o conteggi di cicli. |
| Dk e Df a 10 GHz | 3.9 e 0.0095 | Contenuto di resina del 55%, IPC-TM-650 2.5.5.13; base di riferimento del campione separata rispetto alle voci di espansione. |
Fonte: scheda tecnica ITEQ IT-170GT, Rev. 1.0-26 . La riga CCL identifica IT-170GT; la riga prepreg elenca IT-170GTB. Verificare i codici di costruzione e il riconoscimento di sicurezza applicabile al momento del rilascio delle specifiche di acquisto.
Che cosa cambia con la differenza nel contenuto di resina?
Il campione al 58% mostra un'espansione nello spessore superiore di 0.5 punti percentuali rispetto al campione al 48% nell'intervallo pubblicato. Un circuito stampato multistrato può combinare diverse strutture di nucleo e preimpregnati, con motivi in rame che limitano il movimento. La differenza indica che la composizione dello strato è importante; non fornisce la deformazione locale in un foro metallizzato. Specificare le singole strutture dielettriche, i pesi del rame e il riempimento di resina richiesto. Non selezionare semplicemente un contenuto di resina inferiore per ridurre l'espansione se ciò lascia una quantità di resina insufficiente per riempire il rilievo inciso.
Progettare il foro di collegamento sia per la fabbricazione che per l'adattamento
In un circuito stampato multistrato spesso, la resina e il rinforzo si espandono nello spessore durante il riscaldamento, mentre il nucleo di rame incollato rimane vincolato. Le sollecitazioni risultanti possono accumularsi a seguito di ripetute espansioni. Una sezione sottile di rame, un difetto di foratura o una connessione scadente a un pad interno possono diventare il punto debole locale. L'ispezione deve quindi concentrarsi sulla famiglia di fori più a rischio, che potrebbe essere un foro metallizzato più piccolo sullo stesso pannello, anziché il foro di connessione principale.
Analisi ipotetica di un connettore. Una scheda da 2.40 mm richiede un foro metallizzato finito da 0.30 mm. Se il diametro di foratura di produzione proposto è di 0.38 mm, il rapporto nominale tra spessore della scheda e diametro del foro è di circa 6.3:1. Dividendo per il diametro finito si ottiene 8.0:1, un valore diverso. Il valore del foro aiuta a valutare l'accesso per la metallizzazione; la tolleranza del foro finito determina l'accoppiamento dei pin e l'accettazione funzionale. Il calcolo non stabilisce un rapporto ammissibile né prescrive la tolleranza di foratura.
Fornire al fabbricante le tolleranze del foro finito e i requisiti dell'anello anulare del produttore del connettore, insieme alla tabella dei fori metallizzati. In una revisione meccanica della foratura , verificare l'allineamento con le superfici interrate, l'usura dell'utensile e la qualità della parete del foro. La foratura può spalmare la resina ammorbidita sullo strato interno di rame; la rimozione e il condizionamento devono esporre le superfici prima della metallizzazione senza creare danni inaccettabili. La sezione trasversale deve campionare la continuità del rame e lo spessore minimo attraverso il corpo del connettore, compreso il centro dei fori profondi, oltre al collegamento con le superfici interne rappresentative.
Per un connettore a pressione, è necessario coordinare il foro finito, la placcatura e le specifiche di inserimento con il pin effettivamente conforme. Per un connettore saldato, la giunzione deve essere bagnata e riempita secondo i requisiti di assemblaggio; una superficie spessa collegata al corpo del connettore può disperdere il calore. Un passaggio tra pin a pressione e pin saldati può quindi modificare il disegno di fabbricazione, la selezione dei campioni e gli utensili di assemblaggio.
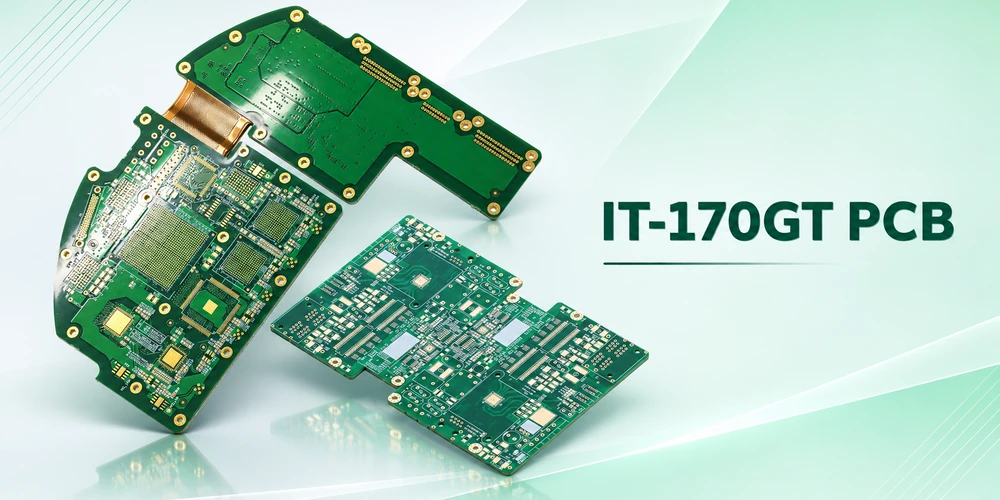
Illustrazione di un circuito stampato multistrato. La qualificazione deve rappresentare la reale struttura con fori metallizzati.
Diagnosi si aprono solo dopo il calore
Quando si verifica un'interruzione dopo un'esposizione termica, localizzare innanzitutto la rete difettosa e verificare quando cambia la resistenza. Un test di continuità dopo il raffreddamento potrebbe non rilevare un'interruzione intermittente. Se l'applicazione richiede la qualificazione termica, definire un campione con i tipi di fori pertinenti, la sequenza di condizionamento ed esposizione e il momento in cui verrà misurata la resistenza. Utilizzare i metodi IPC-TM-650 applicabili e i criteri di acquisto concordati per la produzione. I dati tipici dei laminati non definiscono le soglie di accettazione delle schede.
- Frattura nella parete del barile: Seziona il foro sospetto in punti utili e verifica se la rottura attraversa il rame placcato. Esamina la distribuzione dello spessore del cilindro, la geometria del foro e la storia termica.
- Separazione in corrispondenza di una connessione tra strati interni: Ispezionare la specifica interfaccia terra-canna e cercare tracce di foratura, rimozione di residui o metallizzazione. La presenza continua di rame su una parete adiacente della canna non esclude la giunzione sospetta.
- Saldatura difettosa o scarso contatto dei pin: Eseguire il test sulla giunzione o sul contatto separatamente dalla rete del circuito stampato. Indagare sulla bagnatura della giunzione, sul riempimento della saldatura o sulle condizioni di inserimento del connettore prima di applicare una sostituzione del laminato come azione correttiva.
Conservare l'unità danneggiata e, se possibile, confrontarla con un campione non sottoposto a sollecitazioni. Una sezione trasversale di una porzione integra dello stesso foro potrebbe non rilevare una cricca localizzata. Il monitoraggio della resistenza, la sezione fisica e l'ispezione dell'assemblaggio forniscono risposte a diverse fasi della diagnosi.
FABBRICAZIONE E ASSEMBLAGGIO DI PCB
Stai pianificando la costruzione di un PCB per IT-170GT?
Highleap può esaminare insieme i requisiti di costruzione e assemblaggio della scheda.
Includere le tolleranze dei fori finiti, lo spessore del circuito stampato e le esposizioni termiche previste durante l'assemblaggio e l'utilizzo.
Richiedi una revisione della fabbricazione e dell'assemblaggio
Definisci il primo articolo in base all'effettiva esposizione al calore
Separare l'esposizione termica dell'assemblaggio dal ciclo di lavoro di servizio. Specificare le fasi di rifusione e saldatura a foro passante proposte, le esposizioni di rilavorazione pianificate, ove pertinenti, e le condizioni operative e di ciclo imposte dal prodotto. Analizzare le aree con masse termiche diverse sul circuito stampato assemblato. Un connettore saldato vicino a un piano di grandi dimensioni può riscaldarsi più lentamente rispetto a piccole parti SMT vicine, pertanto è necessario verificare un eventuale adattamento del processo in entrambe le posizioni.
Highleap Electronics esamina questi requisiti nell'ambito della produzione e dell'assemblaggio combinati dei PCB. Nella richiesta di produzione è necessario includere la stratificazione controllata, i requisiti di foratura e di finitura dei fori, i disegni dei connettori, il campione di qualifica, la distinta base (BOM) e il piano di esposizione . Il piano del primo articolo può quindi identificare quali fori sezionare, quando monitorare la resistenza e quali controlli dei connettori devono essere eseguiti dopo l'assemblaggio.
L'autore
Sabrina
Specialista in ingegneria di circuiti stampati presso Highleap Electronics
Sabrina vanta oltre 18 anni di esperienza nel settore dei PCB, con una solida esperienza nell'ingegneria CAM e nella revisione dei file PCB. Supporta progetti PCB dalla prototipazione alla produzione in serie, concentrandosi sulla producibilità e sull'affidabilità del processo.
Il suo lavoro aiuta i team di ingegneria a ridurre i rischi di produzione e a ottenere risultati di produzione di PCB stabili e di alta qualità.

Messaggi consigliati
Produzione e assemblaggio di PCB per tastiere meccaniche FPGA
Figura 1. Tastiera di riferimento Clavier assemblata. Questa è una...
Circuiti stampati per autoveicoli IT-858G per il controllo di potenza in rame pesante
Applicazioni dei PCB IT-858G nell'elettronica automobilistica e...
Scheda PCB IT-958G per server e backplane ad alta velocità
Esempi di PCB multistrato IT-958G per server e applicazioni ad alta velocità...
Scheda PCB IT-968GSE per reti ad alta velocità
Illustrazione del PCB IT-968GSE per interruttore a bassissima perdita e...
Come ottenere un preventivo per i PCB
Eseguiamo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per fornirti un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Oltre alla produzione di PCB, offriamo una gamma completa di servizi elettronici, tra cui progettazione di PCB, PCBA e soluzioni chiavi in mano. Che abbiate bisogno di supporto per la prototipazione, la verifica del progetto, l'approvvigionamento dei componenti o la produzione in serie, forniamo supporto completo per garantire il successo del vostro progetto.
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.