
Punto di fusione della saldatura: Guida alla temperatura della lega
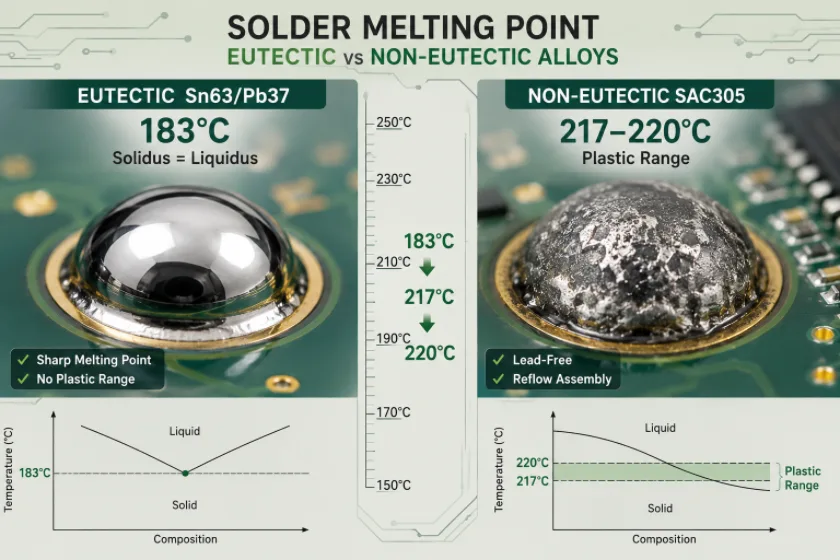
Figura 1. Punto di fusione della saldatura
Il punto di fusione della lega saldante dipende interamente dalla sua composizione. La lega eutettica stagno-piombo (Sn63/Pb37) fonde a un singolo valore preciso di 183 °C (361 °F) , mentre la lega senza piombo più comune, la SAC305, fonde in un intervallo compreso tra circa 217 e 220 °C (423 e 428 °F) . Per l'intera famiglia di leghe saldanti, i valori variano da circa 138 °C per le leghe stagno-bismuto a bassa temperatura fino a 300 °C e oltre per le leghe ad alto contenuto di piombo. Questa guida fornisce i valori esatti per ciascuna lega, spiega la differenza tra punto di fusione e intervallo di fusione e mostra perché quei pochi gradi possono determinare se una giunzione di un circuito stampato è integra o difettosa.
Qual è il punto di fusione della saldatura?
Il punto di fusione è la temperatura alla quale una lega di saldatura passa dallo stato solido a quello liquido, in modo da poter bagnare le superfici metalliche e formare una giunzione. La difficoltà sta nel fatto che solo le leghe eutettiche hanno un singolo punto di fusione preciso. Una miscela eutettica – Sn63/Pb37 ne è l'esempio classico – fonde e solidifica a una temperatura ben definita, senza stati intermedi di consistenza pastosa. Questa transizione netta è il motivo per cui la saldatura eutettica produce giunzioni pulite ed è facile da lavorare.
La maggior parte delle leghe non eutettiche, invece, fonde in un intervallo di temperature delimitato da due punti:
- solido — la temperatura alla quale la lega inizia per fondere. Al di sotto è completamente solido.
- liquidus — la temperatura alla quale la lega è completamente liquido. Al di sopra di questo scorre liberamente.
Tra la fase solida e quella liquida, la lega saldante è in parte solida e in parte liquida: si trova in un intervallo "pastoso" o "plastico". Le giunzioni alterate in questo intervallo tendono a risultare granulose e deboli (una causa classica di una giunzione alterata o fredda), motivo per cui per la saldatura manuale si preferiscono le leghe eutettiche senza intervallo plastico.
Punto di fusione della lega per saldatura a base di piombo (stagno-piombo)
La lega stagno-piombo (SnPb) ha dominato l'elettronica per decenni ed è tuttora utilizzata nei settori aerospaziale, della difesa e medicale, dove la sua affidabilità e l'assenza di baffi di stagno sono fondamentali. Il suo comportamento di fusione dipende dal rapporto stagno-piombo e tutte le leghe SnPb condividono la stessa temperatura di solidificazione (temperatura eutettica) di 183 °C:
| lega di stagno e piombo | Punto/intervallo di fusione | Note |
|---|---|---|
| Sn63/Pb37 (eutettico) | 183 °C (361 °F) — punto singolo | La saldatura elettronica di riferimento; gamma senza plastica |
| Sn60/Pb40 | 183–190 °C (361–374 °F) | Molto comune; piccola gamma di plastica |
| Sn50/Pb50 | 183–216 °C (361–421 °F) | Ampia gamma di materie plastiche; uso generale |
| Sn40/Pb60 | 183–238 °C (361–460 °F) | Contenuto di piombo più elevato; impianti idraulici/industriali |
In termini pratici, la lega Sn63/Pb37 è la scelta ideale quando si desiderano giunzioni il più pulite possibile, perché evita la fase pastosa che caratterizza le altre leghe.
Punto di fusione della saldatura senza piombo
La direttiva RoHS e normative simili hanno spinto la maggior parte dei produttori di elettronica commerciale ad adottare leghe di stagno senza piombo, composte principalmente da stagno con aggiunte di argento, rame e talvolta bismuto o nichel. Le leghe senza piombo fondono a temperature superiori di 30-45 °C rispetto alle leghe stagno-piombo, e questa è la principale conseguenza pratica di tale cambiamento: aumenta le temperature di picco di rifusione e lo stress termico su schede e componenti.
| Lega senza piombo | Punto/intervallo di fusione | Note |
|---|---|---|
| SAC305 (Sn96.5/Ag3.0/Cu0.5) | 217–220 °C (423–428 °F) | La lega standard senza piombo per SMT |
| SAC387 (Sn95.5/Ag3.8/Cu0.7) | ~217–218 °C (423–424 °F) | Variante SAC quasi eutettica |
| Sn96.5/Ag3.5 (Sn-Ag) | 221 ° C (430 ° F) | Lega eutettica stagno-argento, senza rame |
| Sn99.3/Cu0.7 (Sn-Cu) | 227 ° C (441 ° F) | A basso costo, comune nella saldatura a onda |
La lega SAC305 è la lega su cui si basa la maggior parte degli assemblaggi di circuiti stampati senza piombo. Esistono varianti con un contenuto di argento inferiore e varianti drogate per ridurre i costi o migliorare le prestazioni in termini di resistenza agli urti e ai cicli termici, ma i loro punti di fusione rimangono vicini ai 217 °C della lega SAC.
Saldature per basse e alte temperature
Oltre alle leghe più comuni, due gruppi speciali si collocano agli estremi della scala di temperatura.
Saldature a bassa temperatura
La lega stagno-bismuto (Sn42/Bi58) fonde a soli 138 °C (281 °F) , mentre la lega indio-stagno (In52/Sn48) a circa 118 °C (244 °F) . Queste leghe vengono utilizzate quando i componenti o i substrati non tollerano il normale calore di rifusione, come ad esempio i LED termosensibili, alcuni sensori, i substrati flessibili e la saldatura a gradini, dove è necessario realizzare una seconda giunzione senza rifondere la prima. Lo svantaggio è che le leghe di bismuto tendono ad essere più fragili.
Saldature ad alta temperatura
Le leghe ad alto contenuto di piombo come Sn10/Pb88/Ag2 (circa 268–290 °C) e Sn5/Pb95 (circa 308–312 °C) rimangono solide a temperature che fonderebbero la normale saldatura. Sono utilizzate nei sistemi di fissaggio dei chip dei semiconduttori di potenza, nell'elettronica per l'industria petrolifera e del gas e in altri ambienti ad alta temperatura. A titolo di riferimento, lo stagno puro fonde a 232 °C e il piombo puro a 327 °C.
Tabella comparativa dei punti di fusione delle saldature
Questa tabella riassuntiva mette a confronto le leghe più comuni, dal punto di fusione più basso a quello più alto.
| Lega | Composizione | Punto di fusione (°C) | Fusione (°F) | Tipo/utilizzo |
|---|---|---|---|---|
| In52/Sn48 | 52% In, 48% Sn | 118 | 244 | componenti sensibili a bassa temperatura |
| Sn42/Bi58 | 42% Sn, 58% Bi | 138 | 281 | Senza piombo a bassa temperatura |
| Sn63/Pb37 | 63% Sn, 37% Pb | 183 | 361 | Eutettico al piombo (punto di riferimento) |
| Sn60/Pb40 | 60% Sn, 40% Pb | 183-190 | 361-374 | Piombato, generale |
| SAC305 | 96.5% Sn, 3% Ag, 0.5% Cu | 217-220 | 423-428 | SMT senza piombo (impostazione predefinita) |
| Sn96.5/Ag3.5 | 96.5% Sn, 3.5% Ag | 221 | 430 | stagno-argento senza piombo |
| Sn99.3/Cu0.7 | 99.3% Sn, 0.7% Cu | 227 | 441 | Saldatura a onda senza piombo |
| stagno puro (Sn) | 100% Sn | 232 | 450 | Metallo di riferimento |
| Sn10/Pb88/Ag2 | 10% Sn, 88% Pb, 2% Ag | 268-290 | 514-554 | Alta temperatura (fissaggio del chip) |
| Piombo puro (Pb) | 100% Pb | 327 | 621 | Metallo di riferimento |
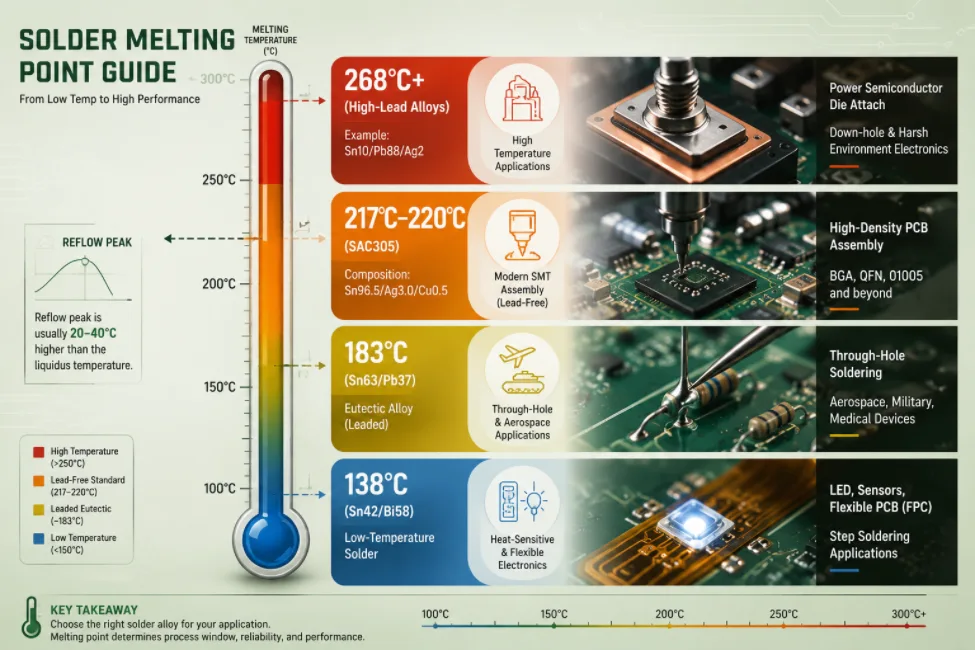
Figura 2. Dettagli del punto di fusione della saldatura
Punto di fusione rispetto alla temperatura di saldatura e di rifusione
Un errore comune è quello di considerare il punto di fusione come la temperatura impostata sul saldatore o sul forno. Non è così. Il punto di fusione indica quando la lega saldante diventa liquida; per bagnare correttamente i pad e ottenere una saldatura fluida, è necessario lavorare a una temperatura ben superiore al punto di fusione.
- Temperatura della punta del saldatore è impostato ben al di sopra del punto di fusione per immettere rapidamente calore nel giunto prima che la punta si raffreddi. Le impostazioni tipiche sono approssimativamente 315–370 °C (600–700 °F) per saldatura al piombo e 350–400 °C (660–750 °F) per giunzioni senza piombo, adattate alle dimensioni della punta e alla massa della giunzione.
- Temperatura di picco del riflusso è impostato a circa 20–40 °C sopra il liquidus della lega. Per SAC305 (liquidus ~220 °C) un picco tipico è 235–250 °C; per Sn63/Pb37 al piombo un picco intorno 210–225 °C è normale.
La differenza tra punto di fusione e temperatura di lavoro è voluta: un margine troppo ridotto fa sì che la saldatura scorra a malapena (giunzioni fredde, scarsa bagnabilità); un margine troppo ampio, invece, rischia di sollevare i pad, danneggiare i componenti termosensibili o superare la temperatura di transizione vetrosa del circuito stampato.
Perché il punto di fusione della saldatura è importante nell'assemblaggio dei PCB
Nella produzione, il punto di fusione è il valore di riferimento per ogni processo termico. Un valore errato può compromettere la resa produttiva. I punti in cui è più importante:
- Profilatura del riflusso. Il profilo di rifusione a quattro zone (preriscaldamento, mantenimento, rifusione, raffreddamento) viene impostato in base alla temperatura di solidificazione e liquidificazione della lega in pasta. Il picco deve superare la liquidificazione con un margine di sicurezza senza surriscaldare i pezzi: ecco perché un profilo ottimizzato per la lega SAC305 differisce da quello per un processo con lega al piombo.
- Materiale del pannello (Tg). Le temperature più elevate del materiale senza piombo si avvicinano alla temperatura di transizione vetrosa del laminato, quindi l'alta Tg FR-4 Viene spesso specificato per le costruzioni senza piombo per evitare delaminazione e deformazione.
- Leghe miste. Far passare sfere di piombo attraverso un profilo senza piombo (o viceversa) crea giunzioni inaffidabili. La compatibilità delle leghe deve essere controllata in tutta la distinta base, soprattutto con BGA.
- Pasta saldante e stencil. La pasta è adatta alla lega e il giusto volume di deposito da un stencil tagliato al laser garantisce che la giunzione abbia abbastanza metallo una volta che il flusso si è bruciato.
- Opzioni a bassa temperatura. Quando un circuito stampato contiene componenti che non possono resistere a un picco di 245 °C, si opta invece per una lega a bassa temperatura o per un processo selettivo.
Highleap Electronics , produttore cinese di PCB e PCBA, utilizza processi sia con piombo che senza piombo, con profili di rifusione adattati alla lega della pasta saldante e alla massa termica del circuito stampato, verificati tramite ispezione ottica automatizzata (AOI) e raggi X sui componenti a matrice di area. Se non si è certi di quale lega o finitura sia più adatta al proprio progetto, una revisione DFM ( Design for Manufacturing ) comprende la lega di saldatura, la finitura superficiale e le considerazioni termiche prima della realizzazione del circuito stampato, come parte integrante del servizio standard di assemblaggio PCB chiavi in mano e di montaggio SMT.
Domande frequenti sul punto di fusione della saldatura
Qual è il punto di fusione della saldatura in gradi Celsius e Fahrenheit?
Dipende dalla lega. La lega per saldatura al piombo più comune, Sn63/Pb37, fonde a 183 °C (361 °F). La lega per saldatura senza piombo più comune, SAC305, fonde a circa 217–220 °C (423–428 °F).
Qual è il punto di fusione della lega saldante senza piombo?
La maggior parte delle leghe per saldatura elettronica senza piombo fonde tra circa 217 °C e 227 °C. La lega SAC305 fonde tra 217 e 220 °C, la lega eutettica stagno-argento tra 221 °C e la lega stagno-rame (Sn99.3/Cu0.7) tra 227 °C, ovvero circa 30-45 °C in più rispetto alla lega stagno-piombo.
Perché la lega eutettica ha un unico punto di fusione?
Una lega eutettica come Sn63/Pb37 è una composizione specifica che fonde e solidifica a una temperatura precisa, senza intervalli intermedi di transizione. Questa transizione netta produce giunzioni pulite e facilita la saldatura manuale.
A che temperatura devo impostare il saldatore?
Al di sopra del punto di fusione della lega saldante, in modo che il trasferimento di calore avvenga rapidamente: circa 315–370 °C (600–700 °F) per le leghe saldanti al piombo e 350–400 °C (660–750 °F) per quelle senza piombo, con aggiustamenti in base alle dimensioni della punta e alla massa del giunto. Il valore esatto è una temperatura di lavoro, non il punto di fusione vero e proprio.
La temperatura di saldatura corrisponde al punto di fusione?
No. Il punto di fusione è la temperatura alla quale la lega saldante diventa liquida; la temperatura di saldatura o di rifusione viene impostata al di sopra di esso. I picchi di rifusione sono in genere di 20-40 °C al di sopra del punto di liquidus della lega, in modo che la saldatura si bagni correttamente.
Posso mescolare stagno con piombo e stagno senza piombo?
È meglio evitarlo. Mescolare leghe diverse, ad esempio utilizzando sfere BGA senza piombo in un profilo con piombo, crea discrepanze intermetalliche e di punto di fusione che causano giunzioni inaffidabili. In produzione, la compatibilità delle leghe viene controllata sull'intero assemblaggio.
Qual è la lega per saldatura con il punto di fusione più basso?
Tra le leghe più comuni, la lega indio-stagno (In52/Sn48) fonde a circa 118 °C e la lega stagno-bismuto (Sn42/Bi58) a 138 °C. Queste leghe per saldatura a bassa temperatura sono utilizzate per componenti termosensibili e per la saldatura a gradini, sebbene le leghe di bismuto siano più fragili.

Messaggi consigliati

Servizio di produzione di PCB per Taconic RF-35: dalla prototipazione alla produzione in serie.
Figura 1. PCB Taconic RF-35. Taconic RF-35 è il cavallo di battaglia...

Produzione di PCB Isola Astra MT77
Figura 1. Produzione PCB Isola Astra MT77 Isola Astra...

Guida ai materiali e alla produzione del PCB Nelco N4000-13 | Highleap Electronics
Figura 1. PCB Nelco N4000-13. Il PCB Nelco N4000-13 è un...

Laminato rivestito in rame: Guida completa alla selezione dei materiali per i progettisti di circuiti stampati
Ogni proprietà elettrica rilevante in un componente stampato...
Come ottenere un preventivo per i PCB
Eseguiamo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per fornirti un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.