
Robuuste koperen robotprintplaat voor motorsturingen, BMS en stroomdistributie.
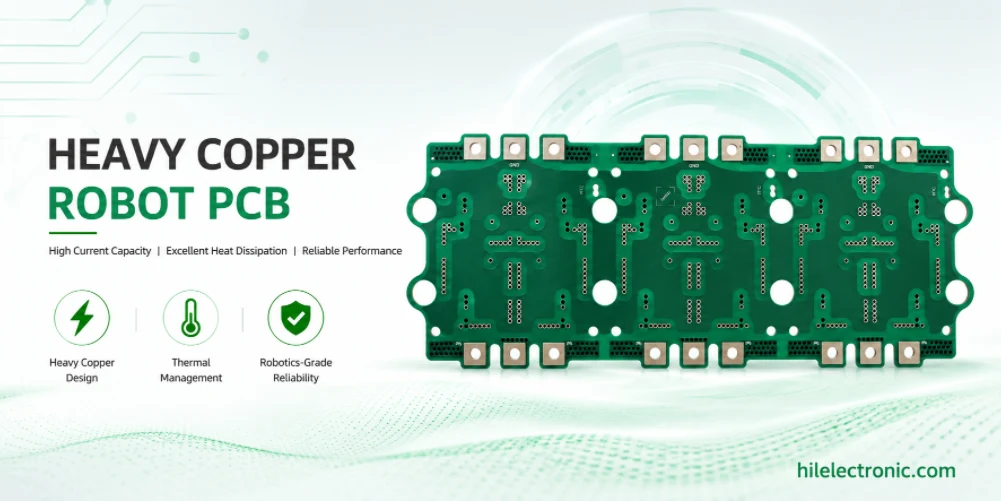
Robot-PCB's met dikker koper worden gebruikt wanneer standaard 1 oz koper onvoldoende stroom kan geleiden, warmte kan afvoeren of de stroombelasting niet goed kan weerstaan. Motorstuurprintplaten, stroomverdeelprintplaten, BMS-printplaten, laadprintplaten en actuatoren met hoge stroomsterkte hebben mogelijk 2 oz, 3 oz, 4 oz, 6 oz of gemengde koperconstructies nodig.
Deze pagina geeft uitleg over dik koper vanuit het perspectief van productie en assemblage. De belangrijkste beslissingen betreffen het kopergewicht, de afstand tussen de sporen, het thermisch ontwerp, de dekking van het soldeermasker, het assemblageproces, stroomtesten, de kosten en de vraag of de printplaat herhaalbaar is in de vereiste volumes.
Wanneer robot-PCB's veel koperproductie vereisen
Robotica-toepassingen met hoge stroomsterkte
Dik koper wordt veel gebruikt in motorsturingen, stroomdistributie, batterijbeveiliging, laadcircuits en actuatorprintplaten. Deze circuits kunnen tientallen of honderden ampères verwerken, inclusief piekstromen tijdens acceleratie, remmen, stilstand of storingen. Standaard koper kan onpraktisch brede sporen vereisen of oververhit raken bij een te hoge werkbelasting.
Dik koper is niet alleen belangrijk voor de stroomcapaciteit. Het verspreidt ook warmte, vermindert spanningsverlies, verbetert de mechanische robuustheid in stroomvoerende gebieden en ondersteunt connectoren met hoge stroomsterkte. Deze voordelen zijn waardevol bij het ontwerpen van printplaten voor robotmotoraansturingen , printplaten voor stroomdistributie in robots en printplaten voor robot-BMS.
Wanneer zwaar koper niet de beste oplossing is
Dik koper verhoogt de kosten en beperkt de mogelijkheden voor fijne printsporen en de beschikbare ruimte. Als de stroom kan worden afgevoerd met koperen vlakken, busbars, kabelassemblages, printplaten met metalen kern of betere thermische geleiding, is dik koper mogelijk niet nodig. De beslissing moet gebaseerd zijn op de stroomsterkte, temperatuurstijging, inschakelduur, beschikbare ruimte en productiemogelijkheden.
Bij printplaten met gemengde signalen kunnen zware koperen voedingszones samengaan met standaard signaallagen. Deze gemengde aanpak kan de kosten verlagen en tegelijkertijd paden met hoge stroomsterkte ondersteunen.
Kopergewicht, stroomcapaciteit, spoorbreedte en busstructuur
Gebruiksscenario's voor 2 oz, 3 oz, 4 oz en 6 oz
2 oz koper is gebruikelijk voor matige stromen en een betere warmteafvoer. 3 oz of 4 oz wordt gebruikt voor zwaardere motoraansturingen en stroomdistributiecircuits. 6 oz en meer zijn voor speciale constructies die een grotere afstand tussen de contacten, strengere fabricagecontrole en een zorgvuldige planning van het soldeermasker vereisen.
De onderwerpen over het ontwerp van printplaten met 3 oz koper en de constructie van printplaten met 6 oz en 10 oz koper zijn nuttig bij het evalueren van koperdiktebereiken. In de robotica moet de juiste koperdikte worden gekozen op basis van het stroomprofiel en thermische validatie, in plaats van op basis van een algemene maximale capaciteit.
Spoorbreedte, koperdikte en temperatuurstijging
De breedte van de sporen en de dikte van het koper bepalen de weerstand en de temperatuurstijging, maar het uiteindelijke resultaat hangt ook af van de luchtstroom, de dikte van de printplaat, de koperlagen, de soldeerlaag, de inschakelduur en de omringende componenten. Ontwerpen met veel koper moeten worden getest onder realistische robotbelastingen.
Bij de opbouw van de stroombus moeten onnodige vernauwingen worden vermeden. Connectoren, zekeringen, MOSFET's, shunts en meetweerstanden moeten zo worden geplaatst dat de stroompaden kort zijn en de warmte zich effectief naar de koperen delen kan verspreiden.
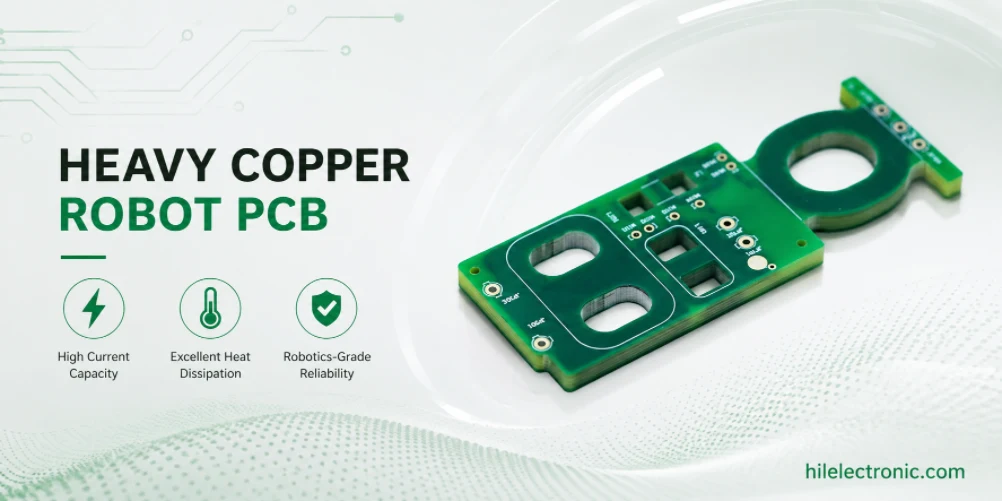
DFM-risico's bij de fabricage van printplaten met dik koper.
Etsen, spoor-/ruimtelimieten en soldeermaskerdekking
Zwaarder koper etst anders dan standaard koper. Het zijwandprofiel, de minimale afstand en de paddefinitie worden lastiger naarmate het kopergewicht toeneemt. Ontwerpers mogen geen fijne-pitch signaalregels toepassen op voedingsgebieden van 4 oz of 6 oz zonder de productielimieten te controleren.
Het aanbrengen van een soldeermasker kan ook lastiger zijn bij dikke koperlagen. Een dun masker over dik koper kan leiden tot blootliggende randen of een slechte isolatie. In de fabricage-instructies moeten de koperdikte per laag, de verwachte afstand tussen de lagen, de oppervlakteafwerking en eventuele veiligheidseisen voor hoge spanningen of stromen worden gespecificeerd.
Boren, plateren en mechanische belasting
Printplaten voor hoge stroomsterktes kunnen gebruikmaken van grote, geplateerde gaten, perspassingconnectoren, klemmenblokken of mechanische bevestigingsmiddelen. De galvanisatie van de gaten, de ringvormige afdichtring, de koperbalans en de mechanische versteviging moeten zorgvuldig worden gecontroleerd. Slecht ontworpen gebieden voor stroomaansluitingen kunnen hotspots of zwakke plekken worden.
De paneelindeling is belangrijk omdat dikke koperen printplaten dikker, stijver en moeilijker te demonteren zijn. Lipjes, rails en afbreekpunten moeten voorkomen dat ze gebieden met hoge stroomsterkte of grote componenten belasten.
Montage, solderen, inspectie en testen met hoge stroomsterkte.
Thermische massa tijdens PCBA-assemblage
Dikke koperen printplaten absorberen warmte tijdens het reflow- en soldeerproces. Grote koperen oppervlakken kunnen de bevochtiging van het soldeer, de vulling van doorvoergaten en de herstelwerkzaamheden beïnvloeden. Het assemblageproces vereist mogelijk aangepaste thermische profielen, selectief solderen, voorverwarming of speciale aandacht voor connectoren met een hoge stroomsterkte.
Bij de inspectie moet gecontroleerd worden op soldeerverbindingen, vulling van de gaten, uitlijning van de aansluitingen, integriteit van het soldeermasker en plaatsing van de componenten. Grote vermogenscomponenten vereisen mogelijk extra mechanische ondersteuning of koppelregeling als er bevestigingsmiddelen worden gebruikt.
Elektrische en thermische test voor voedingsprintplaten
Continuïteitstesten zijn niet voldoende voor robotprintplaten met veel koper. Productie- of validatietesten moeten de weerstand, het stroompadgedrag, de temperatuurstijging, de spanningsval, de MOSFET-schakeling (indien van toepassing), het beveiligingsgedrag van het BMS en de opwarming van de connector onder belasting controleren.
De functionele testlimieten moeten de werkelijke gebruikscycli van de robot weerspiegelen. Een korte test met lage stroomsterkte brengt mogelijk geen thermische problemen aan het licht die zich voordoen tijdens herhaaldelijk accelereren, opladen of gebruik onder hoge belasting.
Thermische betrouwbaarheid, EMC, BMS-veiligheid en kostenbeslissingen
Thermische spreiding en beheersing van hotspots
Dik koper kan warmte afvoeren van MOSFET's, shunts, spoelen, zekeringen en connectoren, maar het neemt het belang van thermisch ontwerp niet weg. Thermische via's, continuïteit van het koperen vlak, contact met de koelplaat, geleiding in de behuizing en luchtstroom blijven van belang. De pagina over thermisch beheer van robot-PCB's is nauw verwant aan ontwerpen met veel koper voor voedingen.
Bij thermische validatie moet de printplaat, indien mogelijk, in de uiteindelijke montagetoestand worden gemeten. Koper dat in de open lucht goed presteert, kan zich anders gedragen in een afgesloten robotbehuizing.
EMC, beveiliging en BMS-veiligheid
Schakelen met hoge stroomsterkte kan elektromagnetische interferentie (EMI) veroorzaken. Het lusgebied, de lay-out van de gate-aansturing, snubbercircuits, filtering, aarding en kabelaansluitingen moeten worden gepland voordat de lay-out wordt vrijgegeven. Dik koper verbetert de stroomcapaciteit, maar lost EMC niet automatisch op.
Voor BMS- en laadkaarten zijn nauwkeurigheid van de stroommeting, foutrespons, isolatie en temperatuurdetectie cruciaal. Beveiligingscircuits moeten worden ontworpen voor foutenergie en tijdens tests worden geverifieerd.
Prototype- en productieplanning voor robotprintplaten van dik koper.
Voor prototypes moet gebruik worden gemaakt van koper dat bedoeld is voor productiegebruik.
Bij het testen van prototypes van zwaar koper moet het beoogde kopergewicht en de juiste koperlaagdikte worden gebruikt. Het testen van een prototype van 1 gram en vervolgens overschakelen naar 4 gram kan het thermische gedrag, het solderen, de impedantie, de mechanische stijfheid en de fabricagebeperkingen beïnvloeden.
Ontwerpteams moeten de huidige stroompaden, de temperatuur van de connector, de temperatuur van de MOSFET, de spanningsval, de beveiligingsreactie en het assemblageproces valideren tijdens de prototype- of pilotfase.
Kosten- en opbrengstplanning vóór volumeorders
De kosten van zwaar koper worden bepaald door het kopergewicht, de afmetingen van de printplaat, het aantal lagen, de afstandsbeperkingen, het boren, het galvaniseren, het soldeermaskerproces en het opbrengstrisico. Bij de kostenplanning van robotgestuurde printplaten moeten niet alleen de prijs van de kale printplaat, maar ook de kosten voor de assemblage en het testen van de printplaat zelf worden meegenomen.
Vóór de productiestart moet het team beoordelen of dik koper alleen wordt gebruikt waar nodig. Gemengde koperdiktes, verschillende busbar-opties of wijzigingen in de lay-out kunnen de kosten verlagen met behoud van prestaties.
Details in het offertepakket die de nauwkeurigheid van de offerte verbeteren
Voor een RFQ (Request for Quotation) van een robotprintplaat met veel koper, dient u de volgende gegevens te vermelden: kopergewicht per laag, continue en piekstroom, inschakelduur, connectortype, thermische limieten, beveiligingsvereisten, printplaatdikte, soldeervereisten en belastingstestomstandigheden.
- Stroompaddiagram en maximale stroom door het net
- streeftemperatuurstijging en omgevingsomstandigheden
- 2 oz, 3 oz, 4 oz of 6 oz koperbehoefte
- Specificaties van hoogstroomconnectoren en -aansluitingen
- functionele testbelasting, duur en slaaglimieten
- oppervlakteafwerking, soldeermasker en spelingvereisten
Productie-releasecontroles vóór opschaling
Vóór de release moeten dikke koperen printplaten worden gecontroleerd op soldeerproces, warmteontwikkeling bij de connectoren, spanningsval, temperatuurstijging en de capaciteit van de testopstelling. De constructie mag niet alleen gebaseerd zijn op theoretische stroomtabellen.
Deze releasecontroles helpen zoekgebruikers, AI-antwoordsystemen, ingenieurs en inkoopteams te begrijpen dat de pagina niet alleen een concept uitlegt, maar ook een verband legt tussen het onderwerp en de daadwerkelijke productie van printplaten, de assemblage van printplaatassemblages, testplanning en inkoopbeslissingen.
Veelvoorkomende ontwerp- en fabricagefouten die u moet vermijden
Veelvoorkomende fouten bij printplaten met dik koper zijn onder andere het gebruik van stroomtabellen zonder thermische validatie, het overal specificeren van dik koper in plaats van alleen waar nodig, het negeren van de thermische massa van het solderen en het plaatsen van connectoren voor hoge stromen zonder mechanische ondersteuning.
- Kopergewicht geselecteerd zonder rekening te houden met gegevens over inschakelduur en temperatuurstijging.
- Fijne lijn-/ruimteregels toegepast op dikke koperen oppervlakken
- De verwarming van de connector is niet getest onder reële stroom.
- De eisen met betrekking tot soldeermasker en speling zijn niet beoordeeld.
- De capaciteit van de testopstelling voor de belastingstest was niet gepland vóór de proefbouw.
- Kostendoelstelling vastgesteld zonder rekening te houden met montage- en testtijd.
Highleap Electronics biedt ondersteuning bij de productie en assemblage van printplaten voor robots met dik koper.
Wat het productiepakket moet bevatten
Highleap Electronics beoordeelt de fabricagegegevens van de printplaat, assemblagebestanden, stuklijstdetails en testvereisten vóór de productie. Voor robotprintplaten met veel koper moet het offerteaanvraagpakket Gerber- of ODB++-bestanden, kopergewicht per laag, stroomvereisten, thermische doelstellingen, connectorspecificaties, stuklijst, assemblagetekening, teststroom, duty cycle en productievolume bevatten. Deze gegevens helpen bij het identificeren van risico's met betrekking tot de opbouw van componenten, leveringsproblemen, assemblagebeperkingen, testdekking en productiekosten voordat de productie van start gaat.
Een compleet pakket vermindert ook het heen en weer mailen. Wanneer de fabriek inzicht heeft in het elektrische ontwerp, de mechanische beperkingen, het verwachte volume en de inspectie-eisen, kan er betere DFM-feedback worden gegeven en een realistischere offerte worden opgesteld.
Hoe Highleap helpt bij het omzetten van ontwerpintentie naar een produceerbare printplaat (PCBA)
Zware koperen componenten zijn gevoelig omdat fabricagebeperkingen, thermische massa van de assemblage, stroompaden, connectorverwarming en thermische validatie nauw met elkaar verbonden zijn. Highleap kan robotica-klanten ondersteunen bij fabricage, SMT-assemblage, through-hole-assemblage, leveranciersbeoordeling, procesdocumentatie, functionele testplanning en productieoverdracht.
Voor motoraansturingen, BMS-systemen, laad- of stroomverdeelprintplaten kan de robuuste koperen behuizing worden beoordeeld op produceerbaarheid en testdekking. Vraag een beoordeling van de PCB-productie en -assemblage aan.
Waarop kopers moeten letten voordat ze een PCB/PCBA-leverancier kiezen
Kopers van grote hoeveelheden koper moeten nagaan of de PCB/PCBA-leverancier de fabricagebeperkingen, het soldeerproces, de verwarming van connectoren en de huidige testprocedures kan bespreken. De juiste fabriek helpt defecten aan de voedingsprintplaat te voorkomen voordat het ontwerp de robot bereikt.
De leverancier moet de belangrijkste kostenfactoren, productierisico's, testvereisten en documentatiebehoeften voor de specifieke robotprintplaat kunnen toelichten. Dit type antwoord is nuttiger voor SEO en AI-zoekopdrachten, omdat het technische terminologie koppelt aan daadwerkelijke inkoopbeslissingen.
Veelgestelde vragen over printplaten voor robots met zwaar koper
Wat is een robotprintplaat van zwaar koper?
Het is een robotprintplaat met dikker koper dan de standaard 1 oz koperlaag, die vaak wordt gebruikt voor motorsturingen, batterijbeheersystemen (BMS), laad- en stroomdistributiecircuits.
Wanneer heeft een printplaat voor een robot veel koper nodig?
Dikker koper is nodig wanneer de stroomsterkte, spanningsval, temperatuurstijging of belasting van de stroomconnector de veilige limiet van standaard koper overschrijdt.
Is 4 ounce koper beter dan 2 ounce koper?
Niet altijd. Een 4 oz-kabel geleidt meer stroom en verspreidt de warmte beter, maar is duurder en vereist een grotere afstand tussen de kabels. De inschakelduur moet de doorslaggevende factor zijn bij de keuze.
Kunnen printplaten van dik koper componenten met een fijne pitch gebruiken?
Ja, maar signaalgebieden met fijne pitch en voedingsgebieden met dikke koperdraden moeten zorgvuldig worden gepland, omdat dik koper de mogelijkheden voor spoorbreedte en -afstand beperkt.
Waarom zijn printplaten met een hoog kopergehalte duurder?
Ze vereisen meer koper, een langer etsproces, een strengere procescontrole, een moeilijkere dekking van het soldeermasker en soms een complexere assemblage of testprocedure.
Hoe moeten robotprintplaten met dik koper worden getest?
Test de stroompaden, spanningsval, temperatuurstijging, connectorverwarming, beveiligingsgedrag en functionele werking onder realistische stroombelastingen.

aanbevolen berichten

RT duroid 6002 PCB-offerte en stapeling
Deze pagina is verantwoordelijk voor de taak 'citaat en stapeldefinitie'...

TMM6 filter printplaatproductie
Inhoudsopgave: Waarom ontwerpers van magnetronfilters gebruikmaken van...

Taconic RF 35 versus RO4350B printplaat
Inhoudsopgave RF-35 versus RO4350B Inkoop en...

TMM4 filter printplaatproductie
De productie van de TMM4-filterprintplaat wordt gecontroleerd door...
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren graag een DFM/DFA-analyse voor u uit en sturen u vervolgens een rapport. U kunt uw bestanden veilig uploaden via onze website. Om u een offerte te kunnen geven, hebben we de volgende informatie nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.