
Produkcja i montaż płytek PCB Chromebooków dla płyt głównych OEM
Spis treści
- Od architektury PCB Chromebooka do kontrolowanego pakietu produkcyjnego
- Płytka drukowana Chromebooka – interfejsy szybkiego routingu, pamięci i wyświetlacza
- USB-C, ładowanie, łączność bezprzewodowa i integracja urządzeń peryferyjnych
- Dystrybucja mocy i gęstość cieplna na kompaktowych płytach głównych
- Produkcja wielowarstwowa, wymagania HDI i drobnego skoku tam, gdzie to konieczne
- Montaż BGA/SMT i kontrola płyt głównych Chromebooków
- Test funkcjonalny, NPI i kontrola produkcji powtarzalnej
- Wybór partnera do produkcji i montażu płytek PCB Chromebooka
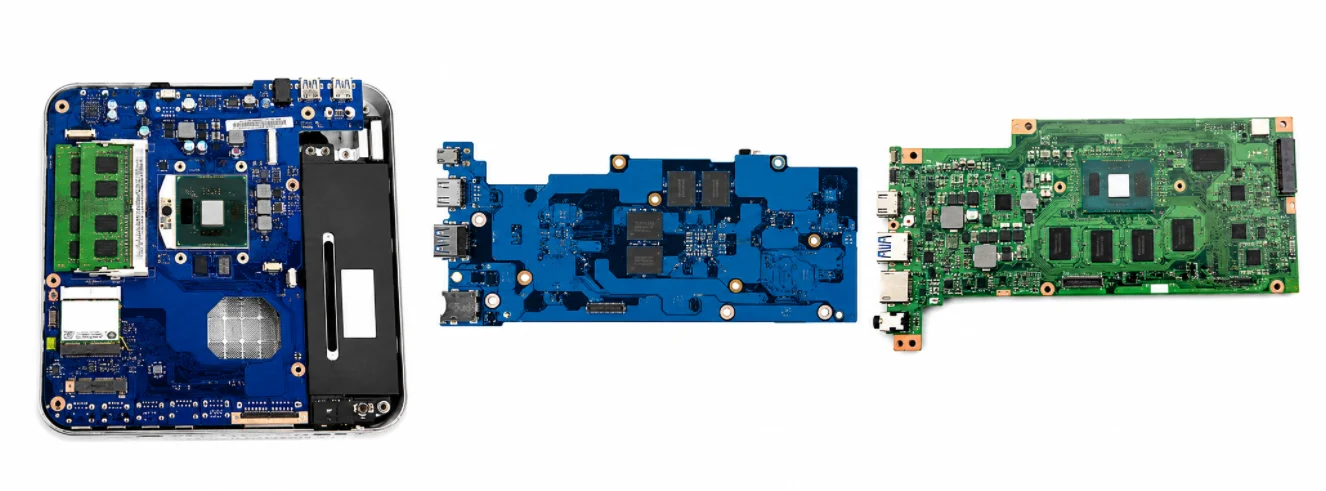
Płytka drukowana Chromebooka jest zazwyczaj rozumiana jako główna płyta główna , która obsługuje funkcje obliczeniowe, pamięci, pamięci masowej, zarządzania energią i podstawowe funkcje wejścia/wyjścia urządzenia z systemem ChromeOS. Sprzęt z systemem ChromeOS jest dostępny na różnych platformach procesorowych i formatach, dlatego producent nie powinien zakładać jednej stałej architektury płyty, liczby warstw ani zestawu komponentów.
Firma Highleap Electronics wspiera projektowanie płytek drukowanych przez klientów, począwszy od udostępnionych danych produkcyjnych, poprzez montaż PCB, dostawę zatwierdzonych komponentów, aż po testy zdefiniowane przez klienta. Zadaniem produkcyjnym jest zachowanie założeń elektrycznych i mechanicznych klienta, przy jednoczesnym zachowaniu gęstości obudów, szybkich sieci, konwersji zasilania i opcji zależnych od wersji.
Dodatkowe karty interfejsu, karty USB lub elastyczne złącza mogą być obecne w niektórych modelach, ale są to raczej wybory architektoniczne niż cecha definiująca każdego Chromebooka. Dlatego niniejszy artykuł koncentruje się na płycie głównej i omawia podzespoły dodatkowe tylko wtedy, gdy wymagają tego opublikowane dane produktu.
1. Od architektury PCB Chromebooka do pakietu produkcyjnego o kontrolowanej produkcji
Płyta główna zazwyczaj koncentruje procesor aplikacji lub platformę procesora, pamięć , pamięć masową, łączność bezprzewodową, łącza wyświetlacza, dźwięk, interfejsy kamery, ładowanie i zasilanie systemu. Dokładny podział różni się w zależności od platformy. Bezpieczne zapytanie ofertowe (RFQ) rozpoczyna się od jednego kontrolowanego wydania, a nie od ogólnego opisu „płyty głównej Chromebook”.
Definicja architektury ma znaczenie, ponieważ producent płytek i monter widzą tylko część kontekstu systemu. Platforma procesora, technologia pamięci, topologia pamięci masowej, zadania kontrolera wbudowanego, liczba portów i obudowa mechaniczna – wszystkie te czynniki mogą wpływać na routing, sekwencjonowanie zasilania, rozmieszczenie złączy i dostęp do testów. Pakiet produkcyjny powinien zatem określać nie tylko wersję płytki PCB, ale także wariant zestawienia materiałów (BOM), opcje montażu/DNI, obraz oprogramowania układowego oraz wszelkie uwagi montażowe specyficzne dla platformy, niezbędne do zbudowania tej konkretnej konfiguracji.
Pakiet produkcyjny
| Opinie klientów | Wykorzystanie produkcyjne | Punkt kontrolny |
|---|---|---|
| Gerber/ODB++ i rysunek wykonawczy | Definiuje dane warstw, ćwiczenia, konspekt i notatki dotyczące stosów | Nie należy wnioskować o impedancji ani strukturze przelotek wyłącznie na podstawie schematu. |
| BOM i zatwierdzone alternatywy | Definiuje dopasowane komponenty i warianty | Utrzymuj platformę procesora i elementy zasilania powiązane z wydaną wersją. |
| Rysunek montażowy i montażowy | Orientacja elementów sterujących i opcje wyposażenia | Przed konfiguracją rozwiąż konflikty DNI i alternatywnego footprintu. |
| Dane mechaniczne | Steruje złączkami, radiatorami i połączeniami obudowy | Sprawdź obrys płytki, otwory montażowe i miejsca, w których nie można umieścić podzespołów. |
| Instrukcje dotyczące oprogramowania sprzętowego/testowania | Definiuje programowanie i kontrole akceptacji | Oddziel kontrolę wizualną od weryfikacji funkcjonalnej. |
Granica DFM
Przegląd PCB DFM może ujawnić problemy z możliwością produkcji, ale nie powinien automatycznie zmieniać routingu procesora, topologii pamięci ani architektury zasilania. Kwestie te pozostają pod kontrolą projektu opublikowanego przez klienta.
W przypadku programów OEM praktycznym punktem konwersji jest gotowy do produkcji pakiet. Zanim materiały zostaną zatwierdzone, dział inżynierii i zaopatrzenia powinien być w stanie odpowiedzieć na cztery pytania: który stos jest wydawany, które części są faktycznie zatwierdzone, które wymiary mechaniczne są krytyczne dla instalacji oraz które funkcje muszą zostać zademonstrowane przed wysyłką. Jeśli odpowiedzi na te pytania są nadal rozproszone w wiadomościach e-mail lub notatkach prototypowych, ich konsolidacja przed NPI zazwyczaj zmniejsza ryzyko w większym stopniu niż dodanie kontroli po fakcie.
Opakowanie produkcyjne płyty głównej klasy Chromebooka powinno zawierać więcej informacji niż tylko samą płytkę PCB. BOM, dane dotyczące rozmieszczenia, rysunek wykonawczy, rysunek montażowy, zarys mechaniczny, odnośnik do oprogramowania sprzętowego i plan testów muszą identyfikować ten sam wprowadzony sprzęt. Opcje platformy procesorowej mogą zmieniać liczbę pamięci, urządzeń pamięci masowej, modułów bezprzewodowych, zestawów złączy lub obwodów zasilania, podczas gdy obrys płyty pozostaje taki sam. Bez wyraźnej kontroli nad opcjami, zakup i montaż mogą doprowadzić do powstania fizycznie poprawnej płytki z nieprawidłową konfiguracją.
Weryfikacja DFM powinna zatem oddzielić założenia projektowe od charakterystyk kontrolowanych fabrycznie . Klient definiuje architekturę elektryczną, docelowe poziomy stosu, krytyczne klasy sieci, zatwierdzone komponenty i kryteria akceptacji. Producent weryfikuje, czy struktury otworów, pierścienie pierścieniowe, odstępy pod maską lutowniczą, równowaga miedzi, panelizacja, odstępy między komponentami i dostęp do montażu są możliwe do wyprodukowania. Ta granica jest istotna, ponieważ producent nie powinien po cichu zmieniać punktu odniesienia dla szybkiego wyjścia, pola zasilania lub złącza tylko po to, aby ułatwić produkcję.
- Powiąż każdy SKU z jedną wersją BOM/CPL/oprogramowania sprzętowego/wersją testową zamiast opierać się na opisach zamówienia zakupu.
- Zidentyfikuj sieci o kontrolowanej impedancji oraz wszelkie wymagania dotyczące kuponów i raportowania w pakiecie produkcyjnym.
- Podaj dane mechaniczne dotyczące rozpraszaczy ciepła, osłon, głośników, kamer i otworów USB-C, jeżeli ograniczają one montaż.
- Zdefiniuj akceptowane przez klienta alternatywy, zanim pojawią się niedobory; nie należy zastępować układów scalonych wrażliwych na platformę wyłącznie wartością/pakietem.
2. Interfejsy szybkiego routingu, pamięci i wyświetlacza płytki drukowanej Chromebooka
Gęste płytki komputerowe mogą zawierać magistrale pamięci DDR, szybkie łącza pamięci masowej , USB, interfejsy wyświetlacza i inne sieci wrażliwe na synchronizację. Podczas produkcji należy zachować konstrukcję dielektryczną, ciągłość płaszczyzny odniesienia, geometrię miedzi oraz implementację przelotek stosowaną przez zespół projektowy.
Szybkie sterowanie produkcją zaczyna się od zachowania założeń przyjętych podczas projektowania układu. Magistrala pamięci może być wrażliwa na dopasowanie długości, przekoszenie, ciągłość płaszczyzny odniesienia i liczbę przelotek, podczas gdy łącza pamięci masowej lub wyświetlacza mogą być ograniczone przez inny budżet strat lub impedancji. Ograniczenia te nie są zamienne. Rysunek wykonawczy powinien identyfikować kontrolowane struktury i docelowy układ warstw przez projektanta, aby fabryka mogła obliczyć gotową geometrię na podstawie rzeczywistych warunków laminatu i miedzi, zamiast traktować każdą parę różnicową jako tę samą regułę.
W przypadku określenia kontrolowanej impedancji, konstrukcja powinna być analizowana jako system warstwowy i geometryczny, a nie jako ćwiczenie z nominalną szerokością ścieżek. Proces produkcji można dostosować do wymagań produkcyjnych szybkich płytek PCB oraz tabeli impedancji klienta.
- Utrzymuj pamięć i inne parametry routingu zależne od czasu, zgodnie z regułami klienta dotyczącymi długości, odchylenia i topologii.
- Unikaj rozdzielania się samolotów i nieciągłości tras powrotnych na trasach dużej prędkości.
- Wyprowadzenia złączy, przelotki BGA i przejścia warstw należy traktować jako część kanału.
- Stosuj HDI lub mikroprzelotki tylko wtedy, gdy uzasadniają to wymagania dotyczące gęstości i ucieczki; nie są one obowiązkowe dla każdej płytki PCB Chromebooka.
DFM powinien również analizować przejścia, a nie tylko długie segmenty ścieżek. Wybicia BGA, obszary zwężenia, wyprowadzenia złączy, pola testowe i przecięcia płaszczyzn mogą zdominować kanał, nawet gdy proste prowadzenie jest dobrze kontrolowane. W przypadku, gdy proponowana jest zmiana dielektryka, masy miedzi lub konstrukcji przelotki ze względu na możliwość produkcji, efekt elektryczny powinien zostać przekazany klientowi do zatwierdzenia. Ten proces utrzymuje dostawcę w prawidłowej roli: przełożenia zatwierdzonego projektu o dużej prędkości na powtarzalną produkcję bez cichej zmiany zachowania kanału.
Najważniejszym pytaniem w procesie produkcji układów o dużej szybkości nie jest nazwa marketingowa interfejsu, lecz geometria kanału faktycznie opublikowana przez zespół projektowy . Magistrale DDR, łącza pamięci masowej, ścieżki USB i wyświetlacza mogą mieć różne docelowe wartości impedancji, reguły odstępu, wymagania dotyczące płaszczyzny odniesienia i budżety na odchylenia. Producent płytek drukowanych powinien otrzymać wystarczającą ilość informacji, aby spójnie odtworzyć grubość dielektryka, grubość miedzi i geometrię ścieżek; w przeciwnym razie nominalnie identyczny plik graficzny może generować inny kanał elektryczny po zmianie materiału lub ułożenia warstw.
Przejścia przelotowe również zasługują na analizę pod kątem specyfiki produktu. Ucieczka z układu BGA może wymusić zwężenie lub zmianę wielu warstw, a zmiany płaszczyzny odniesienia mogą przerwać przepływ prądu powrotnego, chyba że strategia szycia i płaszczyzny zostały do tego zaprojektowane. W przypadku gęstego trasowania pamięci, monter musi również zachować orientację obudowy i dopasowaną konfigurację pamięci, ponieważ jakość trasowania nie jest w stanie zrekompensować nieprawidłowego układu lub wariantu rozmieszczenia. Kontrola produkcji i zarządzanie konfiguracją montażu muszą zatem być traktowane jako jeden system, a nie jako dwa odizolowane działania dostawcy.
Punkt przekazania inżynierii
Przed wyceną należy oznaczyć sieci wrażliwe na impedancję lub topologię i zidentyfikować zwolniony układ warstw. Daje to fabryce konkretną podstawę do doboru materiałów, modelowania impedancji i planowania kuponów, zamiast prosić ją o wnioskowanie o wymaganiach na podstawie kategorii produktu.
3. USB-C, ładowanie, łączność bezprzewodowa i integracja urządzeń peryferyjnych
Wiele projektów ChromeOS wykorzystuje USB-C do łączenia funkcji transmisji danych, ładowania i wyświetlania , ale obsługiwane funkcje zależą od platformy i implementacji portu. Dlatego USB-C powinno być produkowane w oparciu o zdefiniowaną architekturę portu, która identyfikuje wymagania dotyczące kontrolera, ścieżki zasilania, multipleksera lub sterownika, zabezpieczenia ESD i mechaniki złącza.
USB-C na płycie głównej Chromebooka to funkcja systemowa, a nie tylko rozmiar gniazda. W zależności od platformy, port może obsługiwać wykrywanie CC, sterowanie USB Power Delivery, multipleksowanie z dużą prędkością, przesyłanie danych SuperSpeed, routing wyświetlacza, sterowanie ścieżką ładowania oraz elementy zabezpieczające. Wbudowany kontroler lub inne oprogramowanie układowe może uczestniczyć w decyzjach dotyczących portu i ładowania, dlatego wersja sprzętu i konfiguracja oprogramowania układowego muszą być zsynchronizowane podczas NPI i kolejnych kompilacji.
Moduły bezprzewodowe lub lutowane urządzenia bezprzewodowe również wymagają przestrzegania zatwierdzonego wykazu materiałów (BOM), instrukcji dotyczących anten i strategii uziemienia. Interfejsy kamery, audio i inne interfejsy niskonapięciowe mogą być wrażliwe na rozmieszczenie złączy i sposób prowadzenia kabli, nawet jeśli ich przepływność danych jest niższa niż w przypadku głównych interfejsów komputerowych.
Unikaj typowych błędów w treści
Nie należy twierdzić, że każdy port USB-C w Chromebooku zapewnia takie same możliwości ładowania, wyświetlania lub przesyłania danych. Platformy ChromeOS różnią się, a opublikowane schematy i wymagania dotyczące portów stanowią źródło informacji od producenta.
Interfejsy bezprzewodowe i peryferyjne stwarzają inny rodzaj ryzyka. Wyjścia antenowe, uziemienie modułów, strategia ekranowania i ograniczenia współistnienia muszą być zgodne z układem mechanicznym, podczas gdy kamery, audio i małe złącza elastyczne w dużym stopniu zależą od orientacji, retencji i prowadzenia kabli. Dlatego też, przydatny przegląd produkcji obejmuje sprawdzenie schematu elektrycznego wraz z rysunkiem obudowy. Pozwala to na wykrycie usterek, które mogą zostać przeoczone podczas przeglądu PCB, takich jak wyjściowa blokada RF zablokowana przez elementy metalowe lub mechanicznie poprawne złącze, które jest niedostępne po montażu końcowym.
Integracja USB-C to dobry przykład, dlaczego zestaw plików produkcyjnych musi odzwierciedlać rzeczywistą rolę portu. Gniazdo może przesyłać dane USB, negocjować zasilanie i ruch związany z wyświetlaczem w niektórych projektach, podczas gdy inna implementacja może udostępniać mniejszy zestaw funkcji. Problemem produkcyjnym jest fizyczna implementacja: szybkie wyprowadzenie linii, obwody CC/PD (jeśli są obecne), urządzenia zabezpieczające, uziemienie obudowy złącza, wysokoprądowe ścieżki VBUS i wsparcie mechaniczne. Umiejscowienie złącza musi być również zgodne z otworem w obudowie, aby wielokrotne wkładanie kabla nie powodowało obciążenia lutów ani zniekształcenia płytki.
Implementacja bezprzewodowa wiąże się z dodatkowymi ograniczeniami. Moduły RF, przewody antenowe, osłony i obszary chronione mogą być wrażliwe na zalewanie miedzią, elementy montażowe oraz pobliskie obwody dużej prędkości lub przełączające. Zmiana w procesie produkcji PCB, która wydaje się nieszkodliwa w sieci cyfrowej, może zmienić otoczenie anteny lub ścieżki zwrotne. W przypadku transferu produkcyjnego, strefy chronione anten, obrysy ramek osłon i zatwierdzone komponenty RF powinny być kontrolowane pod kątem rewizji, a każdy alternatywny moduł bezprzewodowy powinien zostać sprawdzony pod kątem obrysu, oprogramowania układowego, certyfikacji i zgodności anteny, a nie traktowany jako ogólny zamiennik.
Highleap Electronics • Produkcja PCB i PCBA
Recenzja produkcji płyt głównych Chromebooków
Udostępnij pliki płytki, zestawienie materiałów i wymagania testowe na potrzeby praktycznego przeglądu płytek PCB i płytek PCBA.
Poproś o wycenę płytki PCB Chromebooka → Omów montaż płyty głównej →
✓ Przegląd DFM i DFA ✓ Prototyp do powtórzenia produkcji ✓ Produkcja i montaż PCB
4. Dystrybucja mocy i gęstość cieplna na kompaktowych płytach głównych
Szyny zasilania procesora, pamięci i interfejsu generują lokalną gęstość prądu i ciepła. Producent PCB powinien zachować geometrię miedzi, schematy przelotek termicznych i połączenia płaszczyzn, które są częścią projektu elektrycznego i termicznego klienta. Zmiany w miedzi wprowadzone wyłącznie ze względu na wygodę produkcji mogą wpływać na spadek napięcia, podział prądu lub rozprowadzanie ciepła.
Integralność zasilania powinna być sprawdzana szyna po szynie, a nie streszczana jako „gruba miedź wokół procesora”. Wysokoprądowe stopnie konwersji wymagają krótkich pętli prądowych, odpowiedniego rozproszenia miedzi i układów przelotek, podczas gdy niskonapięciowe szyny rdzeniowe mogą być wrażliwe na impedancję płaszczyzny i rozmieszczenie elementów odsprzęgających. Producent PCB musi zachować te geometrie, ponieważ pocienienie szyjki, zmiana liczby przelotek lub modyfikacja wypukłości płaszczyzny mogą wpływać na spadek napięcia, reakcję przejściową i lokalne nagrzewanie.
Kontrola temperatury na poziomie płytki zależy również od gotowej obudowy, radiatora lub rozpraszacza, ścieżki przepływu powietrza i polityki zasilania oprogramowania układowego. Techniki zarządzania temperaturą PCB mogą być pomocne w procesie produkcji, ale sama płytka PCB nie gwarantuje ostatecznej temperatury urządzenia ani czasu pracy baterii.
Integralność zasilania
Utrzymywać ścieżki zasilania o niskiej impedancji poprzez struktury i obszary odsprzęgające zgodnie z wydanym projektem.
Ścieżka termiczna
Przeanalizuj duże powierzchnie miedziane, otwory cieplne i odstępy między komponentami wraz z rysunkiem mechanicznym.
Strefa ładowania
Złącza wysokoprądowe i elementy przetwarzania zasilania należy traktować jako miejsca narażone zarówno na zagrożenia elektryczne, jak i montażowe.
Walidacja termiczna jest również zależna od systemu. Płytka PCB może rozprowadzać ciepło przez płaszczyzny i przelotki, ale temperatura końcowa zależy od rozpraszaczy ciepła, materiałów termoprzewodzących, przewodzenia obudowy, przepływu powietrza i ograniczeń mocy oprogramowania układowego. W przypadku transferu produkcyjnego należy określić, które parametry termiczne są kontrolowane przez rysunek płytki PCB, a które należą do ostatecznej kwalifikacji systemu. Takie rozdzielenie pozwala uniknąć częstego błędu w procesie pozyskiwania: proszenia dostawcy płytki o zagwarantowanie temperatury obudowy, którą można zweryfikować tylko na zmontowanym Chromebooku.
Punkt kontrolny przeglądu inżynieryjnego
Jeśli płyta główna Chromebooka przechodzi z EVT/DVT do NPI, prześlij razem opublikowane dane dotyczące stack-upu, tabeli sieci kontrolowanych, zestawienia materiałów (BOM), danych o rozmieszczeniu i schematu testów. Dokładna analiza produkcyjna może ujawnić problemy ze stack-upem, BGA, USB-C i kontrolą wariantów, zanim zakup komponentów zablokuje budowę.
Kompaktowe płyty główne zawierają kilka wzajemnie ze sobą powiązanych obszarów zasilania: wejście adaptera lub USB-C, ładowanie baterii, szyny Always-On, szyny rdzeni procesora, szyny pamięci i zasilanie urządzeń peryferyjnych. Płytka PCB nie determinuje architektury zasilania, ale musi odtworzyć przekrój miedzi, połączenia płaszczyzn, liczbę przelotek i układy elementów używane przez tę architekturę. Niesprawdzone kradzieże miedzi, zwężenia lub zmiany w przelotkach w ścieżce wysokoprądowej mogą zwiększyć rezystancję lub kumulować ciepło, nawet jeśli płytka nadal pomyślnie przejdzie test ciągłości.
Kontrola termiczna powinna koncentrować się na ciągłości przepływu ciepła . Obudowy procesorów, regulatory, urządzenia ładujące i cewki wysokoprądowe mogą być zależne od warstw miedzianych, przelotek z odsłoniętymi padami, ekranów lub mechanicznych rozpraszaczy ciepła. Dostawca PCB powinien zweryfikować, czy wzory przelotek termicznych, otwory w masce lutowniczej i równowaga miedzi są możliwe do wykonania bez zmiany zamierzonej ścieżki. Zespół produktowy powinien natomiast określić limity temperaturowe i warunki testowania, ponieważ temperatura powierzchni użytkowej i stała wydajność zależą od całej obudowy, polityki zasilania oprogramowania układowego i obciążenia – a nie tylko od płytki PCB.
Przydatna recenzja przedprodukcyjna
Jeśli płytka ma gęstą strefę regulatora/ładowania, należy przesłać dane produkcyjne wraz z przewidywaną masą miedzi, uwzględniając ograniczenia konstrukcyjne i mechaniczne rozpraszacza ciepła. Highleap może zweryfikować wykonalność przed zatwierdzeniem materiału, co jest bardziej przydatne niż próba korygowania problemu termicznego lub płaskości po wyprodukowaniu pierwszej partii.
5. Produkcja wielowarstwowa, HDI i wymagania dotyczące drobnego skoku tam, gdzie to konieczne
Płyta główna Chromebooka może wykorzystywać konwencjonalną konstrukcję wielowarstwową lub gęstszą konstrukcję HDI, w zależności od pakietu procesora, rozmieszczenia pamięci, powierzchni płyty i gęstości wejść/wyjść. Przypisywanie uniwersalnej liczby warstw lub typu przelotek do tej kategorii jest nieprecyzyjne.
Decyzja o zastosowaniu konwencjonalnej konstrukcji wielowarstwowej, przelotek ślepych, mikroprzelotek lub bardziej zaawansowanego stosu HDI powinna wynikać z wymagań dotyczących gęstości trasowania i niezawodności. Obudowy o małym rozstawie mogą korzystać ze struktur przelotek w polu magnetycznym lub sekwencyjnych, ale każdy dodatkowy cykl laminowania i technologia przelotek wymagają dodatkowych kontroli procesu, które muszą zostać uzasadnione. Przegląd procesu produkcji powinien obejmować geometrię pola przechwytującego, powlekanie, wypełnienie żywicą (jeśli jest to określone), rejestrację, margines między pierścieniem a pierścieniem oraz wszelkie wymagania dotyczące niezawodności związane z mikroprzelotkami ułożonymi warstwowo lub naprzemiennie.
W przypadku projektów wymagających mikroprzelotek , przelotek ślepych/zakopanych lub precyzyjnych wyjść BGA, producent powinien przeanalizować płytkę jako proces produkcyjny HDI. Parametry rejestracji, kontroli dielektrycznej, równowagi miedzi, niezawodności przelotek i grubości końcowej powinny być powiązane z rzeczywistym rysunkiem produkcyjnym, a nie z ogólnym schematem płyty głównej.
Ta sama zasada dotyczy materiałów: standardowe laminaty z rodziny FR-4 mogą być odpowiednie dla wielu kanałów, podczas gdy bardziej rygorystyczne budżety strat mogą decydować o wyborze materiałów. Prawidłowa decyzja wynika z oczekiwań klienta dotyczących integralności sygnału i jego struktury, a nie z nazwy produktu.
Grubość płytki i równowaga miedzi mają również znaczenie w przypadku kompaktowych płyt głównych, ponieważ duże obudowy BGA i długie złącza mogą być wrażliwe na odkształcenia. Dobór materiału powinien zatem uwzględniać nie tylko straty mocy przy dużej prędkości, ale także wymagania Tg/Td, zachowanie osi Z, kompatybilność laminowania oraz rzeczywisty profil lutowania rozpływowego. Profesjonalna wycena powinna uwzględniać oddzielnie udostępniony stack-up i procesy specjalne, umożliwiając działowi zaopatrzenia określenie, które czynniki kosztowe są nieodłącznie związane z projektem, a które potencjalnie można uprościć w przyszłej wersji.
HDI należy wybrać ze względu na wymaganą przestrzeń wyjściową obudowy i powierzchnię płytki, a nie dlatego, że „płytka PCB Chromebooka” oznacza mikroprzelotki. Procesory o małym rozstawie, lutowana pamięć i gęste wejścia/wyjścia mogą sprawić, że ślepe przelotki, mikroprzelotki ułożone warstwowo/naprzemiennie lub sekwencyjna laminacja będą użyteczne, ale inne platformy można produkować z wykorzystaniem konwencjonalnej, wielowarstwowej konstrukcji przelotek przelotowych. Prawidłowa decyzja musi uwzględniać gęstość trasowania, niezawodność, liczbę laminacji, możliwości rejestracji, koszt i oczekiwaną wielkość produkcji.
W przypadku wersji HDI rysunek produkcyjny powinien określać średnicę przelotek laserowych, pola przechwytujące, kolejność nabudowy, oczekiwania dotyczące wypełnienia miedzią lub powlekania, tam gdzie to konieczne, oraz ewentualną obróbkę przelotek w polu. Wykończenie pola i planarność mają znaczenie w przypadku układów BGA o drobnym skoku, ponieważ nierównomierne wypełnienie przelotek może zmniejszyć margines montażowy. Producent płytek drukowanych powinien również przeanalizować rozkład miedzi na warstwach nabudowy; gęsta miedź lokalna w pobliżu rzadkich obszarów może komplikować powlekanie i kontrolę wymiarów. Są to kontrole produkcyjne związane z rzeczywistym układaniem warstw, a nie ogólne wymagania dotyczące „płytek PCB o dużej gęstości”.
6. Montaż BGA/SMT i kontrola płyt głównych Chromebooków
Montaż płyt głównych zazwyczaj łączy w sobie drobnokropliste SMT z BGA lub innymi obudowami z dolnymi zaciskami. Stabilny nadruk pasty, dokładność jej rozprowadzania, profilowanie reflow i weryfikacja pierwszego egzemplarza są kluczowe, ponieważ powtarzający się błąd orientacji lub opcji może wpłynąć na całą partię.
Gęsta płytka PCBA Chromebooka to problem montażu mieszanego: małe elementy pasywne, układy scalone z końcówkami od dołu, osłony, złącza i ewentualnie elementy przewlekane lub mechanicznie obciążone mogą współistnieć na jednej płytce. Inżynieria procesowa powinna określić strategię szablonowania, objętość pasty, kolejność nakładania i profil termiczny wokół rzeczywistego zestawu komponentów. Drogie procesory, pamięci i urządzenia programowalne wymagają również kontroli nad elementami wejściowymi i odprowadzania wilgoci, dostosowanej do wymagań obudowy i dostawcy.
Linia produkcyjna może integrować montaż płyt BGA PCB z AOI (Aerodynamiczną diagnostyką) w celu zapewnienia widocznych połączeń oraz inspekcją rentgenowską, gdy ukryte połączenia lutownicze wymagają szczegółowej analizy. Metoda inspekcji powinna być oparta na ryzyku; ani AOI, ani rentgen nie zastępują testów funkcjonalnych zmontowanej płyty głównej.
- Przed zwolnieniem linii należy sprawdzić, czy urządzenia są wrażliwe na wilgoć i drogie.
- Sprawdź osadzenie złącza i współpłaszczyznowość mechaniczną w odniesieniu do ograniczeń obudowy.
- Określ wyraźnie limity przeróbek i zasady zatwierdzania dla układów BGA i złączy drobnopunktowych.
- Użyj jednego pakietu montażowego z kontrolą rewizji dla BOM, CPL i rysunków.
Kontrola powinna być wielowarstwowa. AOI (Analysis of Optical Inspiration) jest przydatne do pomiaru polaryzacji, obecności i widocznych lutów; prześwietlenie rentgenowskie pozwala na badanie wybranych, ukrytych połączeń; kontrole pierwszego egzemplarza weryfikują dane dotyczące rozmieszczenia i opcje; a test funkcjonalny potwierdza, że zmontowana płytka faktycznie zasila, enumeruje i komunikuje się. Kluczem jest unikanie nadmiernego stosowania jednej metody kontroli. Nawet płytka o idealnym wyglądzie może ulec awarii z powodu oprogramowania układowego, nieprawidłowego wariantu BOM, marginalnego kanału high-speed lub problemu ze złączem/mechaniką.
Gęsta płyta główna powinna być montowana zgodnie z planem procesu, który uwzględnia bardzo zróżnicowane ryzyko związane z komponentami. Małe elementy pasywne wymagają stabilnego druku i rozmieszczenia; układy BGA i obudowy z zaciskami od dołu wymagają kontrolowanej pasty, lutowania rozpływowego i kontroli ukrytych połączeń; wysokie złącza i gniazda wymagają współpłaszczyznowości i wsparcia mechanicznego. Weryfikacja pierwszego artykułu jest szczególnie ważna w przypadku płytek o bogatej ofercie opcji, ponieważ nieprawidłowa pamięć, regulator, oscylator lub złącze może być elektrycznie prawdopodobne, ale niezgodne z oprogramowaniem układowym lub docelowym kodem SKU.
Kontrola powinna być wielowarstwowa. AOI może wykryć wiele widocznych wad rozmieszczenia, polaryzacji i lutowania, ale nie jest w stanie ocenić każdego ukrytego połączenia BGA. Promieniowanie rentgenowskie może ujawnić duże puste przestrzenie, mostki, przerwy lub wskaźniki „głowicy w poduszce”, w zależności od obudowy i jakości obrazu, ale nadal nie potwierdza działania. Wdrożenie do produkcji powinno zatem łączyć kontrolę wizualną/AOI, ukierunkowane prześwietlenie rentgenowskie dla obudów wysokiego ryzyka, programowanie w razie potrzeby oraz kontrole funkcjonalne. Zasady przeróbek powinny być uzgodnione z wyprzedzeniem dla procesorów i pamięci o wysokiej wartości, aby powtarzające się cykle termiczne nie stały się niekontrolowaną metodą odzyskiwania danych.
7. Test funkcjonalny, NPI i kontrola produkcji powtarzalnej
Plan testów produkcyjnych powinien zostać opracowany na podstawie sprzętu i oprogramowania sprzętowego klienta. W zależności od dostępnych urządzeń i dostępu, kontrole mogą obejmować zachowanie szyny zasilającej, programowanie, rozruch lub enumerację, wybrane funkcje USB/wyświetlacza, kontrole łączności bezprzewodowej, zachowanie ładowania oraz inne interfejsy zdefiniowane przez klienta.
NPI należy traktować jako pętlę edukacyjną, a nie miniaturowe zlecenie produkcji masowej. Należy rejestrować każdą odchyłkę wykrytą podczas produkcji, konfiguracji szablonu, jego rozprowadzania, lutowania przepływowego, programowania, dopasowania mechanicznego i testów funkcjonalnych, a następnie zamykać te elementy w opakowaniu produkcyjnym przed kolejną partią. W przypadku płyty głównej komputera, identyfikowalność powinna łączyć ze sobą rewizję PCB, rewizję zestawienia materiałów (BOM), wersję urządzenia programowalnego i program testowy, aby późniejsza awaria mogła zostać zrekonstruowana bez domysłów.
Plan produkcji może koordynować testy funkcjonalne PCB z prototypami i wersjami NPI . Ważnym elementem kontroli jest identyfikowalność: wersja oprogramowania układowego, wariant BOM, rewizja sprzętu i limity testowe powinny identyfikować tę samą konfigurację przed wydaniem wersji do powtórnej produkcji.
Cel prototypu
Prototyp powinien wykazać coś więcej niż tylko lutowność. Powinien ujawnić problemy związane z nakładaniem się elementów, ryzyko montażu, błędy wariantowe, potrzeby dotyczące mocowania i konflikty mechaniczne, zanim staną się one problemami w produkcji seryjnej.
Zakres testów produkcyjnych powinien być proporcjonalny do tego, co fabryka jest w stanie niezawodnie powtórzyć. Sekwencja uruchamiania, podstawowe zachowanie podczas rozruchu, ładowanie/działanie USB-C, wybór wyświetlacza lub ścieżek USB oraz inne kontrole zdefiniowane przez klienta mogą być praktyczne; pełna kwalifikacja platformy to zupełnie inna sprawa. Określenie tej granicy w ofercie usprawnia konwersję, ponieważ dział inżynieryjny wie, jakie dowody zostaną dostarczone, a dział zaopatrzenia może porównać dostawców pod kątem tego samego, mierzalnego zakresu, a nie na podstawie mglistych obietnic „100% testów”.
Zakres testów funkcjonalnych powinien być określony na podstawie prawdopodobnych trybów awarii i dostępnego dostępu. Praktyczny przebieg testów na płycie głównej może obejmować testowanie rezystancji lub zwarć przed włączeniem zasilania, kontrolowane włączanie z ograniczeniem prądu, programowanie oprogramowania sprzętowego, sprawdzanie rozruchu lub enumeracji, rozpoznawanie pamięci/pamięci masowej oraz weryfikację wybranego interfejsu. Gdy pełny test systemu operacyjnego jest niepraktyczny, specjalnie opracowany obraz diagnostyczny lub narzędzie testowe klienta mogą skrócić czas cyklu, jednocześnie sprawdzając krytyczny sprzęt.
NPI to miejsce, w którym metoda testowania powinna zostać ustabilizowana. Rejestruj awarie wykryte przez AOI, prześwietlenie rentgenowskie, programowanie i testy funkcjonalne, a następnie zamykaj luki przed rozpoczęciem produkcji seryjnej. Złote jednostki, zestawy kabli, mocowania, wersje oprogramowania sprzętowego i limity akceptacji wymagają własnej kontroli wersji. Zapobiega to częstemu problemowi z transferem, w którym płytka PCB pozostaje niezmieniona, ale nowy laptop testowy, adapter, kabel lub obraz oprogramowania sprzętowego zmienia pozorny wynik pozytywny/negatywny. Powtórna produkcja powinna przywrócić sprawdzoną konfigurację produkcyjno-testową, a nie odtwarzać jej na podstawie wiadomości e-mail.
8. Wybór partnera do produkcji i montażu płytek PCB Chromebooka
W przypadku programu PCB dla Chromebooków , kwalifikacja dostawców powinna koncentrować się na rzeczywistych zagrożeniach związanych z płytą: rejestracji wielowarstwowej, kontrolowanej impedancji, gęstym montażu BGA, kontroli wersji, dyscyplinie w zakresie zaopatrzenia oraz procedurze testowania dostosowanej do platformy klienta. Fabryka powinna być w stanie określić, które wymagania są kontrolowane wewnętrznie, a które wymagają akceptacji klienta.
Wniosek
Niezawodna płyta główna Chromebooka nie jest definiowana przez stałą liczbę warstw ani obowiązkową strukturę HDI. Jej definicją jest wierne wykonanie projektu platformy, kontrolowana, szybka produkcja, zdyscyplinowany montaż i mierzalne kryteria testowania.
Ocena dostawcy powinna opierać się na dowodach. Zapytaj, w jaki sposób fabryka kontroluje rewizje stack-upów, dane impedancji, parametry procesu BGA, urządzenia wrażliwe na wilgoć, kryteria rentgenowskie, alternatywy komponentów i konfigurację testów. W przypadku płytki obliczeniowej o wysokiej gęstości, możliwość wytworzenia wielowarstwowej płytki PCB to tylko jeden z elementów; montażysta musi również zarządzać drogimi półprzewodnikami, ukrytymi złączami i wariantami SKU bez utraty identyfikowalności.
Przydatna oferta cenowa powinna jasno określać zakres prac: produkcję płyt głównych, założenia dotyczące materiałów i impedancji, model pozyskiwania komponentów, montaż, inspekcję, programowanie, testy funkcjonalne, oprzyrządowanie i raportowanie. Pozwala to działowi zaopatrzenia na porównanie ofert porównywalnych, zamiast wybierać niższą ofertę, która pomija kluczowe etapy procesu. W przypadku nowego programu PCB dla Chromebooka , jednoczesne przesłanie danych produkcyjnych, zestawienia materiałów (BOM), dokumentacji CPL, rysunku montażowego i oczekiwań dotyczących testów daje Highleap wystarczający kontekst do zidentyfikowania czynników wpływających na koszty i wydajność przed pierwszym montażem.
Punkt konwersji RFQ
Do wstępnego przeglądu produkcyjnego należy dołączyć dokumentację dotyczącą stosu, notatek o kontrolowanej impedancji, listę obudów BGA, wersję BOM/CPL, wymagania dotyczące oprogramowania układowego lub programowania oraz interfejsy, które planujesz testować. Highleap może następnie wycenić płytkę drukowaną i PCBA na podstawie zdefiniowanej ścieżki produkcyjnej, zamiast ogólnego opisu płyty głównej.

Polecamy Wiadomości

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...

Produkcja płytek PCB TMM3 dla modułów RF
Produkcja płytek PCB metodą TMM3 jest najbardziej przydatna, gdy moduł RF...

Produkcja płytek PCB TMM6
Produkcja TMM6 to strona kontroli procesu dla średniej wielkości...

Produkcja płytek PCB TMM10 do kompaktowych projektów RF
Spis treściJak TMM10 zmniejsza struktury RFTMM10 kontra...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy dla Ciebie analizę DFM/DFA i prześlemy raport. Możesz bezpiecznie przesłać pliki za pośrednictwem naszej strony internetowej. Aby przygotować wycenę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.