
Jak lutować komponenty układu scalonego: przewodnik po przeróbkach SMD
Rysunek 1. Jak lutować elementy układu scalonego – instrukcja
Ręczne lutowanie elementów układu scalonego montowanych powierzchniowo (SMD) to umiejętność, którą można opanować, dysponując odpowiednimi narzędziami i metodą dopasowaną do każdego typu obudowy. Idea jest prosta: lutownica z kontrolowaną temperaturą, dobry topnik, dobra lutowina i stabilna pęseta pozwolą na ręczne lutowanie większości elementów pasywnych i układów scalonych z wyprowadzeniami, podczas gdy elementy bez wyprowadzeń i z kulkami wymagają gorącego powietrza. Ten poradnik wyjaśnia krok po kroku, jak lutować elementy układu scalonego , każdą obudowę osobno, i jak uniknąć błędów, mostków, zimnych połączeń i podniesionych padów, które mogą przysporzyć problemów początkującym. W przypadku montażu produkcyjnego elementów układu scalonego 1206 , geometria padów, nakładanie pasty lutowniczej i rozmieszczenie elementów nadal wymagają kontrolowanych ustawień, mimo że obudowa jest większa niż wiele miniaturowych elementów pasywnych.
Kluczowe dania na wynos
- Podstawowym wyposażeniem jest lutownica z regulacją temperatury, cienką końcówką, cienką spoiwem, topnikiem, pęsetą i lupą.
- Topnik nie jest opcjonalny. To on umożliwia czyste i niezawodne połączenia SMD.
- W przypadku elementów pasywnych dwuzaciskowych najpierw należy pokryć cyną jeden pad, umieścić część, a następnie przylutować oba końce.
- W przypadku układów scalonych z wyprowadzeniami przytwierdź jeden róg, aby wyrównać, a następnie przylutuj rzędy i oczyść wszelkie mostki za pomocą lutowia.
- Części bez wyprowadzeń (QFN) i BGA najlepiej obrabiać za pomocą gorącego powietrza lub płyty grzewczej, a nie żelazka.
Spis treści
- Narzędzia do lutowania elementów SMD
- Wybór lutu: ołowiowego czy bezołowiowego
- Dlaczego topnik jest niezbędny do lutowania SMD
- Jak lutować rezystory i kondensatory chipowe
- Jak lutować układy SOIC i QFP
- Lutowanie obudów QFN i BGA
- Typowe problemy z lutowaniem SMD i ich rozwiązania
- Jak sprawdzać połączenia lutowane SMD
- Kiedy zamiast tego stosować montaż SMT
- Najczęściej zadawane pytania
Narzędzia do lutowania elementów SMD
Dobre rezultaty zaczynają się od odpowiedniego zestawu. Nic z tego nie jest egzotyczne, ale próba lutowania precyzyjnych elementów SMD tanim, niekontrolowanym lutowiem jest głównym powodem, dla którego ludzie mają z tym problem.
| Narzędzie | Dlaczego jest to ważne |
|---|---|
| Żelazko z kontrolowaną temperaturą, cienka końcówka | Do kontroli niezbędne są stabilne ciepło i mała końcówka |
| Cienka lutowina (około 0.3–0.5 mm) | Umożliwia dodawanie małych, kontrolowanych ilości do małych stawów |
| Topnik (bez czyszczenia lub kalafonii) | Czyści powierzchnie, aby lut mógł się prawidłowo zwilżyć |
| Cienka pęseta | Precyzyjne umieszczanie i trzymanie małych części |
| Powiększenie (lupa lub mikroskop) | Nie da się dobrze lutować tego, czego nie widać |
| Knot lutowniczy i stacja na gorące powietrze | Zdejmij mostki i zajmij się częściami bezołowiowymi |
Uwaga dotycząca temperatury żelaza
Rozgrzej lutownicę dostatecznie, aby szybko zwilżyć lut, ale nie bardziej niż to konieczne. Lut ołowiowy ma niższą temperaturę topnienia niż lut bezołowiowy, więc lutowanie bezołowiowe wymaga nieco wyższej temperatury. Celem jest szybkie wykonanie każdego połączenia: krótki, gorący kontakt powoduje mniejsze uszkodzenia niż długi, letni – temat przewija się przez cały poradnik.
Wybór lutu: ołowiowego czy bezołowiowego
Wybór stopu lutowniczego wpływa na odczucia podczas pracy i temperaturę, jaką należy zastosować.
| Lutować | Charakterystyka | Komentarz |
|---|---|---|
| Ołowiany (np. 63/37) | Niższa temperatura topnienia, łatwy przepływ, błyszczące spoiny | Najbardziej wyrozumiały dla lutowania ręcznego; ograniczony w wielu produktach końcowych |
| Bez ołowiu (np. SAC305) | Wyższa temperatura topnienia, naturalnie matowe spoiny | Wymagane dla produktów RoHS; wymaga cieplejszego żelaza i większej ilości topnika |
W przypadku nauki i przeróbek lutowanie ołowiowe jest najbardziej wyrozumiałe. W przypadku elementów, które muszą być zgodne z dyrektywą RoHS, należy stosować luty bezołowiowe, co wiąże się z nieco wyższą temperaturą lutu, większą ilością topnika i matowieniem spoiny, co jest normalne i nie świadczy o zimnym połączeniu. Linie produkcyjne stosują lutowanie rozpływowe stopów bezołowiowych o ściśle kontrolowanych profilach podczas zautomatyzowanego montażu SMT , szczególnie na płytkach o gęstym, drobnym rozstawie, stosowanych w produkcji z dużą prędkością ; w przypadku montażu ręcznego można to zrekompensować dodatkową ilością topnika i cierpliwością.
Dlaczego topnik jest niezbędny do lutowania SMD
Topnik to największa różnica między frustrującym a łatwym lutowaniem SMD. Chemicznie czyści powierzchnie metalowe i pomaga stopionemu lutowi płynąć i zwilżać je, dzięki czemu połączenia tworzą się czysto, a mostki się rozpadają.
- Nałóż dodatkowy topnik poza tym, co znajduje się w rdzeniu lutowniczym, szczególnie w przypadku układów scalonych o małym rozstawie pinów.
- Flux umożliwia naprawę mostów. Dzięki topnikowi i knotowi lutowniczemu nadmiar lutu można łatwo usunąć.
- Wybierz odpowiedni typ. Topnik niewymagający czyszczenia jest wygodny; kalafonia sprawdza się dobrze, ale może wymagać późniejszego czyszczenia, co wyjaśnia, dlaczego w ogóle czyści się płytki.
Jeśli spoina nie chce się zwilżyć, rozwiązaniem jest prawie zawsze więcej topnika i czysta końcówka, a nie więcej ciepła. Sięganie po ciepło zamiast topnika to przyczyna uszkodzenia padów.
Jak lutować rezystory i kondensatory chipowe
Rezystory i kondensatory w obudowach chipowych (0805, 0603, 0402 i mniejszych) to najłatwiejszy punkt wyjścia. Niezawodna metoda ma jasną sekwencję.
- Puszka z jedną poduszką. Dodaj niewielką ilość lutowia do jednego z dwóch pól lutowniczych.
- Umieść część. Przytrzymaj element pęsetą, podgrzej cynowaną podkładkę i wsuń element na miejsce, tak aby jeden koniec został przylutowany.
- Przylutuj drugi koniec. Po przymocowaniu części należy czysto przylutować drugi koniec.
- Jeżeli zachodzi taka potrzeba, należy przetopić pierwszy koniec. Ponownie dotknij pierwszego stawu, tak aby powstało prawidłowe zaokrąglenie, a nie tylko pinezka.
Powodem, dla którego najpierw cynujesz tylko jedną płytkę, jest kontrola: element pozostaje na swoim miejscu podczas wykonywania drugiego łączenia, a Ty unikasz nagrzewania obu końców jednocześnie. Im mniejsza część, tym bardziej to się liczy i tym bardziej docenisz powiększenie i stabilność pęsety.
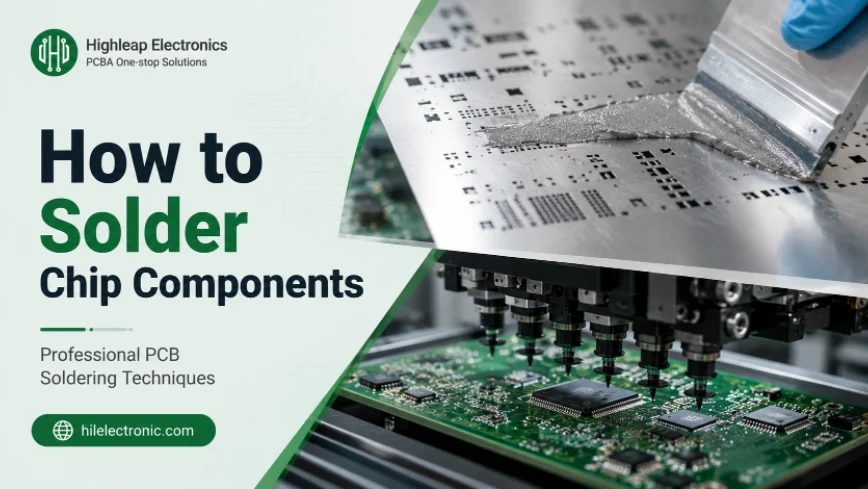
Rysunek 2. Proces lutowania układów SMT z wykorzystaniem szablonu i technologii Pick and Place
Jak lutować układy SOIC i QFP
Układy scalone z widocznymi wyprowadzeniami wzdłuż krawędzi, takie jak SOIC, SSOP, QFP, wyglądają groźnie, ale można je wykonać ręcznie, ponieważ dostępne są wszystkie połączenia.
Przymocuj, a następnie przylutuj rzędy
- Wyrównaj i przymocuj jeden róg. Ostrożnie umieść układ scalony na jego miejscu i przylutuj jeden narożny pin, aby zablokować wyrównanie. Przed kontynuacją sprawdź, czy każdy pin jest dobrze osadzony na swoim polu.
- Przymocuj przeciwległy róg. To naprawia kwadratowość części.
- Przelutuj każdy rząd. Dodaj topnik i przylutuj piny, pojedynczo lub metodą „lutowania przeciąganego”, czyli przeciągając kroplę lutu wzdłuż rzędu końcówką dłutową.
- Oczyść wszystkie mosty. W miejscu połączenia pinów należy nanieść topnik i usunąć jego nadmiar za pomocą knota lutowniczego.
Mostki są normalne w przypadku elementów o drobnym skoku i nie stanowią problemu, natomiast z topnikiem i knotem można je usunąć w kilka sekund. Umiejętnością jest ustawienie w pierwszym kroku; jeśli układ scalony jest prosty na swoich polach, reszta jest rutyną. W przypadku elementów o bardzo drobnym skoku, ta sama dbałość, jaką fabryka przykłada do montażu (dobry topnik, odpowiednia końcówka, pewna technika), jest tym, co decyduje o powodzeniu ręcznej pracy.
Lutowanie obudów QFN i BGA
Niektóre pakiety ukrywają swoje połączenia i w tym przypadku samo żelazko zawodzi.
| Pakiet | Najlepsze podejście |
|---|---|
| Pasywne dwuzaciskowe | Żelazo, metoda jednej podkładki cynowej |
| SOIC / QFP (widoczne przewody) | Mostki żelazne, knotowe i nitkowe |
| QFN (zakończony dołem) | Pasta lutownicza plus gorące powietrze lub płyta grzewcza |
| BGA (kulki pod spodem) | Stacja lutownicza na gorące powietrze lub podczerwień; nie nadaje się do lutowania ręcznego |
QFN i części bezołowiowe
QFN ma zaciski na spodzie i zazwyczaj centralną podkładkę termiczną, więc nie ma możliwości dotarcia do nich grotem lutowniczym. Praktyczna metoda polega na nałożeniu pasty lutowniczej na pady i zastosowaniu gorącego powietrza lub płyty grzewczej do lutowania od spodu. Ukryte połączenia uniemożliwiają ich późniejszą wizualną ocenę.
Pakiety BGA
Układ BGA jest umieszczony na siatce kulek lutowniczych pod obudową. Nie ma możliwości lutowania ręcznego; potrzebna jest stacja lutownicza z gorącym powietrzem lub podczerwienią, a w przypadku wymiany – reballing. Ponieważ połączenia są niewidoczne, ich weryfikacja wymaga prześwietlenia rentgenowskiego, z tego samego powodu, dla którego linie produkcyjne prześwietlają te części podczas montażu.
Typowe problemy z lutowaniem SMD i ich rozwiązania
Prawie każdy problem związany z lutowaniem ręcznym można opisać krótką listą, a każdy z nich ma jasną przyczynę i rozwiązanie.
| Problem | Przyczyna i naprawa |
|---|---|
| Mostki lutowane | Zbyt dużo lutu; dodaj topnik i usuń nadmiar |
| Zimny / matowy staw | Za mało ciepła lub ruchu podczas chłodzenia; ponowne lutowanie z użyciem topnika |
| Nagrobek | Nierównomierne nagrzewanie pasywne; nagrzewanie obu końców bardziej równomiernie |
| Podniesiona podkładka | Zbyt dużo ciepła lub czasu; stosuj krótki, gorący kontakt i mniej przeróbek |
Podniesiony pad wymaga szczególnej uwagi: zbyt długie trzymanie lutownicy na padzie lub wielokrotne poprawianie tego samego połączenia może spowodować odklejenie się miedzi od laminatu, co jest wadą mającą swoje własne przyczyny. Zasada obronna to zasada z początku tego poradnika: krótkie i gorące lutowanie zamiast długiego i letniego, a także wystarczająca ilość topnika, aby połączenia powstały od razu. Płytkę należy obchodzić ostrożnie i używać zabezpieczenia antystatycznego (ESD), aby chronić wrażliwe części.
Jak sprawdzać połączenia lutowane SMD
Połączenie, które wygląda na prawidłowe, zwykle jest prawidłowe, dlatego kontrola polega głównie na sprawdzeniu wzrokowym i spójności połączenia.
- Szukaj gładkiego fileta. Lut powinien być wygięty i przebiegać od punktu lutowniczego do wyprowadzenia, a nie tworzyć kulkę.
- Sprawdź mosty i otwory. Sprawdź pod powiększeniem, czy żadne sąsiadujące piny nie są połączone i czy każdy pin jest przylutowany.
- Zwróć uwagę na wykończenie. Stawy bezołowiowe są bardziej matowe od ołowianych; matowe nie jest tym samym co zimne.
- Sprawdź ciągłość. Multimetr potwierdza połączenia i wychwytuje mostki, których nie zauważyłeś.
Formalne kryteria akceptacji stosowane przez fabryki, takie jak kształt wyokrąglenia, zwilżalność i dopuszczalne warunki, są określone w normie IPC-A-610, a ich przejrzenie pozwala uzyskać użyteczny obraz tego, jak powinno wyglądać dobre połączenie, nawet w przypadku prac hobbystycznych.
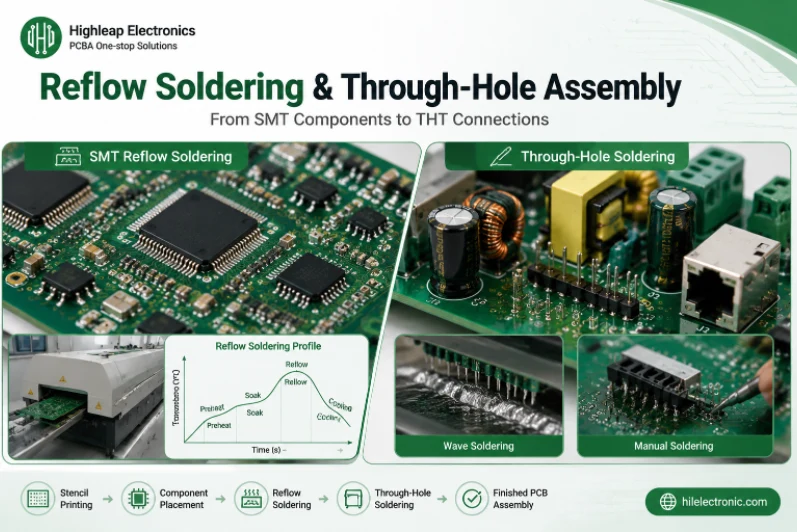
Rysunek 3. Proces lutowania rozpływowego SMT i lutowania przelotowego
Kiedy zamiast tego stosować montaż SMT
Lutowanie ręczne jest idealne do prototypów, napraw i małych konstrukcji. Istnieje jednak pewien punkt, w którym montaż płytki w fabryce jest szybszy, tańszy i bardziej niezawodny.
- Wiele części o drobnym skoku lub bezołowiowych (wiele układów QFN lub BGA) jest o wiele lepiej umieszczanych maszynowo.
- Więcej niż garść desek przechyla szalę na korzyść montażu maszynowego.
- Małe pasywne (0201 i mniejsze) nie są praktyczne do niezawodnego umieszczania ręcznie.
W takich przypadkach, wysłanie projektu do montażu PCB powoduje, że płytka jest umieszczana na linii produkcyjnej, a te same pliki są skalowalne do montażu wielkoseryjnego bez konieczności ponownego projektowania. Szybka analiza projektu najpierw potwierdza, że footprinty i odstępy są gotowe do montażu, a płytki o dużym obciążeniu cieplnym mogą być wyposażone w podłoże odpowiednie do montażu z rdzeniem metalowym . Sama płytka pochodzi ze standardowej produkcji PCB.
Dzięki lutownicy z regulacją temperatury, dużej ilości topnika i metodzie dopasowanej do każdego pakietu, lutowanie elementów układu scalonego ręcznie jest w zasięgu ręki, a Ty będziesz wiedzieć, kiedy lepiej przekazać zlecenie na linię montażową. Możesz dowiedzieć się więcej o Highleap Electronics i naszych usługach montażu od prototypu do produkcji.
Najczęściej zadawane pytania
Jaką temperaturę powinienem ustawić w lutownicy do montażu SMD?
Wystarczająco gorąca, aby szybko zwilżyć spoinę, ale nie bardziej niż to konieczne. Lut bezołowiowy wymaga nieco wyższej temperatury niż ołowiowy. Kluczem jest wykonanie każdego połączenia krótkim, gorącym kontaktem, a nie długotrwałym podgrzewaniem, co chroni pady i komponenty.
Czy naprawdę potrzebuję topnika, skoro moja lutownica ma już rdzeń?
Tak, szczególnie w przypadku układów scalonych o małym skoku. Dodatkowa ilość topnika poza rdzeniem lutowniczym oczyszcza powierzchnie, dzięki czemu lut jest dokładnie zwilżany, a mostki rozchodzą się pod wpływem knota. Jeśli złącze nie zwilża, dodaj topnik i wyczyść końcówkę, zamiast podgrzewać.
Jak przylutować mały rezystor lub kondensator, nie ruszając go?
Najpierw pocynuj tylko jeden pad, a następnie przytrzymaj element pęsetą i przelutuj go, tak aby jeden koniec był przylutowany. Po zamocowaniu elementu, przylutuj drugi koniec i popraw pierwszy. Pocynowanie tylko jednego padu zapobiega przesuwaniu się elementu podczas pracy.
Jak naprawić mostki lutownicze między pinami układów scalonych?
Nałóż topnik na zmostkowane piny i nałóż na nie knot lutowniczy, a następnie podgrzej; knot odciągnie nadmiar lutu. Mostki są normalne w przypadku elementów o drobnym skoku i stają się przezroczyste w ciągu kilku sekund po nałożeniu topnika.
Czy mogę ręcznie lutować QFN lub BGA?
Układy QFN i BGA mają ukryte połączenia pod spodem, co uniemożliwia dotarcie do nich lutownicy. Układy QFN są lutowane pastą lutowniczą i gorącym powietrzem lub płytą grzewczą; układy BGA wymagają stacji lutowniczej z gorącym powietrzem lub podczerwienią oraz reballingu w celu wymiany, a ich ukryte połączenia są weryfikowane za pomocą promieni rentgenowskich.
Dlaczego pad oderwał się od płytki podczas lutowania?
Nadmierne ciepło lub wielokrotne przeróbki mogą spowodować odklejenie się miedzianego padu od laminatu. Należy zastosować krótki, gorący kontakt, wystarczającą ilość topnika, aby zwilżyć go przy pierwszej próbie i ograniczyć liczbę przeróbek tego samego połączenia. Oderwane pady to znany, możliwy do uniknięcia rodzaj awarii.
Kiedy należy zakończyć lutowanie ręczne i zlecić złożenie płytki?
Gdy płytka zawiera wiele elementów o małym skoku lub bez wyprowadzeń, więcej niż kilka jednostek lub bardzo małe elementy pasywne, takie jak 0201, montaż maszynowy jest wtedy szybszy, tańszy i bardziej niezawodny, a te same pliki można skalować do dużej objętości bez konieczności przeprojektowywania.
Która lutownica ołowiowa czy bezołowiowa jest lepsza do lutowania ręcznego?
Lut ołowiowy (np. 63/37) topi się niżej i łatwiej płynie, co czyni go najbardziej tolerancyjnym dla prac ręcznych i przeróbek. Lut bezołowiowy (np. SAC305) jest wymagany do produktów zgodnych z dyrektywą RoHS i wymaga użycia cieplejszego lutu i większej ilości topnika, a także uzyskania matowego wykończenia, co jest normalne. Wybierz odpowiedni lut w zależności od tego, czy Twój produkt spełnia wymagania.

Polecamy Wiadomości

Produkcja płytek PCB TMM
Spis treści Zakres produkcji płytek PCB TMM dla RF i...

Wycena i zestawienie PCB RT duroid 6002
Ta strona zawiera zadanie wyceny i definicji stosu...

Produkcja płytek PCB filtrów TMM6
Spis treściDlaczego projektanci filtrów mikrofalowych używają...

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy analizę DFM/DFA dla Ciebie i wrócimy do Ciebie z raportem. Możesz bezpiecznie przesłać swoje pliki za pośrednictwem naszej witryny. Wymagamy następujących informacji, aby przedstawić Ci wycenę:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.