Pasta lutownicza do montażu SMT: rodzaje, przechowywanie i wady drukowania
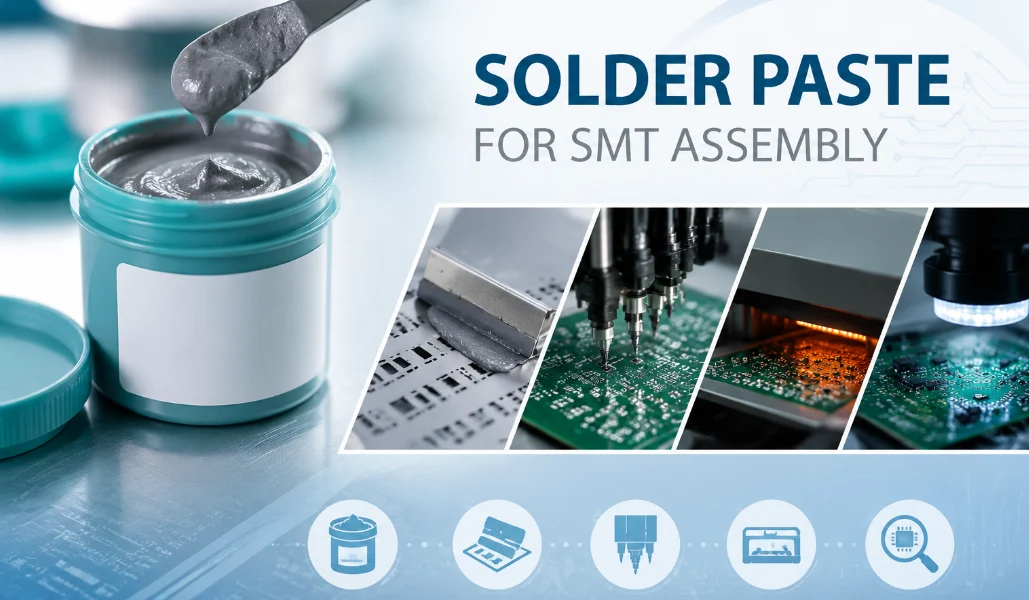
Rysunek 1. Wybór pasty lutowniczej wpływa na jakość wydruku SMT, wydajność lutowania rozpływowego i długoterminową niezawodność połączeń lutowanych.
Pasta lutownicza to szary materiał, który umożliwia montaż powierzchniowy, ale wyniki produkcji zależą od odpowiedniego stopu, składu chemicznego topnika, kontroli przechowywania oraz techniki nadruku szablonowego. Ten poradnik wyjaśnia, jak pasta lutownicza wpływa na wydajność SMT, jakie są różnice między pastą bezołowiową a ołowiową, jak ją prawidłowo przechowywać oraz jakich defektów operatorzy powinni unikać przed lutowaniem rozpływowym.
1. Z czego składa się pasta lutownicza?
Pasta lutownicza składa się z dwóch składników: mikroskopijnego proszku stopu lutowniczego oraz topnika, który łączy go w pastę. Proszek formuje połączenia podczas lutowania rozpływowego, natomiast topnik usuwa tlenki z metalu, pomaga stopionemu lutowi zwilżyć pola lutownicze i tymczasowo utrzymuje elementy na miejscu przed nagrzaniem. Wagowo pasta składa się głównie z proszku; objętościowo topnik stanowi znaczącą frakcję, dlatego nadrukowana warstwa widocznie się kurczy po wypaleniu topnika w piecu.
Proszek jest klasyfikowany według wielkości cząstek, określanej jako numer „Typ”: Typ 3 nadaje się do ogólnego montażu, natomiast Typ 4, Typ 5 i drobniejsze są potrzebne do drobnych elementów o ciasnym rozstawie, gdzie pasta musi przecisnąć się przez małe otwory szablonu. Drobniejszy proszek jest droższy i bardziej podatny na obróbkę, dlatego klasa jest dobierana do najmniejszego elementu na płytce. Jeśli różnica między pastą a zwykłym topnikiem jest niejasna, to porównanie pasty lutowniczej z topnikiem wyjaśnia sprawę.
2. Pasta lutownicza bezołowiowa i ołowiowa (SAC305 vs Sn63/Pb37)
Pasta lutownicza bezołowiowa (zazwyczaj SAC305) topi się w temperaturze około 217-227°C, podczas gdy pasta ołowiowa (Sn63/Pb37) topi się w niższej temperaturze, około 183°C, i łatwiej płynie. Wybór jest zazwyczaj podyktowany zgodnością: produkty sprzedawane na rynkach RoHS wymagają procesu lutowania bezołowiowego, chyba że kwalifikują się do zwolnienia, podczas gdy pasta ołowiowa sprawdza się w niektórych specjalistycznych i starszych zastosowaniach.
| Ołowiany (Sn63/Pb37) | Bez ołowiu (SAC305) | |
|---|---|---|
| Temperatura topnienia | ~ 183 ° C | ~217-227°C |
| Zwilżalność / łatwość użytkowania | Płynie łatwo, wybacza | Mniej wyrozumiały, bardziej zwarty profil |
| Zgodność | Ograniczone na mocy RoHS | Zgodny z RoHS |
| Wspólny wygląd | Błyszczący | Matowsze, bardziej ziarniste |
Wyższa temperatura topnienia materiałów bezołowiowych oznacza większe naprężenie cieplne komponentów i bardziej precyzyjny profil lutowania rozpływowego, dlatego kontrola procesu ma większe znaczenie. W przypadku większości dostępnych obecnie na rynku produktów, materiały bezołowiowe są domyślnym i właściwym założeniem wyjściowym, chyba że istnieją konkretne powody, dla których należałoby inaczej.
3. Topnik niewymagający czyszczenia, rozpuszczalny w wodzie czy kalafoniowy: który wybrać
Wybierz topnik bez czyszczenia do większości prac montażowych, topnik rozpuszczalny w wodzie, gdy potrzebujesz maksymalnego zwilżenia i umyjesz płytkę, oraz topnik kalafoniowy do lutowania ręcznego i napraw. Topnik bez czyszczenia pozostawia niewielki, łagodny osad, który zazwyczaj nie wymaga spłukiwania i jest standardem w wielu nowoczesnych procesach produkcyjnych. Topnik rozpuszczalny w wodzie zapewnia doskonałe zwilżenie, ale pozostawia żrący osad, który należy całkowicie zmyć. Topnik na bazie kalafonii (RMA) to klasyczna chemia – dostępna w wariantach ołowiowych i bezołowiowych – a jego pozostałości są zazwyczaj usuwane w celu uzyskania schludnego wykończenia.
Wybór odpowiedniego topnika zależy od sposobu czyszczenia płytki, wrażliwości układu na zanieczyszczenia oraz klasy niezawodności. W razie wątpliwości, najbezpieczniejszym wyborem jest czyszczenie bez użycia topnika, a czyszczenie należy dodać, gdy wymaga tego wygląd lub wysoka niezawodność.
4. Jak używać pasty lutowniczej z szablonem i lutowaniem rozpływowym
Aby użyć pasty lutowniczej, należy ją nadrukować na pady za pomocą szablonu, umieścić elementy w wilgotnej paście, a następnie wygrzać całą płytkę w piecu rozpływowym, aby każde połączenie powstało jednocześnie – najpierw nałóż i umieść, a na końcu podgrzej. Jest to przeciwieństwo lutowania drutowego, gdzie każde połączenie podgrzewa się osobno. W produkcji sekwencja przebiega na skoordynowanej linii montażowej SMT :
- Druk szablonowy. Stal cięta laserowo Szablon SMT Osadza się na płytce, a rakla wtłacza pastę przez otwory na każdy pad. Rozmiar otworu i grubość szablonu określają objętość lutu – jedną z najważniejszych zmiennych – regulowaną przez staranną projekt otworu szablonowego.
- Umieszczenie. Maszyna typu pick-and-place umieszcza każdą część na pokrytych pastą podkładkach; lepka pasta przytrzymuje je aż do momentu ponownego zgrzewania.
- Przepływ. Płyta przechodzi przez kontrolowany proces – podgrzewanie wstępne, wygrzewanie, szczyt temperatury powyżej temperatury topnienia stopu, a następnie chłodzenie. Prawidłowe profil lutowania rozpływowego pozwala na aktywację strumienia i napięcie powierzchniowe, które wyrównuje każdą część.
- Kontrola. AOI sprawdza złącza i ich rozmieszczenie po lutowaniu rozpływowym, a rentgenowskie badanie ukrytych złączy pod układami BGA.
Do prototypów twórcy używają ręcznego szablonu z płytą grzewczą lub stacją na gorące powietrze; zasady są identyczne, tylko w zmniejszonej skali. Najczęstszym błędem początkującego jest zbyt duża ilość pasty, która powoduje powstawanie mostków, dlatego staraj się nakładać cienką, równomierną warstwę, dopasowaną do pada.
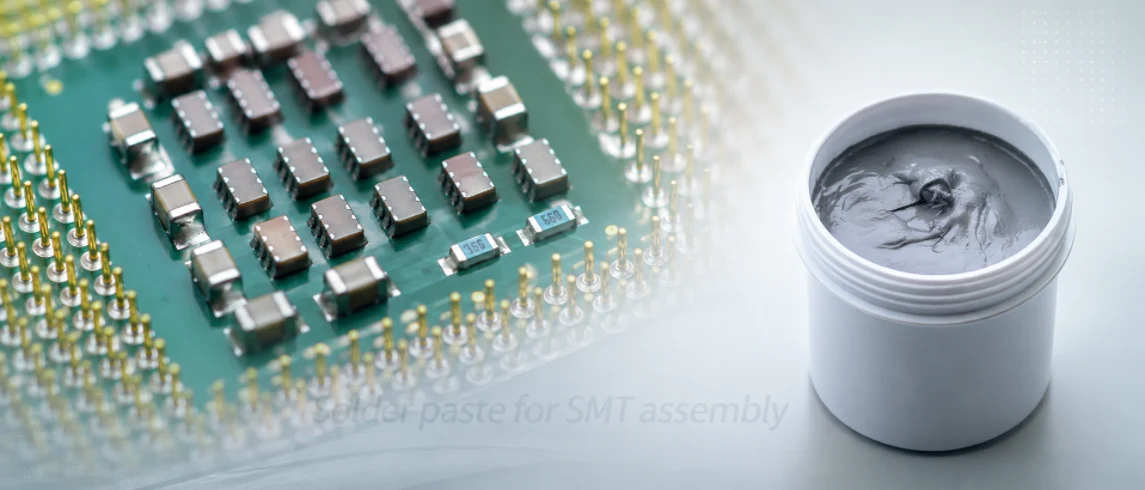
Kontrola nadruku szablonowego jest jedną z pierwszych kontroli produkcyjnych podczas niezawodnego montażu SMT.
5. Jak przechowywać pastę lutowniczą i jaki jest jej okres przydatności
Przechowuj pastę lutowniczą szczelnie zamkniętą w lodówce w temperaturze około 2-10°C. Okres przydatności wynosi tam zazwyczaj 6-12 miesięcy; w temperaturze pokojowej nieotwarta pasta zachowuje świeżość zaledwie przez kilka tygodni. Przed otwarciem ogrzej szczelnie zamknięty słoik do temperatury pokojowej (często przez 4-6 godzin), aby skroplona para nie zanieczyściła pasty i nie spowodowała rozpryskiwania się pary wodnej ani powstawania pustych przestrzeni.
Kilka dodatkowych zasad dba o higienę: przestrzegaj czasu otwarcia i spoczynku, ponieważ zadrukowana pasta ma ograniczoną trwałość na szablonie przed wyschnięciem; nigdy jej nie zamrażaj ponownie; nigdy nie mieszaj starej z nową; i wyrzuć przeterminowaną pastę, zamiast ryzykować. Pasta lutownicza to materiał nietrwały, a niewłaściwe obchodzenie się z nią jest ukrytą przyczyną wad, więc traktuj ją jak materiał eksploatacyjny, którym jest.
6. Wady pasty lutowniczej: mostkowanie, tworzenie się nagrobków i pustki
Większość wad pasty lutowniczej – mostkowanie, tombstoning, puste przestrzenie, niedostateczna ilość lutu i kulki lutownicze – wynika z objętości pasty, jej wyrównania lub profilu lutowania rozpływowego. Znajomość przyczyny pozwala zapobiegać poprawkom zamiast je ścigać:
| Wada | Typowa przyczyna | Zapobieganie |
|---|---|---|
| Mostkowanie (krótkie) | Zbyt dużo pasty lub zbyt duże otwory | Zmniejsz rozmiar otworu; sprawdź szablon i siłę nacisku druku |
| Nagrobek | Nierównomierne wklejenie lub podgrzanie powodujące wyciągnięcie chipa w pozycji pionowej | Załóż podkładkę i wklej na obu końcach, dostrój profil |
| Pustka | Uwięzione gazy topnikowe, wilgoć lub zły profil | Prawidłowe postępowanie, zoptymalizowany profil, prześwietlenie w celu weryfikacji |
| Niewystarczająca ilość lutu | Zbyt mała ilość pasty, zatkane otwory, zaschnięta pasta | Sprawdź czystość szablonu i świeżość pasty |
| Kulki lutownicze / odpryski | Wilgoć w paście lub zbyt szybkie podgrzanie | Przed użyciem podgrzej pastę i zamknij szczelnie; zmniejsz szybkość narastania |
Wspólnym mianownikiem jest kontrola procesu. Zrozumienie szerszego schematu typowych błędów montażu SMT pomaga projektować płytki, które dobrze się drukują, a zjawisko tombstoningu ma w szczególności dobrze znany zestaw przyczyn i sposobów ich rozwiązania, które warto zbadać.
7. Pasta lutownicza w produkcji montażu SMT
Poza kilkoma prototypami – a już na pewno w przypadku układów fine-pitch lub BGA – pastę lutowniczą najlepiej zarządzać w ramach kontrolowanego procesu. W przypadku linii profesjonalnej szablon jest projektowany z uwzględnieniem geometrii padów płytki i ich najdrobniejszego skoku, pasta jest dobierana pod kątem wymagań RoHS i niezawodności, a profil jest ustalany dla wybranego stopu, co jest potwierdzane kontrolą pasty, AOI i prześwietleniem rentgenowskim w celu wykrycia ukrytych połączeń.
Wiele wad związanych z pastą wynika w rzeczywistości z problemów projektowych – rozmiary padów, odstępy i orientacja, które utrudniają dobry druk – dlatego wcześniejsza kontrola wykonalności daje szablonowi i profilowi największą szansę na uzyskanie czystych połączeń już za pierwszym razem. Highleap przeprowadza ten proces przez cały proces montażu SMT PCB , a tam, gdzie płytki tego wymagają, przez specjalistyczny montaż BGA z weryfikacją rentgenowską. W przypadku prośby o wycenę montażu, prosimy o podanie, czy produkt ma być bezołowiowy, czy występują jakieś wymagania dotyczące czyszczenia oraz jaki jest najmniejszy element lub odstęp między elementami na płytce.
8. Najczęściej zadawane pytania dotyczące pasty lutowniczej
Z czego składa się pasta lutownicza?
Zawiesina drobnego proszku stopu lutowniczego w topniku. Proszek formuje połączenia podczas lutowania rozpływowego; topnik oczyszcza metal, wspomaga zwilżanie i utrzymuje elementy na miejscu.
Jaka jest różnica pomiędzy pastą lutowniczą bezołowiową i ołowiową?
Pasta bezołowiowa (SAC305) topi się w temperaturze ok. 217–227°C i jest zgodna z dyrektywą RoHS; pasta ołowiowa (Sn63/Pb37) topi się w niższej temperaturze ok. 183°C, płynie łatwiej, ale podlega ograniczeniom dyrektywy RoHS.
Jak używać pasty lutowniczej?
Wydrukuj na podkładkach (najlepiej za pomocą szablonu), umieść elementy w mokrej paście, a następnie wygrzej całą płytkę w piecu reflow, aby wszystkie łączenia powstały jednocześnie. Najpierw nałóż i umieść, a na końcu wygrzej.
Czy pasta lutownicza wymaga przechowywania w lodówce? Jaki jest jej okres przydatności do użycia?
Tak – przechowuj szczelnie zamknięte w temperaturze około 2-10°C, gdzie okres przydatności do spożycia wynosi zazwyczaj 6-12 miesięcy. Przed otwarciem podgrzej je w szczelnie zamkniętym opakowaniu do temperatury pokojowej, aby uniknąć kondensacji.
Dlaczego moje połączenia powierzchniowe są mostkowe?
Zazwyczaj jest to spowodowane zbyt dużą ilością pasty lub zbyt dużymi otworami szablonu, czasami z niewspółosiowością. Zmniejszenie otworu, sprawdzenie szablonu i sprawdzenie siły nacisku zazwyczaj rozwiązuje ten problem.
Czy Highleap obsługuje montaż precyzyjny i BGA?
Tak. Highleap stosuje pasty drobnoziarniste, szablony zaprojektowane z myślą o ciasnym skoku, kontrolowane profile reflow oraz kontrolę rentgenowską ukrytych połączeń, po uprzednim sprawdzeniu możliwości produkcji.

Polecamy Wiadomości

Produkcja PCB Isola Astra MT77
Rysunek 1. Produkcja płytki PCB Isola Astra MT77Isola Astra...

Przewodnik po materiałach i produkcji płytek PCB Nelco N4000-13 | Highleap Electronics
Rysunek 1. Płytka drukowana Nelco N4000-13Płytka drukowana Nelco N4000-13 to...

Laminat miedziowany: kompletny przewodnik wyboru materiałów dla inżynierów PCB
Każda istotna właściwość elektryczna w wydrukowanym...

W chińskiej fabryce płytek PCB z ceramiki: kontrola procesów w zakresie zasilania/LED/RF/medycyny
Spis treści Wewnątrz chińskiej fabryki płytek PCB z ceramiki: Jak...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy dla Ciebie analizę DFM/DFA i prześlemy raport. Możesz bezpiecznie przesłać pliki za pośrednictwem naszej strony internetowej. Aby przygotować wycenę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.