
Типичные проблемы проектирования и производства печатных плат, связанные с DFM (технологичностью производства).

Введение в вопросы проектирования с учетом технологичности производства (DFM).
Проектирование с учетом технологичности производства (DFM) — это практика выявления и решения потенциальных производственных проблем на этапе проектирования печатных плат. Устранение проблем DFM на ранних этапах позволяет инженерам повысить выход годной продукции, снизить производственные затраты и повысить надежность изделия. Пренебрежение DFM часто приводит к дорогостоящим перепроектированиям, задержкам выхода на рынок и увеличению брака.
Почему DFM важен в производстве печатных плат
DFM (проектирование для производства) служит важнейшим связующим звеном между проектным замыслом и производственной реальностью. Когда проектировщики игнорируют ограничения технологичности, изготовителям приходится либо отклонять проект, либо пытаться запустить производство с повышенным риском. Это несоответствие приводит к итеративным циклам обратной связи, которые отнимают время и ресурсы. Эффективный анализ DFM предотвращает эти неэффективности, проверяя проекты на соответствие реальным производственным возможностям до начала производства.
Цена игнорирования проблем проектирования с учетом технологичности производства (DFM).
Невыявленные проблемы DFM распространяются по всей производственной цепочке, многократно увеличивая затраты на каждом этапе. Нарушение ширины дорожки, обнаруженное во время изготовления, требует пересмотра проекта, создания нового файла и перезапуска производства. Если та же проблема достигает стадии сборки или развертывания в полевых условиях, финансовые потери возрастают в геометрической прогрессии. Проактивная проверка DFM устраняет эти риски на корню.
Классификация проблем проектирования с учетом технологичности производства
Проблемы, связанные с проектированием с учетом технологичности производства (DFM), можно систематически классифицировать в зависимости от этапа производства, на который они влияют. Эта классификационная структура помогает инженерам расставлять приоритеты при анализе проекта и уделять внимание наиболее важным областям. Четыре основные категории — это изготовление, сборка, тестирование и документирование.
Вопросы проектирования с учетом технологичности производства (DFM) при изготовлении и сборке
Проблемы DFM на уровне изготовления касаются физического создания платы без компонентов, включая нанесение медных полос, сверление и ламинирование слоев. Проблемы DFM на уровне сборки связаны с размещением компонентов, процессами пайки и механической подгонкой. Понимание этого различия позволяет разрабатывать целенаправленные стратегии анализа, учитывающие специфические производственные ограничения на каждом этапе.
Вопросы тестирования и документации
Помимо изготовления и сборки, анализ DFM должен также учитывать тестируемость и ясность документации. Недостаточный доступ к контрольным точкам или нечеткие обозначения позиций создают проблемы с контролем качества на последующих этапах. Комплексный анализ DFM охватывает все четыре категории, чтобы обеспечить бесперебойный производственный процесс от сырья до окончательной проверки.
Проблемы проектирования с учетом технологичности производства на уровне изготовления
Этап изготовления предоставляет множество возможностей для возникновения проблем, связанных с технологичностью производства (DFM). Эти проблемы, как правило, возникают из-за параметров проектирования, которые превышают или приближаются к пределам возможностей производственного оборудования. Понимание распространенных проблем DFM на этапе изготовления позволяет проектировщикам создавать более надежные и технологичные компоновки.
Нарушения требований к размерам и расстоянию между элементами конструкции.
Ширина дорожек, расстояние между дорожками и зазоры между сверлом и медью должны соответствовать возможностям производителя. Когда минимальные размеры элементов оказываются ниже технологических пределов, возрастает вероятность несоответствий при травлении и ошибок совмещения. Для предотвращения этих фундаментальных проблем, связанных с технологичностью производства, проектировщики должны получить и соблюдать правила проектирования, установленные производителем.
Кислотные ловушки при прокладке медных труб
Кислотные ловушки образуются при прокладке дорожек под острыми углами менее 90 градусов. В процессе травления химические растворы задерживаются в этих острых углах, вызывая локальное перетравливание и потенциальные обрывы цепи. Прокладка дорожек под углом 45 градусов или использование изогнутых переходов исключает образование кислотных ловушек и обеспечивает равномерную четкость медных проводников.
Медные осколки и острова
Тонкие медные фрагменты (или «осколки») — это узкие медные частицы, образующиеся из-за неадекватного определения зазоров или дефектов полигональной заливки. Островки — это изолированные медные элементы, отсоединенные от какой-либо цепи. Оба типа элементов создают риски для надежности, поскольку рыхлые медные частицы могут вызывать короткие замыкания во время сборки или эксплуатации в полевых условиях. Проверки DFM должны выявлять элементы, ширина которых ниже минимального порогового значения.
Недостаточный зазор между медью и краем
Медные элементы, расположенные слишком близко к краям платы, могут быть повреждены во время разделения на панели. Для операций фрезерования, надрезания и разделения необходимы зазоры, чтобы предотвратить расслоение меди или разрушение дорожек. Большинство производителей требуют минимального зазора от краев платы в 0.25–0.5 мм для внешнего слоя меди.
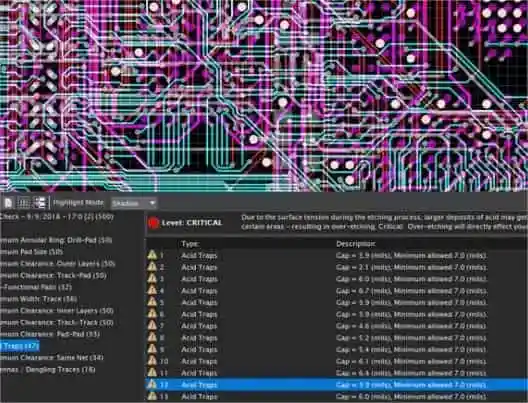
Проверка печатной платы DFM
Проблемы проектирования с учетом технологичности сборки (DFM) на уровне сборки
Процессы сборки порождают целый ряд специфических проблем, связанных с проектированием для производства (DFM), в частности, с монтажом компонентов, пайкой и механической интеграцией. Эти проблемы напрямую влияют на качество паяных соединений, точность размещения и долговременную надежность. Тщательное внимание к DFM при сборке предотвращает дефекты, устранение которых после установки компонентов обходится дорого.
Несоответствие размеров подушечки и отверстия
Когда размеры контактных площадок не соответствуют размерам выводов компонентов или отверстиям для пайки, страдает целостность паяного соединения. Маленькие контактные площадки обеспечивают недостаточную площадь для паяного шва, в то время как большие площадки могут вызывать эффект «надгробного камня» в небольших пассивных компонентах. Стандарты IPC содержат рекомендации по оптимальному соотношению размеров контактных площадок и отверстий для различных типов компонентов.
Ошибки, связанные с трафаретом для паяльной пасты и апертурой.
Конструкция отверстий трафарета напрямую контролирует объем паяльной пасты, наносимой на каждую контактную площадку. Слишком большие отверстия приводят к образованию перемычек и шариков припоя, в то время как слишком маленькие отверстия приводят к недостаточному количеству припоя и слабым соединениям. Коэффициенты уменьшения отверстий и соотношение сторон должны рассчитываться на основе геометрии контактной площадки и требований к компоненту.
Проблемы проектирования переходных отверстий на контактной площадке
Переходные отверстия, расположенные внутри контактных площадок компонентов, создают пути для растекания припоя во время оплавления. Без надлежащего заполнения и защиты конфигурация с переходными отверстиями внутри контактных площадок приводит к недостаточному объему припоя на поверхности площадки и потенциальному образованию пустот под компонентами. Заполненные и покрытые металлом переходные отверстия являются обязательными для надежной реализации конфигураций с переходными отверстиями внутри контактных площадок.
Проблемы проектирования паяльной маски
Слишком большие отверстия в паяльной маске обнажают медь, которая должна оставаться покрытой, увеличивая риск образования припойных перемычек между соседними элементами. И наоборот, маска, заходящая на контактные площадки, уменьшает площадь, пригодную для пайки, и может вызвать проблемы со смачиванием. Правильные значения коэффициента расширения паяльной маски предотвращают оба этих вида отказов.
Ошибки размещения шелкографии
Надписи на шелкографии, перекрывающие контактные площадки, переходные отверстия или открытые медные контакты, мешают процессам пайки и контроля качества. Затененные обозначения усложняют проверку сборки и доработку. Правила DFM должны обеспечивать минимальные зазоры между шелкографией и всеми паяемыми элементами.
Проблемы проектирования с учетом технологичности производства (DFM), связанные с тестированием.
Вопросы тестируемости часто упускаются из виду на начальном этапе проектирования, но они существенно влияют на эффективность производства. Недостаточный доступ для тестирования вынуждает производителей полагаться только на визуальный осмотр или разрабатывать дорогостоящие специальные тестовые приспособления. Интеграция требований к тестированию на этапе проектирования предотвращает эти сложности.
Недостаток контрольных точек и проблемы с компоновкой.
Стратегии функционального и внутрисхемного тестирования требуют наличия доступных точек тестирования на критически важных цепях. Точки должны иметь достаточный размер для контакта с щупом и располагаться с достаточным расстоянием между ними, чтобы избежать помех от щупа. Размещение точек тестирования в соответствии с сеткой упрощает конструкцию тестового стенда и улучшает охват тестирования.
Процесс проверки DFM и лучшие практики
Систематическая проверка DFM требует наличия четко определенных контрольных точек на протяжении всего цикла проектирования. Вместо того чтобы рассматривать DFM как заключительный этап перед выпуском, поэтапная проверка выявляет проблемы на самых простых для решения уровнях. Установление четких процедур обеспечивает последовательную и тщательную проверку проекта.
Когда следует проводить проверки DFM?
Первоначальная проверка DFM должна проводиться после предварительного размещения и трассировки, чтобы выявить основные нарушения на ранней стадии. Вторая проверка проводится после завершения компоновки для выявления проблем, возникших в процессе оптимизации. Окончательная проверка DFM предшествует выпуску файла и подтверждает соответствие всем производственным требованиям.
Анализ DRC против анализа DFM
Проверка правил проектирования (DRC) подтверждает внутреннюю согласованность проекта с правилами, заданными пользователем. Анализ DFM выходит за рамки DRC, оценивая проекты на соответствие реальным возможностям производственного процесса. Обе проверки необходимы, поскольку DRC гарантирует соответствие проектному замыслу, а DFM — технологичности производства.
Создание системы производственной коммуникации
Прямое взаимодействие с партнерами по изготовлению и сборке позволяет получить конкретные данные о возможностях, которые не могут быть предоставлены общими правилами проектирования. Технологические ограничения различаются у разных производителей и меняются с модернизацией оборудования. Поддержание актуальной документации по возможностям предотвращает проблемы DFM, возникающие из-за устаревших предположений.
Заключение
Комплексный анализ DFM охватывает все аспекты проектирования печатных плат , от геометрии дорожек и структуры переходных отверстий до определения паяльной маски и размещения контрольных точек. Каждый слой и тип элемента представляют потенциальные проблемы DFM, которые, если их не устранить, проявятся в виде производственных проблем. Ранняя и итеративная проверка DFM минимизирует дорогостоящие изменения проекта и задержки в производстве.
Взаимосвязь между проектированием и технологичностью по своей сути является результатом сотрудничества. Дизайнеры, понимающие ограничения, связанные с изготовлением и сборкой, создают более удобные для производства компоновки. Производители, четко демонстрирующие свои возможности, позволяют оптимизировать конструкции. Это партнерство, обеспечиваемое тщательными процессами проектирования с учетом технологичности производства (DFM), позволяет создавать продукцию более высокого качества с повышенной эффективностью.

Рекомендуемые сообщения

Производитель 24-слойных печатных плат в Китае
Как получить коммерческое предложение на печатные платы? Давайте проведем анализ DFM/DFA для...
Сверхтонкое линейное производство печатных плат для трассировки высокой плотности
Как получить коммерческое предложение на печатные платы? Давайте проведем анализ DFM/DFA для...
Производство печатных плат с многослойными микропереходами
Как получить коммерческое предложение на печатные платы? Давайте проведем анализ DFM/DFA для...
Производство печатных плат с контролируемой глубиной сверления
Как получить коммерческое предложение на печатные платы? Давайте проведем анализ DFM/DFA для...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Помимо производства печатных плат, мы предлагаем широкий спектр электронных услуг, включая проектирование печатных плат, печатные платы и готовые решения. Если вам нужна помощь с прототипированием, проверкой дизайна, поиском компонентов или массовым производством, мы оказываем комплексную поддержку, чтобы гарантировать успех вашего проекта.
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.