
Соответствие затрат на сборку печатных плат для IoT и интеграция радиочастотных компонентов.

Рисунок 1. Сборка печатной платы для IoT-устройств.
Содержание
- Требования к сборке печатных плат для IoT: чем отличаются подключенные устройства от производственных процессов?
- Разбивка затрат на сборку печатных плат для IoT в зависимости от объема производства.
- Поиск поставщиков компонентов для IoT и управление рисками, связанными со спецификацией материалов.
- FCC, CE и RoHS: как нормативные требования влияют на процесс сборки.
- Радиочастотный и антенный узел для печатных плат беспроводного IoT.
- Масштабирование производства печатных плат для IoT-устройств от прототипирования до серийного производства.
- Функциональное тестирование устройств Интернета вещей с батарейным питанием
Сборка печатных плат для IoT охватывает все аспекты, от 20 × 20 мм BLE-датчика, потребляющего 3 мкА в спящем режиме, до многоплатного промышленного шлюза с сотовым модемом, коммутатором Ethernet и периферийными вычислениями. Общим для этих продуктов является сочетание проблем, отсутствующих в большинстве других категорий печатных плат: характеристики беспроводной радиочастотной связи, чувствительные к решениям по сборке, целевые показатели времени автономной работы, зависящие от чистоты процесса на уровне мкА, нормативные сертификаты, привязанные к конкретным производственным конфигурациям, и наращивание объемов производства, от 200 пилотных образцов до 50 000 единиц в течение 12 месяцев. Инженеры, имеющие опыт работы в сфере потребительской электроники или промышленного управления, часто недооценивают как минимум два из этих факторов — результатом являются задержки в сроках сертификации, отказы в эксплуатации из-за утечки тока в спящем режиме или перерасход средств из-за незапланированных переизданий. В этом руководстве рассматриваются специфические для IoT решения по сборке, которые определяют, выйдет ли продукт на рынок в срок и будет ли он работать должным образом в эксплуатации.
Получите коммерческое предложение на сборку IoT-устройства
Требования к сборке печатных плат для IoT: чем отличаются подключенные устройства от производственных процессов?
Три уникальных ограничения при сборке, характерные для Интернета вещей.
1. Радиочастотные характеристики зависят от качества сборки.
Беспроводные устройства имеют технические характеристики радиочастотного диапазона (мощность передачи, чувствительность приема, коэффициент отражения антенны), которые проверяются в процессе сертификации регулирующих органов и должны воспроизводиться в серийном производстве. Переменные, связанные со сборкой, которые большинство инженеров не рассматривают как проблемы радиочастотного диапазона — остатки флюса в диэлектрической среде вблизи антенны, изменение толщины защитной пленки в области антенны, толщина конформного покрытия — все они измеримо изменяют резонансную частоту антенны и радиочастотные характеристики. Устройство, прошедшее стендовые испытания и предварительную проверку на соответствие требованиям, может не пройти сертификацию регулирующих органов, если производственная сборка вносит даже незначительные изменения в радиочастотную среду.
2. Целевые показатели времени автономной работы чувствительны к значению мкА.
Датчик BLE, рассчитанный на 2-летний срок службы батарейки CR2032, потребляет в среднем около 4 мкА. Ионное загрязнение от остатков флюса создает пути утечки тока на поверхности в диапазоне 0.5–3 мкА на каждый загрязненный высокоимпедансный узел. Три загрязненных узла потребляют 1.5–9 мкА, что увеличивает ток в спящем режиме на 37–225% и сокращает срок службы батареи на 27–70%. Этот режим отказа невидим при стандартном электрическом тестировании и AOI; он проявляется только при измерении тока с разрешением в мкА при функциональном тестировании.
3. Конфигурация производства привязана к сертификации регулирующих органов.
Сертификаты FCC, CE и других регулирующих органов проверяют готовое изделие в его производственной конфигурации — с учетом конкретной версии печатной платы, конкретной версии микропрограммы, конкретного экранирования и корпуса. Любые изменения в сборке после сертификации (другой тип защитного покрытия, другой поставщик экранирующего корпуса, обновление микропрограммы, изменяющее рабочий цикл радиочастотного сигнала) могут потребовать повторного тестирования. Это означает, что решения по сборке, принятые на этапе прототипирования, могут иметь последствия для сертификации при серийном производстве.
Категории форм-фактора и сложности сборки устройств Интернета вещей
| Тип устройства Интернета вещей | Типичная стоимость спецификации материалов | Задание для первичной сборки | Критическое требование к тестированию |
|---|---|---|---|
| BLE/Zigbee сенсорная метка | $ $ 3 8- | Утечка тока во время сна, контроль за размещением антенн. | Уровень тока в режиме сна составляет ≤ 150% от целевого значения. |
| Узел LoRaWAN / NB-IoT | $ $ 8 25- | Размещение модуля, тепловой профиль для микросхемы модема. | Регистрация радиочастот, ток сна |
| Комбинированный модуль Wi-Fi + BLE | $ $ 6 18- | Сосуществование — эффективность экранирования | Радиочастотные характеристики в обоих диапазонах, сосуществование |
| Сотовый шлюз/хаб | $ $ 25 80- | Комбинированная технология THT+SMT для управления температурным режимом сотового модема. | Функциональное тестирование всех интерфейсов. |
Разбивка затрат на сборку печатных плат для IoT в зависимости от объема производства.
Скрытые издержки, которые упускают из виду большинство инженеров
В инженерных обоснованиях для продуктов IoT обычно используется модель, включающая спецификацию материалов (BOM), трудозатраты на поверхностный монтаж (SMT) и тестирование. Фактическая себестоимость единицы продукции включает в себя несколько дополнительных уровней:
- Амортизация сертификации в соответствии с нормативными требованиями: Идентификационный номер FCC + знак CE + сертификат IC Canada для нового радиопродукта обходится в 15 000–60 000 долларов. При объеме производства 5,000 единиц это составит 3–12 долларов за единицу. При объеме производства 100 000 единиц — 0.15–0.60 долларов за единицу. Предположения об объеме производства существенно меняют экономические показатели.
- Защитное покрытие: Требуется для наружных, промышленных и медицинских устройств Интернета вещей. Селективное напыление с УФ-контролем добавляет от 0.40 до 1.20 доллара за плату — часто отсутствует в предварительных расценках на сборку.
- Загрузка и сериализация встроенного ПО для каждого устройства: Для каждого устройства, подключенного к облаку, необходим уникальный идентификатор устройства (MAC-адрес, UUID или серийный номер), запрограммированный на этапе производства. Программирование в процессе производства через SWD/JTAG/UART добавляет от 0.20 до 0.80 долларов США за единицу — это не является необязательным для подключенных устройств.
- Затраты на хранение страхового запаса компонентов: Для BLE SoC или сотовых модулей с длительным сроком поставки (12–20 недель) требуется 3-месячный страховой запас. При цене 3.50 доллара за модуль, 10 000 единиц буферного запаса = 35 000 долларов, замороженных в запасах — это оборотный капитал, а не себестоимость производства, но это реальная сумма.
Стоимость сборки по объему производства
| Объём | Стоимость сборки / плата | Основной фактор стоимости | Наиболее эффективный рычаг снижения затрат |
|---|---|---|---|
| 50–200 (прототип) | $ $ 25 80- | НРИ, минимальные объемы заказа | Избегайте повторных запусков — правильно оцените DFM с первого раза. |
| 500–2,000 (пилот) | $ $ 6 18- | Настройка испытательного стенда, сертификация | Вложите средства в испытательный стенд для функциональных тестов прямо сейчас — он окупится немедленно. |
| 5,000-20,000 | $ $ 2.50 6- | Ценообразование компонентов, потери выхода годной продукции | Оптимизация спецификации материалов, утвержденные альтернативы |
| 50,000+ | $ $ 0.80 2.50- | Стоимость компонентов, эффективность производственной линии | Долгосрочные контракты на поставку комплектующих, выделенная линия. |
Поиск поставщиков компонентов для IoT и управление рисками, связанными со спецификацией материалов.
Почему доступность SoC для IoT сопряжена со структурными рисками
Беспроводные SoC для IoT (серии Nordic nRF52/53, Silicon Labs EFR32, Semtech SX1276, модули Quectel) — это специализированные полупроводники с меньшими объемами производства, чем у массовых потребительских чипов. Они первыми поступают в продажу во время дефицита предложения и медленнее всего восстанавливаются. Срок поставки BLE-чипа, разработанного на этапе прототипа, может составить 26 недель при серийном производстве.
Рекомендации:
- При проектировании каждого критически важного активного компонента используются компоненты из двух утвержденных источников. — определить альтернативные варианты на этапе разработки схемы, проверить совместимость выводов, протестировать совместимость встроенного программного обеспечения и перечислить все утвержденные источники в спецификации материалов перед выпуском в производство.
- Выбор между модульным и дискретным радиомодулем: Предварительно сертифицированные модули (u-blox ANNA-B, Nordic nRF9160-DK, Quectel EC21) имеют модульные сертификаты FCC/CE, которые переносятся на конечный продукт. Дискретные чипсеты требуют полной сертификации конечного продукта. Точка безубыточности для дискретных компонентов обычно составляет 50 000–100 000 единиц в год. При объеме производства менее 50 000 единиц в год модули выигрывают по общей стоимости, если сертификация включена в цену.
- Перед утверждением проекта необходимо провести проверку компонентов с длительным сроком поставки: Нестандартные частоты кварцевых резонаторов, специализированные MEMS-датчики от одного поставщика, конкретные маломощные PMIC — выявите любой компонент со сроком поставки более 12 недель и оцените альтернативы, прежде чем заключать контракт на серийное производство.
Альтернативная квалификация для пассивных компонентов
Многослойные керамические конденсаторы (MLCC), резисторы и индукторы — это стандартные компоненты. Альтернативные варианты компонентов практически всегда функционально эквивалентны для приложений IoT, работающих на частотах ниже 3 ГГц. Составьте письменный список альтернативных вариантов и проверьте его перед первым производственным циклом. Сборочное предприятие не должно производить замену компонентов в спецификации без документально подтвержденного разрешения — несанкционированные замены аннулируют сертификацию и недействительны гарантийные претензии.
Интегрированная с заводом-изготовителем услуга по поиску комплектующих обеспечивает мониторинг сроков выполнения заказов по всем позициям спецификации материалов и позволяет находить авторизованные альтернативные варианты в случае дефицита, что значительно снижает риски, связанные с несоблюдением сроков, по сравнению с самостоятельной закупкой комплектующих.
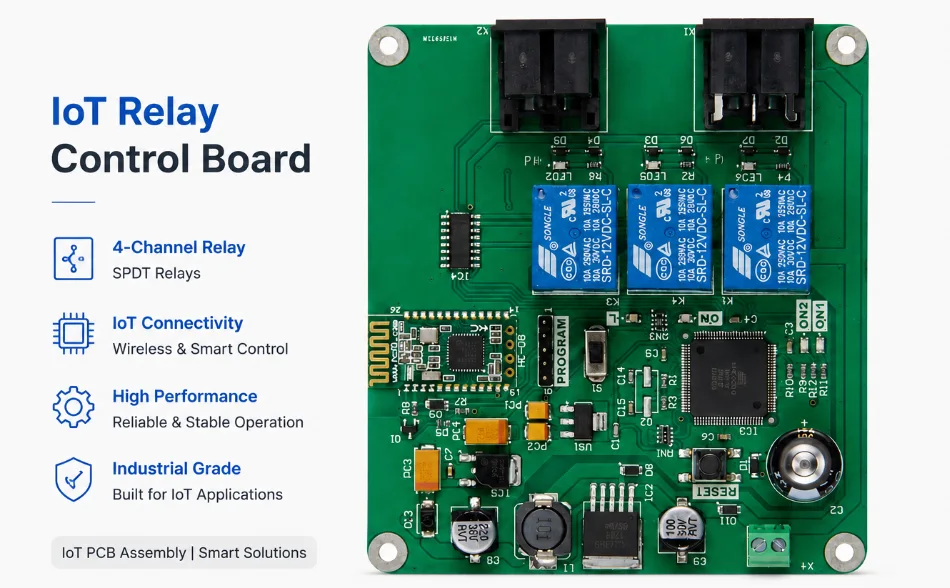
Рисунок 2. Плата для сборки IoT-устройства.
FCC, CE и RoHS: как нормативные требования влияют на процесс сборки.
Что именно проверяет сертификация — и что может сделать её недействительной.
В рамках сертификации FCC и CE проводится оценка готового собранного изделия в его производственной конфигурации: фактической версии печатной платы, фактического программного обеспечения, фактической антенны, фактического корпуса, фактической прокладки кабелей. Изменения в сборке после сертификации могут потребовать повторного тестирования.
- Изменение типа или толщины защитного покрытия: Покрытие создает диэлектрическую нагрузку вблизи антенны, смещая резонансную частоту. Сертифицированная конфигурация определяет материал покрытия и целевую толщину — отклонение от них требует повторного тестирования ВЧ-характеристик.
- Экранирование может меняться: Различный производитель корпусов, разные методы установки или зазоры в периметральном паяном соединении влияют на электромагнитную совместимость. Сертификация проводится для конкретной протестированной конфигурации.
- Изменение версии прошивки: Некоторые разрешения FCC касаются только встроенного программного обеспечения, в частности, устройств с частотной модуляцией или адаптивным управлением мощностью. Необходимо поддерживать контроль версий встроенного программного обеспечения, используемого в производственной среде.
- Прокладка кабелей внутри корпуса: USB-кабель, проложенный параллельно антенне на печатной плате на протяжении 40 мм, может передавать достаточно радиочастотного сигнала, чтобы не пройти проверку на кондуктивные помехи. Это проблема сборки корпуса, а не печатной платы, но она проявляется при тестировании на электромагнитную совместимость.
Профили для пайки оплавлением без содержания свинца, соответствующие требованиям RoHS, и термочувствительные компоненты для Интернета вещей.
Для сборки бессвинцового оборудования, соответствующего требованиям RoHS, необходим припой SnAgCu с пиковой температурой оплавления 245–260 °C. Многие компоненты IoT имеют ограниченную термостойкость:
- MEMS-датчики (акселерометры, гироскопы, барометры): многие рассчитаны на максимальную температуру 250°C, некоторые — до 245°C.
- Кварцевые генераторы: обычно максимальная температура 260 °C, но необходимо контролировать время пребывания выше температуры жидкого состояния.
- Держатели для батареек-таблеток: механические детали из пластика, рассчитанные на температуру до 230°C, от некоторых производителей.
- Предварительно сертифицированные беспроводные модули, содержащие внутренние компоненты: проверьте техническое описание модуля для получения информации о максимальной температуре оплавления припоя.
Решение: профилирование с помощью термопар на реальных производственных платах перед первым циклом производства. Стандартное описание профиля оплавления припоя является отправной точкой; производственный профиль должен быть проверен специально для вашего набора компонентов, массы платы и характеристик печи.
Класс межпроцессного взаимодействия для продуктов Интернета вещей
Большинство коммерческих устройств IoT поставляются с качеством изготовления класса 2 по стандарту IPC. Медицинские устройства IoT с клиническими показаниями (носимые ЭКГ, непрерывные мониторы уровня глюкозы, обнаружение падений с оповещением) требуют класса 3 — более строгий контроль качества паяных соединений, минимальная толщина медного покрытия в переходных отверстиях и официальная документация по проверке первого образца, необходимая для подачи заявки в FDA. Класс 3 увеличивает стоимость сборки на 20–40%, но является обязательным условием для подачи заявки FDA 510(k) и аналогичных заявок.
Радиочастотный и антенный узел для печатных плат беспроводного IoT.
Контроль за соблюдением запрета на использование печатных плат антенн.
Антенны, расположенные на печатной плате (перевернутая F-образная антенна, меандровая антенна, чип-антенна с согласующей цепью), очень чувствительны к расположенным рядом медным компонентам, диэлектрической нагрузке. Переменные сборки, влияющие на характеристики антенны:
- Изменение толщины защитной пленки в зазоре антенны — диэлектрическая постоянная защитной пленки составляет ~3.5, а изменение толщины влияет на эффективную диэлектрическую проницаемость.
- Защитное покрытие, наносимое на область антенны, создает диэлектрическую нагрузку, которая сдвигает резонансную частоту вниз, обычно на 3–8% для стандартного акрилового покрытия.
- Экранирование может располагаться вблизи плоскости заземления антенны.
- Допуск на размещение компонентов вблизи линии питания антенны.
Нарушения в зонах, запрещенных для использования, должны быть выявлены на этапе проектирования с учетом технологичности производства (DFM) до начала изготовления. Любой процесс сборки, изменяющий радиочастотную среду (конформное покрытие, установка экранирующего корпуса), должен быть проверен на радиочастотных характеристиках первого серийного образца.
Качество установки экранирующего кожуха
Эффективность экранирования зависит от сплошного заземляющего уплотнения по периметру корпуса. Единственный зазор в паяном соединении создает щелевую антенну, которая может фактически ухудшить излучение на резонансной частоте зазора. Требования к проверке:
- Визуальный осмотр под увеличением (10×) для проверки целостности припоя по всему периметру.
- Проверка поперечного сечения первого образца для подтверждения образования межметаллических связей (а не просто смачивания поверхности).
- Проведение радиочастотных испытаний до и после установки экранирующего кожуха на первой производственной партии для подтверждения соответствия уровня затухания ожидаемым значениям.
Остаточный поток и характеристики радиочастотного сигнала
Остатки флюса, не подлежащие очистке, изменяют радиочастотную обстановку вблизи дорожек и под экранирующими корпусами. Для устройств IoT, работающих на частотах выше 2.4 ГГц, рекомендуется проводить очистку водным раствором после оплавления. Увеличение стоимости составляет 0.08–0.25 доллара США за плату. Сравните это со стоимостью повторного тестирования на электромагнитную совместимость (5,000–15,000 долларов США) или жалобами на радиочастотные характеристики в полевых условиях.
Масштабирование производства печатных плат для IoT-устройств от прототипирования до серийного производства.
Разрыв между прототипом и серийным производством
Прототипы для проверки конструкции IoT часто собираются вручную или на полуавтоматических линиях. Серийное производство использует автоматизированную SMT-сборку с трафаретной печатью и пайкой оплавлением. Эти процессы не идентичны, и функции, прошедшие тестирование прототипов, иногда оказываются неэффективными в серийном производстве:
- Термопрокладки QFN, припаянные вручную на прототипах, имеют минимальное количество пустот. Термопрокладки QFN, напечатанные трафаретом и припаянные оплавлением, часто демонстрируют 20–40% пустот, если отверстие трафарета не имеет окошка, что приводит к увеличению теплового сопротивления в 2–3 раза по сравнению с ожидаемым под нагрузкой.
- Пассивные элементы 0201, установленные вручную, никогда не образуют "надгробных камней". При использовании трафаретной пасты с асимметричным объемом "надгробных камней" в количестве 1–5% от необходимого, если не предусмотрен тепловой баланс площадки.
- Зоны, запрещенные для установки антенн, соблюдаются при ручной сборке, но нарушаются при автоматической установке, если программа установки имеет ошибку смещения координат.
Протокол квалификации первого серийного образца
Для преодоления разрыва между уверенностью в успехе прототипа и серийного производства необходима структурированная программа квалификации, прежде чем принимать решение о серийном выпуске:
- Изготовьте 10–20 единиц продукции, используя полный комплект производственной оснастки — трафарет, устройство для установки компонентов, профиль оплавления, выборочная промывка.
- Проведите полное функциональное тестирование, включая измерение тока в спящем режиме и проверку радиочастотных характеристик.
- Поперечное сечение плат 2–3: пустоты в теплоотводящей площадке QFN, толщина медного слоя микропереходного отверстия, образование интерметаллических соединений в паяном соединении.
- Для выявления скрытой усталости паяных соединений проведите 50 циклов термического шока (от -40°C до +85°C) на 5 платах.
- Все результаты должны быть задокументированы как базовые показатели производства; утверждены перед увеличением объёма производства.
Это добавляет 2–3 недели и 3,000–8,000 долларов. Это позволяет избежать затрат в размере 50 000–500 000 долларов на возврат товара в полевых условиях из-за производственного дефекта, который не был обнаружен на этапе прототипирования.
Функциональное тестирование устройств Интернета вещей с батарейным питанием
Тестирование режима сна: почему это должно быть тестированием в производственной среде.
Ток в спящем режиме — это важнейший параметр производительности для устройств IoT с батарейным питанием. На него влияет качество сборки таким образом, который не выявляется стандартными методами электрического контроля и автоматического оптического контроля:
- Ионное загрязнение: Остаточный магнитный поток между высокоимпедансными выводами микроконтроллера создает утечку тока в 0.5–3 мкА на каждый загрязненный узел. Устройство, рассчитанное на режим сна с потреблением 4 мкА и тремя загрязненными узлами, потребляет 5.5–13 мкА, что сокращает срок службы батареи с 2 лет до 8 месяцев.
- Замена компонентов: Использование альтернативного MOSFET или LDO с более высоким током утечки затвора/в режиме покоя, чем у разработанного компонента, приводит к увеличению тока в мкА, который проявляется только при измерении в спящем режиме.
- Электростатический разряд или термическое повреждение: Повреждение микроконтроллера при сборке может привести к отключению управления режимом сна — периферийный тактовый генератор продолжает работать, потребляя 500 мкА в «спящем» режиме вместо 4 мкА. Это невозможно обнаружить визуально или с помощью проверки целостности цепи.
Каждую плату IoT следует проверять на наличие тока в спящем режиме на функциональном тестовом стенде. Для измерения необходимо:
- Амперметр с разрешением 100 нА, включенный последовательно с источником питания (минимальное разрешение 1 мкА; для сверхнизкопотребляющих схем предпочтительно 100 нА).
- Последовательность тестирования прошивки, которая циклически переключается между режимами пробуждения/работы/сна и удерживает устройство в спящем режиме в течение 5 секунд.
- Допустимый/недопустимый предел: ≤ 150% от расчетного целевого тока в спящем режиме (например, если расчетный ток составляет 4 мкА, то любой ток выше 6 мкА будет считаться недопустимым).
Тестирование добавляет 8–15 секунд на каждую плату. При стоимости функционального тестирования в 0.15 доллара за секунду это составляет 1.20–2.25 доллара на плату — ничтожно малая сумма по сравнению с возвратом товара в полевых условиях из-за преждевременного выхода батареи из строя.
Программирование и сериализация микропрограммного обеспечения в процессе производства.
Каждое IoT-устройство должно поставляться с предустановленной прошивкой и уникальным идентификатором устройства. Программирование ISP на функциональной тестовой станции выполняется непосредственно в процессе работы, программируя прошивку и одновременно записывая серийный номер устройства, MAC-адрес или учетные данные для доступа к облаку с функциональной проверкой. Это не является необязательным — устройства, поставляемые без уникальных идентификаторов, не могут быть настроены, управляться или обновляться по беспроводной сети.
Платформа сборки IoT от Highleap
Компания Highleap Electronics предоставляет полный спектр услуг по сборке IoT-устройств, от прототипирования до серийного производства:
- Процессы, учитывающие особенности радиочастотного излучения: Проектирование с учетом технологичности производства (DFM) включает в себя проверку зоны, запрещенной для использования антенны; испытание характеристик первого образца радиочастотного оборудования с измерением коэффициента отражения; проверку периметра экранирующего корпуса.
- Текущий тест сна: Измерение тока с разрешением 100 нА при функциональном тестировании; входит в стандартную комплектацию всех устройств IoT с батарейным питанием.
- Программирование прошивки: Встроенный SWD/JTAG/UART ISP с присвоением серийного номера каждому устройству и отслеживанием в облаке.
- Защитное покрытие: Селективное напыление с УФ-флуоресцентным контролем; доступны акриловые, полиуретановые и силиконовые материалы.
- Источники компонентов: Проверка соответствия каждой спецификации материалов требованиям производственной цепочки в установленные сроки; авторизованная поддержка альтернативной квалификации; база данных, содержащая более 500 000 деталей от Nordic, Silicon Labs, Quectel, u-blox, Semtech.
- Объемный диапазон: От 50 прототипов до 100 000 единиц годового производства — при масштабировании не требуется смена партнера.

Рекомендуемые сообщения

Китайский производитель 14-слойных печатных плат HDI для изготовления плат с микропереходами на заказ.
HIGHLEAP ELECTRONICS / MICROVIAS / SEQUENTIAL...

Производитель 14-слойных печатных плат в Китае
Изготовление на заказ жестких многослойных печатных плат Highleap Electronics...

Сборка 14-слойных печатных плат и комплексное изготовление печатных плат.
Изготовление печатных плат и сборок печатных плат. Компания Highleap Electronics предлагает 14...

14-слойная структура печатных плат для высокоскоростного и многослойного производства.
ОБЗОР КОНСТРУКЦИИ И СТЕКТЕРИЗАЦИИ ПЛАТ. 14-слойная структура печатной платы — это…
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.