
IT-601G Производство печатных плат для многослойных и HDI-плат
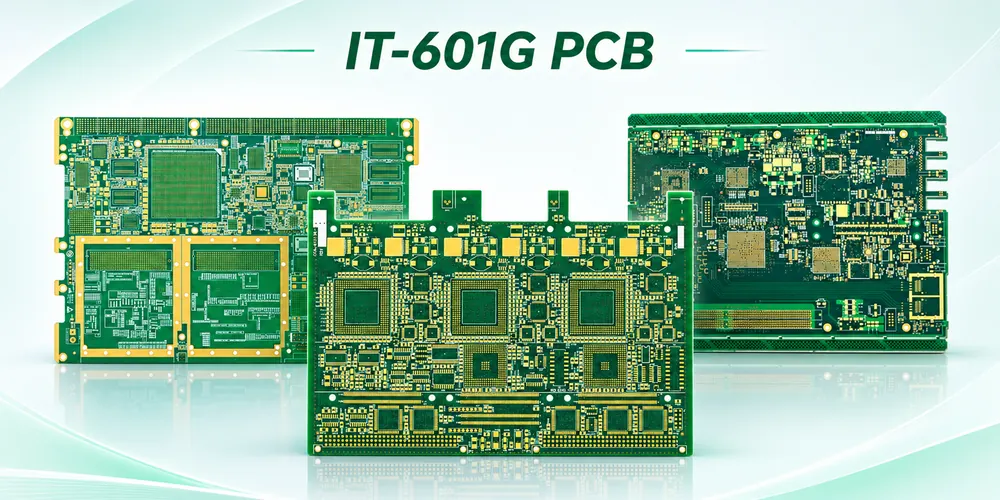
Иллюстрация плотной трассировки печатной платы для сборки HDI-устройства.
ITEQ IT-601G — это безгалогенная высокотемпературная стеклования (Tg) система материалов для современных печатных плат с высокой плотностью проводников (HDI), требующих низкого расширения по толщине и меньших диэлектрических потерь. В технической документации для конкретного класса указано расширение по оси Z на 1.1% в диапазоне температур от 50°C до 260°C. Также указаны значения Tg 230°C по данным ДМА и 210°C по данным ТМА. Для многослойных микропереходных отверстий решение о выпуске по-прежнему зависит от конструкции и данных фактической последовательности межсоединений.
Перед началом моделирования необходимо разрешить противоречивые значения IT-601G.
В онлайн-сводках по материалам могут быть указаны значения Dk и Df для 10 ГГц как 3.5 и 0.0060 при 50% содержании смолы, или результат термомеханического анализа (ТМА) при 230°C. Для модели и спецификации закупки укажите марку, номер документа, редакцию, содержание смолы, частоту и метод измерения. В таблице характеристик ITEQ IT-601G W-CTE-1002-64D, Rev. 1.0-26 описаны следующие результаты испытаний образцов. Не следует согласовывать данные из разных источников путем усреднения их значений или перемещения значений Dk и Df из одной строки в другую.
| Свойства | Сообщенный результат | Метод или конструкция |
|---|---|---|
| Dk / Df на частоте 1 ГГц | 3.5 / 0.0055 | Содержание смолы 70%; IPC-TM-650 2.5.5.9 |
| Dk / Df на частоте 10 ГГц | 3.28 / 0.0064 | Содержание смолы 70%; IPC-TM-650 2.5.5.13 |
| Tg | 230°C ДМА; 210°C ТМА | IPC-TM-650 2.4.24.4 и 2.4.24 соответственно |
| Расширение по оси Z | 1.1% в диапазоне температур от 50°C до 260°C | IPC-TM-650 2.4.24; образец ламината |
| Тд / Т260 / Т288 | 420°C / >60 мин / >60 мин | Td при 5% потере массы; время T измерялось отдельно. |
Используйте IT-601GTC и IT-601GBS для идентификации медного ламината и препрега в документации по материалам. Для модели импеданса или потерь запросите данные, специфичные для конструкции, касающиеся фактического типа стекловолокна, прессованного диэлектрика и медной фольги. Сохраняйте модель и образец в одной и той же редакции. Значение в техническом описании, равное 70% содержанию смолы, может быть допустимым, но при этом неверным для слоя с другой конструкцией.
Перед каждым этапом ламинирования необходимо тщательно подготовить доказательства, чтобы скрыть интерфейс.
Заявленное расширение по оси Z в IT-601G полезно для экранирования в тех случаях, когда температурные колебания создают нагрузку на вертикальные межсоединения. Однако в многослойной колонке переходных отверстий каждое медное соединение зависит от своей собственной геометрии, подготовки мишени и покрытия. Низкорасширяющийся ламинат не предотвращает открытие слабого интерфейса. Ступенчатый переход жертвует площадью трассировки ради возможности избежать размещения следующего переходного отверстия непосредственно на предыдущем заполненном переходном отверстии. Перед использованием многослойной колонки проверьте, сможет ли корпус выйти из строя при таком расположении.
Гипотетический обзор процесса 2+N+2. В этом примере два слоя наращивания симметрично добавляются по обе стороны от центральной многослойной структуры. Некоторые сигналы проходят через скрытое переходное отверстие в центре, а затем через два лазерных микроотверстия с одной стороны. Приведенные ниже контрольные точки описывают, что необходимо согласовать для этого примера; они не являются утверждением о производственной линии Highleap и не представляют собой универсальный технологический маршрутизатор.
| Этап сборки | Риск закрытия | Необходимо согласовать доказательства с производителем. |
|---|---|---|
| Центральный узел | После накопления отложений трудно выявить дефекты ствола или насыпи, образовавшиеся в результате заглубления скважины. | Перед засыпкой зарегистрируйте внутренние слои и определите репрезентативные контрольные точки для заглубленного пролета, обшивки и необходимой насыпи. |
| Первая пара для наращивания | Плохой контакт с целевым элементом, неполное заполнение или углубленная поверхность заполнения под следующим переходным отверстием. | Согласовать локальную толщину прессованного грунта, захват подушки, профиль заполнения и проверку плоскостности на участках, которые будут представлять собой следующую зону выгрузки. |
| Вторая пара для наращивания | Несоответствие регистрации или слабые медные интерфейсы в пределах многослойной цепи. | Разметьте геометрию типичного стека и определите образец непрерывности с каждым интерфейсом, включенным в измеряемый путь. |
| Квалификация и выпуск | Периодические обрывы связи при колебаниях температуры; ошибки интегрирования на участках с малым шагом выводов. | Согласовать мониторинг термического воздействия и сопротивления, проверку сетки печатной платы и инспекцию готовой конструкции/сборки в качестве отдельных требований. |
Электрический образец, обходящий самый длинный или наиболее сложный блок, отвечает на неверный вопрос. Сохраняйте идентичность панели или образца при испытаниях на прочность и разрезах, чтобы места повреждений можно было сравнить с геометрией. Разрез при комнатной температуре может выглядеть приемлемо на исследуемой плоскости, даже если интерфейс открывается только в горячем состоянии. Для последовательного ламинирования определите, какие наблюдения необходимо проводить во время изготовления, а какие можно выполнить на готовой конструкции. Индекс методов IPC-TM-650 содержит справочные материалы по испытаниям; используйте метод, условия и пределы, указанные для конкретной программы.
Иллюстрация печатной платы HDI. Изображение не отображает конструкцию скрытых межсоединений или их надежность.
Перенесите изменения, касающиеся медной фольги, в раздел контроля версий.
В спецификации ITEQ указаны низкопрофильные фольги RTF и RTF2 толщиной 18 мкм и стандартная фольга HTE толщиной 18 мкм с отдельными результатами испытаний на прочность при отслаивании. Это не спецификации шероховатости. Две конструкции фольги одинаковой толщины могут отличаться по обработке адгезии и потерям в проводнике. Для слоев, чувствительных к потерям, укажите допустимую фольгу и информацию о поверхности, необходимую для модели. Размещайте тестовый образец на том же слое, что и трассированные дорожки.
Замена фольги или препрега может изменить несколько результатов. Новый тип склеивания может изменить конечное расстояние между диэлектриками и глубину лазерной обработки, в то время как новая обработка фольги может изменить электрические потери без существенного изменения импеданса TDR. Зафиксируйте предлагаемые замены по четырем параметрам: толщина прессования, геометрия заполнения и посадочного пространства, входные параметры импеданса и потерь, а также подтверждение квалификации. Если какой-либо параметр изменился, укажите, какое требование необходимо подтвердить повторно. Это связывает контроль импеданса с технологическим процессом, вместо того чтобы рассматривать их как независимые утверждения чертежей.
ИЗГОТОВЛЕНИЕ И СБОРКА ПЕЧАТНЫХ ПЛАТ
Планируете сборку печатной платы для IT-601G?
Компания Highleap может совместно рассмотреть требования к конструкции и сборке платы.
Включите схему расположения переходных отверстий, последовательность ламинирования и квалификационные требования для подземных интерфейсов.
Выпустите стек HDI и сборку одновременно.
В устройствах памяти, SiP и других компактных устройствах может потребоваться размещение переходных отверстий в контактных площадках, что ограничивает соосность платы и корпуса. Необходимо согласовать качество покрытия контактных площадок и совмещение паяльной маски, а также убедиться, что на выпущенных чертежах учтены заполнение, герметизация и плоскостность переходных отверстий в местах расположения паяных соединений над ними. В обзор сборки следует включить вопросы обработки панели. Рентгеновский контроль может помочь в проверке скрытых паяных соединений; образцы и фрагменты печатной платы остаются необходимыми, если план приемки требует подтверждения целостности скрытых межсоединений.
Для расчета стоимости изготовления и сборки печатной платы IT-601G необходимо предоставить информацию о контролируемой версии материала, конструкции сердечника и препрега, включая карты расположения и структуры, данные о фольге и электрических параметрах, а также требования к приемке образцов. Сопоставьте эти файлы с посадочными местами корпуса, спецификацией материалов, файлом размещения и сборочным чертежом. После этого Highleap Electronics сможет проверить источники материалов, последовательность сборки и объем проверки первого образца в рамках одного утвержденного пакета.
Об авторе
Чарльз Л
Инженер по разработке и производству печатных плат в компании Highleap Electronics.
Чарльз обладает более чем 10-летним опытом работы в области проектирования печатных плат с использованием CAM-систем и производства электроники, специализируясь на проверке файлов печатных плат, анализе DFM (проектирование для производства) и подготовке к производству многослойных, HDI, RF и высокоскоростных плат. Владея программами Genesis, InCAM и CAM350, он обеспечивает точность данных, стабильность процессов и высокую производительность производства.
В компании Highleap Electronics он специализируется на оптимизации процессов и оценке технологичности производства, чтобы помочь клиентам снизить риски, сократить сроки выполнения заказов и добиться надежных результатов производства.

Рекомендуемые сообщения
Производство и сборка печатных плат для механических клавиатур на базе FPGA.
Рисунок 1. Собранная эталонная клавиатура Clavier. Это...
Автомобильные печатные платы IT-858G для управления питанием с использованием толстой медной проволоки.
Применение печатных плат IT-858G в автомобильной электронике и...
Печатная плата IT-958G для высокоскоростных серверов и объединительных плат.
Примеры многослойных печатных плат IT-958G для серверов и высокоскоростных систем...
Печатная плата IT-968GSE для высокоскоростных сетей
Иллюстрация печатной платы IT-968GSE для сверхнизкопотерного переключателя и...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Помимо производства печатных плат, мы предлагаем широкий спектр электронных услуг, включая проектирование печатных плат, печатные платы и готовые решения. Если вам нужна помощь с прототипированием, проверкой дизайна, поиском компонентов или массовым производством, мы оказываем комплексную поддержку, чтобы гарантировать успех вашего проекта.
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.