
Сборка печатной платы с защитным покрытием
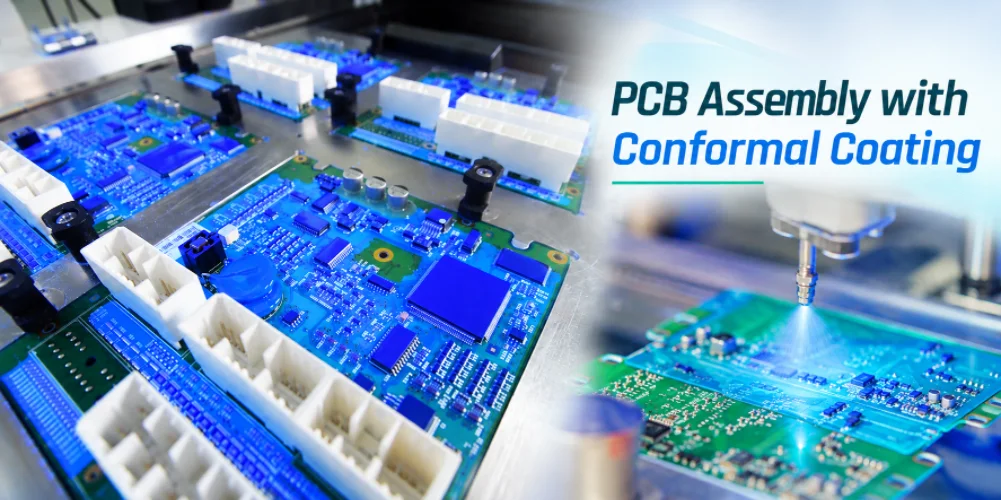
Компания Highleap Electronics предоставляет услуги по сборке печатных плат с нанесением защитного покрытия для OEM-продуктов, которым необходима собранная, проверенная и выборочно защищенная печатная плата, а не просто плата без покрытия с неуказанным слоем, нанесенным в конце. Наши заявленные возможности в области сборки печатных плат включают в себя SMT-сборку, монтаж компонентов в отверстия, электрическую и функциональную проверку, а также специализированную линию по нанесению защитного покрытия методом распыления. Для каждого проекта химический состав покрытия, области, подлежащие покрытию, зоны, исключающие контакт с материалами, условия отверждения и критерии проверки проверяются в соответствии с чертежами заказчика, прежде чем будет согласован метод производства.
Для менеджера по закупкам или инженера по аппаратному обеспечению реальный производственный вопрос заключается в том, может ли сборщик контролировать весь процесс перехода от припаянной печатной платы к плате с покрытием. Остатки флюса, ошибки маскирования, застрявший растворитель, неполное отверждение или покрытие контактов разъемов могут поставить под угрозу правильно собранную плату. Надежный план сборки должен определять, как эти риски предотвращаются, выявляются и документируются.
Сборка печатных плат с конформным покрытием в компании Highleap Electronics.
Да, компания Highleap может выполнять проекты по сборке печатных плат, включающие нанесение защитного покрытия в качестве обязательной финишной операции. Наши общедоступные возможности по сборке печатных плат для поверхностного монтажа и монтажа в отверстия включают в себя линию нанесения защитного покрытия методом распыления, а также установку компонентов, контроль качества и функциональное тестирование. Это означает, что заказчик может обсудить нанесение покрытия на этапе планирования всего процесса сборки, а не заключать договор с отдельным поставщиком услуг по нанесению покрытия после того, как печатные платы уже изготовлены.
Отправной точкой является утвержденный проект печатной платы и требования к покрытию, специфичные для конкретного применения. Компания Highleap может оценить, совместимы ли запланированная сборка, геометрия компонентов, доступный метод нанесения покрытия и критерии приемки. Для каждого отдельного заказа уточняются точный материал покрытия, схема распыления, толщина пленки, конструкция маски, количество и план проверки. Заявленные возможности линии распыления не следует интерпретировать как обещание того, что все химические процессы или специализированные технологии, такие как вакуумное напыление парилена, предлагаются собственными силами.
Подготовка платы к нанесению покрытия начинается с её изготовления. Определение параметров паяльной маски, наличие открытой меди, контактные площадки, монтажные отверстия и зазоры между компонентами могут влиять на удобство работы и выборочное покрытие; поэтому соответствующие технические условия изготовления платы следует определить до выпуска оснастки и масок для нанесения покрытия. Например, в промышленных печатных платах, используемых в контрольном оборудовании, могут сочетаться сильноточные медные провода, открытые контакты и чувствительные интерфейсы, требующие плана нанесения покрытия, специфичного для каждой платы. Аналогичное внимание следует уделить наружной электронике для мониторинга, светодиодным/силовым контроллерам и оборудованию, подверженному воздействию влажности или загрязнений из воздуха.
Защитное покрытие представляет собой тонкий полимерный барьер, а не герметичный корпус. При правильном выборе и нанесении оно может помочь снизить воздействие влаги и загрязнений, но само по себе не обеспечивает водонепроницаемость, защиту от коррозии, электробезопасность или устойчивость к неограниченному воздействию химических веществ. Эти результаты зависят от конструкции изделия и программы его сертификации.
Что необходимо контролировать перед нанесением покрытия на собранную печатную плату?
Наиболее важными этапами подготовки являются завершение пайки и необходимой доработки, проверка чистоты и сухости, а также определение поверхностей, которые должны оставаться непокрытыми. Нанесение покрытия поверх загрязнений может привести к герметизации остатков на проводниках вместо обеспечения необходимой защиты. Правильная подготовка зависит от химического состава флюса, рецептуры покрытия, ограничений по компонентам и условий эксплуатации. Перед нанесением покрытия заказчик может потребовать проверки чистоты печатной платы и анализа ионных остатков, поскольку нанесение покрытия поверх загрязнений не гарантирует чистоту сборки.
Проверка качества сборки проводится перед нанесением покрытия.
Проверьте паяные соединения, ориентацию компонентов, посадку разъемов, крепежные элементы и любые детали, припаянные вручную или методом селективной пайки, прежде чем к ним станет трудно получить доступ. Завершите запланированную доработку и определите, требуется ли программирование, калибровка или предварительное функциональное тестирование. Дефект, обнаруженный только после отверждения, может потребовать локального удаления покрытия, повторного тестирования и повторного нанесения, что приведет к дополнительным отклонениям в технологическом процессе.
«Флюс, не требующий очистки» не означает автоматически, что он «готов к нанесению покрытия».
Некоторые системы флюсов, не требующие очистки, могут быть совместимы с определенными конформными покрытиями, в то время как другие могут ухудшать смачивание, адгезию или электрические характеристики. Решение должно основываться на рекомендациях поставщиков выбранных материалов и результатах репрезентативных технологических испытаний. Если требуется очистка, необходимо контролировать химический состав чистящего средства, процесс ополаскивания, сушки и чувствительность компонентов. Плата, которая визуально выглядит чистой, может потребовать дополнительной проверки чистоты для сложных условий эксплуатации.
На начальном этапе проектирования с учетом технологичности производства (DFM) и анализа процесса сборки необходимо убедиться в отсутствии недоступных полостей, капиллярных зазоров, негерметичных переключателей, микрофонов, датчиков давления или компонентов, чувствительных к жидкостям, парам или теплу. Эти детали могут повлиять как на последовательность сборки, так и на пригодность самого покрытия.
Совместимость закупаемых материалов и самих материалов также имеет значение.
В утвержденной спецификации материалов должны быть указаны детали с ограничениями по покрытию, такие как разъемы, реле, оптоэлектронные окна, регулируемые контакты, акустические устройства или специальные датчики. Замена может изменить материалы корпуса, уплотнения или химическую стойкость, даже если электрические характеристики кажутся схожими. Любые предлагаемые альтернативы следует контролировать в рамках утвержденного процесса закупки компонентов , при необходимости с разрешения производителя оборудования.
Выбор защитного покрытия с учетом реальных условий эксплуатации.
Выбор химического состава покрытия зависит от условий эксплуатации, совместимости с компонентами, необходимой возможности доработки и плана квалификации, а не только от самой низкой цены. Акриловые, уретановые и силиконовые системы имеют разные компромиссы в отношении нанесения, химической стойкости, термических характеристик и ремонта. Для специальных материалов требуется отдельное подтверждение технологических возможностей.
| семейство покрытий | Почему производитель оригинального оборудования может это рассмотреть | Что необходимо проверить |
|---|---|---|
| Акрил (AR) | Распространенный вариант защиты, где ценятся удобство в обслуживании и доступность доработки. | Воздействие растворителей, совместимость с чистящими средствами, отверждение, адгезия и электрические требования |
| Уретан / полиуретан (УР) | Может подойти для проектов, требующих определенной химической стойкости или износостойкости. | Точный состав, условия отверждения, удаление покрытия и совместимость компонентов. |
| Силикон (СР) | Может рассматриваться для работы в широком диапазоне температур или при высоких требованиях к гибкости. | Адгезия, контроль загрязнения, вязкость, укрывистость и потребности в дальнейшей доработке. |
| Специальные покрытия, включая парилен. | Актуально, когда в техническом задании требуются особые свойства пленки или способ нанесения покрытия. | Доступность процесса, квалификация поставщиков и необходимость привлечения внешнего специалиста. |
Не существует универсальной оптимальной толщины сухой пленки для всех печатных плат с конформным покрытием. Допустимый диапазон определяется химическим составом, чертежом изделия, данными поставщика покрытия и согласованным методом контроля. Толщину следует измерять в определенных репрезентативных местах, часто на плоских поверхностях или контрольных образцах, обработанных вместе с платами, а не предполагать исходя из настроек распылительной машины. Чрезмерно толстый слой материала не обязательно обеспечивает лучшую защиту; он может привести к образованию луж, напряжению, проблемам с отверждением или необходимости доработки.
Документацию по материалам необходимо интерпретировать правильно. Стандарт IPC-CC-830 касается квалификации и соответствия материалов для защитного покрытия; он не гарантирует, что готовая печатная плата с покрытием, изготовленная заказчиком, выдержит реальные условия эксплуатации. Стандарт IPC-HDBK-830 предоставляет рекомендации по проектированию, выбору и применению. Производитель оригинального оборудования (OEM) по-прежнему должен определить требования к характеристикам конечного продукта и доказательства, которые ожидаются от производителя.
Селективное конформное покрытие: требования к маскировке и ограничению доступа.
Селективное конформное покрытие определяется не только тем, куда оно должно попадать, но и тем, где его нельзя наносить. Разъемы, краевые контакты, тестовые площадки и тепловые интерфейсы могут потерять свою функциональность, если на них нанесено покрытие. Поэтому четкая карта запрещенных зон имеет важное значение для готового к производству корпуса печатной платы.
Типичные области, требующие оценки возможности нанесения защитного покрытия, включают в себя сопрягаемые поверхности разъемов, позолоченные контакты, съемные перемычки, точки регулировки, контакты батарей, запрессованные соединения, механизмы переключателей, порты датчиков и обозначенные контрольные точки. Некоторые светодиоды, световоды, оптические элементы и компоненты с вентиляционными отверстиями требуют специальной проверки. Вопрос о возможности нанесения покрытия на корпус компонента или паяное соединение рассматривается отдельно от вопроса о возможности нанесения покрытия на его сопрягаемую или чувствительную поверхность.
Что должно быть показано на чертеже покрытия?
- Зоны покрытия с верхней и нижней сторон, с правильной ориентацией платы и внесенными изменениями.
- Четко обозначенные участки без покрытия, включая границы и допустимые отклонения в положении, где это критически важно.
- Требуемый материал покрытия, утвержденная альтернативная политика и критерии приемлемости сухой пленки.
- Области, где скопление жидкости, просачивание под компонент или покрытие на контактах корпуса были бы недопустимы.
- Любые элементы, которые должны оставаться доступными для тестирования, регулировки, установки разъемов или последующей механической сборки.
Процесс маскирования и выборочного нанесения покрытий от Highleap предназначен для защиты разъемов, тестовых площадок и других функциональных интерфейсов. Точное использование малярной ленты, колпачков, заглушек или других временных барьеров зависит от фактической геометрии сборки и утвержденного метода производства. Не следует предполагать, что программу нанесения покрытия можно создать только из файлов Gerber: специальный чертеж нанесения покрытия сверху/снизу или изображение сборки с маркировкой гораздо менее неоднозначны.
Нанесение покрытия, отверждение и воспроизводимость производственных процессов.
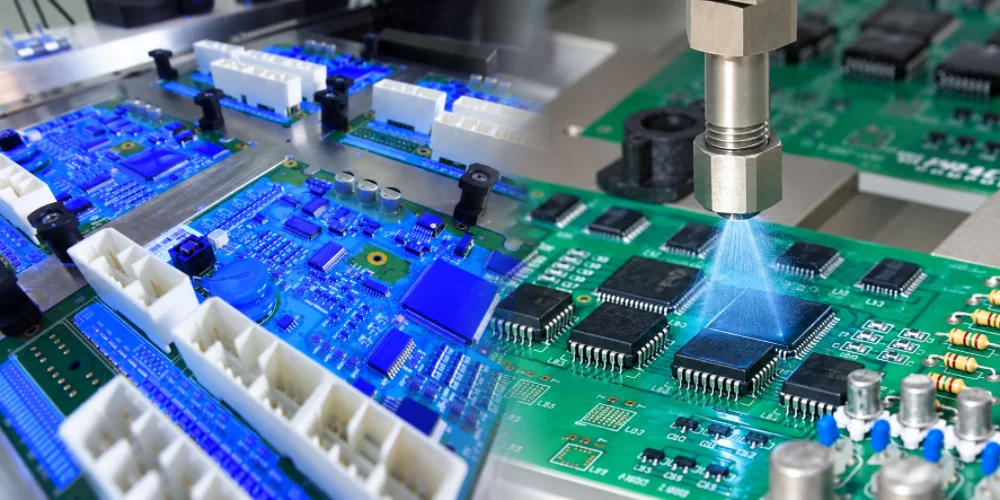
Утвержденный процесс нанесения должен воспроизводить карту покрытия, свойства пленки и процесс отверждения от партии к партии. Компания Highleap включает в свой парк оборудования для производства печатных плат линию по нанесению конформной краски методом распыления. Для потенциального проекта инженерная экспертиза должна подтвердить совместимость выбранного покрытия с данной линией и необходимость каких-либо специальных манипуляций, маскировки или привлечения сторонних подрядчиков.
Последовательность производства, обеспечивающая сохранность качества работы.
- Выпустите сборку: Выполнить пайку, проверку компонентов и необходимый ремонт; определить утвержденную версию.
- Подготовьте поверхность: Провести согласованный процесс очистки и сушки с проверкой, соответствующей уровню риска.
- Замаскируйте запретные зоны: обеспечить защиту обозначенных контактов, тестовых площадок, портов и механических интерфейсов.
- Примените материал: Контролируйте тип покрытия, инструкции по смешиванию или обработке, схему нанесения и условия процесса.
- Сушка или вяление: Следуйте утвержденным данным о материалах, температурным пределам компонентов и необходимому времени воздействия.
- Проверить и отпустить: Проверьте степень покрытия, недопустимое образование мостиков или скопление отходов, чистоту, препятствующую доступу, и необходимые результаты анализов.
Нанесение покрытия распылением, кистью, погружением и специализированные методы осаждения имеют разные преимущества и риски. Метод, упомянутый в общей технической литературе, не следует путать с подтвержденными возможностями конкретного завода. Например, автоматизированная или селективная система распыления может быть эффективна для повторяющихся печатных плат с четко определенными зонами, но углубления и затенение высоких компонентов все еще требуют инженерной оценки. Ориентация нанесения, траектория сопла и поток материала могут создавать тонкие или толстые участки, которые не видны на изображении сверху.
Процесс отверждения также зависит от материала: испарение растворителя, химическая реакция, отверждение под воздействием влаги и воздействие УФ-излучения не являются взаимозаменяемыми. Если изделие требует использования термочувствительных соединителей или определенной последовательности сборки после нанесения покрытия, производственный план должен учитывать эти ограничения. Недостаточное отверждение может повлиять на удобство использования и эксплуатационные характеристики; излишнее дополнительное время спекания может создать дополнительную нагрузку на компоненты или на производственные графики.
Как следует проверять и тестировать печатную плату с защитным покрытием?
При приемке печатных плат с покрытием необходимо учитывать три вопроса: была ли электронная сборка правильной до нанесения покрытия, было ли покрытие нанесено надлежащим образом и продолжает ли плата функционировать после этого? Одна окончательная визуальная проверка не может ответить на все три вопроса. Производитель оборудования должен указать охват тестирования и порядок отчетности в соответствии с рисками, связанными с продукцией.
| Контрольная точка | Доказательства для запроса | Важное ограничение |
|---|---|---|
| Качество сборки перед нанесением покрытия | Согласованные протоколы автоматизированного оптического контроля, рентгеновского, визуального или электрического осмотра. | Приемка паяного соединения не доказывает качество покрытия. |
| Состояние поверхности | Документированное описание процесса очистки/обработки и любых необходимых проверок чистоты. | Визуальная чистота сама по себе может не выявить вредных остатков. |
| Покрытие и ношение масок | Визуальный осмотр и, если позволяет материал, осмотр с помощью УФ-излучения по карте покрытия. | УФ-флуоресценция не обеспечивает заданную толщину или отверждение. |
| Толщина пленки и отверждение | Утвержденный метод измерения толщины/образец и зарегистрированные данные контроля отверждения конкретного материала. | Одного измерения на плоской поверхности недостаточно для характеристики каждого края или тени компонента. |
| Операция после нанесения покрытия | Проверка на уровне питания, интерфейсов или системы по указанным параметрам. | Прохождение теста при комнатной температуре не является экологической квалификацией. |
Для плат, содержащих встроенное программное обеспечение, преобразователи питания или чувствительные интерфейсы ввода/вывода, согласованная функциональная проверка печатной платы должна учитывать зоны, препятствующие нанесению покрытия, и доступ к зажимным приспособлениям. Тестирование может проводиться до нанесения покрытия, после нанесения покрытия или на обоих этапах в зависимости от рисков, связанных с продуктом, и технологических требований. Если разъем неправильно замаскирован, окончательная проверка связи или сопряжения может выявить проблему, которую не удалось обнаружить с помощью одной лишь проверки покрытия.
К распространённым дефектам, приводящим к отбраковке, относятся: покрытие на запрещённых контактных поверхностях, открытые проводники там, где требуется обязательное покрытие, недопустимые пузырьки или пустоты, дефекты адгезии, трещины, посторонние материалы, неполное отверждение и чрезмерное скопление материала. Решение по ним зависит от принятых заказчиком критериев качества работы, состава покрытия и указанных критических зон. УФ-контроль полезен только в том случае, если выбранный продукт содержит подходящий флуоресцентный индикатор; он не является доказательством того, что каждое защитное покрытие видно под УФ-светом.
Для программ повышения надежности необходимо указать точный документ о качестве изготовления и его редакцию. Руководящие принципы приемки IPC-A-610, квалификация материалов по стандарту IPC-CC-830 и применимые испытания конечного продукта на влажность, электрические или экологические параметры играют различную роль. Не используйте неуказанное утверждение о «сертификации покрытия IPC» в качестве замены измеримых требований к готовой сборке.
От прототипа печатной платы с покрытием до серийного производства.
Первая плата с нанесенным покрытием демонстрирует внешний вид в определенный момент времени; контролируемая пилотная сборка помогает доказать, можно ли повторить процесс. Нанесение покрытия изменяет уже собранное изделие, поэтому при проверке первого образца следует проверить ориентацию платы, доступ к приспособлениям, цикл маскирования, обработку материалов, фактическое покрытие вокруг высоких компонентов, сушку или отверждение и функциональность после нанесения покрытия. Если производитель ожидает в будущем доработок на месте, выбранный материал и процедура ремонта также должны быть одобрены.
При мелкосерийном пилотном производстве печатных плат необходимо определить, что следует изучить перед выпуском следующей партии: можно ли воспроизвести процесс маскирования, распространяется ли покрытие в запрещенные зоны, достаточно ли покрытия под компонентами и остаются ли тестовые контакты пригодными для использования. Небольшая партия может выявить проблемы, специфичные для покрытия, которые могут быть пропущены при анализе одного образца.
После утверждения повторное производство должно основываться на контролируемой комбинации изменений в спецификации печатной платы/спецификации материалов, материала покрытия и поставщика, чертежа покрытия, инструкций по нанесению маски, рецептуры отверждения, допустимых пределов и процедуры испытаний. Изменения в поставщике разъемов, процессе нанесения флюса, рецептуре покрытия или геометрии основных компонентов должны инициировать анализ влияния. Изменение может повлиять на покрытие или адгезию, даже если электрическая схема не изменилась.
Для закупочных групп, которые одновременно закупают собранные и покрытые печатные платы, комплексное решение по сборке печатных плат «под ключ» может объединить изготовление плат без покрытия, материалы, пайку, нанесение покрытия и тестирование в рамках одного утвержденного пакета работ. В договоре купли-продажи по-прежнему должно быть указано, кто утверждает изменения в конструкции, определены критерии квалификации и кому принадлежат любые специальные приспособления или маски.
Стоимость сборки печатных плат с защитным покрытием и требования к запросу предложений.
Сборка печатных плат с нанесением защитного покрытия обычно рассматривается как комплексный производственный процесс, а не как универсальная надбавка за нанесение покрытия на каждую плату. Факторы, влияющие на стоимость, включают химический состав и доступность покрытия, размер платы, высоту компонентов, одностороннее или двухстороннее покрытие, сложность маскирования, время нанесения и отверждения, требования к контролю качества, количество партий и необходимую документацию. Доработка или квалификационные испытания могут повлечь за собой дополнительные инженерные затраты.
Для получения действительно выгодного предложения по печатным платам с покрытием, включите в свой запрос следующую информацию:
- Данные о производстве печатных плат: Файл Gerber/ODB++ или аналогичный, структура слоев, размеры платы, качество поверхности и чертеж для изготовления.
- Данные сборки: Спецификация материалов с утвержденными номерами деталей, файлами размещения, сборочными чертежами, примечаниями по полярности и прогнозом объемов производства.
- Требования к покрытию: Указанные требования к материалу или эксплуатационным характеристикам; карта верхнего/нижнего покрытия; зоны, не требующие покрытия; критерии толщины/приемлемости; ограничения по отверждению или материалу.
- Условия эксплуатации продукта: воздействие температуры, влажности или конденсата, загрязняющих веществ, предполагаемый срок службы и любые запрошенные квалификационные испытания.
- Проверка и испытание: Стандарт качества изготовления и его изменения, необходимые записи на уровне образцов или единиц продукции, метод контроля покрытия и функциональные испытания до и после нанесения покрытия.
- Коммерческий релиз: Объемы производства прототипов и серийного производства, график партий, утвержденные альтернативы, упаковка, маркировка и ожидания в отношении контроля версий.
Например, для двух плат контроллера схожих размеров могут потребоваться совершенно разные операции нанесения покрытия. Одна может допускать широкое распыление только с использованием защитных масок для разъемов. Другая может иметь плотный доступ для тестирования, негерметичные оптические компоненты, множество поверхностей, контактирующих с источниками тепла, и двухстороннюю карту нанесения покрытия с жесткими границами. Поставщик услуг по нанесению покрытия не сможет адекватно рассчитать стоимость таких двух вариантов, основываясь только на размерах платы.
Компания Highleap может рассмотреть производственный пакет, сочетающий сборку SMT/THT с определенным этапом нанесения защитного покрытия. Отправьте свои файлы и ключевые требования к приемке через наш запрос на расчет стоимости сборки печатных плат и нанесения защитного покрытия ; инженеры смогут определить любые недостающие детали, касающиеся маскирования, материалов или тестирования, которые необходимо устранить до начала производства.
Часто задаваемые вопросы от покупателей OEM-продукции
Предлагает ли компания Highleap услуги по сборке печатных плат и нанесению защитного покрытия от одного поставщика?
Да. Компания Highleap публично указывает, что предоставляет услуги по сборке печатных плат, контролю качества, функциональному тестированию и нанесению защитного покрытия методом распыления. Для каждой сборки необходимо подтвердить конкретный химический состав покрытия, степень покрытия, последовательность технологических процессов и приемочные испытания.
Следует ли наносить защитное покрытие до или после функциональных испытаний?
Для каждого изделия не существует единой обязательной последовательности действий. Многие программы предусматривают проверку и тестирование после пайки, нанесение покрытия и выполнение отдельных проверок после отверждения. План должен учитывать доступ к контрольным точкам, ожидаемые неисправности и стоимость удаления покрытия для ремонта.
Можно ли покрыть печатные платы разъемами, реле или контрольными точками защитным слоем?
Часто да, при условии совместимости процесса сборки и нанесения покрытия. Сопрягаемые поверхности разъемов, негерметичные механизмы, контакты и критически важные контрольные точки могут потребовать маскировки или другой защиты. На утвержденном чертеже покрытия должны быть указаны зоны, запрещенные для использования.
Достаточно ли покрытия, соответствующего стандарту IPC-CC-830, чтобы доказать надежность печатной платы?
Нет. Стандарт IPC-CC-830 в первую очередь касается квалификации и соответствия материалов покрытия. Готовая сборка по-прежнему требует соблюдения указанного процесса нанесения, контроля качества изготовления, функциональных испытаний изделия и любой экологической квалификации, соответствующей его конечному применению.
Может ли такое же защитное покрытие защитить электронику от дождя, солевых брызг и воздействия растворителей?
Не всегда. Химическая и физическая стойкость каждого покрытия зависит от состава, а также от герметичности, конструкции корпуса и продолжительности воздействия. Производитель оборудования должен предоставлять информацию о фактических условиях эксплуатации и соответствующих критериях испытаний, а не предполагать, что все защитные покрытия обладают одинаковыми характеристиками.
Как можно снизить стоимость защитного покрытия, не теряя при этом контроля?
Заранее определите границы нанесения покрытия, сократите количество ненужных трафаретов за счет продуманного размещения компонентов, утвердите осуществимый план материалов и контроля качества, а также избегайте изменений спецификации материалов или компоновки на поздних этапах. Никогда не ослабляйте критически важные экологические требования исключительно для сокращения времени нанесения покрытия без одобрения инженера.
Обсудите проект по производству печатных плат с покрытием с компанией Highleap Electronics.
Для проведения практической инженерной проверки отправьте текущие файлы сборки, чертеж покрытия/контрольной зоны, прогноз количества и требуемый материал покрытия или условия эксплуатации. Компания Highleap сможет оценить объем запрашиваемой сборки и отделки и определить требования, которые необходимо подтвердить до составления коммерческого предложения и начала производства.
Примечание для производителя: пригодность покрытия, химический состав, толщина, возможность выборочного нанесения, контроль качества, экологическая квалификация, сроки поставки и коммерческие условия остаются специфичными для утвержденного проекта. Защитное покрытие не заменяет проектирование корпусов, контроль загрязнения или тестирование на системном уровне.
Об авторе
Ширли Люнг
Менеджер по продукции (печатные платы/сборки) и инженер по техническим продажам
Ширли обладает 5-летним практическим опытом в области изготовления и сборки печатных плат. В сферу её компетенции входят сложные многослойные платы, структуры HDI, поставка компонентов «под ключ», SMT-сборка, тестирование и полная системная интеграция.
Выполняя функции технического консультанта и специалиста по продажам, она оказывает клиентам поддержку в вопросах проектирования с учетом технологичности производства (DFM), оптимизации затрат и планирования производства, помогая проектам эффективно переходить от проектирования к серийному производству с обеспечением стабильного качества и своевременной доставки.

Рекомендуемые сообщения

Производитель печатных плат KB-6165C для силовых и контрольных плат.
HIGHLEAP ELECTRONICS / KB-6165C / Плата питания и управления...

Китайский производитель печатных плат с 14-слойным толстым слоем меди для сильноточных плат
СИЛЬНОТОКОВАЯ / СМЕШАННАЯ МЕДЬ · ВЫСОКИЙ СПРЫСОК...

Китайский производитель высокоскоростных 14-слойных печатных плат для проектирования с низкими потерями.
ВЫСОКОСКОРОСТНАЯ ПЕРЕДАЧА / ЦЕЛОСТНОСТЬ СИГНАЛА HIGHLEAP...

Китайский производитель 14-слойных жестко-гибких печатных плат для OEM-заказов.
ЖЕСТКИЕ + ГИБКИЕ ЗОНЫ · HIGHLEAPHighleap Electronics...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Помимо производства печатных плат, мы предлагаем широкий спектр электронных услуг, включая проектирование печатных плат, печатные платы и готовые решения. Если вам нужна помощь с прототипированием, проверкой дизайна, поиском компонентов или массовым производством, мы оказываем комплексную поддержку, чтобы гарантировать успех вашего проекта.
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.