
Производитель и технологический процесс изготовления жестко-гибких печатных плат

Технология производства жестко-гибких печатных плат сочетает в себе изготовление жестких печатных плат и обработку гибких схем в единой интегрированной структуре платы. По сравнению со стандартным производством жестких печатных плат, этот процесс более требователен, поскольку необходимо контролировать две совершенно разные системы материалов в рамках одного изделия. Жесткие секции должны обеспечивать стабильность размеров и прочность сборки, в то время как гибкие секции должны сохранять гибкость, устойчивость к усталости и долговременную надежность межсоединений.
Поэтому процесс изготовления жестко-гибких печатных плат включает в себя гораздо больше, чем просто припаивание гибкой схемы к жесткой плате. Полный процесс включает в себя подготовку жесткого и гибкого материала, раздельное формирование схем, ламинирование защитным слоем, многослойное склеивание, вторичное сверление, металлизацию, нанесение внешнего изображения слоя, нанесение паяльной маски, профилирование, тестирование и окончательную проверку. Каждый этап должен тщательно контролироваться, чтобы гарантировать, что жесткие и гибкие части функционируют вместе как единое надежное готовое изделие.
В компании Highleap Electronics наш производственный процесс создания жестко-гибких печатных плат основан на стабильности процесса, совместимости материалов и надежном соединении жестких и гибких секций. Это особенно важно для изделий, которые должны соответствовать как требованиям к компактности, так и к долгосрочной механической надежности.
Материалы, используемые при производстве жестко-гибких печатных плат
В конструкции жестко-гибких печатных плат используются как гибкие материалы для печатных плат, так и жесткие материалы для печатных плат. Совместимость материалов является критически важным аспектом процесса, поскольку разные материалы по-разному реагируют на нагрев, давление, сверление и изменение размеров во время изготовления.
Гибкие материалы для секций
- Полиимид PI: Наиболее широко используемый материал для гибких оснований благодаря своей превосходной термостойкости, гибкости, химической стабильности и диэлектрическим свойствам.
- Полиэстер ПЭТ: Более дешевая альтернатива, используемая в менее требовательных областях применения, хотя и обладающая меньшей термостойкостью, чем полиимид.
- Прокатная отожженная медь RA: Этот материал обычно предпочитают использовать в зонах с высокой гибкостью, поскольку он обеспечивает лучшую пластичность и устойчивость к усталости при изгибе.
- Электроосажденная медь: Более экономичен, но, как правило, менее подходит для динамических изгибов, чем медь RA.
- Адгезионные системы: В зависимости от конструкции гибкого материала и требований к ламинированию используются акриловые и эпоксидные клеи.
- Бесклеевой гибкий сердечник: Используется для создания более тонких конструкций, повышения гибкости и улучшения тепловых характеристик.
- Покрытие: Обычно гибкие печатные платы покрывают полиимидной пленкой для обеспечения изоляции, механической защиты и устойчивости к воздействию окружающей среды.
- Ребра жесткости: В местах, где необходима локальная поддержка, добавляются армирующие материалы, такие как полиимид (PI), FR4, нержавеющая сталь или другие.
Материалы жесткого сечения
- Ядро FR4: Наиболее распространенный жесткий базовый материал для обеспечения несущей способности и стабильности размеров.
- Препрег: Используется для соединения жестких многослойных структур.
- Препрег без текучести: Часто используется в жестко-гибком ламинировании для предотвращения чрезмерного растекания смолы в зоны гибкости.
- Медная фольга: Используется для формирования проводящих слоев в жестких участках платы.
Окончательная конструкция жестко-гибкой платы должна проектироваться и изготавливаться с учетом взаимодействия этих материалов, особенно в переходных зонах, где встречаются жесткие и гибкие участки. В проектах, где конструкция гибкой секции является важным фактором производительности, стратегия выбора материалов тесно связана с требованиями к конструкции гибких печатных плат.
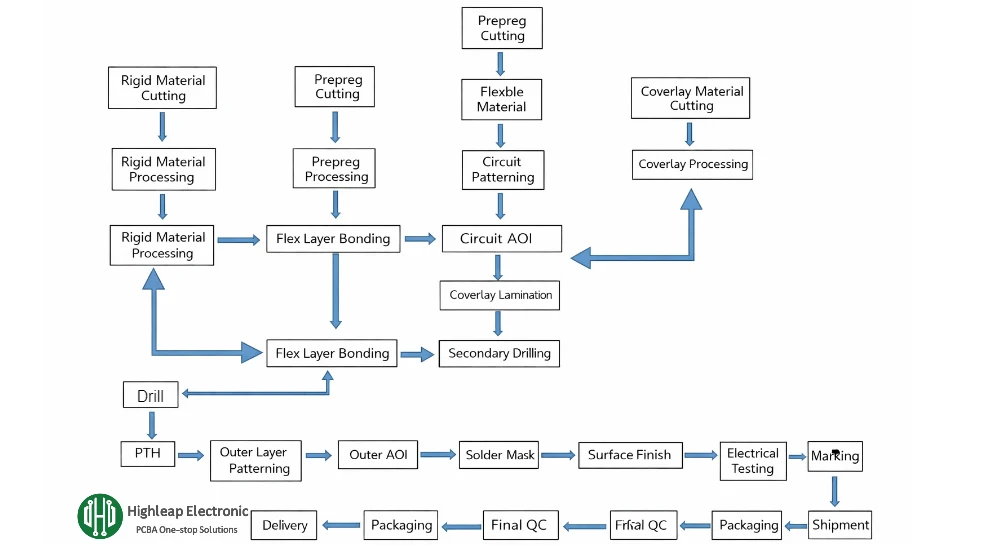
Этапы производства жестко-гибких печатных плат
- Резка жестких материалов: Крупные жесткие ламинированные панели с медным покрытием разрезаются на листы производственных размеров в соответствии с планом укладки и панельной обработки. На этом этапе обеспечивается подготовка жестких материалов в соответствии с технологическим процессом производства и требованиями к оснастке.
- Резка гибких материалов: Исходные рулонные материалы, используемые для гибких секций, такие как полиимидная подложка, клей, защитное покрытие и армирующие материалы из полиимида, нарезаются на необходимые рабочие размеры. Эта подготовка важна, поскольку гибкие материалы тоньше и более чувствительны к размерам, чем жесткие ламинаты.
- Первичное бурение: Первоначальное сверление выполняется для создания отверстий под инструмент, отверстий для выравнивания и отверстий для электрических соединений, необходимых на ранних этапах изготовления. Точность отверстий на этом этапе влияет на последующую точность совмещения и надежность покрытия.
- Лечение с помощью «черной дыры» или «проводящей дыры»: Для начала металлизации на стенки отверстий наносится токопроводящее покрытие. В некоторых технологических процессах для подготовки просверленных отверстий к последующему меднению используется токопроводящее покрытие на основе углерода.
- Первичное меднение: Медь наносится методом осаждения и гальванического покрытия на стенки отверстий и поверхность платы для обеспечения проводимости и подготовки панели к формированию изображения и схемотехнике.
- Выравнивание экспозиции: После сухого ламинирования пленки изображение точно выравнивается с просверленной панелью. Правильное выравнивание имеет решающее значение для того, чтобы рисунок изображения соответствовал расположению отверстий и предполагаемой компоновке схемы.
- Разработка: Неэкспонированная сухая пленка удаляется, оставляя на поверхности платы только сформированный рисунок резиста.
- Офорт: Незащищенная медь удаляется химическим травлением, оставляя дорожки и контактные площадки, сформированные с помощью нанесенного резиста.
- Осмотр АОИ: Автоматизированный оптический контроль проводится для обнаружения обрывов цепей, коротких замыканий, недотравливания, перетравливания и других дефектов линий до того, как панель перейдет к последующим этапам обработки.
- Ламинирование Flex Coverlay: На гибкие печатные платы наносится защитная пленка, предотвращающая окисление, обеспечивающая изоляцию и сохраняющая гибкость изделия. Этот этап является одним из определяющих отличий обработки гибких и жестких печатных плат.
- Прессование защитных покрытий: Покрытие и любые армирующие материалы склеиваются с использованием контролируемого тепла и давления, так что покрытие надежно прилегает без пузырьков, складок или недостаточной герметизации в местах соединения цепей.
- Пробивка: В зависимости от конструкции изделия, частично обработанная гибкая рабочая панель разрезается или перфорируется до требуемого промежуточного размера с помощью механических штамповочных инструментов или соответствующего технологического оборудования.
- Вторичная консервация: Подготовленные гибкие и жесткие секции плит укладываются друг на друга в соответствии со структурой жестко-гибких слоев. Правильная укладка имеет важное значение для обеспечения выравнивания и стабильности конечной ламинированной конструкции.
- Вторичное ламинирование: Жесткие и гибкие материалы, уложенные друг на друга, ламинируются в единую цельную панельную конструкцию. На этом этапе используются тщательно отобранные препреги и клеящие материалы для достижения как структурной прочности в жестких зонах, так и сохранения гибкости в необходимых областях.
- Вторичное прессование: В условиях вакуума и контролируемого термического давления жестко-гибкий пакет сплавляется в единую склеенную структуру. Этот процесс должен предотвращать образование пустот, расслоение, избыток смолы и смещение, сохраняя при этом целостность как жестких, так и гибких секций.
- Вторичное бурение: Для создания необходимых электрических соединений между жесткими и гибкими слоями в готовой плате в ламинированной жестко-гибкой структуре просверливаются дополнительные отверстия.
- Плазменная очистка: Плазменная обработка используется для более эффективной очистки стенок и поверхностей отверстий, чем традиционные методы влажной очистки. Это повышает надежность металлизации и адгезию при последующей обработке.
- Химическое осаждение меди для жестко-гибкого пакета: В просверленные отверстия наносится тонкий слой меди, полученный методом химического осаждения, для обеспечения начальной проводимости во вновь сформированной структуре межсоединений.
- Электролитическое меднение: Электролитическое осаждение наращивает толщину медного покрытия в отверстиях и на поверхности, обеспечивая соответствие требованиям к электрической и структурной надежности. Это критически важный этап для обеспечения высокого качества сквозных отверстий и долгосрочной надежности изделия.
- Сухое пленочное ламинирование для внешнего слоя печатной платы: На поверхность платы с медным покрытием наносится слой светочувствительной сухой пленки в рамках подготовки к переносу рисунка на внешний слой.
- Экспозиция и проявление внешнего слоя: Изображение внешнего слоя схемы переносится путем экспозиции, а неэкспонированный резист удаляется, что позволяет точно сформировать желаемую внешнюю схему.
- Травление внешнего слоя: Избыток меди за пределами требуемого рисунка схемы удаляется травлением, оставляя окончательные внешние дорожки и контактные площадки.
- AOI-верификация схем внешнего слоя: После формирования внешнего слоя схемы выполняется еще один этап оптического контроля (AOI), чтобы убедиться в отсутствии обрывов или коротких замыканий в готовом рисунке.
- Трафаретная печать паяльной маски на жестких поверхностях: На жесткие поверхности печатной платы наносится защитная паяльная маска для защиты медных проводников, улучшения изоляции и обеспечения возможности последующей сборки.
- Процесс экспонирования и отверждения паяльной маски: Паяльное покрытие формируется и затвердевает таким образом, что остается только в необходимых защитных зонах и обеспечивает стабильное сцепление.
- Качество поверхности: Для предотвращения окисления и улучшения паяемости во время сборки на открытые контактные площадки наносится финишное покрытие, например, ENIG.
- Лазерная демонтаж панелей или гибкое открывание окон: Лазерная резка может использоваться для удаления жесткого материала в заданных областях, обнажения гибкой части или для высокоточного создания сложных переходных структур между жесткими и гибкими элементами.
- Крепление для усиления или упрочняющего элемента: Стальные элементы, ребра жесткости FR4, полиимидные ребра жесткости или другие армирующие материалы крепятся в определенных местах для увеличения локальной опоры, толщины или устойчивости конструкции.
- Электрические испытания: Для проверки наличия обрывов, коротких замыканий и проблем с целостностью цепи, а также для обеспечения соответствия платы требуемым электрическим характеристикам, используется тестирование с помощью летающего щупа или приспособления.
- Шелкография: На плату наносятся символы, метки, логотипы и идентификационная информация для облегчения последующей сборки, проверки и отслеживания.
- Фрезерование на станках с ЧПУ или окончательная обработка профиля: Фрезерование на станках с ЧПУ используется для обработки окончательного контура печатной платы в соответствии с размерами и допусками заказчика.
- Окончательный контроль качества (ОКК): Готовая жестко-гибкая печатная плата проходит полную проверку внешнего вида, проверку размеров, оценку качества изготовления и структурную оценку в соответствии с внутренними стандартами качества и требованиями заказчика.
- Упаковка и отгрузка: Сертифицированные платы упаковываются с использованием антистатической защиты, контроля влажности и соответствующих мер безопасности при транспортировке, а затем хранятся или отправляются в соответствии с требованиями заказчика к доставке.
Как обычно разделяется производственный процесс на практике.
Хотя весь процесс можно описать в виде длинной пошаговой последовательности, производство жестко-гибких печатных плат обычно осуществляется в несколько основных производственных этапов:
- Этап подготовки материалов: Жесткие и гибкие материалы разрезаются, сортируются и подготавливаются для раздельной обработки.
- Этап формирования гибкой печатной платы: Для гибкой части завершены сверление, токопроводящая обработка, визуализация, травление, оптический контроль и ламинирование защитным покрытием.
- Этап жестко-гибкого склеивания: Жесткие и гибкие профили укладываются друг на друга, ламинируются и прессуются в единую конструкцию.
- Этап вторичного соединения: Для обеспечения надежного электрического соединения через многослойную структуру используются сверление, плазменная очистка, осаждение меди и меднение.
- Этап финишной обработки внешнего слоя: Внешняя схема, паяльная маска, обработка поверхности, профилирование и маркировка завершены.
- Этап проверки: Проведение испытаний, окончательной проверки и упаковки гарантирует готовность продукции к отгрузке или сборке.
Такой поэтапный подход помогает клиентам понять, почему для производства жестко-гибких печатных плат требуется больше времени и более строгий контроль, чем для обычных жестких плат. На ранних этапах разработки многие команды начинают с создания прототипа печатной платы, прежде чем переходить к серийному производству.

Почему производство жестко-гибких печатных плат сложнее, чем производство стандартных печатных плат?
Производство жестко-гибких печатных плат более сложное, поскольку в одном изделии сочетаются различные системы материалов и различные технологические требования. Гибкая часть должна оставаться гибкой, в то время как жесткая часть должна обеспечивать структурную стабильность, точность размеров и надежность сборки.
К основным производственным трудностям относятся:
- Обработка тонких гибких материалов: Гибкие материалы мягкие и тонкие, поэтому они чаще мнутся, растягиваются или заклинивают во время транспортировки и обработки.
- Пространственное движение: Гибкие материалы, как правило, обладают меньшей стабильностью размеров, чем FR4, что затрудняет выравнивание.
- Контроль качества Coverlay: Некачественная ламинация защитного слоя может привести к образованию пузырьков, пустот, плохой теплоизоляции или снижению эластичности.
- Контроль ламинирования: Жестко-гибкие конструкции очень чувствительны к течению смолы, балансу давления и тепловому режиму.
- Надежность отверстий с покрытием: Взаимосвязи между жесткими и гибкими секциями должны обеспечивать проводимость при термических и механических нагрузках.
- Обработка переходной зоны: Зоны перехода от жесткой к гибкой конструкции часто являются наиболее чувствительными механическими и конструктивными элементами доски.
Ввиду этих факторов для успешного производства жестко-гибких печатных плат требуется опыт как в изготовлении многослойных жестких печатных плат, так и в обработке гибких печатных плат. В схемах с высокой плотностью размещения компонентов та же дисциплина в отношении совмещения и межсоединений становится еще более важной при создании печатных плат с высокоплотными структурами (HDI).
Критические точки контроля процесса в производстве жестко-гибких печатных плат
Хранение и подготовка материалов
Полиимидные материалы, защитные покрытия, препреги и другие клеящие материалы следует хранить и обрабатывать в контролируемых условиях. Перед такими важными процессами, как ламинирование и нанесение изображений, необходимо контролировать поглощение влаги и изменение размеров.
Точность регистрации и экспозиции
Поскольку жестко-гибкие печатные платы содержат как жесткие, так и гибкие материалы, точность совмещения должна тщательно контролироваться на всех этапах сверления, получения изображений и укладки слоев. Любое смещение может повлиять на надежность отверстий, расстояние между проводниками и конечный выход годной схемы.
Давление ламинирования и текучесть смолы
Жестко-гибкое ламинирование является одним из важнейших контрольных моментов в процессе. Необходимо сбалансировать давление, температуру, время выдержки и поведение текучести смолы, чтобы обеспечить правильное соединение жестких зон без повреждения гибких.
Качество стенок отверстий и металлизация
Надежность сквозных отверстий с гальваническим покрытием зависит от качества сверления, подготовки стенок отверстия, эффективности плазменной очистки, осаждения меди и толщины гальванического покрытия. Недостаточный контроль в этих областях может привести к периодическим сбоям или проблемам с долгосрочной надежностью.
Защита гибкой зоны
В процессе обработки гибкие участки необходимо защищать от царапин, перенапряжения, загрязнений и термических повреждений. Неправильное обращение может снизить характеристики изгиба или привести к появлению скрытых дефектов.
Дисциплина инспекции
Производство жестко-гибких печатных плат требует большего, чем просто контроль на заключительном этапе производства. Автоматический оптический контроль, электрические испытания, проверка размеров, визуальный осмотр качества изготовления и структурная оценка — все это неотъемлемые части управления процессом. В производственных условиях, где проверка процесса имеет решающее значение, дополнительные проверки могут быть дополнены комплексными методами контроля.
Меры предосторожности при производстве жестко-гибких печатных плат
Для поддержания стабильного качества и снижения производственных рисков производителям следует обращать внимание на следующие меры предосторожности:
- Выберите правильную систему материалов. подходит как для жестких, так и для гибких поверхностей в зависимости от конечного применения.
- Тщательно контролируйте проектирование зоны изгиба. Таким образом, дорожки, переходные отверстия, отверстия в защитном слое и ребра жесткости не создают концентрацию напряжений.
- При необходимости используйте текучий препрег. для предотвращения чрезмерного избытка смолы во время ламинирования.
- При необходимости выполните полную обработку гибких конструкций перед окончательным склеиванием жестких и гибких конструкций. для более эффективного управления расширением и сокращением.
- Поддержание стабильных условий окружающей среды например, температура, влажность и чистота во время производства.
- Защитите гибкие секции во время погрузки и транспортировки. внутри завода.
- Проверьте как электрическую, так и механическую надежность. Проходит тестирование и окончательную проверку перед отгрузкой.
Эти меры предосторожности важны, поскольку жестко-гибкие печатные платы часто используются в компактных, дорогостоящих и чувствительных к надежности изделиях, где устранение неисправностей после сборки может быть сложным и дорогостоящим. Если плата будет использоваться непосредственно в процессе сборки изделия, следует также учитывать технологичность производства, а также требования к последующей сборке печатной платы .
Часто задаваемые вопросы о производстве жестко-гибких печатных плат
Что представляет собой процесс производства жестко-гибких печатных плат?
Процесс производства жестко-гибких печатных плат объединяет изготовление гибких схем и производство жестких печатных плат в единой интегрированной структуре. Он обычно включает подготовку материала, сверление, обработку проводящих отверстий, меднение, создание изображения схемы, травление, ламинирование защитным слоем, соединение жестко-гибких плат, вторичное сверление, обработку внешнего слоя, тестирование и окончательную проверку.
Почему производство жёстко-гибких печатных плат сложнее, чем стандартных?
Изготовление жестко-гибких печатных плат сложнее, поскольку в них сочетаются жесткие и гибкие материалы с различными термическими и механическими свойствами. Процесс должен обеспечивать стабильность размеров в жестких участках, сохраняя при этом гибкость и сопротивление усталости в гибких зонах. Ламинирование, выравнивание и надежность металлизированных отверстий предъявляют более высокие требования, чем при изготовлении стандартных жестких печатных плат.
Какие материалы используются при изготовлении жестко-гибких печатных плат?
В жестко-гибких печатных платах обычно используются сердечники из FR4 и препрег в жестких секциях, в то время как в гибких секциях обычно применяются полиимидная пленка, прокатанная отожженная медь, защитное покрытие, клеевые системы и, при необходимости, усилители. Для контроля растекания смолы и защиты гибких участков часто используется препрег, предотвращающий растекание смолы, во время ламинирования жестко-гибких плат.
Какой этап является наиболее важным в производстве жестко-гибких печатных плат?
Несколько этапов имеют решающее значение, но надежность ламинирования и межсоединений обычно являются наиболее важными. Вторичная укладка, ламинирование, сверление, плазменная очистка, осаждение меди и меднение определяют, сохранят ли жесткие и гибкие секции механическую стабильность и электрическую надежность в готовой плате.
Как обеспечить надежное выполнение отверстий в жестко-гибких печатных платах?
Надежное покрытие отверстий зависит от точности сверления, надлежащей обработки отверстий проводящим материалом или химического осаждения меди, эффективной плазменной очистки и контролируемой толщины гальванического покрытия. Эти этапы обеспечивают прочное медное покрытие стенок отверстий и стабильное электрическое соединение между жесткими и гибкими слоями.
Используется ли в гибких печатных платах (rigig flex PCB) паяльная маска или защитное покрытие?
В печатных платах с жесткой и гибкой конфигурацией обычно используются оба типа печатных плат, но в разных местах. Жесткие участки, как правило, покрываются паяльной маской, а гибкие участки обычно защищаются полиимидным защитным слоем. Такое сочетание обеспечивает изоляцию, защиту цепи и гибкость, необходимую в местах изгиба.
Как проводится тестирование жестко-гибких печатных плат перед отправкой?
Жестко-гибкие печатные платы обычно тестируются с помощью проверки электрической целостности и изоляции, оптического оптического контроля, проверки размеров, проверки внешнего вида и окончательной проверки качества. В зависимости от области применения могут потребоваться дополнительные проверки надежности.
На что следует обратить внимание покупателям при выборе производителя жестко-гибких печатных плат?
Покупателям следует проверить, обладает ли производитель подтвержденным опытом как в изготовлении жестких печатных плат, так и в обработке гибких печатных плат, может ли завод контролировать надежность ламинирования и металлизированных отверстий, а также может ли он поддерживать изготовление прототипов, мелкосерийное и серийное производство со стабильными процедурами контроля качества и инспекции. Для обсуждения требований конкретного проекта они также могут напрямую связаться с производителем через страницу контактов.
Заключение
Процесс изготовления жестко-гибких печатных плат включает в себя полный цикл подготовки жесткого материала, подготовки гибкого материала, сверления, обработки токопроводящих отверстий, меднения, создания изображения схемы, травления, автоматического оптического контроля (AOI), ламинирования защитным слоем, укладки жестко-гибких компонентов, вторичного ламинирования, плазменной очистки, металлизации, нанесения паяльной маски, финишной обработки поверхности, профилирования, тестирования и окончательной проверки. Это более сложный процесс, чем стандартное изготовление печатных плат, поскольку плата должна сочетать в себе структурные характеристики жестких печатных плат с гибкостью гибких схем в одном стабильном изделии.
Для инженеров и покупателей понимание всего процесса производства жестко-гибких печатных плат помогает улучшить проектные решения, уточнить требования к поставкам и снизить проектные риски. Для производителей стабильное качество зависит от дисциплинированного контроля материалов, ламинирования, металлизации отверстий, стабильности размеров и контроля на каждом основном этапе производства. При правильном управлении процессом жестко-гибкие печатные платы могут обеспечить экономию места, интеграцию и надежность, необходимые для современных электронных систем.
Сабрина обладает более чем 18-летним опытом работы в индустрии печатных плат, имеет солидный опыт в области CAM-проектирования и анализа файлов печатных плат. Она оказывает поддержку проектам по разработке печатных плат от прототипа до серийного производства, уделяя особое внимание технологичности и надежности процесса.
Ее работа помогает инженерным командам снижать производственные риски и добиваться стабильных и высококачественных результатов в производстве печатных плат.

Статьи по теме
Сборка печатной платы солнечного инвертора для силовых и управляющих плат
Сборка печатных плат солнечных инверторов для плат управления и питания, включая подбор компонентов, проверку качества и тестирование в соответствии с требованиями проекта.
Сборка печатной платы ПЛК для центрального процессора, модулей ввода/вывода и коммуникационных модулей.
Сборка печатных плат ПЛК для контроллеров, плат ввода/вывода и связи, включая смешанный процесс сборки, закупки комплектующих и планирования тестирования.
Анализ ионного загрязнения ПХБ
Сравните методы ROSE, ионной хроматографии и SIR-тестирования для выявления ионного загрязнения ПХБ и разработайте подходящий план приемки чистоты.