
การออกแบบ PCB สำหรับกฎการผลิตและการตัดสินใจด้านการออกแบบ

รูปที่ 1.การออกแบบแผงวงจรพิมพ์ (PCB) สำหรับการผลิต
การออกแบบ PCB เพื่อการผลิตหมายถึงการออกแบบแผงวงจรของคุณเพื่อให้กระบวนการผลิตสามารถสร้างได้อย่างมีประสิทธิภาพ มีผลผลิตสูง และในราคาที่เสนอไว้ การตัดสินใจด้านการออกแบบทุกอย่าง ไม่ว่าจะเป็นน้ำหนักของทองแดง เส้นผ่านศูนย์กลางของรูเชื่อมต่อ ระยะห่างของลายวงจร รูปทรงของแผงวงจร การจัดวางชิ้นส่วน ขนาดตัวอักษรของลายพิมพ์ การขยายตัวของหน้ากากบัดกรี โครงสร้างไฟล์เจาะรู ล้วนกำหนดโดยตรงว่าผู้ผลิตและโรงงานประกอบสามารถทำอะไรได้หรือไม่ได้ และด้วยต้นทุนเท่าใด การออกแบบที่ละเลยข้อจำกัดด้านการผลิตไม่เพียงแต่จะทำให้เกิดข้อผิดพลาดด้าน DFM ในการตรวจสอบใบเสนอราคาเท่านั้น แต่ยังเพิ่มต้นทุนต่อหน่วย ยืดระยะเวลารอคอย ลดผลผลิตในรอบแรก และบางครั้งอาจสร้างความล้มเหลวในภาคสนามที่ผ่านการทดสอบของโรงงานทุกครั้ง คู่มือนี้ครอบคลุมการตัดสินใจด้านการออกแบบที่สำคัญที่สุด พร้อมด้วยตัวเลขเฉพาะที่อยู่เบื้องหลังกฎแต่ละข้อและเหตุผลด้านการผลิตที่กฎแต่ละข้อมีอยู่ เพื่อให้นักออกแบบสามารถตัดสินใจได้อย่างชาญฉลาด แทนที่จะจดจำข้อจำกัดที่พวกเขาไม่เข้าใจการตรวจสอบการออกแบบเพื่อการผลิต (DFM)จะนำการตรวจสอบเหล่านั้นไปใช้กับไฟล์แผงวงจรที่เผยแพร่แล้ว โครงสร้าง และบันทึกการผลิต ก่อนที่จะอนุมัติเครื่องมือและการผลิต
ส่งไฟล์เพื่อรับการตรวจสอบ DFM ฟรี
การออกแบบ PCB สำหรับการผลิตนั้นหมายความว่าอย่างไร และทำไมจึงเริ่มต้นก่อนขั้นตอนการจัดวางเลย์เอาต์
การออกแบบ PCB สำหรับการผลิตไม่ใช่แค่การตรวจสอบรายการในขั้นตอนสุดท้ายของการจัดวางเลย์เอาต์ แต่เป็นระเบียบวินัยในการตัดสินใจด้านการออกแบบในทุกขั้นตอน ตั้งแต่แผนผังวงจรไปจนถึงการเตรียมไฟล์ โดยต้องเข้าใจอย่างชัดเจนว่าการตัดสินใจแต่ละครั้งนั้นจำกัดหรือเอื้ออำนวยต่อกระบวนการผลิตอย่างไร ยิ่งพิจารณาข้อจำกัดด้านการผลิตเร็วเท่าไหร่ ก็ยิ่งประหยัดค่าใช้จ่ายมากขึ้นเท่านั้น
ค่าใช้จ่ายในการแก้ไขปัญหา DFM ในแต่ละขั้นตอน
- ในขั้นตอนการเลือกแบบแผนผังวงจร/ส่วนประกอบ: การเลือกใช้ QFN แทน BGA ที่ระยะห่างเท่ากันเพื่อหลีกเลี่ยงการเติม vias-in-pad ช่วยประหยัดค่าใช้จ่ายในการผลิต HDI ได้ 8-15 ดอลลาร์ต่อแผ่น โดยไม่ต้องแก้ไขการออกแบบใดๆ การระบุใช้พรีเพรก 1080 แทน 2116 ในการสร้าง HDI ช่วยรักษาสัดส่วนความกว้างของ vias ที่มองไม่เห็นให้ต่ำกว่า 0.8:1 ซึ่งเป็นความแตกต่างระหว่าง vias ที่เชื่อถือได้และ vias ที่อาจเกิดความเสียหายในภาคสนาม โดยไม่ต้องเปลี่ยนแปลงการเดินสายและไม่มีการเปลี่ยนแปลงต้นทุนในระดับวัสดุ
- เมื่อจัดวางในสัดส่วน 50%: การตระหนักว่าการกระจายตัวของทองแดงที่ไม่สมมาตรจะทำให้แผ่นวงจรบิดงอระหว่างกระบวนการรีโฟลว์ และการเติมทองแดงอย่างสมดุลในชั้นที่บางกว่านั้นใช้เวลาเพียง 30 นาที การค้นพบสิ่งนี้หลังจากที่แผ่นวงจรผลิตเสร็จแล้วหมายความว่าต้องทิ้งแผ่นวงจรทั้งหมด
- ในขั้นตอนการจัดวางขั้นสุดท้าย ก่อนสร้างไฟล์ Gerber: การตรวจสอบ DRC ตั้งแต่การพิมพ์สกรีนไปจนถึงแผ่นรอง และการปรับตำแหน่งตัวกำหนดตำแหน่งอ้างอิง 15 จุด ใช้เวลาหนึ่งชั่วโมง การแจ้งข้อบกพร่องเหล่านี้ให้ผู้ผลิตทราบจะทำให้เสียเวลาเพิ่มขึ้น 24-48 ชั่วโมง และมีความเสี่ยงที่จะทำให้ CAM ตีความผิดพลาด
- ในขั้นตอนการผลิตบทความหรือเล่มแรก: ปัญหาด้านการออกแบบเพื่อการผลิต (DFM) ที่ส่งผลกระทบต่อต้นทุนการผลิตนั้น มีค่าใช้จ่าย 500–5,000 ดอลลาร์ และทำให้กำหนดการล่าช้า 1–3 สัปดาห์ หากผลิตในปริมาณมาก เศษวัสดุ 5% จากแผงวงจร 10,000 แผ่น ในราคาแผ่นละ 12 ดอลลาร์ จะมีมูลค่าวัสดุที่สามารถนำกลับมาใช้ใหม่ได้ถึง 6,000 ดอลลาร์ (ยังไม่รวมค่าใช้จ่ายจากความเสียหายในภาคสนาม)
DFM คือทักษะการออกแบบ ไม่ใช่กฎของโรงงาน
นักออกแบบที่เข้าใจว่าทำไมจึงต้องมีเส้นลวดขั้นต่ำ 0.10 มม. สำหรับทองแดง ½ ออนซ์ (การกัดเซาะใต้เส้นลวดจะเพิ่มขึ้นตามความหนาของทองแดง) ทำไมอัตราส่วนความกว้างต่อความสูงของรูเชื่อมต่อที่สูงกว่า 10:1 จึงทำให้การชุบไม่น่าเชื่อถือ (สารเคมีไม่สามารถเข้าถึงศูนย์กลางของรูเชื่อมต่อได้) หรือทำไมโครงร่างของแผงวงจรที่ไม่มีจุดอ้างอิงที่ชัดเจนจึงทำให้เกิดความคลุมเครือในการผลิต (ข้อผิดพลาดด้านมิติสะสมจากส่วนประกอบหนึ่งไปยังอีกส่วนประกอบหนึ่ง) จะสามารถทำการแลกเปลี่ยนอย่างชาญฉลาดเมื่อประสิทธิภาพต้องการการผลักดันขีดจำกัด นักออกแบบที่มอง DFM เป็นเพียงรายการตรวจสอบผ่าน/ไม่ผ่านแบบไบนารี จะปรับแต่งโดยไม่รู้ข้อมูลอะไรเลยเสมอ
การจัดเรียงซ้อนและการตัดสินใจเกี่ยวกับวัสดุที่กำหนดขอบเขตการผลิต
การตัดสินใจเกี่ยวกับการจัดเรียงชั้นของวัสดุก่อนเริ่มการออกแบบ จะเป็นตัวกำหนดว่าส่วนใดสามารถผลิตได้และส่วนใดผลิตไม่ได้ในแผงวงจรสำเร็จรูป ซึ่งส่วนใหญ่แล้วไม่สามารถเปลี่ยนแปลงได้หลังจากวางเส้นทางวงจรแล้ว เว้นแต่จะทำการออกแบบใหม่ทั้งหมด
การเรียงซ้อนแบบสมมาตร: สิ่งที่ขาดไม่ได้สำหรับแผงวงจรบาง
การจัดเรียงชั้นแบบสมมาตร — ที่การจัดเรียงชั้นและความหนาของฉนวนเหนือเส้นกึ่งกลางของแผ่นวงจรเป็นแบบสมมาตรกับด้านล่าง — จะช่วยป้องกันการขยายตัวทางความร้อนที่ไม่เท่ากันระหว่างการเคลือบและการหลอม เมื่อแผ่นวงจรขยายและหดตัวแบบไม่สมมาตร มันจะโก่งงออย่างถาวร สำหรับแผ่นวงจรที่มีความหนาน้อยกว่า 1.0 มม. ซึ่งพบได้ทั่วไปในแผ่นวงจรพิมพ์ ความละเอียดสูง (HDI PCB)และการออกแบบอุปกรณ์สวมใส่ การจัดเรียงชั้นแบบไม่สมมาตรจะทำให้เกิดความล้มเหลวในการวางชิ้นส่วน SMT เนื่องจากการโก่งงออย่างแน่นอน
การตัดสินใจด้านการออกแบบ: กำหนดให้การจับคู่ชั้นสะท้อนกันโดยเจตนา — ถ้า L2 เป็นแผ่นทองแดง 1 ออนซ์ L(N-1) ก็ต้องเป็นแผ่นทองแดง 1 ออนซ์เช่นกัน ในกรณีที่การเดินสายสัญญาณขัดขวาง ให้เพิ่มการเติมทองแดงแบบแรเงาที่ด้านที่บางกว่า วิธีนี้ไม่จำเป็นต้องมีการเชื่อมต่อทางไฟฟ้า ไม่เสียค่าใช้จ่ายในการผลิต และช่วยปรับสมดุลพฤติกรรมการขยายตัวเนื่องจากความร้อน
การจับคู่ค่า Tg ของวัสดุกับกระบวนการประกอบ
- มาตรฐาน FR4 (Tg 130–140°C): เหมาะสมสำหรับงาน SMT ด้านเดียวแบบไร้สารตะกั่ว แต่ไม่ค่อยเหมาะสมสำหรับงาน SMT สองด้านแบบไร้สารตะกั่ว เนื่องจากกระบวนการรีโฟลว์สองรอบเต็มที่อุณหภูมิสูงสุด 255–260°C จะทำให้แผงวงจรเข้าใกล้จุดเปลี่ยนสถานะของแก้วมากเกินไป สำหรับการประกอบสองด้าน ควรระบุอุณหภูมิกลางของจุดเปลี่ยนสถานะของแก้ว (150–160°C) เป็นค่าต่ำสุด
- Tg สูง FR4 (Tg 170°C ขึ้นไป): เหมาะสำหรับงานประกอบแบบไร้สารตะกั่วสองด้าน ช่วงอุณหภูมิการใช้งานในรถยนต์ (−40°C ถึง +125°C) และการใช้งานที่มีวงจรความร้อนสูง ต้นทุนสูงกว่า FR4 มาตรฐาน 10–20% — น้อยกว่าหนึ่งรอบการซ่อมแซม
- แผ่นลามิเนตที่ทนต่อ CAF: สำหรับงานออกแบบที่มีระยะห่างระหว่างรูเจาะน้อยกว่า 0.20 มม. ในสภาพแวดล้อมที่มีความชื้นสูง แผ่น FR4 มาตรฐานอาจเกิดการเจริญเติบโตของเส้นใยนำไฟฟ้า (CAF) ระหว่างรูเจาะที่อยู่ติดกันได้เมื่อเวลาผ่านไป ควรเลือกใช้เกรดที่ทนต่อ CAF (Isola 370HR, Shengyi S1000-2M) เมื่อทั้งระยะห่างระหว่างรูเจาะแคบและมีความชื้นสูง
การออกแบบข้อกำหนดอิมพีแดนซ์ควบคุมที่สมบูรณ์
ความแม่นยำของวงจรควบคุมอิมพีแดนซ์นั้นขึ้นอยู่กับข้อกำหนดที่ระบุไว้ ความกว้างของวงจรในเครื่องมือ EDA คำนวณจากค่าพารามิเตอร์ไดอิเล็กทริกที่กำหนดไว้ หากหมายเหตุการผลิตระบุเพียงว่า "ต้องการ 50Ω" ผู้ผลิตจะใช้โครงสร้างเริ่มต้นของตน ซึ่งอาจแตกต่างจากที่เครื่องมือ EDA กำหนดไว้ ส่งผลให้เกิดความแปรผันของอิมพีแดนซ์ระหว่างล็อต และทำให้เกิดความล้มเหลวของความสมบูรณ์ของสัญญาณในภาคสนาม
ข้อมูลจำเพาะด้านอิมพีแดนซ์ที่สมบูรณ์ต้องมีองค์ประกอบทั้งห้าอย่าง ได้แก่ หมายเลขชั้น ความกว้างของลายวงจร อิมพีแดนซ์เป้าหมาย (โอห์ม) ค่าความคลาดเคลื่อน (±%) และชื่อชั้นระนาบอ้างอิง ตัวอย่างเช่น: “50Ω ±10% บน L1 ความกว้างของลายวงจร 0.127 มม. ระนาบอ้างอิง L2” หากขาดองค์ประกอบใดองค์ประกอบหนึ่ง ผู้ผลิตจะต้องคาดเดาเอาเอง
น้ำหนักของทองแดงและผลกระทบต่อกระบวนการผลิต
น้ำหนักของทองแดงส่งผลต่อความกว้างขั้นต่ำของลายวงจร คุณภาพการกัด และค่าความต้านทานพร้อมกัน:
- ½ ออนซ์ (17 ไมโครเมตร): จำเป็นสำหรับชั้นสร้าง HDI สำหรับการเจาะด้วยเลเซอร์ (การกัดหน้ากากแบบคอนฟอร์มอลต้องการทองแดงบางๆ สำหรับขอบหน้าต่างที่แม่นยำ) ใช้ในชั้นสัญญาณความหนาแน่นสูงที่ต้องการลายวงจรขนาด 0.075–0.10 มม.
- 1 ออนซ์ (35 ไมโครเมตร): มาตรฐานสำหรับเลเยอร์สัญญาณและระนาบส่วนใหญ่; ความหนาขั้นต่ำของเส้นสัญญาณ 0.125 มม. ในกระบวนการมาตรฐาน
- 2 ออนซ์ (70 ไมโครเมตร): สำหรับชั้นจ่ายพลังงานที่รับกระแสไฟฟ้าต่อเนื่อง ความหนาของลายวงจรขั้นต่ำ 0.20 มม. ควรตรวจสอบความสามารถของชั้นภายในกับผู้ผลิตก่อนตัดสินใจ
- น้ำหนักทองแดงที่แตกต่างกันในชั้นเดียวกัน ทำให้เกิดปัญหาในการกัดผิวโลหะ — สารกัดผิวจะกัดผิวโลหะในระดับความลึกที่แตกต่างกันพร้อมกัน ทำให้เกิดการกัดผิวมากเกินไปในส่วนที่บาง หรือการกัดผิวไม่เพียงพอในส่วนที่หนา ควรออกแบบโดยใช้ทองแดงที่มีน้ำหนักสม่ำเสมอในแต่ละชั้น
กฎการออกแบบเกี่ยวกับร่องรอย พื้นที่ และทองแดง: ตัวเลขแต่ละตัวมาจากไหน
ร่องรอยและระยะห่างขั้นต่ำตามน้ำหนักทองแดง
ค่าขนาดเส้นลวดและระยะห่างขั้นต่ำได้มาจากหลักการทางฟิสิกส์ของการกัดเซาะด้วยสารเคมี: สารเคมีกัดเซาะทองแดงทั้งด้านข้างและด้านล่าง และการกัดเซาะด้านข้างจะเพิ่มขึ้นตามความหนาของทองแดง นักออกแบบที่ระบุขนาดเส้นลวด 0.10 มม. บนทองแดง 2 ออนซ์ กำลังขอคุณสมบัติที่กระบวนการกัดเซาะไม่สามารถผลิตได้อย่างน่าเชื่อถือ
| น้ำหนักทองแดง | ร่องรอย/ช่องว่างขั้นต่ำมาตรฐาน | การติดตาม/เว้นระยะขั้นต่ำขั้นสูง | ค่าเริ่มต้นที่แนะนำ |
|---|---|---|---|
| ½ ออนซ์ (17 ไมโครเมตร) | 0.10 / 0.10mm | 0.075 / 0.075mm | 0.10 มม. เว้นแต่ว่า HDI จะบังคับให้แน่นกว่านี้ |
| 1 ออนซ์ (35 ไมโครเมตร) | 0.125 / 0.125mm | 0.10 / 0.10mm | 0.125 มม. สำหรับการผลิตมาตรฐาน |
| 2 ออนซ์ (70 ไมโครเมตร) | 0.20 / 0.20mm | 0.15 / 0.15mm | ตรวจสอบกับผู้ผลิตก่อนทำการออกแบบ |
| 3 ออนซ์ (105 ไมโครเมตร) | 0.25 / 0.25mm | 0.20 / 0.20mm | ตรวจสอบกับผู้ผลิตก่อนทำการออกแบบ |
ออกแบบตามมาตรฐานขั้นต่ำ เว้นแต่ความหนาแน่นจะจำเป็นต้องใช้ค่าความคลาดเคลื่อนที่สูงกว่าปกติ ค่าขั้นต่ำที่สูงกว่าปกติจำเป็นต้องได้รับการยืนยันความสามารถในการผลิต มีต้นทุนสูงกว่า และลดอัตรากำไร
มุมการติดตามเส้นทางและกับดักกรด
การวางแนววงจรด้วยมุมน้อยกว่า 90° จะทำให้เกิดช่องว่างทองแดงที่ถูกปิดล้อม ซึ่งสารกัดกร่อนจะสะสมและละลายทองแดงต่อไปแม้ว่าบริเวณรอบข้างจะสะอาดแล้วก็ตาม แนววงจรที่บางลงหรือขาดอาจผ่านการทดสอบทางไฟฟ้าที่อุณหภูมิห้อง แต่จะไม่ผ่านการทดสอบภายใต้ความเครียดจากความร้อน การตัดสินใจในการออกแบบ: วางแนววงจรด้วยมุม 45° เป็นค่าเริ่มต้น; เปิดใช้งานข้อจำกัด DRC สำหรับมุมแหลม สำหรับขอบเขตการเททองแดงใกล้จุดเชื่อมต่อของแนววงจร ให้ตรวจสอบว่าไม่มีช่องว่างมุมแหลมเกิดขึ้นในรูปทรงเรขาคณิตของการเท
เศษทองแดงและเกาะโดดเดี่ยว
ส่วนประกอบทองแดงที่บางและแยกตัวออกจากกัน เช่น ส่วนเททองแดงที่แคบ ร่องทองแดงระหว่างแผ่นรองที่อยู่ติดกัน เศษทองแดงที่เหลือจากกฎการเว้นระยะห่าง เป็นการตัดสินใจด้านการออกแบบที่ก่อให้เกิดปัญหาในการผลิต ส่วนประกอบที่แคบกว่า 0.10 มม. อาจหลุดออกระหว่างการกัดและเคลื่อนตัวไปยังทองแดงที่อยู่ติดกัน ทำให้เกิดการลัดวงจร เกาะทองแดงที่แยกตัวออกจากกันที่มีขนาดเกิน 1 มม.² บนชั้นภายในจะทำให้เกิดการโหลดการกัดที่ไม่สม่ำเสมอ ซึ่งจะเปลี่ยนความกว้างของร่องทองแดงและส่งผลต่ออิมพีแดนซ์ที่ควบคุมได้
การตัดสินใจด้านการออกแบบ: หลังจากสร้างแบบหล่อแล้ว ให้ทำการตรวจสอบ DRC ของทองแดงลอยตัว กำหนด ลบ หรือใส่คำอธิบายประกอบทองแดงที่ไม่มีตาข่ายทั้งหมด กำหนดกฎความกว้างขั้นต่ำของส่วนประกอบทองแดงไว้ที่ 0.10 มม.
รูปทรงหยดน้ำที่จุดเชื่อมต่อ Via และ Pad
บริเวณที่ลายวงจรเชื่อมต่อกับรูหรือแผ่นโลหะที่จุดเชื่อมต่อรูปตัว T มุมแหลมด้านในนั้นเป็นทั้งจุดดักจับกรดและจุดรวมความเค้นทางกลระหว่างการเจาะ การใช้เส้นโค้งทองแดงแบบค่อยเป็นค่อยไป (Teardrops) บริเวณจุดเชื่อมต่อ จะช่วยขจัดความเสี่ยงทั้งสองอย่างและเสริมความแข็งแรงให้กับวงแหวนรอบนอก เปิดใช้งานการแทรกเส้นโค้งทองแดงแบบอัตโนมัติทั่วทั้งโปรแกรม EDA ก่อนสร้างไฟล์เอาต์พุต
ระยะห่างจากสิ่งกีดขวางไฟฟ้าแรงสูง (IPC-2221)
กฎการเว้นระยะห่างของลายวงจรมาตรฐานได้รับการปรับเทียบสำหรับระดับสัญญาณแรงดันต่ำ ที่ระดับแรงดันสูงกว่า 30V ข้อกำหนดด้านระยะห่างจะเพิ่มขึ้นตามแรงดันตามมาตรฐาน IPC-2221 ซึ่งเป็นความสัมพันธ์ที่กฎ DRC ระดับสัญญาณส่วนใหญ่ไม่ได้บังคับใช้ การออกแบบที่มีรางจ่ายไฟ 48V ควบคู่ไปกับลอจิก 3.3V มักจะมีระยะห่างไม่เพียงพอระหว่างโดเมนพลังงานและโดเมนสัญญาณ เนื่องจากผู้ออกแบบใช้กฎระดับสัญญาณโดยทั่วไป
- แรงดันไฟฟ้าสูงสุด 30V สำหรับสายภายนอกที่ไม่หุ้มฉนวน: ความหนาขั้นต่ำ 0.10 มม.
- 31–50V ภายนอกไม่เคลือบ: 0.60 มม.; ภายใน: 0.10 มม.
- 51–100V ภายนอก: 1.00 มม.; ภายใน: 0.10 มม.
- 101–170V ภายนอก: 1.50 มม.; ภายใน: 0.20 มม.
การตัดสินใจด้านการออกแบบ: กำหนดคลาสเน็ตแยกต่างหากสำหรับเน็ตแรงดันสูงในเครื่องมือ EDA โดยมีข้อจำกัดด้านระยะห่างที่เหมาะสมกับแรงดันไฟฟ้า
การตัดสินใจเกี่ยวกับการออกแบบรูเจาะและรูทะลุ: อัตราส่วนความกว้างต่อความยาว, ความสูงของรูเจาะ (PTH/NPTH) และรูเจาะแบบร่อง
อัตราส่วนภาพ: การตัดสินใจด้านความน่าเชื่อถือที่ทำในขั้นตอนการจัดวางเลย์เอาต์
อัตราส่วนด้าน (ความหนาของแผ่นวงจร ÷ เส้นผ่านศูนย์กลางของรูที่เสร็จแล้ว) เป็นตัวกำหนดว่าสารเคมีที่ใช้ในการชุบจะสามารถกระจายทองแดงภายในรูเจาะได้อย่างสม่ำเสมอหรือไม่ หากอัตราส่วนสูงกว่า 10:1 สารเคมีจะไม่สามารถเข้าถึงใจกลางรูเจาะได้อย่างน่าเชื่อถือ ส่งผลให้ทองแดงบางลงบริเวณกึ่งกลางรูเจาะ ซึ่งจะแตกหลังจากผ่านวงจรความร้อน 50-200 รอบ รูเจาะจะผ่านการทดสอบทางไฟฟ้าเบื้องต้น แต่จะใช้งานไม่ได้ในภาคสนาม
- ≤8:1: มาตรฐาน — การชุบที่เชื่อถือได้ ไม่มีค่าใช้จ่ายเพิ่มเติม
- 8–10:1: ขั้นสูง — ต้องใช้เทคนิคการชุบแบบพัลส์ ค่าใช้จ่ายเพิ่มขึ้นประมาณ 15%
- 10–12:1: ระดับสูง — ต้นทุนและระยะเวลานำส่งสูง ตรวจสอบความสามารถของผู้ผลิตก่อนตัดสินใจสั่งซื้อ
- >12:1: ไม่สามารถทำได้ด้วยวิธีการเจาะและแผ่นมาตรฐาน ต้องใช้... รูเจาะแบบปิดด้วยเลเซอร์ หรือการลดความหนาของแผ่นไม้
ข้อผิดพลาดที่มักเกิดขึ้นโดยไม่ได้ตั้งใจ: นักออกแบบเพิ่มความหนาของแผ่นวงจรจาก 1.6 มม. เป็น 2.4 มม. เพื่อเพิ่มความแข็งแรงทางกล ในขณะที่ยังคงใช้รูเชื่อมต่อสัญญาณขนาด 0.25 มม. อัตราส่วนความกว้างต่อความสูงเปลี่ยนจาก 6.4:1 เป็น 9.6:1 — จากมาตรฐานไปสู่ขั้นสูง — โดยไม่ตระหนักว่าโปรไฟล์ความน่าเชื่อถือของรูเชื่อมต่อทุกรูบนแผ่นวงจรได้เปลี่ยนแปลงไปแล้ว
แหวนวงแหวน: ออกแบบโดยคำนึงถึงความคลาดเคลื่อนของการเจาะ
วงแหวนช่วยดูดซับความคลาดเคลื่อนของตำแหน่งการเจาะ การเจาะด้วยเครื่อง CNC มาตรฐานมีความคลาดเคลื่อนในการลงทะเบียน ±0.075 มม. ซึ่งทำให้ขนาดของวงแหวนลดลงโดยตรง: วงแหวนขนาด 0.10 มม. ที่มีความคลาดเคลื่อน ±0.075 มม. จะมีวงแหวนเหลืออยู่เพียง 0.025 มม. ในกรณีที่แย่ที่สุดในชั้นด้านใน ซึ่งเป็นความเสี่ยงที่จะเกิดการแตกหักในกระบวนการผลิต
- วงแหวนชั้นนอก: ความหนาที่แนะนำคือ 0.125 มม. ความหนาขั้นต่ำสุดคือ 0.10 มม.
- วงแหวนชั้นใน: ความหนาที่แนะนำคือ 0.10 มม. ความหนาขั้นต่ำสุดคือ 0.075 มม.
- เพิ่มชิ้นส่วนรูปทรงหยดน้ำเข้าไปตรงจุดเชื่อมต่อทั้งหมด เพื่อเสริมความแข็งแรงให้กับจุดเชื่อมต่อ ป้องกันการแตกหัก
PTH เทียบกับ NPTH: ทำความเข้าใจเกี่ยวกับการชดเชยการเจาะ
กระบอก PTH จะได้รับการชุบทองแดงด้วยไฟฟ้า ซึ่งจะลดขนาดเส้นผ่านศูนย์กลางของรูที่เจาะแล้วลง 0.05–0.10 มม. — รู PTH ขนาด 0.30 มม. จะต้องใช้ดอกสว่านขนาด 0.35–0.40 มม. ส่วน NPTH จะไม่มีการชดเชยใดๆ: ขนาดรูที่เจาะแล้ว ≈ ขนาดดอกสว่าน เมื่อมีการผสม PTH และ NPTH ในไฟล์ดอกสว่านเดียวกันโดยไม่มีเครื่องหมายระบุคุณลักษณะที่ชัดเจน ผู้ผลิตจะต้องอนุมานประเภทจากรูปทรงเรขาคณิต การจำแนกประเภทผิดพลาดใดๆ จะทำให้ได้ขนาดรูที่ไม่ถูกต้องหรือการชุบที่ไม่ต้องการ
การตัดสินใจด้านการออกแบบ: ควรสร้างไฟล์เจาะ PTH และ NPTH แยกกันเสมอ และระบุไว้ในหมายเหตุการผลิต การระบุเพียงบรรทัดเดียวก็ขจัดความกำกวมทั้งหมดได้แล้ว
รูเจาะแบบร่อง: คำจำกัดความที่สมบูรณ์ในไฟล์ข้อมูลดอกสว่าน
รูสำหรับขั้วต่อสายไฟ ชิ้นส่วนแบบติดตั้งที่ขอบ และส่วนประกอบทางกล ต้องกำหนดเป็นเส้นทางเดินสายในไฟล์เจาะ (ไวยากรณ์ Excellon G85 หรือคุณสมบัติการเดินสาย ODB++) ไม่ใช่เป็นรูปร่างในเลเยอร์โครงร่างของบอร์ด เมื่อเลเยอร์ทางกลแสดงเฉพาะร่อง และไฟล์เจาะมีเฉพาะรูทรงกลม ผู้ผลิตต้องสอบถามผู้ออกแบบเกี่ยวกับขนาด สถานะ PTH/NPTH และค่าความคลาดเคลื่อนก่อนทำการผลิต
การตัดสินใจด้านการออกแบบ: กำหนดช่องเจาะทั้งหมดอย่างชัดเจนในไฟล์เจาะ และใส่คำอธิบายประกอบแต่ละช่องในแบบร่างการผลิตด้วยพิกัดเริ่มต้นและสิ้นสุด ความกว้าง ค่าความคลาดเคลื่อนของขนาด และการกำหนด PTH/NPTH
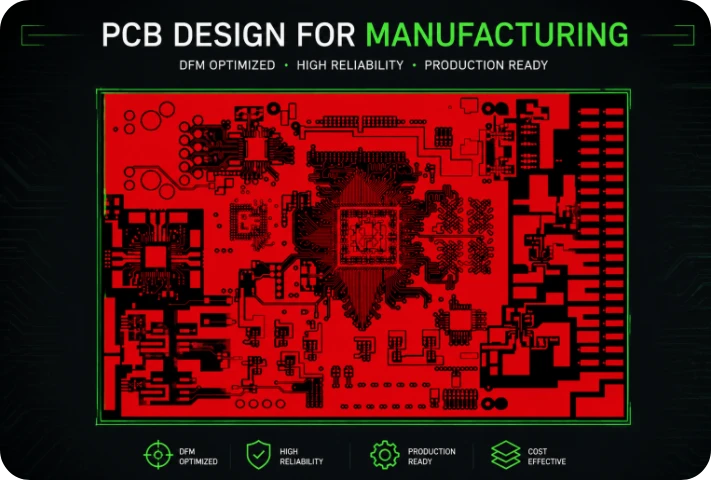
รูปที่ 2.การออกแบบแผงวงจรพิมพ์ (PCB) สำหรับการผลิต
การจัดวางชิ้นส่วนและการออกแบบพื้นที่ติดตั้งเพื่อการประกอบที่เชื่อถือได้
ความแม่นยำของรอยเท้าเป็นเรื่องที่ต้องตัดสินใจโดย DFM (Design for FM)
แบบพิมพ์เขียว (Footprint) กำหนดสิ่งที่กระบวนการประกอบทำงานด้วย แบบพิมพ์เขียวที่ไม่ถูกต้อง — ระยะห่างของแผ่นรองไม่ถูกต้อง แผ่นรองมีขนาดเล็กเกินไป หรือขาดพื้นที่ว่าง — ทำให้เกิดปัญหาในการประกอบ ซึ่งทั้งหมดนั้นเกิดจากการตัดสินใจด้านการออกแบบ โปรดดู IPC-7351 สำหรับรูปแบบแผ่นรองมาตรฐานทั้งหมด นักออกแบบที่สร้างแบบพิมพ์เขียวขึ้นเองโดยไม่ใช้ IPC-7351 มักจะสร้างแผ่นรองที่มีขนาดเล็กเกินไป (ข้อต่อไม่เพียงพอ) ใหญ่เกินไป (เสี่ยงต่อการวางตำแหน่งที่ไม่ถูกต้องบนอุปกรณ์พาสซีฟขนาดเล็ก) หรือมีระยะห่างไม่ถูกต้อง (สะพานเชื่อมบนไอซีที่มีระยะห่างแคบ)
แผ่นระบายความร้อน QFN: รูปแบบที่มักถูกออกแบบผิดพลาดมากที่สุด
- พื้นที่ทองแดงของแผ่นระบายความร้อน: 70–80% ของแผ่นสัมผัสที่เปิดโล่งของบรรจุภัณฑ์ ทองแดงเต็มจำนวน (100%) จะดักจับก๊าซที่ระเหยออกมาและทำให้เกิดช่องว่าง ในขณะที่ทองแดงต่ำกว่า 60% จะให้การสัมผัสทางความร้อนและทางกลที่ไม่เพียงพอ
- ไม่มีซี่ล้อระบายความร้อน: ซี่ล้อเพิ่มความต้านทานความร้อนขึ้น 2-4 เท่า ควรใช้การเชื่อมต่อด้วยทองแดงแท้
- รูเชื่อมต่อในแผ่นระบายความร้อน: ดอกสว่านขนาด 0.30 มม. จำนวน 4-9 รู เรียงเป็นตาราง ระบุรายละเอียดดังนี้ รูที่อุดด้วยเรซินการเปิดรูเชื่อมต่อทำให้ตะกั่วไหลซึมระหว่างการหลอม ทำให้แผ่นระบายความร้อนขาดตะกั่วและตัวแพ็คเกจหลุดลอก ซึ่งเป็นโหมดความล้มเหลวที่ผ่านการตรวจสอบทางไฟฟ้าและทางสายตาจากโรงงานทุกประการ
- ช่องเปิดของแม่พิมพ์: แบ่งช่องวางน้ำยาบัดกรีออกเป็นตาราง 3×3 หรือ 4×4 โดยเว้นช่องว่าง 0.15 มม. เพื่อควบคุมปริมาณน้ำยาบัดกรีและป้องกันน้ำยาบัดกรีไหลซึมออกนอกตัวเครื่อง
การตรวจสอบระยะห่างในการติดตั้งและการจัดวางส่วนประกอบ
- ระยะห่างระหว่างตัว SMD: ขั้นต่ำ 0.15 มม. แนะนำ 0.25 มม.
- ระยะห่างระหว่างตัว SMD กับขอบบอร์ด: อย่างน้อย 2.5 มม. — ระยะห่างของรางสายพานลำเลียงในสายการผลิต
- ชิ้นส่วนสูง (>3 มม.) ถึงชิ้นส่วนที่มีระยะห่างระหว่างขาแคบ: ระยะห่างขั้นต่ำ 3.0 มม. ในทิศทางการหลอมละลาย — ชิ้นส่วนสูงจะบดบังการวางตัวของเนื้อเพสต์บนแผ่นรองที่มีระยะห่างระหว่างขาแคบ
- ระยะห่างระหว่างรูทะลุกับชิ้นส่วน SMD ที่อยู่ติดกัน: อย่างน้อย 2.5 มม. สำหรับระยะห่างในการบัดกรีแบบเลือกคลื่น
เตาอบรีโฟลว์มีทิศทางการทำงานที่กำหนดไว้ การจัดวางชิ้นส่วนพาสซีฟแบบโพลาไรซ์ 0201 และ 0402 โดยให้แกนโพลาไรซ์ขนานกับทิศทางการรีโฟลว์จะช่วยลดการสูญเสียผลผลิตบริเวณขอบชิ้นงาน การตัดสินใจเรื่องการจัดวางนี้ไม่เสียค่าใช้จ่ายใดๆ เพิ่มเติม
กฎการออกแบบงานพิมพ์ซิลค์สกรีนที่มีผลต่อคุณภาพการผลิต
ขนาดตัวอักษรและความสามารถในการพิมพ์
การพิมพ์สกรีนที่ไม่ถูกต้องจะทำให้ได้เครื่องหมายที่อ่านไม่ออก ซึ่งส่งผลต่อการตรวจสอบย้อนกลับ การติดฉลากเพื่อปฏิบัติตามกฎระเบียบ และการระบุตัวตนของผู้ปฏิบัติงาน กฎเหล่านี้มาจากข้อจำกัดทางกายภาพของการพิมพ์:
| พารามิเตอร์ | การสร้างภาพด้วยเลเซอร์โดยตรง | การพิมพ์สกรีน |
|---|---|---|
| ความกว้างของบรรทัดขั้นต่ำ | 0.10mm | 0.125mm |
| ความสูงขั้นต่ำของอักขระ | 0.80mm | 1.0mm |
| อัตราส่วนความสูงต่อความกว้างของบรรทัดขั้นต่ำ | 5:1 | 5:1 |
ตัวอักษรที่มีความสูง 1.0 มม. ต้องมีความกว้างเส้นอย่างน้อย 0.20 มม. ตัวอักษรที่มีความกว้างเส้น 0.10 มม. ต้องมีความสูงอย่างน้อย 0.50 มม. ตัวอักษรที่มีความกว้างเส้นต่ำกว่า 0.08 มม. จะพิมพ์ไม่ได้ เนื่องจากหมึกไม่สามารถเชื่อมช่องว่างระหว่างวัสดุพิมพ์ได้ ทำให้เกิดเส้นที่ขาดๆ หายๆ ซึ่งมองไม่เห็นใน EDA แต่สามารถคาดเดาได้จากรูปทรงเรขาคณิตเพียงอย่างเดียว
การตัดสินใจด้านการออกแบบ: ตั้งค่าเริ่มต้นทั่วโลกของเลเยอร์ซิลค์สกรีน EDA เป็นความสูงตัวอักษรขั้นต่ำ 1.0 มม. และความกว้างเส้นขั้นต่ำ 0.15 มม. เปิดใช้งานข้อจำกัด DRC สำหรับการพิมพ์ซิลค์สกรีนก่อนสร้างเอาต์พุต
ตัวอักษรบนแผ่น SMD
เครื่องมือ EDA จะวางตัวกำหนดตำแหน่งอ้างอิงไว้ที่จุดศูนย์กลางของส่วนประกอบ ซึ่งสำหรับชิ้นส่วนพาสซีฟขนาด 0402 และ 0201 จะทำการวางเส้นตัวอักษรลงบนพื้นที่ของแผ่นรองบัดกรีเป็นประจำ หมึกบนพื้นผิวที่สามารถบัดกรีได้จะรบกวนการเปียกของบัดกรี นี่เป็นปัญหาในการส่งออกไฟล์ออกแบบ — วิธีแก้ไขคือการเรียกใช้การตรวจสอบ DRC ของลายสกรีนกับแผ่นรอง SMD เป็นขั้นตอนบังคับก่อนการส่งออก และแก้ไขข้อขัดแย้งทั้งหมดก่อนที่จะสร้างไฟล์ Gerber
กระจกมองข้างด้านล่างและการตรวจสอบไฟล์
ลายสกรีนชั้นล่างสุดต้องกลับด้านในไฟล์ Gerber ตรวจสอบในโปรแกรมดูไฟล์ Gerber แบบสแตนด์อโลน ไม่ใช่ในมุมมองดั้งเดิมของ EDA นอกจากนี้ ตรวจสอบให้แน่ใจว่าไม่มีองค์ประกอบลายสกรีนใด ๆ ถูกวางทับบนชั้นทองแดงโดยไม่ได้ตั้งใจ — ลายทองแดงที่มีความกว้างเป็นศูนย์บนชั้นลายสกรีนจะทำให้เกิดคุณลักษณะทองแดงเสมือนในไฟล์ Gerber
การตัดสินใจในการออกแบบแผ่นปิดกันบัดกรีที่มีผลต่ออัตราผลผลิตในการประกอบ
กฎเกี่ยวกับขนาดช่องเปิดของหน้ากากอนามัย
ช่องเปิดของหน้ากากบัดกรีรอบๆ แต่ละแผ่นกำหนดพื้นที่ทองแดงที่สามารถบัดกรีได้ และส่วนที่กั้นของหน้ากากจะป้องกันการเกิดสะพานบัดกรี นี่คือการตัดสินใจด้านการออกแบบรอยพิมพ์ที่มีผลโดยตรงต่อผลผลิตในการประกอบ:
- การขยายหน้ากากมาตรฐาน: +0.05 มม. ต่อด้าน (รวม 0.10 มม. บนแผ่นทองแดง)
- ไอซีแบบระยะห่างละเอียด 0.40–0.50 มม.: ลดขนาดลงเหลือ +0.025 มม. ต่อด้าน เพื่อรักษาระดับการกั้นของหน้ากากระหว่างแผ่นรองที่อยู่ติดกัน
- ระยะห่างขั้นต่ำระหว่างแผ่นรองหน้ากากที่อยู่ติดกัน: ขีดจำกัดขั้นสูง 0.10 มม.; 0.075 มม. หากต่ำกว่า 0.075 มม. เศษโลหะจะแยกตัวระหว่างการหลอมและทำให้เกิดการเชื่อมต่อของตะกั่วบัดกรี
- ช่องเปิดของหน้ากากมีขนาดเล็กกว่าแผ่นทองแดง: การปิดทับขอบแผ่นรองบัดกรีด้วยมาสก์จะลดพื้นที่บัดกรีและกักเก็บฟลักซ์ไว้ ช่องเปิดของมาสก์ต้องมีขนาดเท่ากับหรือใหญ่กว่าทองแดงในแผ่นรองบัดกรี
แผ่น SMD บนแผ่นทองแดงหล่อ: ปัญหาการตรวจสอบผลลัพธ์การออกแบบ
เมื่อแผ่นรองของชิ้นส่วน SMD วางอยู่บนพื้นที่ที่เติมด้วยทองแดงแบบเท เครื่องมือ EDA บางตัวจะสร้างช่องเปิดของหน้ากากบัดกรีเฉพาะสำหรับแผ่นรองที่กำหนดไว้อย่างชัดเจนว่าเป็นองค์ประกอบไลบรารีประเภท SMD เท่านั้น ไม่ใช่สำหรับทองแดงที่ได้มาจากการเท แผ่นรองเหล่านั้นจะถูกปกคลุมด้วยหน้ากากบัดกรี การประกอบจะสร้างรอยต่อแบบแห้งที่ผ่านการทดสอบความต่อเนื่องที่อุณหภูมิห้อง แต่จะล้มเหลวภายใต้การเปลี่ยนแปลงอุณหภูมิ
การตัดสินใจด้านการออกแบบ: หลังจากสร้างไฟล์ Gerber แล้ว ให้เปิดเลเยอร์หน้ากากบัดกรีในโปรแกรมดูภาพแบบสแตนด์อโลน และตรวจสอบว่าแผ่นรอง SMD ทุกแผ่นมีช่องเปิดหรือไม่ โดยเฉพาะอย่างยิ่ง ตรวจสอบแผ่นรองที่อยู่ติดกับหรือภายในบริเวณที่เทสารบัดกรี
การรักษาด้วยมาสก์
หากไม่มีการระบุอย่างชัดเจน ผู้ผลิตจะใช้ค่าเริ่มต้นของโรงงาน การตัดสินใจด้านการออกแบบ: บรรทัดเดียวในหมายเหตุการผลิตครอบคลุมทุกอย่าง: “รูเชื่อมต่อสัญญาณ: ปิดคลุมทั้งสองด้าน รูเชื่อมต่อความร้อนในแผ่นรองชิ้นส่วน: อุดและปิดฝาตามมาตรฐาน IPC-4761 ประเภท VII รูเชื่อมต่อทดสอบ: เปิดโล่งทั้งสองด้าน”
โครงร่างแผงวงจร การแบ่งแผง และการจัดเรียง SET: การออกแบบสำหรับโรงงาน
โครงร่างบอร์ด: คู่มือการผลิตฉบับสมบูรณ์
ไฟล์ Gerber สำหรับกำหนดโครงร่างของแผ่นวงจรเป็นไฟล์ป้อนข้อมูลสำหรับเครื่องจักร ซึ่งจะบอกเครื่องเราเตอร์ว่าต้องตัดตรงไหน เพื่อให้เป็นคำแนะนำการผลิตที่สมบูรณ์ ผู้ออกแบบต้องระบุสิ่งต่อไปนี้ด้วย: คำจำกัดความของขอบสำเร็จรูป (ไม่ใช่เส้นกึ่งกลางของเส้นทางการตัด – ร่องขนาด 2 มม. ที่ตัดด้วยดอกสว่านขนาด 2 มม. จะมีระยะห่าง 1 มม.), ค่าความคลาดเคลื่อนของขนาดในแต่ละส่วน, จุดอ้างอิงที่กำหนดไว้ (จุดกำเนิด X0/Y0 ซึ่งใช้วัดขนาดทั้งหมด) และการกำหนด PTH/NPTH สำหรับช่องเจาะภายในทั้งหมด
สำหรับแผ่นไม้สี่เหลี่ยมผืนผ้า ขั้นตอนนี้ทำได้ง่าย แต่สำหรับแผ่นไม้ที่มีรอยบาก รอยตัดภายใน มุมโค้งมน หรือขอบที่ไม่เป็นมุมฉาก ผู้ออกแบบจะต้องจัดทำแบบร่างทางกลควบคู่ไปกับไฟล์ Gerber ที่ระบุโครงร่าง โดยระบุขนาดที่สำคัญทั้งหมดพร้อมค่าความคลาดเคลื่อน จุดอ้างอิง และข้อกำหนดของรอยตัด หากไม่มีเอกสารเหล่านี้ ข้อผิดพลาดด้านขนาดจะสะสมไปทั่วทุกส่วน และการผลิตจะต้องสอบถามผู้ออกแบบก่อนเริ่มดำเนินการ
การจัดวางแผงควบคุมและอาร์เรย์ SET: ออกแบบให้ดี มิเช่นนั้นจะสูญเสียการควบคุม
เมื่อแผงวงจรต้องประกอบด้วยวิธี SMT การกำหนดเค้าโครงแผงเป็นความรับผิดชอบด้านการออกแบบ ไม่ใช่สิ่งที่ผู้ผลิตจะทำโดยอัตโนมัติ ผู้ผลิตจะปรับให้เหมาะสมกับประสิทธิภาพการผลิตของตนเอง นักออกแบบรู้ว่าตัวเก็บประจุเซรามิกอยู่ใกล้จุดที่อาจเกิดการแตกหักได้ที่ใด ส่วนประกอบแบบติดตั้งที่ขอบใดบ้างที่ต้องการพื้นที่ว่างในทิศทางการถอดแผงที่เฉพาะเจาะจง และขนาดของรางลำเลียงในสายการประกอบเป้าหมายเป็นอย่างไร
ความเสี่ยงสำคัญของการปล่อยให้ผู้ผลิตเป็นผู้กำหนดรายละเอียดแผงควบคุม:
- ตัวเก็บประจุเซรามิกที่ติดตั้งอยู่ภายในระยะ 5 มม. จากจุดแตกหักของแผ่นโลหะ ทำให้เกิดรอยแตกจากแรงดึงขณะแยกแผง ซึ่งเป็นความเสียหายที่มักพบหลังจากใช้งานจริงได้หลายเดือน
- มีส่วนประกอบของทองแดงอยู่ภายในระยะ 0.50 มม. จากรอยบากรูปตัว V — รอยบากรูปตัว V ทำให้วัสดุพื้นฐานอ่อนแอลงและทำให้เกิดความเครียดกับทองแดงในจุดหัก
- แผ่นไม้รูปทรงไม่สม่ำเสมอที่ไม่ได้ซ้อนกัน (สลับมุม 0°/180°) เพื่อลดเศษแผ่นไม้ให้น้อยที่สุด
- ขนาดรางแผงควบคุมไม่ตรงกับความกว้างของสายพานลำเลียงในสายการประกอบ
ข้อกำหนดด้านการออกแบบ: สำหรับแผงวงจรใดๆ ที่ต้องประกอบด้วยวิธี SMT ให้แนบไฟล์เค้าโครงแผงหรือแบบร่างที่ระบุตำแหน่งและทิศทางของแผงวงจร ตำแหน่งการตัด V-score หรือการกำหนดเส้นทางแท็บ และขอบใดได้รับการจัดการอย่างไร ขนาดราง (อย่างน้อย 5 มม.) ข้อกำหนดของจุดอ้างอิง (วงกลมทองแดง 1.0 มม. ช่องเปิดหน้ากาก 2.0 มม. ห่างจากขอบใดๆ อย่างน้อย 5 มม. พื้นที่ว่าง 4 มม.) และจุดกำเนิดอ้างอิงของแผงที่กำหนดไว้
การเคลียร์ทองแดงถึงขอบ
- ระยะห่างระหว่างทองแดงกับขอบแผงวงจร: ขั้นต่ำ 0.20 มม. แนะนำ 0.30 มม.
- ความหนาของทองแดงถึงเส้น V-score: อย่างน้อย 0.50 มม.
- ระยะห่างระหว่างตัวเก็บประจุเซรามิกกับจุดตัดของขั้วต่อ: อย่างน้อย 5.0 มม. — หากไม่สามารถทำตามข้อกำหนดนี้ได้ ให้ระบุระยะห่างของเครื่องเราเตอร์
การเตรียมไฟล์สำหรับการผลิต: การแปลงเจตนาในการออกแบบให้เป็นคำแนะนำในการผลิต
แพ็คเกจ Gerber ในฐานะข้อกำหนดการผลิต
ไฟล์ Gerber คือชุดคำแนะนำการผลิตที่สมบูรณ์ ทุกความคลุมเครือที่ผู้ผลิตต้องแก้ไขก่อนการผลิตจะเพิ่มเวลาในการดำเนินการและก่อให้เกิดความเสี่ยงที่ผลลัพธ์จะไม่ตรงกับเจตนาของผู้ออกแบบ การเตรียมไฟล์เป็นความรับผิดชอบด้านการออกแบบ ไม่ใช่งานธุรการ
หมายเหตุเกี่ยวกับการผลิต: ระบุสิ่งที่คุณต้องการ
- วัสดุ: เกรดเต็มและค่า Tg — “Isola 370HR, Tg ขั้นต่ำ 180°C, ปราศจากฮาโลเจน” ไม่ใช่ “High-Tg FR4” (มีความกำกวมระหว่างเกรดของผู้จำหน่าย)
- น้ำหนักทองแดงต่อชั้น: “ชั้นนอกหนา 1 ออนซ์หลังชุบ ชั้นในหนา ½ ออนซ์” — ไม่ใช่ “ทองแดง 1 ออนซ์”
- การตกแต่งพื้นผิวโดยมีค่าความคลาดเคลื่อน: “ENIG ตามมาตรฐาน IPC-4552, Ni 3–5µm, Au 0.05–0.10µm” สำหรับขั้วต่อแบบขอบ: “ทองคำชุบไฟฟ้าแบบแข็ง, Au 0.75–1.25µm บน Ni 3–5µm” — ทองคำ ENIG แบบอ่อนจะสึกหรอจนทะลุได้ภายในไม่ถึง 100 ครั้งของการเสียบขั้วต่อ
- คลาส IPC: ระดับ 2 (มาตรฐาน) หรือระดับ 3 (ความน่าเชื่อถือสูง) — กำหนดปริมาณทองแดงขั้นต่ำในการชุบในรูเชื่อมต่อ (via barrels) ข้อกำหนดของวงแหวนรอบรูเชื่อมต่อ (annular ring) และมาตรฐานการตรวจสอบ
- โดยแบ่งตามประเภทการรักษา: หากไม่ได้ระบุไว้ ผู้ผลิตจะใช้ค่าเริ่มต้นค่าเดียวสำหรับ vias ทุกประเภท
- โครงสร้างไฟล์เจาะ: “PTH และ NPTH อยู่ในไฟล์แยกกัน” — ช่วยขจัดความกำกวมที่พบบ่อยที่สุดในเรื่องไฟล์เจาะ
- อิมพีแดนซ์ที่ควบคุม: องค์ประกอบทั้งห้า — เลเยอร์ ความกว้างของเส้นทาง เป้าหมาย ค่าความคลาดเคลื่อน และชื่อระนาบอ้างอิง
รายการตรวจสอบก่อนส่งเอกสาร
- การตรวจสอบความเหมาะสมในการพิมพ์ซิลค์สกรีน (DRC) — ตัวอักษรที่มีความสูงต่ำกว่า 1.0 มม. หรือความกว้างของเส้นต่ำกว่า 0.15 มม. ถูกตรวจพบและแก้ไขแล้ว
- การตรวจสอบ DRC ระหว่างลายสกรีนกับแผ่นรอง SMD — แก้ไขปัญหาการทับซ้อนทั้งหมดก่อนส่งออก
- DRC มุมแหลม — เปิดใช้งานข้อจำกัดมุม ≥90°; รูปทรงหยดน้ำที่จุดเชื่อมต่อ vias และ pad ทั้งหมด
- สายทองแดงลอยน้ำ DRC — สายทองแดงที่ไม่มีตาข่ายทั้งหมด ถูกกำหนด ลบออก หรือระบุว่าเป็นการกระทำโดยเจตนา
- การตรวจสอบระยะห่างระหว่างเครือข่าย (DRC) โดยเปิดใช้งานการตรวจสอบการทับซ้อนของเครือข่ายเดียวกัน
- ตรวจสอบแล้วว่าโครงร่างของแผ่นกระดานปิดสนิทและสมบูรณ์ — กำหนดจุดอ้างอิงแล้ว; มีช่องในไฟล์เจาะ; ช่องเจาะทั้งหมดมีคำอธิบายประกอบพร้อมค่าความคลาดเคลื่อนและ PTH/NPTH
- PTH และ NPTH อยู่ในไฟล์เจาะแยกกัน — ระบุไว้ในหมายเหตุการผลิต
- โปรแกรมดูไฟล์ Gerber แบบสแตนด์อโลน: ยืนยันช่องเปิดของหน้ากากบัดกรีบนแผ่น SMD ทั้งหมด รวมถึงบริเวณที่เติมสารบัดกรี
- ผ่านกระบวนการตกแต่งหน้ากากตามที่ระบุไว้ในหมายเหตุการผลิต
- มีแบบร่างการจัดวางแผงควบคุมรวมอยู่ด้วย ในกรณีที่จำเป็นต้องประกอบแผงควบคุมแบบ SMT
- การกำหนดค่าอิมพีแดนซ์เสร็จสมบูรณ์แล้ว — มีองค์ประกอบครบทั้งห้าอย่าง
- รายละเอียดการผลิตเสร็จสมบูรณ์ — วัสดุ น้ำหนักทองแดงต่อชั้น การตกแต่งพื้นผิว ระดับ IPC การบำบัดรูเจาะ หมายเหตุเกี่ยวกับตะไบดอกสว่าน
บริการตรวจสอบ DFM และสนับสนุนการผลิตของ Highleap
Highleap Electronicsรวมการตรวจสอบ DFM ไว้เป็นขั้นตอนมาตรฐานในทุกคำสั่งซื้อ:
- การตรวจสอบอัตโนมัติ: ร่องรอย/ช่องว่าง, วงแหวน, มุมแหลม, ความสามารถในการพิมพ์ซิลค์สกรีน, ความกว้างของสะพานหน้ากาก, การเจาะถึงทองแดง — ส่งคืนภายใน 24 ชั่วโมงพร้อมพิกัดและระดับความรุนแรง
- บทวิจารณ์ทางวิศวกรรม: การตรวจสอบความต้านทานการเรียงซ้อนเทียบกับพรีเพรกที่มีอยู่จริง ความสมบูรณ์ของรูสล็อต การตรวจสอบข้อมูลโครงร่างบอร์ดและค่าความคลาดเคลื่อน ความเป็นไปได้ของการจัดวางแผงวงจร — การตรวจสอบที่เครื่องมืออัตโนมัติไม่สามารถทำซ้ำได้
- การประกอบ DFM: อัตราส่วนพื้นที่รูของสเตนซิล, ข้อกำหนดแผ่นระบายความร้อน QFN, ระยะห่างแรงดันสูง, การจัดวางชิ้นส่วน — จะได้รับการตรวจสอบพร้อมกันกับ DFM ของแผงวงจรเปล่าเมื่อมีการสั่งประกอบ
- รายงาน DFM ฉบับเขียน: วิกฤต / สำคัญ / เล็กน้อย พร้อมคำแนะนำในการแก้ไขที่เฉพาะเจาะจงและพิกัด Gerber
เริ่มต้นด้วยการขอใบเสนอราคาฟรีที่ผ่านการตรวจสอบจาก DFM
ข้อมูลการผลิต เครื่องมือตรวจสอบ และคำถามเกี่ยวกับการเปิดตัวผลิตภัณฑ์
ไฟล์ที่ส่งออกต้องกำหนดแผงวงจรและชุดประกอบเวอร์ชันที่สอดคล้องกัน ข้อมูลชั้น ข้อมูลการเจาะ ข้อมูลตำแหน่ง และข้อกำหนดของแบบร่างต้องตรงกันก่อนที่จะปล่อยสู่การผลิต
คำถามเพิ่มเติมเกี่ยวกับการออกแบบ PCB สำหรับกฎการผลิตและการตัดสินใจด้านการออกแบบ
| หัวข้อวิศวกรรม | คำถามทางวิศวกรรม |
|---|---|
| ไฟล์ PCB คืออะไร | ทำความเข้าใจไฟล์ .PCB |

แนะนำโพสต์
การผลิตแผงวงจรพิมพ์ (PCB) สำหรับโมเด็ม USB และอะแดปเตอร์ข้อมูล LTE/5G
การผลิตและการประกอบแผงวงจรพิมพ์ (PCB) สำหรับโมเด็ม USB เกี่ยวข้องกับกระบวนการที่กะทัดรัด...
แผงวงจรพิมพ์ (PCB) สำหรับหมวกกันน็อคมอเตอร์ไซค์อัจฉริยะแบบกำหนดเอง เพื่อการขับขี่ที่เชื่อมต่อถึงกัน
หมวกกันน็อคมอเตอร์ไซค์อัจฉริยะอาจมีระบบอินเตอร์คอมในตัว...
การผลิตและการประกอบแผงวงจรพิมพ์ (PCB) สำหรับเสื้อกั๊กสัมผัสแบบสวมใส่ได้ สำหรับผู้ผลิตอุปกรณ์สัมผัสหลายโซน (Multi-Zone Haptic OEMs)
ในเสื้อกั๊กสัมผัสแบบสวมใส่ได้ ผู้สวมใส่จะสังเกตเห็น...
รับผลิตและประกอบแผงวงจรพิมพ์ (PCB) สำหรับเครื่องบันทึกอุณหภูมิแบบสวมใส่ได้ สำหรับผู้ผลิตเซ็นเซอร์ BLE
แผงวงจรพิมพ์ (PCB) สำหรับเครื่องบันทึกอุณหภูมิแบบพกพา คือแผงวงจรอิเล็กทรอนิกส์...
วิธีการรับใบเสนอราคาสำหรับ PCB
ให้เราวิเคราะห์ DFM/DFA ให้คุณและจะติดต่อกลับพร้อมรายงานผล คุณสามารถอัปโหลดไฟล์ได้อย่างปลอดภัยผ่านเว็บไซต์ของเรา เราต้องการข้อมูลต่อไปนี้เพื่อเสนอราคาให้กับคุณ:
-
- Gerber, ODB++ หรือ .pcb เฉพาะ
- รายการ BOM หากคุณต้องการประกอบ
- จำนวน
- เวลาเปิด
สำหรับบริการ PCBA โปรดระบุ BOM (รายการวัสดุ) และคำแนะนำการประกอบเฉพาะของคุณ นอกจากนี้ เรายังเสนอบริการวิเคราะห์ DFM/DFA เพื่อเพิ่มประสิทธิภาพการออกแบบของคุณสำหรับการผลิตและการประกอบ เพื่อให้แน่ใจว่ากระบวนการผลิตจะราบรื่น