
Ukuvimbela Okuphelele Kwephutha Eliyimpumputhe Nge-PCB Lamination
Okuqukethwe
- I-Blind Via PCB Lamination: Inqubo Yokwakha Ngokulandelana vs. Inqubo Yomjikelezo Owodwa
- Izidingo Zomjikelezo Wokulayina Ngokwe-HDI Type
- Ukulungiselela Ngaphambi Kokushiswa Kwelamination: Izidingo Zesendlalelo Sangaphakathi Nezinto Ezibalulekile
- Umjikelezo Wokucindezela I-Lamination: Amapharamitha, Izigaba, kanye Nokulawulwa Kwenqubo
- Ukucutshungulwa Kwemijikelezo Ephakathi: Ukuhlolwa, Ukubhoboza, kanye Nokugoba Phakathi Kwemijikelezo
- Amaphutha Avamile Okuqothula Isikhumba, Izimbangela Eziyinhloko, Nokuvimbela
- Inqubo Yokugawula Elawulwayo ye-Highleap yama-HDI PCB
I-Blind Via PCB Sequential Lamination — Amaqiniso Abalulekile Enqubo
- I-PCB ejwayelekile: Umjikelezo we-lamination ongu-1 (zonke izendlalelo zicindezelwe ngasikhathi sinye)
- Uhlobo I lwe-HDI: Imijikelezo emibili ye-lamination — i-core kuqala, bese kuba izendlalelo zangaphandle
- Uhlobo II lwe-HDI: Imijikelezo emi-3 ye-lamination — ingeza ungqimba olulodwa lokwakheka ohlangothini ngalunye
- Uhlobo lwe-III HDI: Imijikelezo engu-4–6 — ingcwatshwe ngokucubungula okuyinhloko ngaphambi kokwakheka kwangaphandle
- Okungenani ngomjikelezo ngamunye: Amahora angu-8-12 (ukuphumula kokuphila + ukupholisa) — akucindezelwa ngokomzimba
- Imfuneko yokubhalisa: ±0.075mm ungqimba kuya kungqimba (uma kuqhathaniswa ne-±0.15mm i-PCB ejwayelekile)
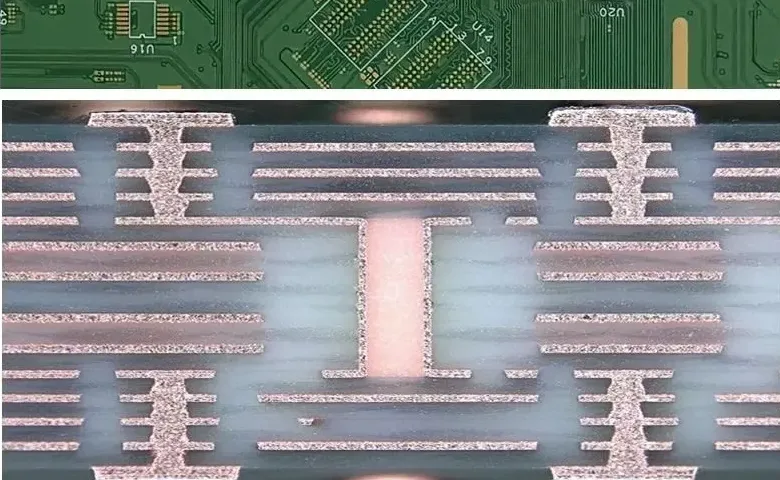
Inqubo yokumboza nge-PCB iyisici esiyinhloko phakathi kokwenziwa kwe-HDI kanye nokukhiqizwa kwe-PCB ejwayelekile. Lapho amabhodi ajwayelekile esebenzisa umjikelezo owodwa wokumboza - zonke izendlalelo zicindezelwe ngesikhathi esisodwa, bese zibholwa ngomshini - amabhodi angaboni nge-HDI adinga ukumboza ngokulandelana: ungqimba ngalunye oluqongelelwe luyalaminate, luhlolwe, lubholwe nge-laser, futhi lufakwe ipulasitiki ngaphambi kokuba kufakwe ungqimba olulandelayo. Uhlobo I HDI ludinga imijikelezo emibili yokumboza; Uhlobo II ludinga u-3; Uhlobo III olune-vias ezimbozwe ludinga u-4-6. Umjikelezo ngamunye unikela amahora angu-8-12 esikhathi senqubo esingacindezelwa, yingakho izikhathi zokuhola ze-HDI zinde ngo-2-3× kune-PCB ejwayelekile nokuthi kungani izindleko zokumboza nge-PCB zilinganisa ngokungaqondile ngobunzima. Lo mhlahlandlela uhlanganisa zonke izinyathelo zenqubo yokumboza ngokulandelana ngamapharamitha enqubo kanye nemikhuba yokuvimbela amaphutha enquma imiphumela yokukhiqiza nokuthembeka.
Cela Ukwenziwa kwe-HDI nge-Lamination Elawulwayo
1. I-Blind Via PCB Lamination: Ukwakheka Okulandelanayo vs. Inqubo Yomjikelezo Owodwa
1.1 Kungani I-Standard Lamination Ingakwazi Ukukhiqiza Ama-Blind Vias
Ekwenziweni kwe-PCB okujwayelekile kwezingqimba eziningi, zonke izendlalelo zicindezelwa ndawonye ngomjikelezo owodwa we-lamination. Ngemva kwe-lamination, ama-via angena ngemigodi abholwa ngomshini kusukela phezulu kuya phansi, adlule kuzo zonke izendlalelo. Lokhu kuyasebenza ngoba ama-via angena ngemigodi afinyeleleka kuzo zombili izindawo zamabhodi.
Ama-vias angaboni, ngokwencazelo, aphela engqimbeni ethile yangaphakathi futhi awangeni ekujiyeni kwebhodi eligcwele. Awakwazi ukwakheka ngemva kokuba zonke izendlalelo zifakwe i-laminate ngoba:
- Ukubhoboza ngomshini akukwazi ukuma ngokuthembekile ekujikeni kwe-dielectric okuhambisana nesendlalelo esithile sangaphakathi ngaphandle kwengozi yokubhoboza ngokweqile.
- Ukubhoboza nge-laser (okungafinyelela ukujula okulawulwayo) akunamandla anele okungena ngaphezu kwezingqimba ezingu-1-2 ze-FR-4 prepreg ngephasi elilodwa
- Iphedi yethusi elingaphakathi okumele i-blind idlule kulo lifinyeleleka kuphela ngaphambi kokuba izingqimba ezingenhla kwalo zifakwe i-laminate.
I-lamination elandelanayo ixazulula lokhu ngokwakha ungqimba lwebhodi ngengqimba: i-laminate ingaphakathi, bese ubhoboza bese ubeka ama-vias angaboni ngaphakathi kwengqimba yokuqala yokwakheka ngaphambi kokufaka elandelayo.
1.2 Ukwakhiwa Okulandelanayo vs. I-Single Lamination: Ukuqhathaniswa Kwenqubo
| izimfanelo | I-PCB Ejwayelekile (Umjikelezo Owodwa) | Uhlobo I HDI (Ukulandelana, Imijikelezo emi-2) | Uhlobo III lwe-HDI (Ukulandelana, Imijikelezo engu-4–6) |
|---|---|---|---|
| Ngohlobo olufinyelelekayo | Imbobo edlulayo kuphela | Impumputhe L1–L2, L(n-1)–Ln | Ingaphandle eliyimpumputhe + elingaphakathi elingcwatshwe |
| Ubuncane nge-diameter | 0.20mm (yemishini) | 0.10mm (i-laser) | 0.10mm (i-laser) |
| Imijikelezo yokubopha | 1 | 2 | 4-6 |
| Isikhathi sokukhokha uma siqhathaniswa nesikhathi esijwayelekile | Isisekelo | 1.4–1.8× | 2.0–3.0× |
| Izindleko uma ziqhathaniswa nezijwayelekile | Isisekelo | 2.3–3.2× | 5.8–9.5× |
| Imfuneko yokubhalisa | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 Kungani Umjikelezo Ngamunye Wokwengeza Wokucwiliswa Kwe-Lamination Ubiza Izindleko Nengozi
Umjikelezo ngamunye we-lamination unezela:
- Izindleko eziqondile: Isikhathi sokushicilela, izinto zokulungiselela, isikhathi sokugeza ngeplati — cishe $18–$45/ibhodi ngamanani eprotokholi
- Ukuqongelela kwamaphutha okubhalisa: Umjikelezo ngamunye wethula ukungaqiniseki kokubhalisa okungu-±0.025–0.075mm. Ngemva kwemijikelezo emi-4, ukungaqiniseki okuhlanganisiwe kungafinyelela ku-±0.10–0.15mm — kusondela ekucacisweni kwendandatho ye-annular ye-HDI ephezulu.
- Ingozi yesivuno: Umjikelezo ngamunye unethuba elingu-1–3% lokwehluleka kwenqubo (ukuhlukanisa, ukungabi nalutho, iphutha lokubhalisa) elidinga ukusulwa kwalelo phaneli. Kuyo yonke imijikelezo emi-4, amathuba okungenani okwehluleka komjikelezo owodwa afinyelela ku-4–12%
- Ukuchayeka ekushiseni: Umjikelezo ngamunye we-lamination ubeka izendlalelo eziqediwe ngaphambilini kwenye indawo ekushiseni okungu-170–190°C. Izinto ezizwela i-Tg zingase zibone ukushintsha kwe-Dk. Izinto ezisekelwe ku-PTFE zidinga ukuphathwa kwezinga lokushisa ngokucophelela okukhulu.
Lo mphumela wokuhlanganisa yingakho i-Type III HDI ibiza intengo ejwayelekile ye-PCB engu-5.8–9.5× naphezu kokuba iqukethe kuphela i-1.5–2× yezinto — ubunzima benqubo, hhayi izinto, buqhuba izindleko.
2. Izidingo Zomjikelezo Wokulayina Ngokwe-HDI Type
2.1 Uhlobo I HDI Lamination Sequence
Uhlobo I (1+N+1): Isendlalelo esisodwa sokwakheka ohlangothini ngalunye lwenhliziyo, ama-vias angaboni axhumanisa i-L1–L2 kanye ne-L(n-1)–Ln.
Umjikelezo 1 — Ukubopha okuyinhloko:
- Okokufaka: Ama-cores angaphakathi aqoshwe ngesithombe futhi aqoshiwe (L2 kuya ku-L(n-1)), alungele ukumiswa phakathi kwama-cores, amancane ucwecwe lwethusi ezindaweni zangaphandle
- Umphumela: Ingaphakathi elihlanganisiwe ngokugcwele elinezindawo zangaphandle zethusi eziqinile (lezi zizoba yi-L2 kanye ne-L(n-1) ngemva kokucutshungulwa kwangaphandle)
- Ukuhlolwa: Ukulinganiswa kobukhulu, ukubhaliswa kwe-X-ray, ukuhlolwa kokuhlukanisa okubonakalayo
Umjikelezo 2 — Ukwakheka kwangaphandle kwe-lamination:
- Okufakiwe: I-Core evela ku-Cycle 1 (ene-blind ngokusebenzisa i-drilling, i-desmear, kanye ne-electroless copper phakathi kwemijikelezo), i-prepreg ebholwa nge-laser, i-foil yangaphandle encane (ngokuvamile i-foil engu-12–18µm)
- Umphumela: Qedela isitaki esinezingqimba eziningi esinama-layer ahlanganisiwe
- Ngemva koMjikelezo 2: Ukuthwebula izithombe zesendlalelo sangaphandle, ukuqopha, imaski yokubopha, ukuqeda ubuso, ukuhlolwa
2.2 Uhlobo II lwe-HDI Lamination Sequence
Uhlobo II (2+N+2): Izendlalelo ezimbili ezakhayo ohlangothini ngalunye, okuvumela ukungaboni okunezinga ezimbili ngokufaka i-stacking (L1–L2 kanye ne-L2–L3).
Umjikelezo 1 — I-Core lamination: Kufana nohlobo I Umjikelezo 1.
Umjikelezo 2 — Ukwakheka kokuqala kwangaphandle:
- I-prepreg ebholwa nge-laser ebekwe enkabeni
- Ngemva kwalo mjikelezo: Ukudlula kokuqala kokubhoboza nge-laser (izimbobo ezingaboni kusuka ku-L2 ziye enkabeni), i-desmear, ithusi elingena-electro, i-electroplating
- Uma i-vias ibekwe ndawonye: ukugcwaliswa kwe-resin + ukuhlelwa kabusha ngaphambi koMjikelezo 3
- Uma ama-via ahleliwe: qonda ngqo ku-Cycle 3 ngaphandle kokugcwalisa
Umjikelezo 3 — Ukwakheka kwesibili kwangaphandle:
- I-prepreg yesibili ebholwa nge-laser ebekwe phezu kwesakhiwo se-Cycle 2
- Ngemva kwalo mjikelezo: Ukudlula kwesibili kwe-laser drill (ama-vias angaboni kusuka ku-L1 kuya ku-L2 pad), i-desmear, i-electroless, i-plating
- Bese kuqala ukucubungula ungqimba lwangaphandle
2.3 Uhlobo lwe-III HDI: Umgogodla Ongcwatshwe Ngokucutshungulwa
Uhlobo lwesithathu lufaka ukugqitshwa ngokucubungula ngaphambi kokuba kusetshenziswe izendlalelo zangaphandle zokwakheka. Kuhlobo lwesithathu olunezendlalelo eziyi-10 olunezingqimba ze-L4–L5 ezigqitshwe:
Umjikelezo ongaphansi komongo 1 — L4–L5 ugqitshwe ngokwakheka:
- I-core laminate (izendlalelo ze-L4–L5 kuphela) igqojwa ngomshini futhi ibekwe nge-plated ukuze igqitshwe ngemigqomo.
- I-L4 ne-L5 zithathwe izithombe ezimbozwe ngama-pad kanye nemigqa exhumanisayo
- Ukuhlanganiswa kwe-core sub-assemblies kuhlolwe futhi kwangcoliswa
Umjikelezo ongaphansi komongo 2 — Ukubopha okugcwele komongo:
- I-sub-assembly ye-L4–L5, ama-core asele angaphakathi, kanye ne-prepreg kuhlanganiswe ndawonye
- Ama-via angcwatshwe manje avalelwe unomphela ngaphakathi kwengaphakathi
Imijikelezo yokwakheka kwangaphandle (efana nohlobo I noma II): Ifakwa phezu kwengqikithi ephelele.
I-laminate ngayinye eyengeziwe egqitshwe nge-layer pair enkabeni ye-core inezela umjikelezo owodwa ophelele we-mechanical-drill-plate-laminate ngaphambi kokuba kuqale ukwakheka kwangaphandle.
3. Ukulungiselela Ngaphambi Kokushiswa Kwelamination: Izidingo Zesendlalelo Sangaphakathi Nezinto Ezibalulekile
3.1 Izidingo Zekhwalithi Yesendlalelo Sangaphakathi
Umphumela ngamunye womjikelezo we-lamination uncike kwikhwalithi yokwenziwa kwengqimba yangaphakathi yangaphambilini:
Ukuhlanzeka kobuso bethusi: Noma yikuphi ukungcola okungokwemvelo (uwoyela, izigxivizo zeminwe, insalela ye-photoresist) ethusini langaphakathi kuvimbela ukunamathela kwe-resin. Izindawo zethusi zihlanzwa ngenqubo yezinyathelo eziningi: isihlanzi se-alkaline, i-micro-etch (ukususwa kwethusi okungu-1–2µm), ukuhlanza nge-asidi, ukuhlanza ngamanzi ahlanziwe. Ukuhlanzeka kuqinisekiswa ngokuhlolwa kokuphuka kwamanzi - indawo ehlanzwe kahle ibonisa ukumanzisa okufanayo; ukungcola kubangela ukugoba.
Ukwelashwa nge-okside: Ithusi elingenalutho linamandla aphansi ongaphezulu kanye nokunamathela okubi ku-epoxy resin. Ukwelashwa nge-oxide ensundu noma i-oxide emnyama kuqinisa ubuso bethusi kusuka ku-0.3–0.5µm (njengoba kuqoshiwe) kuya ku-1.5–3.0µm, okuthuthukisa kakhulu amandla e-peel. Izinhlelo zesimanje "ze-micro-etch" noma "zokukhuthaza ukunamathela okungokwemvelo" (isb., i-MacDermid MultiBond, i-Atotech Universal Etch) zingathatha indawo ye-oxide ezinhlelweni ezithile ze-resin, kodwa kumele zifanelekele i-prepreg chemistry ethile.
Ukunemba kokubhaliswa: Izithako zesendlalelo sangaphakathi (ngokuvamile izici zethusi ezimise okwesiphambano) kumele zibe ngaphakathi kuka-±0.075mm wezindawo zazo ezijwayelekile zezinhlelo zokubhoboza ezilandelayo ukuze kugcinwe indandatho ye-annular. Izingqimba ezingaphandle kwalokhu kubekezelela ziyasuswa ngaphambi kokulamina — hhayi ngemuva.
3.2 Ukulungiselela Ukukhulelwa Ngaphambi Kokukhulelwa Nokuhlela Isigaba
I-Prepreg (indwangu ye-fiberglass efakwe i-epoxy resin yesigaba se-B esilungisiwe kancane) iyinto yokubopha phakathi kwezingqimba zethusi. Izidingo zangaphambi kokubopha:
Ukulawulwa komswakama: I-Prepreg imunca umswakama ovela emoyeni ozungezile. Umswakama ongaphezu kuka-0.2% ubangela:
- Ukukhiqizwa komusi ngesikhathi sokubopha, okudala izikhala nama-blisters
- I-Tg encishisiwe ye-laminate ephulukisiwe
- Ukususwa kwe-delamination esibonakalayo se-copper-resin ngesikhathi sokucubungula okushisa okulandelayo
I-Prepreg kumele igcinwe ngaphansi kwama-21°C kanye nomswakama ongu-50%. Amaphaneli agcinwe ezindaweni ezingalawulwa isikhathi esingaphezu kwamahora angama-24 kufanele abhakwe ku-120°C amahora ama-2 ngaphambi kokusetshenziswa.
Ukukhetha kusengaphambili izendlalelo zokwakha ezibholwa nge-laser: Ama-prepreg angaphandle okwakheka kwe-blind via formation kumele abholwe nge-laser ngaphandle kwe-carbonization engangcolisa ngezindonga. Ukulungiswa kwendwangu ye-fiberglass elukiwe ejwayelekile kunzima ukubholwa nge-laser ngendlela ehlanzekile; ama-prepreg endwangu yengilazi angalukiwe noma aguquliwe anokuqukethwe kwe-fiberglass okuncishisiwe (isb., i-Panasonic R-1661W, i-Isola I-Tera MT40 prepreg, i-laminate ekhethekile ephansi yokulahlekelwa okukhethekile i-laminate ephansi yokulahlekelwa okukhethekile) achazwe ngezendlalelo zokwakha lapho kuhlelwe khona ukubholwa kwe-blind via laser (bheka ukubholwa kwe-laser ukuze uthole ukwakheka kwe-microvia )
3.3 Ukukhetha I-Copper Foil Yezendlalelo Ezihlanganisiwe
Izendlalelo zangaphandle eziqongelelayo zivame ukusebenzisa i-foil yethusi encane (9–18µm) kune-inner cores (17–35µm).
- Inika amandla ukulungiswa kwesithombe okucolekile (ukulandelela/isikhala esingu-2/2 mil vs. okungenani u-3/3 mil we-foil ejiyile)
- Kunciphisa inani lethusi okumele i-laser ilisuse ngaphambi kokufinyelela i-prepreg, okuthuthuka ngekhwalithi yodonga
- Kudinga ukuphathwa ngokucophelela ukuze kuvinjelwe ukushwabana ngesikhathi sokulamina
Kumadizayini asebenzisa ithusi le-LP (Low Profile) noma i-VLP (Very Low Profile) ukunciphisa ukulahleka kokufakwa kwemvamisa ephezulu, lawa ma-foil asetshenziswa kuphela ezingqimbeni zesignali zangaphandle lapho imvamisa yesignali ivumela khona iprimiyamu yezindleko. Izingqimba zangaphakathi zengaphakathi zingasebenzisa ithusi le-ED elijwayelekile.
4. Umjikelezo Wokucindezela I-Lamination: Amapharamitha, Izigaba, kanye Nokulawulwa Kwenqubo
Izendlalelo zangaphakathi, i-prepreg, kanye ne-copper foil kufakwe encwadini yabezindaba. Ingcindezi yokuxhumana (50–100 PSI) isetshenziswa ngaphambi kokushisa ukuvimbela ukushintsha kwezendlalelo ngesikhathi sokuhamba.
Izinga lokushisa lokucindezela likhuphuka ku-2–4°C/min kuya ku-175–185°C. I-ramp ehamba kancane ivumela ukuhwamuka komswakama kanye nokugeleza kwe-resin okufanayo ngaphambi kokuba kuqale i-gelation.
Umfutho ogcwele we-lamination (300–400 PSI) usetshenzisiwe. Kugeleza i-resin, kugcwalisa izikhala, kanye nezixhumanisi eziwela phansi. Ubude besikhathi busethwa yi-resin chemistry — abukwazi ukufinyezwa.
Izinga lokushisa lehlisiwe ku-2–4°C/min. Ukupholisa okusheshayo kubangela ukuwohloka kwe-CTE-mismatch kanye nokwehlukaniswa okucashile. Lesi sigaba asikwazi ukusheshiswa.
Ukulinganiswa kobukhulu, ukuhlolwa okubonakalayo, ukuhlolwa kokubhaliswa kwezingqimba ze-X-ray (izinto ezingaphakathi kumele zibe ngaphakathi kuka-±0.075mm wezinhloso zokubhoboza).
4.1 Imininingwane Yezigaba Zomjikelezo Wokucindezela
Isigaba 1 — Ukulayisha kanye nengcindezi yokuqala:
Inqwaba ifakwa encwadini yabezindaba phakathi kwamafilimu okukhululwa kanye namapuleti esibuko. Ingcindezi yokuqala yokuxhumana (50–100 PSI) ifakwa ngaphambi kokuba kuqale ukushisa ukuvimbela ukushintsha kwezingqimba ngesikhathi serempu yokuqala yokushisa.
Isigaba 2 — Irempu Yokushisa (imizuzu engama-60–90):
Izinga lokushisa liyakhuphuka kusukela endaweni ezungezile kuya endaweni yokubeka izinga lokushisa elipholile (ngokuvamile 175–185°C ye-FR-4 ejwayelekile, kuze kufike ku-195°C yezinga eliphezulu le-Tg). Izinga lokukhuphuka lilawulwa ku-2–4°C/ngomzuzu. Inhloso yerempu ehamba kancane:
- Ikhipha noma yimuphi umswakama osele ngaphambi kokuba i-resin igeleze
- Ivumela i-resin ukuthi ifinyelele izinga lokushisa layo lokugeleza (130–150°C) ngokulinganayo kuyo yonke iphaneli ngaphambi kokuba kuqale ukugeleza okuphelele
- Kunciphisa i-gradient yokushisa kulo lonke iphaneli — kubaluleke kakhulu kumaphaneli amakhulu lapho umehluko wokushisa osuka emaphethelweni uye emaphakathi ungabangela ukwelashwa okungafani uma kusheshiswa ngokushesha kakhulu
Isigaba 3 — Ukucindezeleka okugcwele kanye nokwelashwa okuhlala isikhathi eside (imizuzu engama-90-180):
Ukucindezela okugcwele kwe-lamination (300–400 PSI ye-FR-4 ejwayelekile) kusetshenziswa lapho i-resin ifinyelela izinga lokushisa lokugeleza. I-resin iyageleza, igcwalisa izikhala kanye nezikhala, bese iqala ukuxhumanisa (i-gelation). I-Cure pet iyaqhubeka kuze kube yilapho i-resin ifinyelela i-Tg egcwele — njengoba kulinganiswa yi-DSC (Differential Scanning Calorimetry) kumakhuphoni enqubo. I-cure pet enganele ikhiqiza amabhodi ane-Tg engaphansi kwejwayelekile, amandla ancishisiwe e-peel, kanye ne-z-axis CTE ephakeme — konke okubangela izinkinga zokuthembeka ekusebenzeni.
Isigaba 4 — Ukupholisa okulawulwayo (amahora angu-3-5):
Ngemva kokupholisa, izinga lokushisa lokucindezela liyancishiswa ngesilinganiso esilawulwayo esingu-2–4°C/minute. Lesi silinganiso sinqunywa umehluko we-CTE phakathi kwezingqimba zethusi (17 ppm/°C ngaphakathi) kanye ne-laminate (14–18 ppm/°C ngaphakathi, 50–70 ppm/°C z-axis). Ukupholisa okusheshayo kuletha ukucindezeleka okusele okubangela:
- I-warpage esheshayo (umnsalo obonakalayo kanye nokujika kudlula IPC-6012 imikhawulo engu-±0.75%)
- Ukucindezeleka kwangaphakathi okubonakala njengokuhlukaniswa okucashile ngaphansi kokujikeleza kokushisa okulandelayo
- Ukuqhekeka okuncane ezindaweni zokungena ngokusebenzisa ukubhoboza ngesikhathi sokubhoboza okulandelayo
Isigaba sokuphola yisinyathelo senqubo esifinyezwa kakhulu ekwakhiweni kwe-HDI eshibhile — futhi yimbangela evame kakhulu yokwehluleka kwe-warpage nokuthembeka kumabhodi akhiqizwa ngaphansi kwengcindezi yezindleko.
4.2 Ukuvula Okuningi vs. Ukuvula Okukodwa
Imishini yokucindezela evula okuningi icubungula izitaki zamaphaneli amaningi ngesikhathi esisodwa (ngokuvamile izimbobo ezingu-8-12), lapho imbobo ngayinye ibamba iphaneli elilodwa noma ngaphezulu ahlukaniswe ngamapuleti esibuko. Lokhu kwandisa amandla okusebenza ngaphandle kokushintsha isikhathi somjikelezo ngamunye.
Imishini yokucindezela i-vacuum evula kanye isetshenziselwa lokhu okulandelayo:
- I-HDI eyinkimbinkimbi kakhulu enezinqwaba ezingalingani lapho ukusatshalaliswa kwengcindezi efanayo kubalulekile khona
- Ukulungiselela ukwakheka okuncane (ngaphansi kwama-60µm) lapho kudingeka khona i-vacuum ukuvimbela ukwakheka kwe-void
- Izinto ezisekelwe ku-PTFE lapho amaphrofayili okushisa nokucindezela ehluka khona ku-FR-4 futhi ukungcoliswa okuphambene phakathi kwemithwalo yokucindezela kuyinkinga
Kunoma iyiphi i-PTFE noma i-laminate egcwele imvamisa ephezulu egcwele i-ceramic, imigqa yokucindezela kumele inikelwe noma ihlanzwe kahle phakathi kokugijima kwezinto ze-FR-4 kanye ne-HF. Ukungcoliswa kwezinto ze-PTFE nge-resin ye-FR-4 kushintsha i-dielectric constant futhi kunzima ukuyibona ngaphandle kokuhlaziywa okubhubhisayo.
4.3 Ukulawulwa Kwenqubo Nokuqapha
Ukufakwa kwe-lamination ekukhiqizweni ezimbonini ze-HDI ezisezingeni eliphezulu kuhlanganisa:
Ukuqapha i-thermocouple: Ama-thermocouple amaningi abekwe encwadini yabezindaba emakhoneni ephaneli naphakathi. Izinkomba zokushisa ziyalotshwa kuyo yonke imijikelezo futhi zibuyekezwa ngokuqhathanisa nefasitela lephrofayili yabezindaba eliqinisekisiwe. Noma yiliphi iphaneli lapho i-thermocouple iwele khona ngaphandle kwefasitela lephrofayili limakwe ukuze kuqinisekiswe ubukhulu kanye nesigaba esiphambene.
Amakhuphoni okugeleza kwe-resin: Amakhuphoni amancane okuhlola abekwe emaphethelweni ephaneli aqoqa ukugeleza kwe-resin ngesikhathi sokulamina. Ukugeleza kwe-resin ngaphandle kwefasitela elivumelekile (okuncane kakhulu = izikhala, okuningi kakhulu = ukuhlukanisa umphetho) kubangela uphenyo lokuqukethwe komswakama we-prepreg kanye nokulinganisa izinga lokushisa.
Ukulinganiswa kobukhulu bephaneli: Ubukhulu bangemva kokubopha bulinganiswa ngamaphuzu angu-9+ ngephaneli ngayinye. Ukuguquguquka okungaphezu kuka-±10% kokubuyekezwa kwezimbangela ezijwayelekile zokusatshalaliswa kwengcindezi okungefani noma ukushintshashintsha kwe-prepreg lot.

5. Ukucubungula Phakathi Kwemijikelezo: Ukuhlolwa, Ukubhoboza, kanye Nokumboza Phakathi Kwemijikelezo
5.1 Ukuhlolwa Ngemva Kokushiswa Kwesivikelo Ngaphambi Komjikelezo Olandelayo
Yonke imijikelezo kumele idlule ekuhlolweni ngaphambi kokuba umsebenzi uqhubekele emjikelezweni olandelayo. Ukukhipha iphaneli enephutha emjikelezweni olandelayo kungukwehluleka kwekhwalithi okubizayo ekukhiqizweni kwe-HDI — iphutha liyafihlwa, izinyathelo ezengeziwe zenqubo zisetshenziswa ku-substrate enephutha ngokuphelele, futhi ekugcineni iphaneli liyasuswa ekuhlolweni kokugcina.
Uhlu lokuhlola phakathi kwemijikelezo:
- Ukubhaliswa kwesendlalelo se-X-ray: ama-fiducials wesendlalelo sangaphakathi kumele avumelane ngaphakathi kuka-±0.075mm wezinhloso zokubhoboza
- Ukuhlolwa kobukhulu bephaneli: ubude, ububanzi, kanye nobukhulu ngaphakathi kwencazelo
- Ukuhlolwa okubonakalayo kwama-blister e-delamination, i-edge delamination, kanye ne-surface voids
- Isampula yesigaba esiphambene (esibhubhisayo, esiqhubekayo): isheke se-resin void, ubuqotho besikhombimsebenzisi se-copper-resin, ukulinganisa amandla e-peel
5.2 Ukubhoboza Nge-Laser Ngemva Komjikelezo Ngamunye Wokwakheka
Ukubhoboza nge-laser kulandela ukwakheka ngakunye kwe-lamination yangaphandle. Amapharamitha abalulekile enqubo:
I-CO₂ laser yokwakheka okujwayelekile kwe-FR-4:
- Ubude be-Wave: 10.6µm — imuncwa kahle yi-resin ephilayo, imuncwa kabi yithusi
- Isinyathelo sokukhipha ithusi: ukushaya kokuqala okufushane kuvula “ifasitela” ku-foil yethusi yangaphandle
- Ukususwa kwe-dielectric: ama-pulse alandelayo asusa izinto ezilungiselelwe kusengaphambili ziye phansi ku-capture pad esendlalelo sangaphakathi
- Ubuncane obudlula ububanzi: 0.10mm iqediwe (0.12mm ibholiwe ngaphambi kokufakwa kweplati)
- Isilinganiso esiphezulu sesici: 1:1 (ukujula okulingana noma okungaphansi kobubanzi)
I-laser ye-UV (Nd:YAG) yamafilimu amancane kanye ne-PTFE:
- Ubude begagasi: 355nm — ukususwa okubandayo ngaphandle kokusha
- Isetshenziselwa: prepreg ngaphansi kwama-40µm, izinto eziguquguqukayo ze-polyimide, amafilimu okwakha asekelwe ku-PTFE
- Izindleko eziphakeme nge-via ($0.015–0.040) uma kuqhathaniswa ne-CO₂ (~$0.008–$0.025/nge-via, ireferensi)
- Kungcono ngekhwalithi yodonga — izinsalela ezincane, ukususwa okuhlanzekile
Indlela yemaski ehlelekile: Indlela evamile ye-laser ye-CO₂ lapho i-foil yethusi yangaphandle iqoshwa khona ngamafasitela endaweni engaboni kahle ngezindawo ngaphambi kokubhoboza nge-laser. I-laser ye-CO₂ ibe isibhoboza nge-dielectric efasiteleni elivulwe ngaphambilini ngaphandle kokudinga ukungena ngethusi. Lokhu kunciphisa inani lama-laser pulses nge-via ngayinye futhi kuthuthukisa ukuqina kodonga.
5.3 I-Desmear kanye ne-Electroless Copper: Ngokulungiselela Udonga
Ngemva kokubhoboza nge-laser, ngokusebenzisa izindonga kuqukethe izinsalela ezivela enkambisweni yokukhipha:
- I-resin ekhabhoni (i-drill smear) evela ku-CO₂ laser ablation
- Izinsalela zefayibha yengilazi ezivela ku-prepreg substrate
- Ithusi elihlanganisiwe ephepheni lokubamba
Inqubo yokususa i-manganate permanganate:
- I-Swearing agent: ivundisa i-drill smear ukuze kuthuthukiswe ukufinyelela kwamakhemikhali
- I-Permanganate etch: i-oxidize futhi isuse i-carbonized resin kanye ne-smear
- I-Reducer: iqeda i-permanganate esele futhi isuse noma yikuphi ukungcoliswa kwe-oxidation ku-capture pad yethusi
Kuma-laminate e-PTFE, i-plasma ye-CF₄/O₂ ithatha indawo ye-permanganate. I-plasma isusa insalela ye-carbonized ngaphandle kokuhlasela i-PTFE matrix. Kudingeka amakamelo e-plasma anikezelwe — ukungcola kwe-PTFE emigqeni ejwayelekile ye-permanganate kubangela ukwehluleka kokunamathela.
Ngemva kokususwa kwe-desmear, i-palladium catalyst ifakwa kuzo zonke izindawo okuhlanganisa nezindonga, bese kuthi ithusi elingena-electro (0.5–1.5µm) libekwe ukuze kudalwe ungqimba lwembewu oluqhubayo lokufakelwa kwe-electroplating.
ℹ I-Staggered vs. I-Stacked: Ukukhetha Ukuklama Okunquma Izindleko Zokugcwalisa
Ama-microvia ahlanganisiwe (angaphezu komunye nomunye ngqo phezu kwezingqimba) adinga ukugcwaliswa kwe-resin + ukuhleleka phakathi kwemijikelezo ye-lamination — engeza u-$0.05–$0.15/ngokugcwalisa kanye no-$1.50–$5.00/iphaneli yokuhleleka. Ama-microvia ahlanganisiwe (okungaguquki ≥0.25mm) asuse zonke izinyathelo zombili. Kumklamo we-600-via, umehluko ucishe ube ngu-$68/ibhodi (elihlanganisiwe) uma kuqhathaniswa no-$10.80/ibhodi (elihlanganisiwe) ngezindleko zokucubungula kuphela — lezi yizibalo ezibonisa umklamo we-600-ngokusebenzisa; izindleko zangempela ziyahlukahluka.
5.4 Ngokugcwalisa kanye nokuhlela amadizayini ahlanganisiwe
Kumadizayini asebenzisa ama-stacked vias (lapho i-L1–L2 via ingaphezulu kwe-L2–L3 via), i-L2–L3 via kumele igcwaliswe futhi ihlelwe kahle ngaphambi kokuba i-lamination yengqimba yokwakha ye-L1–L2 iqhubeke:
Ukugcwaliswa kwe-resin:
- Uyinki we-resin we-epoxy noma we-polymer ufakwa kubhareli nge-vacuum noma nge-squeegee application
- Ukugcwalisa kumele kube ngu-95%+ kuphelele ngaphandle kwezikhala — izikhala zibangela ukuphuma kwegesi ngesikhathi sokuhlanganiswa kabusha okulandelayo
- Ukwelapha ku-150-175 ° C imizuzu engu-60-90
Ukuhlela:
- Indawo egcwalisiwe ingase ibe ne-dome encane (igcwaliswe ngokweqile) noma ivalwe (igcwaliswe ngaphansi)
- Ukuhlelwa kwemishini (ukusikwa kwebhande noma ukugaya okujikelezayo) kususa izinto kuze kube yilapho ubuso obudlulayo bulingana nethusi elizungezile ngaphakathi kuka-±15µm.
- Lokhu kuthamba kubalulekile ekubunjweni kwe-lamination okulandelayo ukuze kufezwe ingcindezi efanayo kanye nobukhulu be-bondline.
Umthelela Wezindleko: Ukugcwalisa kunezela u-$0.05–$0.15/nge, ukuhlelwa kwepulani kunezela u-$1.50–$5.00/ngephaneli. Ngomklamo we-600-via, ukugcwalisa kanye nokuhlelwa kwepulani ndawonye kungangeza cishe u-$31.50–$95.00/ngebhodi (ububanzi bereferensi — izindleko zangempela zincike ekubalweni, izinto, kanye nomhlinzeki). Yingakho umklamo we-staggered via — osusa zombili izinyathelo — unomthelela omkhulu kangaka wezindleko. Bheka umhlahlandlela wezindleko ze-blind hid via PCB ukuze uthole ukuqhathanisa okuphelele kwezindleko ze-via architecture.
6. Amaphutha Avamile Okuhlanza Isikhumba, Izimbangela Eziyinhloko, Nokuvimbela
⚠ Imodi Yokwehluleka Kwe-HDI Lamination Evame Kakhulu
Ukwelashwa okunganele kwe-inner layer oxide kubangela ukwehluleka kwe-delanitation okungu-40–60% okungu-40%. Ubulukhuni bomphezulu wethusi obungaphansi kuka-1.5µm (njengoba ithusi liqoshwe lingu-0.3–0.5µm) bunikeza amandla anele okuxebuka ukuze kunamathele i-epoxy. I-brown oxide noma ukwelashwa kwesimanje kokukhuthazwa kokunamathela kwe-organic kuyisinyathelo senqubo esidingekayo — akuyona ikhwalithi yokuthuthukisa ongayikhetha.
6.1 Ukuhlukaniswa
Incazelo: Ukuhlukaniswa phakathi kwesendlalelo sethusi kanye ne-resin/i-laminate yengilazi eseduze. Kungase kubonakale njenge-blister noma i-bubble ebusweni bebhodi, noma kufihlwe futhi kutholakale kuphela nge-cross-section.
Izimbangela eziyinhloko:
- Ukwelashwa kwe-oxide okunganele: amandla e-copper-resin peel angaphansi kuka-4 N/cm okungenani
- Ukulungiselela umswakama ngaphezu kuka-0.2%: ukukhiqizwa komusi ngesikhathi sokwelashwa kudala izikhala ezikhula zibe izindawo zokuhlukanisa
- Ukwelashwa akwanele: i-resin exhunywe kancane inamandla anciphile okuhlangana
- Ukungcola ebusweni bethusi ngaphambi kokulamina
Ukuvimbela: Ukufaneleka kokwelashwa kobuso bethusi (ukuhlolwa kwamandla okukhishwa kwanyanga zonke kumakhuphoni okukhiqiza), ukuqapha umswakama kusengaphambili kanye nokubhaka okuphoqelekile kwezinto ezingahambisani nomthetho, ukucubungula isampula yesigaba sekhuphoni ngemva kwenqwaba ngayinye ye-lamination.
6.2 Amaphutha Okubhalisa
Incazelo: Ama-drill target kanye nama-inner layer pads awaqondani kahle, okuholela ekutheni i-annular ring inciphe noma ingabi nalutho endaweni engaboni kahle ngama-capture pads.
Izimbangela eziyinhloko:
- Ushintsho lobukhulu bephaneli ngesikhathi sokulamina: I-FR-4 inwetshwa kancane nge-XY ngesikhathi sokulungiswa (ngokuvamile 0.02–0.05%). Izinhlelo zokubhoboza kumele zinxeshezelwe ngalokhu kwanda okubikezelwayo.
- Ukungazinzi kobukhulu besendlalelo sangaphakathi: izendlalelo zangaphakathi ezingaqoshwanga ngokulinganayo (ubukhulu bethusi obuhlukile phezulu vs. phansi) zigoba ngesikhathi sokulayina, zisusa izici ezindaweni zazo ezijwayelekile
- Ukungahambisani kahle kwe-press stack: izikhonkwane zokubhalisa kumele zihlale kahle; izikhonkwane ezingahlali kahle zivumela ukushintsha kwezingqimba
Ukuvimbela: Ukulinganiswa kokubhaliswa kokubhoboza nge-X-ray kuphaneli ngayinye ngaphambi kokubhoboza (hhayi ngesisekelo sokuthatha isampula). Isinxephezelo sokulinganisa umsebenzi wobuciko sisetshenziswa kungqimba ngayinye ngokusekelwe ezicini zokwandiswa kwezinto ezilinganisiwe. Ukuhlaziywa kokusatshalaliswa kwethusi ngesikhathi sengqimba yangaphakathi ye-DFM ukuze kuboniswe imiklamo engalingani ngaphambi kokukhiqizwa.
6.3 Izikhala kanye Nokubanjwa Komoya
Incazelo: Amaphakethe omoya noma egesi ku-resin elungisiwe, avela njengezinto ezifakiwe ezifana ne-delamination noma izikhala eziqondile esigabeni esiphambene.
Izimbangela eziyinhloko:
- Lungiselela kusengaphambili okuqukethwe kwe-resin okunganele kumklamo wephaneli onikeziwe (isilinganiso sendawo yethusi kuya kwe-dielectric sidinga ukugeleza okuphezulu kwe-resin)
- Ukungasebenzi kahle kwe-vacuum emijikelezweni yokucindezela ye-vacuum-assist
- Irempu yokuqala esheshayo kakhulu evimbela ukugeleza kwe-resin okufanele kanye nokuphuma kwegesi ngaphambi kokufakwa kwe-gel
Ukuvimbela: Imininingwane yokuqukethwe kwe-resin ifaniswe nobuningi bephethini yethusi. I-vacuum lamination yemiklamo enamaphethini ethusi angaphakathi aminyene. Izinqubo zesilinganiso sokuhamba eziqinisekisiwe eziqinisekisa ukuphuma okuphelele kwegesi ngaphambi kwamajeli e-resin.
6.4 I-Warpage kanye ne-Bow
Incazelo: Ukuphambuka komumo wephaneli kudlula imikhawulo ye-IPC-6012 (ukugoba nokujika ≤0.75% wephaneli evundlile ye-HDI Class 3, ≤1.5% ye-Class 2).
Izimbangela eziyinhloko:
- Ukusatshalaliswa kwethusi okungalingani: uma ingxenye ephezulu ye-stackup inethusi eliningi kakhulu kunengxenye engezansi, i-CTE ehlukile ngesikhathi sokupholisa ibangela ukugoba ohlangothini olunzima lwethusi
- Ukupholisa okusheshayo: ukuthambekela kokushisa kusuka ebusweni kuya enkabeni yamaphaneli aminyene ngesikhathi sokupholisa okusheshayo kudala izikhathi zokugoba
- I-prepreg engalingani kanye ne-core CTE: izinto ezahlukene eziku-stackup ezinama-CTE ahlukene zidala ukucindezeleka kwangaphakathi
Ukuvimbela: Ukuhlaziywa kwebhalansi yethusi ngesikhathi se-DFM — ubuningi bethusi engxenyeni ephezulu nengezansi ye-stackup kufanele bube ngaphakathi kuka-±10% komunye nomunye ngemiklamo elinganayo. Ukuqapha izinga lokuphola okulawulwayo. Ngemiklamo engalingani (engagwenywa kwezinye izinhlelo zokusebenza), izici zethusi zethusi ezingemuva zingangezwa ukuze kulinganiswe i-stackup.
6.5 Ukwehluka kokuqina
Incazelo: Ubukhulu be-dielectric ngemuva kwe-lamination ngaphandle kwencazelo ye-±10%, okubangela ukuthi ubukhulu bomkhondo we-impedance olawulwayo buphuthelwe yizinhloso zabo.
Izimbangela eziyinhloko:
- Ukugeleza kwe-resin okungalingani: ukugeleza okuningi emaphethelweni ephaneli (phakathi nendawo encane), okuncane kakhulu (amaphethelo amakhulu) — okubangelwa ukungalingani kokuqukethwe kwe-resin
- Ukucindezela okungalingani kuphaneli ezinkulu
- Ukwehluka kwenani le-prepreg kokuqukethwe kwe-resin
Ukuvimbela: Ukulinganisa ubukhulu obungamaphuzu angu-9 ngemva komjikelezo ngamunye we-lamination. Ukulinganisa okuqukethwe kwe-resin ku-prepreg engenayo (hhayi i-Dk ne-Df kuphela). Ukuqinisekiswa kokuqina kwepuleti lesibuko (amapuleti esibuko agoba ngemva kokuguga aletha ukungalingani kwengcindezi).
7. Inqubo Yokugawula Elawulwayo ye-Highleap yama-HDI PCB
7.1 Ingqalasizinda Yemishini Nezinqubo
Amandla e-Highleap e-HDI lamination ahlanganisa:
- Imishini yokucindezela ye-hydraulic evula i-vacuum ene-±1°C efanayo ekushiseni kuyo yonke i-press platen
- Imigqa yokucindezela yemindeni ye-PTFE/ekhethekile ephansi yokulahlekelwa yi-laminate — akukho ukungcoliswa okuhlanganisiwe ngemigqa yokucindezela ye-FR-4
- Indawo yokugcina izinto ezilungisiwe elawulwa yisimo sezulu ku-≤21°C, ≤45% RH ngokuqapha umswakama ngesigaba ngasinye
- Ukungena ngemvume kwe-thermocouple okusemgqeni kuyo yonke imijikelezo yokukhiqiza ye-lamination
- Ukulinganiswa kokubhaliswa kwesendlalelo se-X-ray ku-100% wamaphaneli (hhayi amasampula) ngaphambi nangemva kokubhoboza nge-laser
7.2 Iphrothokholi Yokuhlola Phakathi Kwemijikelezo
Phakathi kwayo yonke imijikelezo ye-lamination, i-Highleap yenza okulandelayo:
- Ukuhlolwa kokubhaliswa kwe-X-ray okungu-100%: zonke izingqimba zangaphakathi ezilinganisiwe, azithathwanga amasampula
- Ukumapha kobukhulu bephaneli kumaphuzu angu-9: noma yiliphi iphaneli elingaphandle kuka-±10% lisuswa ekukhiqizweni
- Ukuhlolwa okubonakalayo kwama-blister okuhlukanisa kanye nokuhlukaniswa komphetho
- Isigaba sekhuphoni yenqubo (ikhuphoni elilodwa ngesigaba ngasinye sokukhiqiza): ukulinganiswa kwamandla okuxebuka, ukuhlolwa kwe-resin void, ukuhlolwa kwekhwalithi yesixhumi esibonakalayo se-copper-resin
Leli sango eliphakathi kwemijikelezo libamba amaphutha angama-85–90% e-lamination ngaphambi kokuba kufakwe utshalomali olwengeziwe lwenqubo kuphaneli elisengozini. Izindleko zokubamba isici ekuhlolweni kwemijikelezo ehlukene uma kuqhathaniswa nokuhlolwa kokugcina kukagesi: cishe u-$15 uma kuqhathaniswa no-$85 ezindleko zenqubo echithiwe (izibalo ezibonisa). Ukuze uthole imiphumela yezindleko zenzuzo kanye nokubalwa komjikelezo we-lamination, bheka okufihliwe ngokuhlaziywa kwezindleko ze-PCB . Ukuze uthole imiphumela yesikhathi sokuhola somjikelezo ngamunye we-lamination, bheka umhlahlandlela wesikhathi sokuhola se-HDI PCB.
7.3 Ukuphathwa Kwezinto Nokulandelela Ilothi
Yonke indawo yokukhiqiza ifaka ukulandeleka okugcwele kwezinto: inombolo ye-prepreg lot, indawo ye-copper foil, kanye nendawo eyinhloko ye-laminate — konke kuxhunywe kumarekhodi okuhamba kokukhiqiza kanye nokuhlolwa. Ngezinhlelo zokulawula ukuvimba, i-prepreg Dr ilinganiswa kumakhuphoni e-lot angenayo futhi inani elilinganisiwe lisetshenziselwa ukubala kokugcina ukuvimba (hhayi inani ledatha elijwayelekile), ukuqinisekisa ukuthi imiphumela yekhuphoni ye-TDR iyaphindaphindeka kusukela ku-lot kuya ku-lot (bheka izidingo ze-PCB zokuvimbela ukuvimba ezilawulwayo )
7.4 Amamethrikhi Ekhwalithi Ye-HDI Lamination e-Highleap
- Isivuno se-lamination se-Hlobo I HDI (iphaneli edlula kuzo zonke izivivinyo ze-inter-cycle): isilinganiso esingu-97.8%
- Uhlobo lwesibili lwe-HDI lamination isivuno: isilinganiso esingu-95.2%
- Isivuno se-lamination se-HDI yohlobo lwesithathu: isilinganiso esingu-91.6%
- Izinga lokuhlukanisa ekuhlolweni kokugcina: ngaphansi kuka-0.3% wamaphaneli athunyelwe
- Isivuno sokuqala se-impedance esilawulwayo (ngaphakathi kuka-±10%): 98.1% wezabelo
- Ukuhambisana ne-Warpage (ukugoba nokujika ngaphakathi kwe-spec): 99.2% wamaphaneli e-HDI
Lezi zilinganiso ziyatholakala uma ziceliwe ngezinjongo zokufaneleka kwabathengisi.

Posts Kunconywe

Ukukhiqizwa kwe-PCB Yesihlungi se-TMM6
Okuqukethwe Kungani Abaklami Bezihlungi Ze-Microwave Besebenzisa...

I-Taconic RF 35 vs RO4350B PCB
Uhlu lokuqukethweRF-35 vs RO4350B Ukuthengwa kanye...

Ukukhiqizwa kwe-PCB Yesihlungi se-TMM4
Ukukhiqizwa kwe-PCB yesihlungi se-TMM4 kulawulwa yi...

Ukukhiqizwa kwe-TMM3 PCB kwamaModule e-RF
Ukukhiqizwa kwe-TMM3 PCB kuwusizo kakhulu lapho imodyuli ye-RF...
Ungasithola kanjani isilinganiso sama-PCB
Masikwenzele ukuhlaziywa kwe-DFM/DFA futhi sibuyele kuwe ngombiko.
Ungalayisha amafayela akho ngokuphephile ngewebhusayithi yethu.
Sidinga ulwazi olulandelayo ukuze sikunikeze isaphulelo:
-
- Gerber, ODB++, noma .pcb, spec.
- Uhlu lwe-BOM uma udinga ukuhlangana
- Ubuningi
- Isikhathi sokushintsha