Juotospasta SMT-kokoonpanoon: tyypit, varastointi ja tulostusvirheet
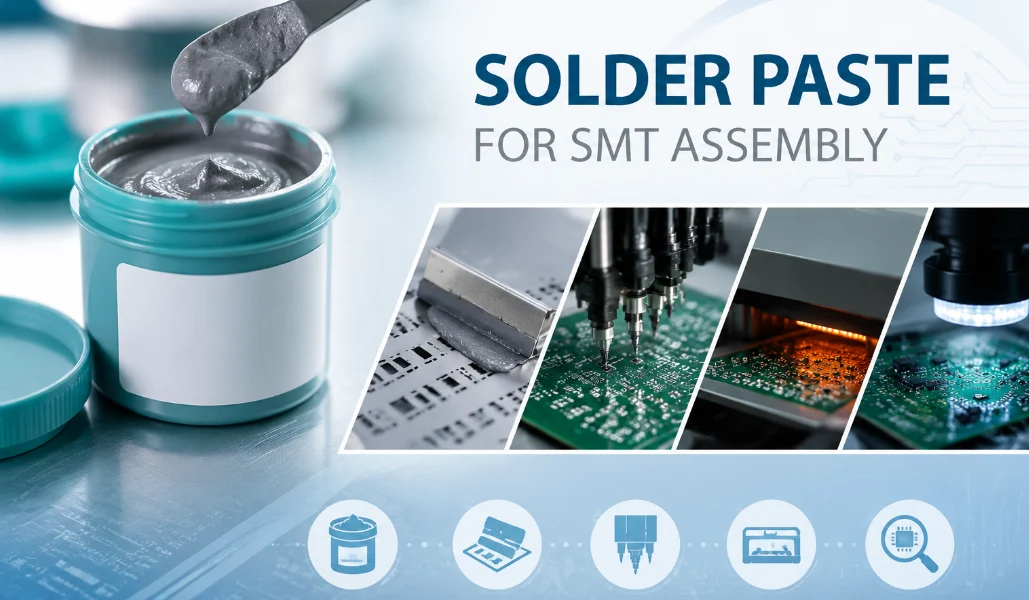
Kuva 1. Juotospastan valinta vaikuttaa SMT-tulostuslaatuun, reflow-saantoon ja juotosliitoksen pitkäaikaiseen luotettavuuteen.
Juotospasta on harmaata materiaalia, joka mahdollistaa pinta-asennettavan kokoonpanon, mutta tuotantotulokset riippuvat oikeasta seoksesta, juoksutuskemiasta, varastoinnin hallinnasta ja sapluunapainatuksen käytännön toteutuksesta. Tässä oppaassa selitetään, miten juotospasta vaikuttaa pinta-asennussaantoon, mitä eroja lyijyttömän ja lyijyllisen vaihtoehdon välillä on, miten sitä säilytetään oikein ja mitä vikoja käyttäjien tulisi estää ennen uudelleensulatusta.
1. Mistä juotospasta on tehty?
Juotospasta valmistetaan kahdesta ainesosasta: mikroskooppisesta juotosseosjauheesta ja juoksuteaineesta, joka sitoo sen tahnaksi. Jauhe muodostaa liitokset uudelleensulatuksen aikana, kun taas juoksute poistaa oksidin metallista, auttaa sulaa juotetta kostuttamaan juotospisteitä ja pitää osat väliaikaisesti paikoillaan ennen kuumentamista. Painoon nähden tahna on enimmäkseen jauhetta; tilavuuteen nähden juoksutetta on merkittävä osa, minkä vuoksi painettu kerros kutistuu näkyvästi, kun juoksute palaa pois uunissa.
Jauhe luokitellaan hiukkaskoon mukaan, joka ilmoitetaan "tyyppi"-numerona: tyyppi 3 sopii yleiseen kokoonpanoon, kun taas tyyppejä 4, 5 ja hienompia tarvitaan pienille ja tiheäjakoisille osille, joissa pastan on puristuttava pienten sapluunan aukkojen läpi. Hienompi jauhe on kalliimpaa ja herkempää käsittelylle, joten laatu sovitetaan levyn pienimmän ominaisuuden mukaan. Jos pastan ja tavallisen juoksutteen välinen ero on epäselvä, tämä juotospastan ja juoksutteen vertailu selventää sen.
2. Lyijytön vs. lyijyllinen juotospasta (SAC305 vs. Sn63/Pb37)
Lyijytön juotospasta (yleensä SAC305) sulaa noin 217–227 °C:ssa, kun taas lyijyllinen juotospasta (Sn63/Pb37) sulaa alempana noin 183 °C:ssa ja virtaa helpommin. Valinta perustuu yleensä vaatimustenmukaisuuteen: RoHS-markkinoille myytävät tuotteet vaativat lyijyttömän juotosprosessin, elleivät ne ole oikeutettuja poikkeuslupaan, kun taas lyijyllistä juotospastaa käytetään joissakin erikoistuneissa ja perinteisissä sovelluksissa.
| Lyijytetty (Sn63/Pb37) | Lyijytön (SAC305) | |
|---|---|---|
| Sulamispiste | ~ 183 ° C | ~217-227°C |
| Kostutus / helppokäyttöisyys | Virtaa helposti, anteeksiantava | Vähemmän anteeksiantava, tiukempi profiili |
| Noudattaminen | Rajoitettu RoHS:n mukaan | RoHS |
| Nivelten ulkonäkö | Kiiltävä | Tylsempi, rakeisempi |
Lyijyttömän materiaalin korkeampi sulamispiste tarkoittaa komponenttien suurempaa lämpörasitusta ja tiukempaa uudelleensulamisprofiilia, joten prosessinohjaus on tärkeämpää. Useimmille kaupallisille tuotteille lyijytön materiaali on nykyään oletusarvo ja oikea lähtökohta, ellei sinulla ole erityistä syytä toisin.
3. Ei-puhdistusaine, vesiliukoinen tai hartsifluksi: kumpi valita
Valitse puhdistamaton juoksute useimpiin kokoonpanotöihin, vesiliukoinen, kun tarvitset maksimaalista kostutusta ja se pesee piirilevyn, ja hartsijuoste käsinjuottamiseen ja uudelleentyöstämiseen. Puhdistamaton juoksute jättää pienen, tahrattoman jäämän, joka ei normaalisti tarvitse pesua ja on oletusarvoisesti käytössä suuressa osassa nykyaikaista tuotantoa. Vesiliukoinen juoksute antaa erinomaisen kostutuksen, mutta jättää syövyttävää jäämää, joka on pestävä kokonaan pois. Hartsipohjainen juoksute (RMA) on klassinen kemikaali – saatavilla lyijyllisinä ja lyijyttöminä versioina – ja sen jäännökset yleensä puhdistetaan siistin pinnan saavuttamiseksi.
Oikea juoksutusaine riippuu piirilevyn puhdistustavasta, piirin jäämien herkkyydestä ja luotettavuusluokasta. Epävarmoissa tapauksissa turvallisin vaihtoehto on jättää puhdistus pois, ja puhdistusta voidaan lisätä, jos ulkonäkö tai korkea luotettavuus sitä vaatii.
4. Juotospastan käyttö sapluunan ja reflow-tekniikan kanssa
Juotospastan käyttämiseksi tulosta se juotosalustoille sapluunan avulla, aseta komponentit märkään tahnaan ja lämmitä sitten koko piirilevy reflow-uunissa, jotta jokainen liitos muodostuu kerralla – levitä ja aseta ensin, lämmitä viimeisenä. Tämä on päinvastainen kuin langan juottaminen, jossa jokainen liitos lämmitetään erikseen. Tuotannossa sarja suoritetaan koordinoidulla SMT- kokoonpanolinjalla:
- Sapluunatulostus. Laserleikattu teräs SMT stensiili istuu levyllä ja lasta puristaa tahnaa aukkojen läpi jokaiselle alustalle. Aukon koko ja stensiilin paksuus määrittävät juotoksen määrän – yhden tärkeimmistä muuttujista – joita ohjataan huolellisella sapluunan aukon suunnittelu.
- Sijoittelu. Poiminta-asennuskone asettaa jokaisen osan tahnalla päällystetyille tyynyilleen; tahmea tahna pitää ne paikallaan uudelleensulatukseen asti.
- Uudelleenjuoksutus. Levy kulkee kontrolloidun profiilin läpi – esilämmitys, liotus, huippu seoksen sulamispisteen yläpuolella ja sitten jäähdytys. Oikea reflow-juotosprofiili antaa vuon aktivoitua ja pintajännityksen vetää jokaisen osan linjaan.
- Tarkastus. AOI tarkistaa liitokset ja sijoituksen uudelleensulatuksen jälkeen, ja röntgenillä tarkastetaan piilossa olevat liitokset BGA-levyjen alla.
Prototyyppejä varten valmistajat käyttävät manuaalista sapluunaa kuumalevyllä tai kuumailma-asemalla; periaatteet ovat identtiset, pienennettyinä. Yleisin aloittelijan virhe on liikaa pastaa, joka aiheuttaa siltoja, joten pyri ohueen, tasaiseen kerrokseen, joka sopii tyynyn kokoon.
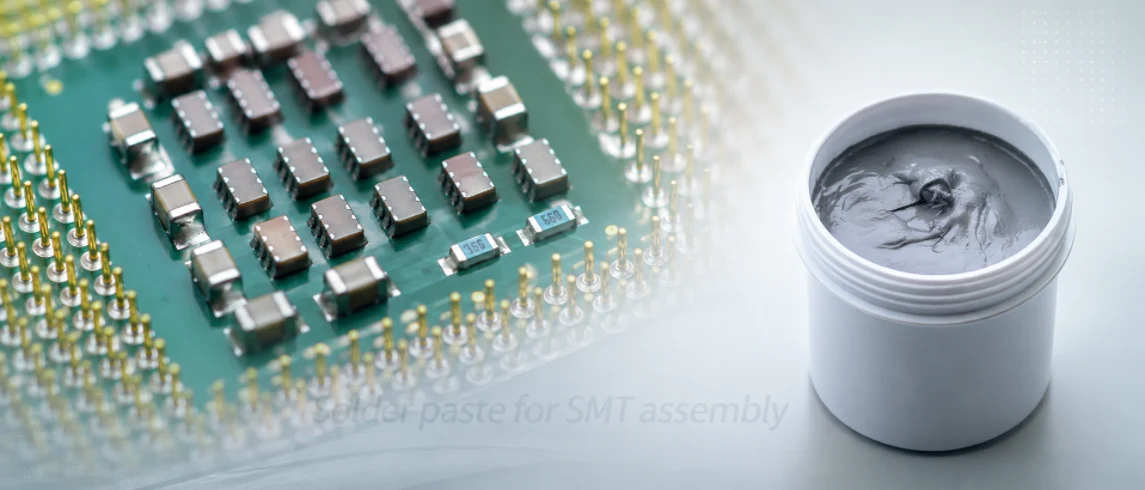
Sapluunan tulostuksen ohjaus on yksi ensimmäisistä tuotantotarkastuksista luotettavassa SMT-kokoonpanossa.
5. Juotospastan säilytys ja sen säilyvyysaika
Säilytä suljettua juotospastaa jääkaapissa noin 2–10 °C:ssa, jossa säilyvyysaika on tyypillisesti 6–12 kuukautta; huoneenlämmössä avaamaton tahna säilyy vain viikkoja. Lämmitä suljettu purkki huoneenlämpöiseksi (usein 4–6 tuntia) ennen avaamista, jotta tiivistynyt kosteus ei saastuta tahnaa eikä aiheuta roiskumista tai tyhjenemistä.
Muutamat muut säännöt pitävät sen terveenä: kunnioita avointa ja joutoaikaa, koska painetun tahnan käyttöikä sabluunalla on rajallinen ennen kuin se kuivuu; älä koskaan pakasta sitä uudelleen; älä koskaan sekoita vanhaa uuden kanssa; ja hävitä vanhentunut tahna mieluummin kuin ota riski. Juotostahna on pilaantuva materiaali, ja huono käsittely on piilevä vikojen syy, joten käsittele sitä kuin kulutustavaraa.
6. Juotospastan viat: siltaus, hautakivimäinen rakenne ja tyhjät kohdat
Useimmat juotospastan viat – siltausvirheet, tombstone-virheet, tyhjiövirheet, riittämätön juote ja juotospallot – johtuvat pastan tilavuudesta, kohdistuksesta tai juotosjuotosprofiilista. Syyn tietäminen auttaa estämään uudelleentyöstön sen etsimisen sijaan:
| Vika | Tyypillinen syy | Ehkäisy |
|---|---|---|
| Siltaus (shortsit) | Liikaa tahnaa tai liian suuria aukkoja | Pienennä aukon kokoa; tarkista sapluuna ja tulostuspaine |
| Hautakivityö | Epätasainen tahna tai kuumennus vetää sirua pystyasentoon | Tasapainota ja liimaa molemmissa päissä; hienosäädä profiilia |
| Tyhjennys | Loukkuun jääneet vuokaasut, kosteus tai huono profiili | Oikea käsittely; optimoitu profiili; röntgenkuvaus varmentamiseksi |
| Riittämätön juote | Liian vähän tahnaa, tukkeutuneet aukot, kuivunut tahna | Tarkista sabluunan puhtaus ja tahnan tuoreus |
| Juotospallot / roiskeet | Kosteutta tahnassa tai liian nopea esilämmitys | Lämmitä tiivistetty tahna ennen käyttöä; hidasta tiivistysnopeutta |
Yhteinen tekijä on prosessinohjaus. Yleisten SMT-kokoonpanovirheiden laajemman mallin ymmärtäminen auttaa sinua suunnittelemaan hyvin tulostuvia piirilevyjä, ja erityisesti hautakivivirheillä on tunnettu joukko perimmäisiä syitä ja korjauksia, jotka ovat tutkimisen arvoisia.
7. Juotospasta tuotannossa käytettävässä SMT-kokoonpanossa
Muutaman prototyypin lisäksi – ja erityisesti hienojakoisten tai BGA-töiden osalta – juotospastan käsittely on parasta hallita. Ammattimaisella linjalla sapluuna suunnitellaan piirilevyn pad-geometrian ja hienoimman jaon ympärille, pasta valitaan RoHS- ja luotettavuustarpeidesi mukaan ja profiili asetetaan valitulle seokselle, ja sitä tukevat pastan tarkastus, AOI ja röntgenkuvat piiloliitoksissa.
Monet tahnaan liittyvät viat ovat itse asiassa suunnitteluongelmia – pad-koot, välistys ja suunta, jotka vaikeuttavat hyvää tulostusta – joten etukäteen tehty valmistettavuuden tarkistus antaa sapluunalle ja profiilille parhaat mahdollisuudet puhtaisiin liitoksiin ensimmäisellä kerralla. Highleap suorittaa koko prosessin SMT-piirilevyjen kokoonpanossa ja tarvittaessa myös erikoistuneessa BGA-kokoonpanossa röntgentarkistuksella. Kun pyydät kokoonpanotarjousta, kerro meille, onko tuotteen oltava lyijytön, mahdolliset puhdistusvaatimukset ja mikä on levyn pienin komponentti tai jakoväli.
Pyydä tarjous SMT-kokoonpanosta
8. Juotospastan usein kysytyt kysymykset
Mistä juotospasta on tehty?
Hienojakoisen juotosseosjauheen suspensio juoksutusaineessa. Jauhe muodostaa liitokset uudelleensulatuksen aikana; juoksutusaine puhdistaa metallin, edistää kostutusta ja pitää osat paikoillaan.
Mitä eroa on lyijyttömällä ja lyijyllisellä juotospastalla?
Lyijytön tahna (SAC305) sulaa noin 217–227 °C:ssa ja on RoHS-yhteensopiva; lyijyllinen tahna (Sn63/Pb37) sulaa alempana noin 183 °C:ssa, virtaa helpommin, mutta sen käyttöä rajoitetaan RoHS-direktiivin mukaisesti.
Miten juotospastaa käytetään?
Tulosta se laatoille (parhaan tuloksen saavuttamiseksi sapluunan avulla), aseta komponentit märkään tahnaan ja lämmitä sitten koko levy reflow-uunissa, jotta jokainen liitos muodostuu kerralla. Levitä ja aseta ensin, lämmitä viimeisenä.
Tarvitseeko juotospastaa jäähdytystä ja mikä on sen säilyvyysaika?
Kyllä – säilytä suljettuna noin 2–10 °C:ssa, jossa säilyvyysaika on tyypillisesti 6–12 kuukautta. Lämmitä suljettuna huoneenlämpöiseksi ennen avaamista kondenssiveden välttämiseksi.
Miksi pinta-asennusliitokseni ovat oikosulkevia?
Yleensä liikaa pastaa tai liian suuria sapluunan aukkoja, joskus jopa virheellistä kohdistusta. Aukon koon pienentäminen, sapluunan tarkistaminen ja tulostuspaineen tarkistaminen ratkaisee yleensä ongelman.
Pystyykö Highleap käsittelemään hienojakoisia piirilevyjä ja BGA-kokoonpanoja?
Kyllä. Highleap käyttää hienojakoisia pastoja, tiukalle jaolle suunniteltuja sapluunoita, hallittuja uudelleensulamisprofiileja ja röntgentarkastusta piilossa oleville liitoksille, ja tekee ensin valmistettavuuden arvioinnin.

suositeltava Viestejä
TMM4-suodattimen piirilevyjen valmistus
TMM4-suodattimen piirilevyjen valmistusta ohjaa...
TMM3-piirilevyjen valmistus RF-moduuleille
TMM3-piirilevyjen valmistus on hyödyllisintä siellä, missä RF-moduuli...
TMM6-piirilevyjen valmistus
TMM6-valmistus on prosessinohjaussivu keski-Dk-mallille...
TMM10-piirilevyjen valmistus kompakteille RF-malleille
SisällysluetteloKuinka TMM10 kutistaa RF-rakenteitaTMM10 vs...
Miten saada tarjous piirilevyistä
Suoritetaan DFM/DFA-analyysi puolestasi ja lähetetään sinulle raportti. Voit ladata tiedostosi turvallisesti verkkosivustomme kautta. Tarvitsemme seuraavat tiedot voidaksemme antaa sinulle tarjouksen:
-
- Gerber, ODB++ tai .pcb, sp.
- Tuoteluettelo, jos tarvitset kokoonpanoa
- Määrä
- Käännä aika
Piirilevypalveluita varten toimitathan osaluettelosi (BOM) ja mahdolliset erityiset kokoonpano-ohjeet. Tarjoamme myös DFM/DFA-analyysin suunnitelmiesi valmistettavuuden ja kokoonpanon optimoimiseksi varmistaen sujuvan tuotantoprosessin.