
Usługa produkcji płytek PCB Arlon 85N
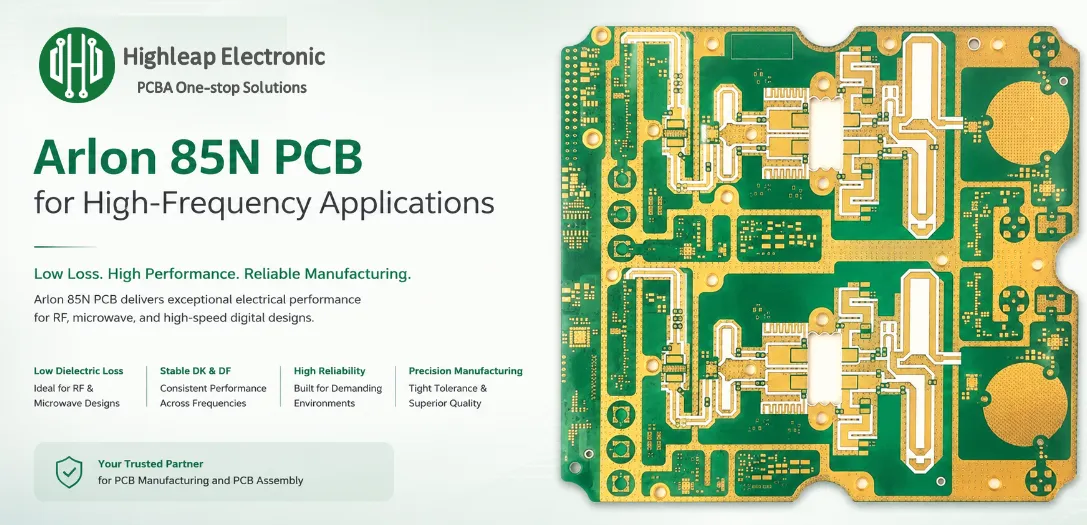
Rysunek 1. Produkcja PCB Arlon 85n
Arlon 85N PCB to laminat wysokoczęstotliwościowy przeznaczony do zastosowań RF, mikrofalowych i cyfrowych o dużej szybkości transmisji, wymagających niskich strat, stabilnych parametrów elektrycznych i niezawodnej integralności sygnału. Jest szeroko stosowany we wzmacniaczach RF, infrastrukturze bezprzewodowej, elektronice lotniczej i zaawansowanych systemach komunikacyjnych.
Firma Highleap zajmuje się produkcją i montażem płytek PCB Arlon 85N, zapewniając jednocześnie przegląd techniczny, produkcję z kontrolowaną impedancją i wsparcie dostaw na całym świecie.
Spis treści
- Właściwości Arlon 85N — co każdy numer karty katalogowej kontroluje w procesie produkcji
- Jak produkujemy płytki PCB Arlon 85N — etapy procesu decydujące o niezawodności
- Testowanie niezawodności, dokumentacja i śledzenie
- Gdzie pasuje 85N — zastosowania, alternatywy i wybór materiałów
- Jedna fabryka dla każdej płytki w Twoim produkcie — plus ochrona własności intelektualnej
- Rozpoczęcie projektu Arlon 85N PCB z Highleap
1. Właściwości Arlon 85N — co każdy numer karty katalogowej kontroluje w procesie produkcji
Większość stron omawiających 85N zawiera arkusz danych. Ta sekcja łączy każdą właściwość z jej konsekwencjami produkcyjnymi — kosztami, tym, co kontroluje i co idzie nie tak, gdy fabryka ją ignoruje.
Właściwości termiczne
- Temperatura topnienia: 250°C (DSC). Utrzymuje sztywność dzięki bezołowiowemu lutowaniu rozpływowemu w temperaturze szczytowej 260°C. Problem: uzyskanie pełnej temperatury Tg wymaga utwardzania w temperaturze 218°C+ przez 120 minut, mierzonych przy produkcie — a nie na płycie prasy. Niedotwardzone 85N ma niższą efektywną temperaturę Tg i jest mniej niezawodne.
- Td: 407°C (5% utrata masy). Komfortowy margines powyżej temperatury dowolnego procesu. Płytki wytrzymują 5–10 cykli lutowania rozpływowego bez ołowiu bez degradacji – co jest kluczowe w przypadku napraw w przemyśle lotniczym.
- T260 / T288 / T300: >60 min każdy. Potwierdza laminowanie bez pustych przestrzeni. Każda pusta przestrzeń znacznie obniża te wartości; stosujemy testy T260 dla każdej partii produkcyjnej, aby potwierdzić jakość łączenia.
- Współczynnik rozszerzalności cieplnej wzdłuż osi Z: 50 ppm/°C poniżej Tg; ~2.5% całkowitego rozszerzenia w zakresie 50–260°C. Niższe niż FR-4 (60–70 ppm/°C). Nadal istotne w przypadku grubych płytek z otworami o dużym wydłużeniu — modelujemy naprężenia w beczce podczas DFM i oznaczamy projekty zagrożone.
- Współczynnik rozszerzalności cieplnej X/Y: 12–16 ppm/°C. Blisko miedzi (17 ppm/°C). Zmniejsza dryft rejestracji podczas laminowania i ryzyko odklejania się padów podczas wahań temperatury.
Właściwości elektryczne i mechaniczne
- Dk ~4.0, Df ~0.012 przy 1 MHz. Porównywalny z laminatem FR-4 o wysokiej temperaturze zeszklenia (Tg). Nie jest to materiał o niskiej stratności — projektanci potrzebujący wydajności mmWave powinni rozważyć laminat Isola Astra MT77 (Dk 3.0, Df 0.0017) lub specjalistyczny laminat o niskiej stratności.
- Absorpcja wilgoci: 0.5%. Wyższa niż w przypadku żywicy epoksydowej (~0.1–0.2%). Każdy panel musi być wygrzewany przez 60 minut w temperaturze 107–121°C bezpośrednio przed laminowaniem, a następnie ponownie przed montażem bezołowiowym. Pominięcie tego etapu jest główną przyczyną rozwarstwienia w wielowarstwowych poliimidach.
- Wzmocniona formuła. Zmodyfikowany tak, aby był mniej wrażliwy na zmiany w wierceniu i frezowaniu niż starsze poliimidy; reologia stopu zbliżona do FR-4, co zapewnia lepsze wypełnienie żywicą złożonych układów wielowarstwowych.
- Wytrzymałość na odrywanie. Doskonałe, gdy laminowanie przebiega prawidłowo. Krople spadają, jeśli wilgoć zostanie uwięziona podczas prasowania — wada, która zazwyczaj ujawnia się dopiero podczas testów cykli termicznych.
Więcej informacji można znaleźć na naszych stronach poświęconych poliimidowym płytkom drukowanym i materiałom Arlon 85N.
2. Jak produkujemy płytki PCB Arlon 85N — etapy procesu decydujące o niezawodności
Trzy najczęstsze przyczyny uszkodzeń PCB z poliimidu w warunkach polowych to rozwarstwienie spowodowane wilgocią, niedostateczne utwardzenie i niepełne odwarstwienie. Wszystkie trzy są wadami procesu produkcyjnego, a nie wadami materiałowymi. W tej sekcji opisano nasze kontrole procesu w odniesieniu do każdej z nich.
Laminowanie
- Wstępne pieczenie: Warstwy wewnętrzne suszone (nie układane w stosy) w temperaturze 107–121°C przez 60 minut. Prepreg suszony próżniowo przez 8–12 godzin. Przechowywanie w temperaturze poniżej 30% wilgotności względnej. Te kroki nie są opcjonalne — zapobiegają one powstawaniu pustych przestrzeni pod wpływem wilgoci, które powodują rozwarstwienie podczas eksploatacji.
- Cykl prasowy: Temperaturę utwardzania sprawdzamy za pomocą wbudowanych termopar w przypadku wydruków pierwszego elementu – temperatura płyty może wyprzedzać temperaturę produktu o 10–15°C w przypadku grubych stosów.
- Ochłonąć: ≤5°C/min pod ciśnieniem, a następnie utwardzanie w temperaturze 200°C przez 1–2 godziny w celu uzyskania pełnych właściwości mechanicznych.
- Preferowane laminowanie próżniowe nad standardową prasą — usuwa uwięziony gaz, który tworzy mikropustki niewidoczne dla wzroku, ale wykrywalne przez IST.
Wiercenie
- 400–500 stóp kwadratowych Zgodnie z zaleceniami Arlona. Wiertła podcinające do otworów przelotowych ≤0.018 cala. Tylko świeży, drobnoziarnisty węglik wolframu — nie używać ponownie zużytych wierteł FR-4.
- Prędkość posuwu 25–35 cali/min. Wolniejszy od FR-4, co pozwala na kontrolę chropowatości ścianek otworów (docelowy Ra <20 μm).
- Żywotność bitu 1,500–2,500 trafień. Agresywna emerytura. Nowe wiertło kosztuje grosze; awaria przelotki w narzędziu wiertniczym na głębokości 4,000 metrów kosztuje operatora dziesiątki tysięcy dolarów za godzinę.
Odtłuszczanie i platerowanie
- Rozmaz plazmy (CF₄/O₂): Nasz preferowany proces. Usuwa plamy poliimidowe bez agresywnego oddziaływania na laminat. Alkaliczny nadmanganian jako alternatywa, zapewniająca lepszą kontrolę procesu. Mikroskopowe badanie ścianek otworów w każdej partii w celu weryfikacji całkowitego usunięcia plam.
- Miedź bezprądowa: 0.5–1.5 μm. Standardowa chemia — nie wymaga trawienia sodowego (w przeciwieństwie do laminatów PTFE).
- Miedź elektrolityczna: Powłoka impulsowa do otworów o grubości 30 μm (minimalna grubość ścianki otworu dla klasy IPC 3 to 25 μm). Celujemy w górny zakres specyfikacji, ponieważ przelotki poliimidowe są narażone na większe naprężenia termiczne niż przelotki FR-4 w tej samej konstrukcji.
- Wykończenie powierzchni: ENIG dominuje w programach lotniczo-kosmicznych i obronnych. ENEPIG do mieszanego łączenia drutów i lutowania. Twarde złoto na stykach krawędziowych. Wybór wykończenia został sprawdzony podczas DFM — błędny wybór może ujawnić się jako problem z lutowalnością miesiące po dostawie. Zobacz ENIG wykończenie powierzchni.
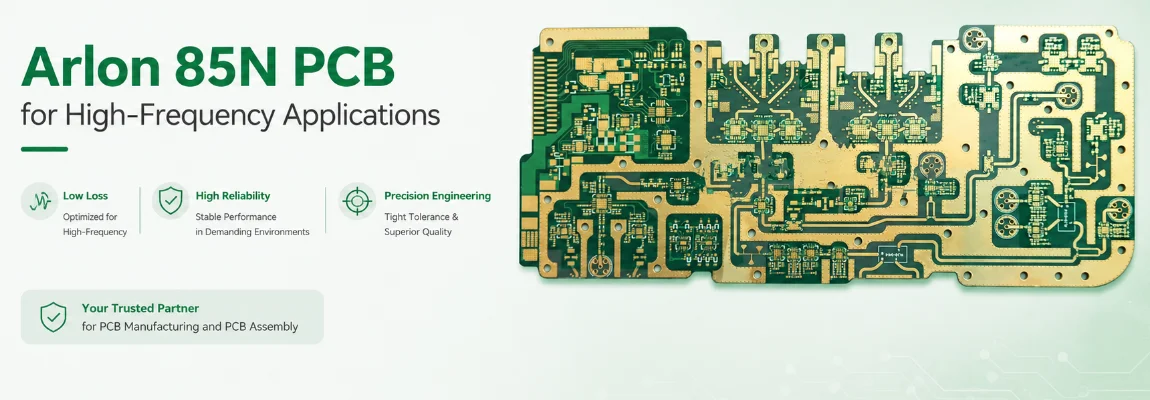
Rysunek 2. Płytka drukowana Arlon 85N
3. Testowanie niezawodności, dokumentowanie i śledzenie
W programach poliimidowych dane z testów niezawodności są równie ważne, jak sama płytka. Klienci potrzebują dowodu, że proces produkcyjny zapewni płytom trwałość 15–25 lat w warunkach rzeczywistych.
Dostępne testy produkcji Arlon 85N
- Cykle termiczne: −65°C do +150°C, 1,000–2,000 cykli. Kryterium zaliczenia: <10% przesunięcia oporu łańcucha via.
- IST (test wytrzymałości połączeń międzysystemowych): Zgodnie z normą IPC-TM-650 2.6.26. Wykrywa brzeżne powłoki, niepełne odtłuszczenie i ubytki w laminacji, których nie można wykryć za pomocą testu elektrycznego.
- Odporność na CAF: zgodnie z IPC-TM-650 2.6.25.
- Czas do rozwarstwienia: T260, T288, T300 zgodnie z IPC-TM-650. 85N rutynowo przekracza 60 min w 300°C.
- Symulacja bezołowiowego rozpływu: 5–10 cykli przy temperaturze szczytowej 260°C. Sprawdzono pod kątem rozwarstwienia, pęknięć i unoszenia się podkładki.
- Wytrzymałość na odrywanie: zgodnie z IPC-TM-650 2.4.8, po naprężeniu cieplnym i po roztworach procesowych.
- Przyspieszone starzenie się: w przypadku zastosowań wiertniczych, starzenie w temperaturze 175°C+ w celu wykazania trwałej niezawodności.
Dokumentacja dostarczana z każdą partią
- Certyfikat zgodności z numerem partii materiału Arlon i certyfikatem młyna.
- 100% raport z testu elektrycznego (ciągłość i izolacja).
- Raport z badania przekroju poprzecznego zgodnie z normą IPC-A-600 Klasa 3.
- Raport z kuponu impedancji (gdy określono kontrolowaną impedancję).
- Lutowalność zgodna z J-STD-003 i czystość jonowa zgodna z IPC-TM-650 2.3.25.
- Dane kuponu IST i raport o wytrzymałości odrywania (jeśli program tego wymaga).
- Deklaracja RoHS / REACH.
- Kontrola pierwszego artykułu zgodnie z normą AS9102 (jeśli wymagana).
Kupony testowe z każdego panelu produkcyjnego są zachowywane przez cały cykl życia programu. Jeśli problem w terenie pojawi się po latach, zachowane kupony umożliwiają przeprowadzenie testów retrospektywnych – każdy z nich jest powiązany z daną partią produkcyjną poprzez audytowalny łańcuch identyfikowalności.
4. Gdzie pasuje 85N — zastosowania, alternatywy i wybór materiałów
Zastosowania, w których 85N jest właściwym wyborem
- Wydobycie ropy naftowej i gazu ziemnego z odwiertów: Narzędzia MWD/LWD, czujniki formacji, telemetria otworowa. Ciągła praca w temperaturze 175–200°C przez tygodnie. Koszty awarii ekstremalne – dziesiątki tysięcy dolarów za godzinę straconego czasu wiercenia.
- Kontrolery silników lotniczych (FADEC): Ciągła praca w temperaturze 125–150°C, żywotność 20–30 lat, wielokrotne cykle przeróbek bezołowiowych. Zobacz PCB do zastosowań lotniczych.
- Elektronika wojskowa: Naprowadzanie pocisków, EW, radar. Wymagania MIL-PRF-31032, długotrwałe przechowywanie magazynków w ekstremalnych temperaturach. Zobacz PCB wojskowe.
- Statek kosmiczny: poważne zaćmienie/cykle termiczne Słońca; naprawa niemożliwa po starcie; misje trwające lata lub dziesięciolecia.
- Przemysłowe wysokotemperaturowe: kontrola procesów w pobliżu pieców, płytki testowe wypalania do kwalifikacji półprzewodników.
Kiedy wybrać 85 KM zamiast
Arlon 85HP wykorzystuje tę samą żywicę poliimidową z rozproszonym szkłem i mikro-drobnymi wypełniaczami, zapewniając mniej więcej dwukrotnie wyższą przewodność cieplną niż 85N i niższą rozszerzalność cieplną w osi Z (<1% w porównaniu z ~2.5% w temperaturach 50–260°C). Wybierz 85HP w przypadku grubych miedzi, dużej liczby warstw lub wysokiej gęstości w projektach wymagających lepszego odprowadzania ciepła przez laminat. Obowiązuje ta sama dyscyplina cyklu prasowania.
Kiedy wybrać inny materiał
- Poniżej 125°C w trybie ciągłym: FR-4 o wysokiej Tg jest wystarczający i znacznie tańszy. Zobacz PCB o wysokiej temperaturze zeszklenia (Tg).
- RF lub mmWave: Wartości Dk 4.0 / Df 0.012 w modelu 85N są za wysokie. Użyj laminatu Isola Astra MT77 lub specjalistycznego laminatu o niskiej stratności.
- Szybki cyfrowy sygnał powyżej 56G PAM4: Megtron 6R lub 7N — wybór zależy od integralności sygnału, nie temperatury.
- Krytyczna przewodność cieplna: specjalistyczny laminat o niskiej stratności, laminat PTFE wypełniony ceramiką o właściwościach przewodzących ciepło, o współczynniku przenikania ciepła 1.44 W/mK w porównaniu do laminatu poliimidowego o współczynniku przenikania ciepła ~0.3 W/mK.
85N kontra Ventec VT-901
Oba to wielowarstwowe laminaty poliimidowe o wysokiej temperaturze zeszklenia (Tg) i porównywalnych temperaturach zeszklenia (Tg) i zeszklenia (Td). Okna procesowe nakładają się na siebie, ale wymagają oddzielnej kwalifikacji cyklu prasy. Wybór jest najczęściej podejmowany przez AVL — niektóre laminaty podstawowe dla przemysłu lotniczego posiadają kwalifikację 85N, inne VT-901, a zmiana wymaga formalnej ponownej kwalifikacji. Produkujemy oba laminaty w Highleap i możemy doradzić w zakresie dostępności, czasu realizacji i kosztów przy wymaganej konstrukcji.
5. Jedna fabryka dla każdej płytki w Twoim produkcie — plus ochrona własności intelektualnej
Narzędzie do wiercenia metodą MWD w otworze wiertniczym zazwyczaj wymaga poliimidowej płytki sensorowej, płytki cyfrowej FR-4, grubej miedzianej płytki zasilającej oraz elastycznego, sztywnego połączenia między elementami – wszystko w jednej obudowie ciśnieniowej. Pozyskiwanie każdego z nich od różnych dostawców prowadzi do rozbieżności w harmonogramach, niespójnej dokumentacji i braku jednostronnej odpowiedzialności, gdy problem na poziomie systemu obejmuje wiele płytek.
Typy płyt, które produkujemy obok 85N
- FR-4 i FR-4 o wysokiej Tg: Płytki cyfrowe, sterujące i zasilające o 2–40+ warstwach.
- Inne poliimidy: VT-901, 85HP, 33N o niskim przepływie — do produktów wykorzystujących wiele gatunków poliimidu.
- specjalistyczny laminat o niskiej stratności i Taconic RF: gdy produkt ma przedni moduł RF obok płytki wysokotemperaturowej. Zobacz produkcja specjalistycznych laminatów PCB o niskiej stratności.
- Megtron: szybkie płyty przetwarzania cyfrowego. Zobacz Materiał Megtron 6.
- Gruba miedź (3–12 uncji), giętka i sztywna, rdzeń metalowy: zasilanie, napęd silnika, połączenia o ograniczonej przestrzeni. Zobacz ciężkie miedziane PCB.
Wszystkie płytki wysyłane są razem, pod nadzorem jednego inżyniera projektu, ze spójną dokumentacją i jedną umową NDA obejmującą cały produkt.
Ochrona IP
Projekty lotnicze, obronne i wiertnicze to lata inwestycji inżynieryjnych. Przed otrzymaniem plików podpisujemy wzajemną umowę o zachowaniu poufności (NDA). Dane projektowe są przechowywane na serwerach z kontrolą dostępu — dostęp do nich ma tylko przypisany inżynier projektu i bezpośredni personel produkcyjny. Nie zlecamy podwykonawcom kluczowych procesów; wiercenie, powlekanie, trawienie i laminowanie odbywają się wewnątrz firmy. Wszyscy pracownicy podpisują umowy o zachowaniu poufności. Po upływie uzgodnionego okresu przechowywania dane klientów są bezpiecznie usuwane zgodnie z instrukcją. Klienci mogą zweryfikować nasze praktyki w zakresie własności intelektualnej podczas kwalifikacji dostawców.
6. Rozpoczęcie projektu Arlon 85N PCB z Highleap
Co wysłać
- Pliki Gerber i Drill (lub wstępny szacunek budżetowy, jeśli projekt nie został sfinalizowany).
- Notatki dotyczące stosu: grubość dielektryka, masa miedzi, opis materiału (rdzeń 85N, prepreg 85N, styl szklany).
- Wymagania jakościowe: IPC Klasa 2 lub 3, AS9102 FAI, MIL-PRF-31032, jeśli ma to zastosowanie.
- Zakres testu niezawodności: IST, cykle termiczne, T260/T288, wytrzymałość na odrywanie — lub odniesienie do specyfikacji klienta.
- Zakres montażu (jeśli gotowy do użycia): Wymagania dotyczące zestawienia materiałów (BOM), układania metodą Pick-and-Place, powlekania ochronnego lub zalewania.
Czego oczekiwać
- Cytat: Standardowo 48h; 72h dla złożonych, wielowarstwowych lub nietypowych grubości.
- Recenzja DFM: w tym — układ warstw, współczynnik kształtu wiertła, bilans miedzi, plan zarządzania wilgocią.
- Prototyp: 10–15 dni roboczych dla poliimidu 6–10-warstwowego, krócej dla 4-warstwowego.
- Tom: 20–25 dni roboczych. Wydania ramowe dla programów o przewidywalnym zapotrzebowaniu.
- MOQ: 5 szt. prototypu, 25 szt. produkcji (mniejsza na potrzeby utrzymania).
- Utrzymanie: narzędzia zachowane, dokumentacja przechowywana przez ponad 10 lat, proaktywne monitorowanie przestarzałości materiałów, koordynacja ostatniego zakupu.
Jeśli decydujesz się na 85N, 85HP, VT-901 lub FR-4 o wysokiej temperaturze zeszklenia (Tg), nasz zespół inżynierów aplikacyjnych może bezpłatnie przedstawić rekomendację materiałową wraz ze wstępnym zestawieniem. Jeśli Twój produkt wymaga wielu typów płytek, prześlij wszystkie projekty razem — zarządzamy nimi jako zestawem projektów z synchronizowaną dostawą.
Prześlij pliki za pośrednictwem naszego portalu ofert online lub skontaktuj się z nami bezpośrednio w przypadku projektów o określonych wymaganiach kwalifikacyjnych. Powiązane materiały: PCB poliimidowe , PCB o wysokiej temperaturze zeszklenia (Tg) , PCB lotnicze , PCB wojskowe , produkcja PCB wielowarstwowych.

Polecamy Wiadomości

Wycena i zestawienie PCB RT duroid 6002
Ta strona zawiera zadanie wyceny i definicji stosu...

Produkcja płytek PCB filtrów TMM6
Spis treściDlaczego projektanci filtrów mikrofalowych używają...

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy analizę DFM/DFA dla Ciebie i wrócimy do Ciebie z raportem. Możesz bezpiecznie przesłać swoje pliki za pośrednictwem naszej witryny. Wymagamy następujących informacji, aby przedstawić Ci wycenę:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.