
Припой 60/40 против 63/37: температуры плавления, эвтектическое поведение и какой из них использовать.
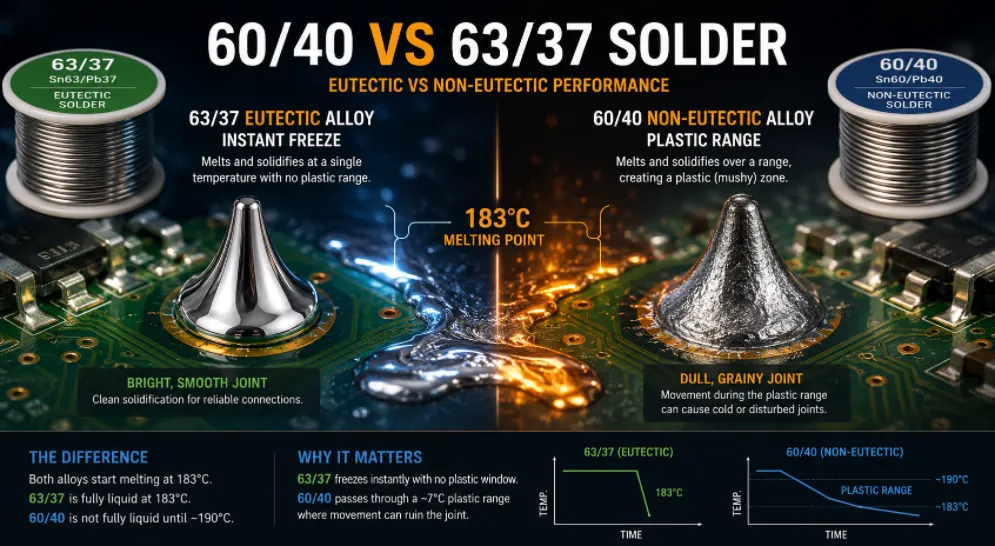
Рисунок 1. Припой 60/40 против 63/37
Последнее обновление: май 2026 г. · Практическое сравнение ручной пайки, доработки и сборки.
Выбор между припоем 60/40 и 63/37 сводится к одному металлургическому факту — один является эвтектическим, а другой нет, — и этот факт влияет на то, как каждый сплав плавится, застывает и образует соединения. Оба являются олово-свинцовыми припоями, которые десятилетиями использовались в электронике, и оба по-прежнему сохраняют свои позиции в 2026 году, несмотря на рост популярности бессвинцовых припоев. В этом руководстве простыми словами объясняется разница, приводятся значения температуры плавления, прослеживаются последствия для качества соединения вплоть до того, как физически выглядит некачественное соединение, и в заключение даются четкие рекомендации о том, когда следует использовать каждый сплав и как его указывать при выполнении сборочного заказа.
- Что на самом деле означают числа 60/40 и 63/37?
- Эвтектическая точка и почему 63/37 является особенным
- Температуры плавления и диапазон температур плавления пластмасс, сравнение.
- Как пластиковая продукция создает холодные и ненадежные соединения
- Выбор между соотношениями 60/40 и 63/37 в зависимости от области применения.
- Соответствует требованиям RoHS, не содержит свинца, и там, где до сих пор используется свинцовый припой.
- Формы, хранение и безопасное обращение с обоими сплавами.
- Указание состава припоя в заказе на сборку.
- Часто задаваемые вопросы
Что на самом деле означают числа 60/40 и 63/37?
Цифры просто показывают соотношение олова и свинца по весу. Припой 60/40 содержит 60% олова и 40% свинца. Припой 63/37 содержит 63% олова и 37% свинца. Сдвиг содержания олова на три процента кажется незначительным, но он приводит к тому, что один сплав точно попадает в определенную точку в системе олово-свинец, а другой оказывается чуть дальше от нее — и эта небольшая разница меняет их поведение при плавлении таким образом, что это можно почувствовать на рабочем столе.
Почему олово и свинец вообще образуют пару?
Олово обеспечивает смачивание и сцепление; свинец снижает температуру плавления и улучшает обрабатываемость и текучесть. Ни один из этих металлов сам по себе не обеспечивает хорошего качества пайки электроники — олово плавится при более высокой температуре и более хрупкое, а свинец сам по себе плохо смачивает. В совокупности эти металлы доминировали в пайке электроники на протяжении многих поколений именно потому, что они более щадящие, легко текут и образуют надежные соединения при умеренных температурах, которые не перегревают соседние компоненты.
Почему разница в 3% имеет значение
В большинстве сплавов изменение состава на 3% — это всего лишь шум. В системе олово-свинец это разница между нахождением в эвтектической точке и нахождением рядом с ней — и это единственное различие определяет, плавится ли сплав при одной температуре или в широком диапазоне. Оставшаяся дискуссия между двумя соотношениями на самом деле сводится к спору о том, как каждый сплав переходит из твердого состояния в жидкое, а не о том, какие металлы присутствуют.
Эвтектическая точка и почему 63/37 является особенным
Эвтектический сплав имеет один специфический состав, который плавится и замерзает при одной резкой температуре, ведя себя как чистый металл , а не как смесь. В системе олово-свинец это магическое соотношение составляет 63% олова / 37% свинца. В своей эвтектической точке соотношение 63/37 переходит непосредственно из твердого состояния в жидкое (и обратно) без промежуточной стадии.
Что означает «эвтектический» на практике
Большинство смесей плавятся постепенно: при нагревании они начинают размягчаться при одной температуре и становятся полностью жидкими только при более высокой. Эвтектический состав минует этот промежуточный этап. Нагрейте 63/37 до 183 °C, и он будет твердым до этой точки, а затем полностью жидким; охладите его обратно ниже 183 °C, и он будет жидким до этой точки, а затем полностью твердым. Переход происходит практически мгновенно, что является тем свойством, которое ценят специалисты.
Неэвтектический 60/40 и его рыхлая середина
Сплав 60/40 находится чуть за пределами эвтектической точки, поэтому он не является эвтектическим . Вместо одной температуры плавления у него есть диапазон температур плавления . При нагревании он начинает размягчаться при одной температуре и не становится полностью жидким до более высокой; при охлаждении он снова проходит через тот же диапазон. В пределах этого диапазона сплав частично твердый, частично жидкий — пастообразное, полутвердое «пластичное» состояние, которое является корнем особенностей сплава 60/40 и причиной того, что при охлаждении требуется более твердая рука.
Температуры плавления и диапазон температур плавления пластмасс, сравнение.
Плавление обоих сплавов начинается в одной и той же точке; различия наблюдаются в процессах, происходящих непосредственно над ней. Таблица наглядно демонстрирует это различие.
| Свойства | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Тип | эвтектика | Неэвтектический |
| Плавится при | 183 °C (361 °F), одноточечное измерение | ~183–190 °C, диапазон |
| Пластиковый ассортимент | Ничто | окно ~7 °C |
| Замерзает | Мгновенно и чисто | Постепенно по всей территории |
| Риск развития хронической боли в суставах | Низкая | Повышенный уровень при нарушении целостности. |
| Относительная стоимость | Немного выше (больше олова) | Низкая |
| Типичные предпочтения | Мелкошаговый монтаж, поверхностный монтаж, преимущества | Сквозные отверстия, хобби, бюджет |
Начало то же, а конец другой.
Оба сплава начинают плавиться при 183 °C. Разница заключается в том, что происходит при более высоких температурах: сплав 63/37 полностью переходит в жидкое состояние при 183 °C, тогда как сплав 60/40 полностью переходит в жидкое состояние примерно при 190 °C. На практике паяльник, нагретый до 300–350 °C, находится значительно выше обеих температур, поэтому ощущения при работе с припоем схожи — разница проявляется в критический момент охлаждения, а не во время нагрева соединения.
Почему момент охлаждения имеет решающее значение?
Качество пайки определяется в течение одной-двух секунд после того, как вы уберете паяльник. Именно тогда соединение затвердевает и фиксирует свою внутреннюю структуру. Сплав, который мгновенно застывает, не оставляет места для движения, способного испортить соединение; сплав, который остается в полужидком состоянии, предоставляет возможность для легкого толчка, способного его разрушить. В этом и заключается весь практический смысл эвтектического припоя в одном предложении.
Как пластиковая продукция создает холодные и ненадежные соединения
В этом и заключается основная причина, по которой профессионалы предпочитают смесь 63/37. Когда смесь 60/40 охлаждается, проходя через свой пластичный диапазон, существует область, в которой соединение выглядит твердым, но внутри все еще находится в полужидком состоянии. Если компонент или проволока перемещаются в течение этой области — легкий толчок, вибрация, подергивание руки — кристаллическая структура, затвердевающая в процессе, нарушается до того, как она сможет должным образом застыть.
Как выглядит поврежденный сустав
В результате получается некачественное или холодное соединение : тусклое, зернистое и комковатое, а не блестящее и гладкое. Такие соединения могут быть механически слабыми и электрически ненадежными, и часто требуют доработки. Поскольку припой 63/37 не имеет пластического диапазона, он мгновенно замерзает при охлаждении ниже 183 °C, практически не оставляя возможности для деформации, которая могла бы испортить соединение. Это единственное свойство — чистое, мгновенное замерзание — является практическим преимуществом, благодаря которому эвтектический припой является стандартом для мелкошаговой и профессиональной ручной пайки.
Почему проблемы с суставами опасны, а не просто некрасивы
Некачественное соединение – это не просто косметический дефект. Нарушение кристаллической структуры может привести к образованию микроскопических пустот и плохому металлургическому соединению, поэтому соединение может пройти быструю проверку, но выйти из строя позже при вибрации или термических циклах. Периодические неисправности, связанные с холодными соединениями, являются одними из самых сложных для точной диагностики, поскольку соединение иногда работает. Предотвращение их в источнике – с помощью щадящего сплава и постепенного охлаждения – гораздо дешевле, чем поиск неисправности позже.
Более снисходительная сторона принципа 60/40
Пластиковый сплав не является исключительно недостатком. Некоторые специалисты ценят его за такие задачи, как зачистка соединений, обработка галтелей или формирование паяных швов на более крупных соединениях, где короткий рабочий промежуток действительно помогает. Для нетронутых сквозных соединений сплав 60/40 отлично подходит и стоит немного дешевле — именно поэтому он остается разумным выбором по умолчанию для общего хобби и ремонтных работ.
Выбор между соотношениями 60/40 и 63/37 в зависимости от области применения.
Ни один из сплавов не является универсально «лучшим»; каждый подходит для разных задач. Подбирайте сплав в соответствии с выполняемой работой.
По типу задачи
- Поверхностный монтаж с малым шагом выводов и профессиональная ручная пайка: 63/37. Чистая, мгновенная заморозка уменьшает образование мостиков и холодных швов там, где точность имеет первостепенное значение.
- Волнообразная пайка и гальваническое покрытие: Параметр 63/37 является распространенным выбором благодаря его стабильному и предсказуемому поведению во многих суставах одновременно.
- Общие работы для хобби, монтаж компонентов с выводами и ремонт: Соотношение 60/40 вполне достаточно и обычно дешевле.
- Моделирование и обработка суставов: Пластиковое окошко 60/40 обеспечивает кратковременный рабочий этап, который предпочитают некоторые техники.
Специально для начинающих
Оба сплава подходят для обучения, но благодаря своей неприхотливости к застыванию, сплав 63/37 имеет меньше испорченных соединений, поскольку в нем нет пластикового окошка, которое можно было бы испортить дрожащей рукой. Многие новички считают его более простым в использовании сплавом для получения стабильных результатов, поэтому его часто рекомендуют для первого рулона припоя, несмотря на то, что он стоит немного дороже.
Простое правило принятия решения
Если работа небольшая, плотная или требует высокой надежности, выбирайте 63/37. Если работа большая, сквозная, нетронутая и ограничена бюджетом, подойдет 60/40. В случае сомнений, более широкий допуск 63/37 делает его более безопасным вариантом по умолчанию — небольшая надбавка к цене обеспечивает стабильность.
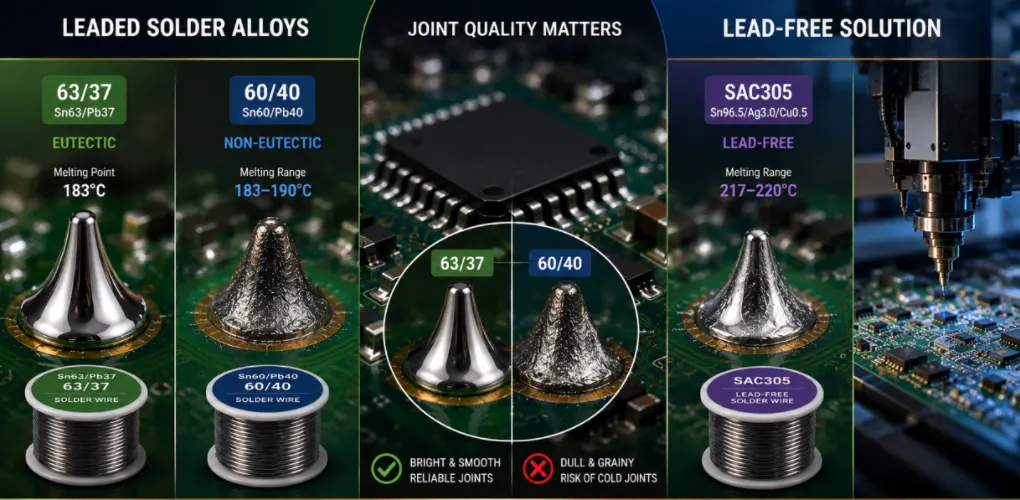
Рисунок 2. Сравнение припоев 60/40 и 63/37.
Соответствует требованиям RoHS, не содержит свинца, и там, где до сих пор используется свинцовый припой.
Как 60/40, так и 63/37 содержат свинец, поэтому ни один из них не соответствует требованиям RoHS. Их нельзя использовать в коммерческих продуктах, продаваемых в ЕС и на многих других рынках, где действуют ограничения на использование опасных веществ.
Бессвинцовая альтернатива
Для соответствия стандартам производства производители используют бессвинцовые сплавы, чаще всего SAC305 (96.5% олова, 3% серебра, 0.5% меди). SAC305 плавится при более высокой температуре — около 217–220 °C — и ведет себя иначе, чем свинцовый припой: он менее агрессивно смачивает, выглядит тусклее даже при правильном использовании и требует более горячих паяльников и более жесткого контроля процесса. Переход от свинцового припоя к бессвинцовому — это изменение процесса, а не просто замена материала.
Там, где использование свинцового припоя по-прежнему разрешено и предпочтительно.
Свинцовый припой по-прежнему широко используется для прототипирования, доработки, ремонта, любительской работы и некоторых областей применения с высокой надежностью, на которые не распространяются требования директивы RoHS — аэрокосмической, оборонной и некоторых медицинских — где использование свинца все еще разрешено, поскольку доказанная надежность и отсутствие риска образования оловянных нитевидных кристаллов перевешивают другие опасения. Для повседневного обучения и работы на стенде, где требования RoHS не применяются, припои 63/37 и 60/40 остаются отличным и простым в использовании вариантом.
Смешивание свинцового и бессвинцового топлива
Избегайте смешивания двух припоев в одном и том же соединении. Сочетание SAC305 со свинцовым припоем приводит к образованию сплава с непредсказуемым поведением при плавлении и может ослабить соединение. Если плата была изготовлена без свинца, переделайте ее без свинца; если с свинцом, переделайте ее со свинцом. Используйте отдельный припой и, в идеале, отдельные паяльники для каждого типа припоя.
Формы, хранение и безопасное обращение с обоими сплавами.
Соотношения 60/40 и 63/37 имеют одинаковую физическую форму и требуют одинаковых мер предосторожности при работе со свинцом.
Доступные формы
Наиболее распространенные виды проволоки: проволока с канифольным сердечником (стандартная для ручной пайки, с флюсом, встроенным в сердечник), сплошная проволока (для использования с отдельным флюсом), стержень (для волновой и погружной пайки) и паяльная паста (для трафаретной печати и оплавления). Диаметр проволоки 0.6–0.8 мм подходит для большинства работ на печатных платах; более тонкая проволока подходит для поверхностного монтажа с малым шагом выводов, более толстая — для крупных соединений и проводов.
Память
Храните припойную проволоку в прохладном, сухом месте; состав многих изделий определяется стандартами материалов, такими как ASTM B32. Проволока хранится годами. Паяльная паста отличается — она требует хранения в холодильнике и имеет более длительный срок годности, чем проволока, перед использованием ее необходимо довести до комнатной температуры, и она портится после вскрытия упаковки, поэтому ее покупают для конкретного производственного цикла, а не хранят на складе.
Безопасность
Свинец представляет собой реальную опасность для здоровья. Работайте с хорошей вентиляцией, избегайте вдыхания паров флюса, не ешьте и не пейте за рабочим столом и мойте руки после работы со свинцовым припоем. Держите припой и продукты питания строго отдельно. Эти меры предосторожности просты и обязательны к исполнению, и они в равной степени применимы к сплавам 60/40 и 63/37 — эти сплавы различаются по поведению при плавлении, а не по токсичности.
Указание состава припоя в заказе на сборку.
Если вы передаете сборку на аутсорсинг, выбор сплава — это не просто вопрос предпочтений на рабочем столе, он меняет процесс, температурный профиль и то, на какие рынки вы можете законно продавать свою продукцию. Укажите это заранее.
Что сказать
- Свинцовый против бессвинцового — Это первое и наиболее важное решение, продиктованное правилами соответствия вашего целевого рынка.
- Конкретный сплав, если используется свинец. — 63/37 для мелкошаговых и высоконадежных работ, 60/40, когда важна стоимость и соединения не затрагиваются.
- Необходима документация, подтверждающая соответствие требованиям. — Декларации RoHS/REACH, если вы продаете товары на регулируемых рынках.
Почему это меняет процесс
В линии бессвинцовой пайки используется более высокая температура оплавления с более высоким пиковым значением и более точным контролем, чем в линии со свинцом; эти два метода не взаимозаменяемы в процессе производства. Предварительное уведомление сборщика о требуемом сплаве и соответствии стандартам позволяет ему установить правильный температурный профиль, выбрать совместимую пасту и убедиться, что плата и компоненты выдерживают необходимые температуры.
От спецификации до готовой платы
Компания Highleap Electronics использует как свинцовосодержащие, так и бессвинцовые сборочные линии, соответствующие требованиям RoHS, и до начала производства подтвердит правильный сплав, профиль оплавления и документацию для вашей платы и целевого рынка, выявив любые проблемы, связанные с соответствием требованиям или тепловыми характеристиками, в ходе бесплатного анализа DFM (проектирование для производства).
Получить расценки на сборку печатной платы →
Часто задаваемые вопросы
Какой припой лучше: 63/37 или 60/40?
Для большинства работ с электроникой подходит пайка 63/37 — её эвтектические свойства обеспечивают чистое, мгновенное застывание, предотвращающее образование холодных соединений, что особенно важно для пайки с малым шагом выводов и профессиональной пайки. Пайка 60/40 дешевле и вполне подходит для любительской пайки и пайки сквозных выводов.
Плавятся ли смеси 60/40 и 63/37 при одинаковой температуре?
Они начинают плавиться при одной и той же температуре, 183 °C. Смесь 63/37 полностью жидкая при этой температуре; смесь 60/40 полностью жидкая только примерно при 190 °C, что обеспечивает ей пластичный диапазон, которого нет у смеси 63/37.
Что такое эвтектический припой?
Сплав, состав которого плавится и замерзает при одной резкой температуре, подобно чистому металлу. 63/37 — это эвтектический олово-свинцовый сплав; 60/40 находится чуть за пределами эвтектической точки и не является таковым.
Можно ли использовать эти припои в товарах, продаваемых в Европе?
Нет. Оба материала содержат свинец и не соответствуют требованиям RoHS. Для коммерческой продукции, продаваемой в ЕС и на аналогичные рынки, следует использовать бессвинцовый сплав, например, SAC305.
Почему мой шов 60/40 выглядит тусклым и зернистым?
Вероятно, произошло повреждение соединения — деталь сместилась, когда припой еще находился в пластичной зоне. Нагрейте с флюсом до образования блестящего гладкого конуса, затем удерживайте деталь в совершенно неподвижном положении, пока она остывает.
Какой сплав прочнее другого?
Шпинат 63/37 немного прочнее и однороднее, но для большинства соединений разница невелика. Профессионалы отдают предпочтение именно однородности, а не исключительной прочности.
Можно ли смешивать 60/40 и 63/37?
Можно, и в результате получится почти эвтектическая смесь, но нет особых причин делать это намеренно. Однако избегайте смешивания свинцового припоя со свинцовым — такая комбинация плавится непредсказуемо и может ослабить соединения.

Рекомендуемые сообщения

Изготовление печатных плат TMM
Содержание. Область применения технологии изготовления печатных плат TMM для ВЧ-систем и...

Ценовое предложение и состав печатной платы RT duroid 6002
На этой странице размещены задачи по составлению котировок и определению структуры затрат...

Производство фильтрующих печатных плат TMM6
Содержание Почему разработчики микроволновых фильтров используют...

Сравнение печатных плат Taconic RF 35 и RO4350B
Содержание: RF-35 против RO4350B. Закупка и...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.