
Услуги по изготовлению печатных плат Arlon 85N
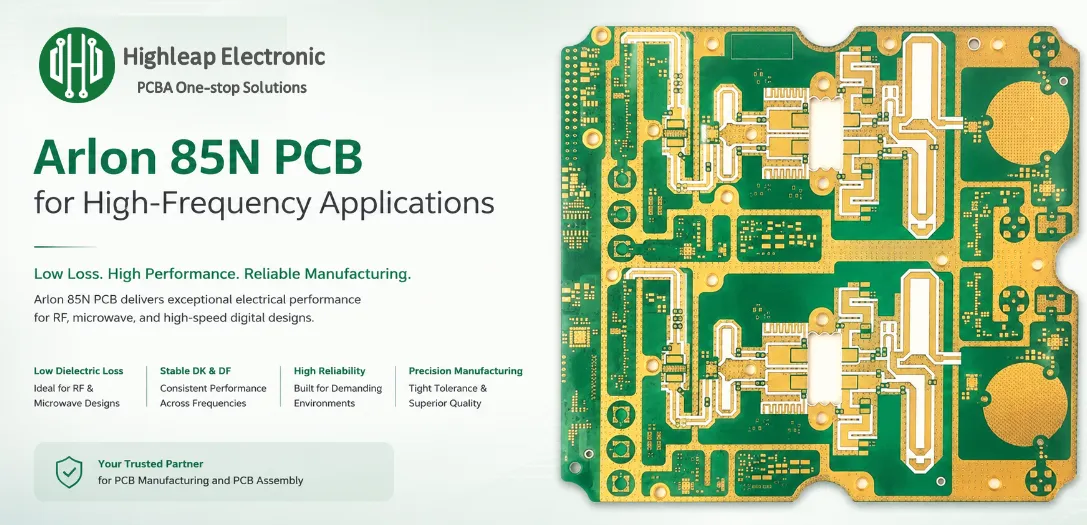
Рисунок 1. Изготовление печатных плат Arlon 85n.
Печатная плата Arlon 85N представляет собой высокочастотный ламинат, разработанный для радиочастотных, микроволновых и высокоскоростных цифровых приложений, требующих низких потерь, стабильных электрических характеристик и надежной целостности сигнала. Она широко используется в радиочастотных усилителях, беспроводной инфраструктуре, аэрокосмической электронике и передовых системах связи.
Компания Highleap предоставляет услуги по изготовлению и сборке печатных плат Arlon 85N, включая инженерную экспертизу, производство с контролируемым импедансом и поддержку доставки по всему миру.
Содержание
- Свойства Arlon 85N — Что определяет каждый номер в техническом описании в процессе производства
- Как мы производим печатные платы Arlon 85N — этапы процесса, определяющие надежность.
- Тестирование надежности, документирование и отслеживаемость.
- Где применяется 85N — области применения, альтернативы и выбор материалов
- Один завод для каждой платы в вашем продукте — плюс защита интеллектуальной собственности.
- Начало проекта по созданию печатной платы для Arlon 85N с помощью Highleap.
1. Свойства Arlon 85N — за что отвечает каждый номер в техническом описании в процессе производства.
На большинстве страниц, посвященных 85N, воспроизводится техническая документация. В этом разделе каждое свойство связано с его производственными последствиями — какова его стоимость, что он контролирует и что может пойти не так, если завод его игнорирует.
Тепловые свойства
- Температура стеклования (Тг): 250 °C (ДСК). Сохраняет жесткость при бессвинцовом оплавлении при пиковой температуре 260°C. Однако есть один нюанс: для достижения полной температуры стеклования (Tg) требуется отверждение при температуре 218°C и выше в течение 120 минут, измеренное на изделии, а не на плите пресса. Недостаточно отвержденный сплав 85N имеет более низкую эффективную температуру стеклования и ухудшенную надежность за счет перегрузок.
- Температура плавления: 407°C (потеря веса 5%). Комфортный запас прочности при любой технологической температуре. Платы выдерживают 5–10 циклов оплавления бессвинцовым припоем без ухудшения характеристик — это критически важно для ремонта в аэрокосмической отрасли.
- T260 / T288 / T300: >60 мин каждый. Подтверждает отсутствие пустот при ламинировании. Любые пустоты резко снижают эти показатели; для подтверждения качества склеивания мы используем тестирование образцов T260 для каждой производственной партии.
- Коэффициент теплового расширения по оси Z: 50 ppm/°C ниже температуры стеклования; общее расширение ~2.5% в диапазоне 50–260°C. Ниже, чем у FR-4 (60–70 ppm/°C). Тем не менее, это имеет значение для толстых плат с отверстиями большого диаметра — мы моделируем напряжение в цилиндрической части во время проектирования с учетом технологичности производства и отмечаем конструкции, подверженные риску.
- Коэффициент теплового расширения по осям X/Y: 12–16 ppm/°C. Близко к меди (17 ppm/°C). Снижает смещение при ламинировании и риск отрыва подложки при перепадах температуры.
Электрические и механические свойства
- Dk ~4.0, Df ~0.012 при 1 МГц. Сравнимо с высокотемпературным FR-4. Не является материалом с низкими потерями — разработчикам, которым необходимы характеристики для миллиметровых волн, следует обратить внимание на Isola Astra MT77 (Dk 3.0, Df 0.0017) или на специализированный ламинат с низкими потерями.
- Влагопоглощение: 0.5%. Содержание свинца выше, чем в эпоксидной смоле (~0.1–0.2%). Каждую панель необходимо запекать в течение 60 минут при температуре 107–121°C непосредственно перед укладкой слоев, а также перед бессвинцовой сборкой. Пропуск этого этапа является основной причиной расслоения полиимидных многослойных пленок.
- Усиленная формула. Модифицирован для меньшей чувствительности к вариациям сверления и фрезеровки по сравнению со старыми полиимидами; реологические свойства расплава ближе к FR-4 для лучшего заполнения смолой сложных многослойных конструкций.
- Прочность на отслаивание. Отлично, если ламинирование выполнено правильно. Происходит срыв пленки, если во время прессования попадает влага — дефект, который обычно проявляется только при испытаниях на термоциклирование.
Для получения более подробной информации см. страницы, посвященные полиимидным печатным платам и материалу Arlon 85N.
2. Как мы производим печатные платы Arlon 85N — этапы процесса, определяющие надежность.
Три наиболее распространенные причины выхода из строя полиимидных печатных плат в полевых условиях — это расслоение, вызванное влагой, недостаточное отверждение и неполное удаление загрязнений. Все три являются производственными дефектами, а не дефектами материала. В этом разделе описаны наши меры контроля производственных процессов по каждой из этих причин.
расслоение
- Предварительная выпечка: Внутренние слои помещают на подставку (не штабелируют) при температуре 107–121°C на 60 минут. Препрег высушивают в вакууме в течение 8–12 часов. Хранение при относительной влажности ниже 30%. Эти шаги обязательны — они предотвращают образование пустот, вызванных влагой, которые приводят к расслоению в процессе эксплуатации.
- Цикл нажатия: Нагрев со скоростью 4–6 °C/мин до плато отверждения при 218 °C. Выдержка при этой температуре 120 минут. Мы проверяем температуру отверждения с помощью встроенных термопар на первых образцах — температура плиты может опережать температуру готового изделия на 10–15 °C на толстых стопках.
- Остыть: Сжигание при температуре ≤5°C/мин под давлением, после чего проводится дополнительная вулканизация при 200°C в течение 1–2 часов для достижения полных механических свойств.
- Предпочтительна вакуумная ламинация. При использовании стандартного пресса удаляет захваченный газ, который образует микропустоты, невидимые при визуальном осмотре, но обнаруживаемые с помощью IST.
Бурение
- 400–500 SFM Согласно рекомендациям Арлона. Фрезы для подрезки отверстий ≤0.018″. Только новые микрозернистые твердосплавные фрезы — повторное использование фрезей, изношенных при обработке FR-4, не допускается.
- Скорость подачи 25–35 дюймов/мин. Более медленный, чем FR-4, режим контроля шероховатости стенок отверстий (целевое значение Ra <20 мкм).
- Продолжительность использования Bitlife: 1,500–2,500 обращений. Агрессивный подход к выводу скважин из эксплуатации. Новое буровое долото стоит копейки; отказ проходного звена в скважинном инструменте на глубине 4,000 метров обходится оператору в десятки тысяч долларов в час.
Удаление пятен и покрытие
- Удаление пятен плазмой (CF₄/O₂): Наш предпочтительный процесс. Удаляет следы полиимида без агрессивного воздействия на ламинат. В качестве альтернативы используется щелочной перманганат, обеспечивающий более строгий контроль процесса. Микросрезы стенок отверстий в каждой партии для подтверждения полного удаления следов.
- Химическое меднение: 0.5–1.5 мкм. Стандартный химический состав — травление натрием не требуется (в отличие от ламинатов из ПТФЭ).
- Электролитическая медь: Импульсное осаждение на мишень с диаметром стенок отверстий 30 мкм (минимальный размер для класса IPC 3 составляет 25 мкм). Мы ориентируемся на верхний предел допустимых параметров, поскольку полиимидные переходные отверстия подвергаются большему термическому напряжению, чем переходные отверстия из FR-4 в той же конструкции.
- Финишное покрытие: ENIG доминирует в аэрокосмических и оборонных программах. ENEPIG используется для смешанных проволочных соединений/припоя. Твердое золотое покрытие на краевых контактах. Выбор покрытия проверяется на этапе проектирования с учетом технологичности производства (DFM) — неправильный выбор может выявить проблемы с паяемостью через несколько месяцев после поставки. См. Поверхность ENIG.
Рисунок 2. Печатная плата Arlon 85N
3. Проверка надежности, документирование и отслеживаемость.
В программах производства полиимидных плат данные испытаний на надежность так же важны, как и сами платы. Заказчикам необходимы доказательства того, что производственный процесс позволит выпускать платы, которые прослужат 15–25 лет в эксплуатации.
Доступны испытания серийной модели Arlon 85N.
- Термический цикл: Диапазон рабочих температур: от −65°C до +150°C, 1,000–2,000 циклов. Критерий соответствия: изменение сопротивления цепи менее чем на 10%.
- IST (стресс-тест межсоединений): В соответствии с IPC-TM-650 2.6.26. Выявляет дефекты краевого покрытия, неполное удаление загрязнений и пустоты в ламинате, которые невозможно обнаружить с помощью электрического контроля.
- Устойчивость к CAF: согласно IPC-TM-650 2.6.25.
- Время до расслоения: T260, T288, T300 согласно IPC-TM-650. 85N обычно превышает 60 мин при 300°C.
- Имитация бессвинцовой пайки оплавлением: 5–10 циклов при пиковой температуре 260 °C. Проверка на расслоение, сквозные трещины, отслоение подложки.
- Сила пилинга: согласно IPC-TM-650 2.4.8, после термического воздействия и после обработки технологическими растворами.
- Ускоренное старение: Для применения в скважинах требуется старение при температуре 175°C и выше для подтверждения стабильной надежности.
Документация предоставляется с каждой партией товара.
- Сертификат соответствия с указанием номера партии материала Arlon и сертификата производителя.
- Протокол 100% электрических испытаний (целостность цепи и изоляция).
- Микрорез поперечного сечения согласно стандарту IPC-A-600, класс 3.
- Отчет по образцу импеданса (при наличии указания контролируемого импеданса).
- Паяемость в соответствии со стандартом J-STD-003 и ионная чистота в соответствии со стандартом IPC-TM-650 2.3.25.
- Данные купона IST и отчет о прочности на отслаивание (при необходимости в рамках программы).
- Декларация RoHS/REACH.
- Первичная проверка образца в соответствии со стандартом AS9102 (при необходимости).
Контрольные образцы с каждой производственной панели сохраняются на протяжении всего жизненного цикла программы. Если спустя годы возникнет проблема в полевых условиях, сохраненные образцы позволяют провести ретроспективное тестирование — каждый из которых связан с соответствующей производственной партией посредством проверяемой цепочки отслеживания.
4. Где применяется 85N — области применения, альтернативы и выбор материалов
Области применения, где 85N является оптимальным выбором.
- Нефтегазовые скважины: Инструменты MWD/LWD, датчики пласта, внутрискважинная телеметрия. Непрерывная работа при температуре 175–200 °C в течение нескольких недель. Стоимость отказов чрезвычайно высока — десятки тысяч долларов за час потерянного времени бурения.
- Контроллеры авиационных двигателей (FADEC): Непрерывная работа при температуре 125–150 °C, срок службы 20–30 лет, многократные циклы ремонта без использования свинца. См. Аэрокосмическая печатная плата.
- Военная электроника: Наведение ракет, РЭБ, радар. Требования MIL-PRF-31032, длительное хранение в боеприпасах при экстремальных температурах. См. военная печатная плата.
- Космический корабль: Сильные колебания температуры во время затмений/солнечных температур; ремонт после запуска невозможен; миссии длятся от нескольких лет до десятилетий.
- Промышленные высокотемпературные режимы: Контроль технологических процессов вблизи печей, тестовые платы для проверки качества полупроводников.
Когда лучше выбрать 85 л.с.?
Arlon 85HP использует ту же полиимидную смолу с добавлением стекловолокна и микротонких наполнителей, обеспечивая примерно вдвое большую теплопроводность, чем 85N, и меньшее расширение по оси Z (<1% против ~2.5% при 50–260 °C). Выбирайте 85HP для толстых медных проводников, большого количества слоев или конструкций с высокой плотностью переходных отверстий, требующих лучшего рассеивания тепла через ламинат. Применяются те же правила цикла прессования.
Когда следует выбрать другой материал
- При температуре ниже 125 °C в непрерывном режиме: Высокотемпературный стекловолоконный материал FR-4 вполне достаточен и гораздо дешевле. См. печатная плата с высоким Tg.
- Радиочастотный или миллиметровый диапазон волн: Значения Dk 4.0 / Df 0.012 для 85N слишком высоки. Используйте Isola Astra MT77 или специальный ламинат с низкими потерями.
- Высокоскоростной цифровой сигнал выше 56 Гбит/с PAM4: Megtron 6R или 7N — при выборе решающим фактором является целостность сигнала, а не температура.
- Теплопроводность имеет решающее значение: Специальный ламинат с низкими потерями — это теплопроводящий ламинат из ПТФЭ с керамическим наполнителем, обеспечивающий теплопроводность 1.44 Вт/мК по сравнению с ~0.3 Вт/мК у полиимида.
85N против Ventec VT-901
Оба материала представляют собой многослойные полиимидные ламинаты с высокой температурой стеклования (Tg) и сопоставимыми значениями Tg и Td. Технологические диапазоны частично совпадают, но требуют отдельной квалификации цикла прессования. Выбор чаще всего определяется требованиями AVL (Accountable Value List) — некоторые аэрокосмические компании имеют квалификацию 85N, другие — VT-901, и для перехода на другой материал требуется официальная повторная квалификация. Мы производим оба материала на заводе Highleap и можем предоставить консультации с учетом наличия, сроков поставки и стоимости при требуемом строительстве.
5. Один завод для каждой платы в вашем продукте — плюс защита интеллектуальной собственности.
Для работы скважинного MWD-инструмента обычно требуется плата датчика из полиимида, цифровая плата из FR-4, плата питания из толстой меди и гибкий-жесткий соединитель — все это в одном герметичном корпусе. Поставка каждого компонента от разных поставщиков приводит к несовпадению графиков, несогласованности документации и отсутствию единой ответственности, когда проблема на системном уровне затрагивает несколько плат.
Типы плат, которые мы производим совместно с 85N.
- FR-4 и FR-4 с высоким содержанием ТГ: Цифровые, управляющие и силовые платы от 2 до 40 и более слоев.
- Другие полиимиды: VT-901, 85 л.с., 33 Н, низкотекучий — для изделий, в которых используются различные марки полиимида.
- специальный ламинат с низкими потерями и технология Taconic RF: когда изделие имеет радиочастотный входной каскад наряду с платой, работающей при высоких температурах. См. специализированное производство ламинированных печатных плат с низкими потерями.
- Мегтрон: высокоскоростные платы цифровой обработки данных. См. Материал Мегтрон 6.
- Толстостенный медный кабель (3–12 унций), гибкий-жесткий, с металлическим сердечником: Источник питания, привод двигателя, межсоединения в условиях ограниченного пространства. См. тяжелая медная печатная плата.
Все платы поставляются вместе, управление проектом осуществляет один инженер, документация согласована, и действует единое соглашение о неразглашении информации (NDA), охватывающее весь продукт.
Защита IP
Проектирование в аэрокосмической, оборонной и скважинной отраслях — это результат многолетних инженерных инвестиций. Перед получением файлов мы подписываем взаимное соглашение о неразглашении. Проектные данные хранятся на серверах с контролируемым доступом — доступ к ним имеют только назначенный инженер проекта и непосредственный производственный персонал. Мы не передаем критически важные процессы субподрядчикам; бурение, гальваническое покрытие, травление и ламинирование выполняются собственными силами. Все сотрудники подписывают соглашения о конфиденциальности. По истечении согласованного срока хранения данные заказчика надежно удаляются в соответствии с инструкциями. Заказчики могут проверить нашу практику в области интеллектуальной собственности в процессе квалификации поставщиков.
6. Запуск проекта по созданию печатной платы для Arlon 85N с помощью Highleap.
Что отправить
- Файлы Gerber и файлы для сверления (или предварительная смета расходов, если проект не будет окончательно утвержден).
- Примечания к сводке: Толщина диэлектрика, вес меди, указание материала (сердечник 85N, препрег 85N, стекловолокно).
- Требования к качеству: Класс IPC 2 или 3, AS9102 FAI, MIL-PRF-31032 (если применимо).
- Область применения испытаний на надежность: IST, термоциклирование, T260/T288, прочность на отслаивание — или ссылка на спецификацию заказчика.
- Объем работ по сборке (при выполнении "под ключ"): Спецификация материалов, система "захват и размещение", требования к защитному покрытию или заливке компаундом.
Чего ожидать
- Цитата: Стандартное время высыхания: 48 часов; 72 часа для сложных многослойных конструкций или материалов нестандартной толщины.
- Обзор DFM: Включено: плотность упаковки, соотношение сторон бурового раствора, баланс меди, план управления влажностью.
- Прототип: Срок изготовления 6–10-слойного полиимида составляет 10–15 рабочих дней; для 4-слойного — меньше.
- Объем: 20–25 рабочих дней. Операции по предоставлению услуг в рамках рамочного соглашения для программ с прогнозируемым спросом.
- Мин. объем: 5 прототипов; 25 серийных экземпляров (меньше для обеспечения технической поддержки).
- Устойчивое развитие: Сохранение оснастки, документация, хранящаяся более 10 лет, проактивный мониторинг устаревания материалов, координация последних закупок.
Если вы выбираете между материалами 85N, 85HP, VT-901 или высокотемпературным FR-4, наша команда инженеров-технологов бесплатно предоставит рекомендации по материалам и предварительную схему расположения слоев. Если для вашего продукта требуется несколько типов печатных плат, отправьте все проекты вместе — мы будем управлять ими как единым проектом с синхронизированной поставкой.
Отправьте файлы через наш онлайн-портал для запроса цен или свяжитесь с нами напрямую, если у вас есть особые квалификационные требования к проектам. Дополнительная информация: полиимидные печатные платы , печатные платы с высокой температурой стеклования (Tg) , печатные платы для аэрокосмической отрасли , печатные платы для военной промышленности , производство многослойных печатных плат.

Рекомендуемые сообщения

Производство фильтрующих печатных плат TMM4
Производство печатных плат с фильтрами TMM4 контролируется...

Производство печатных плат TMM3 для радиочастотных модулей
Производство печатных плат TMM3 наиболее полезно в тех случаях, когда используется радиочастотный модуль...

Изготовление печатных плат TMM6
Изготовление TMM6 — это страница управления технологическим процессом для среднего Dk...

Изготовление печатных плат TMM10 для компактных радиочастотных схем
Содержание: Как TMM10 уменьшает размеры ВЧ-структур; TMM10 против...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.