
Фитиль для выпаивания и помпа: какой инструмент для какой задачи и как использовать каждый из них.

Рисунок 1. Фитиль для выпаивания против насоса
Последнее обновление: май 2026 г. · Практическое и точное руководство по выбору и использованию инструментов для выпаивания.
Фитиль для выпаивания и насос для выпаивания решают разные задачи, и знание того, какой из них использовать — и как применять каждый, не отрывая контактную площадку — отличает качественную переделку от повреждения платы. В этом руководстве проводится сравнение двух инструментов, объясняется принцип их работы, подбирается подходящий инструмент для конкретной задачи, описывается техника предотвращения наиболее распространенных повреждений и рассматривается вопрос о том, когда электропаяльная станция наконец-то заслуживает своего места на рабочем столе. Цель состоит в том, чтобы вы знали не только, какой инструмент купить, но и как правильно им пользоваться с первого раза.
- Фитиль против насоса: краткий обзор
- Как работает насос для выпаивания
- Как работает фитиль для выпаивания
- Какой из них использовать в зависимости от задачи
- Техника, предотвращающая отслоение подушек.
- Распространенные ошибки при выпаивании
- Когда следует воспользоваться паяльной станцией для выпаивания
- Когда доработка должна производиться на заводе-изготовителе.
- Часто задаваемые вопросы
Фитиль против насоса: краткий обзор
Эти два инструмента дополняют друг друга, а не конкурируют. В этой таблице показано, в чем преимущества каждого из них, чтобы остальная часть руководства была понятна.
| Насос для распайки | Отпайка фитиля | |
|---|---|---|
| Механизм | Пружинный вакуумный насос | Капиллярное действие в медной оплетке |
| Лучше всего | Сквозные отверстия, большие сгустки, очистные отверстия | Контактные площадки для поверхностного монтажа, тонкопленочные элементы, мостики |
| Удаляет много за один раз? | Да | Нет — небольшие количества |
| Оставляет подушку плоской? | Остатки тонкой пленки | Да — чистая плоская подушка |
| Стоимость | Низкий, многоразовый | Очень низкий, расходный материал |
| Риск подъема с подставки | Низкий | Более высокое значение при нажатии/протягивании в горячем состоянии. |
Как работает насос для выпаивания
Припойный насос — часто называемый отсосом для припоя — представляет собой подпружиненный поршень внутри цилиндра. Для его заполнения нужно нажать на поршень до щелчка, расплавить припой паяльником, приложить сопло к расплавленному припою и нажать кнопку сброса. Поршень резко возвращается в исходное положение, и внезапно возникший вакуум всасывает расплавленный припой в цилиндр. Это быстрый способ удалить большое количество припоя из сквозного отверстия.
Варианты
Существует два распространенных типа: стандартный ручной поршневой насос и более мягкие отсосы в виде груши (сжать, подержать над соединением, отпустить, чтобы втянуть припой). Поршневой тип создает более сильный и резкий вакуум и обычно используется для очистки металлизированных сквозных отверстий.
Поддерживайте его в рабочем состоянии.
Насос работает только при наличии сильного вакуума. Регулярно удаляйте собранный припой, нажимая на поршень, чтобы очистить цилиндр, поддерживайте сопло в чистоте и не допускайте засорения, а также заменяйте изношенный или расплавленный наконечник сопла. Засорение цилиндра или трещина в сопле — наиболее распространенная причина, по которой насос перестает всасывать.
Синхронизация, обеспечивающая работу насоса.
Эффективность насоса почти полностью зависит от времени срабатывания. Припой должен быть полностью расплавлен , а сопло уже находиться в нужном положении в момент нажатия кнопки сброса — любая задержка позволит припою начать затвердевать, и вакуум ничего не захватит. Рекомендуемый ритм работы: нагрейте соединение паяльником, пока припой не образует лужи и не заблестит, проведите подготовленным соплом по нему, удерживая паяльник в контакте, затем отпустите. При работе с труднопроходимыми сквозными отверстиями сначала добавьте немного свежего припоя; как ни парадоксально, большее количество расплавленного припоя лучше передает тепло и более полно очищает отверстие, чем попытка откачать тонкий, окисленный припой. Пружинные насосы также слегка дергаются при срабатывании, поэтому держите руку крепко, чтобы сопло не соскользнуло с контактной площадки.
Как работает фитиль для выпаивания
Оплетка для выпаивания — также называемая паяльной оплеткой — представляет собой тонко сплетенную медную проволоку, обычно предварительно покрытую флюсом. Вы кладете оплетку ровно на место соединения и прижимаете к ней горячий паяльник. По мере плавления припоя он втягивается в оплетку за счет капиллярного эффекта — того же физического механизма, который поднимает жидкость с бумажного полотенца.
В чём его сильные стороны?
Wick превосходно справляется с удалением тонких пленок припоя и устранением припойных перемычек между контактами с малым шагом, оставляя после себя ровную, чистую контактную площадку — именно ту поверхность, которая необходима перед повторной пайкой SMT-компонента. В то время как насос оставляет пригодный для использования, но слегка неровный остаток, Wick обеспечивает идеально ровную поверхность контактной площадки.
Эффективное использование
Только свежая, чистая оплетка хорошо впитывает припой. По мере того, как конец оплетки наполняется припоем, он перестает впитывать, поэтому обрежьте использованный, пропитанный припоем конец боковыми кусачками, чтобы свежая медь соприкасалась со следующим соединением. Добавление небольшого количества флюса к оплетке заметно улучшает скорость и чистоту впитывания припоя, особенно на старых соединениях.
Выбор правильной ширины косы
Фитиль паяльника выпускается в нескольких вариантах ширины, и подбор ширины в зависимости от задачи имеет большее значение, чем ожидают новички. Узкая оплетка (около 1.5 мм) подходит для поверхностных монтажных площадок с малым шагом и узких мест, где более широкая оплетка будет замыкать соседние площадки; более широкая оплетка (2.5–3.5 мм) быстрее очищает большие соединения и заземляющие плоскости, поскольку удерживает больше припоя за один проход. Слишком широкая оплетка на маленькой площадке приводит к потере тепла и тепла; слишком узкая на большом соединении означает бесконечную обрезку. Наличие двух вариантов ширины на рабочем столе охватывает практически все ситуации. Полезный прием при работе с толстым соединением: прижимайте оплетку плоской стороной жала паяльника, а не острием, чтобы тепло распределялось по большей части оплетки, и припой растекался одним чистым движением, а не несколькими.
Какой из них использовать в зависимости от задачи
Подбор инструмента, соответствующего задаче, — это, пожалуй, самое главное умение:
- Удаление резистора, конденсатора или контактного вывода, расположенного в сквозном отверстии. → Насос. Нагрейте соединение, откачайте жидкость и повторите для каждого штифта.
- Очистка контактной площадки SMT после извлечения микросхемы. → фитиль. Он делает контактную площадку ровной и готовой к повторной пайке.
- Устранение паяного мостика между контактами с малым шагом выводов. → фитиль. Положите его поперек переносицы, и косичка поднимет излишки.
- Сквозное отверстие, которое не полностью заполняется. → Сначала прокачайте насосом основную часть жидкости, затем удалите стойкие остатки из отверстия с помощью фитиля.
- Чистое извлечение многоконтактной микросхемы или разъема. → паяльная станция или паяльная станция с горячим воздухом, а не только фитиль или насос.
Повторяющаяся схема: насос для объема и сквозных отверстий, фитиль для тонкости и плоских подушечек. Во многих работах используются оба метода последовательно.
Комбинированный рабочий процесс для решения одной сложной проблемы с суставом.
Два инструмента наиболее эффективны при совместном использовании для удаления одного сложного соединения. Допустим, вы удаляете старый электролитический конденсатор с двухсторонней платы с металлизированным сквозным отверстием, которое никак не хочет удаляться. Надежная последовательность действий такова: нанесите свежий припой на соединение, чтобы восстановить окисленный старый припой, нагрейте его до полного расплавления и нажмите на паяльник, чтобы удалить основную часть припоя; затем, когда большая часть припоя удалена, нанесите фитиль с флюсом на остаточную пленку в отверстии и прижмите паяльник, чтобы вытянуть то, что осталось после нажатия; наконец, проверьте отверстие на свету, чтобы убедиться, что оно полностью открыто, прежде чем устанавливать новую деталь. Этот ритм «нажатие на паяльник, затем фитиль» позволяет удалять отверстия, которые невозможно удалить любым из инструментов по отдельности, и он более щадящий для контактной площадки, чем многократное забивание молотка в одно и то же соединение одним методом.
Техника, предотвращающая отслоение подушек.
Большую часть повреждений при выпаивании можно полностью избежать, и это сводится к нескольким простым привычкам:
- Добавьте свежий флюс. Оба инструмента работают гораздо лучше с дополнительным флюсом, особенно на старых или окисленных соединениях — флюс помогает припою расплавиться и растечься, благодаря чему он чисто отделяется.
- Сначала полностью расплавьте припой. Загустевший, полурасплавленный припой не будет чисто всасываться или растекаться, а попытка его нанесения может привести к отрыву контактной площадки или дорожки от платы.
- При использовании фитиля не следует сильно надавливать или затягиваться. Избыточный нагрев прокладки — главная причина её отклеивания. Наденьте прокладку, дайте ей впитаться, а затем сразу же снимите.
- Работайте короткими очередями. Вместо того чтобы ставить горячий паяльник на подставку, давайте плате немного остыть между попытками, чтобы избежать перегрева меди.
- Проветривайте. При выпаивании образуются пары флюса, а также пары свинца при работе со свинцовым припоем; работайте с притоком воздуха или вытяжкой.
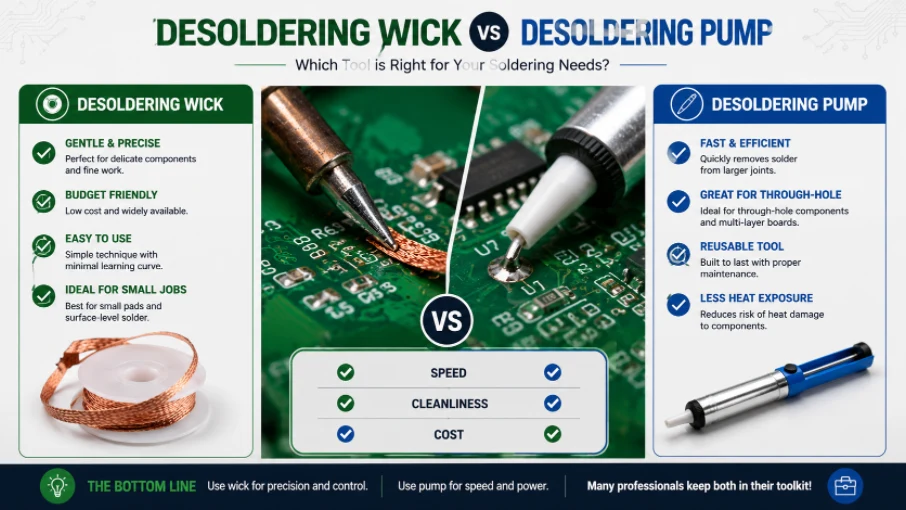
Рисунок 2. Удаление припоя и откачка припоя с печатной платы.
Распространенные ошибки при выпаивании
Помимо технических аспектов, большинство неудач вызваны несколькими повторяющимися ошибками:
- Использование слишком холодного утюга. Для выпаивания обычно требуется паяльник немного большей мощности и с более высокой температурой нагрева, чем для пайки, поскольку вы повторно нагреваете существующее соединение и сам инструмент, лежащий на нем; слишком слабый нагрев означает, что припой никогда полностью не расплавится.
- Допустить истощение насоса или фитиля. Бочка, полная припоя, или пропитанный припоем конец оплетки просто не впитают больше — ни чистящего средства, ни обрезки перед следующим соединением.
- Забывать о флюсе при сварке "без очистки". Даже предварительно обработанная флюсом коса выигрывает от добавления флюса на старые соединения.
- Выдергивание детали до того, как отсоединится припой. Если вытащить многоножную деталь, пока хотя бы одно соединение еще прочное, это приведет к отслоению контактных площадок и растрескиванию дорожек — сначала очистите все соединения.
Когда следует воспользоваться паяльной станцией для выпаивания
Для частой доработки или удаления компонентов с большим количеством выводов, электрическая паяльная станция сочетает в себе нагреваемый полый наконечник и непрерывный вакуум в одном инструменте. Вы нагреваете соединение, а вакуум затягивает припой через полый наконечник одним движением, поэтому она удаляет сквозные отверстия гораздо быстрее и бережнее, чем ручной насос, особенно при большом количестве выводов.
Когда это того не стоит
Для периодического ремонта ручной насос и рулон фитиля покрывают почти все потребности, обходясь при этом в ничтожную часть стоимости станции. Большинство рабочих мест держат под рукой оба ручных инструмента и добавляют станцию с электроприводом только тогда, когда объем работ по переделке — или частота удаления сложных многоконтактных деталей — явно оправдывают инвестиции.
Заметка о горячем воздухе и горячих пинцетах.
Паяльную станцию для выпаивания — не единственное усовершенствование, требующее питания. Станции для пайки горячим воздухом размягчают каждый шов на детали одновременно, обдувая их нагретым воздухом. Это стандартный способ удаления паяных соединений с QFN-чипов, небольших SMT-микросхем и деталей нестандартной формы без касания отдельных выводов; горячие пинцеты захватывают и оплавляют оба конца двухконтактной SMT-детали одновременно, удаляя чип-резисторы и конденсаторы одним движением. Ни один из этих методов не заменяет фитиль или насос для работы с выводами, но вместе они составляют основу паяльного стола: насос и фитиль для работы с выводами и очистки, горячий воздух или пинцет для удаления компонентов поверхностного монтажа, а также паяльная станция для выпаивания, когда часто встречаются детали с большим количеством выводов в выводах.
Когда доработка должна производиться на заводе-изготовителе.
Ручная выпайка отлично подходит для ремонта и прототипирования, но для переделки BGA-компонентов, деталей с малым шагом выводов или серийного производства требуются соответствующие паяльные станции с горячим воздухом или инфракрасным излучением, а также контроль качества после переделки. Компания Highleap Electronics занимается сборкой, переделкой и заменой компонентов с использованием автоматического оптического контроля (AOI) и рентгеновского контроля скрытых соединений — это правильный подход, когда ремонт невозможен с помощью ручных инструментов или когда необходимо подтвердить наличие скрытых BGA-соединений.
Спросите о сборке и доработке →
Часто задаваемые вопросы
Что лучше: фитиль для выпаивания или отсос для припоя?
Ни один из них не является универсальным — насос для сквозной и объемной пайки, фитиль для контактных площадок SMT и для тонкой очистки. Большинство людей имеют оба и переключаются между ними в рамках одной работы.
Почему мой паяльник не собирает припой?
Обычно это происходит из-за недостаточного нагрева или флюса, либо из-за перенасыщения конца оплетки. Добавьте флюс, убедитесь, что паяльник нагревает оплетку и соединение до полного расплавления припоя, и обрежьте оплетку до нужного размера.
Можно ли повторно использовать отсос для выпаивания?
Да, неограниченно долго — просто удаляйте собранный припой и следите за тем, чтобы сопло было чистым и не засорялось. Фитиль расходный материал; обрезайте использованный конец по мере его засорения.
Как избежать отклеивания контактных площадок при выпаивании?
Используйте флюс, полностью расплавьте припой и не нажимайте сильно и не задерживайтесь у паяльника. Снимите нагревательный элемент, как только припой перейдет в паяльник.
Нужен ли мне флюс, если мой фитиль уже обработан флюсом?
Предварительно обработанная флюсом оплетка помогает, но небольшое количество дополнительного флюса заметно улучшает результаты на старых или окисленных соединениях.
Какой инструмент лучше всего подходит для извлечения многоконтактной микросхемы?
Даже электрическую паяльную станцию или паяльную станцию с горячим воздухом — ручной паяльник или насос сами по себе с трудом справляются с одновременным чистым отпаиванием множества соединений.
Для выпаивания следует использовать более горячий паяльник, чем для пайки?
Часто это происходит незначительно, поскольку вы повторно нагреваете существующее соединение, используя инструмент, расположенный на нем. Достаточный нагрев для быстрого полного расплавления припоя защищает контактную площадку — слишком слабый нагрев наносит больший вред.

Рекомендуемые сообщения

Изготовление печатных плат TMM
Содержание. Область применения технологии изготовления печатных плат TMM для ВЧ-систем и...

Ценовое предложение и состав печатной платы RT duroid 6002
На этой странице размещены задачи по составлению котировок и определению структуры затрат...

Сравнение печатных плат Taconic RF 35 и RO4350B
Содержание: RF-35 против RO4350B. Закупка и...

Производство фильтрующих печатных плат TMM6
Содержание Почему разработчики микроволновых фильтров используют...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.