
EVT, DVT и PVT для сборки печатных плат и проверки качества продукции.
Содержание
- EVT, DVT и PVT как этапы производственного процесса.
- EVT Builds: Доказательство инженерной архитектуры
- DVT-сборки: проверка выпущенного дизайна продукта
- PVT-сборки: проверка производственной системы
- ЭВТ против ДГТ против ПВТ: результаты и критерии завершения
- Спланируйте сборку EVT, DVT или PVT с помощью Highleap.
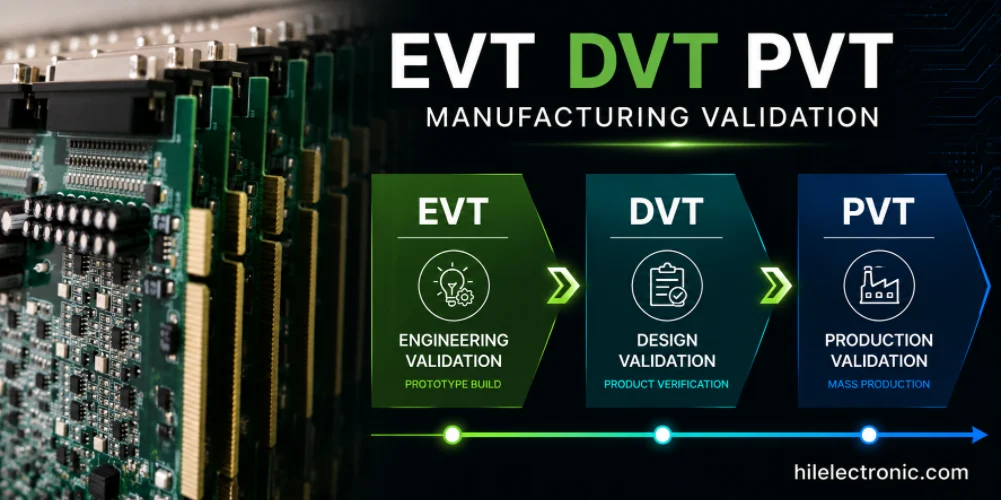
EVT, DVT и PVT — инженерные, проектные и производственные испытания — это три наиболее распространенных этапа проверки аппаратного обеспечения, используемых в программах разработки прототипов и серийного производства. Каждый этап отвечает на разные вопросы, предоставляет разные подтверждения качества производства и требует работы сборочной линии печатных плат в разных режимах. В этой статье рассматривается, что проверяется на каждом этапе, чем отличаются условия сборки и как компания Highleap Electronics адаптирует процессы закупок, поверхностного монтажа, тестирования и документации к каждому этапу, вместо того чтобы подходить к каждому этапу одинаково.
1. EVT, DVT и PVT как этапы производственного процесса.
Эти три этапа существуют потому, что «от прототипа до производства» — это не один шаг. Каждый этап сужает круг рисков до определенного класса:
- Инженерный проверочный тест (EVT) Подтверждает работоспособность инженерной архитектуры. Плата включается, загружается микропрограмма, ключевые интерфейсы взаимодействуют, и основные проектные предположения верны.
- Тест на проверку конструкции (DVT) подтверждает, что выпущенная конструкция изделия соответствует полному набору требований — электрическим, механическим, тепловым, нормативным требованиям и требованиям к надежности — в условиях, близких к серийному производству.
- Тест на валидацию продукции (PVT) подтверждает, что сама производственная система — линия, закупки, оснастка, тестирование, документация — может обеспечивать воспроизводимое выполнение этой проверенной конструкции.
Компании называют эти этапы по-разному. Некоторые добавляют EP (Engineering Prototype — инженерный прототип), MP (Mass Production — серийное производство) или промежуточные этапы. Количество этапов, количество образцов и проверок на этапах зависят от процесса разработки продукта заказчика, а не от универсального правила. Highleap проверяет каждый этап в соответствии с определением заказчика и не навязывает фиксированный шаблон.
2. EVT-проекты: Доказательство инженерной архитектуры
EVT — это самая ранняя формальная стадия разработки после макетирования и создания первоначальных прототипов. Проектирование всё ещё находится в процессе. В спецификации могут быть временные компоненты. Доработки, синие провода и обрыв дорожек на платах EVT — это нормальное явление; таким образом команда разработчиков решает последние архитектурные вопросы, прежде чем принять окончательное решение о выпуске проекта.
С точки зрения производства, сборка печатных плат методом EVT характеризуется следующими особенностями:
- Высокая скорость внесения изменений в дизайн. Многочисленные версии могут создаваться быстро одна за другой. Система управления файлами должна принимать изменения в версиях, одновременно предотвращая попадание неправильной версии в строку кода.
- Допустима доработка конструкции. Внесение изменений вручную после сборки (перемычки, изменения в размещении резисторов, корректировка обрезки и обвязки) является ожидаемым и должно быть зафиксировано в журнале доработок, а не скрыто.
- Неполная зрелость BOM. Некоторые компоненты могут по-прежнему быть универсальными или предпочтительными, а не являться окончательным MPN. Highleap сообщает об этом, вместо того чтобы молча производить замену.
- Ограниченный объем испытаний. Основное внимание уделяется включению питания, загрузке и основным интерфейсам. Полное функциональное тестирование, как правило, еще не определено. См. прототип печатной платы обработка для окружающего рабочего процесса.
- Небольшие количества. Достаточное количество единиц, чтобы обеспечить команду разработчиков отладочными платами и небольшим запасом на случай повреждения. В EVT статистика объемов продаж не является целью.
- Данный процесс является типовым, но не окончательным. Используется стандартная технология поверхностного монтажа (SMT), однако конструкция трафарета, профиль оплавления и конструкция зажимного приспособления могут быть еще не оптимизированы.
Что допускает EVT: временные альтернативы для деталей с большим выводом, ручная доработка, установка DNP в процессе постобработки после сборки, а также простой визуальный осмотр вместо полного комплекса проверок. Что EVT не должна отдавать на DVT: ошибки в посадочном месте, влияющие на размещение, очевидные нарушения DFM и неустраненные механические помехи — поскольку перенос этих проблем в DVT увеличивает срок службы детали.
Для этапов EVT Highleap требует тот же основной пакет файлов, что и для последующих, но ожидает и допускает изменения в версиях. Обратная связь по качеству файлов, точности посадочных мест и рискам компоновки предоставляется на этапе EVT, чтобы проектная группа могла принять меры до выпуска DVT.
3. Сборка DVT: Проверка выпущенного дизайна продукта
На этапе DVT процесс проектирования перестает быть гибким. Структура печатной платы, спецификация материалов и микропрограммное обеспечение близки к окончательной серийной версии. Механическая сборка, разъемы и интерфейсы соответствуют тому, как они будут поставляться. Образцы, собранные на этапе DVT, обычно являются первыми, которые можно отправить в лаборатории по проверке соответствия стандартам, на испытания на надежность, для полевых испытаний и для проверки регулирующими органами.
Характеристики производства препаратов для лечения тромбоза глубоких вен включают в себя:
- Конфигурация печатной платы, близкая к серийному производству. Для серийного производства планируется использовать того же производителя, ту же структуру слоев, тот же управляемый импеданс и ту же обработку поверхности — см. базовую схему. Производство печатных плат подхода.
- Заморожены ключевые компоненты. Критически важные компоненты (основной процессор, силовой каскад, разъемы, радиочастотный тракт) поставляются от утвержденных поставщиков по соответствующей цене в сети MPN.
- Проверка механических характеристик и параметров взаимодействия. Платы установлены в предназначенные для них корпуса, ответные разъемы совпадают, и проверена прокладка кабелей.
- Выпуск прошивки близок. На устройствах DVT работает полнофункциональное встроенное ПО, поэтому функциональное тестирование и тестирование совместимости имеют большое значение.
- Подготовка с учетом требований соответствия и надежности. Пробы отбираются для проверки электромагнитной совместимости, безопасности, воздействия окружающей среды, механических ударов и термических циклов — эти отборы должны быть запланированы на этапе определения количества проб для тромбоза глубоких вен, а не решаться после него.
- Расширен охват тестирования. Область охвата AOI и рентгеновского излучения соответствует заданному объему. Сценарии функционального тестирования завершены или почти завершены. Определена стратегия ИКТ или использования летающего зонда.
Практический контрольный список для выявления тромбоза глубоких вен включает в себя:
- Пересмотр печатной платы при запланированном объеме пересмотра
- Спецификация материалов (BOM) в замороженном состоянии с указанием утвержденных альтернативных вариантов.
- Проверка механической совместимости проводилась непосредственно в корпусе.
- Прошивка в запланированной сборке DVT.
- Тестовые приспособления — ICT, FCT и для программирования — доступны или находятся в стадии окончательной сборки.
- Количество образцов для проверки надежности, выделенных из результатов исследования тромбоза глубоких вен.
- Количество образцов для проверки соответствия определено и зарезервировано.
DVT — это последний практический этап, позволяющий выявить проблему проектирования до того, как она станет дорогостоящей. Все, что обнаруживается на этапе DVT, требует доработки проекта; та же проблема, обнаруженная на этапе PVT, — это производственная проблема, дополненная доработкой проекта.
4. PVT-сборки: проверка производственной системы
На первый взгляд, PVT выглядит как мелкосерийное производство, но цель другая. PVT — это не «увеличенная версия DVT». Это репетиция системы серийного производства — линии, материалов, оснастки, персонала, документации и испытаний — на основе конструкции, которая уже была проверена в DVT.
Что именно подтверждает PVT:
- Конфигурация производственной линии. Та же самая линия поверхностного монтажа, подающие устройства, печь оплавления и станции контроля качества, которые будут использоваться для серийного производства, также будут использоваться для PVT-тестирования.
- Опубликованы рабочие инструкции. В рамках программы PVT отрабатываются письменные процедуры, которым операторы будут следовать в больших объемах, включая последовательность операций THT, этапы ручной пайки, нанесение защитного покрытия и упаковку.
- Производственные трафареты и приспособления. Окончательная версия трафарета, оснастка для ИКТ, приспособление для функционального тестирования и стенд для программирования установлены на место. Инструменты прототипного класса выведены из эксплуатации.
- Поиск поставщиков для производства. Комплектующие поставляются от поставщиков AVL в рамках плана массовых закупок с соблюдением реального минимального объема заказа и сроков поставки. Использованные ранее заменители исключаются.
- Программы производственных испытаний. Скрипты для ИКТ, FCT и программирования выполняются в финальной версии. Покрытие тестируется, а не предполагается.
- Упаковка соответствует условиям отгрузки. Картонные коробки, этикетки и упаковочные материалы, обеспечивающие безопасность при транспортировке, используются в точности так же, как и при массовой отгрузке.
- Время цикла и такт. Скорость потока измеряется относительно целевого темпа обработки. Узкие места выявляются до начала наращивания потока.
- Обучение и инструкции для операторов. Операторы выполняют PVT в соответствии с инструкциями по объему работы. Пробелы в обучении или документации выявляются именно здесь, а не на этапе ввода в эксплуатацию.
- Отслеживаемость и сериализация. Серийные номера присваиваются и регистрируются в рамках системы отслеживания объемов.
- Выявление дефектов и выход годной продукции. Измеряется выход годной продукции с первого раза (FPY). Генерируется и устраняется Парето дефектов до получения разрешения на увеличение объема производства.
Проверку PVT следует проводить в таком количестве образцов, которое позволит получить значимые данные о выходе годной продукции, но само число не определяет PVT — это проверка производственной системы. Изготовление образца того же размера, прошедшего через прототипную ячейку с использованием программного обеспечения, является крупной проверкой DVT, а не PVT.
5. ЭВТ против ТГВ против ПВТ: результаты и критерии завершения.
Сравнительный анализ помогает прояснить, что должен производить каждый этап и когда ворота действительно закрыты.
| Этап | Главная цель | Типичные условия сборки | Требуемый вывод | Решение о выходе |
|---|---|---|---|---|
| ЭВТ | Докажите инженерную архитектуру. | Гибкий дизайн, доработка допускается, возможны временные альтернативы. | Рабочие отладочные образцы, список изменений в проекте, отзывы о проектировании для производства (DFM). | Архитектура подтверждена; переход к выпуску DVT. |
| DVT | Проверьте утвержденный проект на соответствие требованиям. | Практически готовая печатная плата, замороженные ключевые компоненты, полностью функциональное программное обеспечение. | Образцы на соответствие стандартам, образцы на надежность, отчет о механической посадке, расширенное покрытие испытаний. | Проект соответствует техническим требованиям; готов к репетиции производственной системы. |
| PVT | Проверьте производственную систему. | Производственная линия, окончательная оснастка, закупка комплектующих, утвержденные рабочие инструкции. | Данные о производительности, запись времени цикла, Парето дефектов, записи отслеживаемости, испытание упаковки. | Производственная система готова к запуску массового производства. |
Где следует закрыть различные вопросы:
- Проблемы дизайна Процесс должен завершиться на стадиях EVT или DVT. Любые изменения в конструкции, произошедшие на стадии PVT, запускают дорогостоящий цикл доработок.
- Проблемы производственного процесса Может появиться при тромбозе глубоких вен, но должен закрыться к концу тромбоза воротной вены.
- Проблемы с цепочкой поставок — Наличие MPN, минимальный объем заказа, сроки поставки — должны быть выявлены DVT и зафиксированы до PVT, чтобы планирование поэтапного внедрения было реалистичным.
- Проблемы с тестированием Проблемы с оборудованием, частота ложных вызовов, пробелы в покрытии — должны быть решены во время DVT и подтверждены в PVT.
Количество образцов устанавливается для каждого проекта исходя из статистической необходимости, объема разрушающих испытаний и требований соответствия — компания Highleap не публикует фиксированное число, применимое ко всем продуктам.
6. Спланируйте сборку EVT, DVT или PVT с помощью Highleap.
Компания Highleap Electronics использует тот же интегрированный процесс сборки EVT, DVT и PVT, что и для серийного производства, регулируя уровень контроля файлов, строгость закупок и охват тестирования в соответствии с этапом. Поскольку производственные услуги , закупки , сборка, программирование и тестирование объединены в один производственный процесс, обратная связь с одного этапа напрямую передается на следующий без передачи от поставщика. Highleap является производственным партнером в этом процессе, а не органом по соблюдению нормативных требований или сертификации — регуляторные испытания проводятся аккредитованными сторонними лабораториями на образцах, произведенных на этапах DVT и PVT.
Для определения объема работ по созданию сцены необходимо предоставить следующую информацию:
- Текущая стадия (EVT, DVT, PVT) и собственное определение этой стадии заказчиком.
- Зрелость проекта — находится ли схема и компоновка в стадии разработки или уже выпущены.
- Текущая версия печатной платы и любые ожидающие изменения.
- Статус спецификации материалов — детали-заполнители, политика альтернативных вариантов и замороженные позиции.
- Ожидаемое количество собранных моделей и порядок подсчета образцов для валидации и разрушения.
- Цели валидации — образцы на соответствие требованиям, образцы на надежность, образцы для полевых испытаний.
- Требования к тестированию — ИКТ, летающий зонд, FCT, программирование, сканирование границ.
- Планируемая дата начала серийного производства и прогнозируемый годовой спрос
- Требуется ли закупка «под ключ» или частичная поставка?
- Образец-эталон или образец предыдущей редакции (если имеется) для сравнения.

Рекомендуемые сообщения

Ценовое предложение и состав печатной платы RT duroid 6002
На этой странице размещены задачи по составлению котировок и определению структуры затрат...

Производство фильтрующих печатных плат TMM6
Содержание Почему разработчики микроволновых фильтров используют...

Сравнение печатных плат Taconic RF 35 и RO4350B
Содержание: RF-35 против RO4350B. Закупка и...

Производство фильтрующих печатных плат TMM4
Производство печатных плат с фильтрами TMM4 контролируется...
Как получить расценки на печатные платы
Давайте проведём для вас анализ DFM/DFA и предоставим отчёт. Вы можете безопасно загрузить свои файлы через наш сайт. Для составления коммерческого предложения нам необходима следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.