
Как паять электронные компоненты: пошаговое руководство от первого соединения до поверхностного монтажа.

Рисунок 1. Как паять электронные компоненты.
Последнее обновление: май 2026 г. · Полное практическое руководство для начинающих.
Освоение пайки электроники сводится к одному навыку — нагреву соединения до расплавления припоя — плюс четкой последовательности действий, которую вы повторяете до тех пор, пока она не войдет в мышечную память. Это руководство представляет собой практическую процедуру: как подготовить рабочее место, нагреть и залудить паяльник, пошагово сделать чистое сквозное соединение, проверить и обрезать его, исправить пять ошибок, которые допускают все, разобрать неправильное соединение, а затем перейти к поверхностному монтажу. Основное внимание уделяется действиям — точным действиям в точном порядке, которые обеспечивают надежное соединение.
- Оборудование и организация рабочего места.
- Нагрев и лужение железа
- Основная последовательность пайки, шаг за шагом.
- Осмотр и обрезка соединения
- Пять распространенных ошибок и способы их быстрого исправления.
- Как выпаять соединение: основы пайки
- Переход к пайке поверхностного монтажа.
- Когда следует позволить машине это сделать
- Часто задаваемые вопросы
Оборудование и организация рабочего места.
Качественная пайка начинается еще до того, как паяльник нагреется. Правильно подготовьтесь, и все остальное станет намного проще.
Рабочее пространство
Работайте на термостойкой поверхности с хорошей вентиляцией — открытое окно или вытяжка обязательны. Используйте тиски или «вспомогательные руки», чтобы обе руки были свободны: одна для паяльника, другая для припоя. Держите под рукой латунную вату или влажную губку для очистки наконечника между соединениями. Уберите лишние предметы, чтобы горячий паяльник никогда не попадал на то, на что не следует.
Инструменты, которые вам нужны
- Утюг с регулируемой температурой — Температура для свинцового припоя устанавливается на уровне ~300–350 °C; стабильная температура обеспечивает прочность соединений.
- Припой с канифольным сердечником — Свинцовые стержни 0.6–0.8 мм, 63/37 или 60/40, для обучения; бессвинцовые там, где применяется директива RoHS.
- Поток — Дополнительный магнитный поток за пределами сердечника проволоки заметно улучшает результаты, особенно при доработке.
- Бокорезы — для обрезки выводов после пайки.
- Защита глаз — Обрезанные провода разлетаются, и флюс может брызгать.
Одна из полезных привычек, позволяющих избежать разочарования при настройке оборудования.
Перед первым пайкой убедитесь, что плата надежно зафиксирована, а припой находится в пределах досягаемости руки, не держащей паяльник. Большинство ошибок новичков возникает из-за попытки одновременно держать плату, паяльник и припой. Освободите обе руки, и описанная ниже техника станет простой.
Нагрев и лужение железа
Первое, что вы делаете на каждом занятии, и делаете это неоднократно в течение него, — это обрабатываете кончик удилища. Пропуск этого шага — главная причина трудностей у новичков.
Как обжечь наконечник
Нагрейте паяльник до нужной температуры, затем расплавьте немного припоя прямо на кончике и вытрите излишки латунной ватой (или влажной губкой). Это придаст кончику блеск и серебристый оттенок. Чистый, луженый кончик эффективно передает тепло в соединение; тусклый, окисленный кончик практически не передает тепло, поэтому новички с черным кончиком ошибочно делают вывод, что их припой «не плавится».
Поддержание кончика в оловянном состоянии
Повторно лужите наконечник всякий раз, когда он тускл или меняет цвет во время работы, а не только в начале. Быстрая протирка и свежая капля припоя занимают две секунды и обеспечивают равномерность каждого соединения. После завершения оставьте каплю припоя на наконечнике, чтобы защитить его от окисления во время остывания — в следующий раз удалите ее перед использованием.
Основная последовательность пайки, шаг за шагом.
Эта последовательность из четырех шагов — основа пайки сквозных отверстий. Повторяйте ее, пока она не станет автоматической.
Шаг 1 — Разместите компонент
Проденьте выводы сквозного вывода через отверстия с верхней стороны платы. Слегка отогните выводы наружу с обратной стороны примерно на 45 градусов, чтобы компонент не выпал, когда вы перевернете плату для пайки. Это зафиксирует компонент на месте и освободит обе ваши руки для паяльника и припоя.
Шаг 2 — Нагревайте соединение, а не припой.
Это самый важный шаг во всей пайке. Прикоснитесь паяльником так, чтобы он одновременно касался медной контактной площадки и вывода компонента. Держите в течение одной-двух секунд, чтобы оба элемента нагрелись одновременно. Вы нагреваете соединение, чтобы оно расплавило припой — никогда наоборот. Если вы расплавите припой на паяльнике и нанесете его точечно, вы получите холодное соединение.
Шаг 3 — Вставьте припой в соединение.
Не отрывая паяльник от контакта, прикоснитесь припоем к самому контакту — к стороне, противоположной кончику паяльника, — а не к самому кончику. Тепло, выделяемое на контактной площадке и выводе, должно расплавить припой, который затем растекается вокруг вывода и по контактной площадке, образуя ровный конус. Достаточно небольшого количества — примерно размером с рисовое зернышко. Подача припоя непосредственно к контакту (а не к кончику) гарантирует, что металл достаточно нагреется для соединения.
Шаг 4 — Удалите припой, затем прогладьте утюгом и подождите.
Сначала отведите припой, затем снимите паяльник с соединения. Теперь самое важное: не двигайте соединение, пока оно затвердевает. Движение во время охлаждения приводит к тому, что холодное соединение становится тусклым и слабым. Соединение затвердевает за секунду-две — держите все неподвижно, пока это не произойдет. Затем переходите к следующему соединению.
Осмотр и обрезка соединения
Перед тем как двигаться дальше, следует проверить каждый узел, а визуальный критерий довольно прост.
На что обратить внимание
Качественное соединение должно быть блестящим, гладким и вогнутым , полностью покрывая контактную площадку и прилегая к выводу, как небольшой вулкан. Если оно тусклое, неровное или шарообразное, это некачественное соединение — добавьте немного флюса и нагрейте снова, пока припой не расплавится в яркий, гладкий конус, затем дайте ему остыть, не трогая. Обнаружить некачественное соединение сейчас гораздо проще, чем потом искать причину периодически возникающей неисправности.
Обрезка поводка
Когда вы будете удовлетворены качеством соединения, обрежьте излишки выводов чуть выше припоя боковыми кусачками. Наденьте защитные очки — обрезанные выводы отлетают с удивительной скоростью. Обрезайте близко к соединению, но не задевайте его. Аккуратно обрезанные выводы обеспечивают чистое, профессиональное соединение и предотвращают короткое замыкание длинных выводов с соседними компонентами.
Пять распространенных ошибок и способы их быстрого исправления.
Практически каждая проблема, с которой сталкиваются новички, попадает в одну из пяти категорий. В таблице указаны симптомы и способы их решения.
| Проблема | фиксированный |
|---|---|
| Припой не плавится / не образует шариков | Залудите наконечник; добавьте флюс; прогрейте соединение дольше перед подачей припоя. |
| Тупой, бугристый сустав | Холодный шов — повторно нагреть с флюсом до образования блестящей крошки, затем подержать неподвижно. |
| Две площадки соединены | Удалите излишки с помощью фитиля для выпаивания. |
| Накладка отклеилась от доски | Слишком сильный нагрев — работайте быстрее и снизьте температуру. |
| Обгоревший, коричневый шов или доска | Слишком высокая температура утюга или слишком длительное время укладки — сократите время укладки. |
Схема, лежащая в основе исправлений.
Обратите внимание, что большинство проблем решаются двумя способами: достаточный нагрев с достаточным количеством флюса, но не слишком долгое время. Слишком мало тепла или флюса приводит к образованию луженого припоя и холодным соединениям; слишком много тепла или времени сжигает плату и отслаивает контактные площадки. Качественная пайка находится в узком диапазоне между этими крайностями, и достижение её в основном зависит от практики и использования правильно залуженного наконечника.
Выбор припоя и температуры для работы
Выбор припоя и температуры определяет, насколько простым будет весь процесс. Для обучения и большинства работ вручную проще всего использовать свинцовый припой 63/37 с канифольным сердечником: он эвтектический, поэтому мгновенно и чисто застывает без «пластикового» окна, в котором легкое прикосновение может испортить соединение, а температура паяльника 300–350 °C комфортно превышает его температуру плавления в 183 °C. Бессвинцовый припой SAC305, необходимый там, где действует RoHS, плавится при более высокой температуре (около 217–220 °C) и обычно требует паяльника на 20–30 °C горячее, а также немного большего времени выдержки, и он, как правило, выглядит немного тусклее даже в хорошем состоянии — поэтому не путайте хорошее бессвинцовое соединение с холодным. Диаметр проволоки также имеет значение: 0.6–0.8 мм подходит для общей работы с печатными платами, а более тонкая проволока 0.4 мм обеспечивает больший контроль на небольших контактных площадках SMT. Подберите припой, соответствующий потребностям рынка, и диаметр припоя — к размерам деталей, и многие «технические» проблемы исчезнут сами собой.
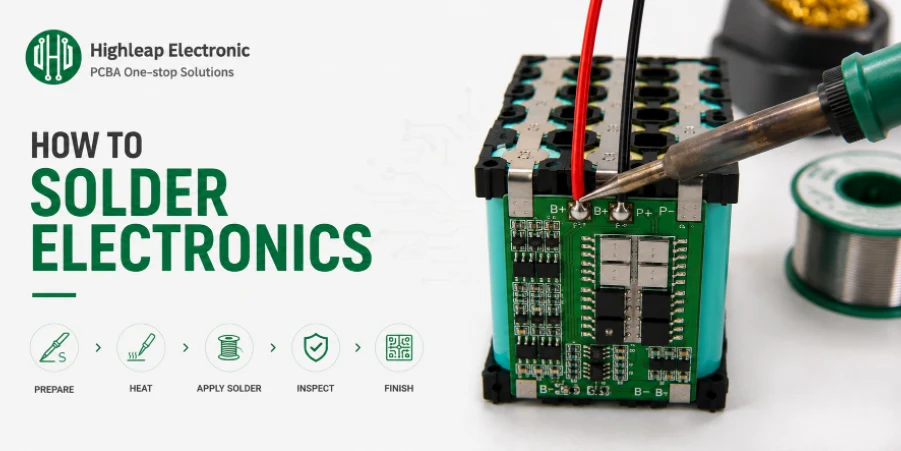
Рисунок 2. Пайка электроники и работа с поверхностным монтажом.
Как выпаять соединение: основы пайки
Ошибки случаются, поэтому научитесь их исправлять. Два инструмента охватывают почти все.
Два инструмента
Припойный насос (отсос для припоя) удаляет сквозные отверстия и большие объемы припоя: расплавьте соединение, поместите насадку над расплавленным припоем и включите вакуумный насос для его отсасывания. Припойный фитиль (медная оплетка) очищает плоские контактные площадки и удаляет перемычки из припоя: положите оплетку на соединение, прижмите паяльник сверху, и капиллярное действие втянет расплавленный припой в оплетку, оставляя чистую плоскую контактную площадку.
Техника, обеспечивающая защиту доски.
Для обоих инструментов: добавьте свежий флюс, полностью расплавьте припой, прежде чем пытаться его удалить, и не нажимайте сильно и не задерживайтесь. Наиболее распространенное повреждение при выпаивании — это отслоение контактной площадки, вызванное избыточным нагревом и давлением на площадку, которая уже прошла один цикл пайки. Работайте короткими импульсами и снимайте нагрев, как только припой перенесется.
Переход к пайке поверхностного монтажа.
Когда работа с компонентами, выводящимися в отверстия, станет привычной, следующим шагом станет поверхностный монтаж. Компоненты меньше по размеру, но освоить эту технику можно при правильном подходе.
Метод приклеивания одной площадки
Используйте более тонкий наконечник и много флюса. Надежный метод для небольших компонентов SMT: сначала припаяйте одну контактную площадку — нанесите немного припоя на одну из них, затем удерживайте компонент на месте и расплавьте этот припой, чтобы закрепить его. Проверьте выравнивание компонента при хорошем освещении, при необходимости выровняйте его, затем припаяйте оставшиеся контакты, теперь, когда компонент не будет двигаться. Это позволяет обойти основную трудность SMT — удержание крошечного компонента в неподвижном положении во время пайки.
Пайка методом протягивания для микросхем с малым шагом выводов.
Для микросхем с большим количеством близко расположенных выводов хорошо подходит «пайка методом протягивания»: обильно нанесите флюс на выводы, затем проведите паяльником по ряду припоем, позволяя поверхностному натяжению притягивать припой к каждому выводу. Если выводы образуют перемычки, нанесите на них фитиль для удаления припоя, чтобы удалить излишки. Недорогие тренировочные наборы для поверхностного монтажа помогут вам развить стабильность и уверенность, необходимые перед тем, как рисковать при работе с реальной платой — они стоят своих небольших денег.
Начиная с правильных размеров деталей.
Компоненты для поверхностного монтажа выпускаются в стандартизированных размерах, и начальный размер существенно влияет на вероятность успеха. Более крупные пассивные компоненты, такие как 0805 (примерно 2.0 × 1.25 мм) и 0603, легко паяются вручную, и с них разумно начинать; 0402 можно паять тонким наконечником и твердой рукой; 0201 и крошечный 01005 действительно сложно паять вручную, и лучше оставить их для пайки оплавлением. Та же логика применима и к интегральным схемам: микросхема SOIC или с большим шагом выводов более щадящая, в то время как микросхема QFP с малым шагом выводов или безвыводная микросхема QFN проверяют вашу технику. При проектировании платы, которую вы собираетесь собирать вручную, выбор более крупных компонентов из каждого семейства делает всю работу проще и надежнее.
Когда следует позволить машине это сделать
Пайка вручную идеально подходит для создания прототипов, ремонта и обучения — а перечисленные выше навыки делают вас действительно способным к этому. Но есть момент, когда ручная работа становится неподходящим инструментом.
Признаки необходимости расширения масштабов
Для печатных плат с большим объемом и высокой плотностью размещения компонентов необходима линия оплавления, где установка и пайка автоматизированы и обеспечивают единообразие каждого соединения. Компоненты со скрытыми соединениями, такие как BGA-чипы, невозможно надежно припаять вручную — нет возможности добраться до соединений под корпусом. В таких случаях машинная сборка быстрее, надежнее и, в конечном итоге, дешевле, чем ручная работа.
Следующий шаг
Компания Highleap Electronics осуществляет поверхностный монтаж и сборку с выводами, а также автоматизированный контроль качества — это естественный следующий шаг после того, как ваш прототип, изготовленный вручную, зарекомендовал себя и вам требуется серийное производство. Сначала мы проводим бесплатную проверку DFM ( проектирование для производства).
Получить расчет стоимости сборки →
Часто задаваемые вопросы
Как долго нужно держать утюг на стыке?
Обычно на нагрев соединения уходит от одной до двух секунд, затем еще немного, пока припой растекается. Если нагрев превышает пять секунд, есть риск отслоения контактной площадки или повреждения компонента.
Мне нужно прикоснуться припоем к паяльнику или к самому соединению?
К месту соединения. Нагретая площадка и провод должны расплавить припой; расплавление его на кончике приводит к холодным соединениям, которые не обеспечивают надежного контакта.
Как устранить проблему с холодным соединением?
Добавьте немного флюса и снова нагрейте, пока припой не расплавится в блестящий гладкий конус, затем дайте ему остыть, не трогая деталь.
Что произойдет, если я использую слишком много припоя?
Удалите излишки с помощью фитиля для выпаивания. Для качественного соединения достаточно небольшого количества — примерно рисового зернышка для типичного вывода, предназначенного для сквозного монтажа.
Могу ли я паять компоненты поверхностного монтажа вручную?
Да — используйте тонкий наконечник, дополнительный флюс и метод нанесения покрытия сначала на одну контактную площадку. Очень мелкие детали (0201) и BGA-компоненты лучше подходят для линии оплавления.
Почему наконечник моего утюга чернеет и перестает работать?
Оно окислилось. Держите его залуженным, чистите латунной ватой и никогда не оставляйте его горячим и без покрытия надолго. Немедленно залудите затупившийся наконечник.
Какая самая важная привычка для новичка?
Нагревайте соединение, а не припой. Эта простая привычка в сочетании с хорошо залуженным наконечником предотвращает большинство ошибок новичков.

Рекомендуемые сообщения

Изготовление печатных плат TMM
Содержание. Область применения технологии изготовления печатных плат TMM для ВЧ-систем и...

Ценовое предложение и состав печатной платы RT duroid 6002
На этой странице размещены задачи по составлению котировок и определению структуры затрат...

Производство фильтрующих печатных плат TMM6
Содержание Почему разработчики микроволновых фильтров используют...

Сравнение печатных плат Taconic RF 35 и RO4350B
Содержание: RF-35 против RO4350B. Закупка и...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.